Dlaczego ogniwa BC są trudne do wytworzenia: wyjaśnienie dwuetapowego procesu samomaskowania AIKO
Spis treści
Trudna część ogniwa słonecznego z kontaktem tylnym (BC) nie znajduje się z przodu. Znajduje się z tyłu, gdzie dwa przeciwnie domieszkowane kontakty pasywujące muszą występować naprzemiennie na tej samej płytce, a warunki procesowe odpowiednie dla jednego z nich zwykle psują drugi. Odpowiedzią AIKO — którą firma nazywa swoim dwuetapowym procesem z samomaskowaniem, a którą chińskie branżowe media określają marką SeparaTech — jest zaprzestanie prób formowania obu kontaktów w jednym przejściu i pozwolenie, by warstwy dyfuzyjne, które i tak powstają, pełniły funkcję maski. To argument produkcyjny, a nie materiałowy, i właśnie dlatego warto go przeanalizować z perspektywy modułów.
Trudność tkwi z tyłu
BC przenosi obie polaryzacje na tył, więc nic nie zacienia przodu i nie ma przedniego kontaktu metal–krzem, na którym zachodziłaby rekombinacja. Na tym polega cała idea tej architektury, ale jest to także źródło problemu: tył musi teraz przenosić naprzemienny wzór kontaktu typu P, izolacji i kontaktu typu N, powtarzający się na całej płytce.
W ogniwie BC z kontaktem pasywującym każdy z tych obszarów może zawierać ultracienki tlenek tunelowy, domieszkowaną warstwę polikrzemu i lokalny kontakt metaliczny. Obie polaryzacje nie chcą tego samego:
- Grubość tlenku. Okno zapewniające dobre tunelowanie i dobrą pasywację nie jest identyczne dla strony domieszkowanej borem i strony domieszkowanej fosforem.
- Grubość i domieszkowanie polikrzemu. N+ i P+ polikrzem mają różne optymalne profile domieszkowania i różną wrażliwość na budżet termiczny.
- Głębokość dyfuzji i wyżarzanie. Wyżarzanie, które krystalizuje i aktywuje jeden obszar, może zaburzyć stan granicy międzyfazowej drugiego.
- Defekty granicy międzyfazowej i kontakt metaliczny. Rezystywność kontaktu i rekombinacja zachowują się różnie po obu stronach.
To prowadzi do centralnej sprzeczności w produkcji BC. Przyrząd chce, aby każdy obszar pracował w swoim własnym optimum. Konwencjonalny przepływ chce, aby jeden zestaw warunków procesowych obsłużył oba, by ograniczyć liczbę kroków maskowania, wzorcowania, trawienia, czyszczenia i usuwania.
Jeden krok kontra dwa
AIKO określa konwencjonalne podejście jako proces jednoetapowy: najpierw wspólne formowanie tlenku tunelowego i warstwy polikrzemu dla obu polaryzacji, a następnie wzorcowanie. Argument przeciwko niemu jest prosty — jedna receptura odpowiednia dla N+ polikrzemu niekoniecznie jest odpowiednia dla P+ polikrzemu, a dostosowanie grubości tlenku, domieszkowania lub budżetu termicznego, by uratować stronę P, może kosztować stronę N. W rezultacie otrzymuje się kompromis między nimi.
| Podejście | Jak obsługiwane są obszary P i N | Konsekwencja |
|---|---|---|
| Konwencjonalny jednoetapowy | Formowanie tlenku, osadzanie i kroki termiczne w dużej mierze wspólne dla obu polaryzacji | Mniej kroków, ale kompromis procesowy na granicy P/N |
| Dwuetapowy AIKO (SeparaTech) | Najpierw formowany kontakt pasywujący typu P; następnie definiowane obszary i później formowany kontakt pasywujący typu N | Więcej organizacji procesu, ale każdy obszar otrzymuje własne okno optymalizacji |
Według własnego opisu AIKO rezultatem jest to, że rozdzielenie obu pozwala na niezależną optymalizację każdej strony, co podnosi jakość pasywacji, a więc i sprawność; firma twierdzi, że proces ten położył fundament pod ogniwa ABC o sprawności powyżej 27% w produkcji masowej. To twierdzenie firmy, zawarte we własnych publikacjach AIKO, a nie w niezależnym laboratorium badawczym, i tak należy je traktować.
Proces krok po kroku
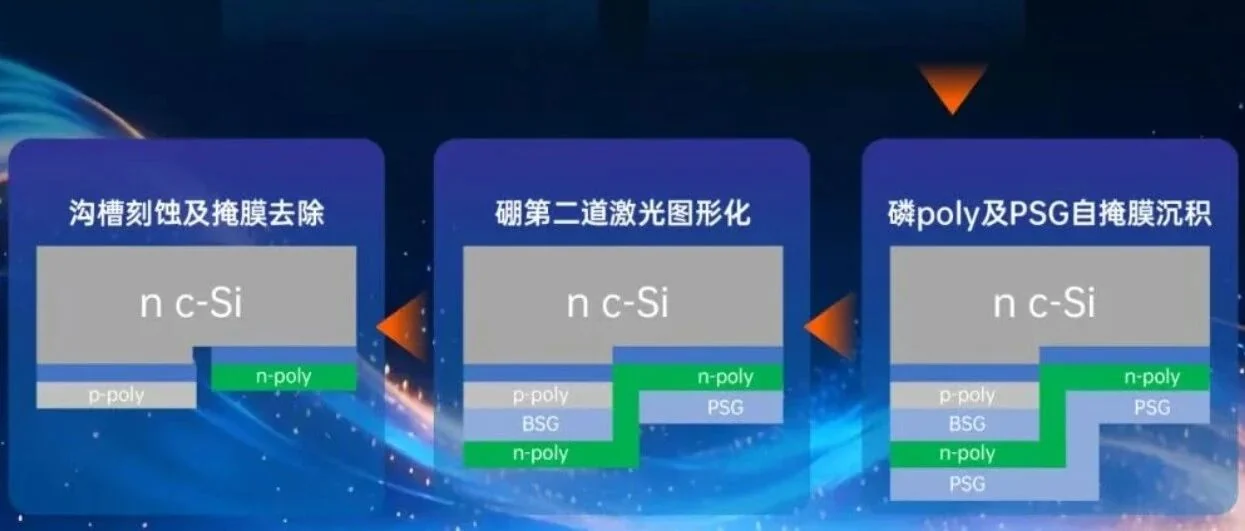
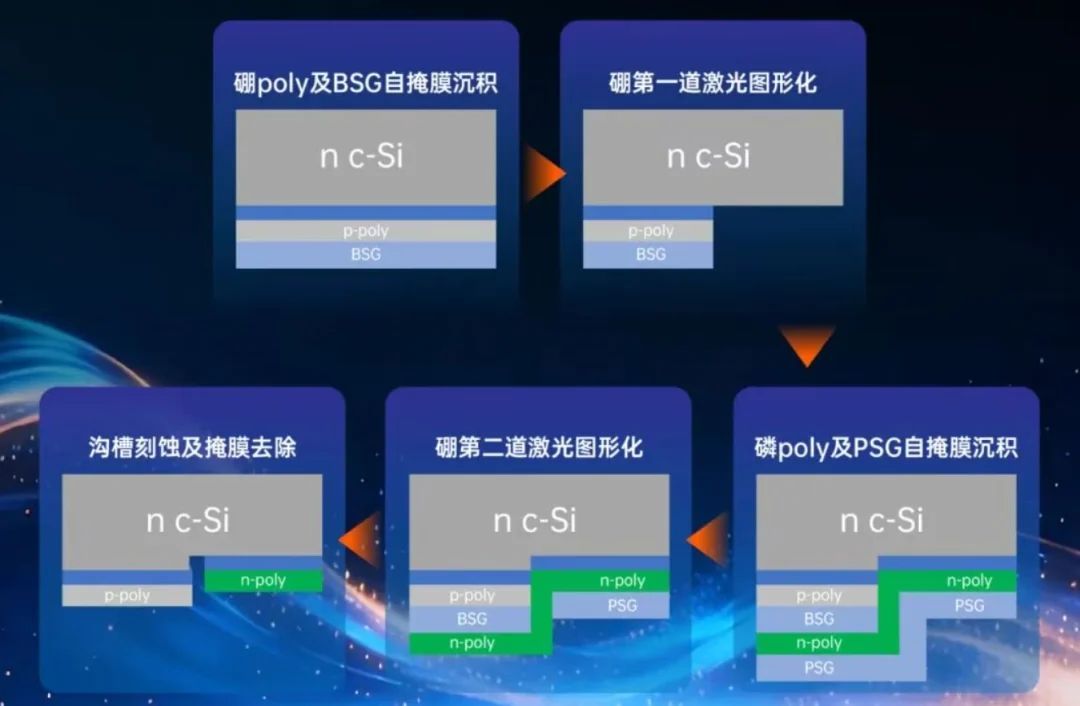
Na podstawie opisu procesu krążącego w chińskich branżowych mediach, który powołuje się na tekst patentu AIKO i materiały publiczne, przepływ wygląda w przybliżeniu tak:
- Utwórz kontakt pasywujący typu P najpierw — tlenek tunelowy, polikrzem domieszkowany borem, obszar P+ — przy czym na powierzchni powstaje szkło borokrzemianowe (BSG) jako produkt uboczny dyfuzji boru.
- Użyj pierwszego kroku wzorcowania laserowego , aby otworzyć miejsca, które staną się obszarem N i obszarem izolacji.
- Selektywnie wytraw lub wypoleruj alkalicznie odsłoniętą strukturę typu P w tych otworach.
- Utwórz nowy tlenek tunelowy i polikrzem typu N, domieszkowany fosforem, przy czym na powierzchni powstaje szkło fosforokrzemianowe (PSG).
- Użyj drugi krok laserowy i lokalne usunięcie , aby zdefiniować końcowe obszary P, N i izolacji.
Ważne jest to, że nie jest to nowy materiał. To ten sam zestaw warstw, uporządkowany na nowo w czasie i przestrzeni, a następnie ponownie zintegrowany przez wzorcowanie. Twierdzenie dotyczy sekwencji i kontroli, a nie chemii.
Warstwy dyfuzyjne są maską
To jest część, która niesie większość argumentu kosztowego. BSG i PSG nie są egzotycznymi warstwami — powstają naturalnie podczas dyfuzji boru i fosforu. W konwencjonalnym przepływie traktuje się je jako pozostałość do usunięcia. Trasa dwuetapowa zachowuje je i wykorzystuje jako maski samowyrównujące do późniejszego wzorcowania i selektywnego trawienia.
Według deklaracji AIKO korzyści są takie, że eliminuje to potrzebę zewnętrznego maskowania i czyszczenia, zmniejsza ryzyko zanieczyszczenia i zużycie materiałów oraz utrzymuje ogólną złożoność procesu na poziomie porównywalnym z przepływem jednoetapowym. Firma opisuje również odtworzenie wysokotemperaturowego środowiska termicznego poprzez symulację pola termicznego w celu zrównoważenia przepływu laminarnego z kinetyką pasywacji, z kontrolą temperatury utrzymywaną w zakresie plus lub minus 0,5 °C wewnątrz komory reakcyjnej, a także system równoważenia naprężeń, aby utrzymać warstwy o niskich naprężeniach i jednorodne.
Szczera uwaga jest taka, że wykorzystanie warstwy dyfuzyjnej jako maski nie jest nowym pomysłem — wczesna literatura patentowa IBC zawiera podobne koncepcje. To, co jest tu zgłaszane, to konkretne połączenie warstw, kolejność procesu, parametry lasera i zdolność do utrzymania tego wszystkiego na linii produkcyjnej.
Wzorcowanie laserowe: kontrola mikronowa i jej własne ograniczenia
Gdy obszary P i N są formowane w oddzielnych przejściach, coś musi określić, gdzie każdy z nich się znajduje. To etap wzorcowania laserowego, a jego tolerancja jest wyznaczana przez geometrię, a nie przez optykę:
- Zbyt duży odstęp — tracisz efektywną powierzchnię generowania.
- Zbyt mały odstęp — każde przesunięcie lub dyfuzja boczna zamienia się w ryzyko zwarcia, a obszar izolacji ma mniej miejsca na wykonanie swojego zadania.
Rozmiar obszaru, jakość krawędzi i szerokość izolacji jednocześnie wpływają na rezystancję szeregową, rekombinację, upływność i wydajność. Litografia mogłaby utrzymać tolerancję, ale jej koszt, takt i wymagania dotyczące czystego pomieszczenia nie pasują do linii fotowoltaicznej 10 GW lub 20 GW. Laser zapewnia szybkie skanowanie, sterowanie cyfrowe i brak rezystu, ale wnosi własne problemy: uszkodzenia termiczne, ablację krawędzi, pozostałości filmu i jednorodność na dużej powierzchni.
Raport półroczny AIKO za 2026 r. podobno wymienia ultraszybkie wzorcowanie laserowe obok procesu dwuetapowego jako podstawowy proces ABC, co jest uczciwym wskaźnikiem tego, gdzie skupiają się wysiłki inżynieryjne.
Czego proces dwuetapowy nie naprawia
Nawet gdy obszary są formowane w oddzielnych przejściach, nadal znajdują się na tej samej płytce. Drugi etap wysokotemperaturowy może wpłynąć na to, co zbudował pierwszy:
- Stan krystalizacji i rozkład domieszki pierwszej warstwy polikrzemu
- Tlenek tunelowy już utworzony
- Pasywacja wodorowa interfejsu
- Wzajemne zanieczyszczenie między systemami boru i fosforu
- Rekombinacja w obszarze izolacji, wyrównanie wzorca i dyfuzja boczna w drugim budżecie termicznym
Zatem dokładny opis nie polega na tym, że dwa obszary stają się niezależne. Chodzi o to, że kolejność procesu jest przeprojektowana, aby je rozdzielić tak dalece, jak to możliwe, poszerzając okno niezależnej optymalizacji każdego z nich. To rozróżnienie ma znaczenie, gdy czytasz twierdzenie o kontaktach „niezależnie optymalizowanych”.
Liczba, która faktycznie decyduje
Ujęcie, które czyni ten artykuł użytecznym poza jedną firmą, to ekonomia. Industrializacja BC nie jest rozstrzygana wyłącznie przez wydajność ogniwa. Liczba, która ma znaczenie, to:
zysk wydajności × wydajność ÷ koszt produkcji
Każdy dodatkowy etap wzorcowania, trawienia, czyszczenia lub wyrównania zmienia wszystkie trzy wyrazy. Dodaje koszt kapitałowy i operacyjny, zużywa takt i stwarza kolejną okazję do pęknięcia. Dlatego obserwacja ze strony procesu jest warta powtórzenia: w skali gigawatowej usunięcie jednej maski lub jednego etapu czyszczenia może być warte więcej niż kolejne 0,05% wydajności laboratoryjnej. Wymaganiem nie jest rekordowe ogniwo — to setki tysięcy płytek dziennie z nadal wyrównanym wzorcem P/N.
Co trafia na linię modułów
To jest miejsce, w którym to ląduje dla nas, i jest to punkt, który ginie, gdy BC jest omawiany wyłącznie jako technologia ogniw.
BC to architektura urządzenia, a nie jedna ścieżka procesu. HPBC, ABC, BC z kontaktem pasywującym typu N i GPC wyglądają tak samo z przodu — brak przedniej elektrody, nośniki zbierane z tyłu — ale pod spodem mogą różnić się kontaktem selektywnym nośników, sposobem formowania obszarów P i N, sposobem ich wzorcowania, strukturą izolacji, metalizacją oraz tym, czy przepływ może ponownie wykorzystać istniejącą linię TOPCon. Stronę nazewnictwa tego omówiliśmy w Czy BC to tylko jedna technologia? a stronę strukturalną w mapie drogowej technologii BC.
Dla linii modułów konsekwencja jest konkretna:
- Ogniwa, które z przodu wyglądają identycznie, nie są identyczne w obsłudze. Układ i skok kontaktów tylnych różnią się między wariantami BC, co określa proces lutowania, tolerancję umieszczania i recepturę inspekcji.
- Zmiana procesu następuje powyżej linii modułów, ale konsekwencje mechaniczne spadają na nią. Ciasniejszy wzorzec tylny oznacza ciaśniejsze okno umieszczania; cieńsze lub bardziej naprężone ogniwo oznacza większe straty manipulacyjne między krajarką a laminatorem. Wygięcie i wypaczenie BC to już znany problem po stronie modułów, a pisaliśmy o dlaczego ogniwa BC wyginają się bardziej oraz dlaczego sznury BC się wypaczają.
- Ścieżka metalizacji końcowej całkowicie zmienia wzajemne połączenia. Problem kosztów przenosi się na elektrodę tylną, dlatego metalizacja niskosrebrowa i na bazie miedzi oraz konstrukcje bez szyn zbiorczych są forsowane jednocześnie z procesem przednim. Debata o braku srebra i potrzeba kleju izolacyjnego z tyłu obie trafiają do sznurującego, a nie do pieca.
- Ta sama zasada ekonomii obowiązuje poniżej. Linia modułów kupująca sznurujący gotowy na BC wykonuje tę samą kalkulację, co producent ogniw: zysk możliwości × wydajność ÷ koszt. Maszyna, która dodaje proces, ale kosztuje wydajność, nie pomogła.
To, co innowacja procesu po stronie ogniw zmienia dla nas, to nie nowa kategoria maszyn. To specyfikacja istniejących stacji — platformy cięcia laserowego z kontaktem tylnym SC-20P, OSLB-1300 back-contact cell stringer oraz zgrzewarki z kontaktem tylnym SL-1000 — ponieważ to te stacje jako pierwsze widzą wzorzec tylny.
Harmonogram i opublikowane liczby
| Kamień milowy | Piśmiennictwo |
|---|---|
| Wynalezienie kontaktu tylnego typu N (ABC) | Harmonogram technologii AIKO, 2019 |
| Wydajność ogniwa ABC osiągnęła 26,5% | Prezentacja AIKO na Warsztatach Kontaktu Tylnego 2023 |
| Pierwsza faza linii ogniw ABC o mocy 6,5 GW w Zhuhai w produkcji | Odnotowane w chińskich relacjach branżowych, 2022 |
| Samomaskujący proces dwuetapowy publicznie opisany jako skomercjalizowany | Materiały publikowane przez AIKO i aktualizacja branżowa PV Tech, lipiec 2025 |
| Ogniwa ABC powyżej 27% podane jako podstawa produkcji masowej | Materiały publikowane przez AIKO, lipiec 2025 (twierdzenie firmy) |
| 2282 zgłoszenia patentowe związane z ABC, 820 przyznanych, 234 przyznane patenty na wynalazki | Raport półroczny AIKO za 2026 rok, cytowany w chińskich publikacjach branżowych |
| Moduł G4 full-screen Ultra o deklarowanej maksymalnej wydajności 26%, do około 690 W w standardowym formacie | Ogłoszenie produktu AIKO na 2026 rok (specyfikacja premierowa) |
Jedno zastrzeżenie, które źródłowa publikacja dobrze wyjaśnia i które warto zachować: parametr z premiery produktu i ranking handlowy strony trzeciej to nie ten sam pomiar. Według stanu na wrzesień 2026 r. rankingi komercyjnych modułów prowadzone przez strony trzecie plasują wymienione produkty AIKO na poziomie maksymalnej wydajności 25,0%, ex aequo na pierwszym miejscu z LONGi. Specyfikacja premierowa na poziomie 26% i notowanie komercyjne na poziomie 25,0% opisują różne etapy tego samego produktu i porównywanie ich tak, jakby były tą samą liczbą, jest błędem.
Najczęściej zadawane pytania
Czy proces dwuetapowy to nowy materiał, czy nowy proces?
Nowy proces. Warstwy należą do tych samych rodzin — tlenek tunelowy, domieszkowany polikrzem, kontakt metaliczny. Zmienia się kolejność formowania strony P i N oraz sposób późniejszego definiowania obszarów.
Dlaczego obu obszarów nie można po prostu zoptymalizować w jednym przebiegu?
Ponieważ kilka kluczowych parametrów jest wspólnych. Grubość tlenku, warunki osadzania i budżet termiczny określają jednocześnie jakość obu kontaktów, a optimum dla polikrzemu domieszkowanego borem nie jest optimum dla polikrzemu domieszkowanego fosforem. Jeden przebieg oznacza kompromis w którymś miejscu na płytce.
Co oznacza określenie samomaskujący?
Etapy dyfuzji boru i fosforu pozostawiają na powierzchni BSG i PSG jako naturalny produkt uboczny. Zamiast je usuwać, proces zachowuje je i wykorzystuje jako maskę do kolejnego wzorcowania i selektywnego trawienia, co eliminuje kilka zewnętrznych etapów maskowania, nakładania, naświetlania, usuwania i czyszczenia.
Czy to całkowicie rozwiązuje problem kosztów BC?
Nie. Rozwiązuje kwestię wytwarzania elementów front-end. Koszt elektrody tylnej to odrębny problem, dlatego równolegle rozwijane są metalizacje niskosrebrowe i miedziane oraz połączenia międzyogniwowe zero-busbar. Bardzo wydajne ogniwo, które nadal wymaga dużej ilości pasty srebrowej do połączenia, nie jest jeszcze ekonomicznie kompletnym rozwiązaniem.
Czy lepszy proces ogniwa ułatwia linię modułów?
Nie automatycznie. Może ją utrudnić. Gęstszy wzór na tylnej stronie podnosi wymagania dotyczące pozycjonowania, a każda zmiana naprężeń lub grubości ogniwa objawia się stratami manipulacyjnymi i pęknięciami na linii montażowej. Zysk po stronie ogniwa i koszt po stronie modułu trzeba rozpatrywać łącznie.
Skąd pochodzą informacje zawarte w tym artykule?
Z trzech miejsc, które mają różną wagę. Opis procesu, nazwa SeparaTech, liczby patentów i ujęcie wydajność razy uzysk pochodzą z chińskiego artykułu branżowego opublikowanego przez 新能供应链, który cytuje tekst patentowy AIKO, raport półroczny za 2026 rok i publiczne materiały spółki. Angielski opis procesu i twierdzenia o wydajności powyżej 27% pochodzą z materiałów własnych AIKO, przedrukowanych jako aktualizacja branżowa przez PV Tech — to treść autorstwa spółki i oznaczyliśmy ją jako twierdzenie, a nie niezależny wynik. Dane dotyczące wydajności ABC i harmonogramu pochodzą z prezentacji AIKO na Back Contact Workshop 2023. Nic w tym artykule nie opiera się na naszych własnych pomiarach ogniwa BC ani procesu AIKO.