Mapa drogowa technologii ogniw BC: od struktury do procesu
Spis treści
TOPCon, IBC, TBC, HBC i HIBC są zwykle wymieniane jako drzewo genealogiczne akronimów. Lepiej czytać je jako sekwencję problemów: każda ścieżka istnieje, ponieważ poprzednia pozostawiła konkretną stratę nierozwiązaną, a każda przenosi trudność w inne miejsce.
PV Cell Technology · Back Contact Routes · by Jerry, Ooitech
1. TOPCon: Najpierw dobrze wykonaj kontakt pasywacyjny
TOPCon wykorzystuje ultracienką warstwę tlenku krzemu plus domieszkowaną warstwę polikrzemu do utworzenia kontaktu pasywacyjnego. Warstwa SiOx odpowiada za pasywację międzyfazową; domieszkowany polikrzem odpowiada za transport selektywny nośników. Grubość tlenku, stężenie domieszki w polikrzemie i receptura wygrzewania to trzy parametry, które razem obniżają rekombinację na kontakcie, utrzymując niską stratę transportową.
Rozwiązywanym problemem jest rekombinacja na kontakcie. Konwencjonalny kontakt metalowy stykający się bezpośrednio z krzemem powoduje silną rekombinację międzyfazową. Rozdzielając pasywację od selektywności nośników, TOPCon osiąga wyższe napięcie obwodu otwartego. Nie usuwa jednak przedniej siatki metalowej, więc zacienienie strony przedniej pozostaje.
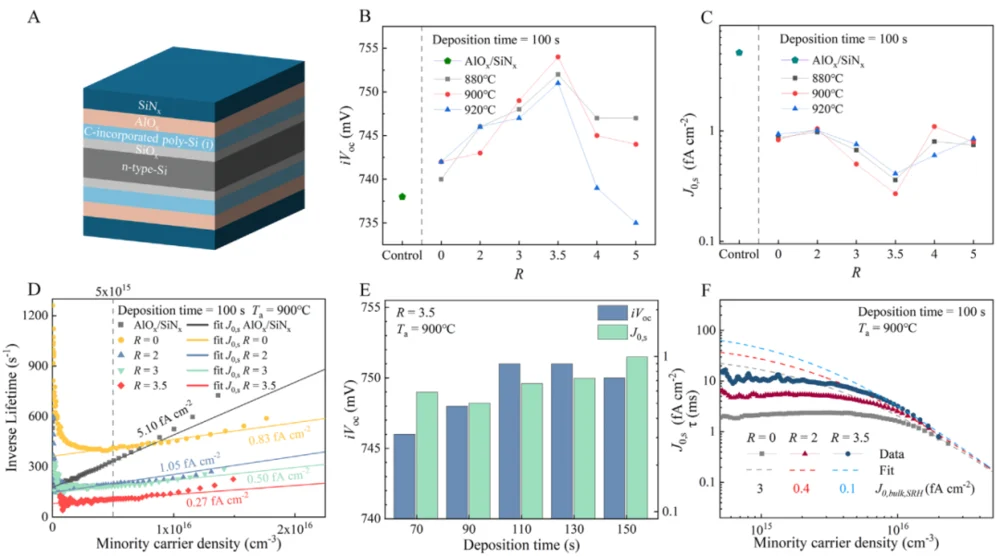
Rys. 1: Kontakt pasywacyjny z domieszkowanego węglem intrinsicznego polikrzemu, ze strukturą po lewej i wynikowymi danymi iVoc, J0s oraz czasu życia w różnych warunkach osadzania po prawej. Prace opublikowane w 2025 roku obniżyły gęstość prądu nasycenia powierzchni poniżej 0,5 fA/cm² i powiązały tę strukturę z zastosowaniami z kontaktem tylnym.
2. IBC: Przenieś przedni metal na tył
IBC wprowadza radykalną zmianę strukturalną: zarówno kontakty typu n, jak i typu p przenoszą się na tył. Przód ogniwa nie ma w ogóle siatki metalowej, co uwalnia przednią powierzchnię do zarządzania optycznego i projektowania pasywacji. Przy mniejszej ilości przedniego metalu blokującego światło liczba fotonów wchodzących do płytki rośnie, a prąd zwarcia ma więcej miejsca na wzrost.
Koszt pojawia się na tyle. Tam, gdzie konwencjonalne ogniwo rozdziela dwie polaryzacje na różnych powierzchniach, IBC musi naprzemiennie umieszczać kontakty typu n i typu p na jednej powierzchni, utrzymywać je elektrycznie odizolowane, a następnie metalizować oba. Szerokość kontaktu, odstęp n/p, granica polaryzacji, rezystancja kontaktu i geometria siatki stają się sprzężonymi zmiennymi na jednej płaszczyźnie.
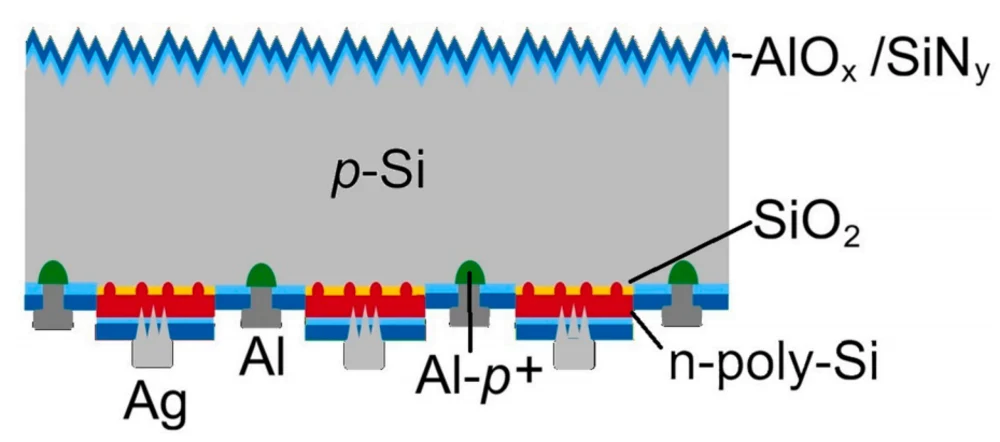
Rys. 2: Uproszczony stos POLO-IBC. W 2026 roku ogniwa POLO-IBC wytworzone na płytkach o rozmiarze M2 przy użyciu sprzętu przemysłowego osiągnęły certyfikowaną wydajność 24,5 procent. Analiza strat wskazała na pasywację przedniej powierzchni, rekombinację na kontakcie srebra z obszarem polikrzemu typu n oraz rekombinację i rezystancję kontaktu w obszarze aluminium jako główne cele.
3. TBC: TOPCon wchodzi do struktury z kontaktem tylnym
TBC to połączenie dwóch poprzednich: TOPCon dostarcza kontakt pasywacyjny, IBC dostarcza architekturę z kontaktem tylnym. Wynikiem są kontakty pasywacyjne typu n i typu p utworzone na tyle, podczas gdy przód pozostaje wolny od metalu.
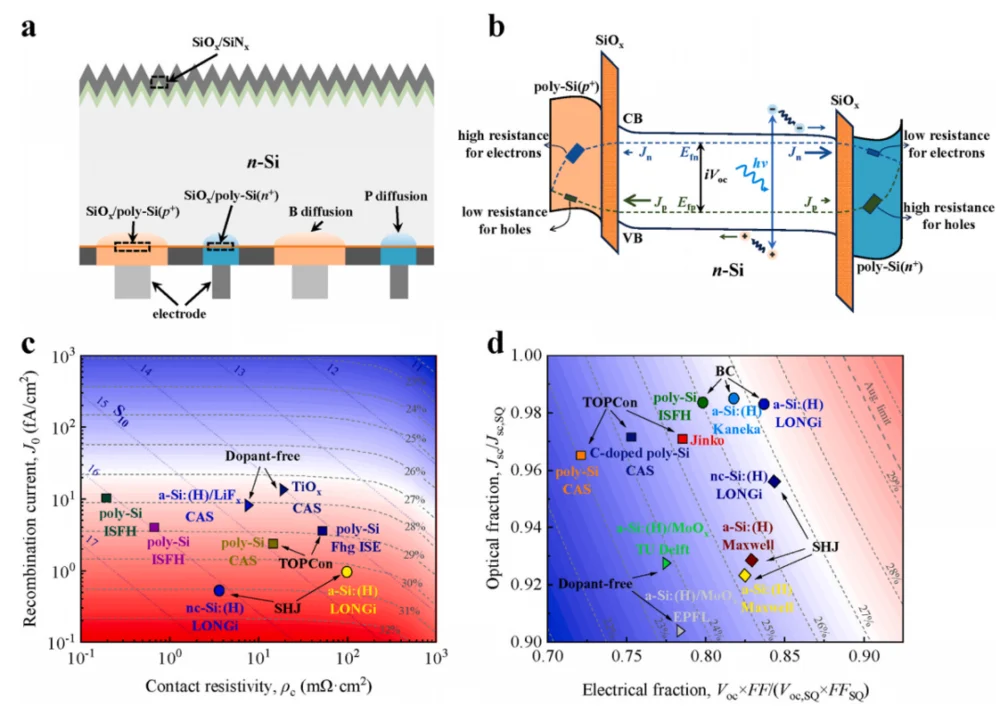
Zaleta wynika z dziedziczenia. TBC opiera się na pracy nad materiałami i procesem, którą TOPCon już zindustrializował. Pozostająca trudność jest konkretna: kontakt pasywacyjny typu p. Jego rekombinacja międzyfazowa i zachowanie kontaktu bezpośrednio wpływają na napięcie ogniwa i współczynnik wypełnienia, co czyni go elementem krytycznym, a nie szczegółem optymalizacyjnym.
Rys. 3: Struktura TBC i diagram pasmowy (a, b) z mapami potencjału wydajności (c, d). Badanie symulacyjne parametrów przyrządu z 2025 roku wykazało, że TBC ma potencjał wydajności zbliżony do 28 procent, gdy jakość płytki, pasywacja powierzchni, kontakt typu p i struktura tylna są wspólnie optymalizowane.
Bardziej istotne badania nad TBC dotyczą procesu, a nie struktury. Jeśli producent może ponownie wykorzystać dojrzały stos pasywacyjny polikrzem/SiOx z TOPCon i przerobić jedynie tylne wzorcowanie i metalizację, odległość między linią BC a istniejącą linią TOPCon znacznie się zmniejsza. Dlatego prace nad TBC przesunęły się od samego stosu kontaktowego w kierunku wydajności kontaktu, sekwencji wzorcowania i metalizacji.
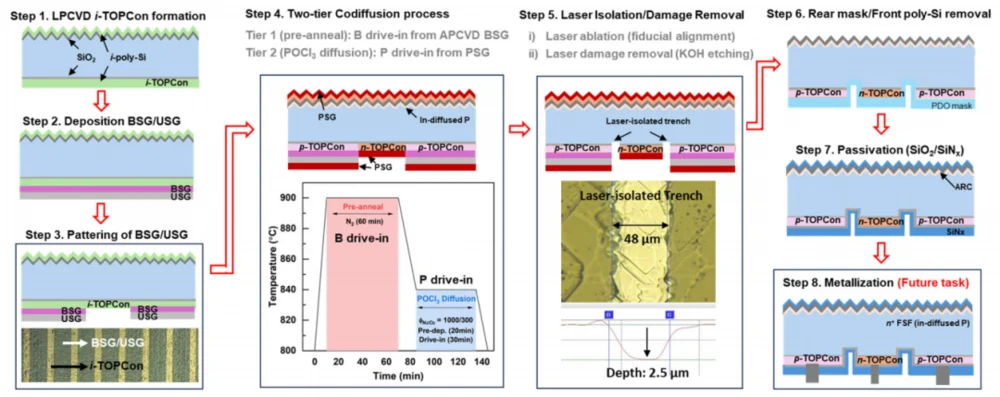
Rys. 4: Niskokosztowa droga ko-dyfuzji do prekursora TBC, od formowania i-TOPCon metodą LPCVD przez dwupoziomową ko-dyfuzję, izolację laserową, usunięcie tylnej maski i pasywację. Dwupoziomowa dyfuzja z jednym budżetem termicznym to rozwiązanie, które utrzymuje liczbę kroków i ekspozycję termiczną na możliwym do zarządzania poziomie.
4. HBC: Ten sam pomysł od strony heterozłącza
TBC wchodzi w kontakt tylny przez TOPCon. HBC wchodzi przez heterozłącze krzemowe: SHJ dostarcza kontakt pasywacyjny, IBC dostarcza strukturę z kontaktem tylnym, a obie polaryzacje trafiają na tył.
SHJ tworzy swój kontakt z intrinsicznego i domieszkowanego amorficznego krzemu, co zapewnia wysoką jakość pasywacji międzyfazowej. W połączeniu z zyskiem przedniej strony IBC, HBC ma silny potencjał napięciowy i prądowy. LONGi zgłosiło ogniwo HBC o wydajności 27,30 procent w 2024 roku, certyfikowane przez ISFH w Niemczech.
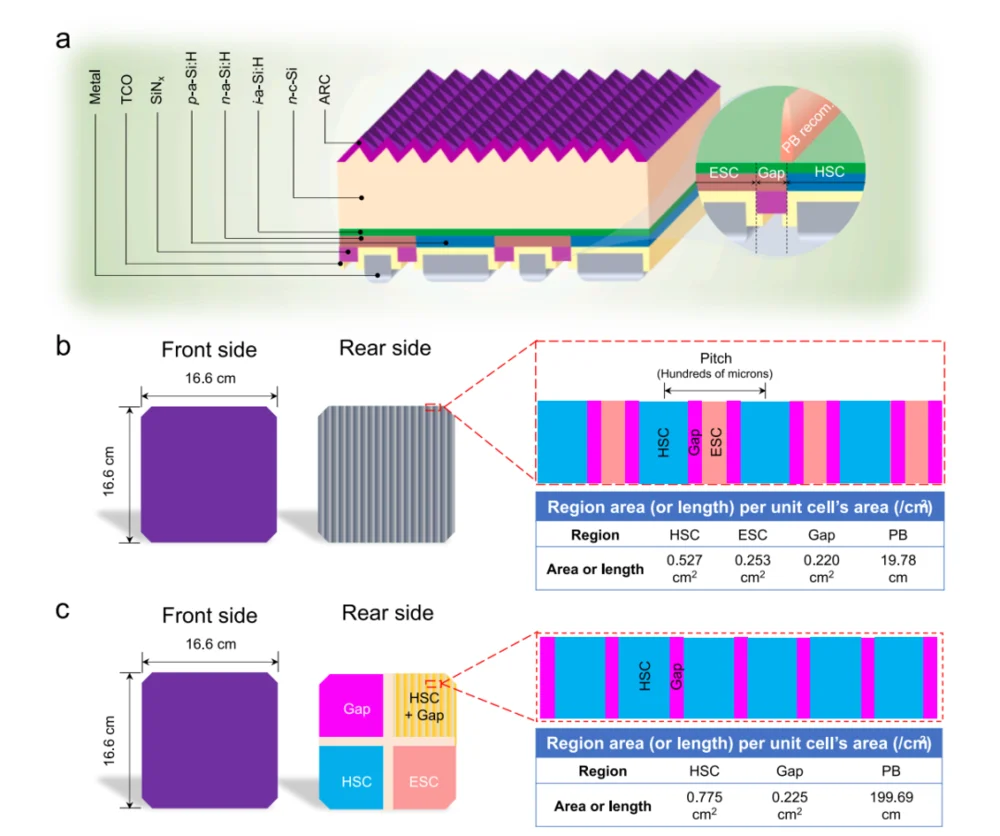
Rys. 5: Stos HBC z wyróżnioną granicą polaryzacji (a) oraz dwa układy tylne z ich obszarami (b, c). Szczelina między obszarem selektywnym dla elektronów a obszarem selektywnym dla dziur jest wąska, a rekombinacja tam jest mechanizmem strat samym w sobie, a nie efektem ubocznym heterozłącza.
Optymalizacja HBC nie może zatem zatrzymać się na heterozłączu. Ponieważ kontakty typu n i typu p leżą obok siebie na tyle, granica polaryzacji między nimi staje się odrębnym źródłem rekombinacji, które obniża współczynnik wypełnienia. Badania z 2025 roku analizowały tę granicę konkretnie i jest to jedna z najwyraźniejszych ilustracji ogólnego problemu BC: im więcej funkcji upakujesz na jednej powierzchni, tym większe znaczenie mają interfejsy między nimi.
5. HIBC: Różne kontakty pasywacyjne na jednym ogniwie
TBC i HBC każdy opiera się na jednym systemie kontaktu. HIBC zadaje inne pytanie: jeśli różne kontakty pasywacyjne mają różne właściwości, czy można je przypisać do różnych obszarów tej samej powierzchni tylnej zgodnie z potrzebami każdego obszaru?
Odpowiedź opublikowana w Nature w 2025 roku brzmiała: tak. HIBC łączy wysokotemperaturowy kontakt tunelowy z polikrzemu z niskotemperaturowym kontaktem heterozłączowym na tej samej powierzchni tylnej i wykorzystuje obróbkę laserową do lokalnego wzmocnienia transportu w kontakcie typu p. Wynikiem była sprawność konwersji 27,81 procent przy współczynniku wypełnienia 87,55 procent.
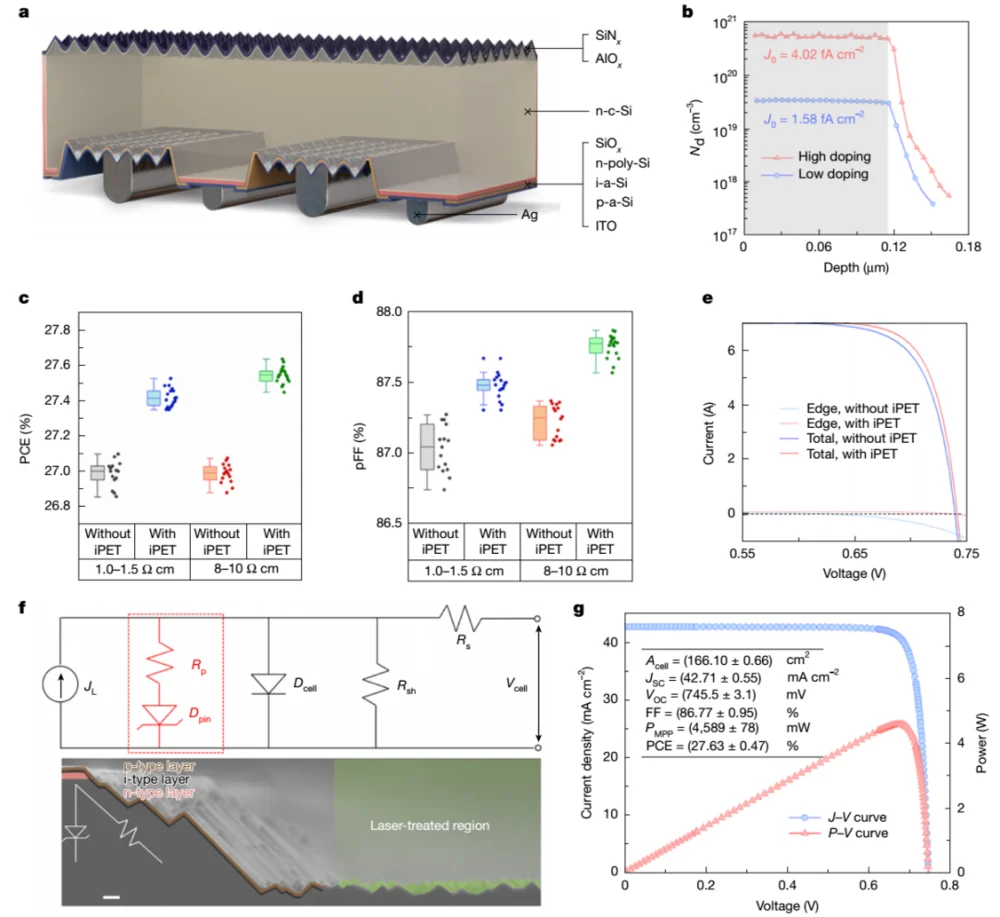
Rys. 6: Wyniki urządzenia HIBC, w tym stos warstw z obszarem poddanym obróbce laserowej (a), profil domieszkowania (b), rozkłady sprawności i współczynnika wypełnienia z obróbką laserową i bez niej (c, d), obwód zastępczy i przekrój poprzeczny (f) oraz krzywa J-V (g). Należy zauważyć, że słownictwo zmieniło się z „która struktura wygrywa” na „który obszar czego potrzebuje”.
Ruch koncepcyjny ma większe znaczenie niż liczba. Tylna strona BC zawiera kilka obszarów funkcjonalnych, a te obszary nie mają identycznych wymagań dotyczących pasywacji, selektywności nośników, rezystancji kontaktu i metalizacji. HIBC konfiguruje kontakty dla każdego obszaru zamiast stosować jedną technologię kontaktu na całym ogniwie. To inna filozofia projektowania i jest to punkt, w którym mapa drogowa przestaje być drabiną.
6. Od innowacji strukturalnej do współpracy procesowej
Umieść pięć ścieżek w jednej linii, a wzorzec staje się jasny: każdy krok rozwiązuje problem rekombinacji lub optyczny i przekazuje następnemu krojowi problem produkcyjny.
| Ścieżka | Podstawowa technologia | Rozwiązany problem | Obecny nacisk |
|---|---|---|---|
| TOPCon | Kontakt pasywacyjny SiOx / polikrzem | Rekombinacja kontaktowa | Jakość pasywacji, rezystancja kontaktu |
| IBC | Kontakty n i p oba na tylnej stronie | Zacienienie przedniej metalizacji | Struktura tylna, granica polaryzacji, metalizacja |
| TBC | TOPCon + IBC | Rekombinacja kontaktowa bez zacienienia przedniej strony | Kontakt typu p, kompatybilność procesu z liniami TOPCon |
| HBC | SHJ + IBC | Najwyższa jakość pasywacji bez przedniej metalizacji | Rekombinacja na granicy polaryzacji, wzorcowanie tylnej strony |
| HIBC | Kontakt tunelowy polikrzemu + kontakt heterozłączowy, obszar po obszarze | Optymalizacja każdego obszaru tylnego pod kątem funkcji | Laserowe lokalne wzmocnienie kontaktu, integracja |
Im wyższa sprawność, tym bardziej złożona powierzchnia tylna i tym węższe okno procesowe. Kontakty typu n, kontakty typu p, granice polaryzacji, siatki metalowe i lokalne otwory muszą jednocześnie mieścić się w tolerancji. Dryf wymiarowy lub fluktuacja procesu w którymkolwiek z nich objawia się jako rezystancja kontaktu, strata rekombinacyjna lub pogorszony zbiór prądu. To jest istota frazy „od innowacji strukturalnej do współpracy procesowej”: przywództwo w sprawności zależy teraz od utrzymania kilku sprzężonych procesów stabilnie jednocześnie.
7. Metalizacja: sprawność i srebro muszą być optymalizowane razem
Metalizacja BC nie jest skalowaną wersją druku przedniego. Obie polaryzacje znajdują się na tylnej stronie, więc siatka musi zbierać prąd w ograniczonym obszarze, zachowując jednocześnie izolację elektryczną między sąsiednimi obszarami o przeciwnej polaryzacji. Szerokość palca, rozstaw palców, szyna zbiorcza, pole kontaktowe i powierzchnia kontaktu wpływają na wydajność i wzajemnie na siebie oddziałują.
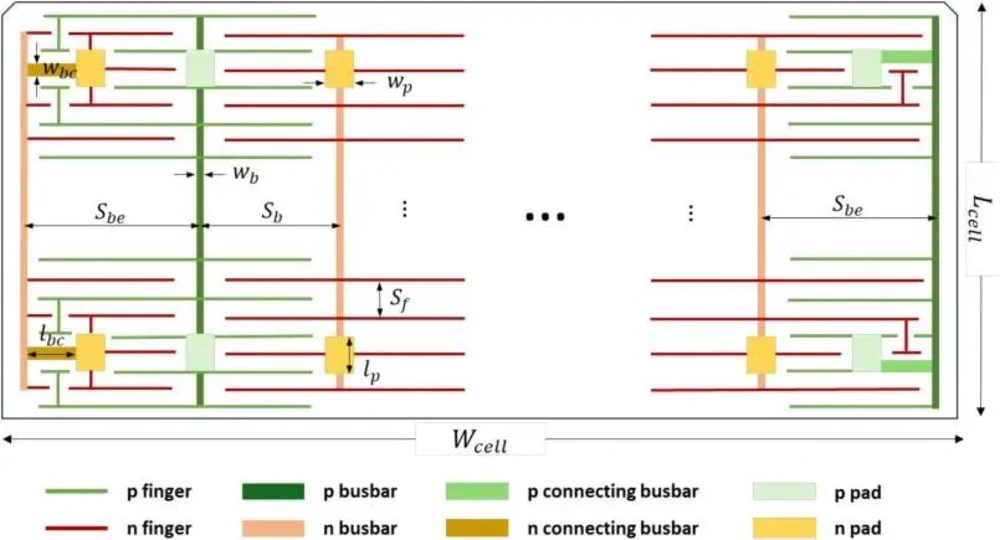
Rys. 7: Parametry metalizacji tylnej dla ogniwa TBC. Geometria palców, rozmieszczenie szyn zbiorczych, łączące szyny zbiorcze i wymiary pól nie są niezależnymi wyborami; każdy z nich wymienia rezystancję szeregową na precyzję druku i zużycie srebra.
Badanie z 2026 roku dotyczące projektowania siatki TBC systematycznie analizowało te parametry i ujęło sprawność ogniwa oraz zużycie pasty srebrowej w jednym frameworku optymalizacyjnym, obejmującym szerokość palców, rozstaw palców, szynę zbiorczą, pole kontaktowe i układy bez szyn zbiorczych. Praktyczny wniosek jest taki, że metalizację BC trzeba optymalizować jednocześnie na czterech osiach: rezystancji kontaktu, rezystancji szeregowej, dokładności druku i zużycia srebra.
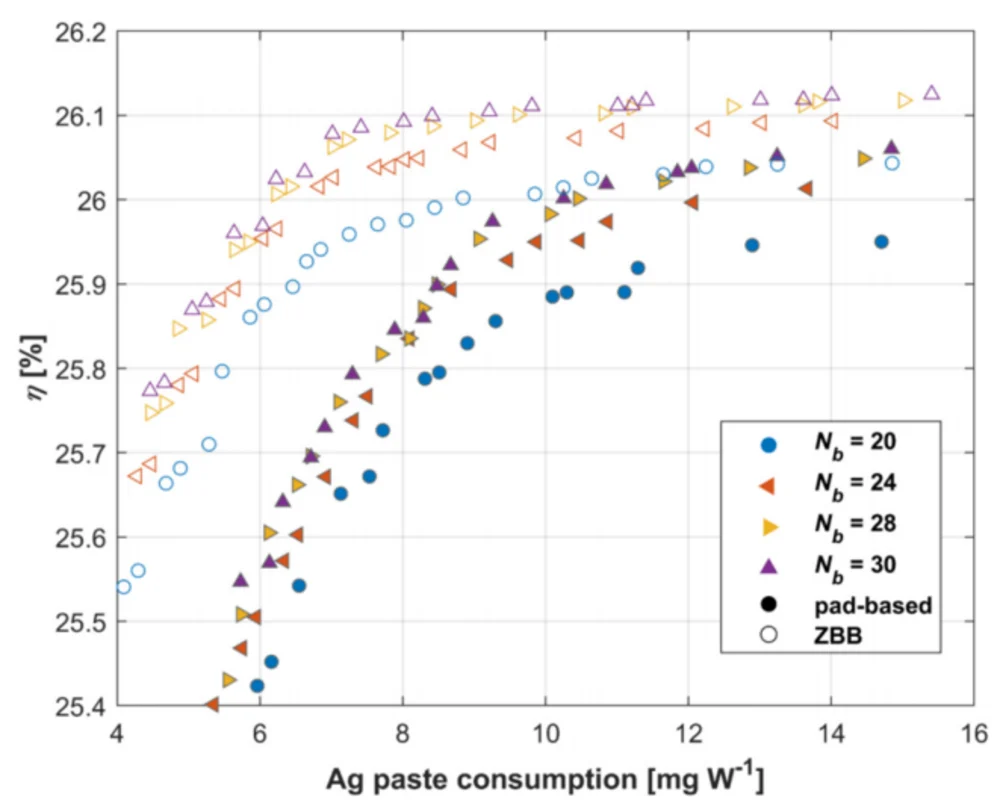
Rys. 8: Sprawność w funkcji zużycia pasty srebrowej dla różnej liczby szyn zbiorczych oraz dla układów z polami w porównaniu z układami bez szyn zbiorczych (ZBB). Krzywe się spłaszczają, co oznacza, że ostatnie przyrosty sprawności stają się coraz droższe w srebrze, a wybór układu przesuwa całą krzywą, a nie pojedynczy punkt na niej.
To jest moment, w którym badania zaczynają przypominać zaopatrzenie. Srebro jest kosztem powtarzalnym, który skaluje się z wielkością produkcji, a projekt siatki, który kupuje dwie dziesiąte procenta sprawności dużym wzrostem zużycia pasty, jest inną propozycją komercyjną niż taki, który osiąga tę samą sprawność przy oszczędniejszym druku.
8. Niskokosztowy IBC: usunięcie litografii z procesu
Złożoność produkcyjna IBC zawsze była kluczowym pytaniem industrializacyjnym. Tworzenie przeplatanych obszarów typu n i typu p na tylnej stronie tradycyjnie opiera się na fotolitografii i krokach laserowych, a każdy dodatkowy krok dodaje sprzęt, czas cyklu i koszt.
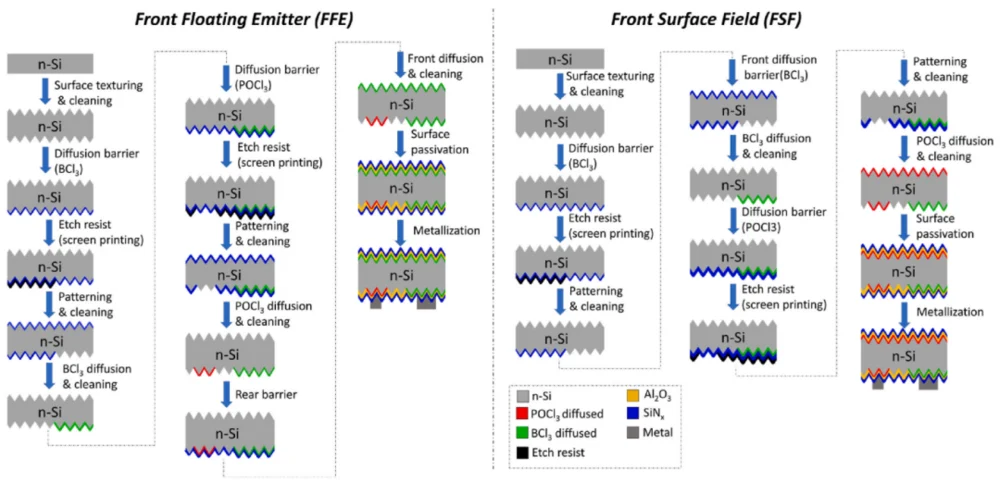
Rys. 9: Dwa procesy IBC bez litografii oparte na sitodrukowanych barierach dyfuzyjnych, wykorzystujące albo przedni emiter pływający, albo przednie pole powierzchniowe. Oba opierają się na sprzęcie już standardowym w liniach ogniw, a nie na nowych platformach procesowych.
Badanie z 2026 roku wykazało w pełni sitodrukowaną, wolną od litografii i lasera ścieżkę IBC, wykorzystującą wzorcowaną barierę dyfuzyjną SiNx do osiągnięcia selektywnej dyfuzji boru i fosforu oraz ukończenia ogniwa na dojrzałym sprzęcie przemysłowym, osiągając ogniwa IBC na poziomie 19 procent. Główna liczba jest celowo niespektakularna. Praca odpowiada na pytanie, czy IBC można zbudować z mniejszą liczbą kroków procesowych na sprzęcie, który już istnieje, a to pytanie ma większe znaczenie dla inwestycji w sprzęt i kosztów produkcji niż kolejny rekord laboratoryjny.
Czytane razem z pracą nad metalizacją, kierunek jest spójny: granicą nie jest już „czy ta struktura może osiągnąć 28 procent”, ale „czy tę strukturę można produkować powtarzalnie, z mniejszą liczbą kroków, na narzędziach, które można serwisować i dostarczać na skalę przemysłową”.
9. Co to oznacza dla doboru urządzeń
Jeśli wąskie gardło przeniosło się ze struktury do procesu, to decyzje dotyczące urządzeń, które mają znaczenie, przeniosły się razem z nim. Cztery z nich warto rozważyć przed określeniem linii BC.
| Decyzja | Dlaczego wynika to z roadmapy |
|---|---|
| Jakość cięcia i krawędzi | Każda ścieżka BC zależy od powierzchni tylnej, na której kilka funkcji znajduje się blisko siebie. Jakość cięcia i skrawania laserowego określa, jak duża część tej powierzchni ulega degradacji, zanim powstanie jakikolwiek kontakt. Nasza SC-20P BC cell laser cutting machine jest specyfikowana wokół tego kroku. |
| Lutowanie na jednej powierzchni | W IBC, TBC i HBC wszystkie połączenia międzyogniwowe lądują na jednej powierzchni obok struktur o przeciwnej polaryzacji, więc tolerancja umieszczania i kontrola termiczna mają większe znaczenie niż w konwencjonalnym ogniwie. |
| Głębokość inspekcji | Defekt granicy polaryzacji lub kontaktu nie ma niezawodnej sygnatury optycznej. Testy EL i IV na kod kreskowy modułu to to, co zamienia ukrytą wadę w wykrytą, jak opisano w EL testing: inline vs offline setup. |
| Budżet kroków procesu | Tanie prace nad IBC istnieją, ponieważ liczba kroków napędza koszty. Urządzenia, które łączą stanowiska lub eliminują krok litografii, zmieniają ekonomikę bardziej niż marginalny wzrost wydajności. |
To także dlatego ścieżki nie konkurują o tę samą fabrykę. TBC dziedziczy dojrzałość procesu TOPCon i pasuje do producentów, którzy już prowadzą linie poly-Si. HBC pasuje do tych z zdolnością heterozłącza. HIBC to filozofia projektowania zależna od regionu, a nie konfiguracja linii, którą można kupić dziś. A IBC o niskiej złożoności celuje w producentów, którzy chcą kontaktu tylnego bez budowania przepływu opartego na litografii. Wybór jest funkcją tego, co już prowadzisz.
FAQ
Jaka jest różnica między IBC, TBC i HBC?
Wszystkie trzy to struktury z kontaktem tylnym, co oznacza, że obie polaryzacje znajdują się z tyłu, a przód nie ma metalowej siatki. Różnią się sposobem tworzenia kontaktu. IBC to architektura bazowa. TBC tworzy swoje kontakty tylne za pomocą kontaktu pasywacyjnego SiOx/poly-Si z TOPCon. HBC tworzy je za pomocą kontaktów heterozłączowych z krzemu wykonanych z amorficznego krzemu intrinsycznego i domieszkowanego.
Co to jest HIBC?
Hybrydowy kontakt tylny interdigitowany. Zamiast stosować jedną technologię kontaktu na całym tyle, HIBC przypisuje różne typy kontaktów do różnych regionów tylnych zgodnie z tym, czego potrzebuje każdy region, łącząc wysokotemperaturowy kontakt tunelowy polikrzemu z niskotemperaturowym kontaktem heterozłączowym i wykorzystując obróbkę laserową do lokalnego wzmocnienia kontaktu typu p. Wynik z Nature z 2025 r. to 27,81 procent wydajności przy 87,55 procent współczynnika wypełnienia.
Dlaczego granica polaryzacji jest problemem?
Ponieważ obie polaryzacje znajdują się obok siebie na tej samej powierzchni. Tam, gdzie region selektywny dla elektronów spotyka region selektywny dla dziur, rekombinacja na tej granicy działa jako dodatkowa ścieżka strat i zmniejsza współczynnik wypełnienia. Jest to bezpośrednia konsekwencja upakowania obu kontaktów na jednej powierzchni i dlatego optymalizacja HBC nie może zatrzymać się na samym heterozłączu.
Ile srebra zużywają ogniwa BC?
Wystarczająco dużo, że projekt siatki jest traktowany jako problem wydajności kontra zużycia, a nie czysto elektryczny. Najnowsze badania siatki TBC optymalizują szerokość palców, rozstaw palców, szynę zbiorczą i wymiary pól razem ze zużyciem pasty srebrowej, a układy bez szyny zbiorczej są oceniane specjalnie dlatego, że przesuwają ten kompromis, a nie tylko poruszają się po nim.
Czy IBC można wytwarzać bez litografii?
Tak, i jest to aktywny kierunek badań. Badanie z 2026 r. wykazało w pełni sitodrukowaną, wolną od litografii i lasera ścieżkę IBC wykorzystującą wzorowaną barierę dyfuzyjną SiNx do selektywnej dyfuzji boru i fosforu, zbudowaną na dojrzałym sprzęcie przemysłowym i osiągającą wydajność na poziomie 19 procent. Celem pracy jest uproszczenie procesu, a nie rekordowa wydajność.
Na jaką ścieżkę powinna planować nowa fabryka?
Zacznij od bazy procesowej, którą już masz, a nie od najwyższej opublikowanej wydajności. TBC to najkrótszy krok dla producenta prowadzącego linie poly-Si TOPCon, ponieważ ponownie wykorzystuje ten stos pasywacyjny. HBC wymaga zdolności heterozłącza. IBC o niskiej złożoności pasuje do producentów, którzy chcą kontaktu tylnego bez przepływu opartego na litografii. Opublikowany ranking wydajności i praktyczny koszt wejścia to różne uporządkowania.
Końcowe przemyślenia
Pięć ścieżek najlepiej rozumieć jako jedną ciągłą sekwencję rozwiązywania problemów, a nie pięć konkurujących produktów. TOPCon rozwiązał rekombinację kontaktową i pozostawił zacienienie przednie na miejscu. IBC usunął metal przedni i przeniósł trudność na tył. TBC i HBC dostarczają każdy inny system kontaktowy dla tego tyłu. HIBC przestaje traktować tył jako jedną powierzchnię i konfiguruje go region po regionie. To, co teraz łączy je wszystkie, to fakt, że ograniczeniem nie jest już diagram struktury: to ekonomia metalizacji, jakość krawędzi i granic, liczba kroków procesu oraz zdolność do utrzymania kilku sprzężonych procesów stabilnie jednocześnie. Jeśli planujesz linię formatu BC lub TOPCon, powiedz nam format ogniwa, schemat kontaktu i format modułu, który obierasz za cel, a przeanalizujemy konfigurację cięcia, łączenia w sznury i inspekcji, która do niego pasuje.