Debata o bezsrebrowych ogniwach powraca: Mniej srebra, miedź
Spis treści
Krótka odpowiedź: Debata o technologii bez srebra powróciła na szczyt agendy fotowoltaicznej po dużej premierze produktu, która połączyła metalizację kontaktów tylnych i miedź w tej samej dyskusji. Pasta srebrna jest największym kosztem niesilikonowym w ogniwie wysokowydajnym, a branża od lat dąży do zmniejszenia zużycia srebra na ogniwo, zamiast je zastępować, ponieważ miedź powoduje problemy z przyczepnością i dyfuzją, których srebro nie ma. Obecne zainteresowanie dotyczy tego, czy metody osadzania galwanicznego dojrzały na tyle, by można je było produkować na skalę przemysłową. Omawiane przy okazji premiery wielkości mocy produkcyjnych sięgają skali gigawatowej, przy czym w planach pojawiają się wartości 6,5 GW i 20 GW, a dyskusja przeniosła się na sezon wystawowy 2026. Dla producenta modułów pytanie nie brzmi, czy miedziowanie galwaniczne działa w laboratorium, lecz czy linia produkcyjna może utrzymać wydajność przy jego użyciu przez wszystkie zmiany.
Produkcja modułów PV · autor: Jerry, Ooitech
Debata o ogniwach bez srebra powraca
Najnowsza premiera produktu LONGi po raz kolejny skierowała uwagę branży fotowoltaicznej na metalizację ogniw słonecznych. W porównaniu z innymi technologiami w tak zwanym „lesie technologicznym” ACM wyróżniła się jako główny punkt zainteresowania ze względu na potencjał zmniejszenia zależności od srebra.
W ciągu ostatnich kilku lat większość dyskusji branżowych koncentrowała się na wyborze między TOPCon, technologiami HJT i BC. Wydajność konwersji, moc modułu i dwustronność zajmowały główne miejsce podczas premier produktów. Srebrna pasta zawsze była ważnym elementem kosztów ogniw słonecznych, ale rzadko cieszyła się takim zainteresowaniem.
Gwałtowne wahania cen srebra na początku roku zmieniły rozmowę. Gdy pasta srebrowa zaczęła stanowić większy udział w kosztach produkcji fotowoltaicznej niż polikrzem, zmniejszenie zużycia srebra stało się długoterminowym problemem, którego branża nie mogła już dłużej unikać.
Wraz z rozbudową mocy produkcyjnych ogniw typu N koszt pasty srebrowej staje się coraz trudniejszy do zignorowania. Technologie BC i HJT stawiają wyższe wymagania metalizacji, podczas gdy tradycyjne metody redukcji srebra stopniowo zbliżają się do swoich granic procesowych. Producenci ogniw zaczęli więc przeprojektowywać materiały siatki, struktury kontaktowe i systemy wzajemnych połączeń modułów.
Dlaczego branża fotowoltaiczna musi zmniejszyć zużycie srebra?
Przez dziesięciolecia srebro było powszechnie uznawane za jeden z najlepszych materiałów na elektrody fotowoltaiczne.
Oferuje doskonałą przewodność elektryczną, zdolność do drukowania i stabilność chemiczną. Procesy sitodruku, wypalania i lutowania opracowane wokół pasty srebrowej zostały również sprawdzone w wieloletniej produkcji masowej. Ponieważ oczekuje się, że moduły fotowoltaiczne będą działać na zewnątrz przez 25 do 30 lat, dojrzałość procesu ma równie duże znaczenie jak początkowa wydajność.
Problemem jest skala i cena.
Zmniejszenie zużycia srebra o kilka miligramów na ogniwo może wydawać się nieistotne. Jeśli jednak pomnożyć tę ilość przez kilkaset gigawatów rocznej produkcji, wpływ finansowy staje się znaczący. Srebro jest zarówno surowcem przemysłowym, jak i aktywem finansowym. Na jego cenę wpływa podaż z kopalń, popyt inwestycyjny, popyt ze strony elektroniki oraz kilka innych czynników, na które producenci fotowoltaiki mają niewielki wpływ.
Srebro jest również wytwarzane głównie jako produkt uboczny innych działalności wydobywczych. Jego ograniczona roczna podaż jest jednym z powodów, dla których zachowuje status metalu szlachetnego. Jeśli zużycie srebra na ogniwo pozostanie niezmienione, dalszy wzrost produkcji fotowoltaicznej może ostatecznie doprowadzić do sytuacji, w której branża po prostu nie będzie w stanie zapewnić sobie wystarczającej ilości srebra.
Ogniwa TOPCon wymagają metalizacji po obu stronach. Niskotemperaturowy proces HJT wymaga specjalistycznych formulacji past. Ogniwa BC przenoszą wszystkie elektrody na tył, co czyni wzór elektrod bardziej złożonym. Wskaźników zużycia srebra dla różnych rozmiarów ogniw nie można porównywać bezpośrednio, więc branżowe pojęcie „odsrebrzania” w rzeczywistości obejmuje kilka odrębnych poziomów technicznych:
Dalsze stosowanie srebra: Do zmniejszenia zużycia srebra stosuje się cienkie palce, ultracynkie palce, MBB, SMBB i 0BB.
Pasta z miedzią powlekaną srebrem lub kompozytowa pasta srebrowo-miedziana: Miedź pełni większość funkcji przewodzącej, podczas gdy zewnętrzna warstwa srebra poprawia odporność na utlenianie, kontakt elektryczny i lutowalność.
Pasta miedziana lub stopy na bazie miedzi: Miedź zastępuje większość konwencjonalnej pasty srebrowej.
Galwanizacja miedzią: Elektrody miedziane są tworzone bezpośrednio na powierzchni ogniwa, z pominięciem konwencjonalnego drukowania pasty srebrowej.
Aluminium zastępujące srebro: Koszt materiału jest niższy, ale przewodność elektryczna i wydajność kontaktu są trudniejsze do opanowania.
Od konserwatywnych korekt po radykalne zmiany procesowe — każda droga próbuje odpowiedzieć na te same pytania: Ile srebra można zaoszczędzić? Ile sprzętu trzeba zmodyfikować? Czy wydajność ucierpi? Czy uzysk produkcyjny pozostanie stabilny? I czy moduł będzie nadal działał niezawodnie po 25 latach?
Konwencjonalne technologie zmierzają w stronę niższego zużycia srebra
Obecnie najszerzej stosowanym rozwiązaniem jest wciąż ograniczanie ilości pasty srebrowej, a nie całkowita rezygnacja z niej.
Cienkie i ultracienkie palce zmniejszają szerokość linii siatki, utrzymując rezystancję szeregową pod kontrolą. MBB i SMBB zwiększają liczbę szyn zbiorczych lub przewodów łączących, skracając odległość poprzeczną, jaką musi pokonać prąd. 0BB eliminuje konwencjonalne szyny zbiorcze i pozwala przewodom lub foliom kompozytowym zbierać prąd bezpośrednio z palców.
Te opcje nadają się do stopniowej modernizacji linii produkcyjnych. Producenci mogą nadal korzystać z dojrzałego sprzętu do sitodruku i produkcji modułów, dzięki czemu ryzyko procesowe pozostaje stosunkowo łatwe do opanowania. Producenci TOPCon, tacy jak JinkoSolar, kontynuują rozwój technologii 0BB, podczas gdy wytwórcy HJT często łączą cienkie palce, 0BB i pastę ze srebrem powlekanym miedzią.
Srebro powlekane miedzią to kolejna ważna ścieżka.
Proszek miedzi przewodzi prąd, a powłoka srebrna chroni miedź i poprawia właściwości lutownicze. Wraz ze wzrostem zawartości miedzi zużycie srebra na linię siatki stopniowo maleje. Huasun wprowadził pastę ze srebrem powlekanym miedzią do masowej produkcji HJT i kontynuuje opracowywanie receptur o wyższej zawartości miedzi. Producenci HJT, tacy jak Risen Energy, również rozwijają technologie past o niskiej zawartości srebra.
Zaletą tej ścieżki jest to, że wymaga stosunkowo niewielkich modyfikacji linii produkcyjnej i oferuje wyraźną drogę do obniżenia kosztów materiałowych. Główne wyzwania obejmują jednorodność powłoki, dyfuzję miedzi, stabilność przechowywania pasty, zdolność do drukowania oraz niezawodność złączy lutowanych. Problemy te stają się bardziej widoczne wraz ze spadkiem zawartości srebra.
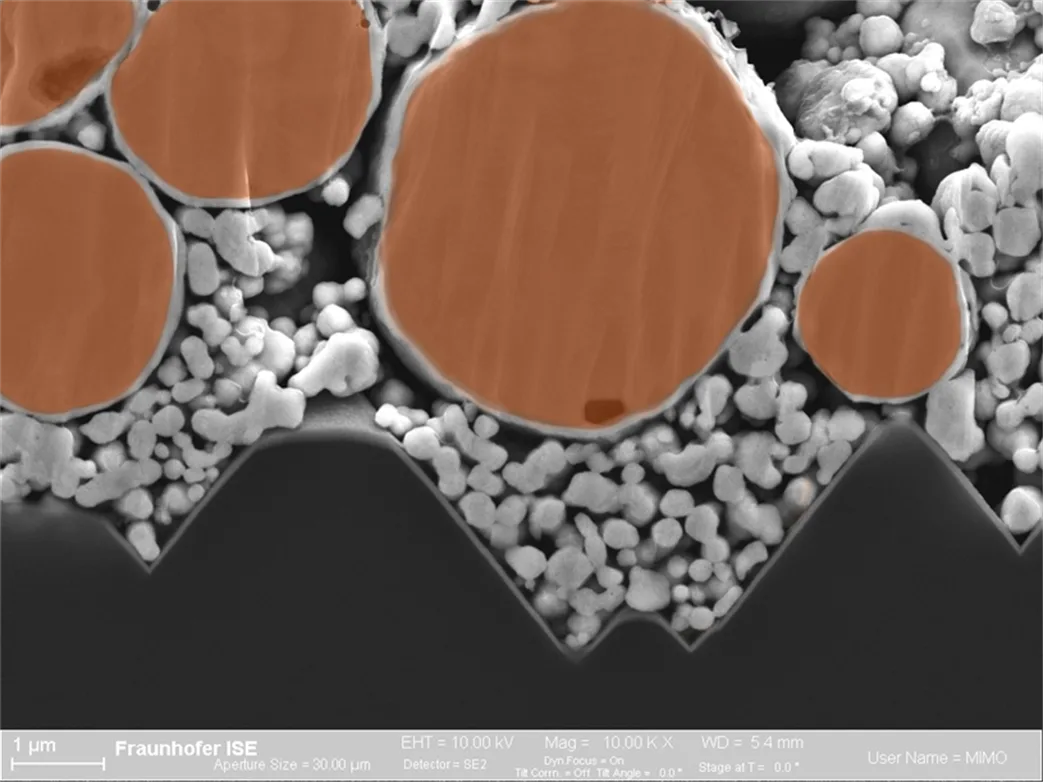
Rysunek 1. Kolorowy obraz z skaningowego mikroskopu elektronowego kontaktu z pasty ze srebrem powlekanym miedzią
W obozie zwolenników niskiej zawartości srebra również występują różnice zdań.
23 kwietnia JA Solar opublikował artykuł zatytułowany „Zapewniając zawartość srebra, JA Solar nadal oferuje niezawodny wybór”. Argumentowano w nim, że zawartość srebra w module wpływa na jego podstawową jakość, i wyraźnie stwierdzono, że firma będzie nadal stosować pastę srebrową. Kluczowe stanowisko JA Solar jest takie, że srebrne linie siatki przeszły już długoterminową walidację, podczas gdy miedź i aluminium wciąż borykają się z nierozwiązanymi kwestiami dotyczącymi utleniania, korozji i stabilności interfejsu.
Tongwei określił srebro jako „kamień balastowy” wspierający długoterminową niezawodność modułów. Trina Solar również stwierdziła, że redukcja srebra jest wyraźnym trendem, ale jej wdrożenie musi uwzględniać długoterminowe zyski klientów. Warto zauważyć, że firmy te rozwijają również rozwiązania z miedzią pokrytą srebrem lub z czystą miedzią. Ich podejście do natychmiastowego masowego wdrożenia może być ostrożne, ale nie porzuciły badań nad technologiami bezsrebrowymi.
Ograniczenia strategii redukcji srebra są jasne. Niezależnie od tego, jak niskie stanie się zużycie srebra, produkcja fotowoltaiczna pozostaje związana z metalem szlachetnym i nadal boryka się z wahaniami cen poza jej kontrolą. Podobnie jak sam TOPCon, konwencjonalne metody redukcji srebra mogą przynosić malejące zyski w miarę zbliżania się do technicznego pułapu. Na wysoce konkurencyjnym rynku wybór konserwatywnej ścieżki może czasami wynikać nie tyle z preferencji, ile z konieczności przetrwania.
ACM: Przełom czy technologia przejściowa?
Tydzień po premierze LONGi, Tongwei opublikował artykuł zatytułowany „Moduły bezsrebrowe: pułapka czy prawdziwa okazja? Przeczytaj to, zanim zdecydujesz”. Jego wstępne ostrzeżenie było bezpośrednie: „Nie instaluj bezsrebrowych modułów bez zastanowienia. Jeśli te trzy kwestie nie zostaną wcześniej zrozumiane, po trzech do pięciu lat może być za późno na żal”. Oświadczenie to podkreśliło wyraźną różnicę między technicznymi obozami w branży.
W przeciwieństwie do strategii stopniowej redukcji preferowanej przez konwencjonalnych producentów, firmy BC aktywnie zastępują tradycyjne materiały siatki.
Samo srebro ma doskonałą przewodność. Jednak siatki ogniw słonecznych wykorzystują pastę srebrną, a nie czyste srebro. Miedź może zapewnić lepszą przewodność niż pasta srebrna zawierająca szkło i inne dodatki, przy znacznie niższych kosztach. Problem polega na tym, że miedź wnikająca do płytki krzemowej może tworzyć defekty głębokopoziomowe i zmniejszać czas życia nośników mniejszościowych. Podczas długoterminowej eksploatacji modułu miedź musi również wytrzymywać utlenianie, dyfuzję, wilgotne ciepło i starzenie międzyfazowe. Rozwiązanie tych zagrożeń wymaga skoordynowanego rozwoju warstw barierowych, struktur kontaktowych, receptur past, okien wypalania i systemów enkapsulacji.
Technologia ACM firmy LONGi próbuje rozwiązać te konflikty poprzez system nano-stopów i strukturę kontaktu matrycowego.
Zgodnie z publicznymi informacjami LONGi, ACM to nowej generacji rozwiązanie metalizacji ze stopu miedzi opracowane dla ogniw tylnozłączowych HPBC i HIBC. Łączy trzy elementy: nanoskopową warstwę barierową, przewodzenie ze stopu miedzi oraz matrycowe kontakty punktowe. LONGi podaje, że ta struktura może poprawić wydajność ogniw, znacznie zmniejszyć zużycie srebra i wzmocnić długoterminową niezawodność modułów bez obniżania wydajności produkcyjnej.
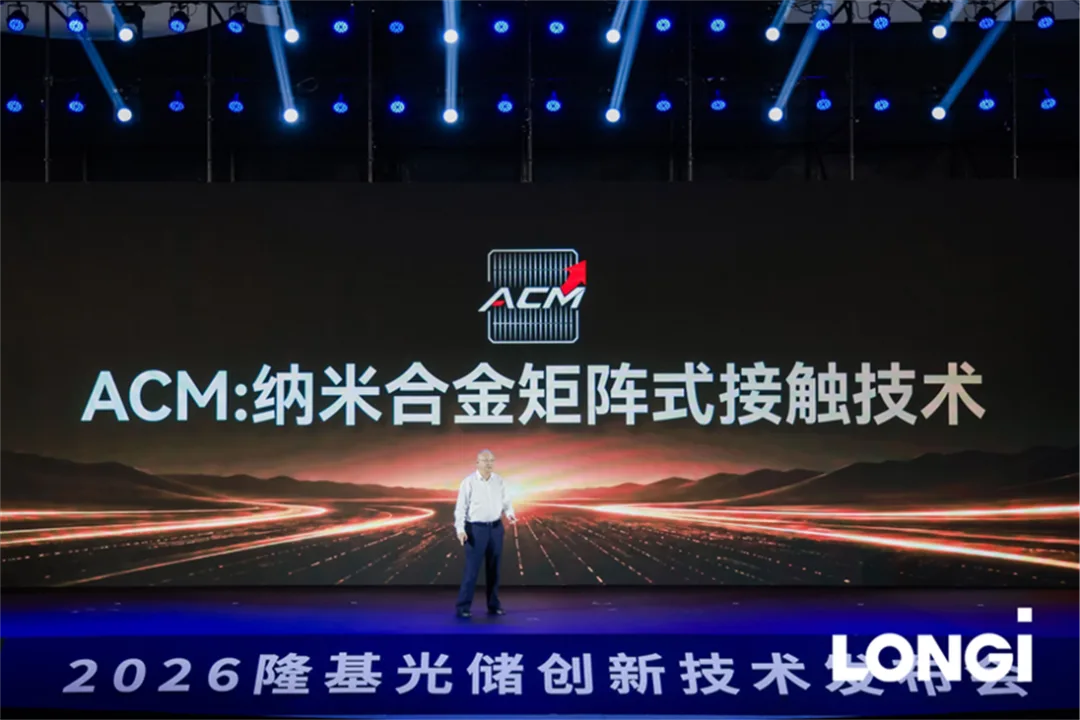
Rysunek 2. Wydarzenie inauguracyjne technologii kontaktu matrycowego ze stopu nano LONGi ACM
Z punktu widzenia klasyfikacji technicznej ACM należy do rodziny past miedzianych lub metalizacji ze stopu miedzi. Zachowuje silny związek z procesami drukowania i dlatego jest bardziej kompatybilny z istniejącym sprzętem do produkcji ogniw. Dla producentów eksploatujących duże ilości zainstalowanych mocy produkcyjnych ta kompatybilność ma praktyczną wartość. Nowy materiał może przynieść istotne korzyści kosztowe dopiero po wejściu do produkcji na dużą skalę.
W publicznej komunikacji LONGi podkreśla zastąpienie konwencjonalnej pasty srebrowej i znaczne zmniejszenie zużycia srebra. Nie ujawniła jednak pełnego składu stopu ani proporcji poszczególnych metali. Na podstawie obecnie dostępnych informacji branżowych wydaje się, że ACM wykorzystuje system stopowy z dominacją miedzi i może nadal zawierać niewielką ilość srebra, prawdopodobnie w warstwie zarodkowej lub kontaktowej. Dlatego może być dokładniej klasyfikować ACM jako technologię głębokiej redukcji srebra lub drogę eliminującą konwencjonalną pastę srebrową. Twierdzenia opisujące go jako „czystą miedź” lub „absolutnie bez srebra” mogą nadal wymagać bliższego zbadania.
Mimo to produkcja fotowoltaiczna ostatecznie koncentruje się na ilości metalu szlachetnego zużywanego na wat, wynikającej z tego redukcji kosztów oraz dodatkowych inwestycjach w sprzęt. Jeśli zużycie srebra gwałtownie spadnie, ACM nadal ma wyraźne znaczenie ekonomiczne, nawet jeśli w systemie stopowym pozostaje niewielka ilość srebra. Jako nowo wprowadzona technologia, jej rzeczywista wydajność w produkcji masowej i wyniki terenowe będą wymagały czasu, aby się potwierdzić.
Galwanizacja miedzią: postęp dokonany poza światłem reflektorów
Po emocjach związanych z ostatnimi premierami jeden punkt przyciągnął mniej uwagi: produkty całkowicie bez srebra oparte na galwanizacji miedzią zostały już dostarczone na rynek.
Aiko, kolejna firma pracująca nad technologią BC, wykorzystuje galwanizację miedzią do tworzenia elektrod ogniw. Proces generalnie obejmuje wzorcowanie, osadzanie warstwy zarodkowej lub barierowej, galwanizację miedzią oraz nakładanie zewnętrznej warstwy ochronnej. Warstwa zarodkowa zapewnia kontakt elektryczny i zapobiega dyfuzji miedzi do krzemu. Siatka miedziana zapewnia przewodność, natomiast zewnętrzna warstwa metalowa wspiera odporność na utlenianie i wzajemne połączenia.
Galwanizacja miedzią i ACM obie zmniejszają zależność od pasty srebrowej, ale ich ścieżki produkcyjne są bardzo różne.
ACM wykorzystuje pastę ze stopu na bazie miedzi, kontakty matrycowe i procesy związane z drukowaniem. Aiko pomija druk pasty srebrowej i wytwarza elektrody miedziane poprzez galwanizację. Galwanizowane linie siatki mogą osiągnąć stosunkowo wysoki współczynnik kształtu, co pozwala im być węższymi i grubszymi. Zmniejsza to zacienienie przy zachowaniu wystarczającego przekroju przewodzącego.
W przeciwieństwie do ACM i konwencjonalnej metalizacji pastą srebrową, technologia galwanizacji miedzią firmy Aiko nie wymaga wypalania w wysokiej temperaturze. Zmniejsza to uszkodzenia termiczne płytki krzemowej podczas przetwarzania i może pośrednio zwiększyć potencjał wydajności ogniwa słonecznego.
Bariery procesowe są również wyraźne. Galwanizacja miedzią wymaga więcej etapów produkcyjnych, w tym wzorcowania, powlekania, galwanizacji, czyszczenia i uzdatniania ścieków. Inwestycje w sprzęt są wyższe, istnieje więcej punktów kontroli procesu, a wydajność produkcji może być trudniejsza do ustabilizowania na wczesnym etapie rozruchu.
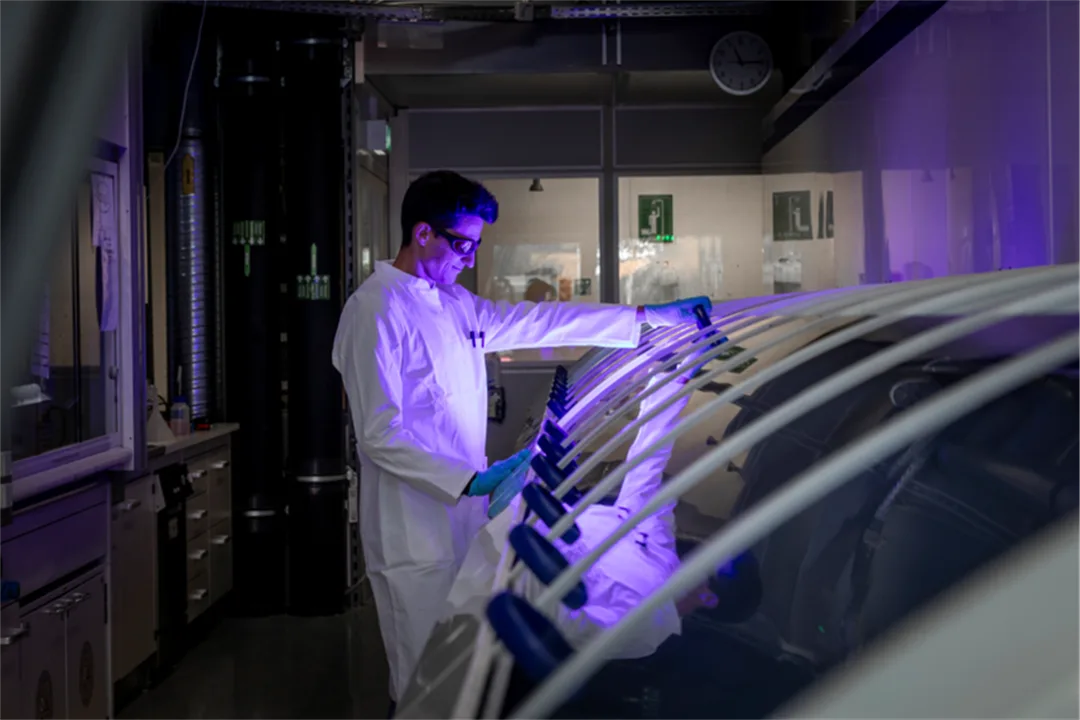
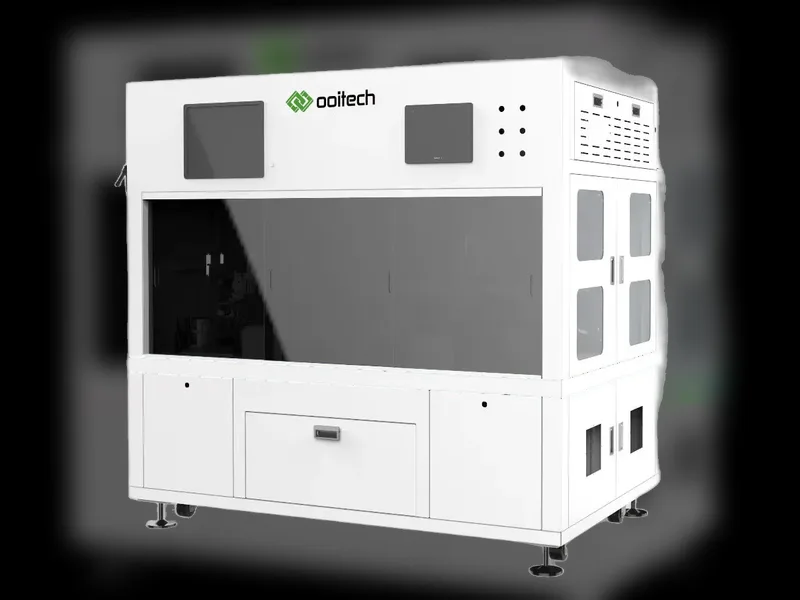
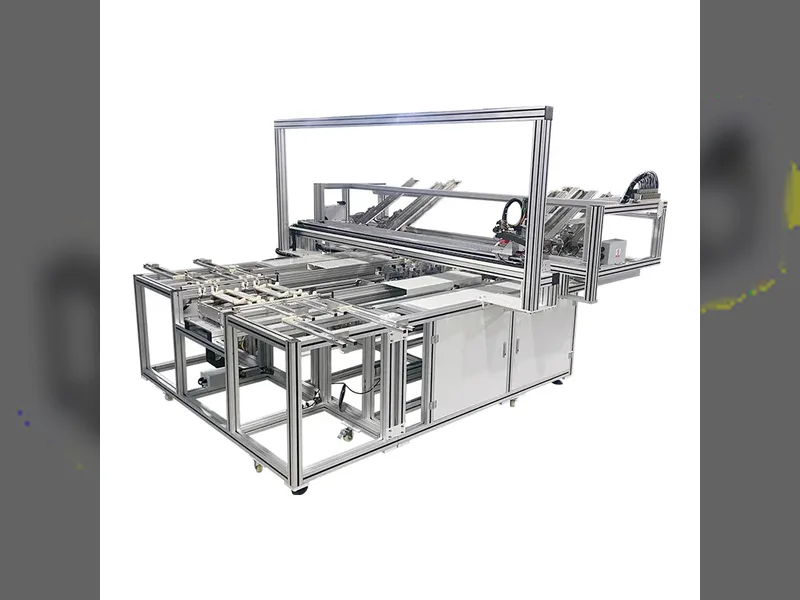
Rysunek 3. Wbudowane urządzenie do metalizacji galwanicznej Ni/Cu/Ag dla ogniw słonecznych z krzemu krystalicznego
Zgodnie z publicznie ujawnionym harmonogramem, Aiko ogłosiło technologię powłoki metalizacyjnej bez srebra w 2021 roku. Jego projekt ABC o mocy 6,5 GW w Zhuhai wszedł do produkcji w czwartym kwartale 2022 roku. Firma twierdzi, że od 2022 roku skumulowana produkcja masowa z wykorzystaniem bezsrebrowego połączenia miedzianego przekroczyła 20 GW.
Wydaje się, że Aiko zaczęło wcześniej na drodze do metalizacji bez srebra.
Dla rynku ta przewaga oznacza, że rozwiązanie Aiko przeszło już inwestycje w sprzęt, dostosowanie procesu i walidację projektu. To, czy ostatecznie przewyższy konkurencyjne technologie, będzie zależeć od kosztu na wat, wydajności linii produkcyjnej, amortyzacji sprzętu i długoterminowej niezawodności.
Zdolność galwanizacji miedzią do dalszego obniżania kosztów produkcji ma większe znaczenie niż tytuł bycia pierwszym. Wkład Aiko w branżę jest konkretny i wymierny: miedziowanie elektrolityczne weszło na poziom produkcji w skali gigawatowej i komercyjnych dostaw. Ta ścieżka ma teraz realne dane produkcyjne i praktyczne podstawy do dalszych usprawnień.
Aiko nie stosuje dokładnie tego samego rozwiązania metalizacji w każdej bazie produkcyjnej. Dostępne informacje wskazują, że baza w Zhuhai wykorzystuje bezsrebrowe połączenie miedziane, podczas gdy baza w Yiwu wcześniej opierała się głównie na rozwiązaniu o niskiej zawartości srebra. Firma nie osiągnęła jeszcze pełnego pokrycia bezsrebrowego we wszystkich scenariuszach produkcyjnych. Na przykład w zastosowaniach na skalę użytkową moduły ABC mogą wykorzystywać drobniejsze siatki zawierające srebro, aby zrównoważyć projekt metalizacji z dwustronnością. Dostępne dane wskazują, że moduły ABC o obniżonej zawartości srebra produkowane w bazie w Yiwu zużywają około 70% srebra wymaganego przez konwencjonalne konstrukcje i mogą osiągnąć dwustronność na poziomie 85%.
Pokazuje to również, że nawet komercyjnie ugruntowana technologia miedziowania elektrolitycznego Aiko wciąż ma pole do optymalizacji. Ten pozostały potencjał jest zgodny z szerszymi możliwościami obniżania kosztów i poprawy wydajności technologii BC.
Innowacje procesowe wokół bezsrebrowej metalizacji
Obok ACM, LONGi wprowadził procesy 0BB, shingling, przewodzące backsheet, oraz ukryte szyny zbiorcze, prezentując połączony system jako "technologiczny las".
Rozpatrywane pojedynczo, te procesy nie pojawiają się po raz pierwszy. Jedną z głównych mocnych stron prezentacji LONGi był sposób, w jaki zorganizowano różne etapy procesu wokół ACM i przedstawiono je jako kompletny system. Pomogło to położyć większy nacisk na rolę zintegrowanych innowacji w produkcji fotowoltaicznej.
Aiko wcześniej spakowało kilka podobnych innowacji w produkty komercyjne, zamiast prezentować je wyłącznie jako koncepcje techniczne. Jego trzeciogeneracyjny moduł ABC „Full-Screen”, wydany w 2024 roku, już wykorzystywał precyzyjne nakładkowe połączenie, ukryte szyny zbiorcze i konstrukcję 0BB. Na SNEC 2026 firma wprowadziła swój czwartogeneracyjny produkt ABC, Full-Screen Ultra. Poprzez zmniejszenie wymaganego odstępu pełzania konstrukcja dodatkowo zmniejszyła obszar niegenerujący energii o 20%.
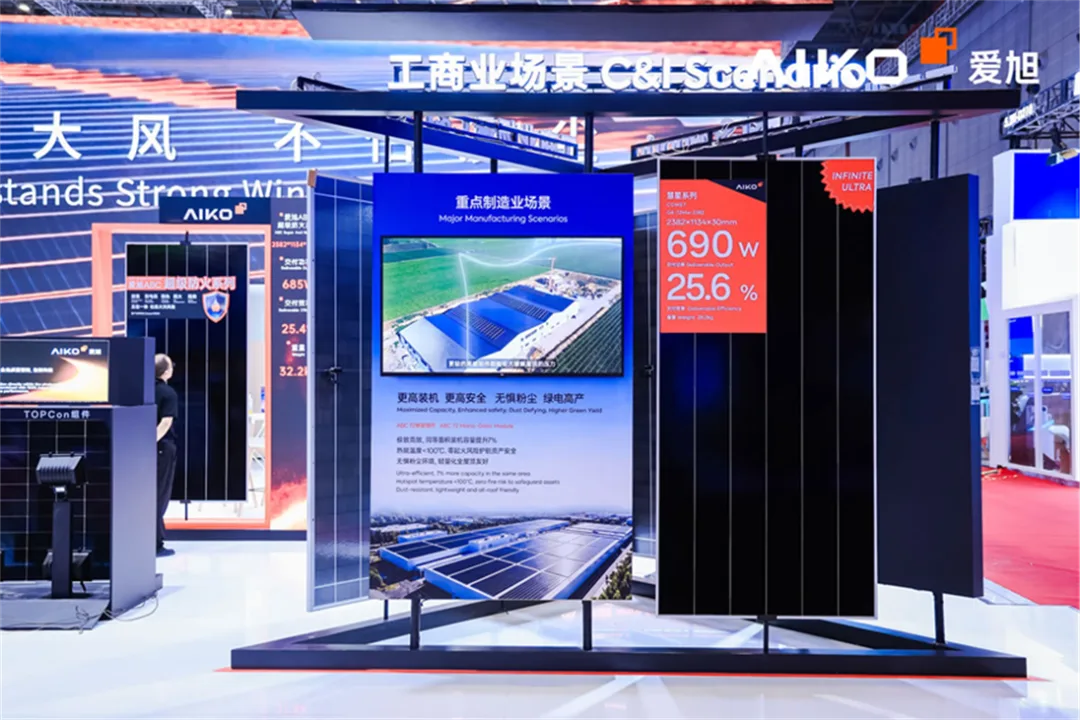
Rysunek 4. Moduł Aiko G4 Full-Screen Ultra prezentowany na SNEC 2026
Różne ścieżki techniczne osiągnęły rzadki punkt zgody co do zwiększania aktywnej powierzchni generowania energii modułu. O następnym etapie konkurencji wciąż będzie decydować hala produkcyjna. Moc znamionowa próbki testowej może szybko wzrosnąć, gdy połączy się kilka ulepszeń konstrukcyjnych. Osiągnięcie produkcji na dużą skalę i przejście długoterminowej walidacji rynkowej jest znacznie trudniejsze. Zarówno produkty BC, jak i TOPCon wciąż mają przed sobą długą drogę.
Logika innowacji jest tym, co się liczy
Dzień po premierze LONGi kurs akcji Aiko jako pierwszy osiągnął dzienny limit handlowy i pomógł napędzić szersze odbicie w akcjach spółek z branży sprzętu fotowoltaicznego. Reakcja szybko stała się tematem dyskusji w całej branży.
Kapitał krótkoterminowy ma skłonność do handlu tematami, oczekiwaniami i elastycznością wyceny, więc oba zdarzenia nie powinny być traktowane jako bezpośredni związek przyczynowo-skutkowy. Premiera LONGi wzmocniła uwagę rynku na metalizację miedzią, technologię BC i optymalizację procesu modułów. Nic więc dziwnego, że Aiko, które wcześniej skomercjalizowało powiązane technologie i wykazywało większą wrażliwość kursu akcji, stało się bezpośrednim punktem odniesienia dla rynku.
Głębszy powód jest taki, że oczekiwania rynku dotyczące cyklu fotowoltaicznego wydają się zmieniać.
Wieczorem w dniu premiery LONGi Aiko opublikowało prognozę wyników za pierwszą połowę 2026 roku. Spółka spodziewała się straty netto przypisanej akcjonariuszom w wysokości od 680 mln RMB do 790 mln RMB. Zniesienie ulg w podatku eksportowym, wahania kursów walutowych i odpisy z tytułu utraty wartości obciążyły wyniki półroczne. Bardziej pozytywne sygnały płynęły z wyników kwartał do kwartału: straty w drugim kwartale zmniejszyły się w porównaniu z pierwszym kwartałem, a przychody z modułów ABC, udział sprzedaży zagranicznej i marża brutto wszystkie się poprawiły.
Reakcja rynku sugeruje, że przynajmniej w przypadku spółek wiodących technologicznie najtrudniejszy etap może już minąć. To, czy Aiko zdoła pierwsze wyjść z cyklu i pomóc poprowadzić szersze ożywienie branży, będzie nadal zależeć od wolumenu dostaw ABC, marży brutto, wykorzystania mocy produkcyjnych i przepływów pieniężnych z działalności operacyjnej.
Jednocześnie presja polityczna na eliminację nadmiernych mocy produkcyjnych rośnie. Obowiązkowa norma krajowa zatytułowana „Minimalne dopuszczalne wartości efektywności energetycznej i klasy efektywności energetycznej dla krzemowych modułów fotowoltaicznych i falowników”, wydana w czerwcu, oraz zmiany polityki dotyczące zniesienia ulg w podatku eksportowym na fotowoltaikę i poboru podatku akcyzowego są wyraźnymi sygnałami, że kampania branży przeciw destrukcyjnej konkurencji wewnętrznej posuwa się naprzód.
W miarę zaostrzania się warunków zewnętrznych redukcja kosztów, poprawa jakości i wzrost wydajności stają się kwestią przetrwania. Konserwatywna czy agresywna – każda droga ostatecznie stanie przed tym samym testem. Tylko firmy, które wypracują połączoną przewagę w zakresie kosztów produkcji, jakości produktów i innowacji technologicznych, będą w stanie wyznaczyć kolejny etap rozwoju branży fotowoltaicznej.
Opinia Ooitech
Prawdziwa rywalizacja nie polega wyłącznie na srebrze kontra miedzi. Chodzi o to, czy system metalizacji może połączyć niskie zużycie materiału ze stabilnym uzyskiem, możliwą do udźwignięcia amortyzacją sprzętu, niezawodnym połączeniem modułów i sprawdzoną odpornością na wilgotne ciepło. Pasta miedziana oferuje łatwiejszą kompatybilność z linią produkcyjną, natomiast galwanizacja może zapewnić drobniejsze siatki o wyższym współczynniku proporcji, ale wymaga ściślejszej kontroli procesu i ścieków. Zwycięską drogą będzie ta, która konsekwentnie sprawdza się w skali gigawatowej, a nie ta z najsilniejszą deklaracją w dniu premiery.
Powiązane: 0BB na ogniwach back-contact: korzyści i ograniczenia wydajności wyjaśnia, jak usunięcie drukowanych szyn zbiorczych zmienia budżet srebra, zanim pasta zostanie w ogóle zmieniona.
Powiązane: Technologia ogniw 0BB: co zmienia usunięcie szyny zbiorczej porównuje pozostałe ścieżki redukcji srebra, które konkurują o ten sam budżet pasty.
Dalsza lektura i dane kontekstowe
Publiczne materiały referencyjne na ten temat, opublikowane przez organizacje, które utrzymują branżową mapę drogową technologii i dane rynkowe: