Odpowiedzialność redakcyjna za ten artykuł spoczywa na Wuhan Ooi Photoelectric Technology Co., Ltd. Napisane i zweryfikowane przez zespół redakcyjny Ooitech. Zobacz naszą politykę redakcyjną dotyczącą tego, jak piszemy, gdzie wykorzystywane są narzędzia AI oraz jak zgłosić prośbę o korektę.
Od polikrzemu do monokryształu: co naprawdę oznacza „klasa półprzewodnikowa” w PV
Spis treści
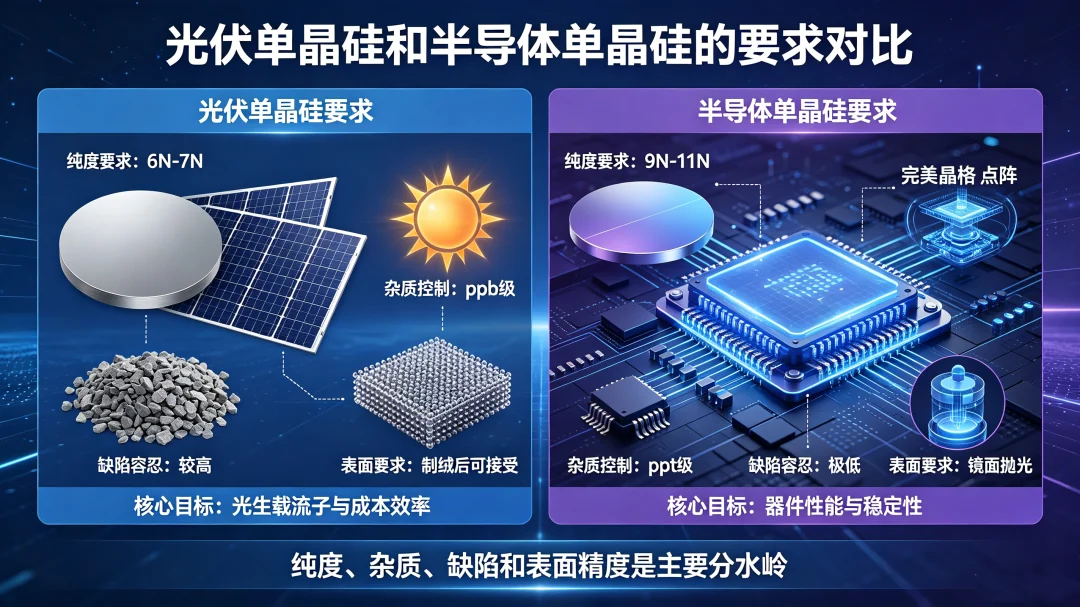
Krzem klasy solarnej i klasy półprzewodnikowej powstają w tym samym procesie. Różnią się o około trzy do pięciu dziewiątek czystości oraz o to, ile kosztują te dziewiątki. Polikrzem fotowoltaiczny jest zazwyczaj wyceniany na 6N–8N; materiał klasy elektronicznej zaczyna się od 9N i sięga do 11N–12N, przy czym poszczególne zanieczyszczenia metaliczne są kontrolowane na poziomie części na miliard, a nie części na milion. Ta różnica jest powodem, dla którego obie branże dzielą zasady dotyczące sprzętu, ale prawie nigdy nie dzielą karty specyfikacji — i dlatego sformułowanie “klasa półprzewodnikowa” na ofercie PV zasługuje na bliższe przyjrzenie się przed podpisaniem.
Dwie branże, jeden punkt wyjścia
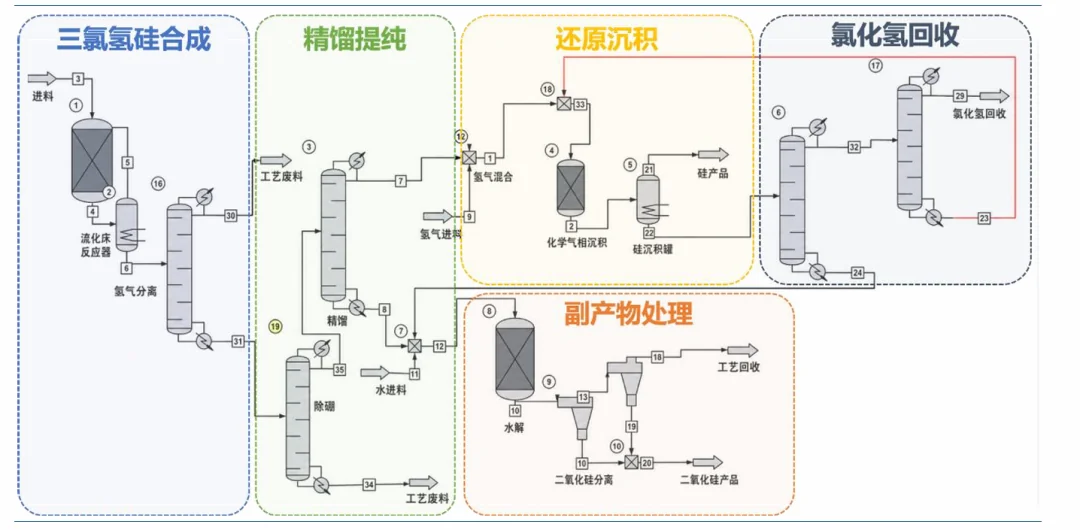
Oba łańcuchy zaczynają się od polikrzemu o wysokiej czystości i oba wytwarzają go w ten sam sposób. Zmodyfikowany proces Siemensa pobiera krzem klasy metalurgicznej, przekształca go w trichlorosilan za pomocą chlorowodoru, oczyszcza go przez destylację, a następnie osadza krzem elementarny z oczyszczonego gazu w reaktorze redukcji wodorem. Surowiec fotowoltaiczny i surowiec elektroniczny pochodzą z tej samej sekwencji.
Reaktor, ciąg destylacyjny i dyscyplina czystego obchodzenia się z materiałem to rozpoznawalnie ten sam problem inżynieryjny. Tym, co odróżnia produkty, jest to, jak daleko w dół krzywej zanieczyszczeń zakład jest gotów się posunąć i ile kosztuje utrzymanie tej linii w skali produkcyjnej. Dlatego producenci polikrzemu, którzy spędzili dekadę na prowadzeniu destylacji i kontroli zanieczyszczeń dla surowca solarnego, mają wiarygodny punkt wyjścia dla klas elektronicznych — proces jest znajomy; dyscyplina nie.
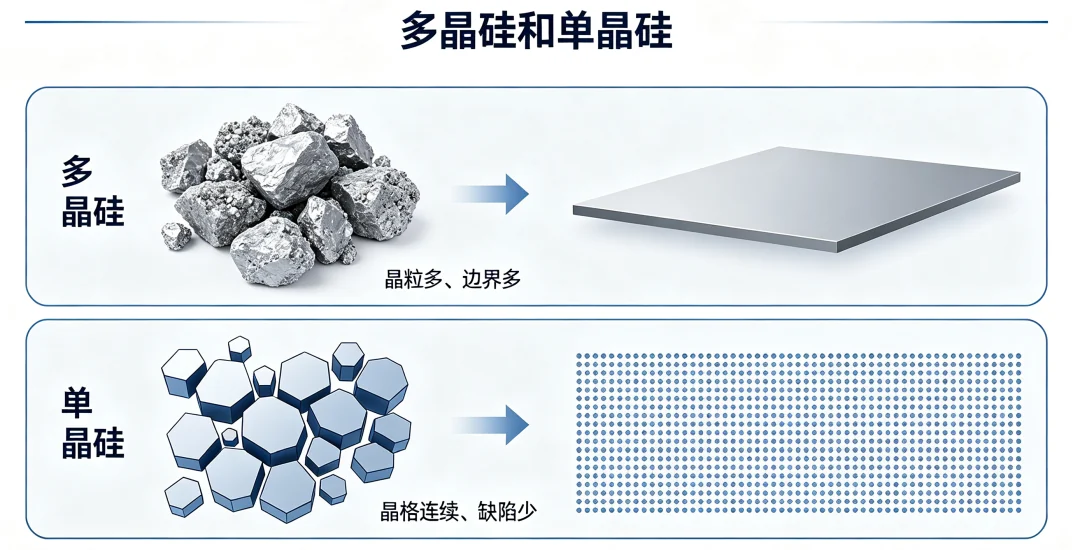
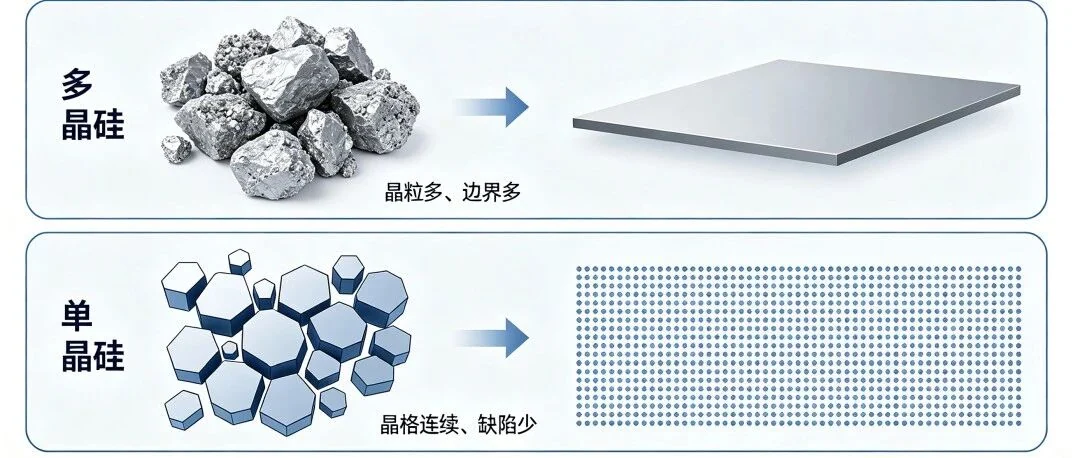
Drabina czystości
| Klasa | Czystość | Do czego służy |
|---|---|---|
| Klasa metalurgiczna | ~98–99% | Stopy aluminium, silikony — surowiec dla wszystkiego powyżej |
| Klasa solar / PV | 6N–8N (niektórzy producenci podają 5N–7N) | Krzem do wlewków i płytek PV |
| Klasa elektroniczna | 9N i powyżej, do 11N–12N | Podłoża półprzewodnikowe |
Zakresy różnią się w zależności od producenta i od tego, jak zdefiniowana jest klasa; publikowane definicje umieszczają materiał klasy solarnej na poziomie 6N–8N, przy czym 9N jest czasem używane dla ogniw premium. Traktuj każdą pojedynczą liczbę, którą ci podano, jako definicję, a nie stałą, i zapytaj, które pierwiastki obejmuje.
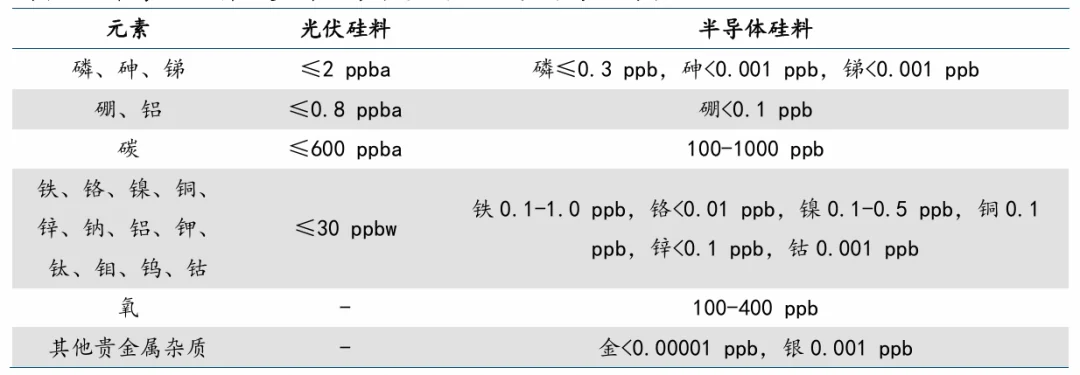
Powodem, dla którego rozróżnienie nie jest akademickie, są limity poszczególnych pierwiastków leżące pod nim. Chiński przegląd branżowy obu łańcuchów dostaw podaje wymagania dla klasy półprzewodnikowej na poziomie około ≤0,3 ppb fosforu,<0,1 ppb boru i 0,1–1,0 ppb żelaza, w porównaniu z tolerancjami na poziomie części na milion po stronie solarnej. Niezależnie od tego, czy te dokładne wartości dotyczą twojego dostawcy, kształt różnicy jest realny: trzy do czterech rzędów wielkości, pierwiastek po pierwiastku. Te wartości są takie, jak opublikowano w tym przeglądzie; nie zmierzyliśmy ich niezależnie.
Wzrost Czochralskiego: ta sama zasada, inna specyfikacja
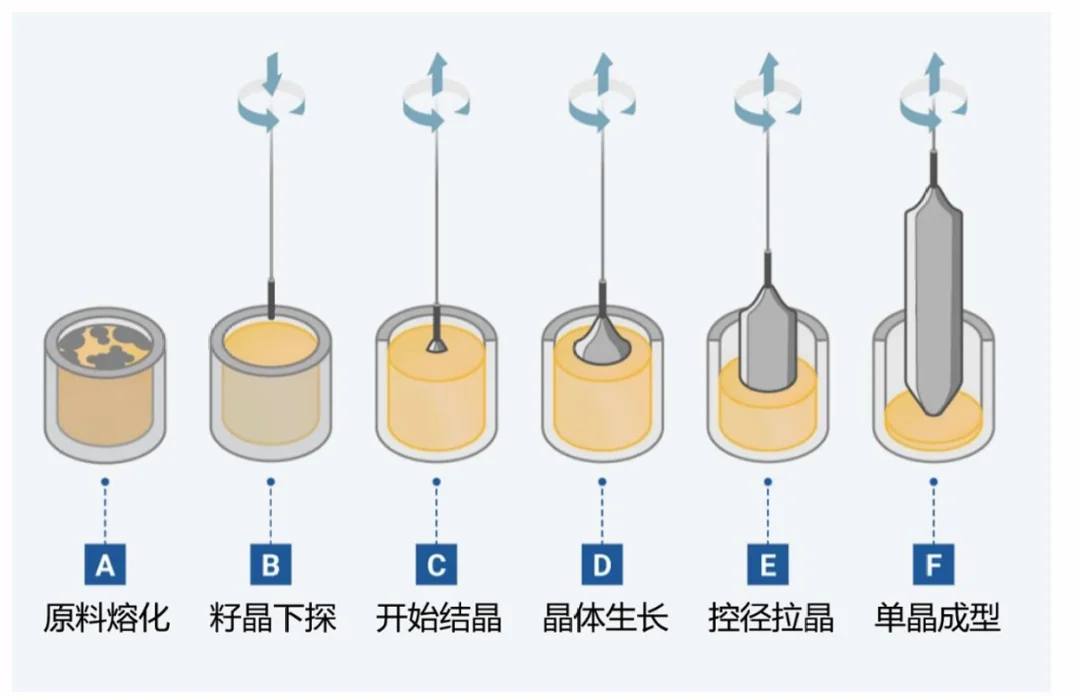
Obie branże przekształcają polikrzem w monokryształ za pomocą procesu Czochralskiego. Wsad topi się w tyglu kwarcowym, zanurza się kryształ zarodkowy, a kryształ jest wyciągany przez zwężanie, formowanie barku, wzrost korpusu i wykańczanie końcówki. Wyciągarka PV i wyciągarka półprzewodnikowa to ta sama koncepcja maszyny z inną kartą specyfikacji.
Co się zmienia:
Czystość i kontrola zanieczyszczeń. Wyciąganie klasy elektronicznej toleruje znacznie mniej zanieczyszczeń metalicznych ze strefy gorącej, tygla i obchodzenia się z wsadem.
Tlen i węgiel. Oba mają znaczenie w PV, ale wzrost półprzewodnikowy utrzymuje je w znacznie węższych oknach, ponieważ określają one zachowanie urządzenia gotowej płytki.
Jednorodność rezystywności. Płytka półprzewodnikowa musi osiągnąć docelową rezystywność wzdłuż i w poprzek wlewka; PV historycznie akceptowała szerszy rozrzut.
Rozmiar pola termicznego. Strefy gorące dla półprzewodników są powszechnie budowane wokół konfiguracji 28–32 cali, aby produkować płytki 8 cali i 12 cali, przy czym czystość krzemionki tygla kwarcowego jest podawana na poziomie 5N4 lub lepszym. Strefy gorące PV podążały za inną logiką rozmiaru, napędzaną liczbą płytek na wlewek.
Ciekawą częścią jest to, co stało się z tą granicą w ostatnich latach. Gdy N-type TOPCon stał się głównym ogniwem PV, wzrost kryształu o niskiej zawartości tlenu przestał być troską wyłącznie półprzewodnikową. Dlatego wyciąganie wspomagane polem magnetycznym — technika zapożyczona bezpośrednio ze wzrostu kryształów półprzewodnikowych do kontroli tlenu — zostało przyjęte na skalę w piecach PV. Technika nie wyemigrowała, ponieważ PV chciała produkować chipy. Wyemigrowała, ponieważ krzem N-type karze tlen, a przemysł półprzewodnikowy już wiedział, jak go kontrolować.
Pisaliśmy osobno o tym, co tlen robi wewnątrz ogniwa N-type i gdzie się pojawia: dlaczego defekty koncentrycznych pierścieni pojawiają się, gdy tlen międzywęzłowy przekroczy około 12 ppma.
Obróbka płytek: te same kroki, przeciwny cel
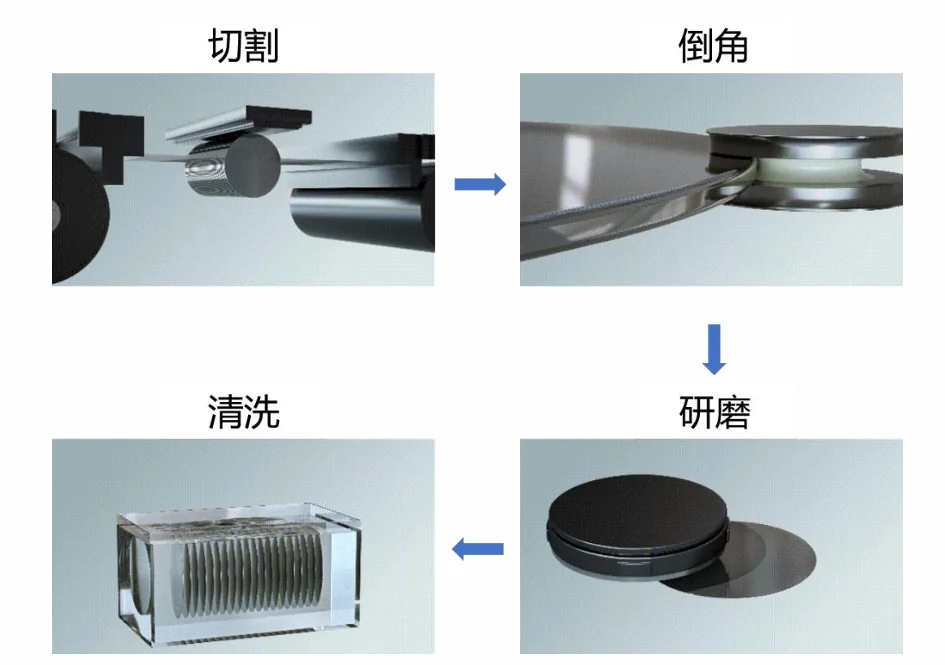
Przekształcanie wlewka w płytki wykorzystuje te same rodziny sprzętu w obu branżach — piły drutowe, fazowanie krawędzi, szlifowanie, czyszczenie. Trasa procesu wygląda podobnie na schemacie blokowym. Cel nie.
PV optymalizuje pod kątem płytek na wlewek i kosztu na wat. Cięcie piłą z drutem diamentowym obniżało grubość płytek rok po roku, a branża pracuje obecnie w paśmie 110–130 µm. Cienko oznacza więcej płytek, mniej krzemu, niższy koszt — i mniejszy margines mechaniczny dla wszystkiego poniżej.
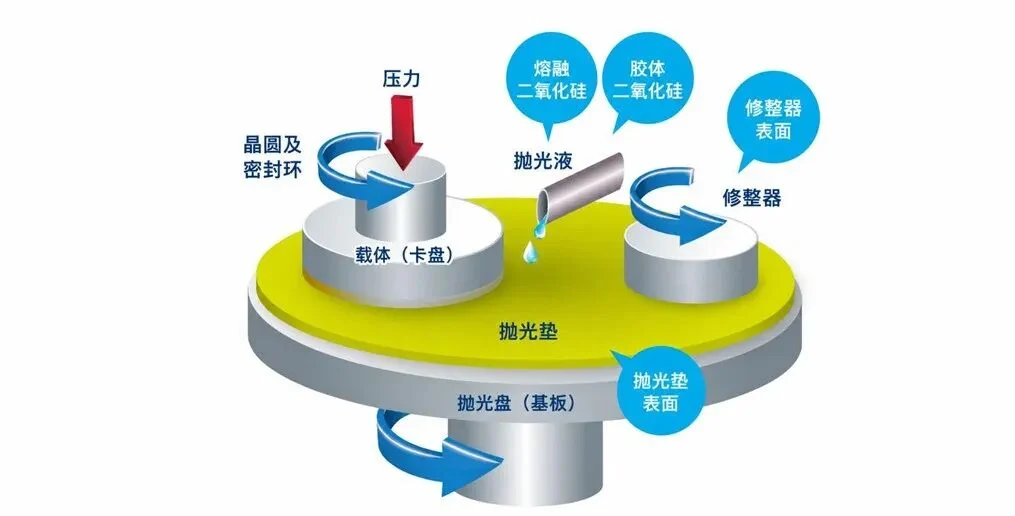
Obróbka półprzewodnikowa optymalizuje pod kątem płaskości, jakości powierzchni i powtarzalności. Goła płytka pozostaje w zakresie kilkuset mikronów, a następnie przechodzi przez szlifowanie, trawienie, polerowanie lub CMP i ultraczyste końcowe czyszczenie, aby uzyskać powierzchnię polerowaną lustrzanie lub epitaksjalną. Chropowatość powierzchni jest określana w nanometrach lub poniżej; kontrola cząstek jest określana na progach 0,09 µm i 0,12 µm. Specyfikacje płytek PV nie brzmią tak, a dla większości produktów PV nie muszą.
Dlaczego to ma znaczenie dla linii modułów
To jest część, która do nas dociera. Linia modułów nie kupuje polikrzemu ani nie wyciąga kryształów, ale dziedziczy każdą decyzję podjętą na wcześniejszych etapach, a kierunek rozwoju w górę łańcucha zmierza ku kontroli procesu w stylu półprzewodnikowym. Cztery konsekwencje, które ujawniają się na hali montażowej:
1. Cieńsze płytki przenoszą problem pękania w dół łańcucha
Cieńsza płytka to bardziej krucha ogniwo. Pękanie ogniw, które kiedyś było absorbowane w zakładzie produkującym ogniwa, coraz częściej objawia się jako straty przy manipulacji na stringerze, stanowisku układania i laminatorze. To ekspozycja na poziomie linii, nie na poziomie ogniwa — i zmienia to, co określasz dla konstrukcji chwytaków, transferu taśmowego, kontaktu próżniowego i podparcia krawędzi. Nasz osobny artykuł na temat cienkich płytek i żywotności modułów omawia ten kompromis od strony modułu.
2. Zaostrzone specyfikacje wejściowe podnoszą wartość kontroli wejściowej
Gdy przemysł na wcześniejszych etapach utrzymuje limity cząstek na poziomie nanometrów i poniżej mikrona, ogniwo PV trafiające na twoją linię ma znacznie węższy oczekiwany rozkład — a każdy element odstający w partii jest bardziej prawdopodobnie rzeczywistą wadą niż normalnym rozrzutem. To zmienia ekonomikę kontroli inline EL i VI: szukasz małych odchyleń od wąskiej linii bazowej, a nie sortujesz szerokiej.
3. Wzrost kryształów o niskiej zawartości tlenu zmienia mieszankę trybów awarii
Wyciąganie magnetyczne i wzrost o niskiej zawartości tlenu tłumią rodzinę defektów związanych z tlenem. To nie czyni ogniw wolnymi od wad; przesuwa ciężar trybów awarii w stronę uszkodzeń przy manipulacji, defektów metalizacji i pęknięć indukowanych procesem. Receptury kontroli dostrojone do dominującego defektu poprzedniej generacji mogą wymagać ponownego dostrojenia, nawet jeśli na linii modułów nic się nie zmieniło.
4. Twierdzenia o sprzęcie stają się trudniejsze do porównania
Gdy “klasa półprzewodnikowa” wchodzi do słownika marketingu sprzętu PV, nabywcy zaczynają otrzymywać oferty, których nie da się porównać. Dostawca może mieć na myśli naprawdę ostrzejszą specyfikację zanieczyszczeń i czystości albo może mieć na myśli “zbudowane według dobrego standardu.” To słowo samo w sobie nie niesie żadnego zdefiniowanego limitu.
Jak to specyfikować: sześć pytań
Jeśli dostawca — polikrzemu, pieca lub stanowiska manipulacji płytkami — mówi ci, że produkt jest klasy półprzewodnikowej, oto pytania, które zamieniają to twierdzenie w specyfikację:
Które pierwiastki, przy jakim limicie? Czystość w dziewiątkach nie mówi nic o tym jednym pierwiastku, który ci zaszkodzi. Poproś o tabelę dla poszczególnych pierwiastków, w ppb lub ppma, z podaniem metody badawczej.
Jak pobierane próbki i jak często? Certyfikat na jednej próbce to nie zdolność produkcyjna. Poproś o plan pobierania próbek i częstotliwość.
Której definicji klasy używasz? Klasa PV jest podawana wszędzie od 5N do 8N w zależności od tego, kto ją definiuje. Uzyskaj liczbę i źródło.
Jaka jest klasa czystości powierzchni manipulacyjnych? W przypadku maszyny istotne twierdzenie dotyczy generowania cząstek i materiałów stykowych, a nie słowa na broszurze.
Co zmienia się w interwale konserwacji? Surowsza kontrola zanieczyszczeń zwykle oznacza krótszą żywotność materiałów eksploatacyjnych i inny rytm serwisowania. Uwzględnij to w cenie przed zakupem.
Jaki jest test odbiorczy? Jeśli twierdzenia nie można zmierzyć w twoim zakładzie w dniu rozruchu, to marketing, a nie specyfikacja.
W przypadku linii modułów konkretnie pytanie o klasę półprzewodnikową jest zwykle błędną ramą. Liczy się populacja ogniw wejściowych i to, co twoje stanowiska z nią robią: wskaźnik pękania, wypaczenie, dokładność umieszczania, okno lutowania i rozdzielczość kontroli. Te parametry są mierzalne i wokół nich należy napisać fabryczny test odbiorczy.
Co z tego wyciągamy
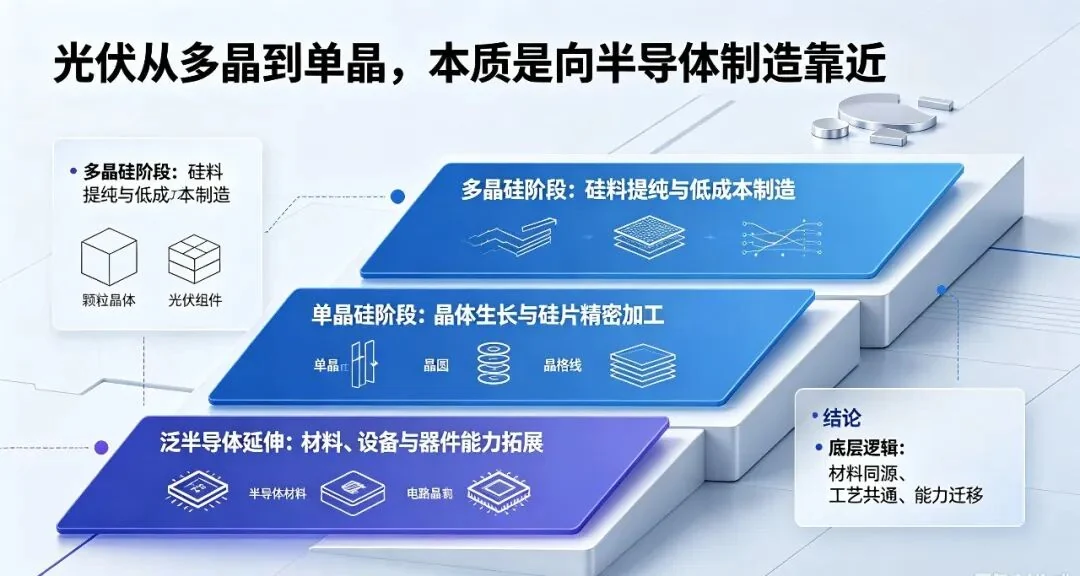
Argument, że PV i półprzewodniki dzielą platformę materiałową i procesową, jest słuszny i działa w obie strony. Zdolności sprzętowe i procesowe PV zasilają teraz łańcuchy dostaw półprzewodników; kontrola procesu półprzewodnikowego stale migruje do PV, gdy ogniwa stają się bardziej wrażliwe na defekty, które tylko dyscyplina klasy półprzewodnikowej może stłumić.
Dla dostawcy sprzętu modułowego praktyczny odczyt jest węższy i bardziej użyteczny: im dalej przemysł przesuwa kontrolę procesu w górę łańcucha, tym bardziej linia modułów staje się odpowiedzialna za konsekwencje mechaniczne. Cieńsze płytki, węższe rozkłady i przesunięte tryby awarii spadają na te same stanowiska — stringowanie, układanie, okablowanie, laminowanie i kontrolę — a te stanowiska są specyfikowane przez parametry manipulacji i dokładności, a nie przez klasę czystości.
Jeśli planujesz linię i chcesz wiedzieć, czy może ona przyjąć populację ogniw, której oczekujesz w ciągu najbliższych trzech lat, prześlij nam specyfikację ogniw, którą ci oferują, oraz docelową przepustowość. Budujemy pełną linię modułów, od cięcia laserowego płytek i ogniw oraz stringerów ogniw po kompletne automatyczne linie produkcyjne, a my powiemy ci, które stanowiska się zmienią, jeśli zmieni się ogniwo wejściowe.
Najczęściej zadawane pytania
Czy polikrzem klasy słonecznej to po prostu odrzucony materiał klasy półprzewodnikowej?
Nie. Oba są produkowane według własnej specyfikacji z tej samej ścieżki procesowej. Materiał klasy słonecznej nie jest materiałem elektronicznym niezgodnym ze specyfikacją; to materiał utrzymywany według celowo innej i tańszej specyfikacji.
Dlaczego nie można po prostu dalej oczyścić krzemu klasy słonecznej, aby osiągnąć klasę elektroniczną?
Częściowo można, dlatego producenci polikrzemu mogą rozszerzyć działalność na klasy elektroniczne. Przeszkodą nie jest chemia, lecz koszt utrzymania zanieczyszczeń na poziomie ppb w skali produkcyjnej — czysta manipulacja, czyste pakowanie, czysta logistyka i znacznie niższa tolerancja na odchylenia procesu.
Czy płytka klasy półprzewodnikowej daje lepsze ogniwo słoneczne?
Nie proporcjonalnie. Ogniwa słoneczne są ograniczane przez rekombinację i metalizację na długo przed tym, zanim ograniczy je resztkowy bor lub fosfor w materiale wsadowym. Płacenie za materiał wsadowy klasy elektronicznej do produkcji konwencjonalnego ogniwa PV to wydawanie pieniędzy tam, gdzie nie ma wydajności.
Dlaczego wyciąganie magnetyczne Czochralskiego pojawia się teraz w PV?
Ponieważ krzem typu N, a w szczególności TOPCon, jest znacznie bardziej wrażliwy na tlen niż krzem typu P. Pola magnetyczne tłumią konwekcję w stopie i zapewniają lepszą kontrolę nad wbudowywaniem tlenu. Technika ta pochodzi z hodowli półprzewodników; fotowoltaika przyjęła ją, ponieważ defekt, któremu zapobiega, stał się komercyjnie istotny.
Jaka jest grubość płytek PV w 2026 roku?
Branża przeszła do pasma około 110–130 µm, w dół od 150–160 µm, które niedawno było standardem. Półprzewodnikowe płytki bez warstw pozostają grube na kilkaset mikronów przed polerowaniem.
Gdzie mogę przeczytać materiał źródłowy?
Porównanie łańcucha dostaw obu branż — zmodyfikowana metoda Siemensa, klasy czystości i podane powyżej limity na poziomie ppb — pochodzi z chińskiego przeglądu branżowego opublikowanego przez 新能供应链. Zakresy klas czystości dla polikrzemu słonecznego i elektronicznego są potwierdzone przez metodologię rynkową stron trzecich i karty danych dostawców. Wartości na poziomie ppb oraz specyfikacje pola termicznego i tygla są takie, jak opublikowano w tym przeglądzie, i nie zostały przez nas niezależnie zmierzone.
Dalsza lektura i dane kontekstowe
Publiczne materiały referencyjne na ten temat, opublikowane przez organizacje, które utrzymują branżową mapę drogową technologii i dane rynkowe: