Linia produkcyjna paneli słonecznych — od ogniw do gotowych modułów
Spis treści
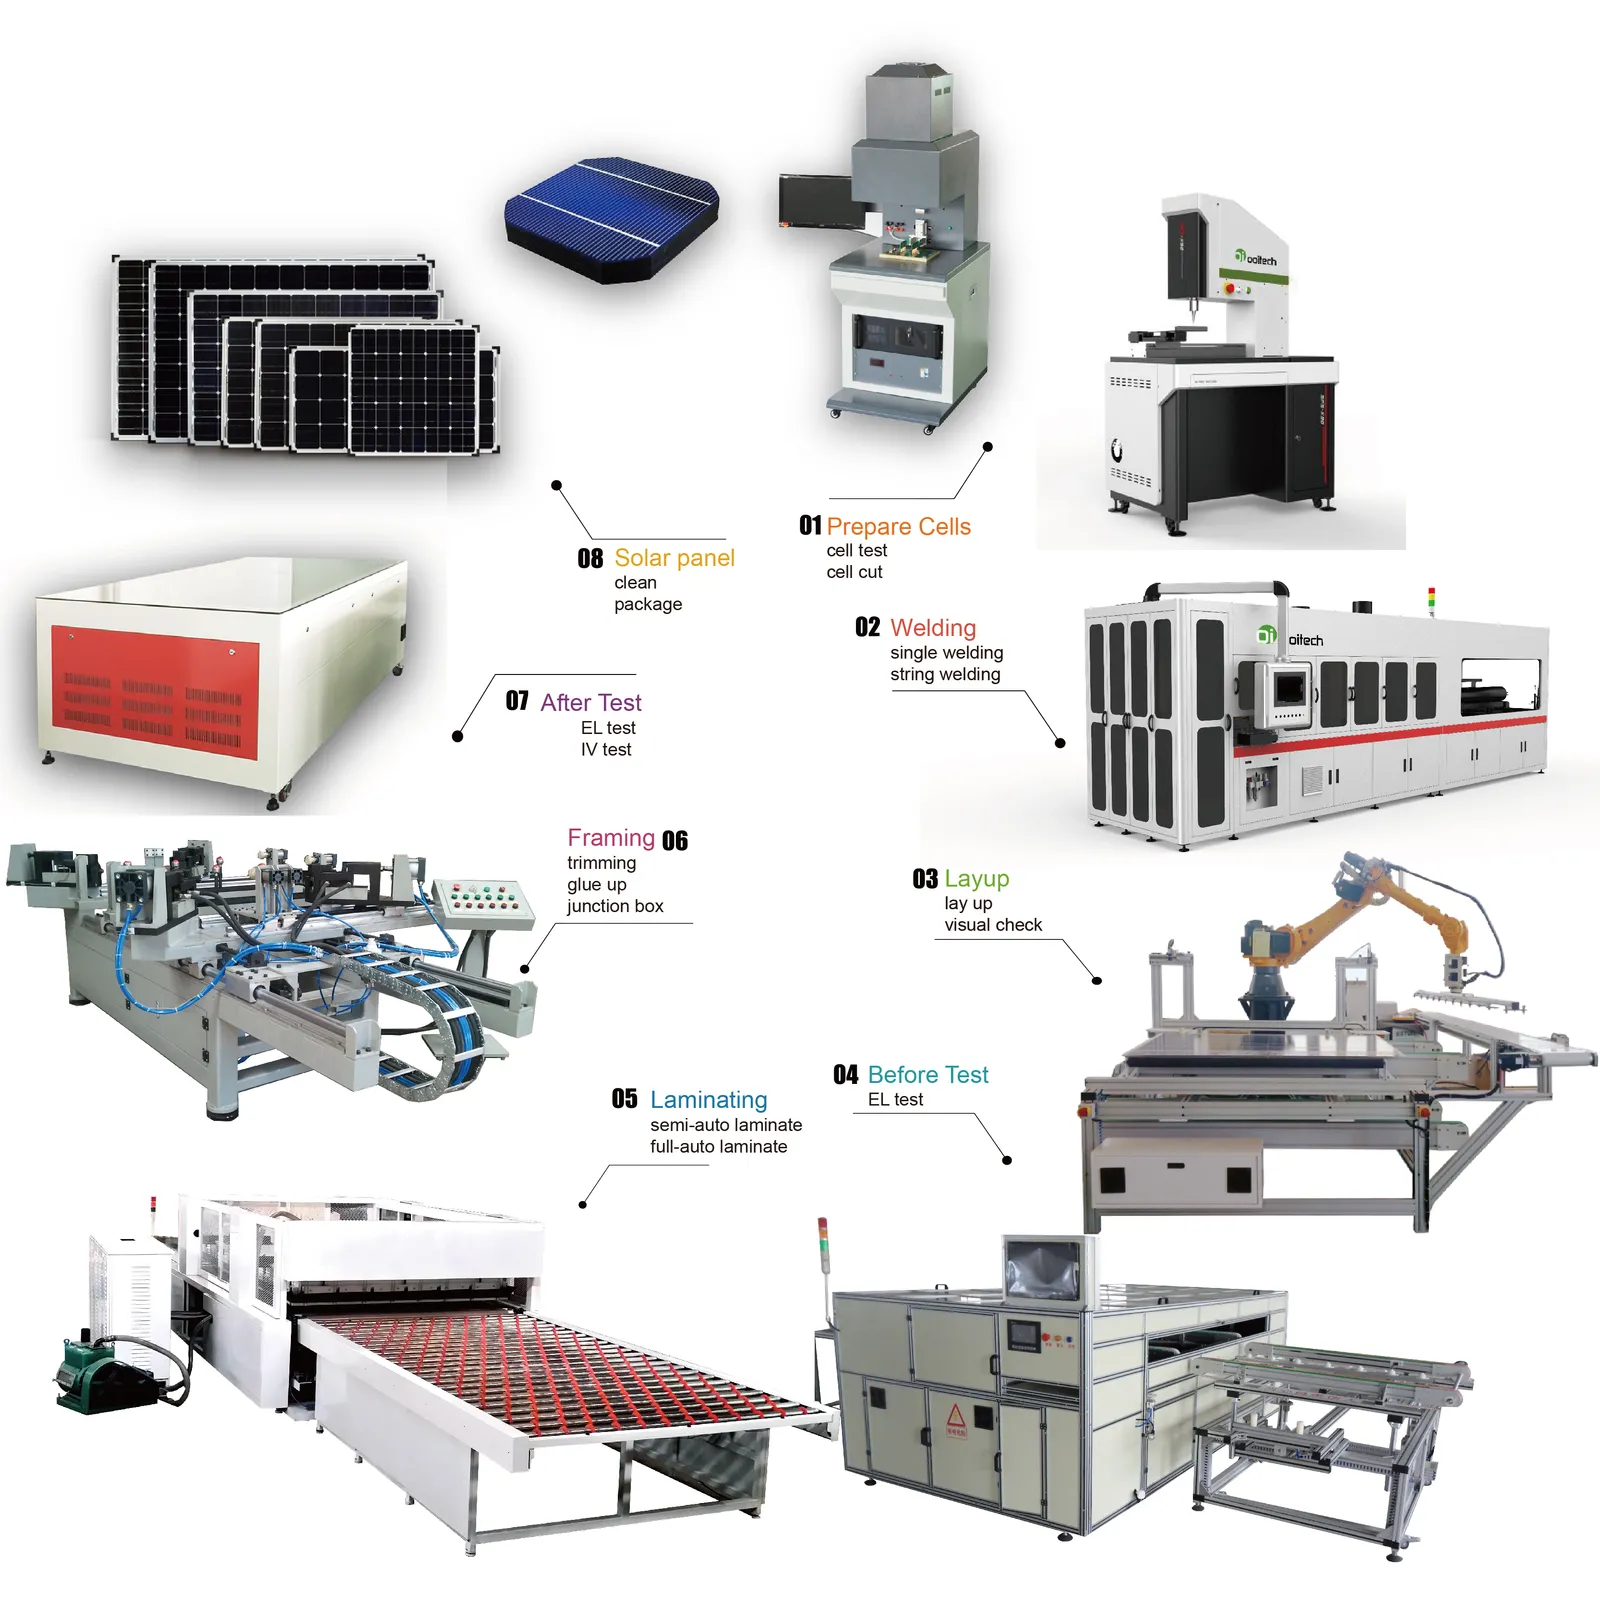
Krótka odpowiedź: Linia produkcyjna paneli słonecznych przekształca delikatne pojedyncze ogniwa i rolki materiału w szczelne, przetestowane moduły. Sekwencja jest stała: ogniwa są sortowane według prądu, cięte w przypadku formatów połówkowych lub shingled, lutowane w łańcuchy przez stringer, układane z EVA i szkłem na stanowisku layup, laminowane w próżni i pod wpływem ciepła, następnie ramowane, wyposażane w puszkę przyłączeniową i testowane na testerze IV przed końcowym sortowaniem. Przepustowość wyznacza najwolniejszy etap, a nie najszybszy, dlatego linia jest zwykle określana przez roczną wydajność, a liczba maszyn wynika z niej. Każde stanowisko wprowadza również odrębny tryb awarii, od mikropęknięć przy łączeniu w łańcuchy po puste przestrzenie przy laminowaniu i rozwarstwianie w czasie, dlatego kontrola w linii znajduje się po każdym krytycznym kroku. Obrazowanie elektroluminescencyjne po laminowaniu wychwytuje wady, które sam pomiar mocy by pominął, a końcowe sortowanie przypisuje moduły do koszy według zmierzonego prądu, aby niedopasowane jednostki nigdy nie trafiły do jednego łańcucha. Typowe wartości dla zaangażowanych stanowisk: łączenie w łańcuchy przy 1 200–6 800 ogniw na godzinę z pozycjonowaniem ±0,15 mm i ≤0,2% uszkodzeń na ogniwach klasy A, cykl layup poniżej 48 sekund, laminowanie utrzymujące około 140–150°C podczas sieciowania encapsulantu oraz testowanie IV klasyfikujące moc wyjściową według dopasowania widma klasy A+ wynoszącego 0,875–1,125.
Produkcja modułów PV · autor: Jerry, Ooitech
Użytecznym sposobem zrozumienia fabryki modułów słonecznych jest chwilowe zignorowanie nazw maszyn i obserwowanie, co dzieje się z produktem.
Na początku są delikatne pojedyncze ogniwa oraz rolki lub arkusze materiału. W środku znajduje się elektrycznie połączony obwód zamknięty w luźnym stosie. Na końcu jest zapieczętowany produkt z numerem seryjnym, zmierzoną mocą, zapisami kontroli i decyzją: dopuścić, przerobić czy odrzucić.
Ta zmiana zachodzi w trzech szerokich przekształceniach.
| Przekształcenie | Co wchodzi | Co musi opuścić etap | Główne rodziny procesów |
|---|---|---|---|
| Ogniwa stają się obwodem | Posortowane lub przygotowane ogniwa słoneczne | Połączone łańcuchy ułożone jako zamierzony obwód modułu | Przygotowanie ogniw, łączenie w łańcuchy, układanie, okablowanie, kontrola w trakcie procesu |
| Stos staje się laminatem | Szkło, enkapsulantpołączone ogniwa i materiał tylny | Związany i chroniony laminat | Przygotowanie materiałów, układanie, kontrola, laminowanie |
| Laminat staje się dopuszczonym modułem | Laminowany panel | Mechanicznie wykończony, elektrycznie połączony, przetestowany, zidentyfikowany produkt | Obróbka krawędzi, ramowanie, prace przy skrzynce przyłączeniowej, utwardzanie, testy EL, IV i bezpieczeństwa, etykietowanie |
Ten procesowy punkt widzenia służy innemu celowi niż katalog maszyn. Czytelnicy potrzebujący szczegółowego odniesienia sprzęt po sprzęcie mogą skorzystać z artykułu Ooitech na temat jakie maszyny są używane do produkcji paneli słonecznych. Tutaj pytanie brzmi, jak te operacje zależą od siebie nawzajem.
Ogniwa stają się kontrolowanym obwodem elektrycznym
Większość zakładów montujących moduły rozpoczyna pracę od zakupionych ogniw fotowoltaicznych. Pierwsze decyzje produkcyjne są już zawarte w projekcie produktu: ogniwo pełne czy cięte, konwencjonalny kontakt przedni czy kontakt tylny, liczba i położenie taśm, długość łańcucha, szczelina, miejsce wyprowadzenia oraz końcowy układ obwodu.
Jeśli projekt wykorzystuje ogniwa dzielone, proces laserowy przygotowuje wymagane elementy. Proces łączenia w łańcuchy następnie lutuje przewodzącą taśmę do ogniw i łączy je szeregowo. Gotowe łańcuchy trafiają do układania, gdzie są umieszczane na przygotowanym szkle i enkapsulancie. Szynoprzewody łączą łańcuchy zgodnie z projektem elektrycznym modułu.
Te operacje są często sprzedawane jako osobne kategorie maszyn, ale zakład doświadcza ich jako jednego ciągłego problemu: zbudować obwód bez łamania ogniw, przegrzewania wrażliwych struktur, przesuwania geometrii lub tworzenia słabych połączeń elektrycznych.
Liczby stojące za tym zdaniem są małe i bezwzględne. Wafer ma grubość 130–180 μm, płaska taśma ma zwykle 0,15–0,35 mm szerokości, a stringer obecnej generacji utrzymuje pozycjonowanie na poziomie ±0,15 mm, zachowując uszkodzenia na poziomie 0,2% lub niższym na ogniwach klasy A. Przepustowość w tej samej klasie maszyn wynosi od 1 200 do 6 800 ogniw na godzinę, dlatego najszybsze stanowisko na papierze często nie jest tym, które może wchłonąć laminator.
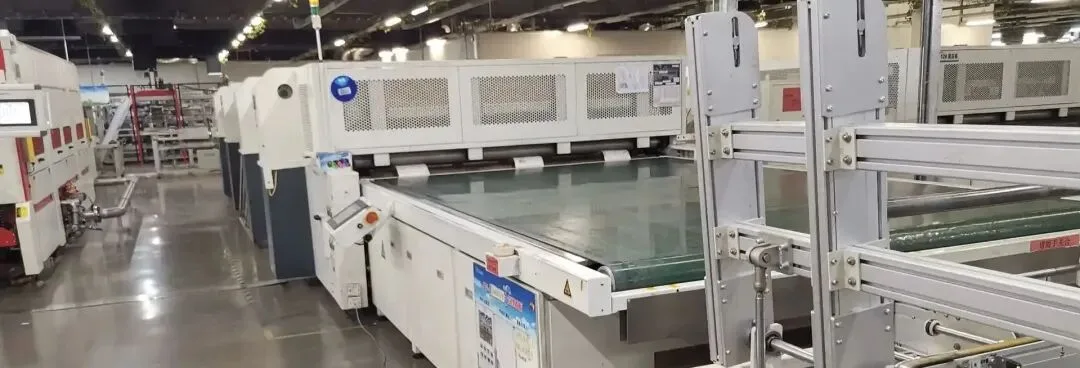
Przekazania mają znaczenie. Łańcuch może przejść własną kontrolę wizualną i mimo to zostać uszkodzony podczas podnoszenia, obracania lub układania. Prawidłowo zlutowany łańcuch może stać się źle wyrównanym modułem, jeśli punkt odniesienia układania jest błędny. Taśma szynoprzewodu może być połączona elektrycznie, a mimo to źle umiejscowiona dla późniejszego procesu skrzynki przyłączeniowej.
Z tego powodu obsługa ogniw, korekcja wizyjna, transport łańcuchów, dokładność układania i kontrola szynoprzewodów powinny być projektowane razem. Kupowanie każdej stacji według jej własnej specyfikacji z broszury pomija interfejsy, w których pojawia się wiele strat produkcyjnych.
Kosztowna granica znajduje się przed laminowaniem
Przed laminowaniem moduł można jeszcze otworzyć. Uszkodzony łańcuch można wymienić. Źle umiejscowioną taśmę można poprawić. Kurz można usunąć. Enkapsulant lub materiał tylny można przełożyć.
Po laminowaniu te same poprawki stają się trudne, nieopłacalne lub niemożliwe bez poświęcenia modułu. To sprawia, że kontrola przed laminowaniem jest czymś więcej niż rutyną działu jakości. To granica ekonomiczna w przepływie produkcyjnym.
Rozsądna brama kontrolna sprawdza dwa rodzaje dowodów.
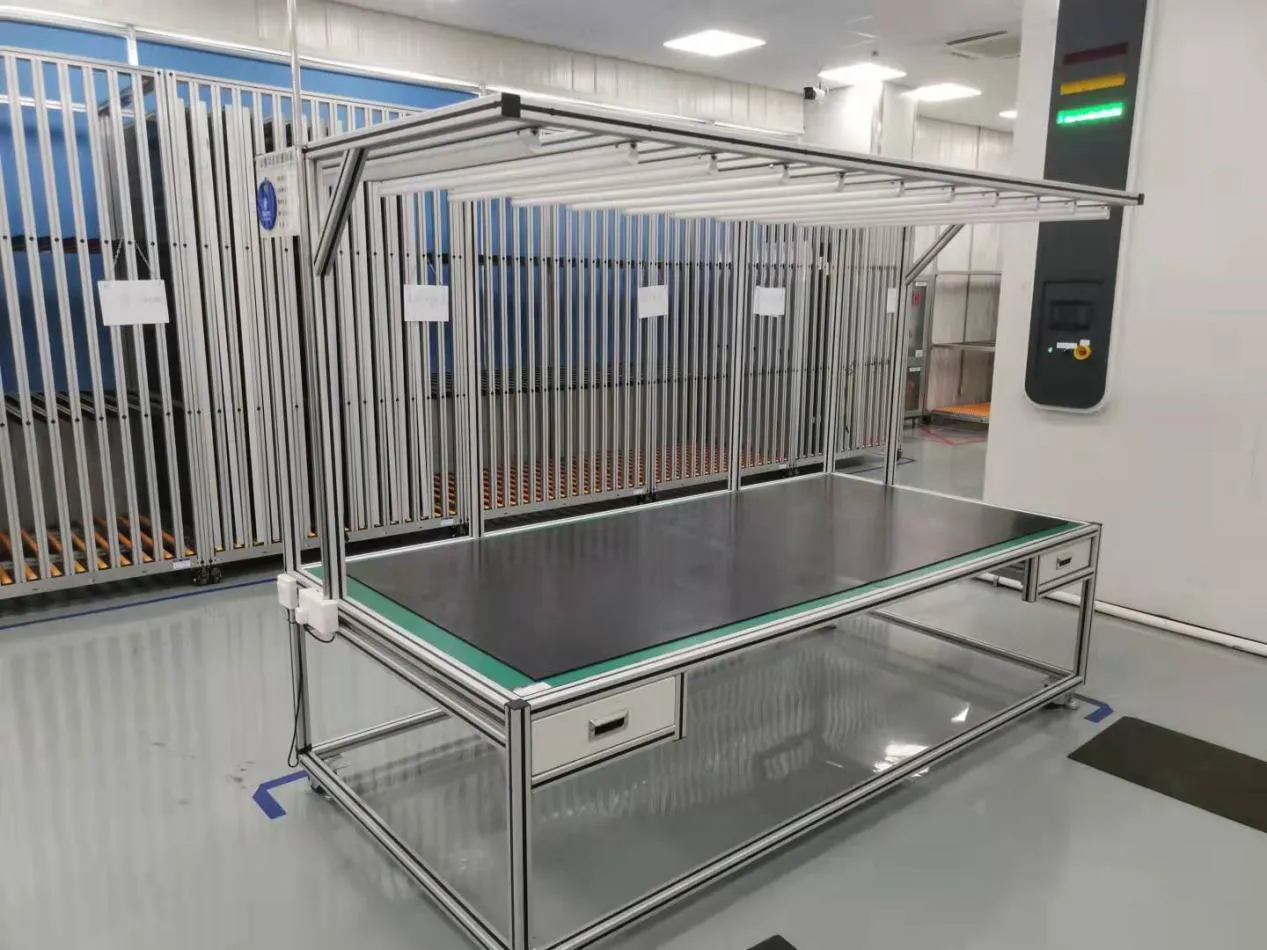
Kontrola wizualna obejmuje umiejscowienie materiałów, zanieczyszczenia, odstępy między łańcuchami, położenie wyprowadzeń, zmarszczki, ciała obce i widoczne uszkodzenia. Kontrola EL obejmuje stan elektryczny połączonego obwodu ogniw, w tym wady, które mogą być niewidoczne w normalnym oświetleniu.
Celem nie jest tworzenie kolejnego raportu z inspekcji. Chodzi o zapobieganie przenikaniu możliwych do uniknięcia wad do nieodwracalnego procesu. Gdy linia wielokrotnie wykrywa ten sam problem na tej bramce, właściwą reakcją jest korekta procesu na wcześniejszym etapie — a nie po prostu dodawanie kolejnych inspektorów.
Luźny stos staje się chronionym laminatem
Stos modułu zwykle obejmuje przednie szkło, enkapsulant, połączony obwód ogniw, drugą warstwę enkapsulantu oraz albo polimer backsheet albo tylne szkło. Systemy cięcia i układania materiałów przygotowują te warstwy do wymiarów produktu. Urządzenia manipulacyjne utrzymują ich krawędzie i punkty odniesienia pod kontrolą, gdy stos przesuwa się w kierunku laminowania.
The laminator stosuje kontrolowane połączenie próżni, ciepła, ciśnienia i czasu. Powietrze jest usuwane, enkapsulant płynie i utwardza się, a wcześniej luźne warstwy stają się jedną związaną strukturą.
Ten etap jest regulowany recepturą, a nie tylko ustawieniem temperatury. Chemia enkapsulantu, konstrukcja szkła, wymiary modułu, przechowywanie materiałów, zachowanie podczas ewakuacji, równomierność nagrzewania i warunki chłodzenia — wszystko to wpływa na wynik. Receptury odpowiedniej dla jednej listy materiałowej nie należy kopiować bezkrytycznie do innej.
Okno jest węższe, niż sugeruje wartość zadana. Encapsulant EVA sieciuje w temperaturze około 140–150°C, a receptura w rzeczywistości kontroluje sekwencję — narastanie temperatury, etapy próżni, przyłożone ciśnienie i czas przetrzymania. Laminator, który nie potrafi powtórzyć tej sekwencji, ujawnia to jako pęcherze, rozwarstwienie lub przesunięcie ogniw, a żadnego z nich nie można skorygować po związaniu stosu.
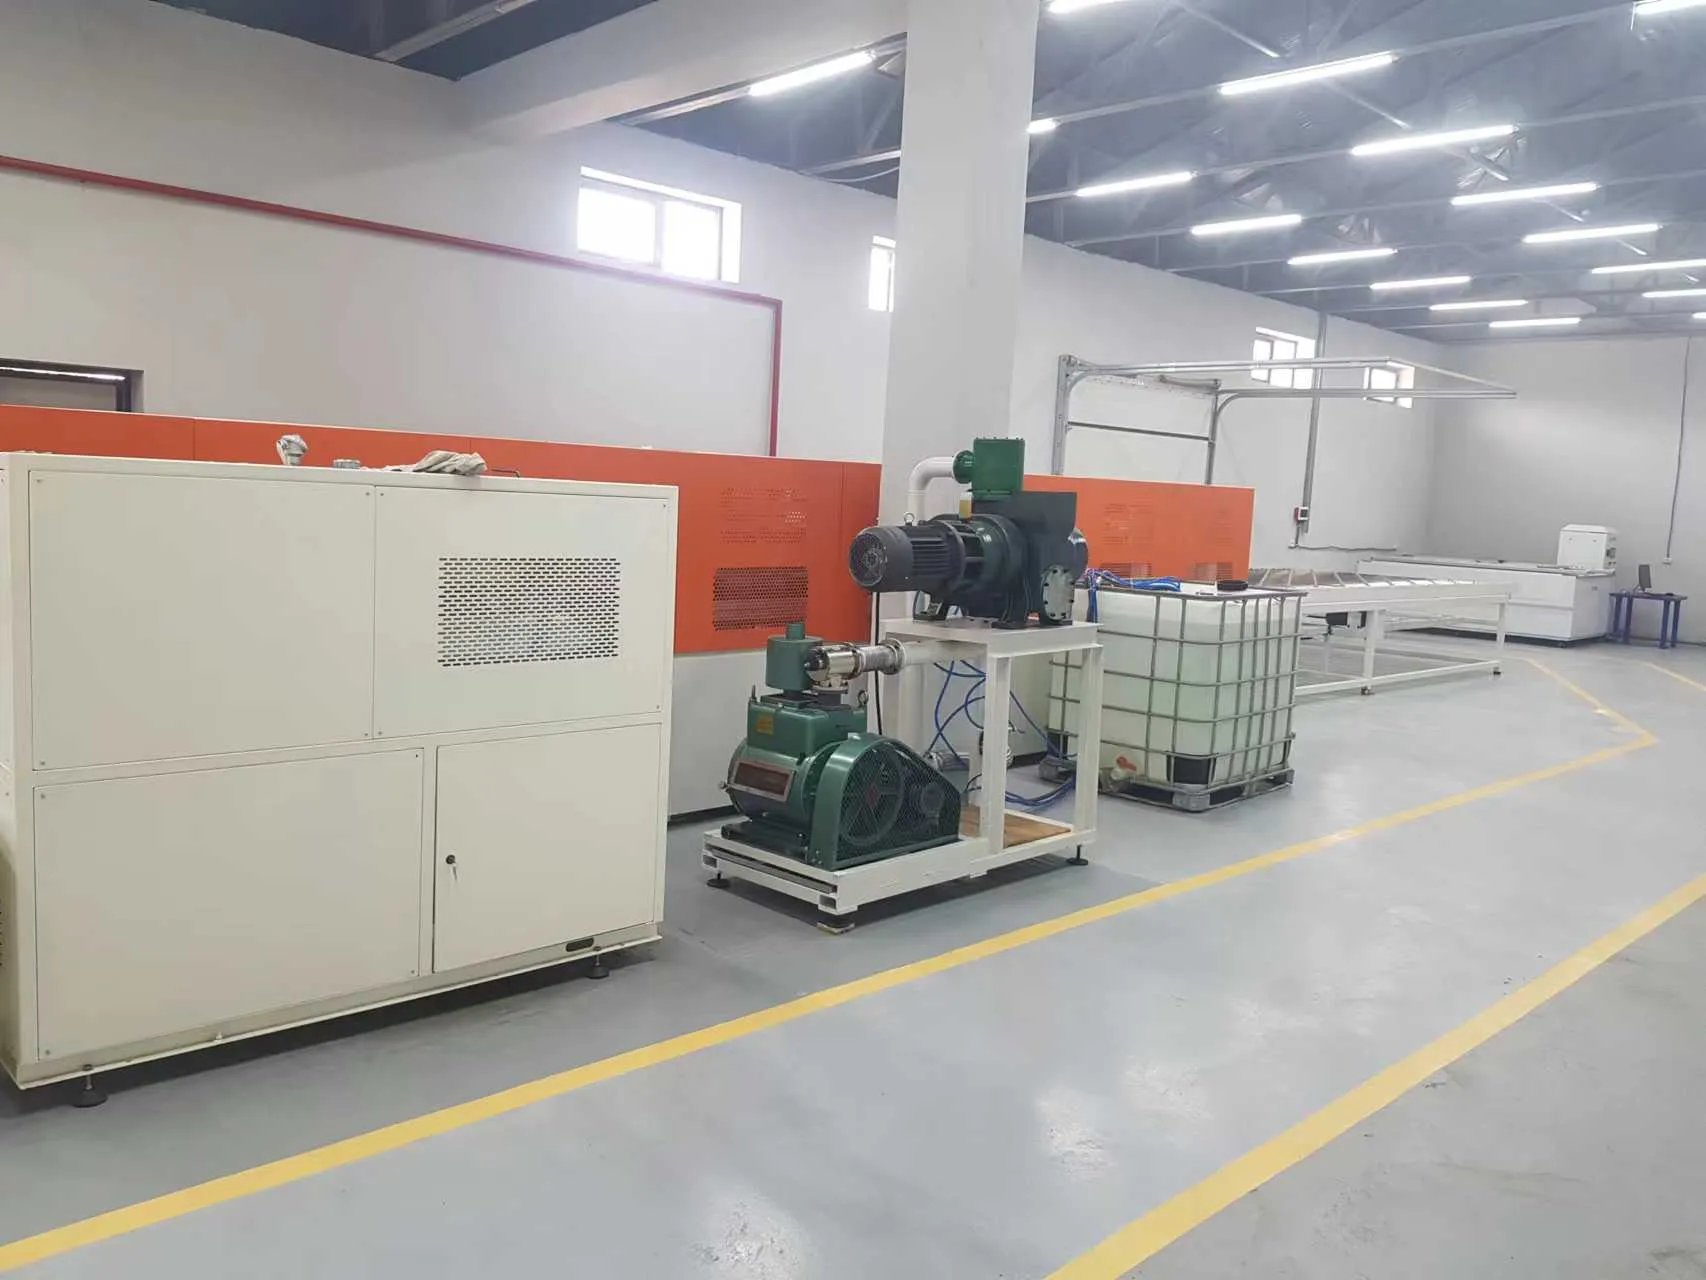
Laminator ma również ścisłe ograniczenie: nie może naprawić stosu, który otrzymuje. Nie może wyprostować przesuniętego łańcucha, usunąć zanieczyszczeń, przywrócić pękniętego ogniwa ani skorygować niewłaściwego materiału tylnego. Dobre laminowanie zaczyna się więc na długo przed zamknięciem drzwi komory.
Przepływ w fabryce wokół tego procesu zasługuje na staranne zaplanowanie. Niezaminowane stosy są delikatne i zajmują przestrzeń. Załadunek wsadowy może powodować nierównomierne przychody i wyjścia. Chłodzenie i dalsze manipulowanie mogą ograniczać obszar, nawet gdy sama komora wydaje się wystarczająco szybka. Użyteczna wartość przepustowości to trwały przepływ przez całą sekcję, a nie najkrótszy wyświetlany czas receptury.
Wykończenie dodaje funkcję, a nie dekorację
Laminat może już przypominać panel słoneczny, ale pozostaje kilka zadań funkcjonalnych.
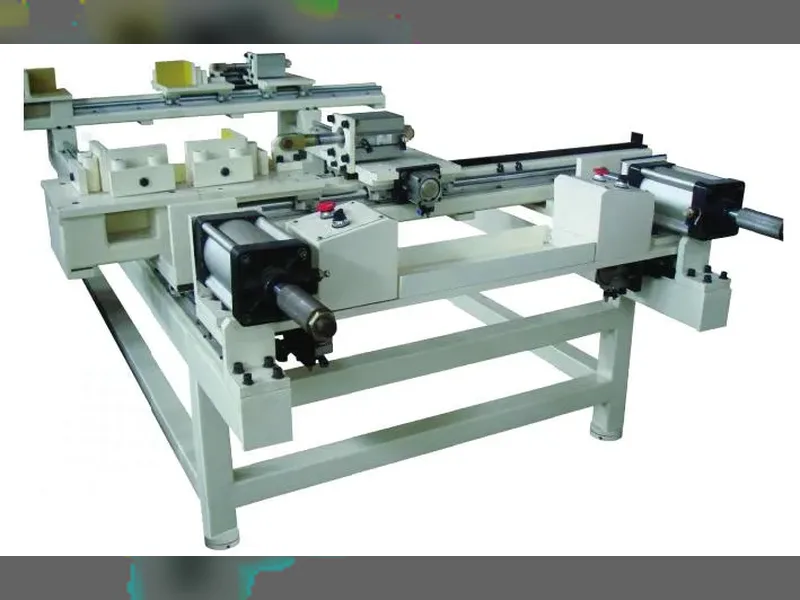
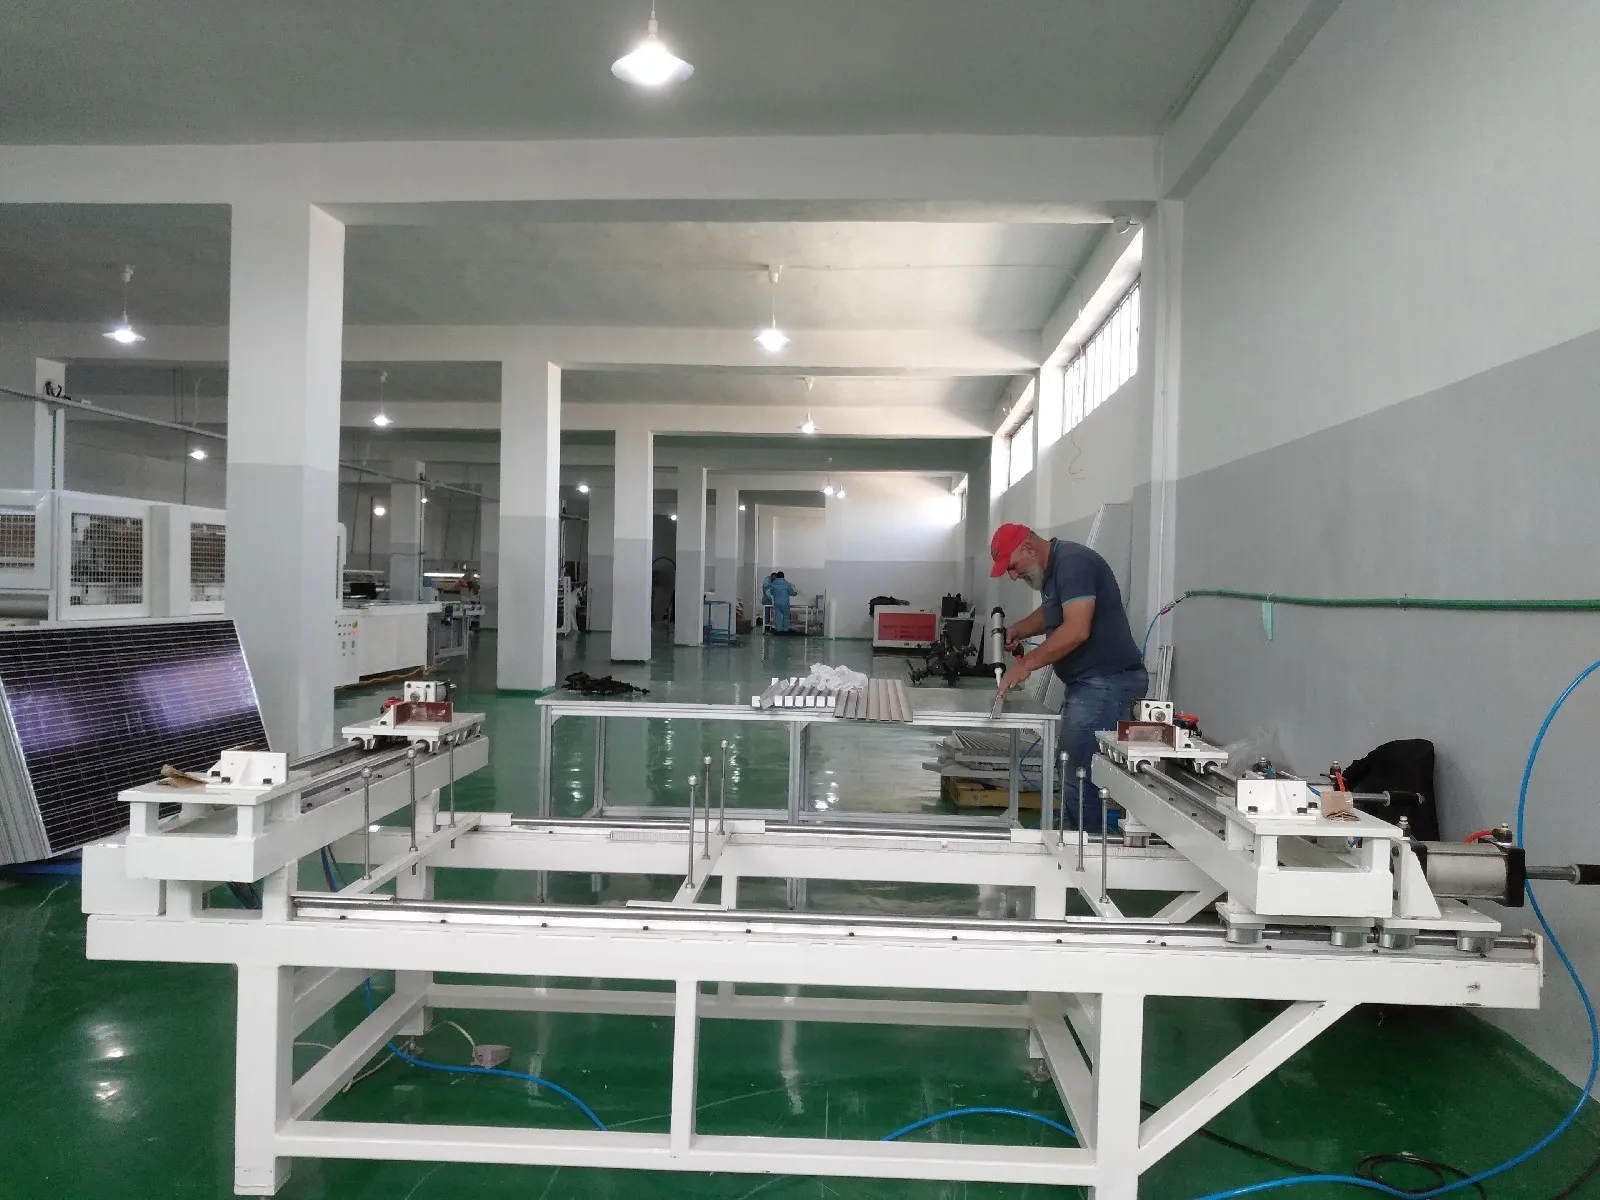
Wykończenie rozpoczyna się na obwodzie laminatu, gdzie usuwa się nadmiar materiału i przygotowuje krawędzie do wybranej konstrukcji. W produkcie ramowym uszczelniacz i profile aluminiowe są montowane w kwadratową, bezpieczną strukturę przenoszącą obciążenia do pakowania, montażu i użytkowania w terenie. Konstrukcje bezramowe i szkło-szkło prowadzą ten etap inaczej, więc ich manipulowanie i procesy krawędziowe muszą być zdefiniowane w rysunku produktu.
The puszka przyłączeniowa tworzy zewnętrzne połączenie elektryczne. Taśmy wyprowadzające muszą dotrzeć do właściwych zacisków, złącze elektryczne musi być stabilne, a klej lub materiał zalewowy musi chronić zespół. Czas utwardzania jest częścią czasu produkcji; zbyt wczesne przeniesienie modułu może zakłócić skądinąd akceptowalną instalację.
Te kroki są czasami traktowane jako łatwy koniec linii, ponieważ obwód solarny został już zbudowany. To założenie jest ryzykowne. Uszkodzenie ramy, słabe uszczelnienie, słabe połączenia zacisków lub niekontrolowane nakładanie kleju mogą spowodować odrzucenie modułu, który przeszedł wszystkie wcześniejsze etapy.
Tolerancje warto podać wprost. Dokładność ramowania jest zwykle utrzymywana na poziomie ±1 mm przy różnicy przekątnych w granicach ±1,5 mm, a automatyczne spawanie puszki przyłączeniowej przebiega w cyklu 16–18 sekund przy pozycjonowaniu CCD ±0,1 mm. Czas utwardzania kleju liczy się jako czas produkcji, a moduł przeniesiony zbyt wcześnie ujawnia wadę tygodnie później, a nie natychmiast.
Moduł jest dopuszczany na podstawie dowodów
Testy końcowe odpowiadają na kilka różnych pytań i żaden pojedynczy tester nie odpowiada na wszystkie z nich.
Po pierwsze: czy obwód jest nadal nienaruszony? Końcowa kontrola EL szuka uszkodzeń lub nieciągłości elektrycznej, które mogły pojawić się podczas laminowania, przycinania, ramowania lub przenoszenia.
Po drugie: jaką wydajność elektryczną zapewnia moduł? Tester IV lub symulator słońca rejestruje odpowiedź prądowo-napięciową w kontrolowanym oświetleniu. Wynik wspiera klasyfikację mocy i dane elektryczne powiązane z modułem.
Po trzecie: czy produkt jest bezpieczny elektrycznie? Kontrole izolacji, hi-pot i ciągłości uziemienia dotyczą izolacji i ścieżek ochronnych zgodnie z konstrukcją i obowiązującym planem jakości.
Dwie liczby opisują, ile warte są dowody z tego zwolnienia. Kontrola EL w linii zapewnia rozdzielczość około 0,5 mm na piksel, wystarczająco dokładną, aby wychwycić mikropęknięcia, które sam pomiar mocy by przepuścił, a symulator słońca jest oceniany pod kątem dopasowania widma, przy czym okno obecnej klasy A+ wynosi od 0,875 do 1,125. Testowanie izolacji i hi-pot przebiega od 0,1 kV do 10 kV w zależności od konstrukcji modułu i planu testów, według którego prowadzisz kwalifikację.
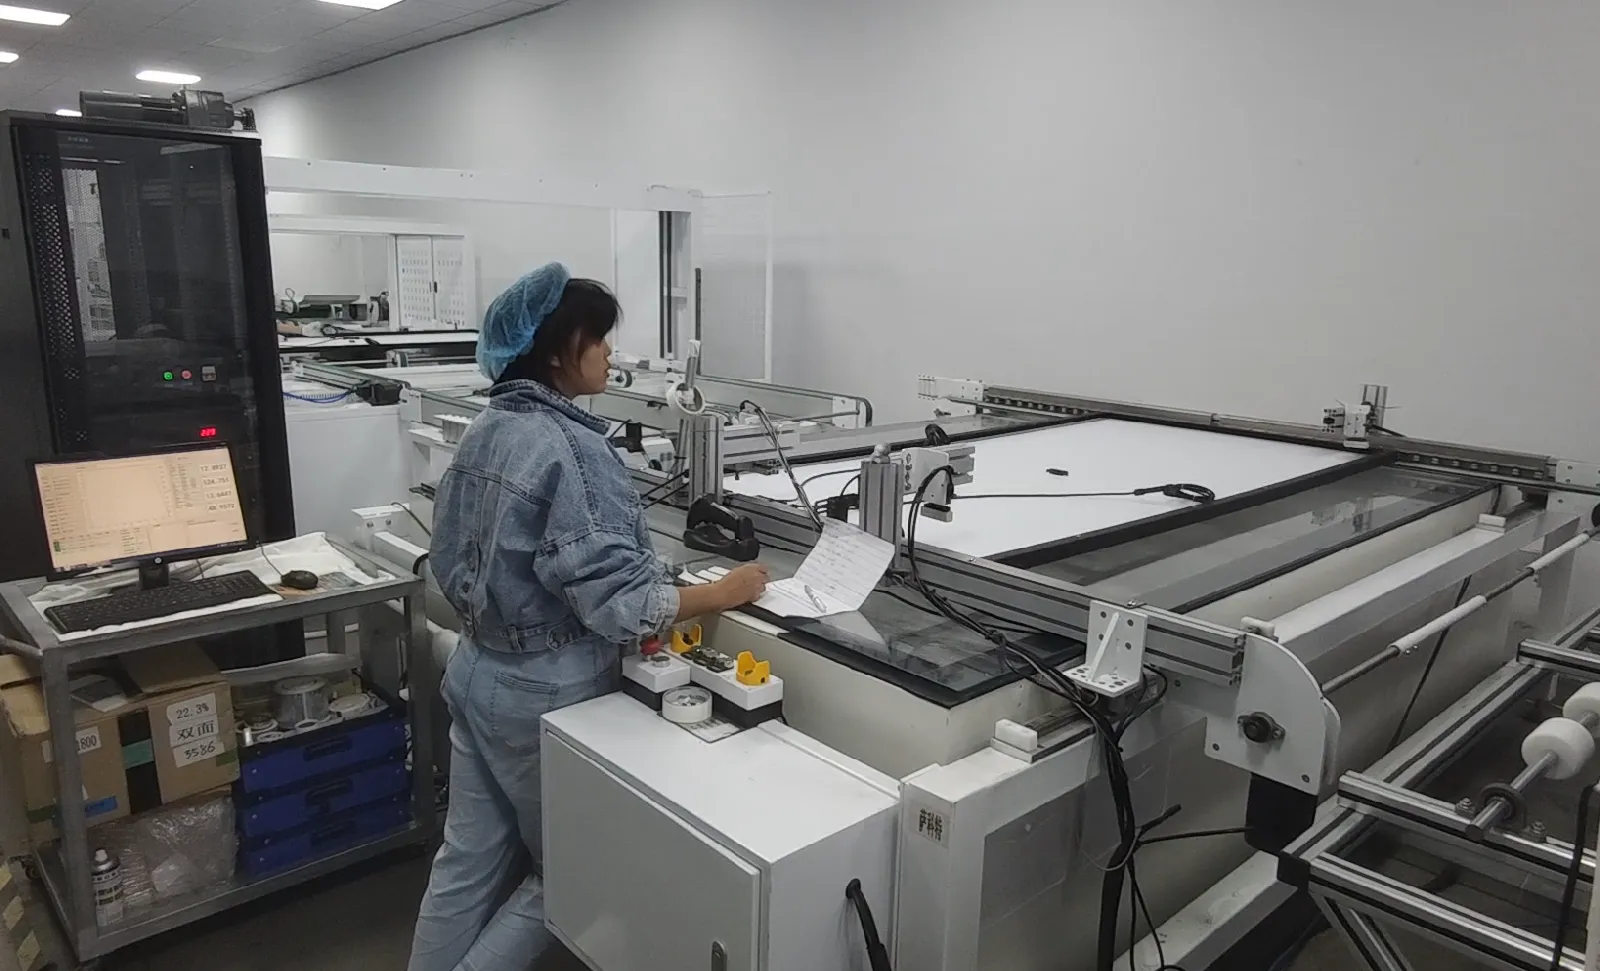
Jest też czwarte pytanie, które łatwo przeoczyć: czy fabryka może udowodnić, która historia procesu należy do tego fizycznego modułu?
Kod kreskowy lub inny identyfikator seryjny może połączyć produkt z partiami ogniw lub materiałów, zapisami stringowania, obrazami z kontroli, recepturami laminowania, danymi operatora lub urządzenia, wynikami IV i rezultatami testów bezpieczeństwa. W zautomatyzowanej fabryce informacje te mogą być wymieniane z systemem realizacji produkcji. W mniejszej fabryce ta sama zasada nadal obowiązuje, nawet jeśli gromadzenie danych jest prostsze.
Identyfikowalność zamienia wyniki testów w użyteczny zapis produkcyjny. Pomaga badać powtarzające się wady, izolować dotknięty materiał, porównywać receptury i zapobiegać mieszaniu odrzuconej jednostki z powrotem do zapasów przyjętych.
Kolejki ujawniają rzeczywisty projekt fabryki
Wydajność produkcji rzadko jest ograniczana przez maszynę o najbardziej imponującej specyfikacji. Ogranicza ją sposób, w jaki czasy cykli, partie, transfery, kontrole, przezbrojenia, konserwacja i wstrzymania jakościowe oddziałują na siebie w trakcie zmiany.
Kolejki są użytecznym dowodem, ponieważ pokazują, gdzie linia traci koordynację.
| Co widzi fabryka | Co to może oznaczać | Co należy zbadać |
|---|---|---|
| Gotowe stringi oczekujące na umieszczenie | Produkcja stringów napływa szybciej, niż layup lub bussing mogą ją wchłonąć | Wzorzec rozładowania stringów, cykl layup, projekt bufora, wstrzymania z powodu defektów |
| Przygotowane stosy zajmujące alejki | Przepływ inspekcji lub laminacji nie oczyszcza napływającej pracy | Harmonogram przygotowania materiału, zwolnienie z inspekcji, załadunek partii, dostępność komory |
| Laminowane moduły oczekujące przed ramowaniem | Chłodzenie, trymowanie, transfer lub ramowanie są niedostatecznie wydajne | Długość przenośnika, czas chłodzenia, obsługa ręczna, przygotowanie ramy |
| Ukończone moduły oczekujące na test | Cykl testu, transfer danych, etykietowanie lub sortowanie nie nadążają za wydajnością montażu | Konfiguracja testera, komunikacja wyników, przepływ pracy z kodami kreskowymi, kierowanie odrzutów |
| Długie przestoje podczas zmian produktu | Elastyczność formatów istnieje na papierze, ale prace przezbrojeniowe są słabo zdefiniowane | Oprzyrządowanie, receptury, przygotowanie materiału, kontrola parametrów, procedura operatora |
Bufor może chronić jeden proces przed krótkimi zakłóceniami w innym, ale nie jest lekarstwem na trwałe niedopasowanie. Zbyt małe buforowanie powoduje częste zatrzymania. Zbyt duże ukrywa problemy, zwiększa pracę w toku, zajmuje powierzchnię hali i pozwala defektom przemieszczać się dalej, zanim ktokolwiek zauważy wzorzec.
Celem nie jest wyeliminowanie każdej chwili oczekiwania. Chodzi o to, by wiedzieć, dlaczego oczekiwanie istnieje i czy chroni proces, czy ujawnia błąd projektowy.
Zautomatyzuj ryzyko, zanim powstanie spektakl
Decyzje o automatyzacji są często omawiane jako wybór między fabryką półautomatyczną a w pełni automatyczną. Bardziej użytecznym pytaniem jest, gdzie automatyzacja usuwa największe ryzyko operacyjne.
Kruche przenoszenie jest jednym z priorytetów. Powtarzające się podnoszenie i pozycjonowanie ogniw, stringów, szkła i dużych laminatów stwarza okazje do stłuczeń, zarysowań i dryfu wyrównania.
Powtarzalna precyzja to kolejny aspekt. Umieszczanie stringów, geometria szynoprzewodów, dozowanie kleju, ramowanie i pozycjonowanie testowe zyskują, gdy ten sam kontrolowany ruch musi odbywać się moduł po module.
Przekazania również zasługują na uwagę. Automatyczny transfer może zmniejszyć kolejki i ręczne dotknięcia, ale tylko wtedy, gdy połączone stacje używają kompatybilnych referencji, logiki cykli, sterowania bezpieczeństwem i odzyskiwania po awariach.
Wreszcie automatyzacja może poprawić przechwytywanie danych. Odczyt kodów kreskowych, wybór receptury, transfer wyników testów i kierowanie odrzutów stają się bardziej niezawodne, gdy są wbudowane w proces, a nie rejestrowane później.
Praca ręczna wciąż ma swoje miejsce. Może zapewnić elastyczność podczas produkcji pilotażowej, rozwoju produktu, operacji o mniejszej skali lub kroków, w których osąd jest cenniejszy niż szybkość. Kompromis polega na tym, że proces musi definiować szkolenie, kontrolę, ergonomię i identyfikowalność równie starannie, jak automatyczna stacja definiuje czujniki i blokady.
Układ zaczyna się od danych wejściowych, a nie od planu hali
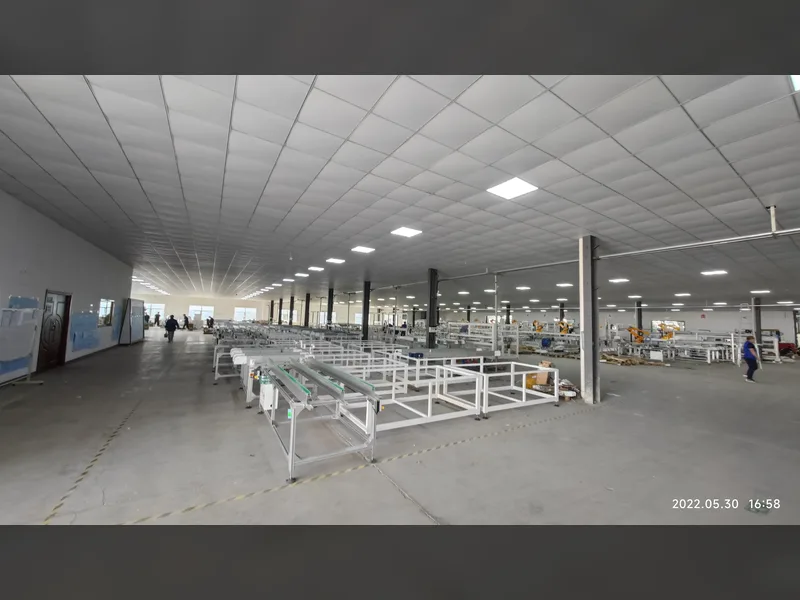
Dostawca nie może zaprojektować użytecznej linii produkcyjnej wyłącznie na podstawie rocznego celu wydajności. Roczna produkcja to podsumowanie wielu założeń operacyjnych. Układ potrzebuje samych założeń.
| Dane wejściowe projektu | Dlaczego zmienia linię |
|---|---|
| Rysunek modułu i lista materiałów | Określa przygotowanie ogniw, wzór stringów, konstrukcję stosu, zakres roboczy sprzętu, ramowanie i proces skrzynki przyłączeniowej |
| Wymagana wydajność na zmianę | Przekształca cel biznesowy w cykle stacji, ilości partii, równoległy sprzęt, robociznę i wymagania buforowe |
| Mix produktów i częstotliwość przezbrojeń | Wpływa na oprzyrządowanie, receptury, przygotowanie materiałów, czyszczenie, kontrolę parametrów i harmonogramowanie |
| Plan jakości i certyfikacji | Definiuje pozycje kontroli, sprzęt testowy, pobieranie próbek, logikę akceptacji, ścieżki przeróbki i przechowywanie zapisów |
| Wymagania dotyczące identyfikowalności | Określa punkty kodów kreskowych, interfejsy danych, przechowywanie obrazów, drukowanie etykiet i integrację z systemem fabrycznym |
| Informacje o budynku i mediach | Ustala rozmieszczenie sprzętu, szerokość przejść, dostęp do materiałów, obciążenie elektryczne, sprężone powietrze, wentylację i przestrzeń serwisową |
| Model pracy i utrzymania | Zmienia granicę między pracą ręczną, stanowiskami wspomaganymi, robotyką, częściami zamiennymi i wsparciem technicznym |
| Strategia ekspansji | Określa, gdzie należy zarezerwować przestrzeń, media, przenośniki, zdolność testową i stanowiska równoległe |
Te dane wejściowe zapobiegają również typowemu błędowi w rozmieszczeniu: najpierw rysowaniu schludnej linii, a następnie zmuszaniu przepływu produktu i materiału, aby do niej pasował. Lepsza kolejność to definicja produktu, przepływ procesu, bramki jakościowe, model cyklu, konfiguracja sprzętu i na końcu szczegółowy plan hali.
Źródła i powiązane lektury
Podstawy produkcji fotowoltaicznej — Departament Energii Stanów Zjednoczonych
W pełni automatyczna linia produkcyjna paneli słonecznych Ooitech
Jakie maszyny są używane do produkcji paneli słonecznych? — Ooitech
Projektuj wstecz od modułu, który musisz wypuścić
Linia produkcyjna staje się łatwiejsza do określenia, gdy projekt definiuje trzy wyniki: poprawny obwód, trwały laminat i gotowy moduł wspierany przez zapisy testów i identyfikowalności. Wybór maszyn następuje wtedy po procesie, zamiast go zastępować.
Ooitech może skonfigurować i dostarczyć systemy produkcji paneli słonecznych dla klientów na całym świecie, od fabryk wspomaganych przez operatorów po linie o wysokim stopniu automatyzacji, z doborem sprzętu, rozmieszczeniem fabryki, instalacją, rozruchem, szkoleniem i wsparciem posprzedażowym dopasowanym do zamierzonego modułu i planu produkcji.