Dlaczego ogniwa BC są bardziej podatne na wyginanie i wypaczanie
Spis treści
Krótka odpowiedź: Ogniwa z kontaktami tylnymi są bardziej podatne na wyginanie i wypaczanie niż ogniwa z kontaktami przednimi, ponieważ oba kontakty o przeciwnej polaryzacji znajdują się z tyłu, więc objętość metalizacji tylnej i wprowadzane przez nią naprężenia są niezrównoważone względem przodu. Gdy ogniwo stygnie po wypaleniu, metal tylny kurczy się w stosunku do niemetalizowanej powierzchni przedniej, a wynikiem jest krzywizna, którą można zmierzyć w ułamkach milimetra na ogniwie 182 mm lub 105 mm. Występujące temperatury procesowe — około 110 °C w późniejszych krokach w porównaniu z temperaturą odniesienia otoczenia bliską 22 °C — określają, ile skumuluje się różnicowego skurczu. Wyginanie ma znaczenie, ponieważ wypaczone ogniwo nie leży płasko na stringerze ani w laminacie, co powoduje błędy pozycjonowania, nierównomierną grubość enkapsulantu po laminowaniu, a w najgorszym przypadku mikropęknięcia w miejscu połączenia.
Produkcja modułów PV · autor: Jerry, Ooitech
Wyginanie i wypaczanie ogniw słonecznych BC
W intensywnej konkurencji między kierunkami technologicznymi fotowoltaiki ogniwa słoneczne BC, czyli z kontaktem tylnym, wyróżniają się wydajną i wizualnie czystą konstrukcją. Bez metalowych linii siatki na powierzchni przedniej ogniwa BC stały się jednym z najuważniej obserwowanych kierunków technologicznych w branży.
Za tym czystym wyglądem kryje się jednak trudny problem produkcyjny: ogniwa BC są naturalnie bardziej podatne na wyginanie i wypaczanie.
Jak wskazują specjaliści branżowi, wszystkie elektrody znajdują się na tylnej stronie, więc ogniwo jest z natury podatne na deformację. Podczas montażu modułu na tył nieustannie dodawane są kolejne materiały, w tym klej izolacyjny, taśmy lutowniczejs i pasta lutownicza. W miarę narastania tych warstw problem wypaczenia może stawać się coraz poważniejszy.
Dlaczego więc ogniwa BC są bardziej podatne na wyginanie i wypaczanie niż konwencjonalne ogniwa słoneczne?
1. Asymetria strukturalna tworzy wrodzone ryzyko wypaczania
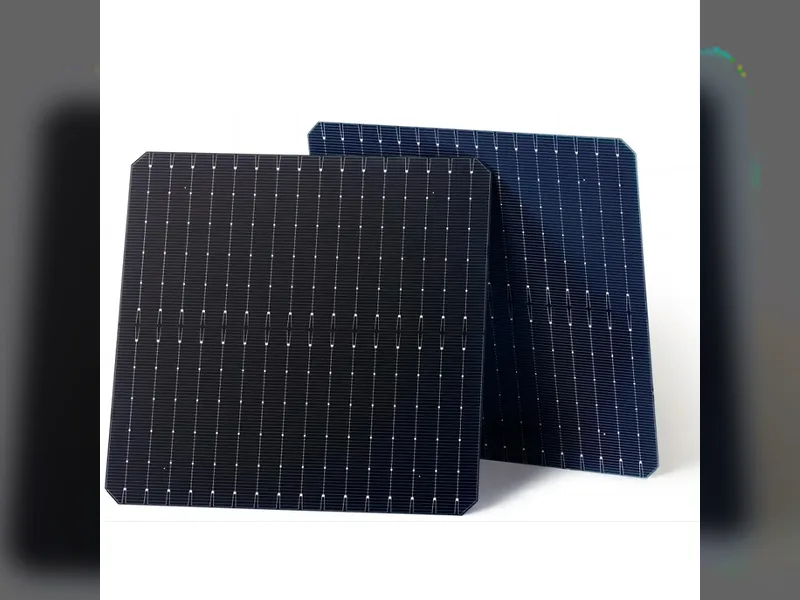
Najbardziej charakterystyczną cechą ogniwa BC jest to, że zarówno elektrody dodatnie, jak i ujemne są umieszczone na powierzchni tylnej. Na przedzie nie ma metalowych linii siatki. Ta konstrukcja poprawia absorpcję światła, ale wprowadza także wrodzoną słabość strukturalną.
Badania wskazują, że Ogniwa BC wykazują znacznie większe wypaczenie niż TOPCon ogniwa z elektrodami rozmieszczonymi na przedniej i tylnej powierzchni. Przy podobnych strukturach tylnej strony linie siatki na przedzie mogą częściowo kompensować deformację powodowaną przez skurcz na tyle.

Ogniwa BC nie mają tych przednich linii siatki. Powstała nierównowaga naprężeń między powierzchnią przednią i tylną sprawia, że deformacja cylindryczna jest bardziej prawdopodobna podczas produkcji i użytkowania.
Ta asymetria strukturalna jest zasadniczo wynikiem nierównomiernego naprężenia. Jest to podobne do sposobu, w jaki słonecznik wygina się w stronę światła słonecznego z powodu różnych szybkości wzrostu po stronie zacienionej i oświetlonej. W ogniwie BC naprężenie skurczowe generowane przez wielowarstwowe warstwy tylne jest znacznie większe niż naprężenie z przodu, co naturalnie powoduje wyginanie się płytki.
2. Niedopasowanie rozszerzalności cieplnej między materiałami tylnej strony
Na tylnej stronie ogniwa BC musi być naniesionych kilka warstw funkcjonalnych. Oprócz konwencjonalnych elektrod metalowych mogą one obejmować materiały izolacyjne, pastę lutowniczą i taśmy lutownicze. Różnice we współczynnikach rozszerzalności cieplnej tych materiałów są głównym czynnikiem powodującym wypaczenie.
Różnica rozszerzalności między metalem a krzemem jest szczególnie znacząca. Srebro ma współczynnik rozszerzalności cieplnej około siedem razy większy niż krzem. Podczas produkcji ogniw ta różnica może generować znaczne naprężenia termiczne między metalizacją srebrną a podłożem krzemowym. Wypaczenie może stać się jeszcze poważniejsze po nadrukowaniu pasty lutowniczej.
Materiały izolacyjne również odgrywają ważną rolę. Izolacja jest wymagana do oddzielenia elektrod dodatniej i ujemnej na powierzchni tylnej, ale współczynnik rozszerzalności cieplnej materiału izolacyjnego różni się od współczynnika płytki krzemowej. Jeśli powierzchnia kontaktu między izolacją a ogniwem jest zbyt duża, zużycie materiału wzrasta, a naprężenie spowodowane niedopasowaniem rozszerzalności cieplnej również rośnie. Może to nasilić wypaczenie ogniwa i prowadzić do ryzyk procesowych, takich jak pękanie ogniw oraz sklejanie się lub nakładanie ogniw podczas obsługi.
3. Jednostronne lutowanie powoduje niezrównoważone naprężenia mechaniczne
Moduły BC zwykle wykorzystują jednostronne lutowanie, ze wszystkimi taśmami lutowniczymi skoncentrowanymi na powierzchni tylnej. Różni się to zasadniczo od konwencjonalnego dwustronnego lutowania.
Na przykład, gdy 21 taśm lutowniczych jest przymocowanych do ogniwa 182 mm × 105 mm, występuje znaczne wypaczenie, gdy temperatura spada ze 110°C do 22°C. Dzieje się tak niezależnie od tego, czy grubość ogniwa wynosi 0,13 mm, 0,15 mm czy 0,18 mm.
Deformacja pochodzi głównie z nierównomiernych naprężeń termicznych generowanych podczas lutowania. Jest to nieodłączny problem strukturalny związany z jednostronnym połączeniem stosowanym w ogniwach BC.
Bardziej niepokojące jest to, że zwiększanie grubości ogniwa nie rozwiązuje problemu skutecznie. Wyniki symulacji pokazują, że jednostronne lutowanie może powodować odkształcenie (warpage) sięgające 4,9 mm. Nawet gdy grubość ogniwa zostanie zwiększona do 0,18 mm, odkształcenie zmniejsza się tylko o około 18%. W tych samych warunkach maksymalne odkształcenie spowodowane dwustronnym lutowaniem wynosi tylko 0,07 mm.
| Warunki lutowania | Warunki ogniwa lub procesu | Zgłaszane zachowanie odkształcenia |
|---|---|---|
| Lutowanie jednostronne | Ogniwo 182 mm × 105 mm z 21 taśmami | Znaczne odkształcenie podczas chłodzenia od 110°C do 22°C |
| Lutowanie jednostronne | Grubość ogniwa 0,13 mm, 0,15 mm lub 0,18 mm | Odkształcenie pozostaje znaczne przy wszystkich trzech grubościach |
| Lutowanie jednostronne | Wynik symulacji | Odkształcenie może osiągnąć 4,9 mm |
| Lutowanie jednostronne | Grubość zwiększona do 0,18 mm | Odkształcenie zmniejsza się tylko o około 18% |
| Lutowanie dwustronne | Te same warunki porównania | Maksymalne odkształcenie wynosi około 0,07 mm |

Oznacza to, że osiągnięcie poziomu odkształcenia lutowania dwustronnego wyłącznie poprzez pogrubienie płytki wymagałoby grubości znacznie przekraczającej 0,18 mm. Znacznie zwiększyłoby to zużycie krzemu i koszty materiałów.
Problem może również utrzymywać się podczas laminowania. Asymetryczne wypaczenie spowodowane jednostronnym lutowaniem może ściskać enkapsulant wokół krawędzi ogniwa i obszaru środkowego. Enkapsulant może stać się cieńszy, a nawet zostać przebity, tworząc lokalne punkty koncentracji naprężeń, które zagrażają integralności strukturalnej i długoterminowej niezawodności modułu.
4. Cieńsze i większe ogniwa wzmacniają problem
Przemysł fotowoltaiczny nieustannie dąży do stosowania cieńszych płytek w celu obniżenia kosztów krzemu oraz większych formatów ogniw w celu zwiększenia mocy modułu. Oba te trendy mogą nasilać odkształcenie ogniw BC. Badania pokazują, że zmniejszenie grubości ogniwa i zwiększenie rozmiaru ogniwa zarówno znacząco zwiększają deformację.

Dla ogniwa 210 mm × 210 mm zmniejszenie grubości ze 150 μm do 70 μm zwiększa zgłaszane odkształcenie z 1,69 mm do 8,25 mm, czyli prawie pięciokrotnie.
| Rozmiar ogniwa | Grubość ogniwa | Zgłaszane odkształcenie |
|---|---|---|
| 210 mm × 210 mm | 150 μm | 1,69 mm |
| 210 mm × 210 mm | 70 μm | 8.25 mm |
Te liczby wyraźnie pokazują wyzwanie związane ze pocienianiem waferów. Dla branży dążącej zarówno do wyższej wydajności, jak i niższych kosztów, kontrola wyginania przy jednoczesnym zmniejszaniu grubości krzemu stała się barierą techniczną, którą należy rozwiązać.
6. Strategie łagodzenia w branży i perspektywy
Branża już bada kilka sposobów zarządzania wyginaniem ogniw BC. Typowe podejścia obejmują:
Konstrukcje modułów z ogniwami połówkowymi: Mniejsze wymiary ogniw mogą zmniejszyć bezwzględną wysokość wybrzuszenia.
Zoptymalizowane materiały i szerokości linii siatki: Dostosowanie struktur metalizacji może pomóc w zarządzaniu naprężeniami po stronie tylnej.
Lutowanie niskotemperaturowe: Niższe temperatury procesu mogą zmniejszyć naprężenia termiczne podczas łączenia.
Prasowanie na gorąco klejem przewodzącym: Zapewnia to alternatywę dla konwencjonalnych wysokotemperaturowych procesów lutowania.
Mechanizmy korekcji zakrzywionego bloku dociskowego: Specjalne struktury korekcyjne mogą być zintegrowane ze sprzętem do tabowania i łączenia w sznury, aby kontrolować kształt ogniwa podczas przetwarzania.

Niskotemperaturowe łączenie taśmą lutowniczą

Bibliografia
Dong Peng, Badania nad procesami wysokowydajnych ogniw słonecznych typu N z kontaktem tylnym
MeCan Solar, Zachowanie przy wyginaniu i optymalizacja struktury linii siatki dużych, cienkich ogniw BC
Solar and Energy Storage Review, Atrakcyjny wygląd jednostronnego lutowania nie może ukryć wyginania i związanych z nim zagrożeń
Opinia Ooitech
Kontrola wyginania musi być traktowana jako kompletny problem procesu modułu, a nie tylko problem grubości ogniwa. Temperatura lutowania, układ taśm, kontrola nacisku, obsługa i laminowanie muszą być dostrojone razem, zwłaszcza gdy stosuje się cienkie i duże ogniwa BC. Niewielka deformacja pozostawiona bez kontroli na etapie łączenia może stać się problemem wydajności lub niezawodności później w linii produkcyjnej.