Dlaczego ogniwa BC w stringach słonecznych wyginają się jak łódka?
Spis treści
Krótka odpowiedź: Stringi ogniw z kontaktem tylnym wyginają się jak łódka, ponieważ przeniesienie całej taśmy na tył umieszcza metalizację i jej skurcz termiczny w całości po jednej stronie ogniwa. Gdy lutowany string stygnie, taśma kurczy się względem niemetalizowanej przedniej powierzchni, a naprężenia różnicowe wyginają string w łuk. W konwencjonalnym ogniwie z kontaktem przednim taśma jest rozłożona na obu powierzchniach, więc naprężenia częściowo się znoszą. Wyginanie nie jest kosmetyczne: zakrzywiony string nie leży płasko na szkle podczas układania, co po laminowaniu powoduje nierówną grubość enkapsulantu i może wprowadzać mikropęknięcia w miejscach połączeń, gdzie string jest dociskany do płaskiej powierzchni. Kontrola profilu termicznego lutowania i szybkości chłodzenia to główna dźwignia, obok geometrii taśmy i podparcia ogniwa podczas łączenia.
Produkcja modułów PV · autor: Jerry, Ooitech
Wprowadzenie
Przeniesienie wszystkich taśm na tylną stronę to charakterystyczna cecha modułów BC. Wygląda czysto, działa wydajnie i jest ulubionym wyborem wymagających użytkowników domowych. Ale za tym pięknym wyglądem sznur ogniw wygina się jak mała łódka.
Asymetria strukturalna plus lutowanie taśm
Oba bieguny znajdują się z tyłu
Niezależnie od tego, czy jest to IBC czy TBC, złącze PN ogniwa BC znajduje się po tylnej stronie. Dodatni i ujemny są oba z tyłu. To nie jest symetryczna struktura. Co więcej, naprężenie skurczowe wielowarstwowej struktury tylnej jest znacznie większe niż przedniej.
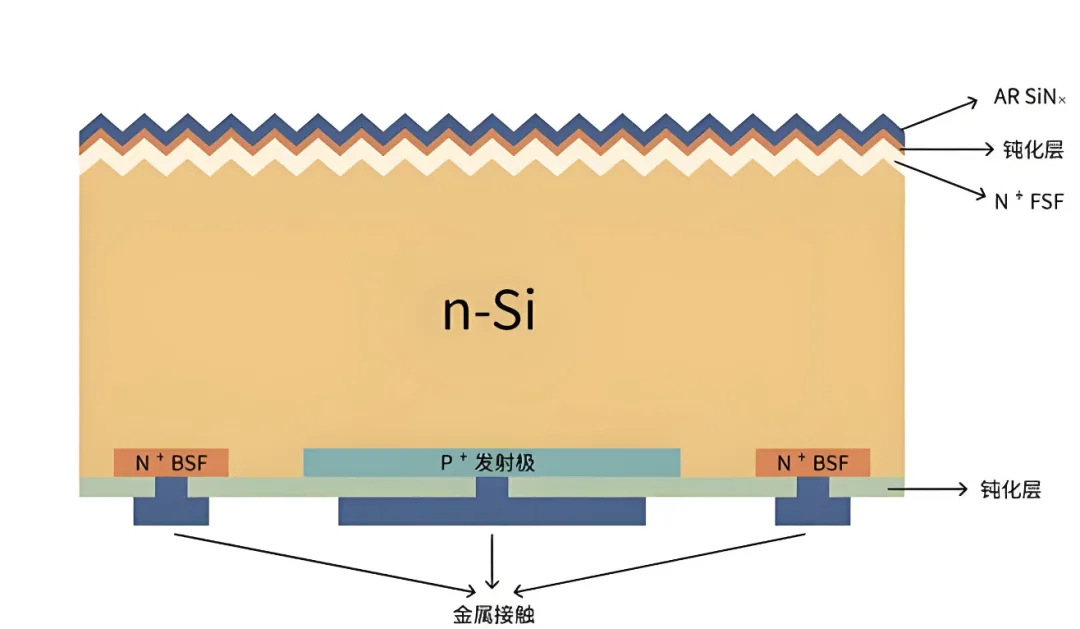
Rysunek 1: Struktura ogniwa BC
Jednostronne lutowanie w wysokiej temperaturze dopełnia resztę
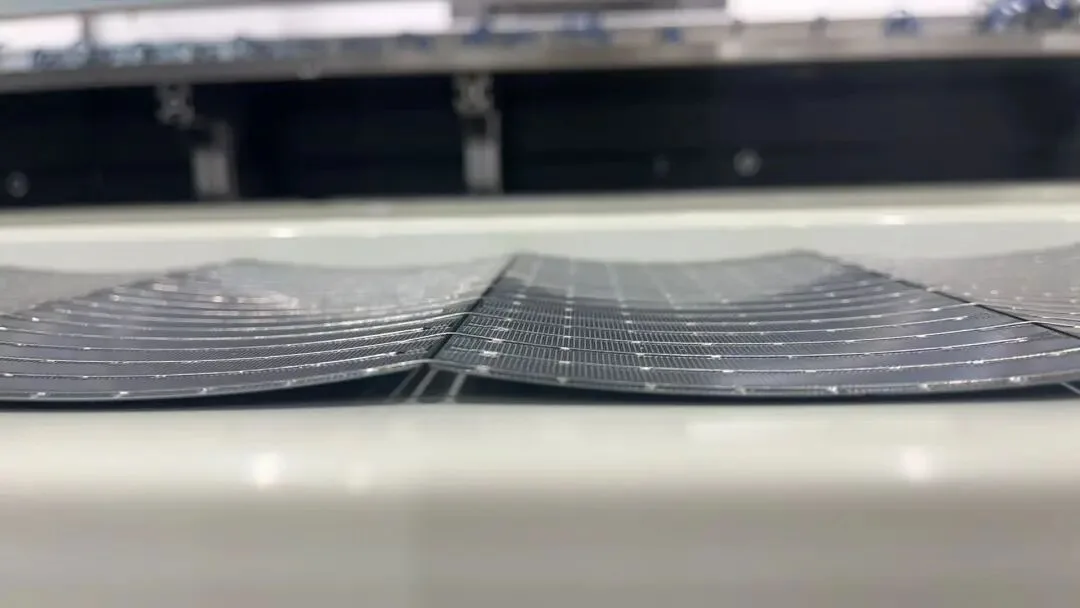
W procesie produkcji modułów ogniwa nadal muszą być łączone taśmami. Jednostronne lutowanie w wysokiej temperaturze wygina wtedy każde ogniwo w łuk do tyłu, jak pokazano na rysunku 2.
Rysunek 2: Sznur ogniw BC w rzeczywistości
Symetryczne TOPCon ogniwo nie zachowuje się w ten sposób, jak widać na Rysunku 3.
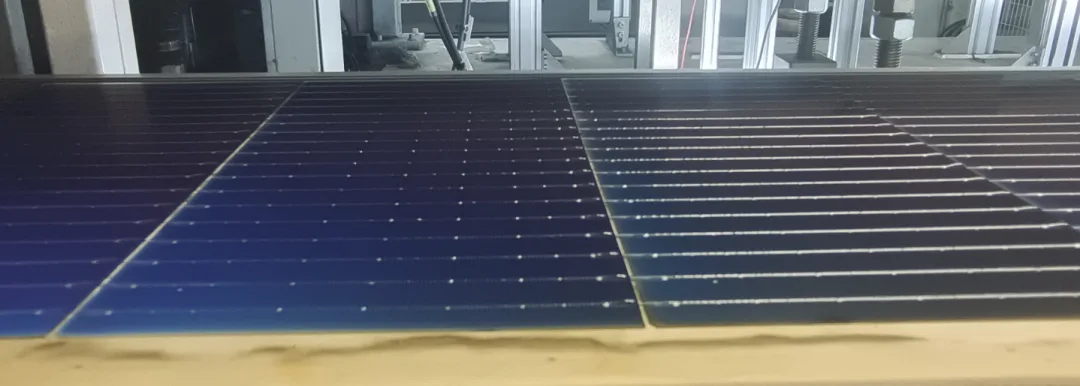
Rysunek 3: Sznur ogniw TOPCon w rzeczywistości
Czy tę wadę genetyczną można naprawić? Czy wpływa na niezawodność?
Przeprowadziliśmy testy. Grubsze ogniwa nieznacznie łagodzą wypaczanie. A ponieważ obecnie trendem jest pocienianie płytek, w porównaniu z lutowaniem dwustronnym problemu zasadniczo nie da się rozwiązać. Branża próbuje optymalizować siatki tylne i przechodzić na lutowanie w niskiej temperaturze, a to zjawisko jest uznawane za dopuszczalne w firmowych standardach jakości.
Jest jeszcze jeden haczyk. Podczas etapu laminowania na końcu modułu to asymetryczne wyginanie spowodowane lutowaniem jednostronnym powoduje, że enkapsulant folia na tylnej stronie ogniwa płynie nierównomiernie w wysokiej temperaturze. W niektórych przypadkach istnieje nawet ryzyko braku folii. Długoterminowa niezawodność pozostaje znakiem zapytania.
Być może jedno z rozwiązań w technologicznym lesie LONGi, to, które eliminuje taśmę, może w końcu rozwiązać ten problem.
Opinia Ooitech
Widzimy tę łódkowatą deformację na linii cały czas i to naprawdę walka między fizyką ogniwa a kontrolą procesu, a nie defekt, który można wypolerować. Problem z przepływem podczas laminowania jest tym, co niepokoi nas najbardziej, ponieważ nierówna warstwa enkapsulantu na tylnej stronie to dokładnie miejsce, gdzie po latach zaczynają się awarie w terenie. Z punktu widzenia całej linii, niskotemperaturowe łączenie ogniw w łańcuchy i dokładniejsze obchodzenie się z układem warstw mają większe znaczenie niż dążenie do grubszych waferów. Jeśli chcesz zobaczyć, jak faktycznie zachowują się łańcuchy BC i TOPCon podczas pracy tabber-stringer i laminowania, nasze materiały z fabryki na www.youtube.com/ooitech są warte obejrzenia.