Proces i technologia produkcji modułów słonecznych
Spis treści
Krótka odpowiedź: Łańcuch przemysłu fotowoltaicznego ma cztery etapy: polikrzem, wafer, ogniwo fotowoltaiczne i moduł. Moduł znajduje się na końcu, między gotowym ogniwem a zainstalowanym systemem PV. Produkcja modułów polega na przekształceniu delikatnych pojedynczych ogniw w szczelną, oramowaną, odporną na warunki atmosferyczne jednostkę: ogniwa są lutowane w łańcuchy, łańcuchy są układane z enkapsulantem EVA między przednią szybą a tylną folią, stos jest laminowany w próżni i pod wpływem ciepła, a następnie ramowany, wyposażany w puszkę przyłączeniową i testowany na testerze IV. Cięcie ogniw na połówki i układy wieloszynowe zmieniły każdy z tych etapów, zwiększając moc i zmniejszając straty rezystancyjne. Ponieważ pojedyncze ogniwo wytwarza tylko kilka watów przy około 0,6 V, to właśnie etap montażu pozwala uzyskać użyteczny moduł o mocy od 400 W do 700 W. Moduł jest również miejscem, w którym wszystkie problemy jakościowe z wcześniejszych etapów stają się widoczne jako straty wydajności.
Produkcja modułów PV · autor: Jerry, Ooitech
Wprowadzenie do modułów fotowoltaicznych
Łańcuch przemysłowy fotowoltaiki dzieli się na cztery etapy: polikrzem, płytka, ogniwo słoneczne i moduł. Moduł PV znajduje się na końcu łańcucha, pomiędzy ogniwem słonecznym a kompletnym systemem PV.
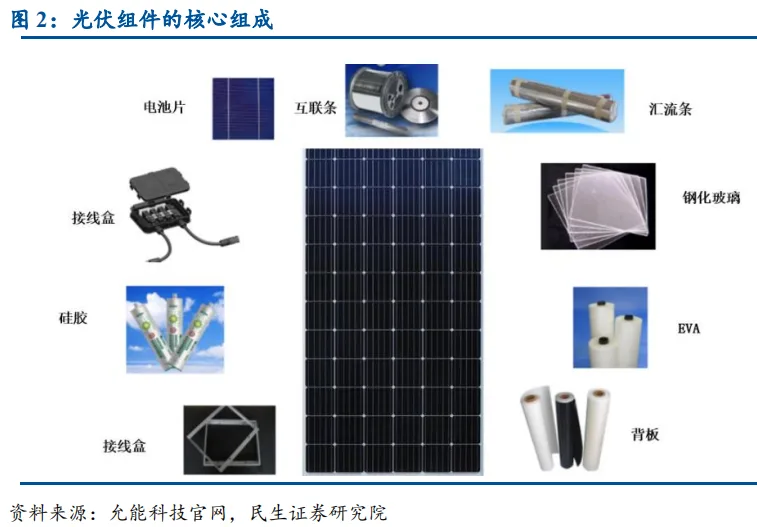
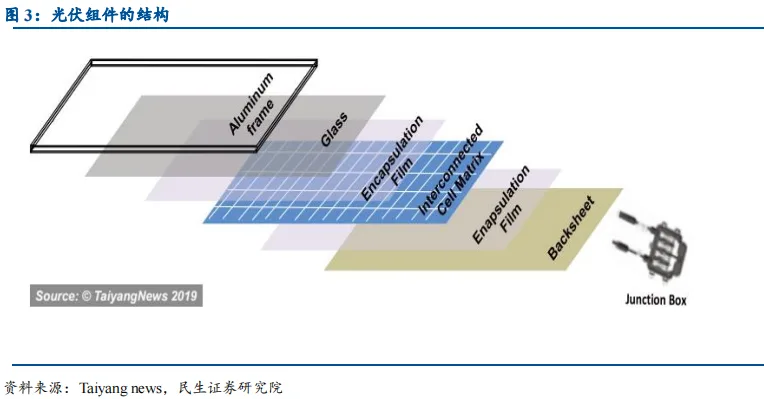
Pojedyncze ogniwo słoneczne wytwarza jedynie ograniczoną ilość energii elektrycznej. Ogniwa muszą być połączone szeregowo i zalaminowane w moduł, zanim będą mogły służyć jako użyteczne źródło zasilania. Moduł PV jest zatem najmniejszym niepodzielnym urządzeniem słonecznym zdolnym samodzielnie dostarczać prąd stały. Jako najmniejsza efektywna jednostka wytwarzająca energię, składa się z dziewięciu kluczowych komponentów: ogniw słonecznych, taśm łączących, szyn zbiorczych, szkła hartowanego, EVA, backsheet, ramy ze stopu aluminium, uszczelniacza oraz puszka przyłączeniowa.
Spośród czterech etapów łańcucha PV segment modułów najwcześniej rozwinął się i dojrzał w Chinach.
Produkcja modułów obejmuje głównie dwa kluczowe kroki: łączenie ogniw i laminowanie. Łączenie ogniw determinuje wydajność elektryczną modułu. Standardowa liczba ogniw w module PV to 60 lub 72 ogniwa, połączone 10 lub 12 taśmami miedzianymi pełniącymi funkcję szyn zbiorczych, z sześcioma grupami połączonymi w jeden moduł.
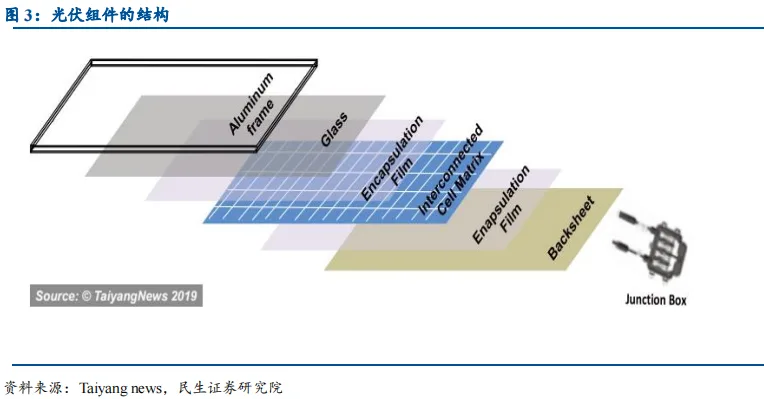
Oczekuje się, że moduł PV będzie działał co najmniej 25 lat, dlatego musi wytrzymywać obciążenia środowiskowe i zapewniać pewną wytrzymałość mechaniczną. Po połączeniu ogniw materiały układa się zazwyczaj od dołu do góry jako szkło hartowane, EVA, ogniwa i folia tylna, a następnie łączy się je przez laminowanie. Folia tylna i szkło hartowane zamykają ogniwa i EVA w środku, natomiast rama aluminiowa i uszczelniacz chronią i uszczelniają krawędzie.
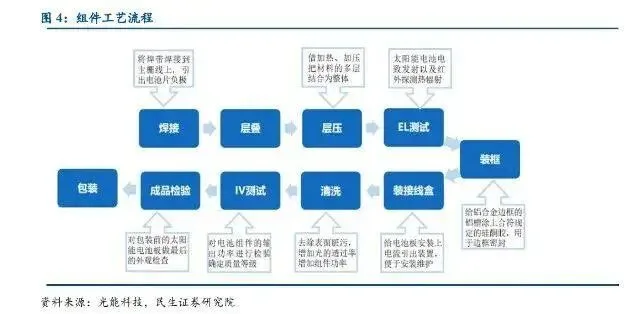
Ogólny przebieg produkcji modułu można podzielić na: lutowanie, układanie, laminowanie, testy EL, ramowanie, montaż skrzynki przyłączeniowej, czyszczenie, testy IV, kontrolę końcową i pakowanie. Spośród nich lutowanie i laminowanie mają najwyższą zawartość techniczną i wartość.
Sprzęt stosowany w produkcji modułów
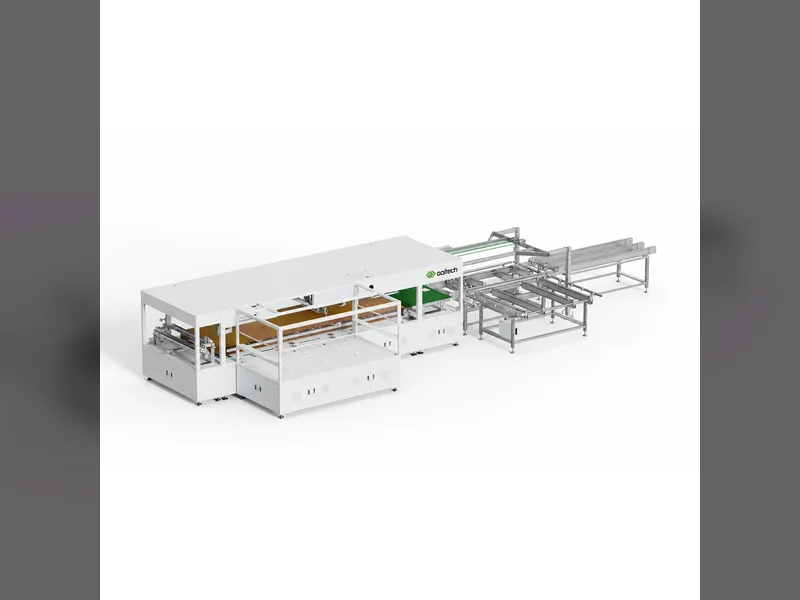
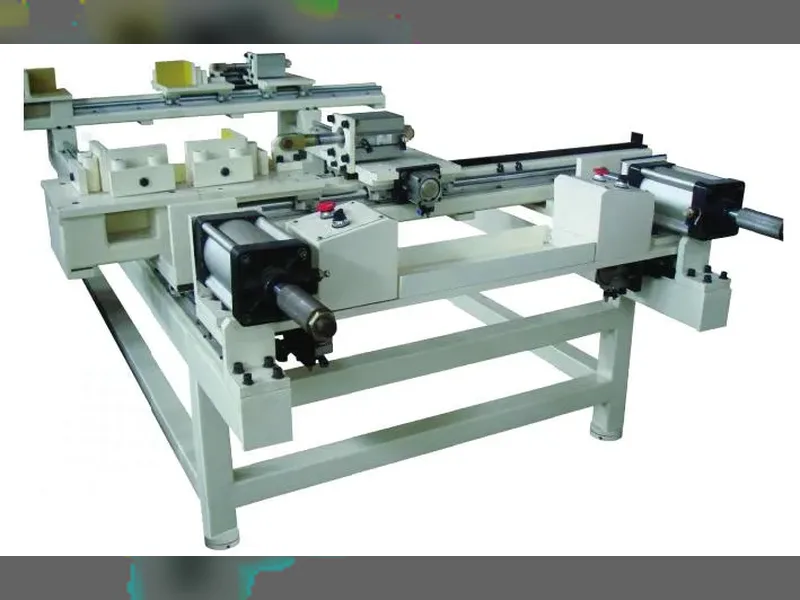
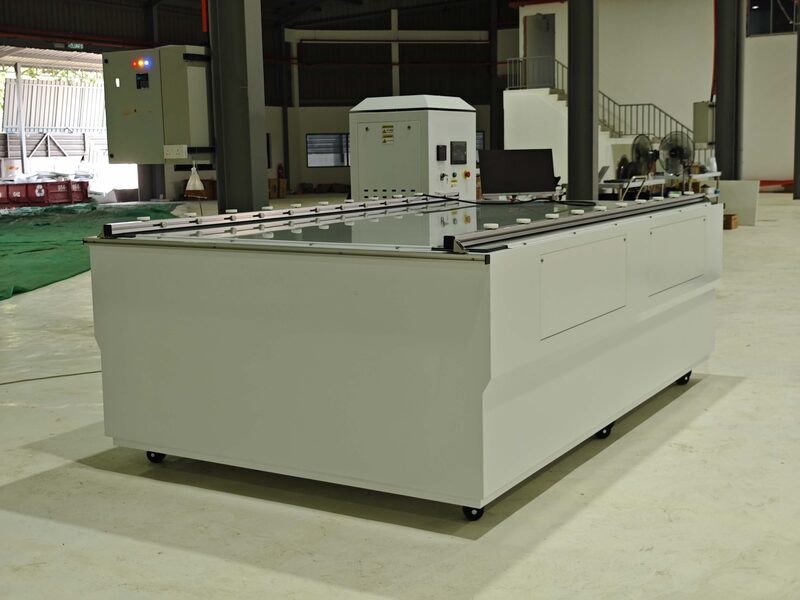
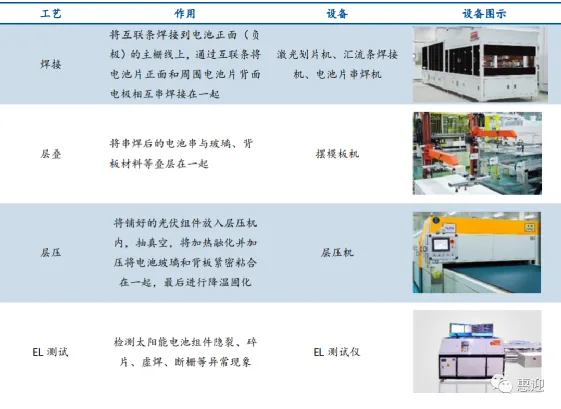
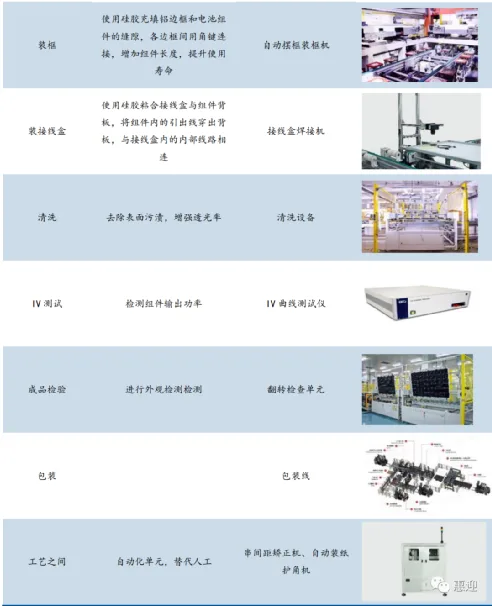
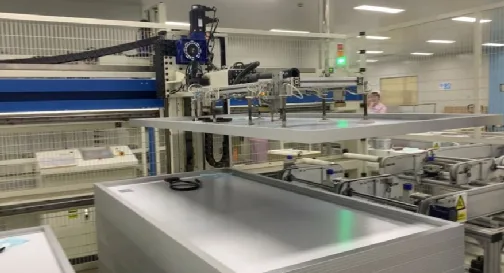
Wyposażenie modułu odpowiada bezpośrednio każdemu etapowi procesu produkcyjnego. Główne maszyny obejmują cięcia laserowego maszyn, tabber stringery, automatyczne urządzenia do układania, laminatory i automatyczne linie produkcyjne.
Patrząc na poszczególne etapy: etap lutowania wymaga maszyn do cięcia laserowego, maszyn do spawania szyn zbiorczych i stringerów do łączenia ogniw; etap układania wykorzystuje maszyny do umieszczania szablonów; etap laminowania wymaga laminatora; etap testowania EL wymaga testera EL; etap ramowania wymaga automatycznych urządzeń do umieszczania ram i maszynę do ramowaniaów; etap skrzynki przyłączeniowej wymaga maszyny do lutowania skrzynki przyłączeniowej; etap czyszczenia wymaga urządzeń do obracania modułów; etap testowania IV wykorzystuje tester krzywej IV; kontrola końcowa wymaga jednostki do obracania i kontroli; a pakowanie wymaga linii pakującej.
Poza pojedynczymi maszynami, dostawcy wyposażenia mogą również dostarczyć w pełni zautomatyzowane linie montażowe modułów obejmujące każdy etap, umożliwiając realizację projektów pod klucz.
Jakość i koszt modułów ogniw słonecznych bezpośrednio wpływają na jakość i koszt całego systemu. Jak więc faktycznie wygląda proces produkcji modułów?
Struktura modułu
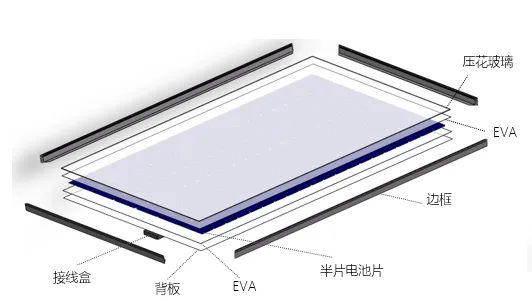
Struktura modułu półogniwowego
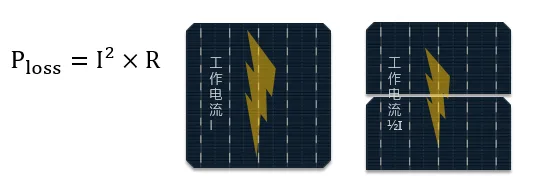
W modułach półogniwowych ogniwa są przecięte na pół, dzięki czemu prąd roboczy każdego ogniwa jest zmniejszony o połowę. Znacząco redukuje to straty elektryczne na taśmach i poprawia współczynnik ogniwo-do-modułu (CTM) modułu.
Przerwy między ogniwami w module półogniwowym są większe, co nieznacznie zwiększa ilość światła odbijanego od szkła z powrotem na ogniwa. Im wyższy prąd ogniwa, tym większe korzyści płynące z technologii półogniwowej.
Proces produkcji modułów
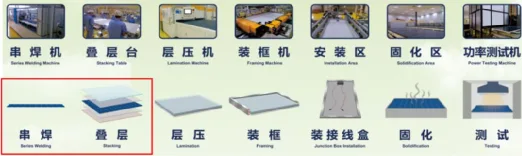
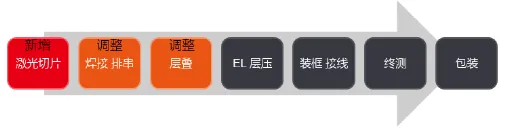
Proces produkcji modułów zazwyczaj przechodzi przez siedem etapów: łączenie w stringi, układanie, laminację, ramowanie, montaż skrzynki przyłączeniowej, utwardzanie i testowanie, przed końcowym pakowaniem i dostarczeniem na rynek. W przeciwieństwie do modułów pełnoogniwowych, moduły półogniwowe realizują cięcie ogniw na etapie modułu, dodając krok cięcia za pomocą maszyny do cięcia laserowego, po którym procesy łączenia w stringi i układania są dostosowywane. Po stronie ogniw technologia półogniwowa wymaga dostosowania układu ogniw.
Łączenie w stringi
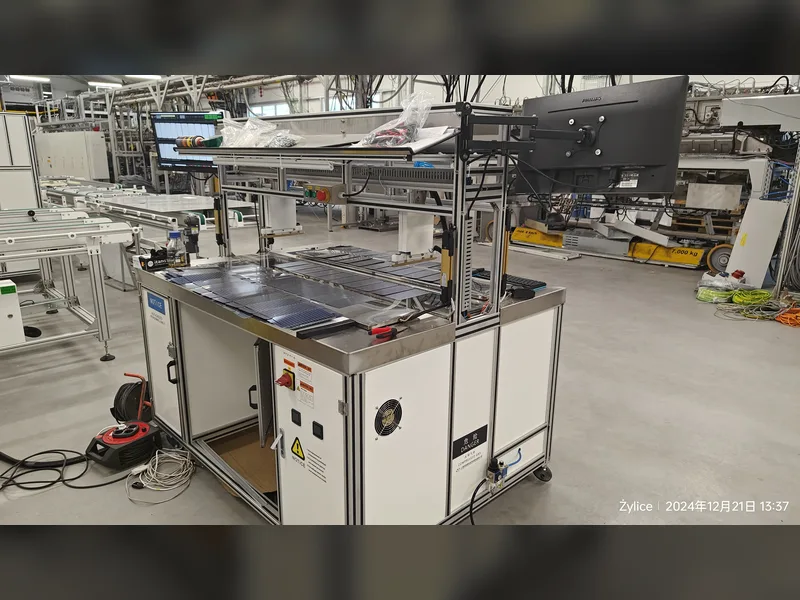
Za pomocą taśm (ręcznie lub automatycznie) przód i tył każdego ogniwa są lutowane razem, tworząc połączony szeregowo string ogniw.
Kluczowe kontrole procesu: zimne lutowanie, przegrzane lutowanie, pękanie ogniw i wytrzymałość spoiny na rozciąganie.
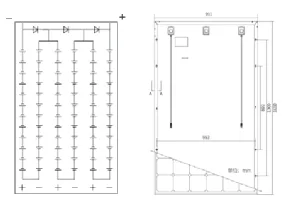
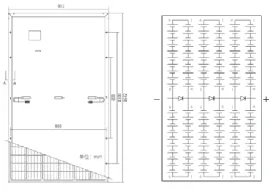
Główny układ modułów półogniwowych przyjmuje konstrukcję dwusekcyjną (jak pokazano). Górna i dolna połowa są połączone równolegle i wykorzystują diody bocznikujące. Punkt wyprowadzenia zmienia się z górnej części modułu pełnogniwowego na środek, co czyni go odpowiednim do instalacji pionowej.
Układanie
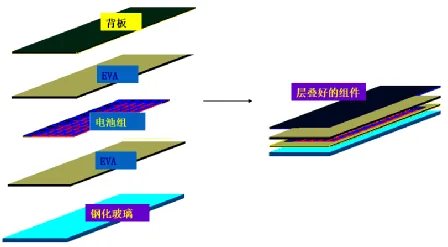
Po połączeniu i kontroli ogniw, ogniwa, szkło, przycięta folia EVA i folia tylna są układane w określonej kolejności w przygotowaniu do laminowania. Podczas układania względne pozycje ogniw i materiałów takich jak szkło pozostają stałe, a odstępy między ogniwami są regulowane, aby zapewnić dobre podstawy do laminowania. Kolejność układania od dołu do góry: szkło, EVA, ogniwa, EVA, włókno szklane i folia tylna.
Laminacja
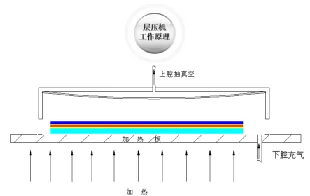
Ułożony zespół ogniw jest umieszczany w laminatorze. Powietrze wewnątrz modułu jest usuwane przez próżnię, następnie stosuje się ciepło w celu stopienia EVA, łącząc ogniwa, szkło i folię tylną razem. Na koniec moduł jest chłodzony i wyjmowany. Laminowanie jest krytycznym etapem produkcji modułów, a temperatura i czas laminowania są określane przez właściwości EVA. Przy użyciu zwykłej EVA czas cyklu laminowania wynosi około 10 do 15 minut, a temperatura utwardzania 135 do 145 stopni Celsjusza.
Kluczowe kontrole procesu: pęcherze, zarysowania, wgniecenia, wybrzuszenia i pęknięcia ogniw.
Warto zauważyć, że przed laminowaniem wymagana jest ścisła kontrola wyglądu i testowanie EL, aby zapewnić wydajność i bezpieczeństwo modułu.
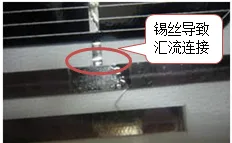
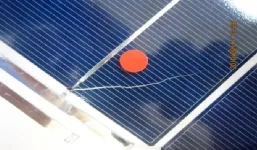
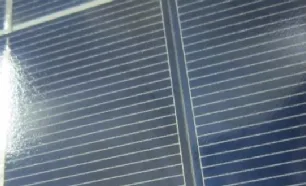
Kontrola wyglądu
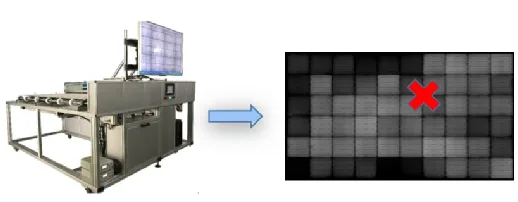
Kontrola EL
Ramy
Rama chroni krawędzie i narożniki hartowanego szkła modułu oraz laminowanego modułu, ułatwiając późniejszą instalację.
Kluczowe kontrole procesu: wgniecenia, otarcia, zarysowania, brakujące otwory montażowe, wyciek uszczelniacza na tyle, pęcherze i brak uszczelniacza.
Instalacja skrzynki przyłączeniowej
Skrzynka przyłączeniowa łączy i chroni moduł PV, jednocześnie przewodząc prąd generowany przez moduł na zewnątrz dla użytkownika.
Kluczowe kontrole procesu: pęcherze i wyciek uszczelniacza.
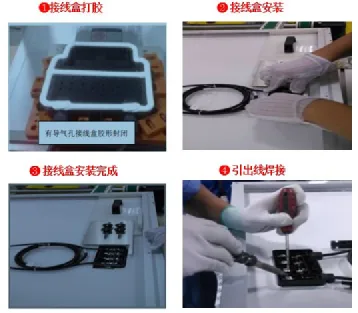
Utwardzanie
Uszczelniacz wstrzyknięty podczas wcześniejszych etapów ramowania i instalacji skrzynki przyłączeniowej jest utwardzany, aby wzmocnić uszczelnienie i chronić moduł przed surowymi warunkami zewnętrznymi.
Kluczowe kontrole procesu: czas utwardzania, temperatura i wilgotność.
Testowanie
Parametry wydajności elektrycznej są mierzone w celu określenia klasy modułu. Obejmuje to trzy główne testy: test wytrzymałości izolacji na przebicie, który sprawdza bezpieczeństwo między ramą a wewnętrznymi częściami czynnymi (ogniwami, taśmami itp.) pod wysokim napięciem; test ciągłości uziemienia, który mierzy rezystancję między ramą a ziemią, aby potwierdzić, czy uziemienie ramy jest prawidłowe; oraz test IV, który mierzy parametry wydajności elektrycznej w celu określenia klasy modułu.
Przepływ produkcji pojedynczego modułu PV
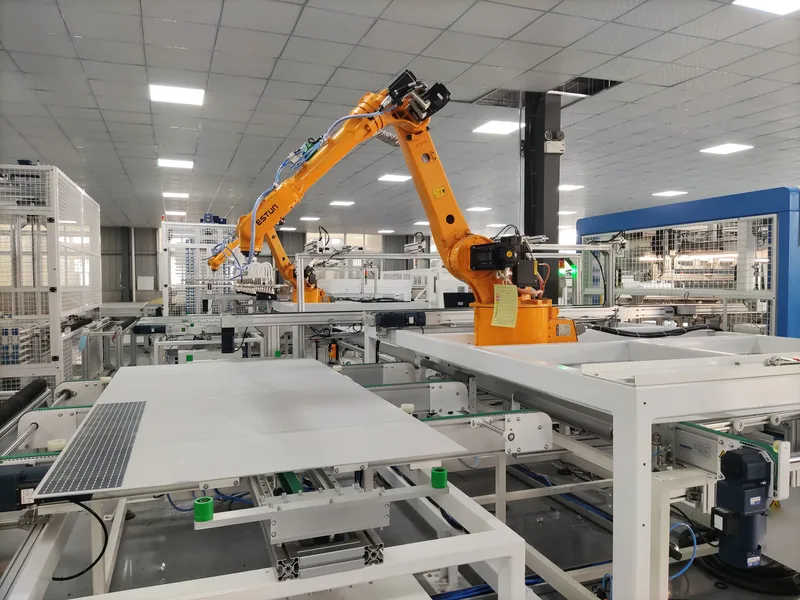
Robot przemysłowy umieszcza pojedyncze ogniwa PV wielkości książki na linii produkcyjnej.
Ułożone ogniwa PV są łączone i lutowane, przy czym lutuje się i tnie rząd 12 ogniw. Przed mechanizacją ta praca wymagała około czterech lub pięciu osób pracujących jednocześnie.
Lutowane ogniwa PV przechodzą kontrolę jakości. Te bez problemów jakościowych są wysyłane bezpośrednio do następnego etapu w celu ułożenia i uporządkowania.
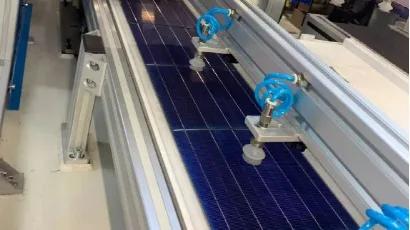
Ogniwa PV są układane w sześć rzędów po 12 ogniw w każdej grupie.
Przeprowadza się podgrzewanie, klejenie i nakładanie folii.
Pierwsza warstwa to szkło, druga to EVA, w środku znajdują się ogniwa PV, czwarta to ponownie EVA, a piąta to folia tylna, stosowana do wodoodporności i odporności na korozję.
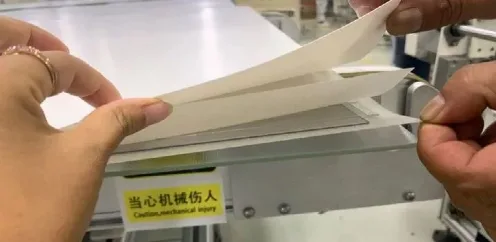
Grupa modułów PV monokrystalicznych ma pięć warstw. Laminowanie łączy te pięć warstw w jedną.
Po laminowaniu i czterech godzinach utwardzania na zimno wykonuje się ręczne usuwanie kurzu i sprawdza się krawędzie oraz narożniki.
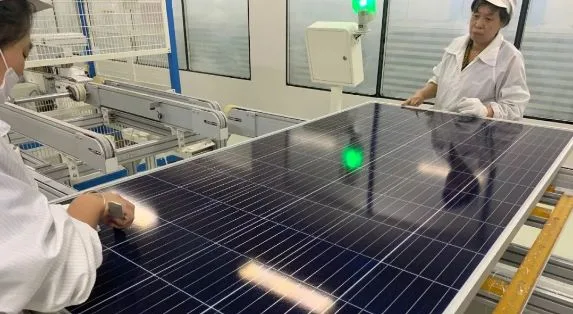
Gotowy moduł PV przechodzi test funkcjonalny z symulowanym światłem słonecznym.
Przeprowadza się kontrolę końcową i pakowanie.
Opinia Ooitech
Ooitech uważa: produkcja modułów fotowoltaicznych sprowadza się do precyzyjnego łączenia ogniw w łańcuchy i niezawodnego laminowania, a technologia ogniw połówkowych i rygorystyczne testy EL są kluczem do wyższej wydajności i długoterminowej niezawodności.