Odpowiedzialność redakcyjna za ten artykuł spoczywa na Wuhan Ooi Photoelectric Technology Co., Ltd. Napisane i zweryfikowane przez zespół redakcyjny Ooitech. Zobacz naszą politykę redakcyjną dotyczącą tego, jak piszemy, gdzie wykorzystywane są narzędzia AI oraz jak zgłosić prośbę o korektę.
Testy niezawodności modułów PV: Pełna lista, co każdy z nich psuje i co możesz przeprowadzić we własnym zakresie
Spis treści
Testowanie niezawodności modułów PV sprowadza się do stałej listy testów przyspieszonych, z których każdy ma na celu uszkodzenie określonej części modułu, a każdy z nich jest odczytywany za pomocą tych samych czterech pomiarów: mocy IV, elektroluminescencji, oględzin wizualnych i rezystancji izolacji. IEC 61215 wyznacza podstawę kwalifikacji; specyfikacje klientów i programy stron trzecich, takie jak PVEL, dodają do niej zaostrzenia. Poniżej znajduje się pełna lista testów, co każdy test faktycznie próbuje zniszczyć oraz która strona modułu — ogniwo czy laminat — zwykle ulega awarii jako pierwsza.
Przeczytaj to najpierw: skróty nie są standardowe
Przed tabelami jedno ostrzeżenie, które oszczędza wiele zamieszania na spotkaniach zakupowych. Branżowe skróty dla tych testów są używane niekonsekwentnie, a niektóre z nich są sprzeczne ze standardem, do którego rzekomo się odnoszą.
IEC 61215-2 numeruje swoje procedury jako pozycje MQT. Istotne z nich to:
| Procedura IEC 61215-2 | Numer MQT |
|---|---|
| Test wytrzymałości na gorące punkty | MQT 09 |
| Test cyklicznych zmian temperatury | MQT 11 |
| Test wilgotnościowo-zamrażalniczy | MQT 12 |
| Test wilgotnego ciepła | MQT 13 |
| Test prądu upływu na mokro | MQT 15 |
| Test obciążenia mechanicznego | MQT 16 |
| Test gradu | MQT 17 |
| Test termiczny diody obejściowej | MQT 18 |
Teraz porównaj to z tym, jak te same testy są powszechnie zapisywane w pakietach ofertowych i raportach wewnętrznych:
- HF jest rutynowo używane w znaczeniu grad. W IEC 61215 HF to cykl wilgotnościowo-zamrażalniczy (MQT 12). Uderzenie gradu to MQT 17 i nie ma oznaczenia HF.
- DH jest czasami używane w znaczeniu wilgotne ciepło z etapem zamrażania. Wilgotne ciepło to MQT 13; etap zamrażania to oddzielny test wilgotnościowo-zamrażalniczy (MQT 12).
- HS jest używane zarówno dla gorącego punktu oraz jak inamaczania w wilgoci
, a namaczanie w wilgoci nie jest w ogóle nazwą procedury IEC 61215 — procedura wilgotnego ciepła w standardzie to DH. Nic z tego nie jest pedanterią. Jeśli twoja specyfikacja testu mówi HF, a twój dostawca odczytuje to jako wilgotnościowo-zamrażalniczy, podczas gdy twój klient odczytuje to jako grad, różnicę odkryjesz w raporcie kwalifikacyjnym, a nie w ofercie.
Pisz numer MQT, a nie skrót.
| Testy kwalifikacyjne | Test | Co symuluje | Typowe zaostrzenie |
|---|---|---|---|
| Odniesienie IEC | Cykliczne zmiany temperatury (TC) | Dobowe i sezonowe wahania temperatury | MQT 11 |
| −40 °C do +85 °C; 200 cykli dla kwalifikacji, 50 dla przesiewu | Wilgotnościowo-zamrażalniczy (HF) | Zamrażanie-rozmrażanie w obecności wilgoci | MQT 12 |
| Cykliczny, z fazą zamrażania po ekspozycji na wilgoć | Wilgotne ciepło (DH) | Gorący, wilgotny klimat przybrzeżny lub tropikalny | MQT 13 |
| 85 °C / 85 %RH przez 1 000 h; klienci często wydłużają do 2 000 h | Wytrzymałość na gorące punkty | Częściowe zacienienie wymuszające na ogniwie polaryzację wsteczną | MQT 09 |
| Jedno ogniwo częściowo zacienione przy 1 słońcu przez 5 h | Uderzenie gradu | Uderzenie mechaniczne lodu | MQT 17 |
| Określona masa i prędkość kuli lodowej w zdefiniowanych punktach uderzenia | Obciążenie mechaniczne | Nacisk wiatru i śniegu na laminat | MQT 16 |
| Równomierne obciążenie, zazwyczaj 2 400 Pa lub więcej, z przodu i z tyłu | Wstępne kondycjonowanie UV | Lata ekspozycji na promieniowanie ultrafioletowe | Zdefiniowana dawka UV, z przodu i z tyłu dla bifacjalnych |
| IEC 61215-2 | Prąd upływu na mokro | Integralność izolacji w warunkach wilgotnych | MQT 15 |
| Rezystancja izolacji mierzona przy zwilżonym module | Test termiczny diody obejściowej | Nagrzewanie diody przy ciągłym prądzie obejściowym | MQT 18 |
Wymuszony prąd przez diodę z monitorowaniem temperatury Dwie rzeczy na tej liście warto powiedzieć wprost. TC50 to test przesiewowy do wewnętrznego rozwoju; TC200 to wymóg kwalifikacji.
A DH1000 to podstawa kwalifikacji — klient proszący o DH2000 prosi o podwójną ekspozycję, co jest realną różnicą inżynierską, a nie ćwiczeniem papierkowym.
Testy rozszerzone i specyficzne dla rynku
| Testy kwalifikacyjne | Nie są to wymagania kwalifikacyjne IEC 61215. Pochodzą z programów stron trzecich, specyfikacji klientów lub rynku docelowego i to właśnie tam w rzeczywistości znajduje się wiele wymagań przetargowych. | Dlaczego jest wymagany |
|---|---|---|
| Uwaga | PID, wydłużony czas trwania | Obciążenie systemu wysokim napięciem, migracja jonów sodu |
| Programy stron trzecich często prowadzą 192 h w 85 °C / 85 %RH z przyłożonym −1 000 V lub −1 500 V, w porównaniu z krótszym czasem trwania w standardzie. Często wymagane w przetargach na skalę użytkową | Wilgotne ciepło, wydłużone | Podwójna ekspozycja kwalifikacyjna |
| Korozja w mgle solnej | Instalacje przybrzeżne i morskie | IEC 61701 — atakuje metalizację, ramy i połączenia międzykrystaliczne |
| Korozja amoniakalna | Miejsca sąsiadujące z gospodarstwami rolnymi i hodowlanymi | IEC 62716 — atakuje metalizację, enkapsulant i ramę |
| Piasek i pył | Miejsca pustynne i suche | Ścieranie powłoki antyrefleksyjnej i szkła oraz akumulacja |
| Obciążenie śniegiem | Trwałe obciążenie statyczne, nie cykliczne | Długotrwałe ugięcie statyczne, a nie powtarzalne cykle |
| Zanurzenie | Zastosowania na terenach zagrożonych powodzią i pływających | Całkowita utrata szczelności jest trybem awarii |
| Impuls / przepięcie | Przejściowe stany wywołane wyładowaniami atmosferycznymi | Ochrona puszki przyłączeniowej i odstępy izolacyjne |
Co faktycznie zawodzi: strona ogniwa versus strona modułu
To jest część, która ma największe znaczenie w produkcji, ponieważ mówi, czy awaria wskazuje na dostawcę ogniw, czy na własną linię laminowania i montażu. Poniższa tabela zestawia przyczyny awarii zgłoszone w chińskim branżowym opracowaniu tych testów, uporządkowane według testu.
| Testy kwalifikacyjne | Przyczyny po stronie ogniwa | Przyczyny po stronie modułu |
|---|---|---|
| Degradacja indukowana światłem (LID) | Kompleksy bor-tlen aktywowane światłem w krzemie domieszkowanym borem; wysoka zawartość tlenu; spiekanie i wyżarzanie poza oknem procesowym; zanieczyszczenia metaliczne w płytce | Temperatury laminowania i utwardzania zmieniające stan wyżarzania ogniwa; niekorzystne środowisko wodoru wewnątrz laminatu przyspieszające aktywację defektów |
| LeTID, degradacja późnego etapu | Rozkład wodoru wewnątrz płytki; dryf parametrów spiekania i wyżarzania; zanieczyszczenia węglem i metalami | Rozkład enkapsulantu dostarczający dodatkowy wodór; utrzymująca się wysoka temperatura pracy przyspieszająca reakcję |
| PID | Słabo zagęszczone lub zawierające pinhole warstwy pasywacyjne; niepełna izolacja krawędzi powodująca upływ na krawędzi; niewystarczająca rezystancja izolacji pasywacyjnej | Uwalnianie sodu ze szkła sodowo-wapniowego; niska rezystywność objętościowa enkapsulantu; awaria uszczelnienia krawędzi umożliwiająca wnikanie wilgoci; niewystarczające uziemienie ramy |
| Wilgotne gorąco | Słaba pasywacja krawędzi; metalizacja podatna na korozję; niewystarczająca izolacja krawędzi | Słaba bariera wilgoci tylnej folii; awaria uszczelniacza krawędzi; hydroliza enkapsulantu wytwarzająca kwas octowy; puste przestrzenie pozostawione przez niepełne laminowanie |
| Gorący punkt | Wysoki odwrotny prąd upływu; zanieczyszczenia lub zlokalizowane obszary o niskim prądzie; przerwane palce i mikropęknięcia tworzące niedopasowanie prądu | Niedopasowanie prądu w łańcuchu; błędny dobór diody obejściowej lub zimny lut; utrzymujące się zacienienie zewnętrzne lub zabrudzenie |
| Mikropęknięcia (wykrywane metodą EL) | Kruchość cienkiej płytki; naprężenia resztkowe z drukowania i spiekania; uszkodzenia podczas cięcia, sortowania i transportu | Nierównomierny nacisk laminowania; naprężenia rozciągające od lutowania taśm; naprężenia podczas ramowania, obsługi i obciążenia mechanicznego; naprężenia przy chłodzeniu po laminowaniu |
| Degradacja UV | Powłoka antyrefleksyjna o niewystarczającej stabilności UV; przesunięcie współczynnika załamania zwiększające absorpcję optyczną | Niewystarczający stabilizator UV w enkapsulancie lub tylnej folii; żółknięcie zmniejszające transmisję; pękanie tylnej folii wpuszczające wilgoć |
| Cykle termiczne | Naprężenia resztkowe w ogniwie; niedopasowanie rozszerzalności cieplnej między metalizacją a krzemem | Niedopasowanie rozszerzalności taśmy, ogniwa, szkła i enkapsulantu; zimne luty koncentrujące naprężenia; resztkowe naprężenia laminowania |
| Jedno ogniwo częściowo zacienione przy 1 słońcu przez 5 h | Cienka płytka o niskiej wytrzymałości na uderzenia; mikropęknięcia już obecne przy dostawie; resztkowe naprężenia procesowe | Niewystarczająca grubość szkła lub słabe hartowanie; enkapsulant zbyt twardy lub zbyt cienki, by pochłaniać energię; słabe podparcie ramy; nieodpowiedni rozstaw ogniw |
| Określona masa i prędkość kuli lodowej w zdefiniowanych punktach uderzenia | Istniejące wcześniej mikropęknięcia; niska wytrzymałość płytki przy ugięciu | Niewystarczająca wytrzymałość lub klejenie ramy; zły projekt rozstawu ogniw; niewystarczająca sztywność tylnej folii; wewnętrzne naprężenia laminowania |
| Mgła solna | Palce srebrne i srebrowo-aluminiowe podatne na atak chlorków; słaba ochrona krawędzi; niska gęstość spiekanej pasty | Uszkodzone anodowanie ramy; awaria uszczelnienia ramy lub tylnej folii; wady uszczelnienia puszki przyłączeniowej; korozja powłoki taśmy |
| Amoniak | Degradacja metalizacji i pasywacji pod wpływem amoniaku i wilgoci | Przepuszczalność enkapsulantu i tylnej folii; reakcja ramy i materiałów; przyspieszona hydroliza |
| Upływ wilgoci i izolacja | Niepełna izolacja krawędzi; niewystarczająca izolacja krawędzi; zadziory i ostre krawędzie powodujące wyładowania niezupełne | Niewystarczające lub dotknięte pinhole warstwy izolacyjne; nadmierna rezystancja uziemienia ramy; niewystarczający odstęp pełzający w puszce przyłączeniowej |
| Odrywanie i przyczepność | Niska energia powierzchniowa powłoki ogniwa dająca słabą przyczepność enkapsulantu | Temperatura, czas lub ciśnienie laminowania poniżej celu; słabe przygotowanie powierzchni szkła lub tylnej folii; niedopasowanie formuły enkapsulantu |
Czytając obie kolumny, podział jest spójny: kolumna ogniwa dotyczy jakości materiału i historii termicznej; kolumna modułu dotyczy interfejsów, uszczelnienia, naprężeń i okna procesowego. To jest praktyczna zasada diagnostyczna, którą ta tabela w rzeczywistości koduje.
Co możesz przetestować we własnym zakładzie, a czego nie
Większość fabryk traktuje testy niezawodności jako coś, co dzieje się w laboratorium. W praktyce podział jest inny, a wiedza o tym, gdzie przebiega granica, zmienia to, jak szybko można zareagować na awarię.
Testy wymagające komory lub laboratorium
Cykle termiczne, zamrażanie z wilgocią, gorąca wilgoć, PID, mgła solna, amoniak i wstępne kondycjonowanie UV wymagają komór klimatycznych z skalibrowaną kontrolą i długim czasem pracy bez nadzoru. Nikt nie wykonuje ich jako codziennej kontroli produkcyjnej.
Testy, które możesz i powinieneś wykonywać na linii
Wyniki pomiarów — cztery, według których ocenia się każdy z powyższych testów — są w pełni produkcyjne:
- Moc IV i wydajność elektryczna. Symulator i tester IV klasy A+A+A+ dają pomiar mocy, do którego odnosi się każdy wynik testu. Nasze tester IV modułów XJCM-13A+, symulator słoneczny OTMT-A oraz tester IV ST-TLD3A+ są zaprojektowane do pracy inline lub offline w tempie produkcyjnym.
- Elektroluminescencja. EL to sposób, w jaki faktycznie wykrywa się mikropęknięcia, przerwane palce, obszary nieaktywne i ogniwa dotknięte PID. Inspekcja EL i VI inline, samodzielna stacja EL modułów, taka jak OEL-S2400oraz urządzenie ręczne do inspekcji terenowej lub odbiorczej to trzy różne zadania. Przenośny tester EL służy do sprawdzania przychodzących ogniw i zwróconych modułów bez zatrzymywania linii.
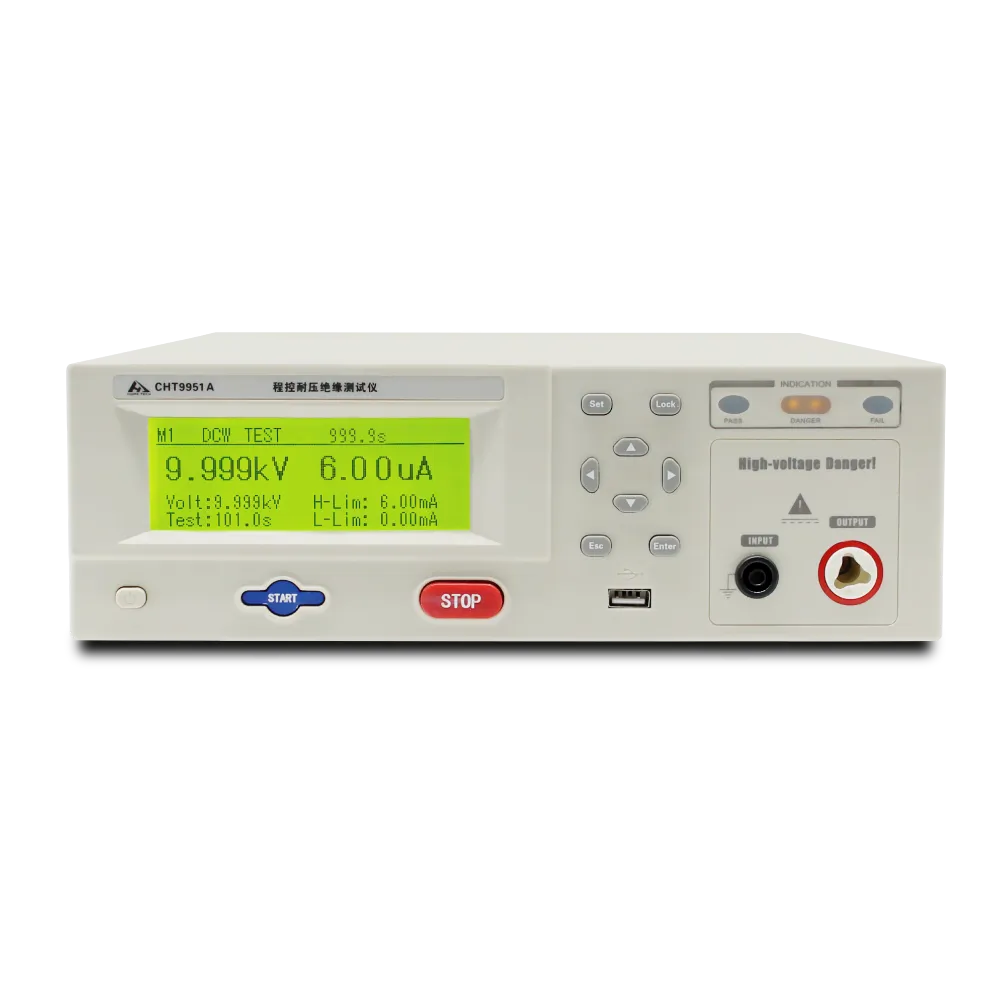
- Izolacja, hipot i ciągłość uziemienia. To odczyty bezpieczeństwa, wystarczająco szybkie, by wykonywać je dla każdego modułu. Kompleksowy tester bezpieczeństwa CHT9980A obejmuje hipot, izolację i ciągłość uziemienia w jednej stacji; CHT9951A oraz CHT9930A obejmują poszczególne funkcje.
- Inspekcja wizualna. Wciąż wymagany odczyt i wciąż najtańszy.
Gdzie testowanie wewnętrzne faktycznie się zwraca
Dwie sytuacje. Po pierwsze, gdy klient zwraca moduły lub partia nie przechodzi testu u odbiorcy: posiadanie własnych możliwości EL i IV oznacza, że można scharakteryzować awarię w ciągu godzin, zamiast wysyłać próbki i czekać. Po drugie, gdy zmienia się materiał — nowy enkapsulant, cieńszy wafer, inna taśma — porównanie IV i EL przed i po na własnej linii wychwytuje tryby awarii związane z procesem (pustki laminacyjne, naprężenia lutownicze, pęknięcia manipulacyjne) na długo przed testem komorowym.
Testowanie wewnętrzne nie może zastąpić testów komorowych. Może powiedzieć, że coś się zmieniło; nie może powiedzieć, jak moduł zachowuje się po 1 000 godzin w 85 °C i 85 %RH.
Jak czytać raport niezawodności
Niezależnie od testu, raport ma sens tylko wtedy, gdy odpowiada na te pytania:
- Która procedura i która wersja? Numer MQT i rok normy. IEC 61215-2 została znowelizowana; wyniki nie są wymienne między wersjami.
- Jakie były cztery odczyty przed i po? Moc IV, EL, wizualny, rezystancja izolacji. Zaliczenie samej mocy może ukryć zmianę EL, która przewiduje awarię terenową.
- Jakie było kryterium zaliczenia i kto je ustalił? Kryterium normowe i kryterium klienta są zwykle różne. Limity degradacji mocy na poziomie 5 % są powszechne, ale nie uniwersalne.
- Ile próbek, z jakiego okresu produkcji? Wynik z trzech modułów zbudowanych w jedno popołudnie jest próbką tego popołudnia.
- Jaka była awaria, jeśli wystąpiła, i po której stronie stołu się znalazła? Tu przydaje się powyższy podział ogniwo kontra moduł: mówi, kto musi działać.
Najczęściej zadawane pytania
Czy IEC 61215 to norma niezawodnościowa czy bezpieczeństwa?
IEC 61215 to kwalifikacja konstrukcji i zatwierdzenie typu — ustala, że konstrukcja może przetrwać wymienione obciążenia. Bezpieczeństwo to IEC 61730. Moduł potrzebuje obu, a zaliczenie jednej nic nie mówi o drugiej.
Jaka jest różnica między TC50 a TC200?
Tylko liczba cykli, ale cel jest inny. TC50 to test rozwojowy i przesiewowy służący do szybkiego wychwytywania oczywistych problemów z materiałem i lutem. TC200 to wymóg kwalifikacyjny według IEC 61215. Zaliczenie TC50 nie oznacza zaliczenia TC200.
Dlaczego klienci proszą o PID przy 192 godzinach, gdy norma jest krótsza?
Ponieważ standardowy czas trwania ustalono jako minimum kwalifikacyjne, a nabywcy na skalę przemysłową widzieli awarie PID w terenie, których test na poziomie minimum nie przewidział. Wydłużony PID, zwykle przy wysokim napięciu i 85 °C / 85 %RH, to wymóg programu klienta lub strony trzeciej, a nie wymóg IEC.
Czy LID ma znaczenie dla modułów typu N?
LID borowo-tlenowy to głównie problem typu P domieszkowanego borem. Ogniwa typu N, takie jak TOPCon i heterozłącza, są go w dużej mierze pozbawione, co jest jednym z powodów, dla których branża się przeniosła. Mechanizmem degradacji, na który trzeba uważać w typie N, jest LeTID, gdzie utratę napędza zachowanie wodoru, a nie kompleksy borowo-tlenowe.
Czy można zakwalifikować moduł bez komory?
Nie. Testy komorowe to kwalifikacja. To, co można zrobić bez komory, to wczesne wykrycie trybów awarii wywołanych procesem za pomocą EL i IV oraz uniknięcie wysyłki modułów, które nie przejdą testu komorowego, jaki przeprowadzi klient.
Skąd pochodzą treści o przyczynach awarii w tym artykule?
Zbiorcza lista testów oraz przyczyny awarii po stronie ogniwa i po stronie modułu pochodzą z chińskiego opracowania branżowego opublikowanego przez 新能供应链, z oznaczeniami norm skorygowanymi według listy procedur IEC 61215-2. Podane tu wartości dotkliwości i kryteria zaliczenia to typowe wartości branżowe, a nie substytut tekstu normy lub specyfikacji klienta. Tam, gdzie źródło i norma różniły się w skrótach, zastosowaliśmy normę i zaznaczyliśmy to powyżej.
Powiązane: test ciepła i wilgoci DH1000 w szczegółach obejmuje warunki komory, objawy awarii i mechanizmy korozji stojące za wynikiem testu ciepła i wilgoci.
Powiązane: Porównanie IEC 61215 i IEC 61730 określa, która norma czego dowodzi i gdzie wymagania bezpieczeństwa znajdują się w stosunku do programu niezawodności.
Powiązane: jak normy PV są ze sobą powiązane mapuje warstwy norm IEC, EN, UL oraz chińskich, i wyjaśnia, skąd faktycznie wynika obowiązek stojący za każdą z nich.
Powiązane: IEC TS 62915 i ponowne testowanie modułów wyjaśnia, które zmiany wymuszają które testy i w jaki sposób istniejący certyfikat jest przenoszony.
Powiązane: TOPCon UVID oraz podział na r-UVID / ir-UVID wyjaśnia, dlaczego pojedyncza liczba UV nie wystarcza sama w sobie.
Powiązane: Dlaczego bussing (lutowanie zakładkowe) powoduje pęknięcia ogniw to wada, którą ten opis wyjaśnia: skąd bierze się pęknięcie w środkowym otworze, gdy przyczyną jest złącze bussing.
Powiązane: Perowskit w kosmosie: ile kosztuje 100 cykli szoku termicznego to miejsce, w którym test odbiorczy wynikający z tego wyniku znalazłby się w istniejącej liście testów modułu.
Powiązane: Gorące punkty, mikropęknięcia i PID: trzy powolne awarie modułów obejmuje testy napisane w celu zapobieżenia trzem awariom opisanym tutaj.
Powiązane: Jak powstaje panel słoneczny: każdy etap i każda kontrola obejmuje testy kwalifikacyjne, które stoją za tymi kontrolami w linii.
Powiązane: Kosmiczne szkło pokrywowe do ogniw słonecznych: dlaczego cer, i jak to odczytać jest naziemnym odpowiednikiem logiki kwalifikacji kosmicznej.
Powiązane: MC4 lub kompatybilny z MC4: co oznacza nazwa złącza znajduje się poza programem testów na poziomie modułu, ponieważ jest dodawany po zbudowaniu modułu.
Powiązane: Typy kabli DC PV: H1Z2Z2-K, IEC 62930 i PV1-F. Starzenie się kabli i złączy leży u podstaw kilku awarii terenowych z tej listy.
Powiązane: Metody testowania taśmy PV: wymiary, wytrzymałość i lutowność. Kontrole na poziomie taśmy wykonuje się przed tymi testami na poziomie modułu.
Dalsza lektura i dane kontekstowe
Publiczne materiały referencyjne na ten temat, opublikowane przez organizacje, które utrzymują branżową mapę drogową technologii i dane rynkowe: