Jak trudne jest wytwarzanie paneli słonecznych? Uczciwa ocena
Spis treści
Produkcja paneli słonecznych jest umiarkowanie trudna, a nie skrajnie trudna — a trudność prawie nigdy nie leży tam, gdzie spodziewają się jej debiutanci. Montaż ogniw w gotowy moduł to dojrzały, dobrze udokumentowany proces przemysłowy, który kompetentny zespół może prowadzić na półautomatycznej linii o mocach 10–50 MW w ciągu kilku miesięcy. Produkcja ogniw słonecznych ogniw które trafiają do tych modułów, to zupełnie inny biznes: to operacja półprzewodnikowa cienkowarstwowa, wysokotemperaturowa, w klasie cleanroom, o koszcie kapitałowym około rzędu wielkości wyższym i krzywej wydajności mierzonej w latach. Większość osób pytających, czy to trudne, tak naprawdę pyta o montaż modułów, a szczera odpowiedź brzmi: maszyny to łatwa część. To, co pokonuje debiutantów, to wybór zdolności produkcyjnych, pozyskiwanie ogniw, wzrost wydajności, certyfikacja i znalezienie nabywców.
Ta ocena dzieli trudność na warstwy, ocenia każdą z nich i mówi wprost, co nowy uczestnik rynku robi źle. Jeśli chcesz poznać mechaniczną sekwencję samego procesu, jest ona omówiona w dziesięcioetapowy proces produkcji paneli słonecznych; ten artykuł dotyczy trudności, a nie kroków.
Montaż modułów a produkcja ogniw: dwa bardzo różne biznesy
Najczęstszym błędem koncepcyjnym jest traktowanie „produkcji paneli słonecznych” jako jednej branży. To dwie branże, które znajdują się na przeciwnych końcach skali trudności.
Montaż modułów polega na pobraniu gotowych, przetestowanych elektrycznie ogniw i mechanicznym oraz termicznym połączeniu ich w odporną na warunki atmosferyczne całość. Podstawowe operacje to lutowanie, umieszczanie, laminowanie w próżni i pod wpływem ciepła, ramowanie oraz testy elektryczne. Nie ma tu chemii, pieca dyfuzyjnego ani fotolitografii. Tolerancje mają znaczenie, ale są mechaniczne i termiczne, a nie sub-mikronowe. Wykwalifikowaną kadrę operatorską można zbudować z pokrewnych branż — montażu elektroniki, produkcji AGD, obróbki metali.
Produkcja ogniw zaczyna się od płytek i buduje urządzenie półprzewodnikowe. Prowadzisz piece dyfuzyjne lub LPCVD w temperaturze powyżej 800 °C, osadzasz warstwy pasywacyjne o grubości kilku nanometrów, drukujesz i wypalasz kontakty metaliczne oraz kontrolujesz profile domieszkowania. Dryfujący przepis pieca lub zanieczyszczona rura kosztuje całą partię, a narzędzia diagnostyczne do ustalenia przyczyny to same w sobie instrumenty za sześciocyfrowe kwoty. Prawie każdy zespół, który ponosi porażkę w „produkcji paneli słonecznych”, w rzeczywistości poniósł ją, próbując zrobić zbyt wiele po stronie ogniw zbyt wcześnie.
| Wymiary | Montaż modułów | Produkcja ogniw |
|---|---|---|
| Typ procesu | Montaż mechaniczny, termiczny, elektryczny | Wytwarzanie urządzeń półprzewodnikowych |
| Profil wykwalifikowanej kadry | Technicy elektroniki lub montażu lekkiego | Inżynierowie procesu, personel przeszkolony w cleanroom |
| Intensywność kapitałowa dla tej samej produkcji | Wartość bazowa | Około rzędu wielkości wyższa |
| Czas realizacji i złożoność sprzętu | Tygodnie do kilku miesięcy, uruchomienie jest proste | Długie, wieloetapowe, ściśle powiązane linie |
| Czas do stabilnej wydajności znamionowej | Zazwyczaj od dwóch do sześciu miesięcy | Zazwyczaj od roku do trzech lat |
| Główny tryb awarii | Dyscyplina procesowa i spójność materiałów | Wydajność, zanieczyszczenia i dryf procesu |
| Realistyczny pierwszy projekt | Tak, dla nowego uczestnika rynku | Rzadko, bez wcześniejszego doświadczenia w półprzewodnikach |
Wszystko poniżej zakłada, że wchodzisz na końcu montażu modułów, ponieważ to jedyny punkt wejścia, który ma sens dla pierwszego projektu. Porównanie obu jest szczegółowiej omówione w produkcja ogniw słonecznych a produkcja paneli słonecznych.
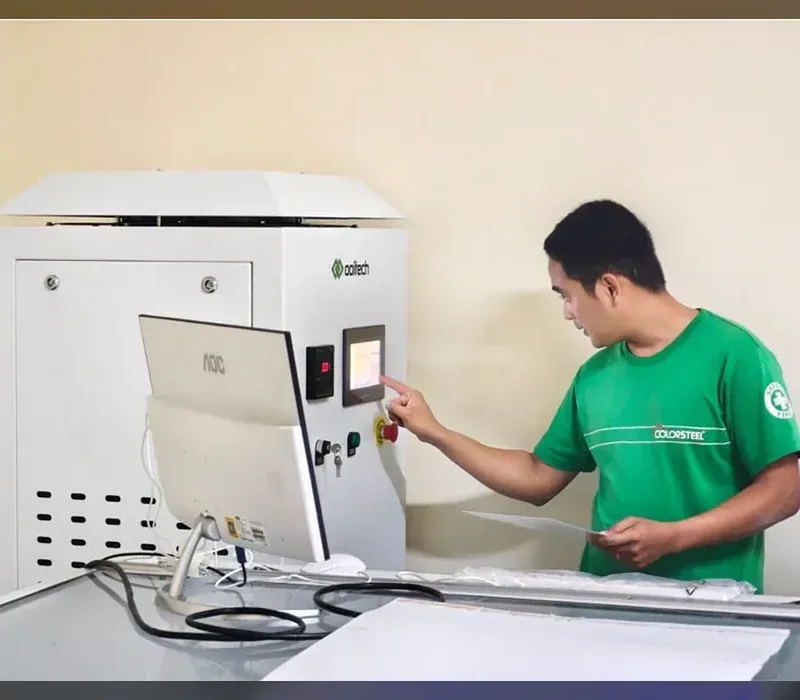
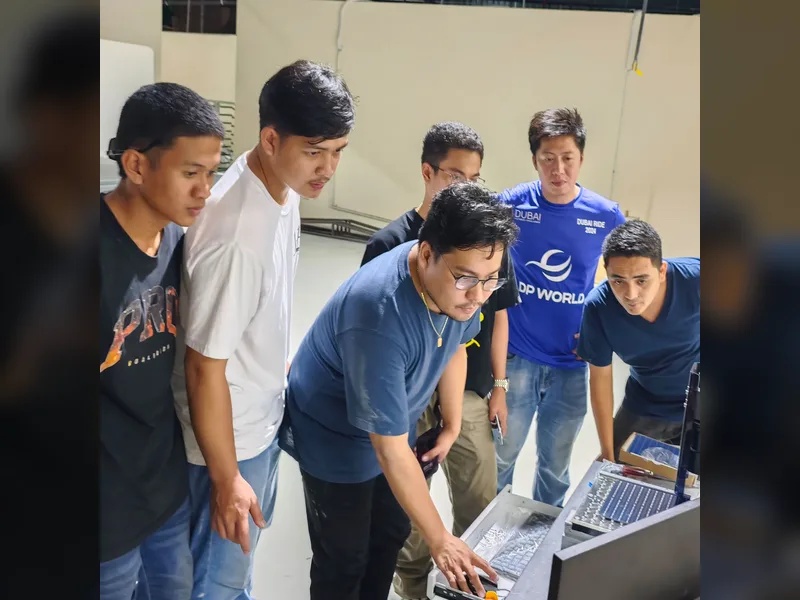
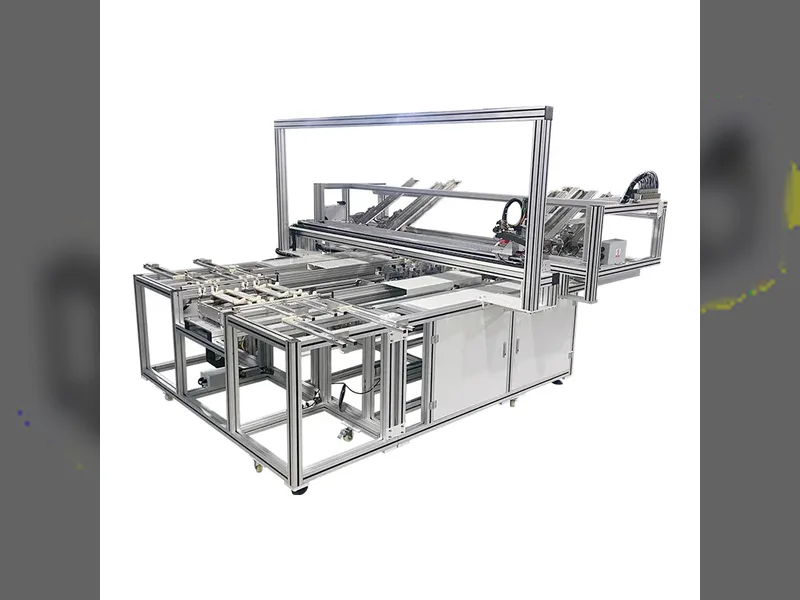
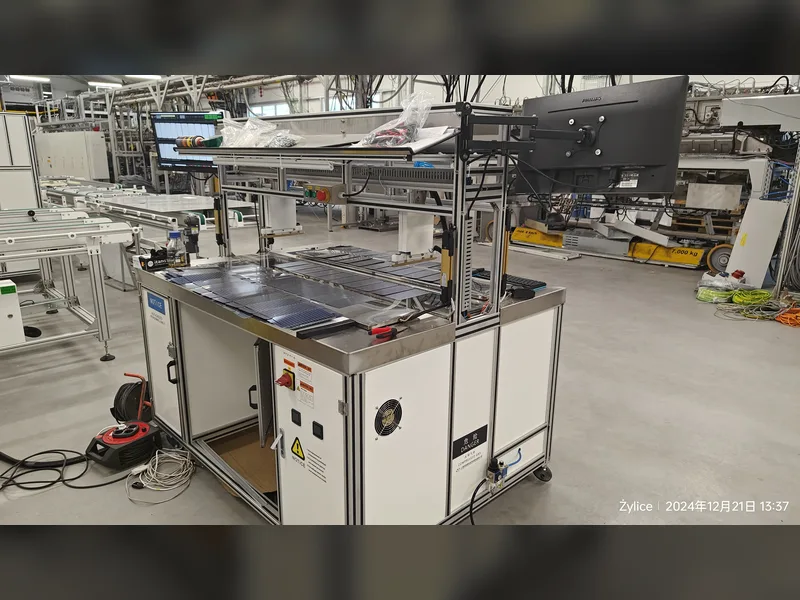
Tego rodzaju stanowisko manipulacyjne jest powodem, dla którego zakup maszyn wydaje się konkretny: trudniejsze decyzje dotyczą zakresu, zdolności produkcyjnych i specyfikacji.
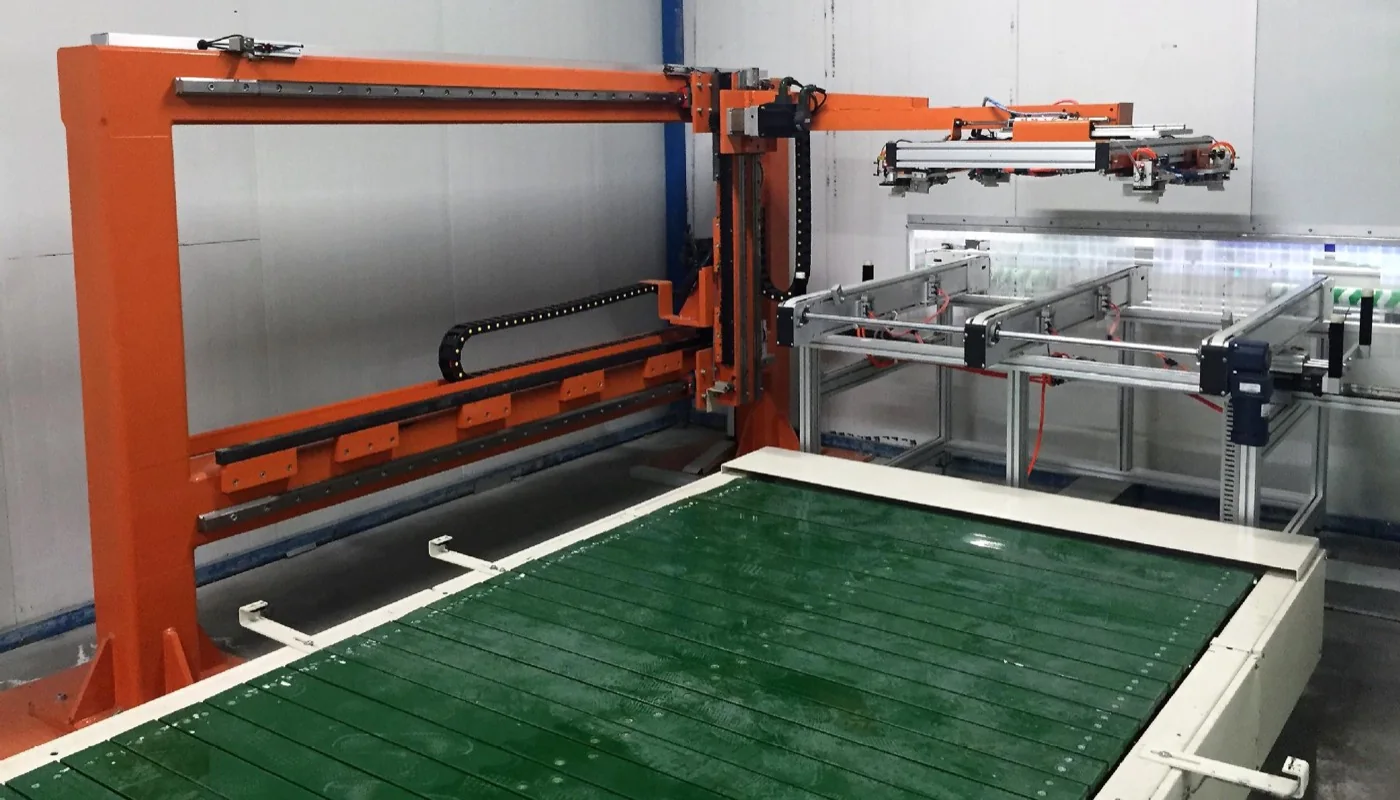
Warstwa 1: Zakup maszyn to łatwa część
Ocena: 2 na 10. To warstwa, która przed rozpoczęciem wydaje się najtrudniejsza, a po rozpoczęciu okazuje się najprostsza.
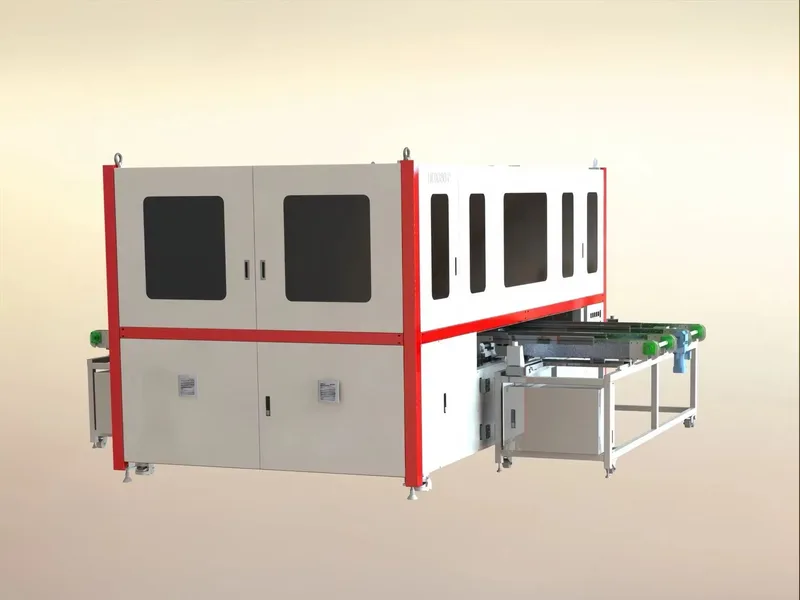
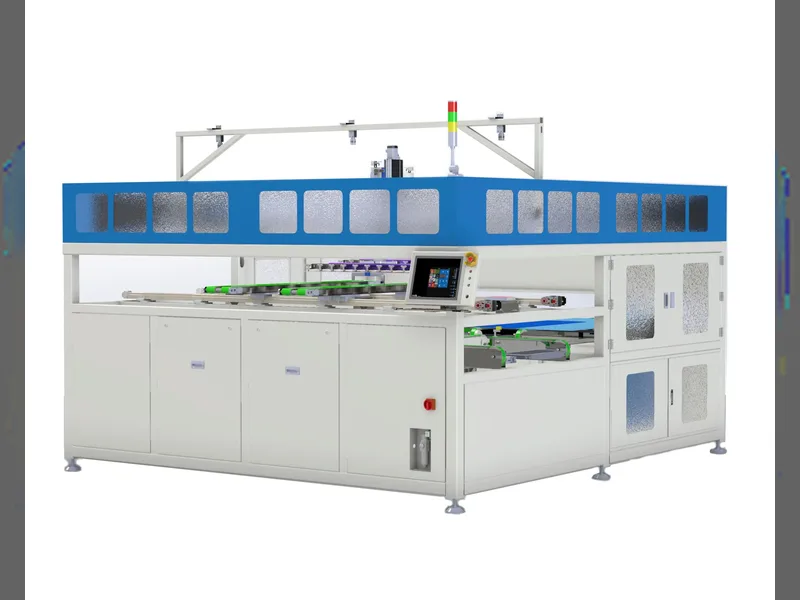
Sprzęt do modułów słonecznych to konkurencyjny rynek z dobrze rozwiniętą podażą. Wielu chińskich producentów — w tym Ooitech — buduje kompletne linie od 5 MW do 600 MW, od półautomatycznych po w pełni automatyczne, i oferuje je jako pakiety pod klucz. Otrzymasz listę stanowisk, rysunki rozmieszczenia, wymagania mediów, plan uruchomienia i szkolenie operatorów. Sprzęt do głównych typów stanowisk jest zasadniczo zakupem towarowym z ustaloną bazą dostawców, kanałem części zamiennych i elastycznością formatów.
Prawdziwym ryzykiem nie jest tu trudność techniczna, lecz błędna ocena zakresu. Dwie oferty na to, co nabywca uważa za tę samą linię 100 MW, mogą różnić się dwukrotnie, a różnica nie wynika z marży — lecz z tego, co zawiera się w granicach bilansowych. Test elektroluminescencyjny inline w cenie lub opcjonalny. Bussowanie automatyczne czy ręczne. Manipulacja robotyczna czy transfer mechaniczny. Liczba zapasowych zestawów formatów ogniw. Czy uruchomienie, szkolenie i pakiet części zamiennych są w cenie. Czy linia ramowania obejmuje automatyczne dozowanie kleju i wykrawanie narożników.
Dlatego warstwa maszynowa jest jednocześnie łatwa i niebezpieczna. Nic w niej nie jest technicznie trudne; prawie wszystko łatwo jest błędnie zapisać na papierze. Czynniki, które faktycznie wpływają na cenę maszyny, są rozłożone na co kształtuje cenę maszyny do produkcji paneli słonecznych.
Warstwa 2: Wybór zdolności produkcyjnych i poziomu automatyzacji
Ocena: 6 na 10. Nie jest to trudne technicznie, ale bezwzględne, ponieważ to decyzja, której nie można tanio odwrócić.
Zdolność produkcyjna i automatyzacja to jedna decyzja, a nie dwie, i są one sprzężone z twoim modelem biznesowym. Praktyczna zasada, która się sprawdza, mówi, że automatyzacja się opłaca, gdy koszt pracy na moduł przewyższa zamortyzowany koszt automatyzacji, a ten próg pojawia się wcześniej, niż większość kupujących po raz pierwszy zakłada na rynkach z rosnącymi płacami. Linia półautomatyczna o mocach 10–30 MW to uzasadniony biznes. To także linia, w której zła zmiana, nieobecny operator lub niespójna partia pasty czy topnika od razu widać w twoim wskaźniku braków.
Konkretne błędy skupiają się w czterech miejscach. Po pierwsze, dobór wielkości pod cel, którego rynek nie jest w stanie wchłonąć — kupno 100 MW zdolności nominalnej, a potem odkrycie, że twój możliwy portfel zamówień to 15 MW rocznie, co pozostawia cię z bezczynnym kapitałem i laminatorem, którego nikt nie potrafi uzasadnić. Po drugie, zbyt mały zakup automatyzacji na stringerze, który niemal zawsze jest wąskim gardłem przepustowości linii modułów i stacją, na której ręczna interwencja kosztuje najwięcej wydajności. Po trzecie, kupno linii o zbyt wąskim zakresie formatów — linia, która nie obsługuje formatów half-cut, multi-busbar lub back-contact, będzie wymagała wymiany, a nie modernizacji, w ciągu kilku lat. Po czwarte, ignorowanie zaplecza mediów przed i za linią: moc zasilania, sprężone powietrze, woda chłodząca, obciążenie posadzki oraz kontrola czystości lub wilgotności w strefie laminacji. To nie są problemy sprzętowe, ale potrafią zatrzymać harmonogram rozruchu w miejscu.
Jest tu przydatna dyscyplina: wybieraj poziom automatyzacji według stacji, a nie dla całej linii. Zautomatyzuj najpierw stringer, stacje układania i testowania; te trzy decydują o wydajności i przepustowości. Stosuj półautomatyzację tam, gdzie praca ręczna wnosi prawdziwą elastyczność, a nie koszt.
Warstwa 3: Surowce i pozyskiwanie ogniw
Ocena: 7 na 10. To warstwa, w której linie dostarczone poprawnie wciąż nie osiągają zakładanego tempa.
Moduł to około tuzina strumieni materiałów wejściowych: ogniwa, taśma, topnik, folia enkapsulacyjna, backsheet lub tylne szkło, szkło przednie, rama, puszka przyłączeniowa, uszczelniacz, zalewa, etykiety i opakowania. Każdy z nich ma specyfikacje, które mają znaczenie, i każdy ma łańcuch dostaw, który zachowuje się inaczej. Ogniwa są dominującym kosztem i dominującą zmienną jakościową — zmiana dostawcy ogniw w trakcie projektu zmienia twoją recepturę lutowania, binowanie mocy, a być może także ekspozycję gwarancyjną.
Problem spójności jest niedoceniany. Enkapsulant, który różni się zawartością żelu lub chłonnością wilgoci, laminuje się inaczej. Inna chemia topnika zmienia zachowanie pozostałości i długoterminową niezawodność, co jest dokładnie powodem, dla którego topniki są formułowane pod konkretną metalizację ogniw — topnik no-clean bezhalogenowy do ogniw typu n to dobry przykład decyzji materiałowej, która po cichu determinuje żywotność modułu. Szkło, które przychodzi z niespójną teksturą, wpływa na przepuszczalność światła i przyczepność. Nowy gracz zwykle kwalifikuje jednego dostawcę, uzyskuje dobry wynik, a potem odkrywa przy drugim zamówieniu, że materiał jest “równoważny”, a nie identyczny.
Praktyczna konsekwencja: traktuj kwalifikację materiałów jako rezultat projektu z własnym harmonogramem, a nie jako formalność zakupową. Kwalifikuj dwóch dostawców na każdy materiał krytyczny, miej spisane standardy kontroli wejściowej i zamroź specyfikację, zanim zaczniesz rozruchy receptur. Linia, która działa dobrze na materiale jednego dostawcy, a źle na materiale innego, nie została uruchomiona; została pożyczona.
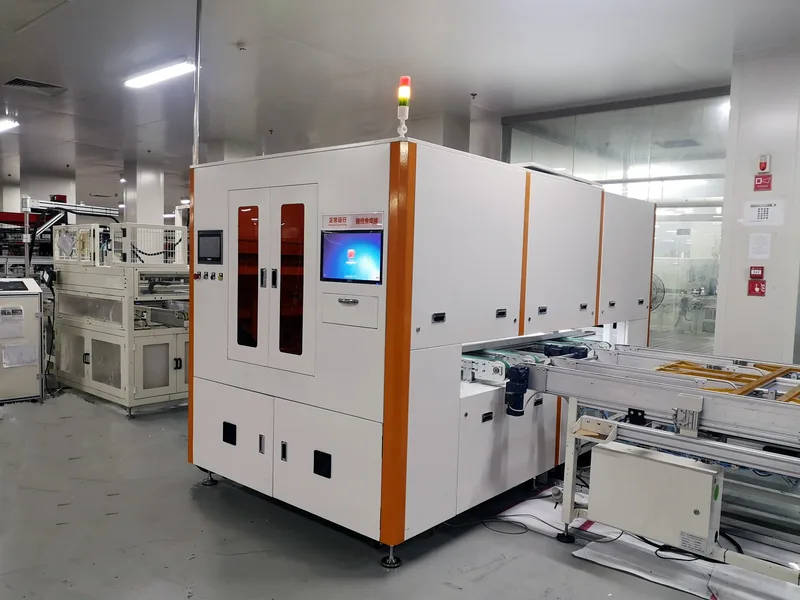
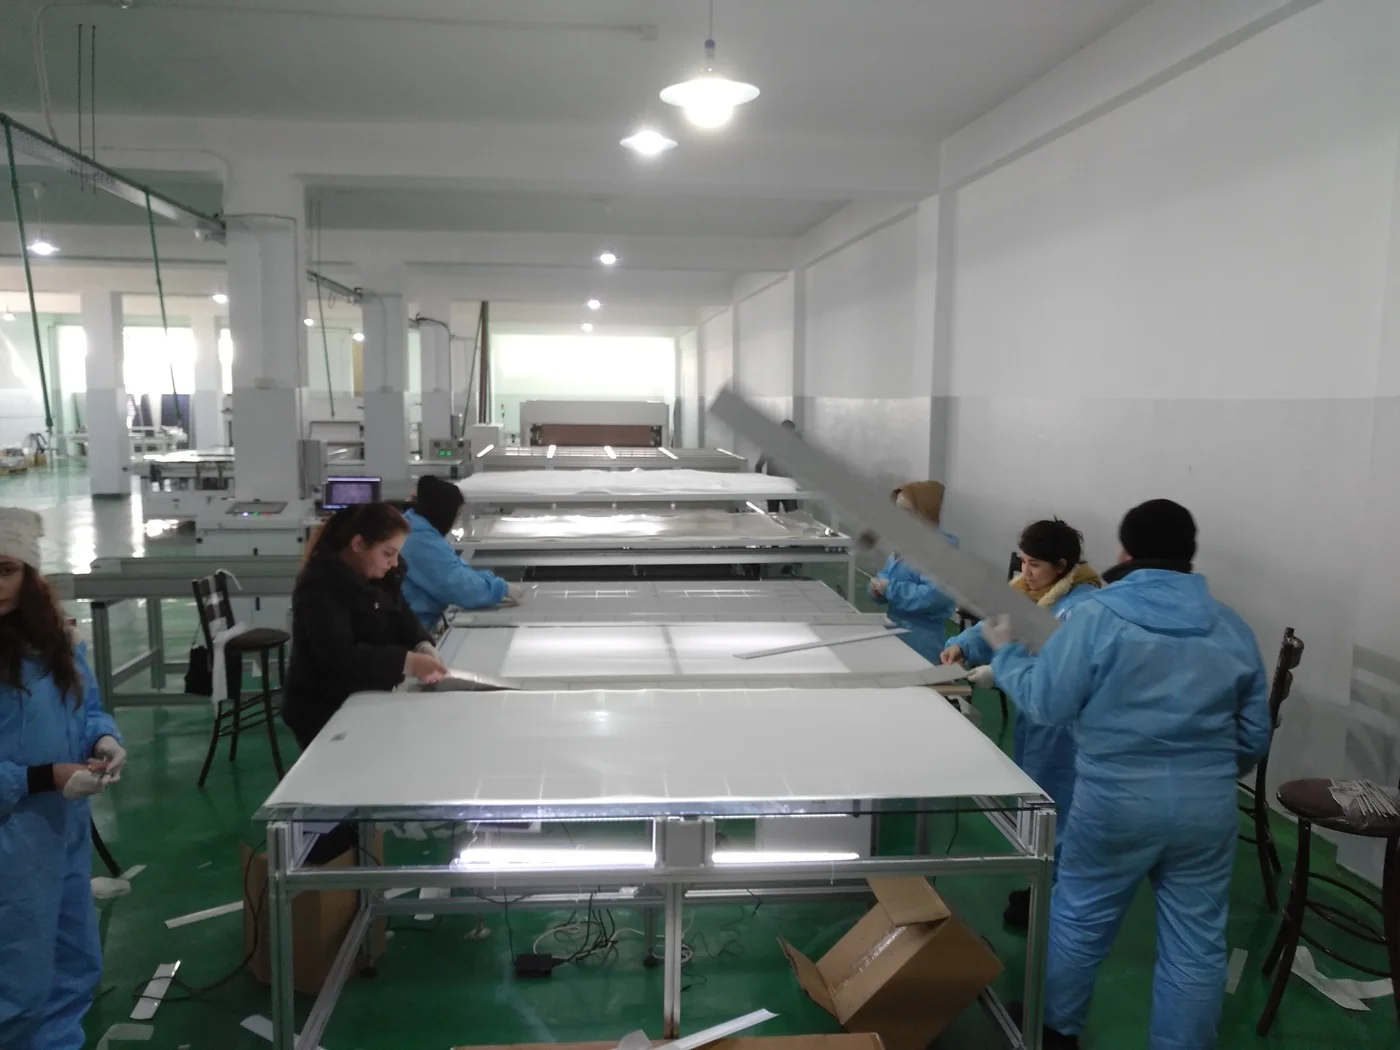
Laminator i jego przenośniki można zainstalować jako sprzęt, ale stabilna wydajność zależy od receptur, materiałów i diagnozy defektów po rozruchu.
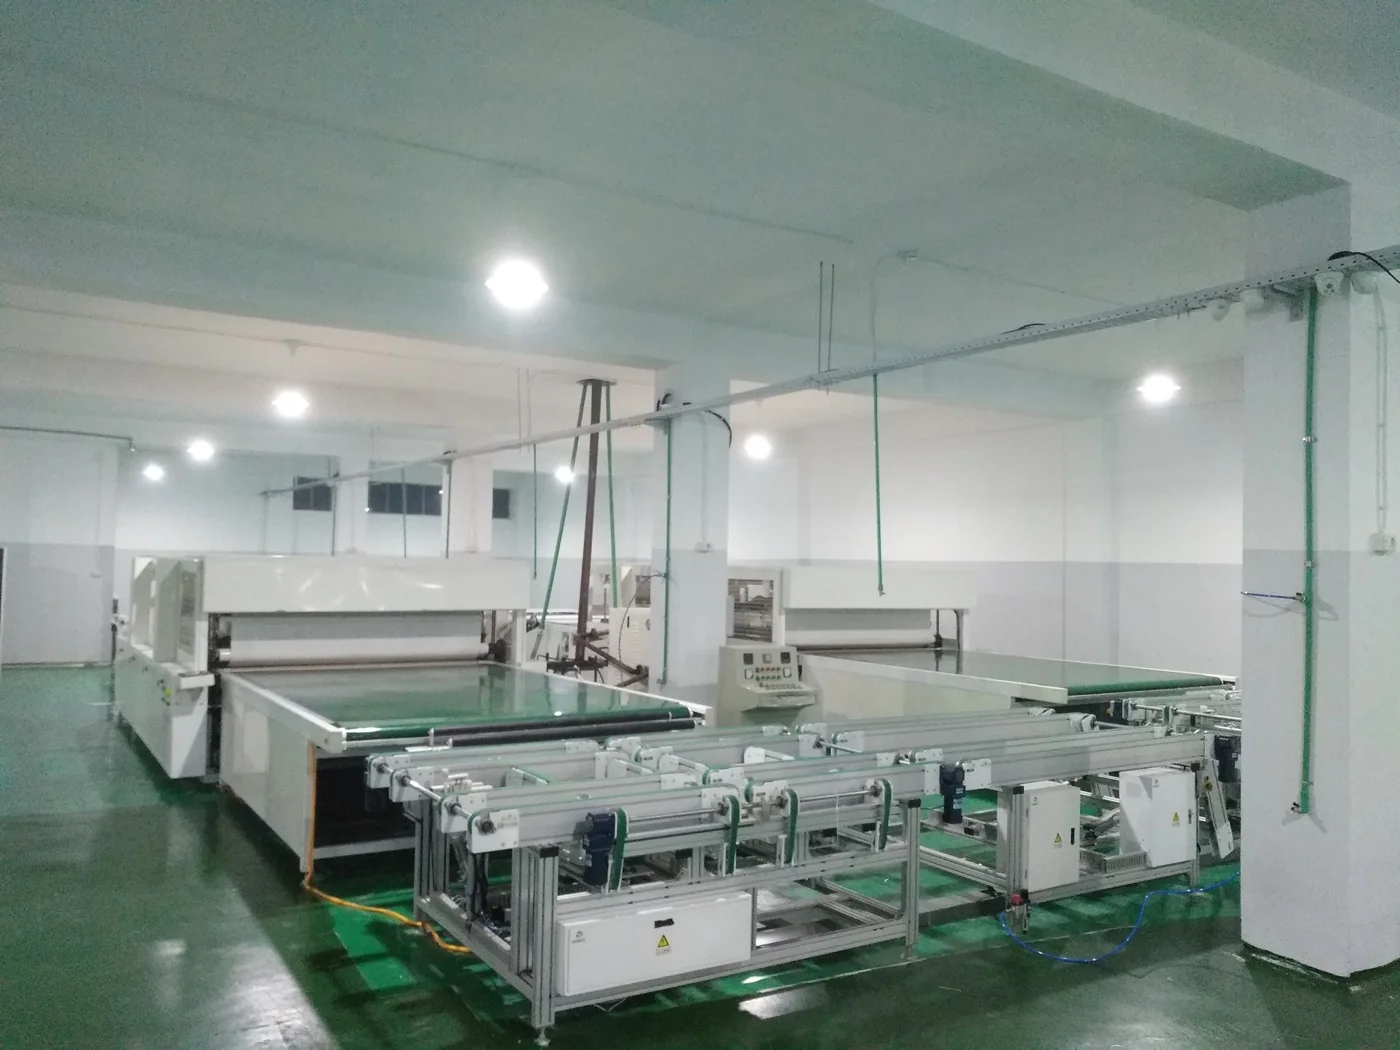
Warstwa 4: Ramp-up wydajności i diagnoza defektów
Ocena: 9 na 10. To najtrudniejsza warstwa dla biznesu montażu modułów i tu powstaje większość opóźnień w harmonogramie.
Uruchomienie linii i praca na znamionowej wydajności to dwa różne kamienie milowe oddzielone miesiącami. Dostawcy sprzętu przekazują maszyny spełniające ich specyfikacje mechaniczne pierwszego dnia; czasochłonne jest zbudowanie okna procesowego, biblioteki receptur i instynktu diagnostycznego operatora wokół nich. Tryby awarii rzadko są dramatyczne. To mikropęknięcia od manipulacji, zimne luty od profilu grzania, który się przesunął, pęcherze i delaminacja od parametrów laminacji oraz strata mocy od niewspółosiowości taśmy. Każdy z nich ma wiele możliwych przyczyn, a umiejętność diagnostyczna polega na wiedzy, co wyeliminować najpierw.
Niektóre przykłady pokazują, jak wąskie staje się okno. Pęcherze w laminacie obwinia się najpierw enkapsulant, a zwykle powoduje je coś innego — wilgoć, tempo narastania próżni lub uwięzione lotne związki z pozostałości topnika — sekwencja diagnostyczna warta przestudiowania w co naprawdę powoduje pęcherze w modułach fotowoltaicznych. Ślady ślimaków prowadzą z powrotem do mikropęknięć i pozostałości lutowania, a nie do jednego wadliwego materiału. Wygięcie i wypaczenie ogniw w formatach back-contact fundamentalnie zmieniają okno manipulacji i lutowania, co wyjaśniono w dlaczego ogniwa BC się wyginają i wypaczają. Żadna z tych rzeczy nie jest tajemnicą dla doświadczonego zespołu, a wszystkie kosztują tygodnie dla zespołu spotykającego się z nimi po raz pierwszy.
To, co nowy gracz robi tu źle, to założenie, że ramp-up to kwestia szybszej pracy operatorów. Nie jest. To kwestia budowania pamięci instytucjonalnej — spisanych receptur dla każdego formatu ogniw, udokumentowanych działań korygujących, rejestru materiałów wejściowych i nawyku sprawdzania przyczyny wcześniej w procesie, zanim dostosuje się objaw później. Zaplanuj od trzech do sześciu miesięcy od pierwszego modułu do stabilnej znamionowej wydajności i zaplanuj przepływy pieniężne wokół tego.
Warstwa 5: Certyfikacja i zgodność eksportowa
Ocena: 5 na 10. To głównie kwestia administracyjna i przewidywalna, ale harmonogram jest długi i blokuje przychody.
Nie możesz sprzedawać modułów na większości poważnych rynków bez kwalifikacji IEC 61215 i IEC 61730, a w zależności od celu mogą być potrzebne także oznaczenia regionalne, dokumentacja lokalnego pochodzenia, a dla zgodności sprzętu i fabryki oznaczenie CE. Te testy przeprowadzają akredytowane laboratoria zewnętrzne, zużywają prawdziwe moduły i pochłaniają czas kalendarzowy. Kampania kwalifikacyjna rozpoczęta po uzyskaniu produktu nadającego się do sprzedaży opóźnia pierwszą wysyłkę o miesiące.
Dwa punkty są często mylone. Certyfikacja linii produkcyjnej na poziomie fabryki oraz certyfikacja fabryki — dokumentacja CE, która pozwala na eksport i instalację samego sprzętu — jest oddzielona od certyfikacji produktu modułów, które wytwarzasz. Linie Ooitech są dostarczane z certyfikatem CE wydanym przez UDEM w Turcji, który dotyczy strony sprzętowej. Inspekcja maszyn przed wysyłką może być również zorganizowana z SGS jako usługa strony trzeciej, choć SGS nie jest stałym certyfikatem fabrycznym i nie powinien być tak przedstawiany. Krajobraz zgodności dla eksportu sprzętu jest opisany w Certyfikacja CE dla linii produkcyjnych paneli słonecznych.
Jeśli Twój biznesplan obejmuje eksport modułów, a nie tylko obsługę rynku krajowego, rozpocznij ścieżkę certyfikacji równolegle z instalacją linii. To najtańsze dostępne dla Ciebie skrócenie harmonogramu.
Warstwa 6: Znajdowanie nabywców
Ocena: 8 na 10 dla większości nowych uczestników rynku, oraz warstwa, która decyduje o tym, czy fabryka była w ogóle dobrym pomysłem.
Niewygodna prawda jest taka, że montaż modułów na poziomie wejściowym nie jest biznesem technologicznym, to biznes dystrybucyjny z fabryką w tle. Proces jest dobrze znany i szeroko dostępny; rzadkością jest klient, który kupi od nowej, niecertyfikowanej, niesprawdzonej marki po cenie pokrywającej Twoje koszty. Nabywcy na skalę przemysłową i duzi odbiorcy EPC prowadzą listy zatwierdzonych dostawców, wymagają historii zainstalowanej mocy i danych o wydajności w terenie, i nie umieszczą nieznanej marki w bankowalnym projekcie.
Realistyczne ścieżki wejścia to: obsługa rynku krajowego z preferencją dla lokalnej treści lub barierami importowymi, które Cię chronią; produkcja kontraktowa lub usługowa dla uznanej marki, która dostarcza ogniwa i klienta; oraz dystrybucja regionalna na rynkach, gdzie obecni gracze są drodzy lub nieobecni. Wszystkie trzy to biznesy, w których wygrywasz relacjami, obsługą i niezawodnością dostaw, a nie nowatorstwem produkcyjnym.
To warstwa, w której szczera rada polega na odwróceniu zwykłej kolejności. Przed wyborem wydajności linii zapisz, kim jest pierwszych dwudziestu klientów, jakiej certyfikacji wymagają, jaką cenę zapłacą i ile trwa ich proces zatwierdzania. Decyzja o wydajności wynika wtedy z odpowiedzi. Jeśli odpowiedź jest niejasna, fabryka jest przedwczesna, niezależnie od tego, jak dobry jest sprzęt. Sekwencja komercyjna jest przedstawiona w jak rozpocząć działalność produkcyjną paneli słonecznych.
Tabela oceny trudności i co faktycznie mylą debiutanci
Połączenie warstw daje bardziej użyteczny obraz niż pojedynczy werdykt. Ogólną trudność montażu modułów najlepiej opisać jako umiarkowaną i w dużej mierze operacyjną; decyzja kapitałowa jest łatwa, a to dyscyplina procesowa zajmuje lata.
| Warstwa | Trudność | Dlaczego | Typowy błąd nowicjusza |
|---|---|---|---|
| Zakup sprzętu | 2 / 10 | Dojrzały rynek dostawców, dostępne pakiety turnkey | Porównywanie ceny nagłówkowej zamiast zakresu wewnątrz granic baterii |
| Wybór wydajności i automatyzacji | 6 / 10 | Trudny do odwrócenia, powiązany z wielkością rynku | Kupowanie wydajności nominalnej, której portfel zamówień nie może wypełnić |
| Surowce i pozyskiwanie ogniw | 7 / 10 | Wiele strumieni, spójność ważniejsza niż cena | Kwalifikowanie jednego dostawcy i zakładanie równoważności |
| Rampowanie wydajności i diagnoza defektów | 9 / 10 | Wymaga okien procesowych i pamięci instytucjonalnej | Oczekiwanie nominalnej wydajności w ciągu tygodni od uruchomienia |
| Certyfikacja i zgodność eksportowa | 5 / 10 | Przewidywalna, ale powolna, bramkuje przychody | Rozpoczynanie kwalifikacji IEC po powstaniu produktu |
| Znajdowanie nabywców | 8 / 10 | Problem dystrybucyjny, nie technologiczny | Budowanie mocy przed zidentyfikowaniem klienta |
| Produkcja ogniw (dla kontrastu) | 10 / 10 | Produkcja półprzewodników, długa krzywa wydajności | Próba realizacji w pierwszym projekcie |
Wzorzec złożony jest spójny w projektach: debiutanci nadmiernie inwestują uwagę w warstwę, którą najłatwiej kupić, a zbyt mało w trzy warstwy, które nie mają zamówienia — kwalifikację materiałów, rampowanie wydajności i popyt. Linia to maszyna, która zamienia kapitał obrotowy w moduły; to, czy jest to opłacalne, zależy od nakładów i klientów, a nie od tego, czy maszyny są trudne w instalacji.
Najczęściej zadawane pytania
Jak trudno jest produkować panele słoneczne?
Montaż modułów jest umiarkowanie trudny: to dojrzały proces mechaniczny i termiczny, który kompetentny zespół może prowadzić z nominalną wydajnością w ciągu około trzech do sześciu miesięcy na nowoczesnej linii półautomatycznej lub automatycznej. Produkcja ogniw, dla kontrastu, jest bardzo trudna, ponieważ to produkcja półprzewodników o koszcie kapitałowym o rząd wielkości wyższym i krzywej wydajności mierzonej w latach. Większość nowych uczestników powinna traktować jako realistyczną tylko stronę modułową.
Czy trudno jest produkować panele słoneczne?
Sprzęt nie jest trudny, a proces jest dobrze udokumentowany, więc bariera techniczna jest niższa, niż się ludzie obawiają. Trudne jest wszystko wokół procesu: wybór właściwej wydajności i poziomu automatyzacji, kwalifikacja dostawców materiałów, budowa biblioteki receptur utrzymującej wydajność, ukończenie certyfikacji IEC i pozyskanie klientów, którzy kupią od niesprawdzonej marki. Te pięć warstw, a nie maszyny, decyduje o sukcesie projektu.
Czy mogę założyć fabrykę paneli słonecznych z małym budżetem?
Tak, na poziomie wejściowym. Linia półautomatyczna w zakresie 5–30 MW to prawdziwy punkt wejścia, a sprzęt w tej skali mieści się w rzędzie milionów RMB, a nie dziesiątek milionów. Ograniczeniem nie jest tylko linia: nadal potrzebujesz kapitału obrotowego na ogniwa i materiały, powierzchni z odpowiednimi mediami, budżetu na certyfikację i wystarczającej gotówki, by przetrwać okres rampowania, zanim przychody się ustabilizują.
Czy muszę produkować własne ogniwa słoneczne, aby wytwarzać panele?
Nie. Zdecydowana większość fabryk modułów kupuje gotowe, posortowane i przetestowane elektrycznie ogniwa i montuje je. Produkcja ogniw to odrębna branża o innych wymaganiach kapitałowych, innych umiejętnościach inżynierskich i innych łańcuchach dostaw. Kupowanie ogniw daje również elastyczność zmiany technologii ogniw wraz z ruchem rynku, co jest trudne w przypadku własnej linii ogniw.
Jak długo trwa osiągnięcie pełnej wydajności produkcyjnej?
Zaplanuj od dwóch do sześciu miesięcy od pierwszego modułu do stabilnego uzysku znamionowego dla linii montażu modułów, przy czym dokładna wartość zależy od doświadczenia zespołu, spójności materiałów i stopnia automatyzacji linii. Sprzęt jest zazwyczaj gotowy w dniu zakończenia rozruchu; czasochłonne jest opracowanie zwalidowanych receptur dla każdego formatu ogniw i nauczenie operatorów diagnozowania wady do jej przyczyny źródłowej.
Jaki jest najczęstszy powód niepowodzenia nowej fabryki paneli słonecznych?
Nie awaria sprzętu. Najczęstsze przyczyny to zakup zdolności produkcyjnych, których rynek nie jest w stanie wchłonąć, brak kwalifikacji więcej niż jednego dostawcy krytycznych materiałów, niedoszacowanie wzrostu uzysku oraz zbyt późne rozpoczęcie certyfikacji, by sprzedawać na docelowym rynku. W praktyce są to niepowodzenia handlowe i operacyjne, które mają miejsce wokół fabryki, której maszyny działają poprawnie.
Czy montaż modułów to dobry biznes do wejścia teraz?
Może być, przy właściwej pozycji rynkowej. Czysty montaż modułów jako towar masowy konkuruje kosztami z bardzo dużymi graczami i jest trudny dla nowego uczestnika. Pozycje, które się sprawdzają, to rynki krajowe z preferencją dla lokalnej produkcji lub barierami importowymi, produkcja kontraktowa dla uznanej marki oraz dystrybucja regionalna, gdzie serwis i dostawa liczą się bardziej niż marka. Zdecyduj, którą z tych pozycji zajmujesz, zanim wybierzesz zdolność produkcyjną linii.
Czy powinienem kupić linię półautomatyczną czy w pełni automatyczną?
To zależy od kosztów pracy i wolumenu, a nie od prestiżu. Linie półautomatyczne mają sens przy niskim wolumenie i na rynkach o niskich płacach i są uzasadnionym punktem startowym w okolicach 5–30 MW. Linie w pełni automatyczne zwracają się tam, gdzie koszty płac są wysokie lub gdzie produkcja powyżej około 60–100 MW czyni pracę dominującym kosztem zmiennym. Przydatną drogą pośrednią jest selektywna automatyzacja — najpierw stringer, układanie i testowanie — a później dodanie automatyzacji w innych miejscach.
Podsumowując: kupno linii do modułów słonecznych jest łatwe, prowadzenie jej przy uzysku znamionowym to problem dyscypliny procesowej, a sprzedaż produkcji to problem dystrybucji. Oceń własną gotowość względem sześciu warstw powyżej, zanim porównasz oferty; jeśli najsłabszą warstwą są materiały, uzysk lub klienci, więcej sprzętu tego nie naprawi. Wyślij do Ooitech docelową zdolność produkcyjną, format ogniw i rynek docelowy, a powiemy Ci, których stacji ta kombinacja faktycznie wymaga.