Krótka odpowiedź: Linia do montażu puszek przyłączeniowych zamienia luźne pokrywy, diody, obudowy, kable i złącza w gotową puszkę przyłączeniową PV. W pełni automatycznej konfiguracji składa się z pięciu grup maszyn — montażu złączy MC4, montażu obudowy puszki przyłączeniowej, cięcia i zaciskania kabli z wsuwaniem złączy, zgrzewania z testowaniem elektrycznym i znakowaniem laserowym oraz mocowania kabli — ustawionych jako jeden przepływ liniowy o wydajności znamionowej około 1000 szt. na godzinę. Sekwencja procesu jest stała, ale moduły nie: ten sam układ jest oferowany w wersji półautomatycznej, a przyrządy można wymieniać, aby na jednej linii obsługiwać różne modele puszek przyłączeniowych.
Ta strona przedstawia, co robi każda grupa maszyn, jaka jest wydajność znamionowa linii, wokół jakich puszek przyłączeniowych jest zbudowana oraz wymagania dotyczące zasilania i powietrza, które decydują o tym, jak linia wpasowuje się w halę.
Co składa linia
Puszka przyłączeniowa modułu typu, który montuje ta linia, to niewielki, wysoce znormalizowany zespół. Lista materiałów dla puszki z trzema diodami jest krótka: trzy pokrywy, trzy diody, obudowa lewa, środkowa i prawa, dwa zatrzaski, dwa kable oraz jeden zestaw złączy męski i jeden żeński. Linia musi umieścić, zacisnąć, zgrzać, przetestować i oznaczyć te części we właściwej kolejności, w tempie dopasowanym do produkcji modułów.
Same puszki są specyfikowane dla strony modułowej działalności: napięcie znamionowe 1500 V, prąd znamionowy od 20 A do 35 A w zależności od zamontowanej diody, klasa ochrony II, uszczelnienie IP68, izolacja PPO, masa zalewowa dozowana w gramach oraz kabel 12 AWG o określonej średnicy zewnętrznej. Certyfikacja to zazwyczaj TUV i UL zgodnie z IEC 62790 dla produktu puszki przyłączeniowej. Stosowane są również konstrukcje dzielone, w których szyny zbiorcze są fizycznie rozdzielone, aby zmniejszyć koncentrację ciepła.
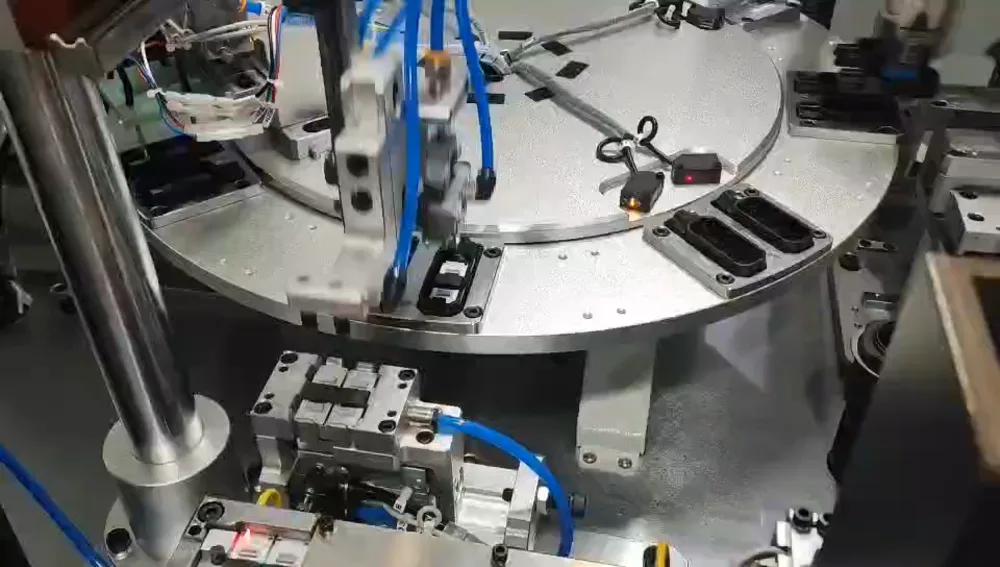
Pięć grup maszyn
| Grupa maszyn | Co robi | Jednostki w konfiguracji automatycznej |
|---|
| Maszyna do montażu złączy MC4 | Montuje zestawy złączy męskich i żeńskich, które zakańczają kable puszki. | 1 |
| Maszyna do montażu obudowy puszki przyłączeniowej | Umieszcza diody i montuje sekcje obudowy; obejmuje testowanie i znakowanie. | 2 (jeden dodatni i środkowy, jeden ujemny) |
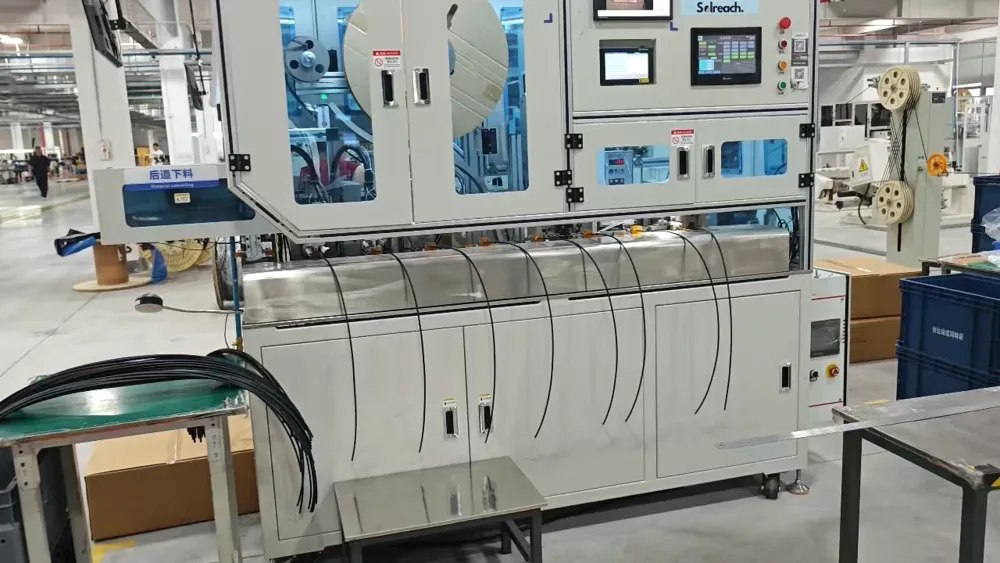
| Cięcie kabli, zaciskanie i wsuwanie złączy | Tnie kabel na długość, zaciska końcówkę, wsuwa złącze i dokręca nakrętkę. | 2 (jeden dodatni, jeden ujemny) |
| Maszyna do zgrzewania, testowania i znakowania | Nitowanie drutu, zgrzewanie ultradźwiękowe, testowanie wydajności elektrycznej i znakowanie laserowe na jednym stanowisku. | 2 (jeden dodatni i środkowy, jeden ujemny) |
| Maszyna do mocowania kabli | Końcowe mocowanie i układanie kabli przed pakowaniem. | 2 (jeden dodatni, jeden ujemny) |
Puszki dodatnie i ujemne pracują na oddzielnych równoległych modułach w tej samej linii, dlatego grupy obudowy, kabli, zgrzewania i mocowania występują parami. Linia jest rozmieszczona jako przepływ liniowy, a nie jako wyspy, więc materiał nie musi być przenoszony ręcznie między etapami.
Sekwencja procesu wewnątrz linii
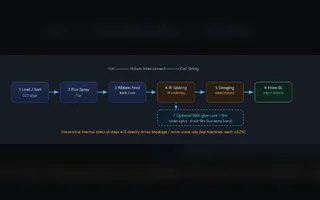
Krytyczna sekwencja znajduje się w stacji zgrzewania, ponieważ tam powstaje połączenie elektryczne i identyfikowalność puszki: nitowanie drutu → zgrzewanie ultradźwiękowe → testowanie wydajności elektrycznej → znakowanie laserowe. Nitowanie najpierw ustala połączenie mechaniczne, zgrzewanie tworzy połączenie elektryczne bez dodawania lutu, test odrzuca puszkę, zanim może zostać oznaczona, a laser nanosi identyfikację na puszkę, która już przeszła test.
Wcześniej tor kabla jest cięty na długość, zdejmowana jest izolacja, zaciskana końcówka i montowane złącze oraz nakrętka mocująca. Później gotowe kable są mocowane i układane. Ponieważ testowanie i znakowanie odbywają się liniowo, wadliwa puszka jest usuwana na stanowisku, a nie wykrywana podczas kontroli końcowej, i żadna oznaczona puszka nie wymaga ponownego testowania.
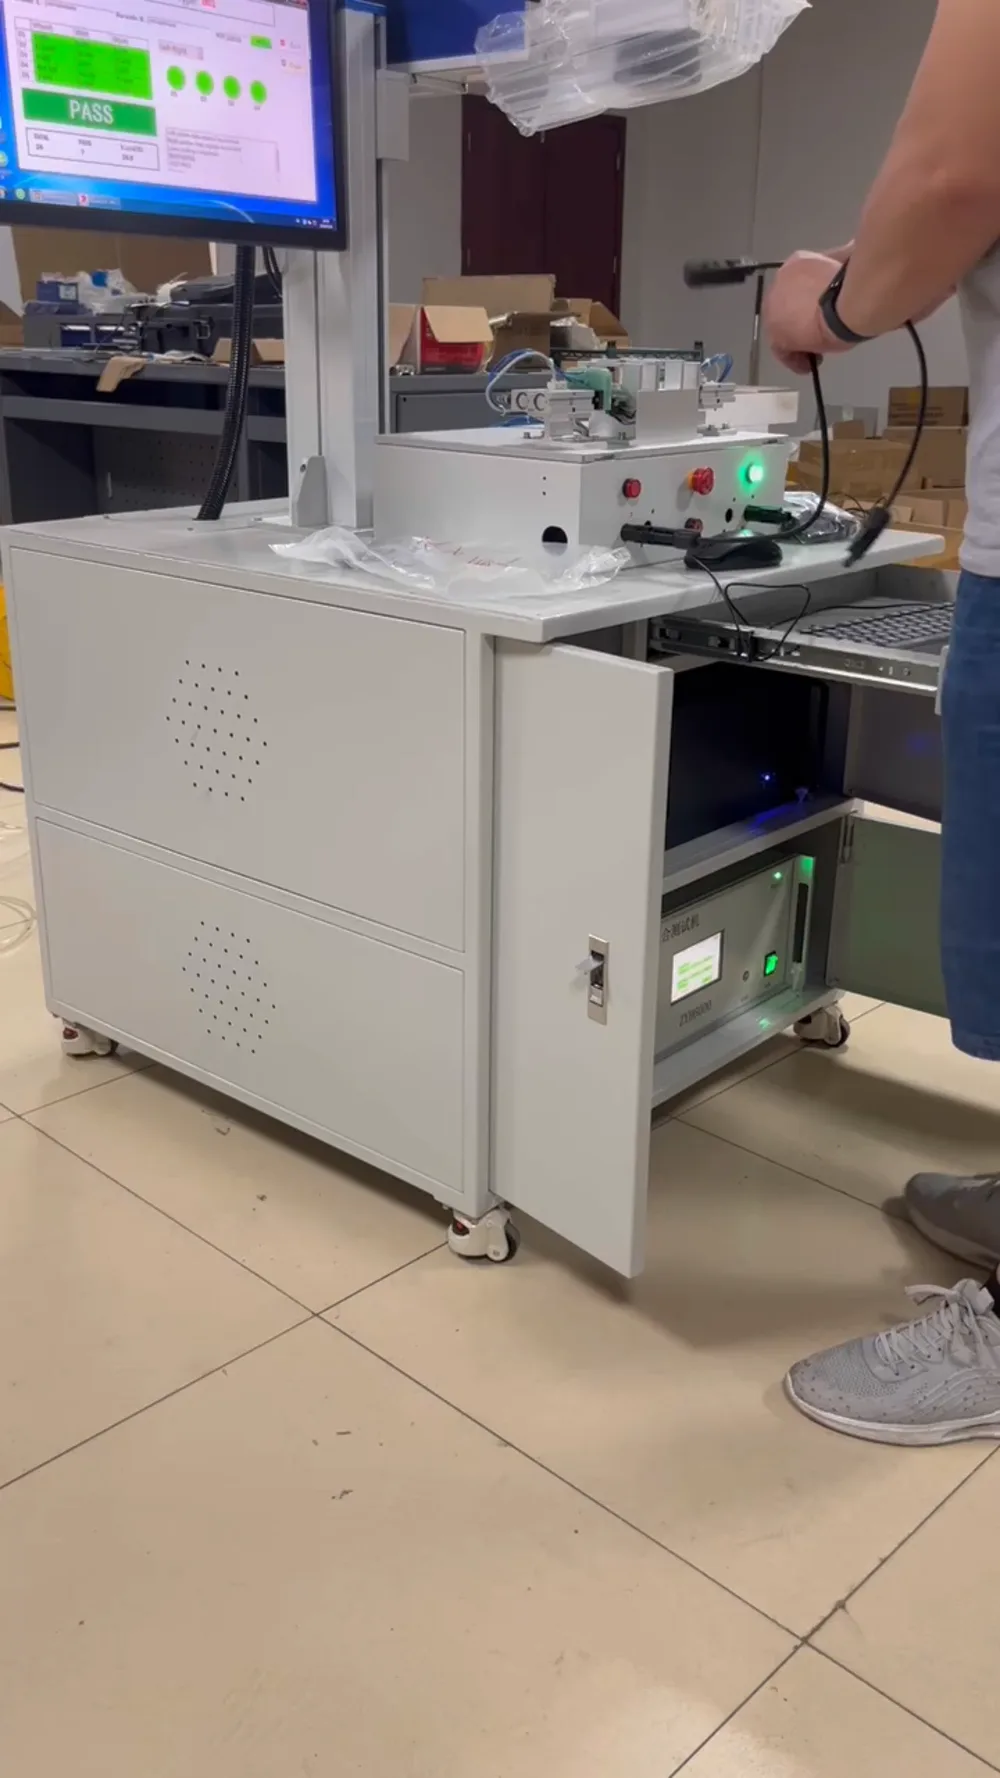
Konfiguracje automatyczne i półautomatyczne
Nie każdy wolumen uzasadnia układ automatyczny. Konfiguracja półautomatyczna obejmuje tę samą sekwencję procesu z mniejszą liczbą zintegrowanych modułów i ręcznym przenoszeniem między niektórymi etapami:
| Moduły półautomatyczne | Funkcja |
|---|
| Cięcie drutu i zaciskanie końcówek z przewodami i cyną | Przygotowuje końce kabli; dostarczane jako para. |
| Maszyna do testowania i znakowania | Testowanie elektryczne i znakowanie, dostarczane jako para. |
| Maszyna do zaciskania kabli i diod | Zaciska połączenie diody z kablem. |
| Prasa na zimno | Prasuje połączenia mechaniczne; dostarczana jako para. |
| Zgrzewarka ultradźwiękowa | Zgrzewa połączenie elektryczne. |
| Maszyna do wkręcania | Mocuje połączenia śrubowe. |
Praktyczna różnica to pracochłonność na puszkę i ilość obsługi między stanowiskami. Układ automatyczny jest specyfikowany do pracy bez nadzoru między punktami załadunku przy około 1000 szt. na godzinę; układ półautomatyczny zachowuje tę samą jakość połączeń, ale wymaga operatorów w punktach przenoszenia.
Wydajność, przezbrojenie i co ogranicza tempo
Wydajność znamionowa w pełni automatycznej linii wynosi około 1000 szt. na godzinę, co znacznie przewyższa zużycie linii modułów w skali gigawatowej, więc linia puszek przyłączeniowych rzadko jest wąskim gardłem fabryki. To, co w praktyce ogranicza przepustowość, to przezbrojenie, a nie prędkość w stanie ustalonym.
Przezbrojenie odbywa się za pomocą oprzyrządowania i wymiany części, a nie przebudowy linii: zmiana zestawu oprzyrządowania lub pojedynczych części pozwala tym samym stacjom obsługiwać różne modele puszek przyłączeniowych i różne typy złączy. Dla zakładu produkującego kilka formatów modułów pytanie o specyfikację nie dotyczy więc szczytowej wydajności, lecz tego, ile modeli linia musi obsłużyć i jak często się przezbraja.
Media i środowisko na stację
| Stacja | Moc | Sprężone powietrze |
|---|
| Maszyna montażowa front-end | AC 380 V plus lub minus 5 procent, moc znamionowa około 3 kW | Powyżej 0,5 MPa, statyczne 0,6 plus lub minus 0,1 MPa, filtrowane z wody i oleju |
| Maszyna do zakładania (zatrzaskiwania) klipsów | AC 220 V plus lub minus 5 procent, moc znamionowa około 4 kW | Powyżej 0,5 MPa, filtrowane |
| Maszyna montażowa rear-end | Jednofazowe 380 V, 50-60 Hz, moc znamionowa 35 kW | 5 do 7 kgf na centymetr kwadratowy |
Wspólne środowisko dla linii: temperatura otoczenia od -10 do 45 stopni C, wilgotność względna 20 do 80 procent RH, zasilanie 50 Hz z tolerancją plus lub minus 5 procent oraz brak szkodliwych gazów na stanowisku. Maszyna rear-end to obciążenie elektryczne, które trzeba zaplanować, ponieważ jej moc znamionowa jest o rząd wielkości wyższa niż stacji front-end. Jakość powietrza ma większe znaczenie niż jego ilość: instrukcje wymagają odfiltrowania wody i oleju, a większość alarmów stacji wynika z ciśnienia poza podanym zakresem lub zatkanego filtra.
FAQ
Czym jest linia do montażu puszek przyłączeniowych do modułów fotowoltaicznych?
To zestaw maszyn, które montują puszki przyłączeniowe modułów z ich oddzielnych części: obudów, diod, pokryw, kabli i złączy. To oddzielna linia od linii modułów i zwykle pracuje obok niej, ponieważ puszka jest montowana do modułu na stacji ramowania i puszki przyłączeniowej.
Ile puszek przyłączeniowych na godzinę może wyprodukować?
Konfiguracja w pełni automatyczna ma wydajność około 1000 szt. na godzinę. Rzeczywista wydajność zależy od tego, jak często linia przezbraja się między modelami i jak obsadzone są punkty załadunku.
Ilu operatorów potrzebuje linia?
Układ automatyczny jest zaprojektowany do pracy bezobsługowej między punktami załadunku, więc załoga obsługująca jest niewielka. Układ półautomatyczny wykorzystuje tę samą technologię łączenia, ale zachowuje ręczny transfer między kilkoma etapami i tam właśnie potrzebni są dodatkowi operatorzy.
Jakie typy puszek przyłączeniowych może obsługiwać?
Puszki trójdiodowe w klasie 1500 V i 20 do 35 A, w wersji standardowej i dzielonej, ze złączami z rodziny MC4. Różne rozmiary obudów i typy złączy są obsługiwane przez wymianę oprzyrządowania i pojedynczych części, a nie przez przebudowę linii.
Jakie media muszą być dostępne przed instalacją?
Trójfazowe 380 V dla stacji front-end, 220 V dla maszyny do klipsów, jednofazowe zasilanie 380 V o mocy znamionowej 35 kW dla maszyny rear-end oraz czyste sprężone powietrze powyżej 0,5 MPa z odfiltrowaną wodą i olejem. Powierzchnia hali wynika z rysunku rozmieszczenia, który jest dostarczany wraz z linią.
Czy testowanie i znakowanie są częścią linii?
Tak. Testowanie wydajności elektrycznej i znakowanie laserowe odbywają się w linii wewnątrz grupy spawalniczej, w kolejności: nitowanie, spawanie, testowanie, znakowanie. Taka kolejność oznacza, że puszka jest znakowana dopiero po przejściu testu, więc znak może służyć jako odniesienie identyfikowalności gotowego zespołu.
Końcowe przemyślenia
Linię do puszek przyłączeniowych kupuje się na podstawie trzech liczb, a nie obrazka maszyny: liczby modeli, które musi obsłużyć, akceptowalnego czasu przezbrojenia oraz mediów, które hala może faktycznie dostarczyć, przede wszystkim obciążenia 35 kW na końcu linii. Gdy te kwestie zostaną ustalone, wybór między automatem a półautomatem zwykle narzuca się sam, ponieważ układ automatyczny zwraca koszty tylko wtedy, gdy wolumen i mieszanka modeli są wystarczająco stabilne, by pracować bezobsługowo. Do zapytania dołącz rysunki puszki przyłączeniowej i roczny wolumen oraz poproś o listę stacji i rysunek rozmieszczenia dla tej konkretnej puszki, aby różne oferty można było porównać na tej samej podstawie.