Odpowiedzialność redakcyjna za ten artykuł spoczywa na Wuhan Ooi Photoelectric Technology Co., Ltd. Napisane i zweryfikowane przez zespół redakcyjny Ooitech. Zobacz naszą politykę redakcyjną dotyczącą tego, jak piszemy, gdzie wykorzystywane są narzędzia AI oraz jak zgłosić prośbę o korektę.
Zawartość żelu: liczba, która wyznacza okno laminowania
Spis treści
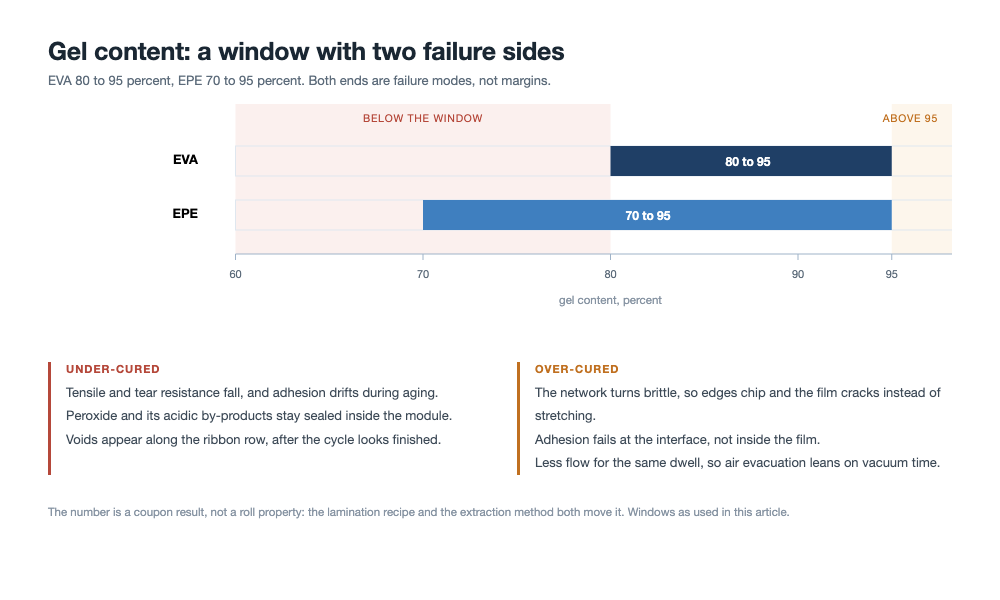
Krótka odpowiedź: Zawartość żelu to frakcja środka otulającego, która nie ulegnie rozpuszczeniu, i jest to jedyny rutynowy pomiar tego, czy reakcja sieciowania faktycznie zaszła wewnątrz Twojego laminatu. Typowe okna to 80 do 95 % dla EVA i 70 do 95 % dla EPE, a oba końce tych okien to tryby awarii, a nie marginesy. Zbyt niska pozostawia nieprzereagowany nadtlenek i jego produkty uboczne zamknięte wewnątrz modułu. Zbyt wysoka czyni folię kruchą i przenosi awarię na granicę międzyfazową. Dwa szczegóły decydują o tym, co oznacza ta liczba. Test przeprowadza się na próbce laminowanej według własnej receptury, więc mierzy Twój proces w takim samym stopniu jak materiał. A krajowe i międzynarodowe metody ekstrakcji różnią się czasem ekstrakcji, co wystarczy, aby przesunąć wynik poza linię akceptacji przy niskim stopniu utwardzenia, gdzie znajduje się część rynku EPE.
Wynik zawartości żelu, który przechodzi w raporcie dostawcy, a nie przechodzi w Twoim własnym laboratorium, zwykle nie jest sprzecznością. To dwa różne testy, na dwóch różnych laminatach, odnoszone do jednej linii akceptacji.
Co faktycznie mierzy ta liczba
Przed laminowaniem środek otulający jest liniowym polimerem. W laminatorze nadtlenek zawarty w formule rozkłada się na rodniki, te rodniki odrywają wodór od sąsiednich łańcuchów, a łańcuchy łączą się w trójwymiarową sieć. Taka sieć nie rozpuszcza się już. Pęcznieje, a część, która jest wciąż rozpuszczalna, przechodzi do rozpuszczalnika.
Zawartość żelu to frakcja masowa, która pozostaje. Ta definicja niesie ze sobą konsekwencję, o której zapomina się w sporach o akceptację: liczba jest stosunkiem, a nie opisem. Dziewięćdziesiąt procent oznacza, że dziesięć procent folii jest wciąż liniowe, wciąż zdolne do płynięcia w temperaturze, wciąż zdolne do migracji. Dwie folie o wyniku 90 mogą zachowywać się różnie, jeśli te dziesięć procent jest równomiernie rozłożone w jednej, a skupione na powierzchni w drugiej.
Test, tak jak jest faktycznie przeprowadzany
Metoda ekstrakcji ksylenem jest znormalizowana i warto ją prześledzić krok po kroku, ponieważ trzy jej etapy decydują o wyniku bardziej niż sam materiał.
Dwa arkusze układa się jeden na drugim, zazwyczaj około 200 na 200 mm, z folią rozdzielającą powyżej i poniżej, aby utwardzoną folię można było później odkleić. Kanapkę laminuje się według receptury stosowanej na linii produkcyjnej, a nie według receptury ogólnej, i chłodzi. Utwardzoną folię zdejmuje się, tnie na granulki mniejsze niż 3 na 3 mm, a 0,5 g ± 0,05 g odważa się do stalowego woreczka o oczkach 120 mesh. Przygotowuje się trzy próbki na próbę.
Woreczek czyści się, suszy i waży pusty jako W1, waży z granulkami jako W2, zamyka i ekstrahuje we wrzącym ksylenie zgodnie z procedurą w GB/T 29848. Po ekstrakcji woreczek suszy się w 140 °C do stałej masy, chłodzi w eksykatorze przez 30 minut i waży jako W3. Zawartość żelu to (W3 − W1) / (W2 − W1), w procentach, uśredniona z trzech próbek.
- Receptura próbki. Próbka utwardzana w innej temperaturze lub czasie przebywania niż na linii mówi o laboratorium, a nie o produkcie.
- Wielkość granulek. Grube granulki przedstawiają rozpuszczalnikowi mniejszą powierzchnię i dają wysoki wynik.
- Suszenie do stałej masy. Pozostały rozpuszczalnik dodaje masę i podnosi wynik. To najłatwiejszy do popełnienia i najtrudniejszy do zauważenia błąd, ponieważ liczba wygląda wiarygodnie.
Dwie strony okna i awaria, którą każda z nich powoduje
Powszechnie stosowane okna akceptacji to 80 do 95 % dla EVA i 70 do 95 % dla EPE. Tabela to część, którą warto przypiąć na ścianie, ponieważ oba objawy awarii pokrywają się w miejscu, w którym ludzie zwykle patrzą.
| Co mierzysz | Poniżej okna | Powyżej okna |
|---|---|---|
| Wytrzymałość na rozciąganie | Niższa | Wyższa, potem spadająca, gdy sieć staje się krucha |
| Odporność na rozdzieranie | Niższa i niestabilna | Niższa: folia pęka zamiast się rozciągać |
| Przyczepność do szkła i folii tylnej | Niestabilna, dryfuje podczas starzenia | Niższa, zawodzi na granicy międzyfazowej, a nie w folii |
| Pęcherze po laminowaniu | Częste | Rzadsze przy laminowaniu, częstsze w warunkach eksploatacji |
| Rozwarstwienie | Późne, po teście wilgotnego ciepła | Wczesne, na krawędziach i wokół szyn zbiorczych |
| Co pozostaje wewnątrz modułu | Nieprzereagowany nadtlenek i kwaśne produkty rozkładu | Substancje lotne z nadmiernej reakcji |
Okno zawartości żelu dla EVA i EPE, z trybem awarii po każdej stronie. Liczba pochodzi z próbki utwardzanej na Twojej własnej płycie, a nie z rolki.
Oba końce powodują rozwarstwienie, dlatego samo rozwarstwienie nie może powiedzieć, z której strony okna wypadłeś. Potrzebujesz liczby i musisz wiedzieć, co pozostało w folii.
Zbyt niska: awaria, która działa dalej po laminowaniu
Niska zawartość żelu oznacza, że nadtlenek nie został w pełni zużyty. Część tego to problem mechaniczny, widoczny natychmiast jako niższa wytrzymałość na rozciąganie i odporność na rozdzieranie oraz jako przyczepność, która w dniu pomiaru wygląda akceptowalnie, a potem dryfuje. Druga część jest chemiczna i to ona kosztuje moduły.
Pozostały środek sieciujący i jego produkty rozkładu pozostają zamknięte wewnątrz laminatu, którego nikt nie otworzy przez dwadzieścia pięć lat. W temperaturze eksploatacji mogą uwalniać kwaśne związki, a te związki szukają dokładnie tych materiałów, które przewodzą: powierzchni taśmy i srebrnej siatki. Wynik objawia się jako powolny wzrost rezystancji szeregowej, a nie jako oczywista wada, dlatego słabo utwardzona partia może przejść kontrolę końcową i nie przejść testu wilgotnego ciepła.
To także jedna z dróg prowadzących do pęcherzy, które zrzuca się na laminator. Gdy utwardzenie jest niepełne, folia nadal płynie i uwalnia substancje lotne po tym, jak cykl rzekomo się zakończył, a puste przestrzenie pojawiają się tam, gdzie folia jest najcieńsza, czyli wzdłuż rzędu taśm. Nie każdy pęcherz w laminacie to wina środka otulającego, ale wystarczająco wiele z nich, by zapis utwardzenia należało trzymać obok mapy pęcherzy.
Zbyt wysoka: kruchość i adhezja, która zawodzi na granicy faz
Przecuring to kierunek, w którym dryfują operatorzy, ponieważ więcej ciepła i więcej czasu wydają się jak polisa ubezpieczeniowa. Mechanika działa odwrotnie. Gęstsza sieć ma mniejszą zdolność do relaksacji, więc odporność na rozdzieranie spada, a folia zachowuje się jak cienka guma, która utraciła elastyczność. Adhezja również słabnie, i to na granicy faz, a nie wewnątrz folii, co jest trybem awarii objawiającym się jako odpryskiwanie na krawędzi modułu i jako delaminacja wokół szyny zbiorczej. W EPE ten sam przecuring pojawia się najpierw wzdłuż taśmy ogniwa, gdzie pustki w kształcie linii podążają za geometrią złącza, a nie za wzorem cyklu próżniowego.
Istnieje drugi koszt, który w ogóle nie pojawia się w liczbie zawartości żelu. Sztywniejsza sieć płynie mniej podczas tego samego czasu przetrzymania, więc wypełnianie szczeliny wokół taśmy i stopnia na krawędzi ogniwa staje się bardziej zależne od czasu próżni i od rampy ciśnienia. Utwardzanie i płynięcie są wymieniane przeciwko sobie, a ta wymiana jest niewidoczna, o ile oba nie są mierzone.
Przy równoważeniu utwardzania z płynięciem etapujemy czas próżni i regulujemy rampę ciśnienia komory, aby folia wypełniła się wokół stopnia taśmy, zanim sieciowanie uczyni polimerową sieć sztywną.
Dlaczego liczba dostawcy i twoja liczba się nie zgadzają
Dwie rzeczy różnią się między raportem w pliku jakości a próbką w twoim laboratorium, i tylko jedna z nich to materiał.
Pierwsza to receptura próbki, już omówiona. Druga to metoda. GB/T 29848 i IEC 62788-1-6 obie określają stopień utwardzenia przez ekstrakcję i różnią się czasem ekstrakcji. Praca opublikowana w EPJ Photovoltaics w 2024 roku porównała obie i stwierdziła, że metoda krajowa daje wyższy odczyt, przy czym różnica jest największa przy niskim utwardzeniu. Ma to znaczenie, ponieważ część rynku EPE ma swoją linię akceptacji w regionie, w którym obie metody się nie zgadzają. Folia może być zgodna z jednym standardem i niezgodna z drugim przy tym samym stopniu utwardzenia, i żadne laboratorium nie jest w błędzie.
DSC odpowiada na inne pytanie
Odpowiada na inne pytanie. DSC mierzy resztkową egzotermię reakcji, czyli ile sieciowania może jeszcze zajść, a nie ile sieci już istnieje. Jest szybka, potrzebuje miligramów i pięknie trenduje proces. Nie można jej również porównać do specyfikacji zawartości żelu, ponieważ te dwie liczby nie są tą samą wielkością.
| Metoda | Co raportuje | Najlepsze zastosowanie | Gdzie wprowadza w błąd |
|---|---|---|---|
| Ekstrakcja ksylenem, GB/T 29848 | Udział masy nierozpuszczalnej po zdefiniowanej ekstrakcji | Akceptacja zgodnie ze specyfikacją zawartości żelu | Wrażliwa na rozmiar granulatu i suszenie; czas ekstrakcji różni się od metody IEC |
| Ekstrakcja ksylenem, IEC 62788-1-6 | Ta sama wielkość według innej procedury | Transgraniczne umowy dostaw | Odczyt niższy niż metoda krajowa przy tym samym utwardzeniu |
| Resztkowa egzotermia DSC | Sieciowanie, które może jeszcze zajść | Trendowanie procesu, kontrola przychodząca, badania utwardzania | Nieporównywalna z procentem zawartości żelu |
Gdzie liczba jest naprawdę ustalana
Trzy dźwignie należą do producenta folii: receptura, czyli nadtlenek i koagent przenoszący wydajność sieciowania; kompoundowanie i absorpcja ciekłych dodatków do granulatu; oraz wytłaczanie, które musi pozostać poniżej temperatury, w której nadtlenek zaczyna się rozkładać, w przeciwnym razie folia przychodzi częściowo utwardzona.
Trzy dźwignie należą do linii modułowej: rzeczywista temperatura laminatu, czas przetrzymania w tej temperaturze i jednorodność obu na całej płycie. Z tych trzech jednorodność jest tą, która się ukrywa. Płyta, która jest o kilka stopni gorętsza przy rozdzielaczu niż na dalszej krawędzi, wytworzy dwie różne zawartości żelu w jednym module, a próbka pobrana ze środka uśredni je do wyniku pozytywnego.
Aby wyeliminować wahania temperatury na całej płycie, konfigurujemy wielostrefowe obwody grzewcze i weryfikujemy jednorodność powierzchni, aby laminat doświadczał identycznego przetrzymania termicznego od rozdzielacza do zewnętrznych krawędzi.
Temperatura, która ma znaczenie, to laminat, a nie wartość zadana. Okno EVA to praktyczny sposób, aby to zobaczyć: termopary umieszczone na szkle i na płaszczyźnie ogniwa, odczytywane względem serii zawartości żelu z próbek utwardzanych w tych samych warunkach, dają okno procesowe w jedno popołudnie. Tabela receptur skopiowana od dostawcy daje liczbę, która przypadkiem działa w maszynie kogoś innego. Reszta cyklu, w tym sposób etapowania próżni, jest opisana w procesie laminowania .
Próbka to specyfikacja
Specyfikacja, która mówi 80 do 95 % bez podania receptury próbki i metody, nie jest wykonalna, ponieważ obie strony mogą być uczciwe i się nie zgadzać. Zapisz w niej trzy rzeczy: recepturę laminowania dla próbki, w tym temperaturę płyty i czas przetrzymania; zastosowany standard i czas ekstrakcji; oraz pozycję pobierania próbki, ponieważ krawędź i środek modułu pełnowymiarowego to nie ten sam laminat.
Czwartą rzeczą wartą zapisania jest rozkład, a nie średnia. Dostawca raportujący 88 % z zakresem od 86 do 90 na całej szerokości rolki to inny dostawca niż ten raportujący 88 % z zakresem od 79 do 96, mimo że test akceptacyjny przechodzi oba.
Gdy zawodzi na linii, patrz w tej kolejności
- Metoda. Ponownie uruchom tę samą próbkę dwa razy, zanim dotkniesz procesu. Rozmiar granulatu i czas suszenia odpowiadają za więcej niezgodności, niż zakłada większość dochodzeń.
- Temperatura laminatu. Zmierz termoparą szkło i płaszczyznę ogniwa, a nie powierzchnię płyty, i porównaj z recepturą, która dała próbki pozytywne.
- Jednorodność. Próbki ze strony podawania i strony wyładowania tej samej płyty, utwardzane w tym samym cyklu.
- Próżnia i czas przetrzymania. Jeśli utwardzenie jest w porządku w środku, a niskie na krawędzi, problemem jest zwykle transfer ciepła przy słabej próżni, a nie chemia.
- Receptura. Tylko teraz. Dozowanie nadtlenku, współśrodek sieciujący oraz wiek i sposób przechowywania koncentratu sieciującego, ponieważ nadtlenki tracą aktywność podczas przechowywania i partia, która była dobra w marcu, nie jest tą samą partią we wrześniu.
O co zapytać, zanim podpiszesz specyfikację
Cztery pytania odróżniają użytecznego dostawcę od takiego, który tylko spełnia wymagania. Z jakiej normy i z jakiego czasu ekstrakcji pochodzi ta liczba. Jakiego przepisu na próbkę użyto. Jakie są wartości minimalna i maksymalna w poprzek szerokości rolki i wzdłuż jej długości, a nie wartość średnia. A w przypadku EPE, czy proporcja warstw zmieniła się między próbką kwalifikacyjną a rolką produkcyjną, ponieważ okno przesuwa się wraz ze strukturą, a kwalifikacja jest ważna tylko dla struktury, która została przebadana. Ten ostatni punkt to ta sama logika co zmiana listy materiałów w normach dotyczących modułów: dowody dotyczą konfiguracji, a nie marki.
Skąd pochodzą te liczby
Okna akceptacji od 80 do 95 % dla EVA i od 70 do 95 % dla EPE, sygnatury awarii po obu stronach oraz procedura ekstrakcji wraz z rozmiarem granulatu, sitem, temperaturami i krokami ważenia pochodzą z artykułu źródłowego, na którym opiera się ten tekst, a który jest chińską notatką techniczną dotyczącą sieciowania enkapsulantu. Porównanie między GB/T 29848 i IEC 62788-1-6 pochodzi z tego samego artykułu, powołującego się na pracę opublikowaną w EPJ Photovoltaics w 2024 roku; nie powtórzyliśmy tego badania. Porównanie metodą DSC to standardowa wiedza laboratoryjna, a nie zmierzony tutaj wynik.
Stwierdzenia dotyczące równomierności płyty grzewczej, położenia próbki i przechowywania nadtlenku to nasze wnioskowanie z chemii polimerów i z tego, jak zachowują się laminatory, a nie przeprowadzone przez nas pomiary. Nie wykonaliśmy serii próbek na potrzeby tego artykułu. Kolejność w liście kontrolnej awarii należy traktować jako sposób na efektywne wykorzystanie zmiany, a nie jako zwalidowaną procedurę.
P: Czy 90 procent to dobry wynik?
Mieści się w obu oknach, więc przechodzi. To, czy jest dobry, zależy od tego, gdzie znajduje się reszta rolki i co robi te dziesięć procent, które wciąż się rozpuszcza. Wąski rozkład wokół 88 to lepszy proces niż szeroki wokół 90.
P: Czy zawartość żelu można zmierzyć na gotowym module?
Nie przez ekstrakcję, ponieważ folia jest związana między szkłem a ogniwem. Badania na poziomie modułu wykorzystują przekroje poprzeczne, DSC na próbkach wyciętych z laminatu lub testy przyczepności po starzeniu. Do celów odbioru praktycznym narzędziem jest próbka.
P: Dlaczego okno dla EPE jest niższe niż okno dla EVA?
Ponieważ struktura składa się z trzech warstw, a rdzeń POE sieciuje trudniej niż warstwa zewnętrzna EVA w tej samej temperaturze. Linia akceptacji ustawiona tam, gdzie znajduje się EVA, odrzucałaby całkowicie dobrą EPE, więc okno jest poszerzane w dół, aby dopasować się do struktury, a nie do samej żywicy.
P: Czy wyższa zawartość żelu oznacza lepszą odporność na PID?
Nie. PID zależy od ruchliwości jonów i rezystywności drogi od ogniwa do ziemi, co jest głównie kwestią materiału i wilgoci, a także od napięcia systemu. Przeciecz sieciowania tego nie poprawia i może zaszkodzić przyczepności oraz uszczelnieniu krawędzi.
P: Którą metodę powinna wskazywać specyfikacja?
Dowolną, pod warunkiem że wskazuje normę, czas ekstrakcji i przepis na próbkę oraz że oba laboratoria stosują tę samą. Tryb awarii, którego należy unikać, to raport dostawcy z jednej metody i kontrola przychodząca z drugiej, ze sporem pomiędzy.
P: Ile próbek należy przebadać?
Procedura wymaga trzech próbek na próbkę. Większe znaczenie dla linii modułów ma to, które to próbki: jedna z każdego końca rolki i jedna ze środka, plus rutynowo jedna z krawędzi płyty grzewczej, to lepsze wykorzystanie próbek niż trzy ze środka jednej rolki.
P: Czy gramatura folii zmienia okno?
Zmienia czas przebywania potrzebny do osiągnięcia tego samego stopnia sieciowania. Sieciowanie jest całką temperatury w czasie przez grubość folii, więc cięższa folia przy tym samym przepisie daje niższą zawartość żelu. Jeśli kwalifikujesz dostawcę przy 400 g/m² i kupujesz przy 500, ponownie zakwalifikuj parę przepis i folia razem.
P: Co jeśli jedna linia prowadzi EVA i EPE na jednym przepisie?
Wtedy przynajmniej jedna z nich działa poza swoim oknem. Te dwie struktury wymagają różnego czasu przebywania lub różnej temperatury płyty grzewczej, aby trafić w to samo miejsce, dlatego właśnie w mieszanych kampaniach koncentrują się problemy z sieciowaniem.
Wnioski końcowe
Zawartość żelu to tani pomiar, który odpowiada na drogie pytanie: czy reakcja zakończyła się wewnątrz tego laminatu. Odpowiada na nie tylko wtedy, gdy próbka odpowiada linii, gdy metoda odpowiada specyfikacji i gdy czytasz obie krawędzie okna, zamiast traktować większy stopień sieciowania jako bezpieczniejszy. Ta liczba nie jest oceną materiału. To stwierdzenie o cyklu, który ją wytworzył.
OOITech produkuje komory jedno- i dwukomorowe maszyny do laminowania paneli słonecznych z płytami grzewczymi olejowymi lub elektrycznymi zaprojektowanymi do precyzyjnej równomierności termicznej i kontroli ciśnienia. Prześlij nam swoje rysunki, specyfikacje stosu modułu lub próbki testowe do oceny procesu, a nasz zespół techniczny pomoże Ci określić dokładne, powtarzalne okno laminowania.