Nie każdy pęcherz w laminacie jest
Spis treści
Krótka odpowiedź: Nie każdy pęcherz w module laminowanym pochodzi z enkapsulantu, a traktowanie ich wszystkich jako problemu materiałowego prowadzi do błędnej naprawy. Niektóre pęcherze powstają w układzie próżniowym: jeśli komora nie zostanie wystarczająco szybko opróżniona lub zestaw pomp nie utrzyma wymaganej próżni przez cały cykl, powietrze pozostaje uwięzione w stosie i po sieciowaniu pojawia się jako pustki. Rozróżnienie to ma znaczenie, ponieważ obie przyczyny mają zupełnie inne rozwiązania. Przyczyna materiałowa wskazuje na zawartość wilgoci w enkapsulancie, warunki przechowywania lub okno sieciowania. Przyczyna związana z próżnią wskazuje na wydajność pompy, stan uszczelnień, szybkość nieszczelności lub profil opróżniania. Konfiguracja pomp i okno termiczne EVA wyznaczają termin usunięcia powietrza, zanim enkapsulant zacznie żelować.
Produkcja modułów PV · autor: Jerry, Ooitech
Wprowadzenie
Niektóre wady pęcherzy powstają w układzie próżniowym, a nie w enkapsulancie; konfiguracje pomp i termin pompowania wyjaśniono w pompy próżniowe do laminatorów, okno EVA i sposób konfiguracji zestawu pomp.
Za każdym razem, gdy w module fotowoltaicznym pojawia się pęcherz, ludzie od razu obwiniają folię EVA/EPE. To nie jest takie proste.
W enkapsulacji modułów PV pęcherze w laminacie są najczęstszym i najtrudniejszym do wyeliminowania, nawracającym defektem jakościowym. Większość osób w branży wyznaje stałe przekonanie, że wszystkie pęcherze w laminacie są powodowane przez EVA/EPE enkapsulant problemy z jakością. To nieprawda. Wady enkapsulantu to tylko jedna z wielu przyczyn. Wady surowców, nieprawidłowe działanie urządzeń do laminowania, błędy ludzkie oraz niekontrolowane warunki w hali produkcyjnej mogą wywołać różne rodzaje pęcherzy w laminacie.
Pęcherze wyglądają jak powierzchowna wada kosmetyczna, ale stale wpływają na moc wyjściową modułu, stabilność długoterminową i żywotność. Są jedną z głównych ukrytych przyczyn degradacji zewnętrznej, delaminacji i awarii. Ten blog analizuje klasyfikację pęcherzy, przyczyny źródłowe i uszkodzenia wydajności z wielu perspektyw, dając precyzyjną podstawę do optymalizacji procesu i identyfikowalności wad.
Typy pęcherzy laminacyjnych w modułach PV i ich przyczyny
Na podstawie kształtu pęcherzy, rozmieszczenia i mechanizmu powstawania, pęcherze laminacyjne dzielą się na dwie główne kategorie.
Pęcherze resztkowe
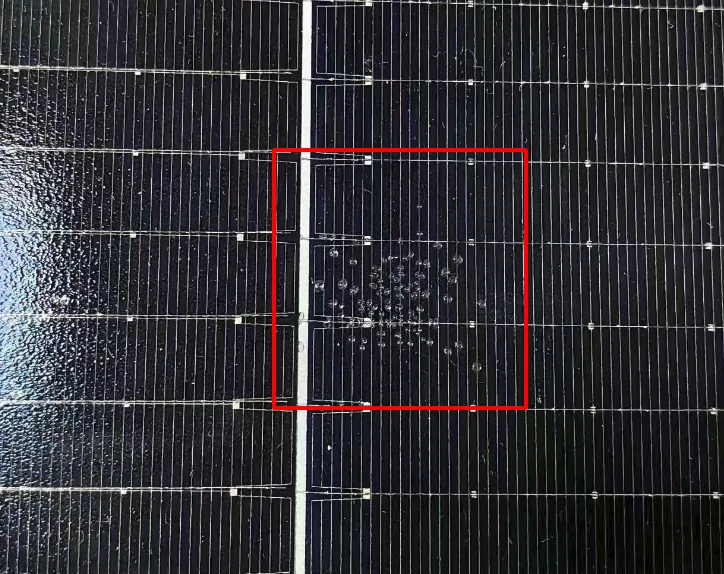
Pojawiają się głównie w szczelinach ogniw, odstępach między stringami, na krawędziach modułu i w czterech narożnikach. Przyjmują postać gęstych małych pęcherzy, pęcherzy w kształcie pasków lub pęcherzy w kształcie płatków śniegu. Główną przyczyną jest to, że powietrze międzywarstwowe nie jest w pełni usuwane podczas laminacji, a odgazowanie próżniowe jest niekompletne. Są to fizyczne pęcherze resztkowe, w większości związane z parametrami sprzętu, procesem operacyjnym i procesem układania warstw, przy czym wady materiałowe stanowią bardzo niewielki udział. Te pęcherze są początkowo małe, silnie ukryte i mogą nadal przechodzić standardy jakości poszczególnych zakładów. W produkcji masowej są łatwo pomijane, ale ryzyko późniejszego rozrostu jest bardzo wysokie.
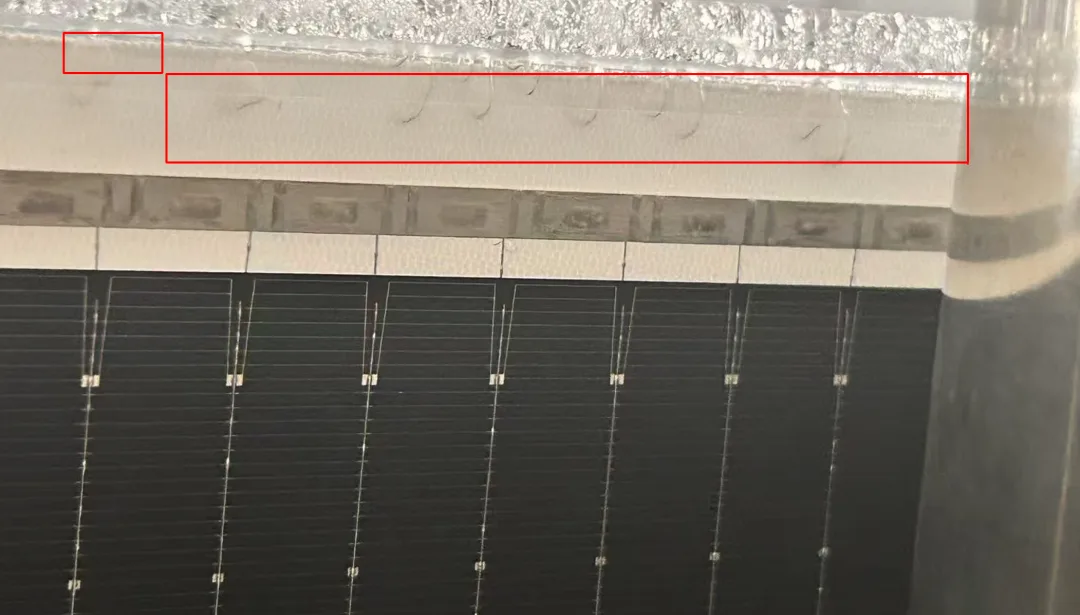
Szczegółowa analiza:
Usterki układu próżniowego: Obniżona wydajność pompy próżniowej, nieszczelne przewody próżniowe, niewystarczający poziom próżni, zbyt krótki czas odpompowania lub niewystarczająca prędkość pompowania – wszystko to uniemożliwia całkowite usunięcie powietrza międzywarstwowego. Jest to główna przyczyna resztkowych pęcherzy.
Niezrównoważenie temperatury i ciśnienia: Zbyt szybkie nagrzewanie lub zbyt wysoka temperatura wstępnego podgrzewania powoduje szybkie sieciowanie i utwardzanie powierzchni folii, uwięzionie powietrza i wilgoci między warstwami i tworzenie zamkniętych pęcherzy. Niewystarczające ciśnienie laminowania lub zbyt krótki czas przetrzymywania uniemożliwia folii pełne rozpłynięcie się i zwilżenie, przez co pustki międzywarstwowe nie mogą zostać wyciśnięte, co powoduje powstawanie dużych obszarów pustych pęcherzy. Nierównomierna temperatura płyty grzewczej, z dużymi lokalnymi różnicami temperatur, powoduje utwardzanie folii z różną szybkością i wywołuje lokalne pęcherze.
Awarie komponentów i mechaniczne: Zestarzałe, odkształcone, pomarszczone arkusze silikonowe o słabej przepuszczalności powietrza nie mogą wywierać równomiernego nacisku w celu usunięcia powietrza. Niedopasowany rozmiar ramy laminowania lub odchylenie wysokości pozostawia słabo połączone narożniki i krawędzie. Nierówna powierzchnia stołu lub odchylenie precyzji transferu przesuwa ułożony stos, co prowadzi do słabego odgazowania i regularnych pęcherzy na krawędziach lub pęcherzy w kształcie płatków śniegu w narożnikach.
Pęcherze odgazowaniowe
Pojawiają się one głównie na powierzchni ogniwa, wokół taśmy i w lokalnych obszarach modułu, przede wszystkim jako pojedyncze duże pęcherze lub lokalnie gęste pęcherze. Główną przyczyną jest wilgoć wewnątrz materiałów (folia, szkło, taśma, ogniwa), substancje lotne (topnik itp.) lub resztkowe zanieczyszczenia w materiałach pomocniczych. Podczas laminowania w wysokiej temperaturze wilgoć i zanieczyszczenia drobnocząsteczkowe odparowują pod wpływem ciepła, a gaz nie może ujść, więc gromadzi się w pęcherze. Jest to głównie związane z jakością surowców, kontrolą materiałów pomocniczych i wstępną obróbką materiałów. Dlatego istnieje wiele przyczyn po stronie materiałów – nie bądź tak pewien, że to folia za każdym razem, gdy pojawi się pęcherz. Szczegółowa analiza:
Czynniki związane z enkapsulantem: Folia EVA/EPE jest dość higroskopijna i stanowi częsty czynnik materiałowy. Złe przechowywanie w warunkach odpornych na wilgoć, zbyt długie narażenie na powietrze po otwarciu lub nieużycie pociętej folii w odpowiednim czasie powoduje wchłanianie dużej ilości wilgoci z powietrza. Jeśli stopień sieciowania folii jest niezgodny ze specyfikacją, formuła zawiera wiele zanieczyszczeń lub jakość partii jest niestabilna, podczas laminowania w wysokiej temperaturze uwalniają się drobnocząsteczkowe substancje lotne. Gdy wilgoć i substancje lotne odparują i nie mogą ujść w porę, tworzą równomiernie gęste pęcherze między warstwami. Nierównomierna grubość folii lub pomarszczone łączenie również uwięzia lokalne powietrze i pośrednio powoduje pęcherze.
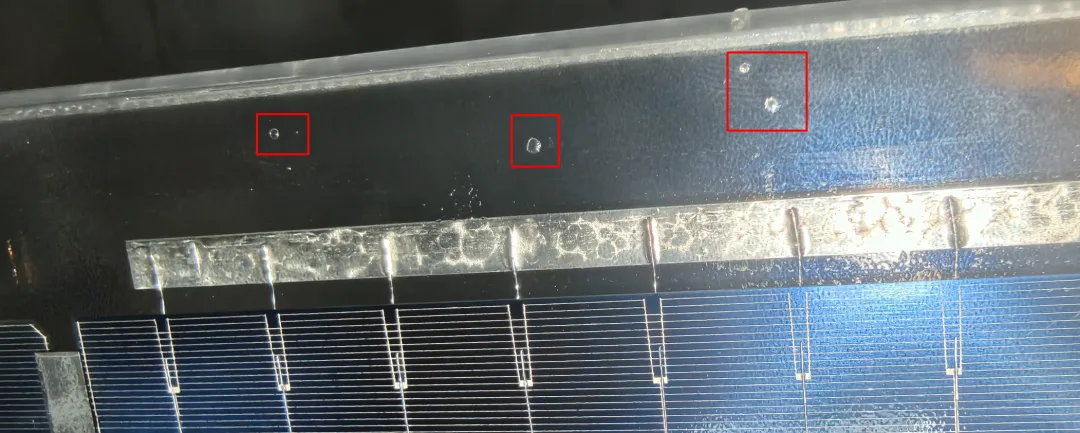
Czynniki związane ze szkłem: Hartowane szkło PV może mieć trudne do zauważenia plamy, kurz lub olej albo może nie być w pełni wysuszone po czyszczeniu, pozostawiając ślady wody na krawędzi. Pod wpływem ciepła laminowania wilgoć i opary oleju ulatniają się i tworzą lokalne pęcherze na styku szkło-folia. Odchylenie płaskości szkła lub nieprawidłowe fazowanie krawędzi pozostawia luźne połączenie po ułożeniu, przez co powietrze na krawędzi nie może ujść i tworzy trwałe pęcherze krawędziowe.
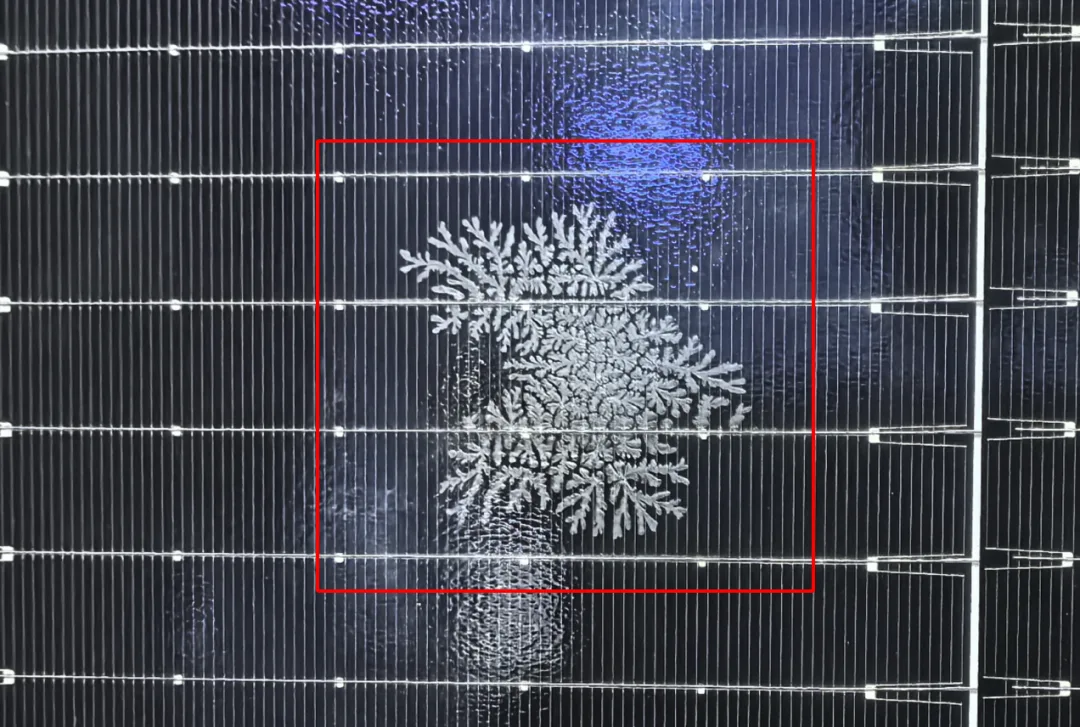
Czynniki związane z taśmą i topnikiem: To łatwo przeoczany czynnik wywołujący pęcherze. Utlenione powierzchnie taśmy, nierównomierna powłoka lub pozostałości oleju pozostawiają szczeliny na styku taśma-folia po lutowaniu. Nadmiernie rozpylony topnik lub topnik, który nie odparował i nie wyschnął w pełni po lutowaniu, pozostawia pozostałości organiczne, które szybko ulatniają się pod wpływem ciepła laminowania, tworząc pęcherze pasmowe lub punktowe po obu stronach taśmy oraz wokół linii siatki ogniwa. Jest to główna przyczyna pęcherzy w obszarze taśmy.
Czynniki związane z ogniwem: Słabo oczyszczone ogniwa mogą mieć pozostałości chemiczne, kurz i cząstki z etapów teksturowania i dyfuzji. Ogniwa przechowywane w wilgotnych warunkach lub z kondensacją na powierzchni powodują rozkład zanieczyszczeń i ulatnianie się wilgoci pod wpływem ciepła laminowania, tworząc rozproszone pęcherze na powierzchni ogniwa. Mikropęknięcia ogniwa lub uszkodzenia powierzchni również pozostawiają lokalne pustki w połączeniu i uwięzione powietrze.
Poza sprzętem, procesem i materiałami: operatorzy i środowisko
Oprócz sprzętu, procesu i materiałów, błędy ludzkie w obsłudze oraz środowisko hali produkcyjnej mogą również powodować wady w postaci pęcherzy.
Nieprzestrzeganie standardów przez operatora powoduje losowe, nieregularne pęcherze; sporadyczne wady w pojedynczej partii pochodzą głównie z czynników ludzkich. Podczas układania, przesunięcie przy umieszczaniu szkła, folii, ogniw i backsheet ręcznie, plus rozciąganie folii, marszczenie lub przemieszczenie, tworzy lokalne uwięzione powietrze. Dotykanie powierzchni materiałów gołymi rękami pozostawia odciski palców, pot i olej, które odparowują w wysokiej temperaturze w pęcherze na granicy faz. Nierówne ułożenie materiałów pomocniczych lub rozmieszczenie taśm pozostawia lokalne wybrzuszenia i zawieszone obszary, które po laminowaniu stają się pustkami wiązania. Operatorzy, którzy nie ściśle przestrzegają wstępnej obróbki materiałów — podając wilgotną folię lub niewysuszoną taśmę bezpośrednio do produkcji — również powodują pęcherze.
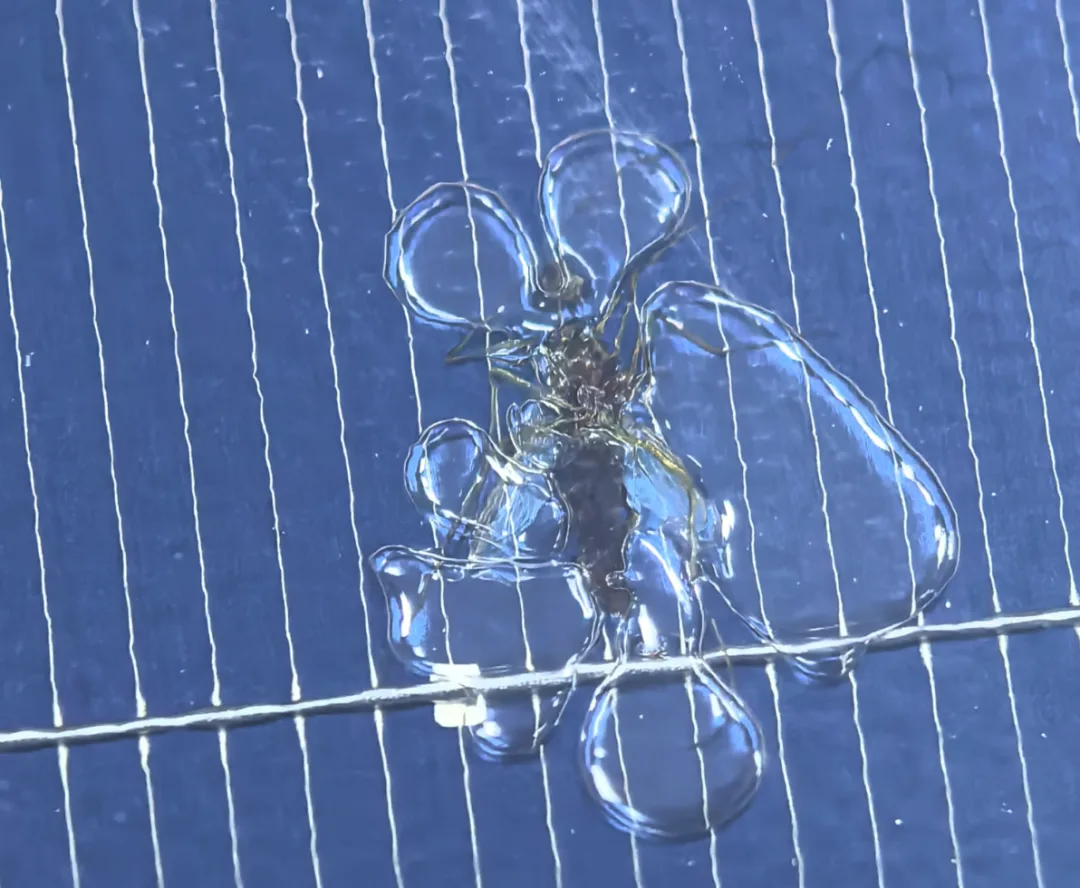
Nieodpowiednio kontrolowane środowisko hali produkcyjnej łatwo powoduje problemy z pęcherzami w partii i jest kluczowym czynnikiem wyzwalającym wahania jakości w produkcji masowej. Niska czystość z nadmiarem pyłu zawieszonego w powietrzu i cząstek osadzających się na materiałach tworzy warstwę izolacyjną, powodując słabe zwilżanie folii i mikropęcherze. Nieskuteczna kontrola temperatury i wilgotności — przy wysokiej wilgotności — sprawia, że wszystkie odsłonięte materiały szybko wchłaniają wilgoć, gwałtownie zwiększając wskaźnik pęcherzy odgazowujących. Turbulentny przepływ powietrza i nawiewniki dmuchające bezpośrednio na stół roboczy powodują szybką kondensację i osadzanie pyłu na powierzchni materiału, a duże wahania temperatury szkodzą precyzji układania i stabilności obróbki wstępnej folii. Dodatkowo pęcherze od owadów — karaluchów, komarów, much — są również powszechne, spowodowane słabym 5S.
Szkody wykraczają poza wygląd: niezawodność i bezpieczeństwo też
Pęcherze laminatu wpływają nie tylko na wygląd modułu — uderzają w niezawodność i bezpieczeństwo.
Wygląd: bezpośrednie odrzucenie, niższa wydajność
Pęcherze psują płaski, jednolity wygląd powierzchni modułu i tworzą widoczną wadę kosmetyczną. Są kluczowym elementem niezgodności w pierwszej kontroli. Według standardów kontroli modułów PV, gdy liczba, rozmiar lub położenie pęcherzy przekracza specyfikację, moduł jest bezpośrednio uznawany za odrzut kosmetyczny i nie może zostać wysłany. Oznacza to straty ze złomowania i przeróbek oraz niższą wydajność i efektywność linii. Nieregularne pęcherze powodują również nierównomierną przepuszczalność światła powierzchni, szkodząc spójności produktu i postrzeganiu rynkowemu.
Wydajność: niższa moc, szybsza utrata mocy
Pęcherz to zasadniczo zamknięta wnęka między warstwami, zawierająca resztkowe powietrze, wilgoć lub odgazowany gaz, i zmienia wewnętrzną strukturę optyczną modułu. Z jednej strony obszar pęcherza załamuje, odbija i rozprasza światło, zmniejszając efektywną powierzchnię odbioru światła przez ogniwo i obniżając wydajność konwersji fotoelektrycznej — moc początkowa wychodzi niska. Z drugiej strony w obszarze pęcherza encapsulant nie może ściśle przylgnąć do ogniwa, szkła i backsheetu, więc przewodzenie ciepła gwałtownie spada, lokalne ciepło gromadzi się podczas pracy i tworzy ryzyko hot-spot. W długotrwałej eksploatacji hot-spoty stale wypalają ogniwa, powodując mikropęknięcia i przyspieszoną degradację, więc roczna utrata mocy znacznie przekracza wartość standardową, a efektywny okres generowania energii znacznie się skraca.
Niezawodność: awaria enkapsulacji i zagrożenia bezpieczeństwa
To najbardziej kluczowe i zabójcze uszkodzenie powodowane przez pęcherze laminatu. Moduły stoją na zewnątrz przez lata, narażone na upał, zimno, deszcz, śnieg, wiatr, piasek i UV. Dobowe i sezonowe wahania temperatury powodują, że gaz wewnątrz pęcherza wielokrotnie rozszerza się i kurczy, nieustannie naprężając granicę międzywarstwy. Przy długotrwałym obciążeniu drobne pęcherze stopniowo rosną i łączą się, ostatecznie powodując delaminację i odwarstwienie między folią a szkłem, ogniwami a tylną folią. Po delaminacji uszczelnienie modułu całkowicie zawodzi, a wilgoć, zawilgocenie i media korozyjne stale przenikają do wnętrza, prowadząc do utlenienia taśm, korozji ogniw, degradacji PID, pleśni i czernienia. W ciężkich przypadkach powoduje spadek izolacji, upływ lub zwarcie — usterki bezpieczeństwa, które szkodzą stabilności generacji elektrowni, zwiększają koszty O&M i niosą ryzyko wypadków w elektrowni, poważnie podważając 25-letnią gwarancję żywotności.
Opinia Ooitech
Pęcherze rzadko mają jedną przyczynę i właśnie dlatego traktowanie ich jako "problemu z enkapsulantem" powoduje marnowanie czasu na szukanie niewłaściwej partii folii. Z linii, które dostarczamy, wzorzec się potwierdza: pęcherze resztkowe wynikają z próżni, ciśnienia i układania warstw, natomiast pęcherze pochodzące z odgazowania wynikają z wilgoci i kontroli topnika — więc stabilna laminator receptura plus zdyscyplinowane wstępne przygotowanie i 5S zwykle rozwiązuje więcej niż wymiana folii. Jeśli chcesz zobaczyć, jak prawidłowe odgazowanie, utrzymywanie ciśnienia i wyrównanie warstw przebiegają na rzeczywistej linii produkcyjnej, przejdź do naszych przewodników na kanale YouTube www.youtube.com/ooitech są warte obejrzenia. Najpierw opanuj proces, a wtedy folia dostanie uczciwą szansę.