Proces produkcji paneli słonecznych: 10 kroków i maszyn
Spis treści
Krótka odpowiedź: Produkcja paneli słonecznych przebiega jako proces ciągły, taktowany czasem taktu, a nie jako dziesięć niezależnych maszyn. Wchodzi pudełko posortowanych ogniw, a wychodzi paletyzowany, przetestowany moduł, przechodząc przez testowanie ogniw, cięcie, łączenie w sznury, układanie, laminowanie, obcinanie, ramowanie, montaż puszki przyłączeniowej, utwardzanie i końcowe testowanie IV. Przepustowość wyznacza najwolniejsze stanowisko, więc linia jest określana przez roczną zdolność produkcyjną — linia 120 MW i linia 20 MW wykorzystują tę samą sekwencję przy różnej liczbie i prędkości stanowisk. Umieszczanie taśm i lutowanie na stringerze oraz profil próżniowy i termiczny w laminatorze to miejsca, w których powstaje większość defektów; dwie bramki elektroluminescencyjne wychwytują mikropęknięcia i puste przestrzenie, zanim trafią do klienta. Ten sam proces obsługuje ogniwa PERC, TOPCon i back-contact, przy czym format ogniwa i liczba szyn zbiorczych są głównymi zmiennymi.
Co tak naprawdę dzieje się między pudełkiem przychodzących ogniw a modułem na palecie — każdy krok wraz z jego maszyną, czasem cyklu, poborem mocy, powierzchnią hali i liczbą operatorów, od dostawcy, którego linie codziennie realizują ten proces.
Produkcja modułów PV · Przewodnik po procesie i sprzęcie · autor: Jerry, Ooitech
Automatyczna linia o moc 120 MW kończy moduł mniej więcej co dwie minuty. Dziesięć kroków dzieli pudełko przychodzących ogniw od tego modułu na palecie, a każdy krok ma maszynę, czas cyklu, cenę i tryb awarii. Większość opisów proces produkcji paneli słonecznych zatrzymuje się na nauce. Ta strona prowadzi przez niego tak, jak audytowałbyś go na hali fabrycznej — bo to jest wersja, której potrzebujesz przed podpisaniem umowy na sprzęt.
1. Jak proces faktycznie przebiega: takt, a nie dziesięć osobnych maszyn
Słowem, które rządzi wszystkim, jest takt — rytm, w jakim gotowe moduły opuszczają linię. W naszej półautomatycznej konfiguracji o moc 20 MW linia kończy 16 paneli na godzinę; na automatycznej linii o moc 120 MW 32 panele na godzinę, pracując 24 godziny na dobę. Każde stanowisko powyżej musi nadążać za tym rytmem albo staje się wąskim gardłem, a dwie najwolniejsze operacje — lutowanie i laminacja — wyznaczają tempo dla całej reszty.
To także dlatego poniższa lista procesów czyta się jak arkusz wycen. Każdy z dziesięciu kroków odpowiada jednej grupie maszyn o dość stabilnym przedziale cen rynkowych, FOB Chiny: stringery klasy podstawowej mieszczą się w przedziale 60–70 tys. USD, klasa robocza 2400 ogniw między 99 000–120 000 USD i 140 000–150 000 USD, maszyna do skrawania laserowego około 20–25 tys. USD, jednostka tokarska kilka tysięcy dolarów — przedziały, które przez kilka lat wycen zmieniły się zaskakująco niewiele. Po przeczytaniu tej strony powinieneś być w stanie spojrzeć na dowolny schemat procesu dostawcy i przypisać do każdego pola przedział cenowy oraz liczbę pracowników.
2. Dziesięć kroków, od testowania ogniw do palety
| Krok | Co się dzieje | Maszyna (typowy przedział FOB Chiny) | Kluczowy numer |
|---|---|---|---|
| 1. Testowanie ogniw | Ogniwa przychodzące testowane błyskowo i sortowane według Isc, Voc, Pmax, FF, Rs, Rsh | Tester ogniw, klasa OTCT-A (15–18 tys. $) | Błysk 10 ms · ogniwa do 210×210 mm |
| 2. Skrawanie laserowe i dzielenie | Pełne ogniwa skrawane, następnie dzielone na połówki lub ćwiartki | Skrawanie laserowe, klasa OLS-20A (20–25 tys. $) | 1 500 pełnych ogniw/h · skraw 40 μm · uszkodzenia ≤0,3% na klasie A |
| 3. Tabulacja i łączenie w łańcuchy | Taśma lutowana od przodu do tyłu, ogniwo do ogniwa, w łańcuchy | Klasa SS-1500 (60–70 tys. $) / klasa SS-2500 (120–140 tys. $); klasa ATW (380–430 tys. $) | 2 400 ogniw/h (SS-2500) · lutowanie IR · uszkodzenia ≤0,2% |
| 4. Układanie warstw | Szkło, EVA, sznurki, druga warstwa EVA i backsheet ułożone w kolejności | Załadunek szkła 25–30 tys. USD · automatyczne układanie 50–60 tys. USD · krajarka EVA/TPT 8–35 tys. USD · ręczne stanowiska układania od ~1 400–1 700 USD | Półautomatyczny: 4 stanowiska na 16 paneli/h |
| 5. Bussing | Łańcuchy połączone w pełny obwód; taśma j-box ułożona | Ręczne stoły bussing (4–5 tys. $) lub automatyczny bussing (130–260 tys. $) | Największa pojedyncza różnica zakresu między ofertami |
| 6. EL przed laminacją | Elektroluminescencja obrazowanie wykrywa mikropęknięcia i źle wyrównane taśmy | Tester EL, klasa 8-kamerowa (25–32 tys. $) | Ostatnia szansa przed nieodwracalnym krokiem |
| 7. Laminacja | Stos topiony w próżni i pod wpływem ciepła w jeden złączony laminat | Klasa OCY-2666 (90–105 tys. $) jednokomorowa; dwukomorowa 150–200 tys. $ | Moc znamionowa 98 kW · próżnia 40 Pa · równomierność ±1–2 °C |
| 8. Obróbka krawędzi i ramowanie | Usunięty nadmiar krawędzi, rama aluminiowa klejona i prasowana | Ręczna obróbka 4–5 tys. $ / automatyczna 30–35 tys. $ · ramowanie 6–8 tys. $ półautomatyczne / 45–52 tys. $ automatyczne / 140–185 tys. $ all-in-one | All-in-one dodaje kontrolę przepływu kleju |
| 9. Puszka przyłączeniowa i utwardzanie | Skrzynka przyłączeniowa klejona, okablowana, zalewana; klej utwardza się na przenośniku | Klejenie 5–6 tys. $ · zalewanie 12–17 tys. $ · automatyczne spawanie 60–70 tys. $ · przenośnik utwardzający 30–70 tys. $ | 2 operatorów w naszym planie zatrudnienia dla 150 MW |
| 10. Test IV i końcowy EL, pakowanie | Błysk symulatora słońca przypisuje klasę mocy; końcowy EL weryfikuje brak nowych pęknięć; moduł pakowany | Tester IV, OTMT-A klasa (20–28 tys. $) lub Gsolar Class A (60–75 tys. $) · końcowy EL 4-kamerowy (20–23 tys. $) | Błysk 10 ms · moduły do 2500×1400 mm |
Cztery z tych kroków decydują o większości Twojej ekonomiki, więc zasługują na bliższe przyjrzenie się.

Krok 3 — stringowanie, ten nieodwracalny
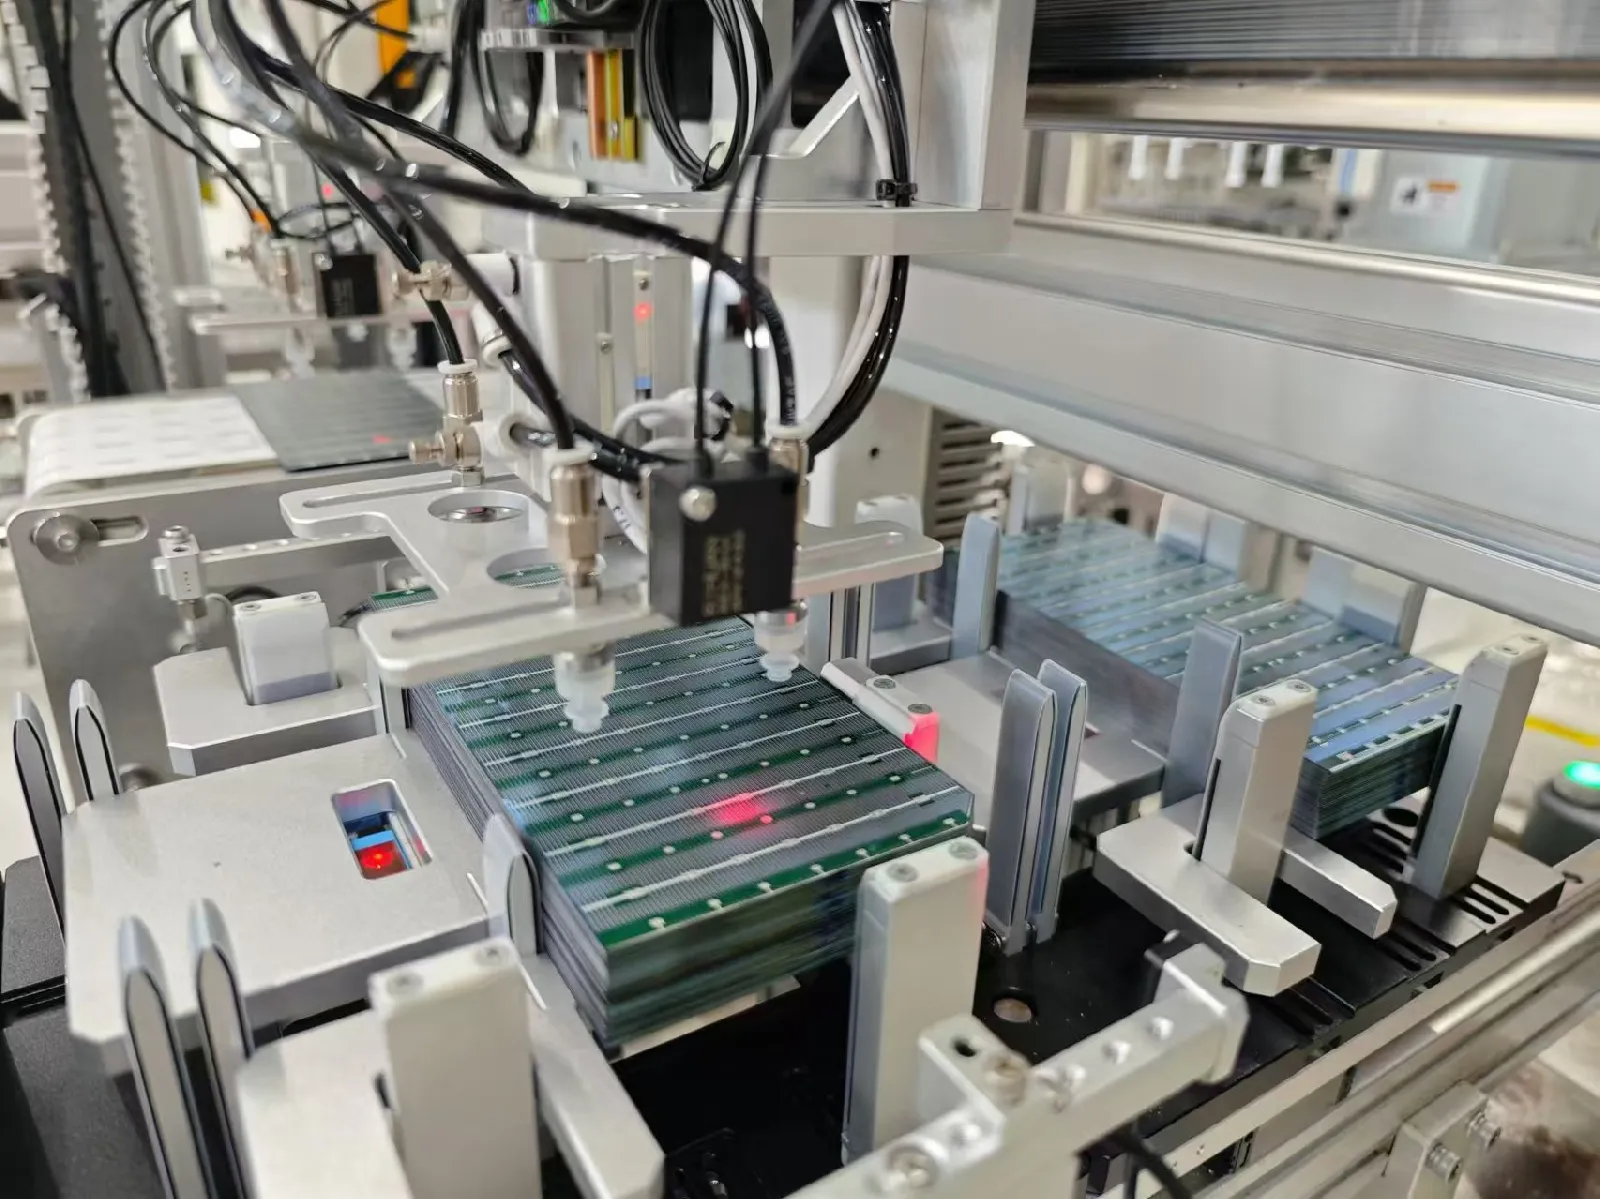
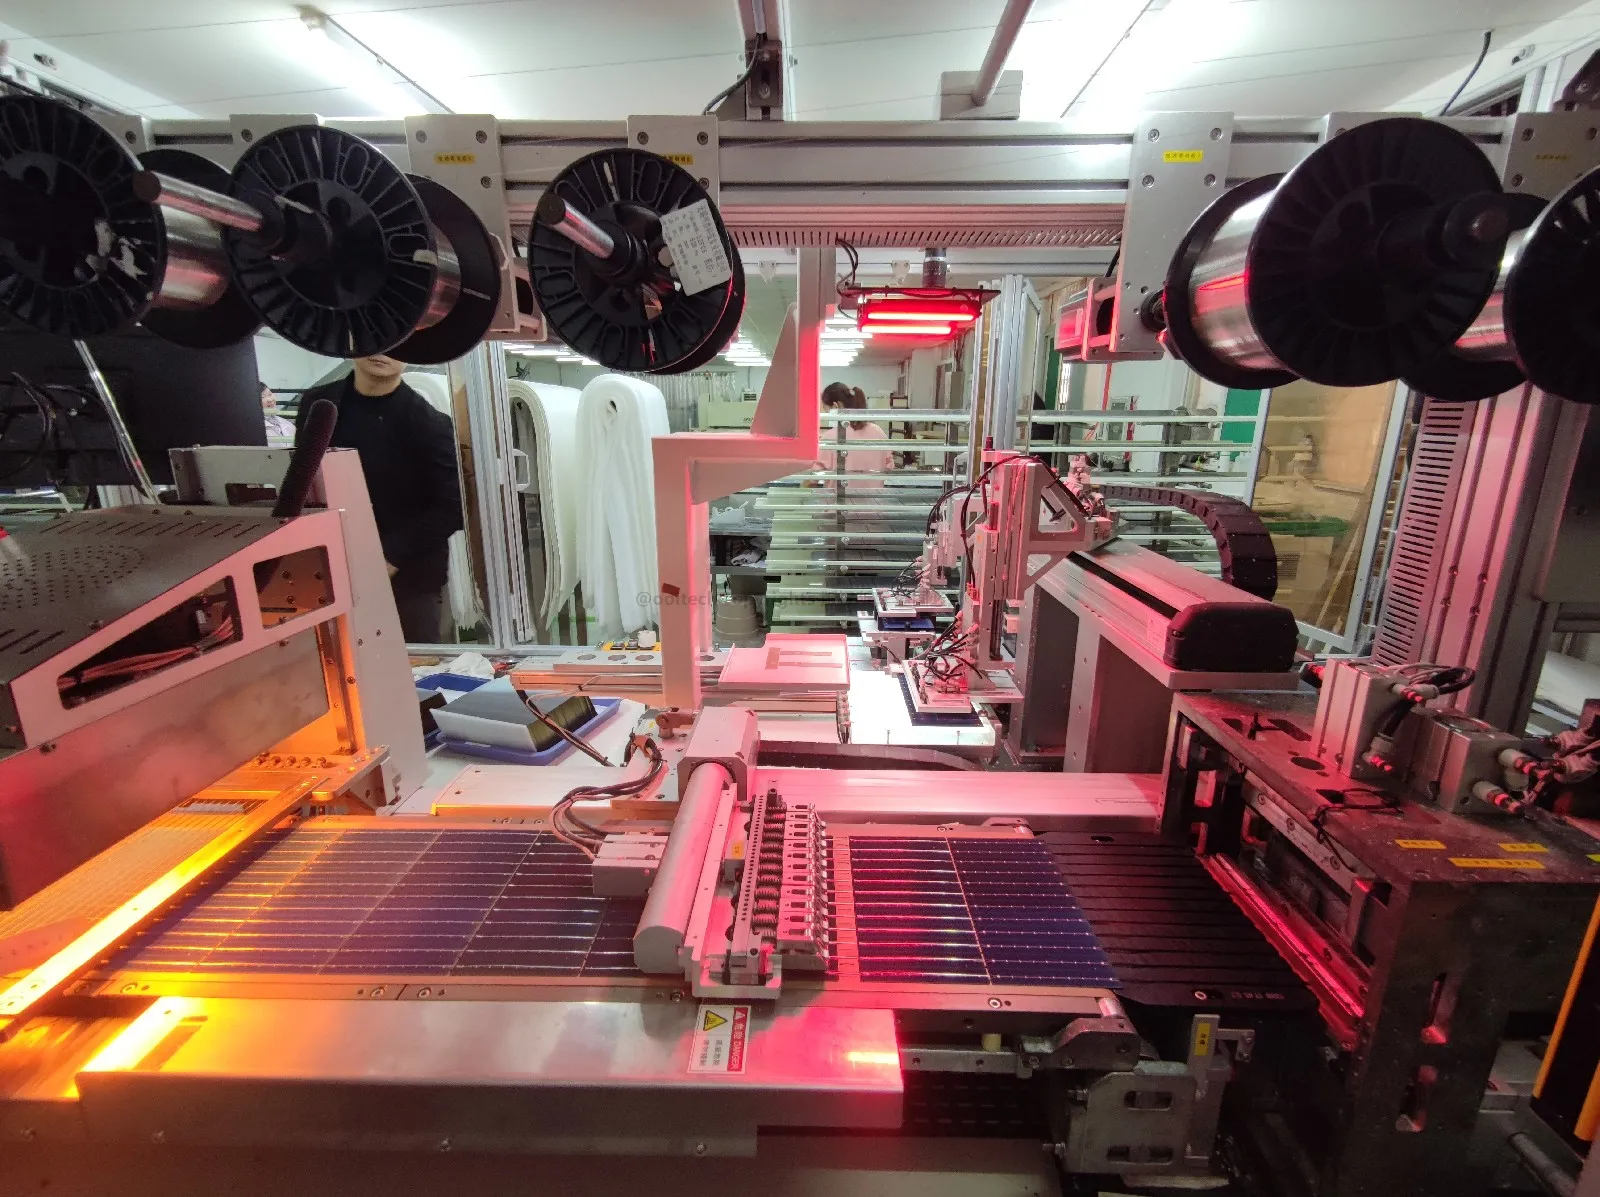
Lutowanie taśmy do przedniej strony ogniwa i prowadzenie jej do tylnej strony następnego ogniwa to moment, w którym jakość elektryczna modułu zostaje przypieczętowana. SS-2500 robi to z szybkością 2400 ogniw na godzinę z pozycjonowaniem kamerą CCD i robotem obsługującym każde ogniwo, utrzymując uszkodzenia na poziomie 0,2% lub niższym na ogniwach klasy A w formatach od 3 do 20 szyn zbiorczych od 156 do 210 mm. Gdy zły lut lub ukryte mikropęknięcie przejdzie przez tę stację, żaden późniejszy krok nie może tego naprawić — dlatego istnieje krok 6. Gdy coś się rozreguluje, objaw jest konkretny: przewody leżące poza swoimi polami lutowniczymi, widoczne jako sczerniałe lub niezwilżone spoiny na krawędzi stringa. Poprawka to niemal zawsze wyrównanie podawania taśmy lub receptura temperatury lutowania, a nie ogniwo.
Krok 7 — laminowanie, wyznaczający tempo
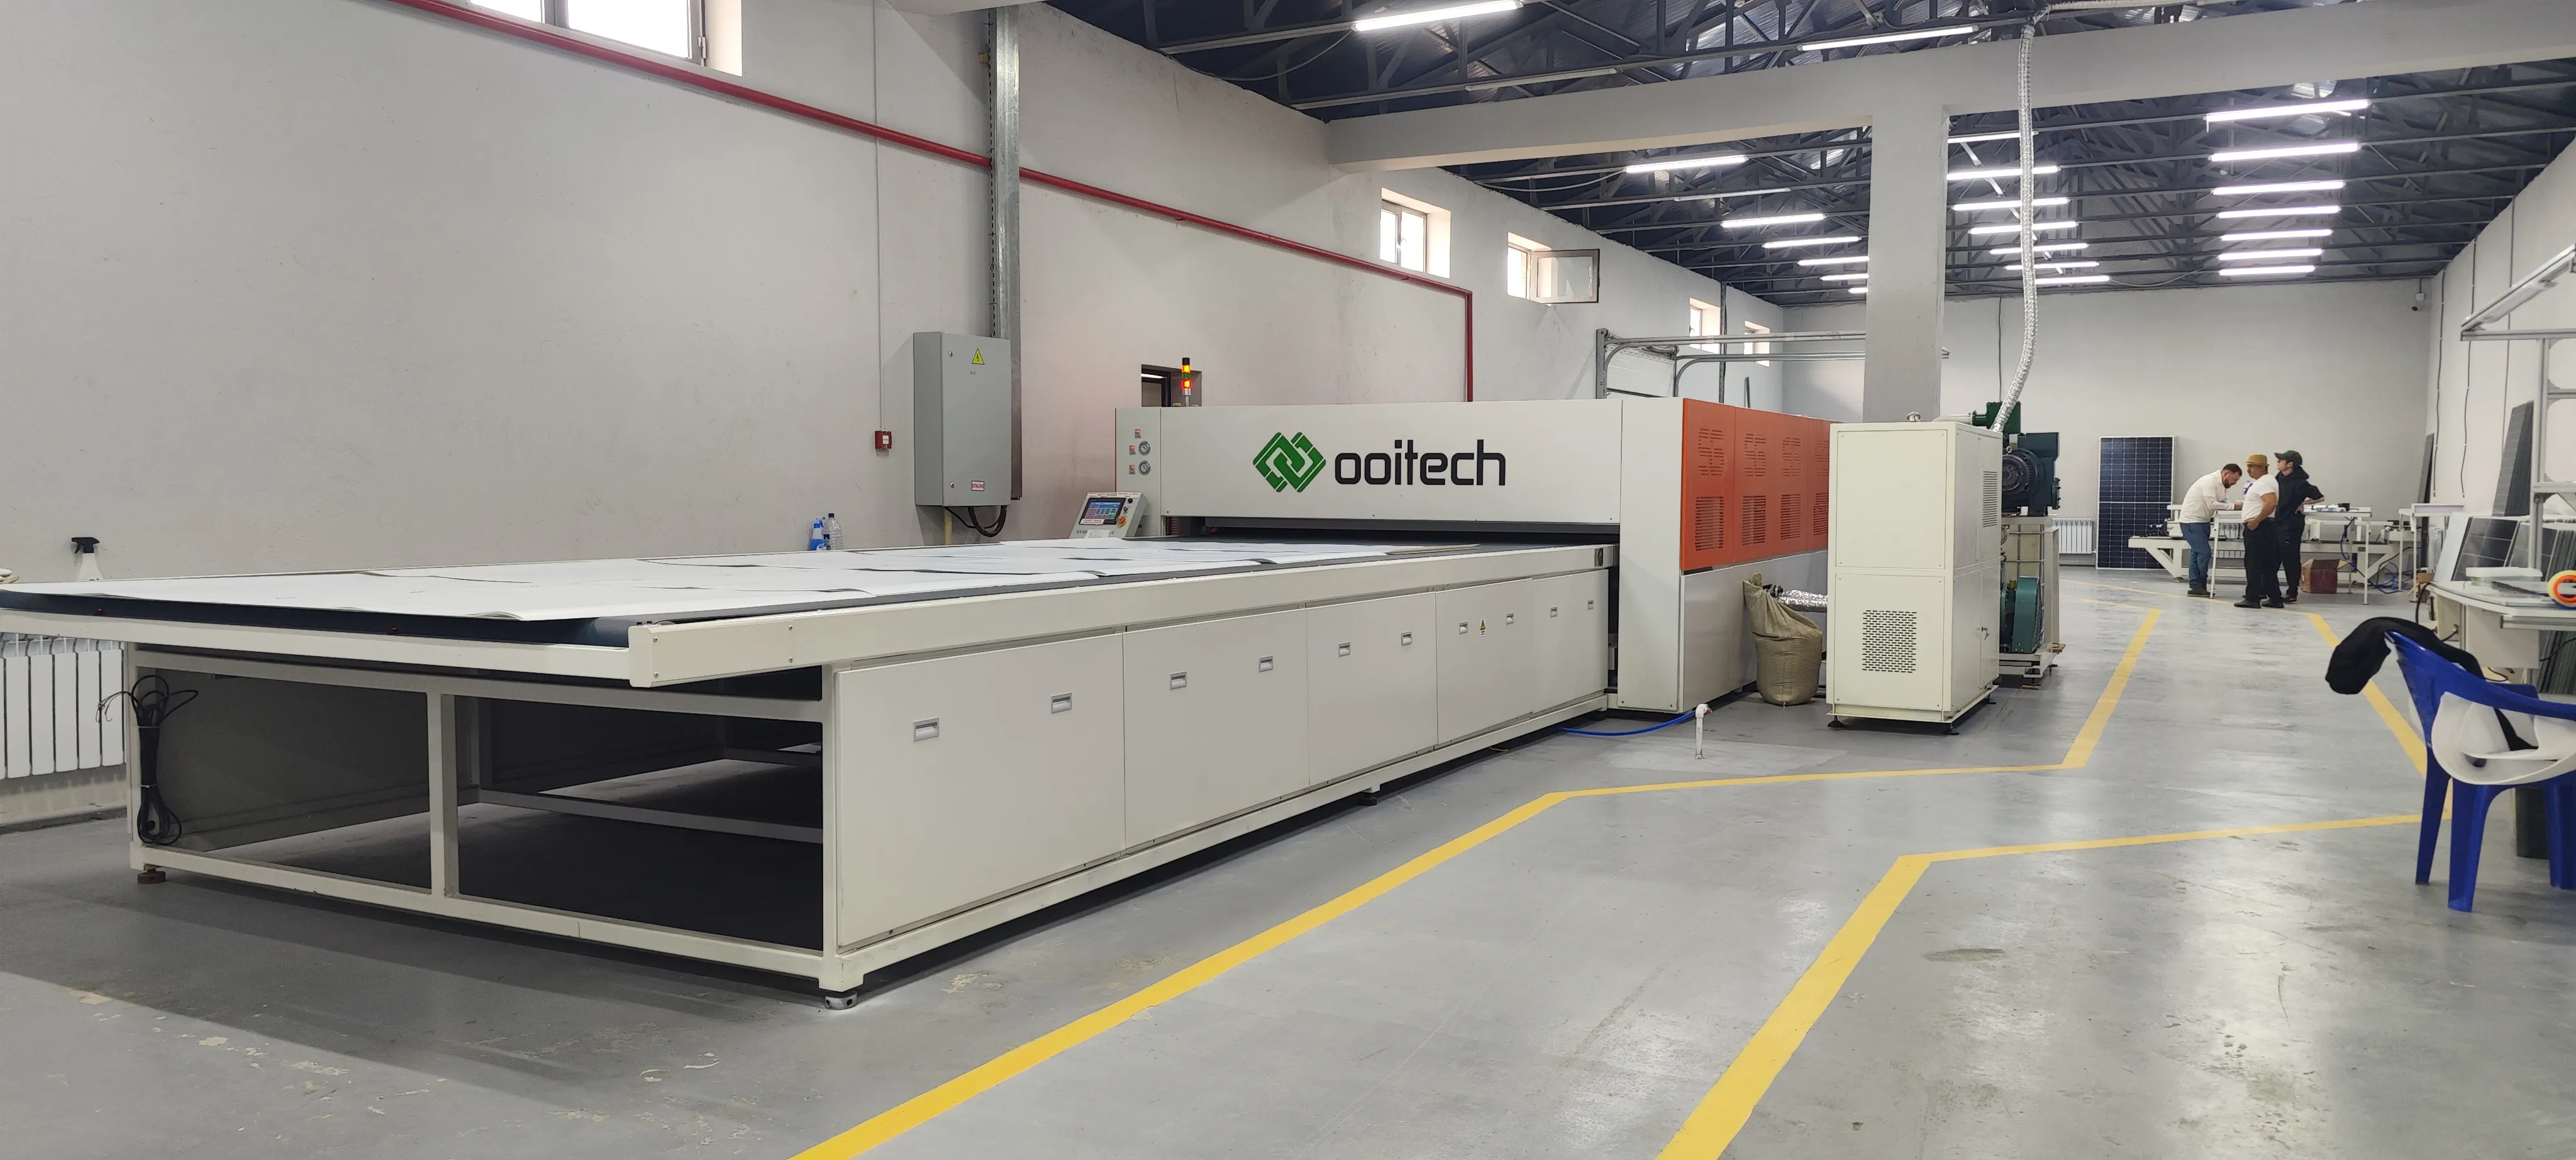
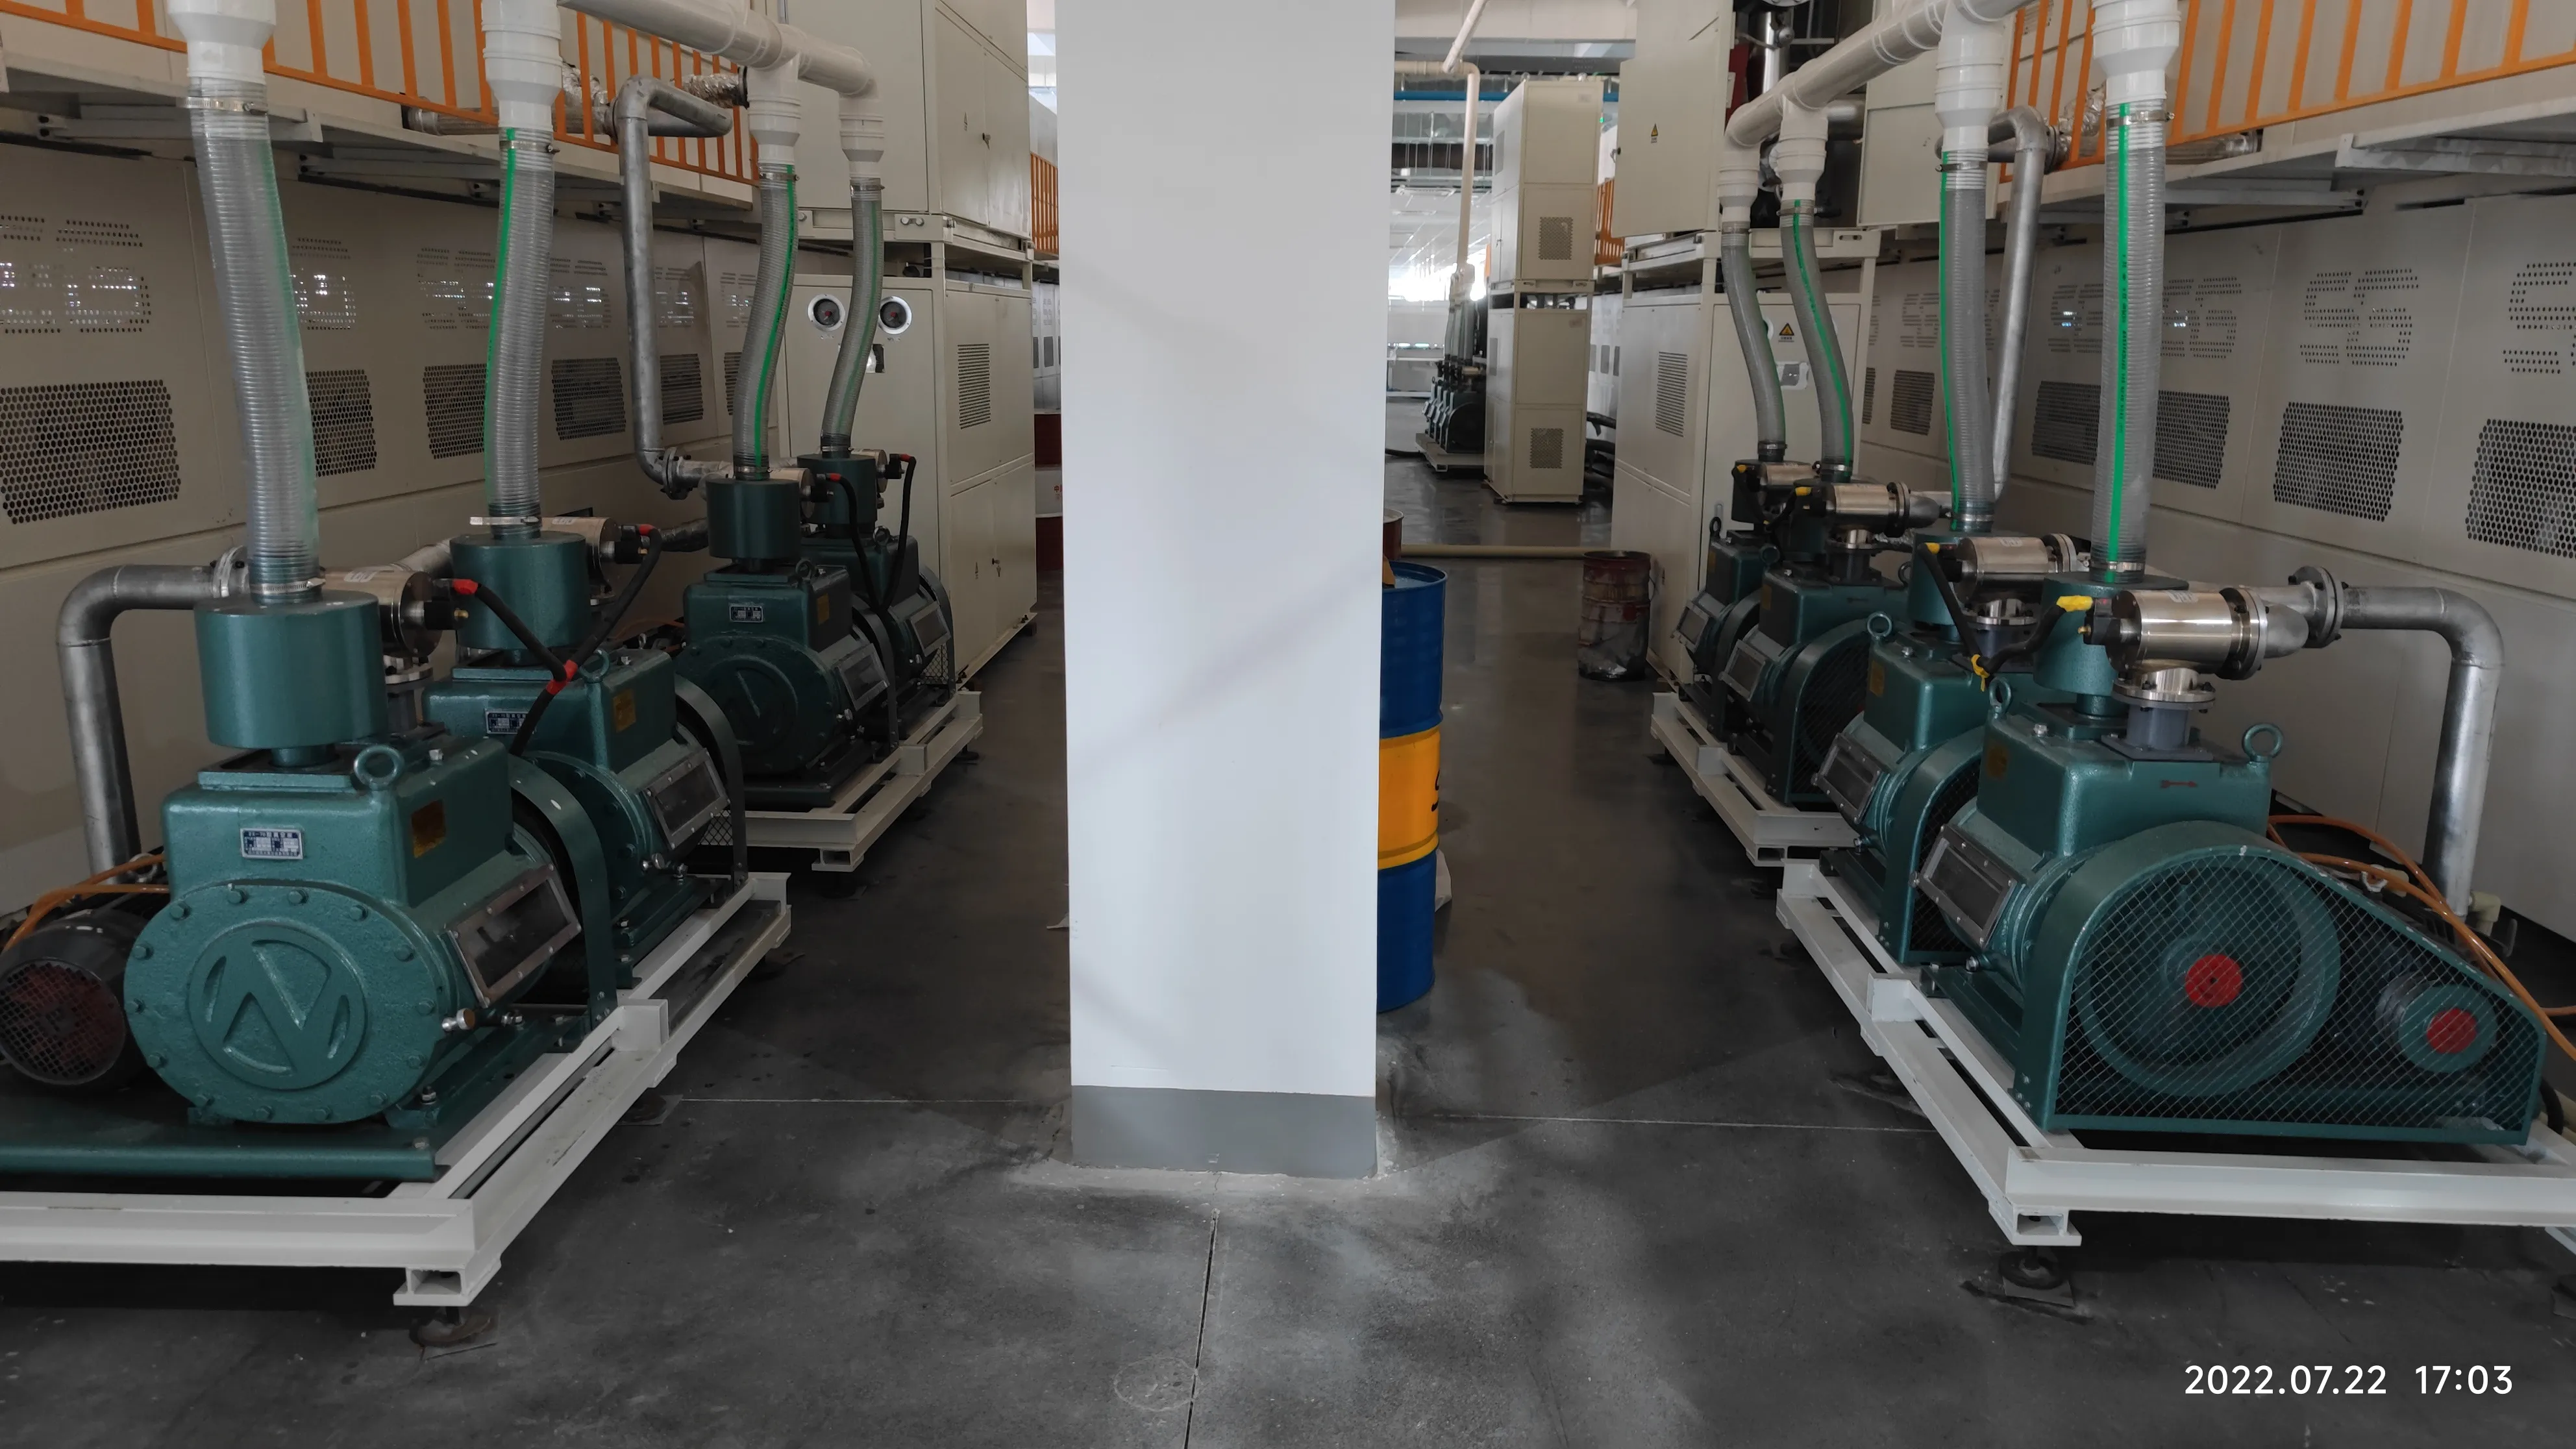
The laminator to jedyna maszyna, w której musi znaleźć się każdy moduł. Klasa OCY-2666 oferuje powierzchnię roboczą 2600 × 6600 mm, ogrzewanie olejowe z równomiernością temperatury utrzymywaną na poziomie ±1–2 °C, próżnię do 40 Pa i cykle odpompowywania od 5 do 30 minut — dlatego to laminowanie, a nie lutowanie, wyznacza takt linii na mniejszych liniach. Jest to również najbardziej energochłonna pojedyncza maszyna: moc znamionowa 98 kW, z czego 72 kW przypada na ogrzewanie. W segmencie 120 MW arkusz zwykle przechodzi do maszyny dwukomorowej (150–200 tys. USD), aby jedna komora utwardzała, podczas gdy druga jest odpompowywana; przy 300–600 MW dwukomorowe jednostki dwuwarstwowe kosztują nawet 400 tys. USD każda.
Kroki 4, 5 i 8 — gdzie półautomat oszczędza i kosztuje
Układanie, okablowanie i przycinanie to trzy kroki, które istnieją zarówno w wersji ręcznego stanowiska klasy 1 400–1 700 USD, jak i w wersji automatycznej za 45 000–290 000 USD. proces produkcji paneli słonecznych jest chemicznie identyczna w obu przypadkach; zmienia się tylko to, kto wykonuje pracę. Półautomatyczna linia 20 MW obsadza czterech operatorów przy stołach układania, dwóch przy stołach łączenia i jednego przy trymowaniu — a cała linia mieści się w przedziale od niskich do średnich 300 tys. $. Automatyczne odpowiedniki eliminują te stanowiska i zamiast tego dodają przenośniki, jednostki obrotowe i stacje centrujące. Żadna nie jest „lepsza”: tam, gdzie płace operatorów wynoszą 400–700 $ miesięcznie, wersja ręczna się zwraca, a tam, gdzie są na poziomie europejskim, automatyczna jest jedyną rozsądną konfiguracją.
Kroki 1, 6 i 10 — bramki jakości
Trzy z dziesięciu kroków testują, a nie przekształcają, i razem kosztują gdzieś w przedziale 60–100 tys. $ sprzętu: tester ogniw, EL przed laminowaniem, symulator IV i końcowy EL. Kupujący naciągający budżet kuszą się, by któryś pominąć. Nie rób tego. Bez sortowania przychodzących ogniw mieszasz klasy w jednym łańcuchu; bez EL przed laminowaniem zamykasz pęknięcia w laminacie i znajdujesz je po najdroższym kroku; bez końcowego błysku IV wysyłasz klasy mocy, których nigdy nie zmierzyłeś. Bramki to najtańsze maszyny w fabryce w stosunku do strat, którym zapobiegają.

3. Co pochłania proces: przestrzeń, moc, powietrze, ludzie
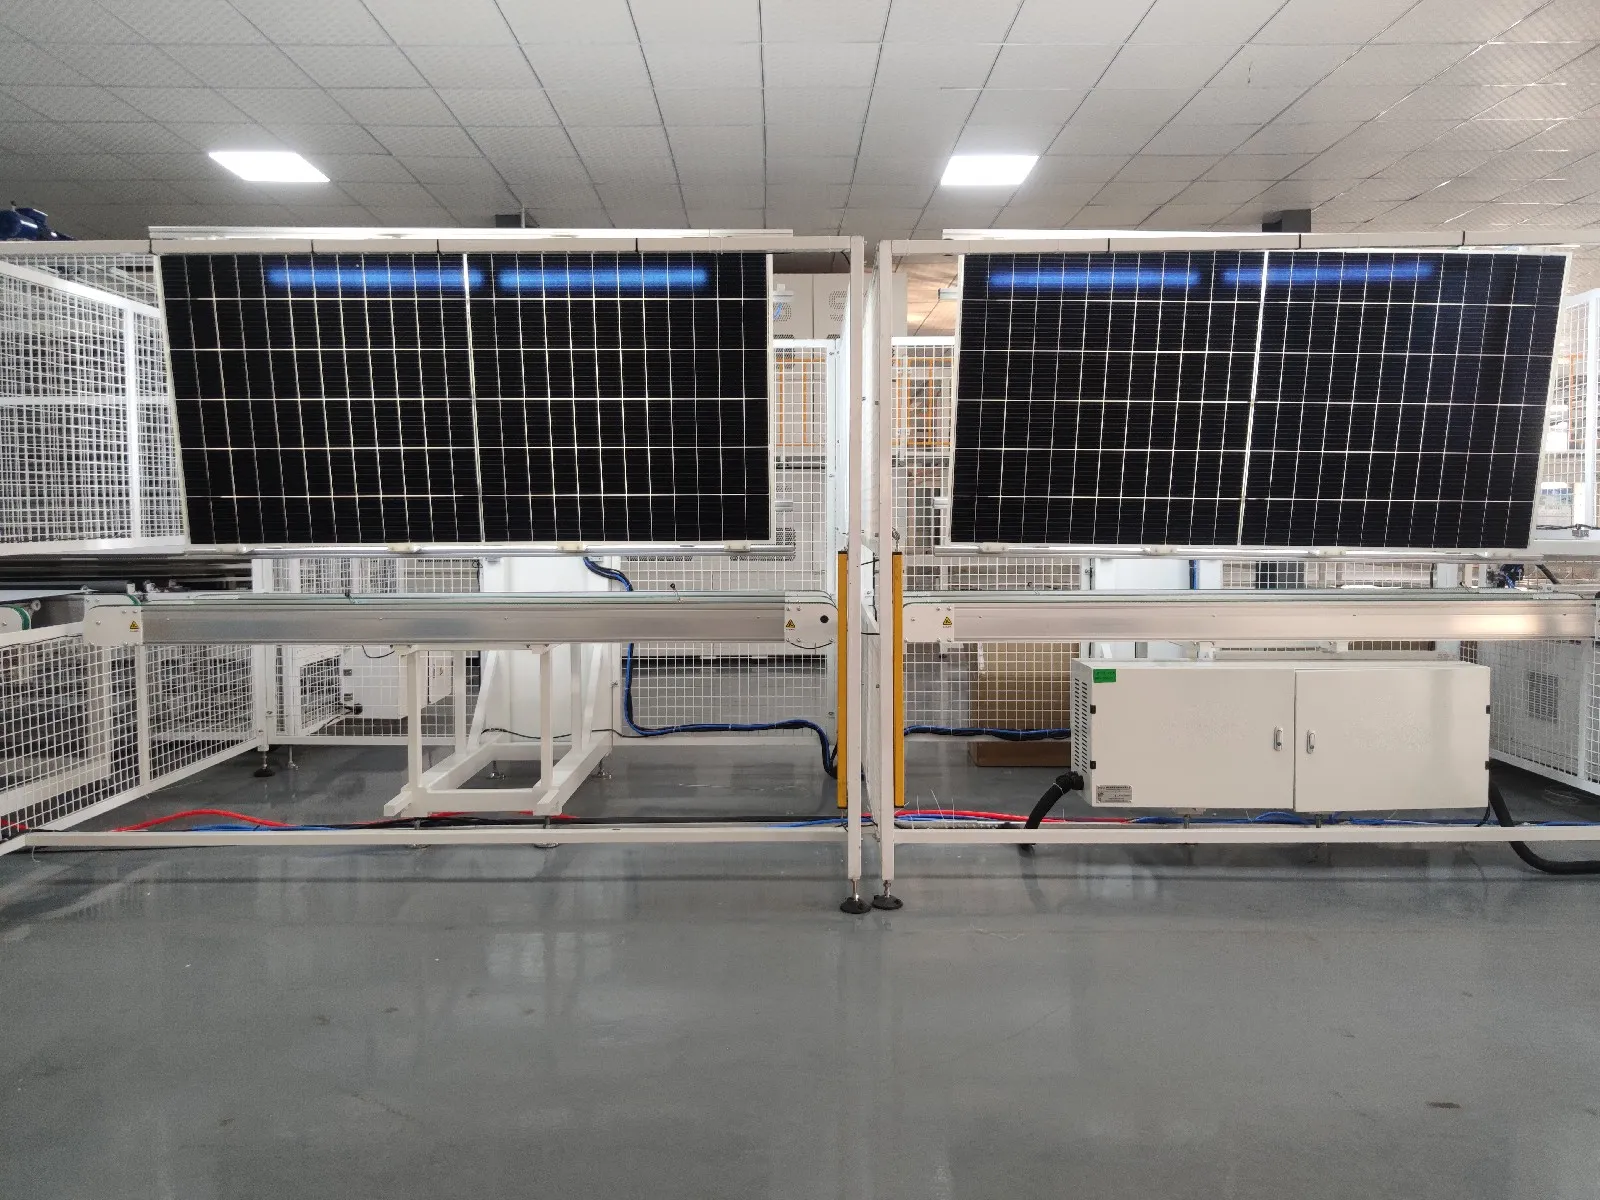
Poważni kupujący przysyłają nam listę kontrolną, która za każdym razem wygląda niemal identycznie: wydajność produkcyjna na maszynę, czas cyklu, zapotrzebowanie na moc, zużycie powietrza, wymagana liczba operatorów, wymiary maszyny, poziom automatyzacji. Oto odpowiedź na tę listę dla trzech standardowych poziomów, na podstawie naszych własnych arkuszy ofertowych i rysunków rozmieszczenia fabryki.
| Zasób | 20 MW półautomatyczna | 60 MW automatyczna | 120 MW automatyczna |
|---|---|---|---|
| Rytm produkcji | 16 paneli/h, jedna zmiana 8 h | ~24 panele/h klasa | 32 panele/h, praca 24 h |
| Hala produkcyjna | klasa ~600–800 m² | klasa ~800–1 000 m² | ~1 000 m² (50×20 m) |
| Magazyn (ogniwa wchodzą / moduły wychodzą) | mniej więcej taka sama powierzchnia ponownie, wszystkie poziomy | — | — |
| Sufit / drzwi / słupy | Sufit 4,2–6 m · drzwi 5–6 m szerokości · preferowany brak słupów, w przeciwnym razie rozstaw ≥6 m (z arkusza rozmieszczenia 120 MW) | ||
| Moc zainstalowana | klasa ~150–200 kW | klasa ~350–500 kW | ~700 kW |
| Sprężone powietrze | Tysiące litrów na minutę na poziomach automatycznych — dobierane do układu; siłowniki pneumatyczne obsługują ramy, jednostki obrotowe i załadowarki | ||
| Operatorzy na zmianę | Wersja półautomatyczna dodaje ręczne stanowiska układania, łączenia i przycinania | Odchudzona załoga automatyczna | 12–15 operatorów + 2 inżynierów; 24 na zmianę w planie dwuszybowej linii 150 MW |
| Środowisko hali | Strefy łączenia ogniw i laminowania wymagają 25 °C ±2 i 50–60% wilgotności względnej — adaptacja magazynu zwykle wymaga modernizacji klimatyzacji | ||
Jeśli chodzi o personel, plan zatrudnienia dla dwuszybowej linii 150 MW warto przeczytać stanowisko po stanowisku, bo pokazuje, gdzie faktycznie trafiają ludzie: jeden operator przy stringerze, po jednym przy podawaniu szkła, podawaniu EVA, umieszczaniu przekładek i podawaniu busbarów/taśmy, jeden przy EL przed laminowaniem, trzech przy przeróbkach, po jednym przy oklejaniu krawędzi, przycinaniu, kontroli po obróceniu i klejeniu/ramowaniu, dwóch przy stanowisku puszek przyłączeniowych, jeden montujący osłony puszek i czyszczący tył, jeden czyszczący przód, jeden wymieniający uchwyty testowe IV/EL, po jednym przy IV i końcowym EL, dwóch nakładających tabliczki znamionowe i kody kreskowe, dwóch rozładowujących. Dwadzieścia cztery osoby i ani jedna z nich nie jest opcjonalna na linii dwuszybowej przy tym poziomie automatyzacji — same przeróbki zajmują trzy osoby, bo krok 6 i krok 10 stale je zasilają.
4. Gdzie rodzą się wady — i dwie bramki EL
Każdy doświadczony inżynier procesu w tej branży mówi to samo o wydajności: wady są tanie do wykrycia przed laminowaniem i drogie po nim. Bramka EL przed laminowaniem w kroku 6 istnieje, ponieważ stringowanie jest nieodwracalne; końcowa bramka w kroku 10 istnieje, ponieważ samo laminowanie, ramowanie i obsługa mogą wprowadzić nowe pęknięcia po przejściu pierwszej bramki. Razem obie stacje EL kosztują znacznie poniżej 54 000–66 000 USD łącznie i wychwytują tryby awarii, które w przeciwnym razie ujawniłyby się jako roszczenia gwarancyjne w trzecim roku: mikropęknięcia pod taśmą, zimne luty i ogniwa pęknięte podczas transportu przez linię.
Praktyczne pytanie, jakie należy zadać każdemu dostawcy, brzmi: co się dzieje między obiema bramkami, gdy zostanie wykryta wada. Przeróbka przed laminowaniem oznacza ponowne ułożenie stringa — minuty. Po laminowaniu oznacza złomowanie związanego laminatu, który zawiera już swoje szkło, EVA, ogniwa i tylną folię: przy około 55–60 USD materiałów na moduł klasy 585 W trzy wady, które uszły, to pięciocyfrowa roczna strata materiałowa, która nigdy nie pojawia się w ofercie na sprzęt.
5. Jeden proces, trzy ścieżki technologiczne
Dziesięć kroków nie zmienia się wraz ze zmianą ogniwa — ale dwóm maszynom z listy trzeba powiedzieć, co zasilają. Sznurkowarka SS-2500 obsługuje natywnie PERC i TOPCon w formatach 3–20BB; niskotemperaturowe wymagania HJT i formaty back-contact (BC) wymagają zgodnej konfiguracji sznurkowarki, dlatego nabywcy planujący wolumen BC lub HJT powinni potwierdzić zgodność sznurkowarki przed wszystkim innym na arkuszu. Nabywcy pytają nas również, słusznie, czy jedna linia może obsługiwać kilka typów ogniw jednocześnie w ramach prac tollingowych — odpowiedź brzmi: tak, dzięki zestawom szybkiej wymiany ogniw i ponownie zwalidowanej recepturze lutowania dla każdego formatu, kosztem czasu przezbrojenia. Proces nigdy nie toleruje mieszania klas w obrębie sznurka: sortowanie z kroku 1 istnieje właśnie po to, aby dopasowane ogniwa trafiły razem do kroku 3.
FAQ — Proces produkcji paneli słonecznych
Ile czasu zajmuje wyprodukowanie jednego panelu słonecznego?
Wydajność linii mierzy się w takcie, a nie w czasie na panel: automatyczna linia 120 MW kończy moduł mniej więcej co dwie minuty, półautomatyczna linia 20 MW co trzy do czterech. Jednak każdy pojedynczy moduł spędza najwięcej czasu w laminatorze — odpompowanie i utwardzanie trwają 5–30 minut na cykl — dlatego większe linie używają maszyn dwukomorowych, aby nakładać cykle.
Ilu pracowników potrzebuje linia produkcyjna paneli słonecznych?
W naszym planie zatrudnienia dla linii dwuszybowej 150 MW: 24 operatorów na zmianę plus inżynierowie linii; automatyczna linia 120 MW przewiduje 12–15 operatorów plus 2 inżynierów; poziomy półautomatyczne dodają ręczne stanowiska przy układaniu, okablowaniu i obcinaniu zamiast płacić za automaty. Liczba personelu wynika z zakresu automatyzacji, a nie z liczby wydajności.
Ile powierzchni hali wymaga ten proces?
Około 1 000 m² hali produkcyjnej dla linii 120 MW (50×20 m, wysokość 4,2–6 m, bramy o szerokości 5–6 m, słupy co 6 m lub więcej), plus mniej więcej taka sama powierzchnia na magazyn surowców i gotowych modułów. Hala o powierzchni 2 000 m² pomieści więc linię 50–100 MW z funkcjonalnym, ale ciasnym magazynem; mniejsze linie skalują się w dół od tego punktu. Lokalizacje na drugim piętrze sprawdzają się tylko dla lżejszych stanowisk — obciążenie podłogi przez laminację i prostoliniowy przepływ układu zwykle zakotwiczają ciężką część na poziomie parteru.
Ile energii elektrycznej zużywa fabryka paneli słonecznych?
Zaplanuj około 700 kW mocy zainstalowanej na poziomie automatycznym 120 MW, przy czym laminator (98 kW znamionowo w klasie 2666) i stringer IR to dwa największe odbiory. Średnie zużycie jest znacznie poniżej mocy zainstalowanej i skaluje się subliniowo: publikowane dane branżowe podają linię 30 MW przy średniej około 150 kW i linię 400 MW przy około 360 kW.
Czy jedna linia produkcyjna może obsługiwać ogniwa PERC, TOPCon i BC?
PERC i TOPCon działają na tym samym stringerze klasy SS-2500 (3–20BB, 156–210 mm). Formaty HJT i back-contact wymagają konfiguracji stringera niskotemperaturowej lub zgodnej z BC — potwierdź to przed wyceną czegokolwiek innego. Pozostałe osiem kroków jest niezależnych od typu ogniwa, poza ustawieniami receptur i przyrządami testowymi.
Który krok powoduje najwięcej defektów?
Stringowanie. Podgrzewa ono płytkę o grubości 130–180 μm i jest nieodwracalne: przesunięcie taśmy poza pola lutownicze, zimne luty i mikropęknięcia — wszystko to powstaje właśnie tam. Dlatego specyfikacje dotyczące pękania (≤0,2% na ogniwach klasy A dla SS-2500) i kontrola EL przed laminowaniem mają większe znaczenie niż jakikolwiek wskaźnik wydajności na karcie.
Jakie surowce zużywa ten proces?
Na moduł TOPCon o mocy 585 W przypada około 55–60 USD materiałów przy cenach rynkowych ze środka 2025 roku: same ogniwa to ponad 40% rachunku, rama i szkło hartowane razem około 30%, a następnie taśma lutownicza, backsheet, POE, EVA, puszki przyłączeniowe i uszczelniacz. Linia o mocy 120 MW zużywa to w sposób ciągły przy 32 panelach na godzinę, płacąc w większości z góry jako nabywca pierwszego roku — to liczba kapitału obrotowego, która decyduje o tym, czy proces będzie dalej działał.
Czy szkolenie jest naprawdę potrzebne, jeśli maszyny są automatyczne?
Tak. Maszyny działają same; proces nie. Operatorzy potrzebują dwóch do trzech miesięcy, aby osiągnąć zakładaną wydajność — zmiany receptur dla poszczególnych formatów ogniw, odczyt obrazów EL, kontrole wyrównania taśmy i noża to umiejętności ludzkie. Nasz standardowy zakres obejmuje 30 dni rozruchu i szkolenia na miejscu oraz całożyciowe zdalne wsparcie procesowe, ponieważ większość problemów z wydajnością po pierwszym miesiącu to kwestie receptur i wyrównania, a nie awarie sprzętu.
Specyfikacje odnoszą się do danych maszyn Ooitech; przedziały cenowe odzwierciedlają typowe zakresy rynkowe FOB Chiny dla danej klasy maszyn i zmieniają się wraz z konfiguracją i kursami walut — przed budżetowaniem potwierdź aktualną wycenę.
Powiązane lektury: jak kształtują się ceny maszyn, koszt zakładu, media i personel, oraz jak rozpocząć działalność produkcyjną paneli słonecznych.
Jakie maszyny i urządzenia są potrzebne do produkcji paneli fotowoltaicznych w celach komercyjnych?
W przypadku komercyjnej produkcji modułów podstawowa lista obejmuje: tester i sortownik ogniw, maszynę do lutowania i łączenia ogniw w łańcuchy, stanowisko układania warstw, maszynę do wykonywania połączeń szyn zbiorczych lub automatycznego łączenia szyn, tester EL po łączeniu w łańcuchy, układarkę do laminowania, laminator, maszynę do przycinania, maszynę do ramowania, stanowisko montażu puszki przyłączeniowej i zalewania, piec do utwardzania, drugi tester EL, tester IV z symulatorem nasłonecznienia, tester hipot i izolacji oraz strefę czyszczenia i pakowania.
Wokół tego rdzenia znajdują się systemy wspomagające, o których łatwo zapomnieć w budżecie: sprężone powietrze z osuszaniem, chłodzenie procesowe, wyciąg dla oparów topnika i laminowania, podłoga zabezpieczona przed ESD oraz transport materiałów łączący stanowiska. W praktyce te systemy wspomagające odróżniają listę maszyn od działającej linii i są powodem, dla którego fabrykę należy rozplanować przed wyceną.
Jaki sprzęt jest potrzebny do paneli fotowoltaicznych?
Minimalna uczciwa lista do wytworzenia gotowego, testowalnego modułu jest krótsza, niż się ludziom wydaje: maszyna do łączenia ogniw w łańcuchy, układ do układania warstw i łączenia szyn, laminator, maszyna do ramowania oraz testery EL i IV. Wszystko inne poprawia przepustowość, wydajność lub powtarzalność, a nie umożliwia w ogóle powstanie produktu. To rozróżnienie ma znaczenie przy planowaniu budżetu, ponieważ oddziela stanowiska, bez których nie można rozpocząć pracy, od tych, które można dodać, gdy wielkość produkcji to uzasadnia.
Nie można pominąć testowania. Moduł, który nie został przebadany metodą EL i IV, jest produktem niezweryfikowanym, a koszt tej weryfikacji jest znikomy w porównaniu z kosztem wysyłki modułów z ukrytymi pęknięciami lub błędnie zaklasyfikowaną mocą.
Co jest potrzebne do produkcji paneli fotowoltaicznych?
Cztery rzeczy, w kolejności od najczęściej niedocenianych: odpowiedni budynek, sprzęt, łańcuch dostaw surowców i ludzie. Budynek musi przenosić obciążenia, dostarczać energię i wytrzymywać temperatury laminowania i utwardzania. Sprzęt to najbardziej widoczny koszt i najdokładniej wyceniany. Łańcuch dostaw — przede wszystkim ogniwa, a następnie materiał encapsulacyjny, szkło, taśma i puszki przyłączeniowe — decyduje o tym, czy linia może faktycznie pracować z mocą znamionową.
Wymaganie dotyczące ludzi jest tym cichym. W pełni automatyczna linia nadal potrzebuje inżynierów procesu, którzy potrafią odczytać obraz EL, zdiagnozować wadę laminowania i dostosować profil lutowania. Automatyzacja usuwa ręce, nie osąd, a fabryka bez tego osądu spędza czas na ponownym uruchamianiu partii, zamiast produkować moduły.
Powiązane: Maszyna do produkcji paneli słonecznych: stacje i układ wyjaśnia, jak ta sama sekwencja procesu jest skalowana od 5 MW do 1,2 GW i które dane wejściowe należy ustalić przed złożeniem zamówienia.
Dalsza lektura i dane kontekstowe
Publiczne materiały referencyjne na ten temat, opublikowane przez organizacje, które utrzymują branżową mapę drogową technologii i dane rynkowe: