Krótka odpowiedź: Wybierz maszynę do laminowania paneli słonecznych, dopasowując format komory, rodzaj membrany i system sterowania do rozmiaru modułu i enkapsulantu, a następnie obsługuj ją według receptury, która najpierw usuwa powietrze, zanim membrana dociska i utrzymuje stos podczas sieciowania — i utrzymuj ją w czystości, szczelną i bez wycieków.
Maszyna do laminowania paneli słonecznych: jak wybrać i jak ją obsługiwać
Co faktycznie robi laminowanie z modułem
Przed laminowaniem moduł to luźne szkło, enkapsulant, ogniwa i folia tylna utrzymywane jedynie przez wyrównanie; po nim staje się szczelnym produktem, który musi przetrwać dziesięciolecia na zewnątrz. Cztery zadania zachodzą jednocześnie.
Usuwanie powietrza. Uwięzione powietrze staje się pustką, potem ścieżką wilgoci, miejscem wyładowań niezupełnych i wadą kosmetyczną. Próżnia usuwa je, zanim stos zostanie ściśnięty.
Sieciowanie. EVA, POE i EPE nie są termoplastami, które po prostu się topią: ciepło je zmiękcza, a następnie nadtlenek w folii rozkłada się i wiąże łańcuchy polimerowe w wytrzymałą, przezroczystą, izolującą barierę. Ponieważ to chemia, a nie temperatura topnienia, receptury nie można kopiować między materiałami — zobacz nasz przewodnik po laminatorze jako sercu enkapsulacji modułów PV.
Przyczepność i stabilność. Laminat musi wiązać się ze szkłem i z folią tylną lub tylnym szkłem, otaczać każdą taśmę i wychodzić płaski i prostokątny — stanowiska ramowania i puszek przyłączeniowych poniżej zakładają płaski moduł.
Konfiguracje maszyn i do czego służy każda z nich
Maszyna do laminowania paneli słonecznych to nie jeden produkt. Konfiguracje różnią się liczbą komór, układaniem w stosy, metodą docisku i integracją z linią; format modułu i asortyment produktów decydują o wyborze bardziej niż cena.
| Konfiguracja | Jak to działa | Najlepsze dopasowanie |
|---|
| Jednokomorowa | Jedna komora, jeden moduł na cykl | Wąski zakres, linie pilotażowe |
| Jednowarstwowa, dwukomorowa | Dwie komory pod jednym systemem sterowania i jednym operatorem | Dwie receptury jednocześnie, większa wydajność na zajmowanej powierzchni |
| Dwupoziomowa (piętrowa) | Dwie niezależne komory ułożone jedna na drugiej, każda z własną membraną i ogrzewaniem | Mieszane BIPV, ramowane, szkło-szkło |
| Wielokomorowa w linii | Kilka komór połączonych szeregowo w linii w pełni automatycznej | Duży wolumen jednego formatu |
| Półautomatyczny | Operator ładuje i rozładowuje; cykl jest automatyczny | Praca wsadowa, modernizacje |
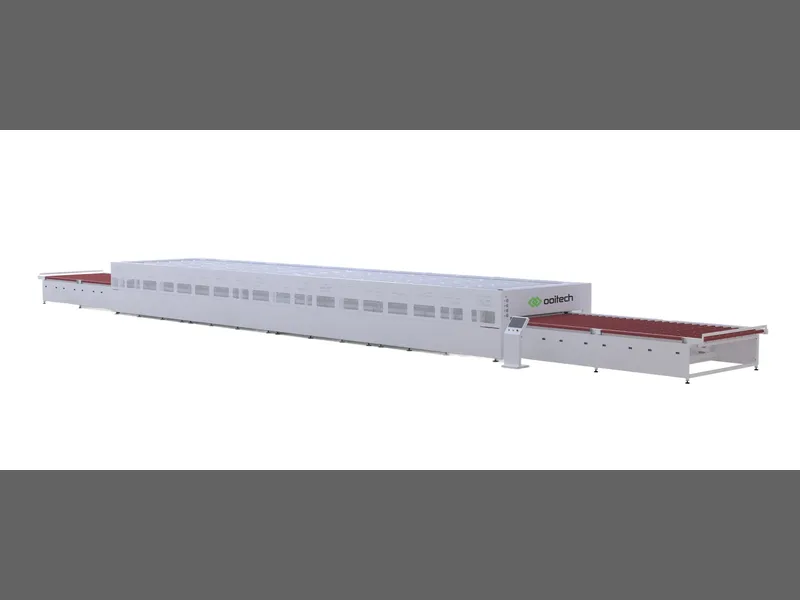
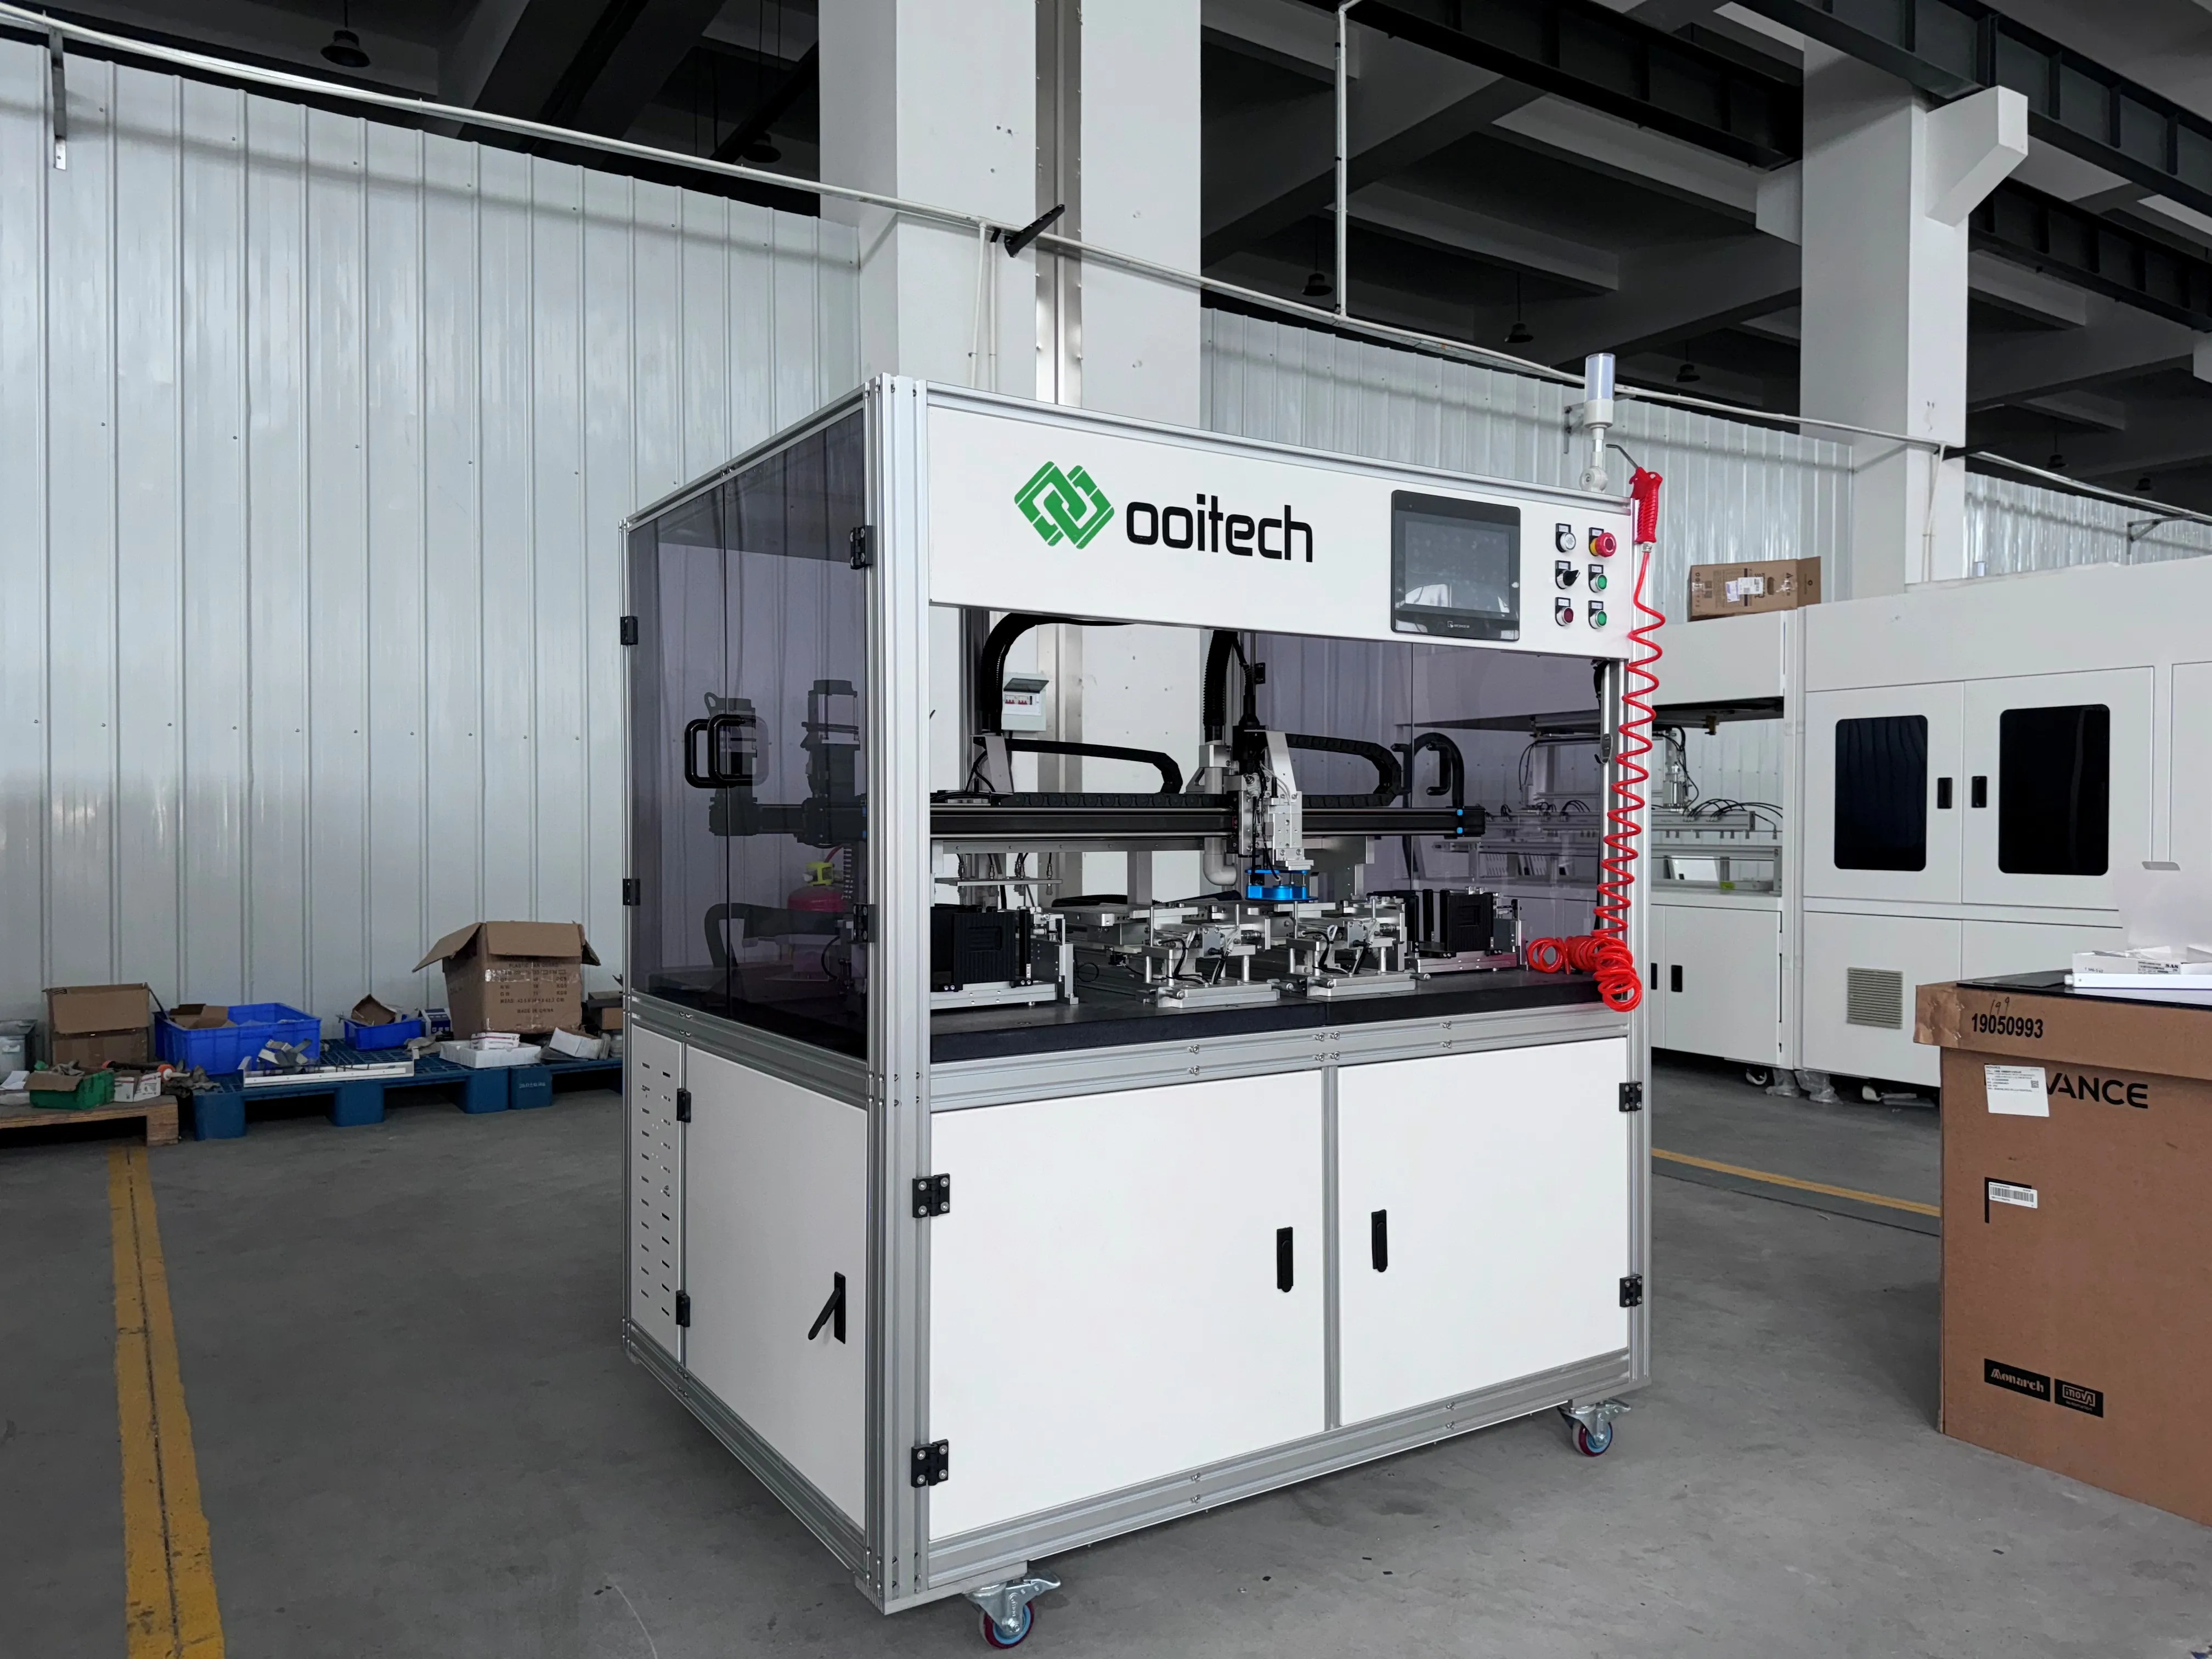
The OTCY-2754DD to jednowarstwowy dwukomorowy laminator automatyczny zbudowany wokół modułów BIPV i ramowanych — dwie komory, więc ciężki laminat BIPV i standardowy moduł ramowany każdy działa według własnej receptury bez zatrzymywania produkcji. OCY-H600D to laminator półautomatyczny, zwykle rozwiązanie tam, gdzie wolumeny nie uzasadniają w pełni automatycznego systemu transportowego.
Membrana a poduszka
W maszynie membranowej arkusz zamocowany na krawędzi komory jest wciągany na moduł przez próżnię nad nim, a dociska ciśnienie atmosferyczne; maszyna z poduszką zamiast tego wciska w dół nadmuchiwany podkład. Membrany lepiej dopasowują się wokół ram i grubych krawędzi, poduszki są prostsze w serwisowaniu. Tak czy inaczej płaskość komory i napięcie membrany mają większe znaczenie niż jakikolwiek nominalny parametr.
Ramowane, bezramowe, BIPV i szkło-szkło
Moduł bezramowy dociśnięty płasko do płyty zachowuje się przewidywalnie. Moduł ramowany ma aluminium wystające ponad szkło, więc membrana musi ominąć ramę, nie podważając jej — to mechanizm stojący za przeskakiwanie ramy. Laminaty BIPV są grubsze i często asymetryczne, wymagają łagodniejszych ramp. Szkło-szkło nie ma folii tylnej, za którą można się ukryć: każdy pęcherz pozostaje widoczny, więc receptura musi służyć zarówno estetyce, jak i wytrzymałości wiązania.
Półautomatyczna czy w linii to kwestia logistyki. W linii w pełni automatycznej laminator znajduje się między układaniem a stanowiskami poniżej w stałym rytmie — przy czym stanowiska testowania i EL, takie jak OEL-S2400, oraz ramowanie, takie jak OTZK-A, wyznaczają ten rytm po obu stronach. Nasze porównanie jak wybrać właściwą laminarkę do modułów słonecznych przeprowadza przez arytmetykę doboru rozmiaru.
Cykl, etap po etapie
- Ewakuacja. Powietrze jest usuwane z obu stron lub z jednej strony względem płyty. Tutaj zapobiega się pustkom.
- Ogrzewanie. Stos osiąga temperaturę, w której enkapsulant płynie; rozpoczęcie ogrzewania podczas lub po ewakuacji zmienia, jak daleko folia płynie przed dociskiem.
- Docisk. Membrana opada, wciskając zmiękczony enkapsulant w każdą szczelinę wokół taśm, szyn zbiorczych i krawędzi ogniw.
- Przetrzymanie i utwardzanie. Utrzymywane, podczas gdy postępuje sieciowanie — zwykle najdłuższy etap i ten, który ustala zawartość żelu.
- Chłodzenie. Utrzymywane pod ciśnieniem, aby laminat nie skurczył się od szkła ani nie wywinął na krawędziach.
- Zwolnienie. Próżnia zostaje przerwana, komora się otwiera, moduł wychodzi. Zbyt wczesne zwolnienie powoduje rozwarstwienie krawędzi.
Układ próżniowy i okno EVA
Próżnia pochodzi z obrotowych pomp łopatkowych olejowych, bezołowiowych pomp suchych lub membranowych, kombinacji dmuchaw Roots albo pomp pierścieniowo-wodnych. Pompy olejowe ciągną głębiej, ale wymagają wymiany oleju i kontroli mgły; pompy suche pracują czyściej. Niektóre konstrukcje laminatorów modułów PV ewakuują obie strony stosu, inne tylko górną — różnica ujawnia się jako pustki na krawędziach w grubym szkło-szkło.
Liczy się okno EVA: pasmo, w którym enkapsulant jest wystarczająco płynny, by płynąć i wypuszczać powietrze, ale jeszcze nie zżelowany na tyle, by je zamknąć. Ewakuuj zbyt wolno, a folia zżeluje się z powietrzem w środku; zbyt szybko przez wąską szczelinę, a membrana ominie krawędź i zamknie powietrze w środku. Projektowanie receptury to w dużej mierze sztuka zatrzymania się w tym oknie — nasz artykuł o pompach próżniowych laminatora, typach i oknie EVA wyjaśnia tę interakcję.
Podręcznik wad
| Wada | Przyczyna | Sprawdź i napraw |
|---|
| Pęcherze i pustki | Powietrze pozostawione w stosie lub wilgoć uwolniona po punkcie żelowania | Sprawdź odpompowanie, szczelność uszczelnień, przechowywanie folii i okres przydatności do użycia. Zacznij od prawdziwe przyczyny pęcherzy w modułach słonecznych. |
| Delaminacja krawędziowa | Słaba przyczepność, przedwczesne odklejanie, zanieczyszczone szkło lub folia | Sprawdź sekwencję odklejania i czas chłodzenia. Jeśli przebiega wzdłuż linii taśm, to problem przepływu, a nie nacisku. |
| Pęcherze wzdłuż linii taśm | Folia nie może zwilżyć powierzchni pod taśmą i szyną zbiorczą przed żelowaniem | Spowolnij narastanie, wydłuż okres przepływu i sprawdź geometrię taśm względem rysunku układu warstw. |
| Podskakiwanie ramy | Membrana mostkuje ramę i dźwignią odrywa ją od szkła | Sprawdź osadzenie ramy i napięcie membrany, następnie złagodź narastanie nacisku. |
| Pęknięcia ogniw w pobliżu szyn zbiorczych | Naprężenie lutowania plus nierównomierne narastanie na zakładce | Sprawdź zakładkę szyn zbiorczych na wcześniejszym etapie. Zobacz dlaczego zakładka szyn zbiorczych powoduje pęknięcia ogniw podczas laminowania. |
| Zmarszczenia folii tylnej | Nierównomierne naprężenie, uwięzione powietrze, asymetryczne nagrzewanie | Sprawdź wyrównanie układu warstw i czy arkusz jest naciągnięty na płasko przed zamknięciem. Jednostronne zmarszczki oznaczają płytę, która nie jest płaska, lub moduł poza środkiem. |
Przepustowość i równoważenie linii
Na większości linii laminator jest najwolniejszym stanowiskiem, więc to jego czas cyklu — a nie stringera czy ramownicy — wyznacza takt: dostępny czas podzielony przez wymaganą liczbę modułów. Cykl dłuższy niż takt jest wąskim gardłem, niezależnie od tego, jak szybko działa reszta. Istnieją trzy uczciwe rozwiązania. Dodaj równoległą wydajność, drugą komorę lub jednostkę dwukomorową, aby dwa moduły były w procesie, gdy operator ładuje następny. Skróć recepturę tam, gdzie pozwala na to enkapsulant, wymieniając czas przetrzymania na zawartość żelu w laboratorium testowym. Albo zaakceptuj takt narzucony przez maszynę laminującą do paneli słonecznych i dopasuj bufory oraz wydajność dalszych etapów wokół niego. Co nigdy nie działa, to głodzenie jej: laminator w linii czekający na moduły traci więcej wydajności niż wolna receptura.
Codzienna eksploatacja i konserwacja
Pielęgnacja membrany. Membrana i folia oddzielająca zbierają pozostałości EVA, odłamki i pył szklany. Przetrzyj, sprawdź pod kątem mikroporów i zagnieceń oraz wymieniaj zgodnie z harmonogramem — mikropor daje powtarzalny wzór pustek, który jest kosztowny w diagnozie.
Czystość komory. Krople EVA, fragmenty ogniw i pozostałości topnika osadzają się na płycie i odciskają na każdym kolejnym module.
Kontrole uszczelnień i szczelności. Sprawdź uszczelkę obwodową pod kątem przecięć i stwardnienia, następnie zamknij pustą komorę, odizoluj pompę i obserwuj manometr. Powoli malejący odczyt ostrzega o problemie z uszczelnieniem na długo przed pojawieniem się pęcherzy.
Śledzenie utwardzania. Zapisuj ID receptury, partię, lot folii i cykl, a następnie weryfikuj z zawartością żelu lub testami odrywania na próbkach. Zapisy zamieniają zły dzień w diagnozę. Ooitech dostarcza urządzenia w trybie turnkey ze szkoleniem operatorów i serwisem posprzedażowym, więc książka receptur i harmonogram konserwacji są tworzone razem z linią.
Co określić przy zakupie
- Rozmiar komory względem formatu modułu, z marginesem na ramy, przyrządy i największy panel BIPV.
- Typ membrany i napinanie, oraz jak szybko jeden operator może ją wymienić.
- System sterowania i rejestrowanie receptur: zapisane receptury dla produktu, historia alarmów, eksportowalne zapisy cykli.
- Blokady bezpieczeństwa na drzwiach, przegrzaniu, ciśnieniu i próżni, plus udokumentowane zwolnienie awaryjne.
- Zapas membran i uszczelnień od pierwszego dnia: oba są materiałami eksploatacyjnymi i oba zatrzymują linię.
FAQ
Co właściwie robi maszyna laminująca do paneli słonecznych?
Usuwa powietrze spomiędzy szkła, enkapsulantu, ogniw i folii tylnej, topi folię, aby opłynęła każdą taśmę i szczelinę, następnie utrzymuje stos pod ciepłem i naciskiem, aż usieciuje się w szczelną, izolującą jednostkę.
Jednokomorowa czy dwukomorowa?
Dodaj komorę, gdy wymagana wydajność przekracza to, co pozwala cykl jednej komory, lub gdy prowadzisz naprawdę różne receptury. Dla jednego formatu przy umiarkowanym wolumenie pojedyncza komora jest prostsza w utrzymaniu.
Ile trwa cykl laminowania?
To zależy od chemii enkapsulantu, grubości folii, konstrukcji i wymaganej zawartości żelu, więc liczba podana bez tych danych wejściowych jest bez znaczenia. Poproś o próbę cyklu na własnym stosie laminatu.
Czy jedna maszyna może obsługiwać EVA, POE i EPE?
Tak, z osobnymi zapisanymi recepturami. POE i EPE zazwyczaj wymagają dłuższego okresu przepływu i łagodniejszego narastania niż EVA, ponieważ wolno zwilżają powierzchnię wokół taśm, więc każdy materiał musi być zweryfikowany, a nie dostosowywany na wyczucie.
Która konserwacja jest najważniejsza?
Stan membrany i folii oddzielającej, czystość płyty, kontrola uszczelki obwodowej i regularne kontrole nieszczelności próżni. Te cztery odróżniają maszynę, która działa czysto przez lata, od takiej, która produkuje sporadyczne pęcherze, których nikt nie potrafi prześledzić.
Dobór maszyny laminującej do paneli słonecznych dla nowej lub istniejącej linii? Prześlij nam swoje formaty modułów i docelową wydajność, a dopasujemy do nich konfigurację, plan receptur i pakiet szkoleniowy — poproś o wycenę.