Jak wybrać odpowiedni laminator modułów fotowoltaicznych
Spis treści
Krótka odpowiedź: Wybór laminatora do modułów fotowoltaicznych zaczyna się od rysunku modułu i receptury laminowania, a nie od rocznej wartości MW w broszurze. Rozmiar komory to pierwsza decyzja, ponieważ określa, ile modułów ładuje się jednocześnie: komora 2200 mm na 3600 mm została określona dla trzech konwencjonalnych modułów 72-ogniwowych, komora 2300 mm na 4600 mm dla czterech, a większe komory dla pięciu, wszystko na podstawie starszych formatów modułów, których nie należy ponownie używać dla obecnych modułów wielkoformatowych bez nowego rysunku rozmieszczenia. Specyfikacja wymagająca co najmniej 50 mm między modułami oznacza, że podzielenie powierzchni płyty grzewczej przez powierzchnię modułu zawyża obciążenie. Dostawca, który podaje wydajność przy użyciu ogniw 156 mm i modułów 275 W, pokaże wyższą wartość MW dla tej samej maszyny. Porównaj zamiast tego liczbę modułów nadających się do sprzedaży na godzinę.
Produkcja modułów PV · autor: Jerry, Ooitech
Przegląd produktu i metodyka wyboru
Wybór na podstawie wymagań modułu
Wybór modułu fotowoltaicznego laminator wymaga spojrzenia poza izolowane broszury sprzętowe. Rozmiar komory laminatora musi odpowiadać wymiarom modułu, jego cykl musi odpowiadać ogólnej prędkości linii produkcyjnej, a profil próżni i temperatury musi pasować do konkretnego enkapsulant (EVA lub POE). Wybór sprzętu powinien wynikać z rysunków modułów i receptur laminowania, a nie z rocznych wartości MW drukowanych w materiałach promocyjnych.
Reklamowane wartości MW często obliczają wydajność na podstawie przestarzałych formatów modułów (np. ogniwa 156 mm, moduły 275 W). Wyższa moc modułu zawyża reklamowaną wartość MW, nawet gdy całkowita przepustowość paneli pozostaje identyczna. Do obiektywnej oceny należy porównywać maszyny według liczby modułów nadających się do sprzedaży na godzinę:
Moduły nadające się do sprzedaży na godzinę = moduły na załadunek × zakończone załadunki na godzinę × wydajność pierwszego przejścia × dostępność
Znaczenie rysunków załadunkowych
Wybór rozpoczyna się od wymiarów modułu, grubości szkła, szczegółów układu warstw, specyfikacji enkapsulantu i pozycji puszek przyłączeniowych. Rysunek załadunkowy w skali musi wykazywać dokładne prześwity. Na przykład zachowanie 50 mm prześwitu między modułami oznacza, że samo podzielenie powierzchni płyty przez powierzchnię modułu zawyża zdolność załadunkową. Formaty komór muszą być oceniane względem nowoczesnych wymiarów modułów wielkoformatowych.
Parametry techniczne i matryca konfiguracji
Wybór architektury komory
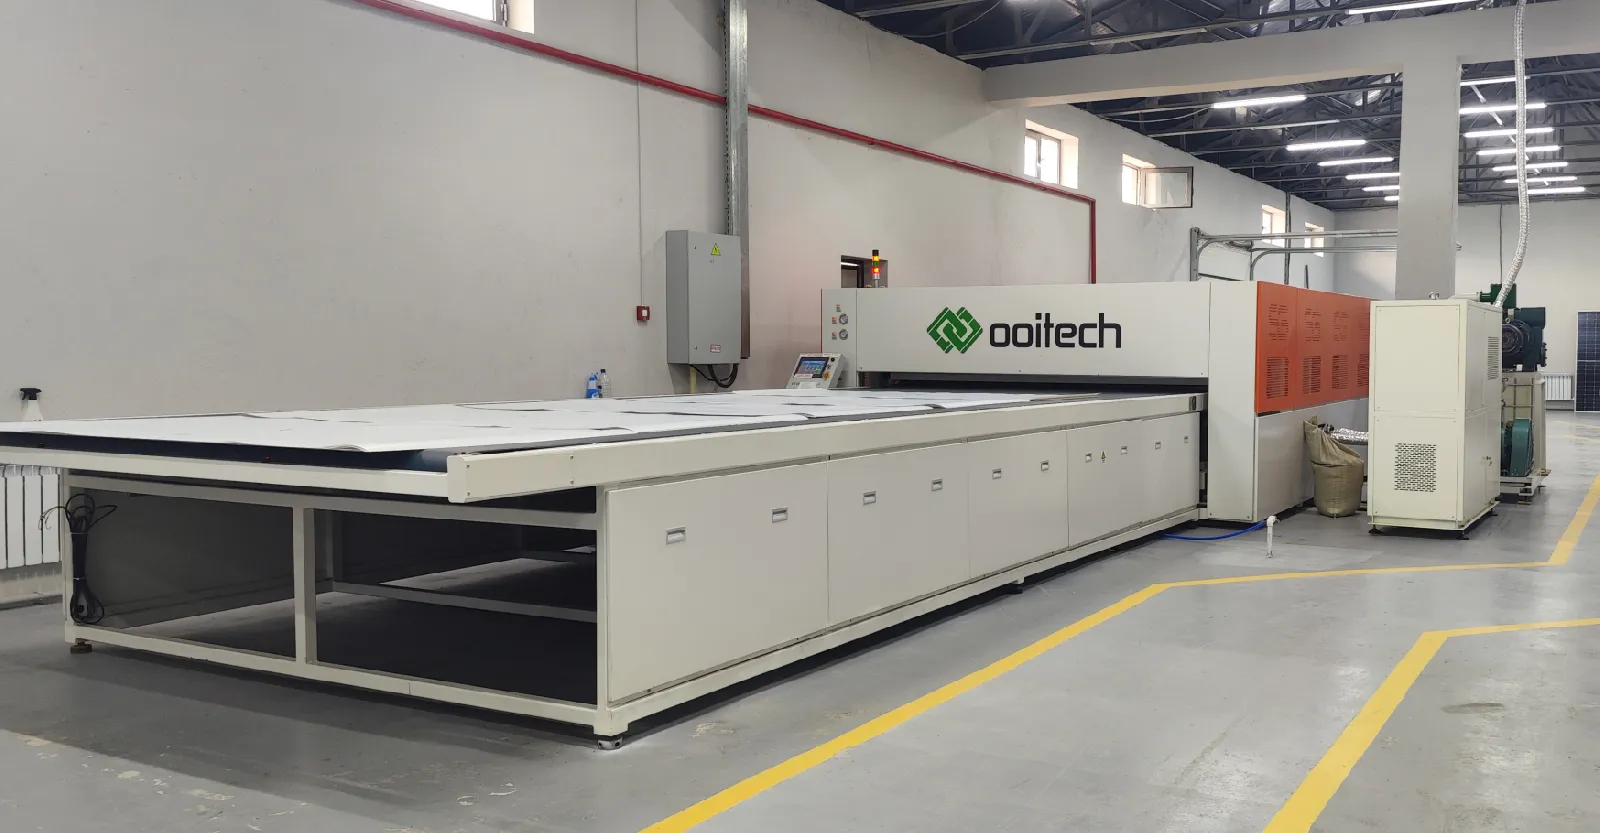
Laminator jednokomorowy wykonuje odpowietrzanie, prasowanie, utwardzanie i odpowietrzanie w jednej komorze. Charakteryzuje się mniejszym zajmowanym obszarem i niższym zapotrzebowaniem na media. Laminatory dwukomorowe oddzielają laminowanie od utwardzania, pozwalając jednemu załadunkowi utwardzać się, podczas gdy następny jest odpowietrzany, podwajając wydajność na godzinę.
| Konfiguracja | Efektywna powierzchnia robocza | Deklarowany cykl pracy | Średnia moc robocza | Wymiary całkowite | Zastosowanie |
|---|---|---|---|---|---|
| Półautomatyczny | 1100 × 2200 mm | ≤18 min | ≤18 kW | 2,65 × 2,30 × 1,35 m | Naprawy, prace pilotażowe, małe moduły |
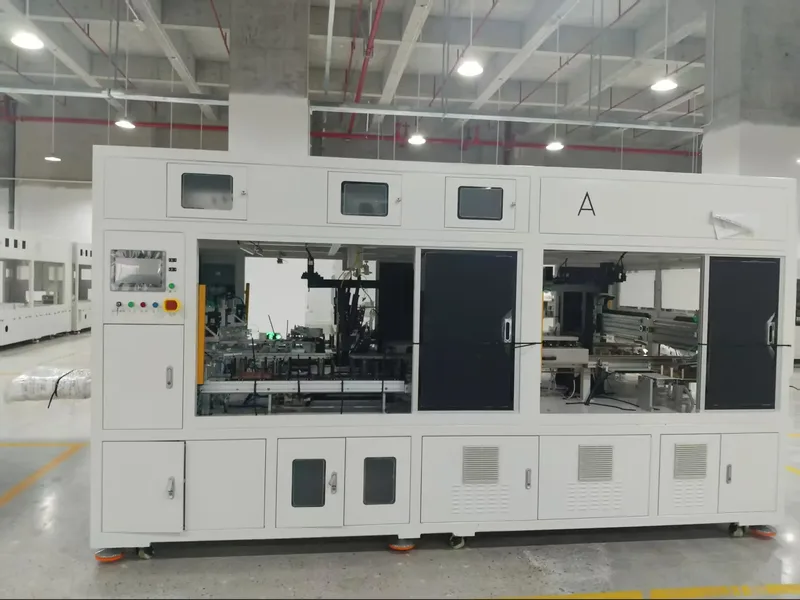
| Automatyczna jednokomorowa | 2200 × 3600 mm | ≤18 min | ≤30 kW | 12,1 × 3,15 × 1,8 m | Niższa wielkość produkcji |
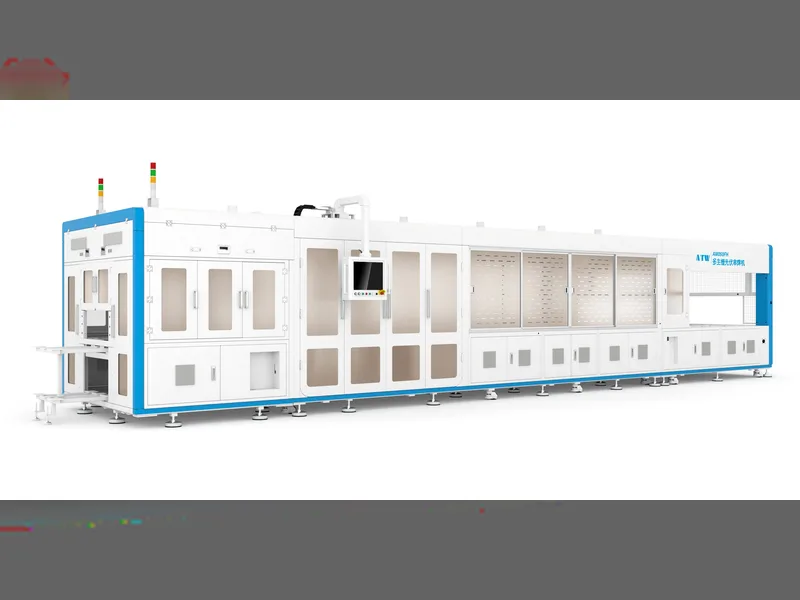
| Automatyczna dwukomorowa | 2200 × 3600 mm na komorę | ≤9 min | ≤60 kW | 16,9 × 3,15 × 1,8 m | Ciągła produkcja modułów |
| Dwukomorowa piętrowa | Cztery poziomy robocze 2400 × 4600 mm | ≤9 min | ≤130 kW | 22,1 × 3,50 × 2,65 m | Wysoka wydajność przy ograniczonej powierzchni |
| Duża dwukomorowa | 2700 × 8700 mm na komorę | ≤9 min | ≤95 kW | 37,3 × 3,68 × 1,8 m; 63 t | Duże moduły i linie o dużej wydajności |
Specyfikacja próżniowa i termiczna
Wydajność próżniowa wymaga szybkiego odpompowania w gorącej, załadowanej komorze. Systemy zazwyczaj wykorzystują pompy łopatkowe (np. 2X-70) w połączeniu z dmuchawami Roots (np. ZJP300 lub ZJP600) w konfiguracjach dwukomorowych, aby osiągnąć ciśnienia procesowe poniżej 100 Pa w ciągu 90 sekund. Systemy grzewcze wykorzystują olej termiczny z wielostrefową regulacją PID, zapewniając równomierność temperatury płyty w zakresie ±1,5°C do ±2,0°C w co najmniej pięciu punktach pomiarowych na komorę.
Zalety techniczne i kluczowe czynniki oceny
Uzasadnienie tych wartości próżni i parametrów cieplnych, w tym dlaczego dmuchawy Roots są łączone z pompami łopatkowymi obrotowymi, przedstawiono w pompy próżniowe do laminatorów, okno EVA i sposób konfiguracji zestawu pomp.
Synchronizacja i taktowanie linii
Dopasowanie buforów na poziomie linii: Laminator musi płynnie integrować się ze stacjami sznurowania, układania, buforowania, chłodzenia, inspekcji i ramowania. Przepustowość obsługi downstream determinuje rzeczywistą wydajność linii.
Jasne definicje czasu cyklu: Szczegółowe wykresy czasowe muszą obejmować załadunek, odpompowanie/prasowanie komory pierwszej, transfer, utwardzanie w komorze drugiej, odpowietrzanie i rozładunek, dopasowując całkowity czas przebywania do okien utwardzania EVA/POE.
Zaawansowana architektura próżniowa: Odprowadzanie powietrza o dużej wydajności w połączeniu z pompami Roots zapobiega uwięzieniu powietrza i tworzeniu się pęcherzy w stosach dwuszybowych i backsheet .
Rygorystyczna równomierność płyt grzewczych: Wielopunktowe ogrzewanie PID zapewnia równomierne sieciowanie w dużych modułach szklanych bez zimnych narożników.
Umowny czas dostępności i utrzymanie: Cele wykorzystania sprzętu (98%-99%) muszą określać wyłączony czas operacyjny, harmonogramy wymiany membran silikonowych (3 000+ cykli) oraz automatyczne systemy czyszczenia taśm.
Zastosowania produktów i integracja linii
Scenariusze zastosowań
Linie pilotażowe i placówki B+R: Konfiguracje półautomatyczne (1100 × 2200 mm) idealne do produkcji modułów w małych partiach, testowania procesów i naprawy modułów.
Standardowe linie komercyjne: Automatyczne jednostki jednokomorowe i dwukomorowe (2200 × 3600 mm) dostosowane do produkcji paneli słonecznych o średniej i dużej wydajności.
Zakłady produkcyjne o wysokiej gęstości: Wielopoziomowe konfiguracje dwukomorowe maksymalizują wydajność na metr kwadratowy w obiektach o ograniczonej przestrzeni.
Linie wielkoformatowe i przemysłowe: Rozszerzone jednostki dwukomorowe (do 2700 × 8700 mm) zaprojektowane do obsługi ciężkich modułów dwuszybowych, TOPCon, HJT i PERC.
Wymagania dotyczące integracji z obiektem: Instalacja wymaga precyzyjnego planowania obiektu, w tym zasilania 380V/50Hz, zasilania pneumatycznego 0,6–0,8 MPa, wody chłodzącej do pompy próżniowej, nośności podłogi do 1,5 t/m² oraz płaskości podłogi w granicach ±10 mm.
Wymagania dotyczące rekomendacji i odbiór FAT
Lista kontrolna specyfikacji i kryteria odbioru
Aby ocenić i wybrać odpowiedni model laminatora, wymagane jest pięć krytycznych danych wejściowych:
Szczegółowy rysunek konstrukcyjny modułu i obwiednia wymiarowa.
Specyfikacje stosu szkła, enkapsulantu i warstwy tylnej/szkła tylnego.
Karta danych technicznych enkapsulantu (okna utwardzania EVA lub POE).
Wymagana wydajność modułów na zmianę i cel operacyjny.
Plan rozmieszczenia obiektu wskazujący punkty przyłączy mediów (zasilanie, powietrze, woda chłodząca).
Testy odbiorowe w zakładzie (FAT)
Ostateczna ocena FAT musi obejmować przepuszczenie rzeczywistych stosów materiałów produkcyjnych przez kolejne załadunki w stabilnych temperaturach operacyjnych. Kluczowe wskaźniki odbioru rejestrowane podczas FAT obejmują gotowe moduły na godzinę, krzywe pompy próżniowej, wielopunktowy rozkład termiczny płyty grzewczej, dzienniki alarmów PLC, wydajność pierwszego przejścia oraz czas restartu po planowanej konserwacji.
Powiązane: Dlaczego bussing (lutowanie zakładkowe) powoduje pęknięcia ogniw obejmuje geometrię złącza, na którą następnie działa laminowanie, co często jest miejscem, gdzie zaczyna się pęknięcie wokół otworu centralnego.
Dalsza lektura i dane kontekstowe
Publiczne materiały referencyjne na ten temat, opublikowane przez organizacje, które utrzymują branżową mapę drogową technologii i dane rynkowe: