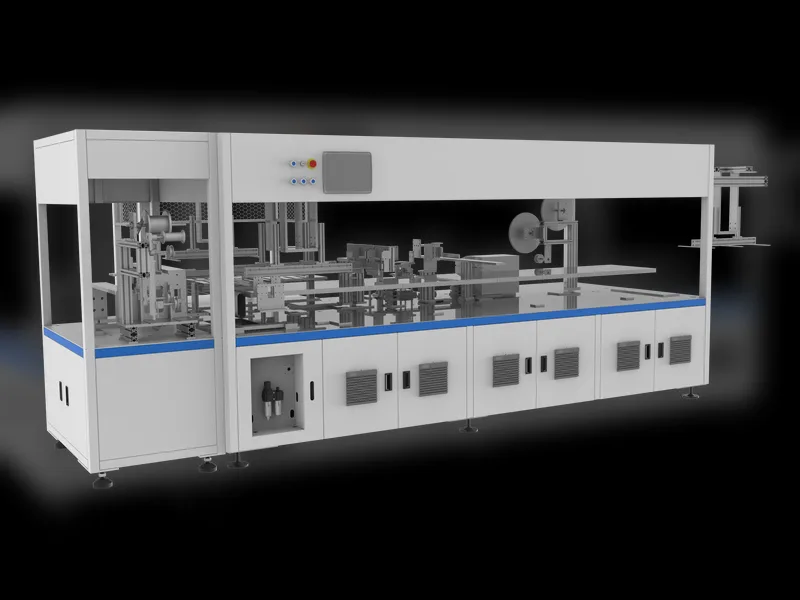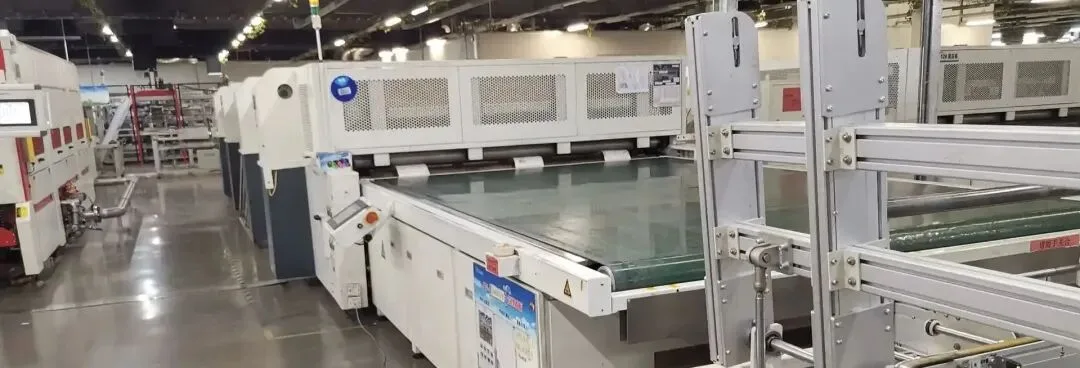
Maszyna do laminowania modułów PV — etapy próżniowe i proces
Spis treści
Krótka odpowiedź: Laminator do paneli słonecznych to maszyna, która łączy stos modułu — szkło przednie, enkapsulant EVA, połączony ze sobą łańcuch ogniw, drugą warstwę EVA i folię tylną — w jedną uszczelnioną jednostkę bez pustek. Robi to w warunkach próżni i podgrzewania w wieloetapowym cyklu. Najpierw komora jest opróżniana, aby usunąć uwięzione powietrze, następnie przykładane jest ciśnienie, podczas gdy płyty grzewcze podgrzewają stos, a na końcu moduł jest utrzymywany w temperaturze wystarczająco długo, aby EVA całkowicie się usieciowała. Okno termiczne EVA jest wąskie: sieciowanie przebiega w temperaturze około 150°C, a proces musi unikać zakresu 120°C, w którym enkapsulant jest jeszcze płynny i podatny na pęcherze, a chłodzenie musi być kontrolowane, aby zapobiec przesunięciu ogniw. Równomierność temperatury w granicach około 2°C na całej płycie grzewczej jest wymogiem praktycznym, ponieważ zimny narożnik pozostawia nieutwardzoną EVA, a gorący punkt ją degraduje.
Produkcja modułów PV · autor: Jerry, Ooitech
Co robi laminator do paneli słonecznych
System próżniowy, który stoi za cyklem laminacji — typy pomp, ich role oraz okno termiczne EVA wyznaczające termin — został omówiony w pompy próżniowe do laminatorów, okno EVA i sposób konfiguracji zestawu pomp.
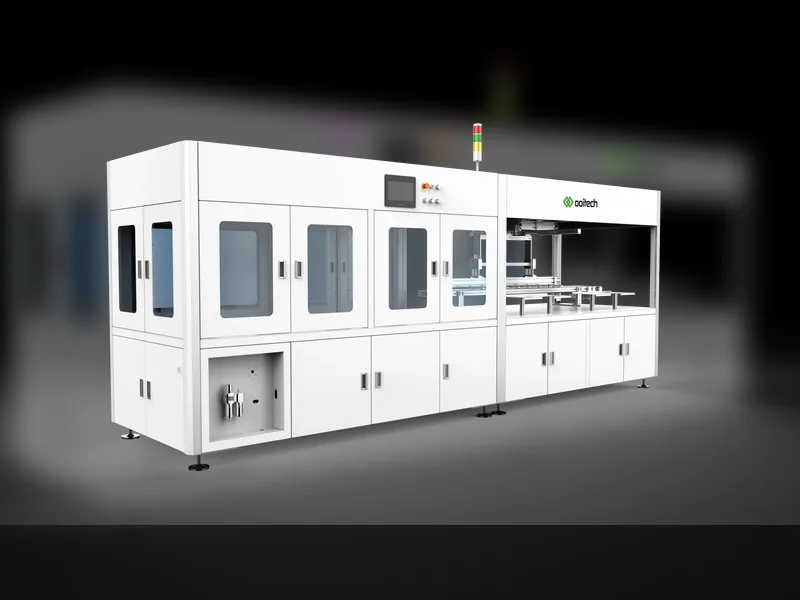
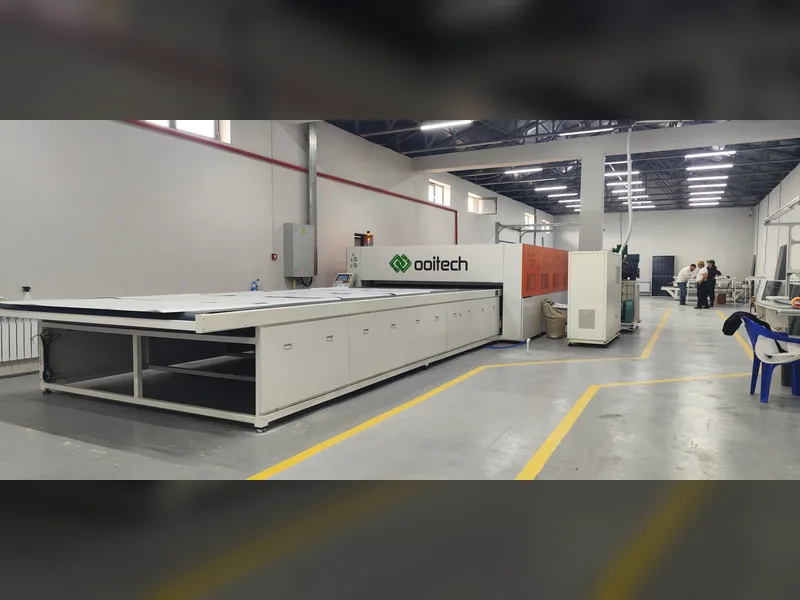
Laminator do paneli słonecznych to maszyna, która zamienia stos luźnych warstw w jeden uszczelniony moduł. Na linii enkapsulacji modułów PV łączy ułożone materiały w jedną całość: w ustalonej temperaturze, próżni i pod ciśnieniem laminator do paneli słonecznych prasuje na gorąco i wiąże przygotowane ogniwa, szyny zbiorcze i folie enkapsulacyjne. Główne cele tego procesu obejmują:
Sama maszyna znajduje się między materiałami a procesem: wybierana przez Ciebie folia enkapsulacyjna wyznacza okno procesowe, a etap laminowania decyduje o tym, jak wygląda gotowy laminat. Kryteria doboru znajdziesz w jak wybrać właściwą laminarkę do modułów słonecznych; konkretne usterki opisano w przeskakiwanie ramy oraz pęcherze w laminacie. Na poziomie linii laminator jest jedną ze stacji w sekwencji opisanej w maszyny do produkcji paneli słonecznych.
Usuwanie powietrza: Dzięki środowisku próżniowemu, całe powietrze uwięzione między warstwami jest dokładnie usuwane, aby zapobiec wewnętrznym pęcherzykom i rozwarstwieniu.
Wiązanie przez topienie: Ogrzewanie powoduje topienie i przepływ folii EVA (lub POE itp.), co ułatwia usuwanie powietrza.
Zastosowanie ciśnienia: Gdy folia jest stopiona, stosuje się równomierne ciśnienie, aby całkowicie wypełnić szczeliny między ogniwami, taśmami, szkłem i tylną warstwą.
Sieciowanie i utwardzanie: Utrzymywanie wystarczającego czasu w wysokiej temperaturze powoduje, że EVA kończy reakcję sieciowania, tworząc stabilną, przezroczystą warstwę stałą o wysokiej wytrzymałości wiązania.
Formowanie integralne: W końcu szkło, ogniwa, folia i tylna warstwa są ściśle połączone w szczelny, wytrzymały i odporny na warunki atmosferyczne moduł PV.
Parametry techniczne
Krytyczna pozycja laminatora na linii produkcyjnej
Przed spojrzeniem na liczby, warto zrozumieć, dlaczego to stanowisko ma tak duże znaczenie. Jakość laminowania bezpośrednio wpływa na długoterminową niezawodność modułu (odporność na PID, wytrzymałość na wilgotne ciepło, odporność na UV i obciążenia mechaniczne) oraz żywotność ponad 25 lat. Cykl laminowania jest również stosunkowo długi (zwykle 8-15 minut na cykl), więc wydajność i stabilność urządzenia mają decydujący wpływ na wydajność całej linii. Początkowa inwestycja, zużycie energii w czasie pracy i okresowa konserwacja stanowią ważną część kosztów produkcji modułów.
| Parametr | Typowa specyfikacja |
|---|---|
| Czas cyklu laminowania | 8-15 min na cykl |
| Dokładność kontroli temperatury | ±1-2°C |
| Temperatura komory 1 | ok. 110-120°C |
| Temperatura komory 2 | 140-150°C |
| Poziom próżni roboczej / głównej | 40-100 Pa (lub niższy) |
| Czas wytwarzania próżni w komorze 1 | 300-400 s |
| Czas wytwarzania próżni w komorze 2 | ok. 50-120 s |
| Czas przetrzymywania w komorze 2 | ok. 400-600 s |
| Docelowa temperatura chłodzenia | poniżej 50°C |
| Metoda ogrzewania | Ogrzewanie olejowe / Ogrzewanie elektryczne |
| Metoda docisku | Poduszka powietrzna / Membrana (membrana silikonowa) |
| Struktura komory | Dwupoziomowa trójkomorowa / dwukomorowa |
| Żywotność arkusza silikonowego | 6000-8000 cykli |
Zalety techniczne
Główne systemy urządzenia i zasada działania
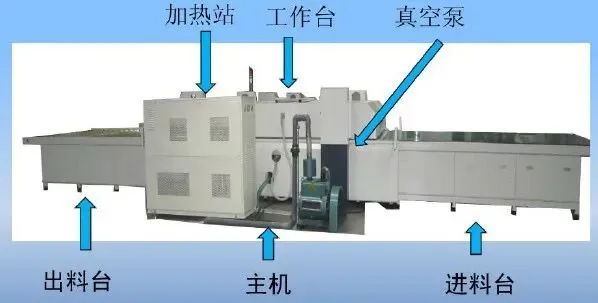
Laminator zazwyczaj integruje kilka współpracujących ze sobą systemów podstawowych:
System grzewczy: Zapewnia precyzyjnie kontrolowane pole cieplne do topienia EVA i uzyskania sieciowania. Główne rozwiązania obejmują ogrzewanie olejowe (cyrkulacja oleju termicznego, równomierna i stabilna temperatura, wysoka dokładność kontroli, nieco bardziej złożony system) oraz ogrzewanie elektryczne (szybkie nagrzewanie, prosta konstrukcja, równomierność wymaga optymalizacji). Dokładność kontroli musi być bardzo wysoka (zwykle ±1-2°C), a równomierność temperatury ma duży wpływ na jakość laminowania.
System próżniowy: Wytwarza i utrzymuje próżnię podczas laminowania, usuwając powietrze międzywarstwowe oraz gazy powstające z roztopionej EVA. Zazwyczaj zawiera zestaw pomp próżniowych (np. pompa Roots z pompami łopatkowymi lub suchymi), przewody próżniowe, zawory i wakuometr. Poziom próżni końcowej (często 40-100 Pa), prędkość pompowania i stabilność utrzymywania ciśnienia są kluczowe.
System docisku: Wytwarza równomierny, kontrolowany nacisk na stos w próżni, aby wspomóc przepływ i wypełnianie stopionego EVA. Powszechnie stosowany jest typ z poduszką powietrzną / membraną: sprężone powietrze (lub azot) jest wtłaczane do gumowej poduszki lub silikonowej membrany, przekazując ciśnienie przez elastyczne media, takie jak płyta silikonowa, co zapewnia dobrą równomierność i adaptacyjność do różnych grubości. Kluczowe parametry to wartość ciśnienia, prędkość narastania ciśnienia, czas przetrzymywania i równomierność ciśnienia.
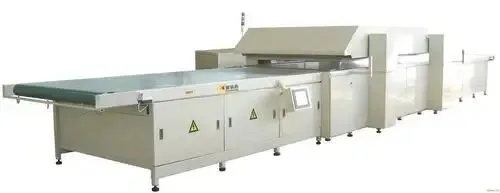
Komora i główna konstrukcja: Tworzy zamkniętą przestrzeń do utrzymania środowiska próżniowego i ciśnieniowego. Obecnie dominuje konstrukcja dwupoziomowa trójkomorowa lub dwupoziomowa dwukomorowa. W konstrukcji trójkomorowej jedna komora pracuje w stosunkowo niższej temperaturze z dłuższym czasem próżni, skupiając się na usuwaniu pęcherzy; druga pracuje w wyższej temperaturze z nieco wyższym ciśnieniem, aby zapewnić pełne usieciowanie folii. Konstrukcja składa się z solidnej stalowej ramy, podnoszonej górnej pokrywy, stałej dolnej komory, uszczelnień i izolacji, przy czym wydajność uszczelnienia jest kluczowym wskaźnikiem.
System transportowy: Wprowadza moduły przeznaczone do prasowania do komory i wyprowadza gotowe produkty. Powszechny jest transport rolkowy lub łańcuchowo-płytowy, który musi płynnie łączyć się z urządzeniami上游 i下游, takimi jak uszczelnianie krawędzi i przycinanie.
System sterowania: Działa jako mózg urządzenia, precyzyjnie kontrolując cały cykl laminacji (temperatura, próżnia, ciśnienie, czas) w celu zautomatyzowanej pracy, ustawiania parametrów, rejestrowania danych i diagnozowania usterek. Oparty jest na PLC i panelu dotykowym HMI, a wersje wysokiej klasy mogą integrować interfejs MES.
Typowe kroki procesu laminacji (przykład typu z poduszką powietrzną)
Załadunek: Ułożony moduł jest transportowany do otwartej pierwszej komory.
Zamykanie pokrywy: Górna pokrywa opuszcza się, zamyka z dolną komorą i dociska uszczelkę.
Wytwarzanie próżni: Pompa próżniowa uruchamia się, szybko usuwając powietrze z komory do ustawionego poziomu próżni (czas próżni komory 1 zwykle 300-400 s) i usuwając większość gazu z modułu.
Ogrzewanie i topienie: Komora 1 utrzymuje około 110-120°C; wprowadzony moduł jest pasywnie podgrzewany, a folia topi się (zsynchronizowane z wytwarzaniem próżni).
Nadciśnienie: Po odessaniu powietrza worek powietrzny/membrana jest napełniany, wywierając równomierny nacisk na stopiony moduł przez płytę silikonową. Pod połączonym działaniem ciśnienia i próżni EVA płynie, wypełniając puste przestrzenie, a pęcherzyki są usuwane.
Utrzymywanie ciśnienia i próżni: Utrzymywane w ustalonej temperaturze, wysokiej próżni i ciśnieniu przez pewien okres (zwykle 300-400 s) w celu całkowitego usunięcia pęcherzyków.
Zwolnienie próżni i ciśnienia: Po upływie czasu powietrze jest powoli wprowadzane, a ciśnienie w worku zwalniane, aby zapobiec odkształceniu lub naprężeniom wewnętrznym wynikającym z nagłej zmiany ciśnienia.
Otwarcie pokrywy i transfer do komory 2: Pokrywa unosi się, a moduł jest przenoszony do komory 2.
Praca komory 2: Ustawiona na 140-150°C. Ponieważ pęcherzyki zostały usunięte w komorze 1, czas próżni jest krótki (około 50-120 s), ale czas utrzymywania jest dłuższy (około 400-600 s), aby zapewnić pełne sieciowanie. Po zwolnieniu próżni i otwarciu pokrywy moduł wchodzi do komory chłodzącej (komora 3).
Chłodzenie: Woda chłodząca w płycie podstawy komory 3 obniża temperaturę modułu do bezpiecznego zakresu (np. poniżej 50°C), aby ustabilizować strukturę. Jednostki bez trzeciej komory często dodają chłodzenie powietrzem przy ciśnieniu atmosferycznym.
Rozładunek: Pokrywa unosi się, a laminowany moduł jest kierowany do następnego procesu, takiego jak obcinanie krawędzi.
Zastosowanie produktu
Kluczowe parametry kontrolne procesu laminowania
Laminator jest stosowany jako centralna stacja enkapsulacji w praktycznie wszystkich liniach modułów krzemowych krystalicznych i wielu liniach modułów cienkowarstwowych, a prawidłowe ustawienie tych parametrów decyduje o jego skuteczności w rzeczywistej produkcji:
Temperatura: Musi odpowiadać oknu topnienia i sieciowania EVA. Zbyt wysoka powoduje żółknięcie i rozwarstwienie; zbyt niska daje niewystarczające sieciowanie i słabe wiązanie. Zwykle ustawiana na 140-150°C (dostosowana do gatunku EVA).
Próżnia: Niewystarczająca próżnia wstępna i główna jest główną przyczyną pęcherzyków i rozwarstwienia. Główny etap próżni często wymaga 40-100 Pa lub mniej.
Ciśnienie: Zbyt niskie ciśnienie powoduje niepełne wypełnienie i słabe wiązanie; zbyt wysokie lub zbyt szybkie może powodować mikropęknięcia ogniw lub przemieszczenie.
Czas: Czas próżni, czas utrzymywania ciśnienia/próżni (utwardzania) i czas chłodzenia wymagają precyzyjnej kontroli. Niewystarczający czas utwardzania bezpośrednio obniża stopień sieciowania.
Szybkość chłodzenia: Zbyt szybkie chłodzenie może powodować koncentrację naprężeń wewnętrznych lub wypaczenie.
Podstawy konserwacji sprzętu
Regularna konserwacja jest kluczem do ochrony wydajności i żywotności sprzętu:
Codzienne kontrole: Testy równomierności próżni, ciśnienia i temperatury, kontrola listwy uszczelniającej, czyszczenie i sprawdzanie tkaniny wysokotemperaturowej oraz arkusza silikonowego (szukanie zarysowań i starzenia), smarowanie układu przenoszącego i czyszczenie powierzchni.
Serwis okresowy: Regularna wymiana oleju pompy próżniowej, czyszczenie lub wymiana filtrów próżniowych, kontrola układu grzewczego (obwód olejowy lub rury grzewcze), kalibracja czujników temperatury/ciśnienia/próżni, kontrola połączeń elektrycznych i dokładne czyszczenie komory.
Wymiana arkusza silikonowego: Arkusz silikonowy jest częścią zużywalną, zwykle wymienianą po 6000-8000 użyciach lub gdy jest poważnie zarysowany, stwardniały lub uszkodzony, aby chronić równomierność nacisku i jakość powierzchni modułu (wymiana jest również zalecana przy przełączaniu między modułami dwuszybowymi i jednoszybowymi, aby uniknąć wgnieceń na tylnej warstwie).
Laminator jest niewątpliwie sercem produkcji modułów PV; jego wydajność bezpośrednio determinuje jakość enkapsulacji i długoterminową niezawodność. W miarę jak technologia PV ewoluuje w kierunku wyższej wydajności, większych rozmiarów, cieńszych ogniw i struktur dwuszybowych, laminator staje w obliczu wyższych wymagań dotyczących równomierności temperatury, wydajności próżniowej, dokładności kontroli ciśnienia oraz automatyzacji i inteligencji.
Opinia Ooitech
Jako globalny dostawca linii produkcyjnych do paneli słonecznych, Ooitech uważa, że laminator to miejsce, w którym naprawdę rozstrzyga się niezawodność modułu: przy cienkich płytkach i konstrukcjach dwuszybowych, które są obecnie standardem, margines między dobrą a słabą równomiernością temperatury, stabilnością próżni i kontrolą ciśnienia znacznie się zawęził, a dobrze dopasowany laminator trzykomorowy nie jest już luksusem, lecz podstawowym wymaganiem. Z naszego doświadczenia w kompleksowych liniach modułowych wynika, że połączenie precyzyjnych receptur procesowych sterowanych PLC z zdyscyplinowaną konserwacją arkusza silikonowego i uszczelnień daje więcej dla wydajności niż samo dążenie do szczytowej prędkości. Aby zobaczyć więcej materiałów z rzeczywistych fabryk modułów słonecznych, zapraszamy do obserwowania i subskrybowania kanału Ooitech na YouTube pod adresem www.youtube.com/ooitech.
Powiązane lektury: jak kształtują się ceny maszyn oraz gdzie laminator znajduje się na linii.