Pompy próżniowe do laminatorów: rodzaje i okno EVA
Spis treści
Laminator ocenia się po wydajności, a wydajność w dużej mierze zależy od jednego komponentu, na który kupujący rzadko zwracają uwagę podczas wizyty w fabryce: zestawu pomp próżniowych. Błędny wybór powoduje mikropęcherzyki, których żadna kontrola na dalszym etapie nie usunie.
Produkcja modułów PV · Proces laminacji · autor: Jerry, Ooitech
1. Okno EVA, które wyznacza wszystko inne
Etylen-octan winylu nie topi się po prostu i nie pozostaje w miejscu. Przechodzi przez dwa odrębne etapy, a odstęp między nimi to czas, w którym układ próżniowy musi pracować.
| Etap | Temperatura | Co to oznacza dla próżni |
|---|---|---|
| Topnienie | Około 70–80 °C | Folia wchodzi w fazę stopioną. To idealny moment na odpompowanie, ponieważ enkapsulant jest wystarczająco miękki, aby uwolnić uwięzione powietrze, ale jeszcze nie zaczął tężeć. |
| Sieciowanie | Około 130 °C | Sieciowanie rozpoczyna się i przyspiesza. Poniżej tej temperatury reakcja jest bardzo wolna, co jest dokładnie powodem, dla którego pierwsza komora laminatora dwukomorowego jest zwykle utrzymywana na poziomie 125 °C lub niżej. |
Wszystko, co następuje, jest konsekwencją odstępu między tymi dwiema temperaturami. Jeśli komora jest już gorąca, gdy folia się topi, odstęp między topnieniem a sieciowaniem jest krótki. W procesie jednokomorowym komora zwykle utrzymuje temperaturę powyżej 140 °C, pozostawiając tylko około 60 do 90 sekund na osiągnięcie wymaganej próżni. Przekroczenie tego okna powoduje, że powietrze pozostaje uwięzione w enkapsulancie, tworząc mikropęcherzyki i wady, które ujawniają się później w gotowym module.
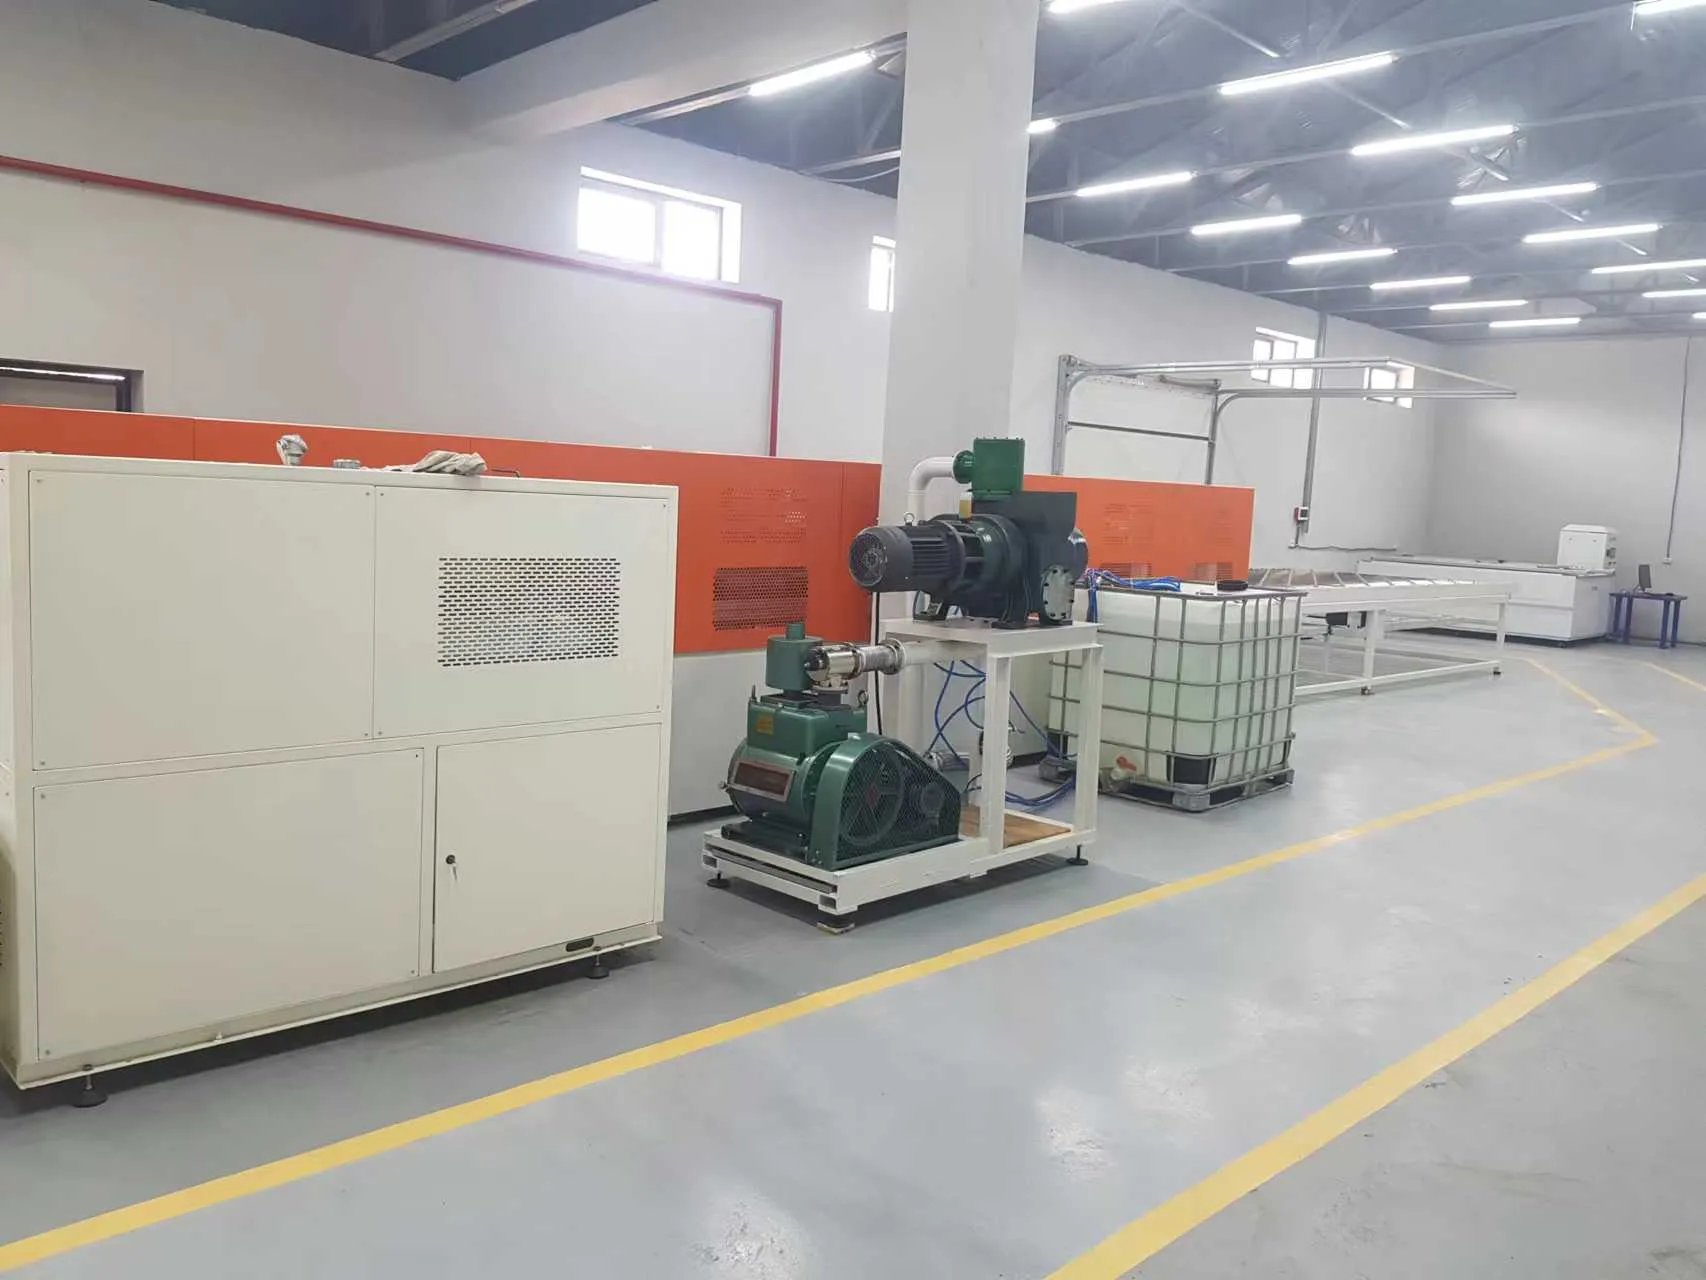
Rys. 1: Laminator z zainstalowanym obok zestawem pomp próżniowych na hali produkcyjnej. Pompy stanowią osobną instalację z własnym orurowaniem, zbiornikiem odbiorczym i dostępem serwisowym, dlatego łatwo je przeoczyć podczas planowania rozmieszczenia, a ich późniejsze przeniesienie jest kosztowne.
2. Dlaczego istnieją laminatory dwukomorowe
Konstrukcja dwukomorowa to zasadniczo sposób na zyskanie czasu. Utrzymując pierwszą komorę w zakresie 100 do 120 °C, enkapsulant topi się wolniej, a sieciowanie rozpoczyna się później, co wydłuża okno odgazowania znacznie poza to, co umożliwia pojedyncza gorąca komora. Moduł jest następnie przenoszony do drugiej, gorętszej komory w celu dokończenia sieciowania.
To jest procesowy powód decyzji, która w innym przypadku wyglądałaby na wybór czysto mechaniczny. Wyjaśnia to również, dlaczego układ próżniowy nie jest peryferyjnym akcesorium: to część maszyny, która musi działać w oknie tworzonym przez projekt termiczny. Szerszy kontekst etapu laminacji omówiono w etapie laminacji w procesie produkcyjnym, a samą maszynę w naszym przewodniku po laminatorze do paneli słonecznych.
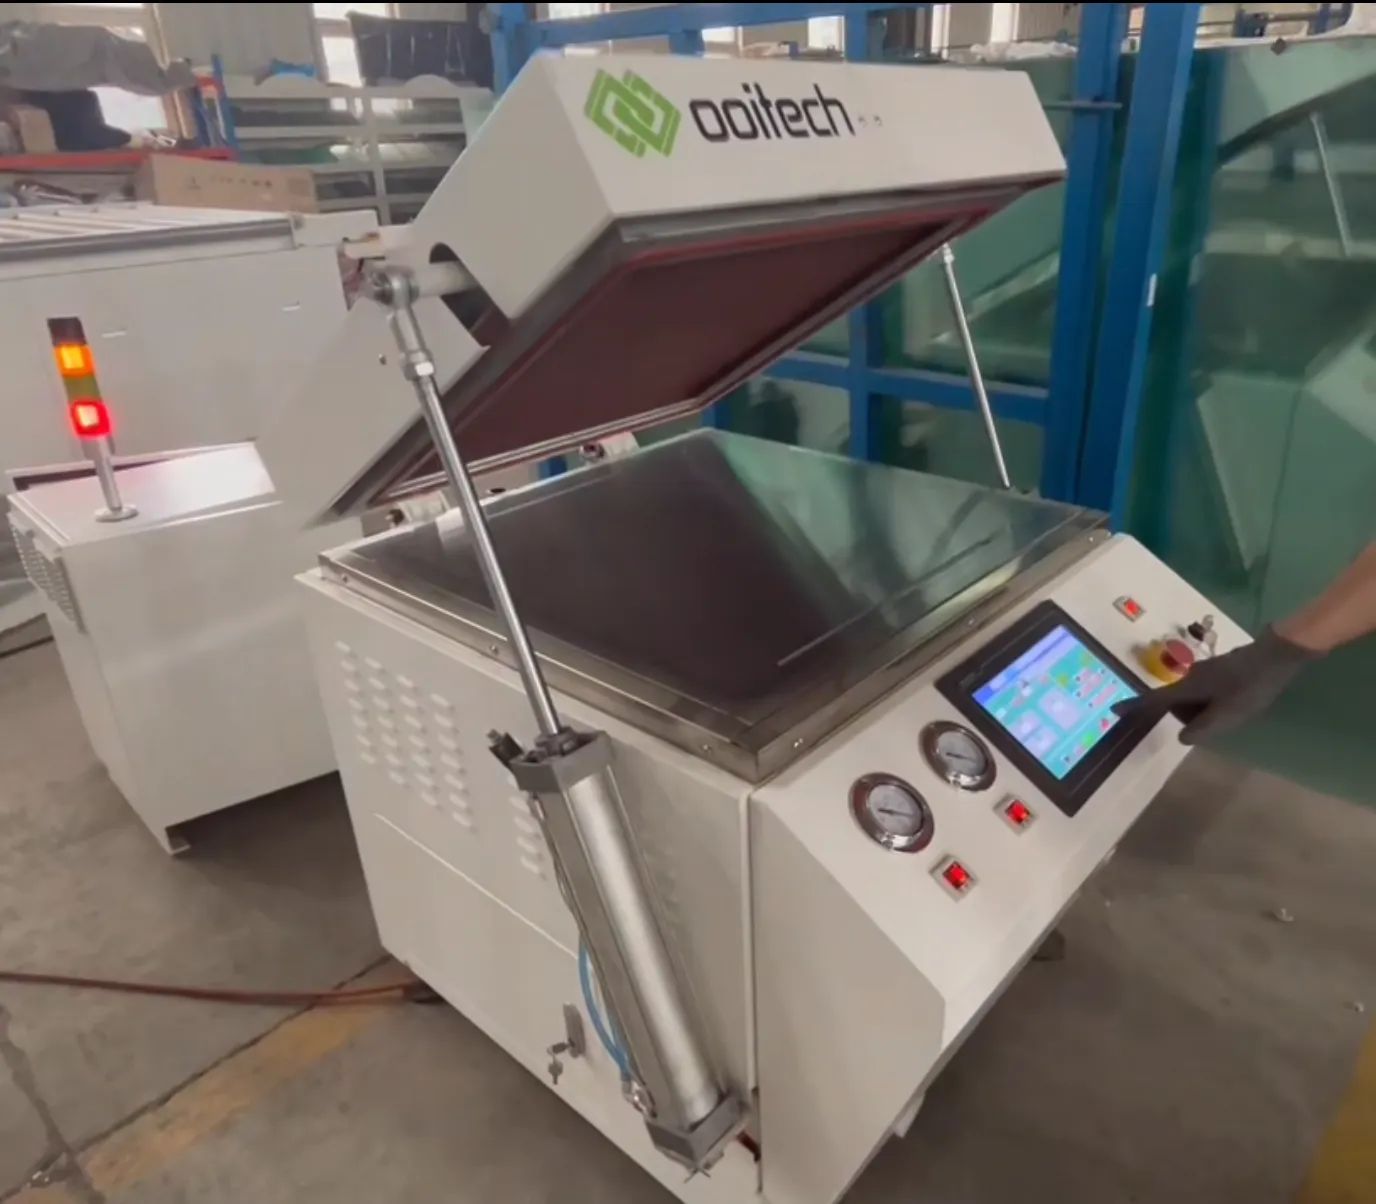
Rys. 2: Komora laminatora z otwartą pokrywą. Objętość komory, stan uszczelnienia i prędkość pompowania razem decydują o tym, jak szybko zostanie osiągnięta wymagana próżnia, a zatem czy okno odgazowania zostanie dotrzymane, czy przekroczone.
3. Trzy typy pomp, które znajdziesz na laminatorze
Pompa łopatkowa obrotowa
Smarowana olejem obrotowa pompa łopatkowa to koń roboczy układów próżniowych do laminacji. Pojedyncza jednostka zwykle pompuje z prędkością 60 do 100 litrów na sekundę. Wewnątrz korpusu pompy wirnik jest zamontowany mimośrodowo, przenosząc łopatki dociskane na zewnątrz przez sprężyny i siłę odśrodkową, aby pozostawać przy gładzi cylindra. Przestrzeń w kształcie półksiężyca między wirnikiem a gładzią jest podzielona na kilka komór o zmieniającej się objętości.
Każda komora wykonuje ciągły trzyczęściowy cykl. Otwiera się do wlotu podczas rozszerzania, zasysając gaz. Następnie zamyka się i kurczy, sprężając uwięziony gaz. Wreszcie ciśnienie przekracza ciśnienie atmosferyczne i gaz unosi zawór wydechowy, przechodząc przez warstwę oleju i na zewnątrz. Jest to pompa wyporowa: przenosi stałe objętości gazu, nie opierając się na żadnym innym mechanizmie.
Olej robi więcej niż smarowanie. Uszczelnia luzy między łopatkami a gładzią, aby gaz nie mógł cofnąć się, smaruje ruchome części, a ponieważ zawór wydechowy znajduje się pod olejem, zapobiega cofaniu się atmosfery do komory po zatrzymaniu pompy. Wszystkie trzy funkcje mają znaczenie w układzie laminacji, gdzie cofanie się gazów zanieczyściłoby moduł.
Pompa Roots
Pompa Roots prawie nigdy nie jest używana samodzielnie. W laminatorze służy jako stopień wspomagający, a typowa konfiguracja dla pierwszej komory to dwie pompy łopatkowe obrotowe z jedną pompą Roots. Prędkości pompowania powyżej 1 200 litrów na sekundę są typowe, dlatego stosuje się ją tam, gdzie objętość musi być przemieszczana szybko.
Mechanizm to dwa wirniki w kształcie ósemki, napędzane przekładnią, obracające się w przeciwnych kierunkach w synchronizacji. Wirniki nigdy nie stykają się ze sobą ani z gładzią; luzy wynoszą rzędu 0,1 do 0,3 mm, więc olej nie jest potrzebny do uszczelniania ani smarowania wewnątrz komory pompowania.
Konsekwencją tej konstrukcji jest klucz do zrozumienia, gdzie pasuje. Pompa Roots ma brak wewnętrznej kompresji: gaz jest wychwytywany w stałej przestrzeni i przenoszony do wylotu bez sprężania. Gdy ta przestrzeń otwiera się na wydech, gaz o wyższym ciśnieniu przepływa z powrotem, więc pompa sama nie może osiągnąć wysokiego stopnia sprężania ani odprowadzać do atmosfery. Potrzebuje pompy wspomagającej, aby obniżyć układ do ciśnienia, przy którym stopień Roots pracuje wydajnie. To jest prawdziwy powód, dla którego pompa Roots jest łączona z pompami łopatkowymi obrotowymi, a nie zastępuje ich.
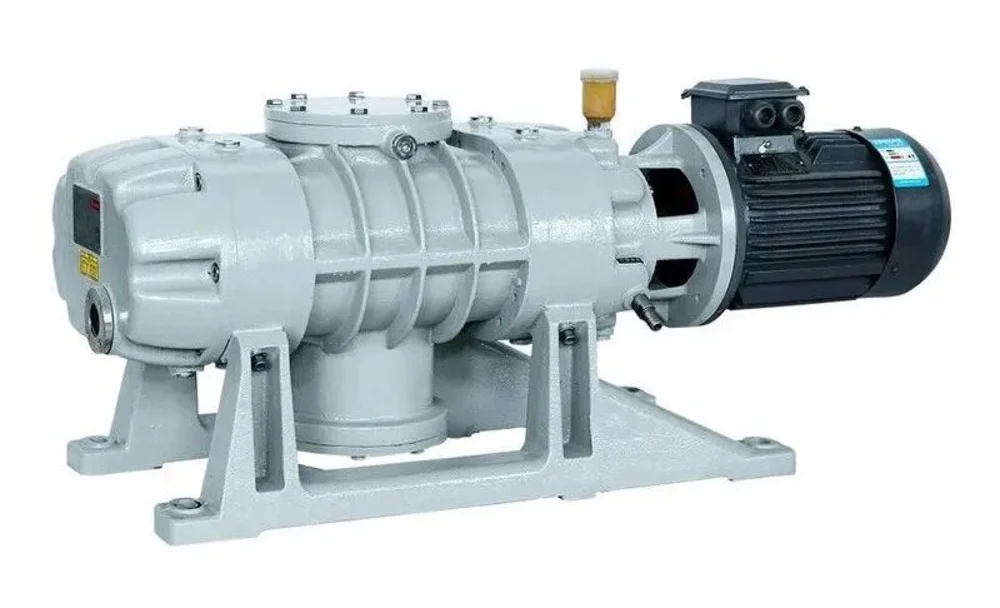
Rys. 3: Pompa Roots z silnikiem napędowym. Duża prędkość pompowania, brak kontaktu między wirnikami i brak możliwości samodzielnej pracy przeciw ciśnieniu atmosferycznemu. Jest to booster z założenia konstrukcyjnego, a nie z konwencji.
Pompa sucha śrubowa
Pompa sucha śrubowa to w pełni bezolejowa konstrukcja wyporowa, a w zastosowaniach wyższej klasy jest zamiennikiem pomp olejowych, a nie ich uzupełnieniem. Nic w komorze pompowania nie wykorzystuje oleju ani wody jako medium uszczelniającego lub smarującego, a rezultatem jest czysta próżnia bez przenoszenia oleju do procesu.
Wewnątrz para równoległych wirników śrubowych o przeciwnej skrętności jest napędzana precyzyjnymi przekładniami synchronizującymi i obraca się z dużą prędkością w przeciwnych kierunkach. Podobnie jak w konstrukcji Roots, wirniki nie stykają się ze sobą ani z obudową, więc w torze gazu nie jest potrzebny smar. Gaz jest wychwytywany między śrubą a obudową i transportowany w kierunku wylotu, a objętość stale maleje po drodze, więc gaz jest sprężany przed wylotem.
Wiele konstrukcji stosuje zmienny skok wzdłuż wirnika. Rozkłada to sprężanie bardziej równomiernie i daje gazowi więcej możliwości schłodzenia podczas transportu, co utrzymuje temperaturę korpusu pompy pod kontrolą. W laminatorze, gdzie strumień gazu przenosi lotne związki EVA w podwyższonej temperaturze, to zarządzanie cieplne jest częścią przydatności pompy do tego zadania, a nie opcjonalnym udoskonaleniem.
4. Porównanie trzech typów
| Pompa łopatkowa obrotowa | Roots | Pompa sucha śrubowa | |
|---|---|---|---|
| Rola w laminatorze | Pompa główna | Booster, w parze z pompą łopatkową obrotową | Pompa główna, bezolejowa alternatywa |
| Typowa prędkość pompowania | 60–100 L/s na jednostkę | Powyżej 1 200 L/s | Zależna od zastosowania |
| Medium uszczelniające | Olej | Brak, tylko mały luz | Brak, tylko mały luz |
| Sprężanie wewnętrzne | Tak | Nie | Tak, wzdłuż śruby |
| Może samodzielnie tłoczyć do atmosfery | Tak | Nie, wymaga pompy wstępnej | Tak |
| Czystość procesu | Obecny olej; należy zarządzać cofaniem par | Czysta komora pompowania | W pełni bezolejowy tor gazu |
| Materiały eksploatacyjne | Olej i filtry | Minimalne | Minimalne |
Czytane jako decyzja zakupowa, a nie ranking techniczny, kompromis jest prosty. Zestaw pomp łopatkowych obrotowych kosztuje mniej i jest dobrze znany, za cenę wymiany oleju, wymiany filtrów i zarządzania cofaniem par. Booster Roots nie jest opcjonalny w większych komorach, ponieważ same pompy łopatkowe nie mogą przepompować objętości wystarczająco szybko w oknie czasowym. Pompa sucha śrubowa całkowicie usuwa olej z toru gazu i jest zwykle wybierana tam, gdzie ryzyko zanieczyszczenia lub obciążenie konserwacją jest czynnikiem decydującym.
5. Dlaczego zestaw pomp należy do specyfikacji laminatora
Ponieważ konfiguracja pomp jest dobierana do objętości komory i okna odgazowania, jest to pozycja specyfikacji laminatora, a nie osobny zakup. Trzy pytania rozstrzygają większość.
- Jaka jest objętość komory i docelowe ciśnienie? Wraz z długością okna określa to wymaganą prędkość pompowania, a więc czy wystarczy jedna pompa łopatkowa, czy potrzebny jest booster Roots.
- Jedna czy dwie komory? Maszyna dwukomorowa prowadzi chłodniejszą pierwszą komorę, co wydłuża okno i łagodzi wymaganie chwilowej prędkości, ale dodaje drugą komorę do opróżnienia. Omówiono to szerzej w jak wybrać właściwą laminarkę do modułów słonecznych.
- Jaki jest plan konserwacji? Interwały oleju i filtrów w zestawie łopatkowym versus wyższy koszt kapitałowy i mniejsze obciążenie materiałami eksploatacyjnymi pompy suchej śrubowej. W ciągu dziesięcioletniego okresu eksploatacji oba sumy są bliższe sobie, niż sugerują ceny zakupu.
Układ próżniowy o zbyt małej wydajności dla komory nie zawodzi natychmiast. Produkuje moduły, które przechodzą kontrolę końcową i zawodzą później, a sygnatura wady — mikropęcherzyki i pustki w enkapsulancie — jest tematem nie każdy pęcherz w laminacie jest winą enkapsulantu. Wybór enkapsulantu oddziałuje z tym samym oknem, jak opisano w naszym przewodniku po foliach enkapsulacyjnych EVA, POE i EPE.
FAQ
Dlaczego laminator dwukomorowy prowadzi pierwszą komorę chłodniej?
Aby wydłużyć okno odgazowania. EVA topi się w temperaturze około 70 do 80 °C i zaczyna sieciować w temperaturze około 130 °C. Utrzymywanie pierwszej komory w temperaturze około 100 do 120 °C spowalnia oba etapy, dając układowi próżniowemu więcej czasu na usunięcie uwięzionego powietrza, zanim enkapsulant zacznie tężeć.
Dlaczego laminatory łączą pompę Roots z pompami łopatkowymi obrotowymi?
Ponieważ pompa Roots nie może samodzielnie tłoczyć do atmosfery. Jej wirniki wychwytują gaz w stałej objętości bez sprężania go, więc gaz cofa się na wylocie i sama nie może osiągnąć wysokiego stopnia sprężania. Zapewnia dużą prędkość pompowania w stosunku do rozmiaru, a pompy łopatkowe obrotowe zapewniają sprężanie, które wyprowadza gaz. Dwie pompy łopatkowe plus jedna pompa Roots to typowy układ pierwszej komory.
Co robi olej w pompie łopatkowej obrotowej?
Trzy rzeczy. Uszczelnia luzy między łopatkami a otworem pompy, aby gaz nie mógł się cofać, smaruje ruchome części, a ponieważ zawór wylotowy jest zanurzony w oleju, zapobiega przepływowi atmosfery z powrotem do komory, gdy pompa nie pracuje.
Czy pompa sucha śrubowa jest warta dodatkowego kosztu?
To zależy od tego, co optymalizujesz. Pompa sucha śrubowa nie ma oleju ani wody w komorze pompowania, więc próżnia jest czysta i nie ma przenoszenia oleju w kierunku modułu, a obciążenie materiałami eksploatacyjnymi jest mniejsze. Przeciw temu stoi wyższy koszt kapitałowy. Tam, gdzie ograniczeniem jest ryzyko zanieczyszczenia lub liczba personelu konserwacyjnego, kalkulacja zwykle przemawia za nią; tam, gdzie kapitał jest ograniczony, a proces dobrze kontrolowany, zestaw łopatkowy pozostaje opłacalny.
Dlaczego temperatura EVA ma tak duże znaczenie dla układu próżniowego?
Ponieważ dwa etapy termiczne wyznaczają termin. Folia skutecznie uwalnia uwięzione powietrze dopiero po stopieniu, a przestaje to robić swobodnie, gdy rozpoczyna się sieciowanie. Układ próżniowy musi osiągnąć wymagane ciśnienie w tym przedziale, który w procesie jednokomorowym powyżej 140 °C może wynosić zaledwie 60 do 90 sekund.
Co się stanie, jeśli komora nie zostanie wystarczająco szybko opróżniona?
Powietrze pozostaje uwięzione w encapsulancie podczas jego utwardzania, tworząc mikropęcherzyki i puste przestrzenie. Nie zawsze są one widoczne na wyjściu laminatora, co sprawia, że problem łatwo przeoczyć, dopóki dane o wydajności lub zwroty z eksploatacji go nie ujawnią. Ten defekt jest tak samo problemem wydajności pompy, jak i problemem encapsulantu.
Końcowe przemyślenia
Zestaw pomp próżniowych to miejsce, w którym konstrukcja termiczna laminatora staje się wymogiem mechanicznym. EVA topi się w temperaturze 70 do 80 °C i sieciuje od około 130 °C, a układ próżniowy musi opróżnić komorę w przedziale między tymi temperaturami. Dlatego maszyny dwukomorowe mają chłodniejszą pierwszą komorę, dlatego w większych komorach pojawiają się pompy Roots, i dlatego warto rozważyć pompowanie bezolejowe tam, gdzie ograniczeniem jest zanieczyszczenie lub konserwacja. Przy specyfikacji laminatora należy zapytać o objętość komory, konfigurację pomp, prędkości pompowania i osiągalny czas odpompowania jako zestaw — maszyna wyceniona bez nich to maszyna, której wydajności nie można przewidzieć. Jeśli oceniasz laminatory dla nowej linii, prześlij nam format modułu i docelową przepustowość, a wspólnie przeanalizujemy dobór komory i pomp. Aby zobaczyć maszynę w kontekście, strona OTCY-2754DD single-layer double-chamber laminator szczegółowo opisuje układ komór.