Krótka odpowiedź: Maszynę do produkcji paneli słonecznych kupuje się stacja po stacji, a nie jako jeden obiekt — każda jednostka odpowiada za jedną operację fizyczną (cięcie, lutowanie, układanie, klejenie, uszczelnianie, testowanie) i ma własny tryb awarii, gdy specyfikacja jest słabsza niż zadanie.
Maszyna do produkcji paneli słonecznych: przewodnik stacja po stacji
Linia modułów wygląda na ciągłą, ale jest łańcuchem niezależnych maszyn, z których każda ma własny system ruchu i własny sposób zepsucia panelu. Kupujący, którzy traktują maszynę do produkcji paneli słonecznych jako jedną pozycję oferty, odkrywają różnice po instalacji, gdy tabber gubi łańcuchy lub laminator uwięzi powietrze na krawędziach.
Cięcie ogniw i obróbka laserowa
Architektury half-cell, shingled i back-contact zaczynają się od modyfikacji ogniwa, a nie od jego montażu. Skrybowanie i rozcinanie laserowe dzielą ogniwo na połówki lub paski; narzędzia do pasywacji krawędzi i otwierania kontaktów przygotowują powierzchnię do połączeń. Ooitech buduje tę grupę wokół rodzin OLS-20E, SC-10C, SC-20A, SC-20D, SC-20P, GYM-HP8000 i ECPC-C350, z których każda pełni odrębną rolę, a nie jest jednym uniwersalnym pudłem.
Niedospecyfikowane cięcie zawodzi dalej w procesie: rozcięcie pozostawiające mikropęknięcia przechodzi kontrolę wizualną, a potem zawodzi przy laminowaniu lub na obrazie EL. Zapytaj, jak głębokość skrybowania jest kontrolowana względem grubości ogniwa, jak obsługiwane jest wygięcie ogniwa, jakie odciąganie zanieczyszczeń istnieje przy rowku cięcia i czy zmiana formatu to receptura, czy przebudowa.
Tabber-stringer
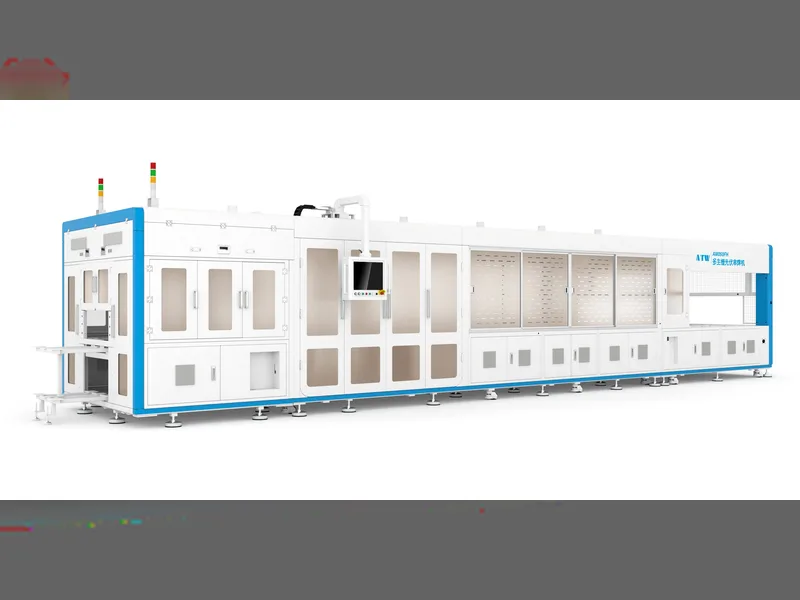
Tabber-stringer ustala jakość elektryczną całego modułu. Lutuje taśmę na szynach zbiorczych i łączy ogniwa w łańcuchy — to jedyna stacja, w której cykle termiczne, dokładność umieszczania i naprężenie taśmy działają jednocześnie na ten sam element. Oferta podąża za technologią ogniw: AM050FH dla half-cell MBB, SS-1500B i SS-2500B dla głównego nurtu łączenia w łańcuchy, OSLB-1300 dla ogniw BC, SL-1000 dla IBC i back-contact, SL-30C dla układów shingled.
Awaria rzadko jest dramatyczna — to spoiny, które przewodzą, ale stawiają opór, długości łańcuchów, które rozrzucają się na tyle, by zablokować robota układającego, lub pękające ogniwa, bo profil był dostrojony do innej pasty. Zapytaj o kontrolę profilu grzania i chłodzenia, weryfikację umieszczania, regulację naprężenia taśmy, wykrywanie spoin w procesie i sposób walidacji zmian receptur. przewodnik po wyborze tabbera i stringera zagłębia się w temat.
Układanie
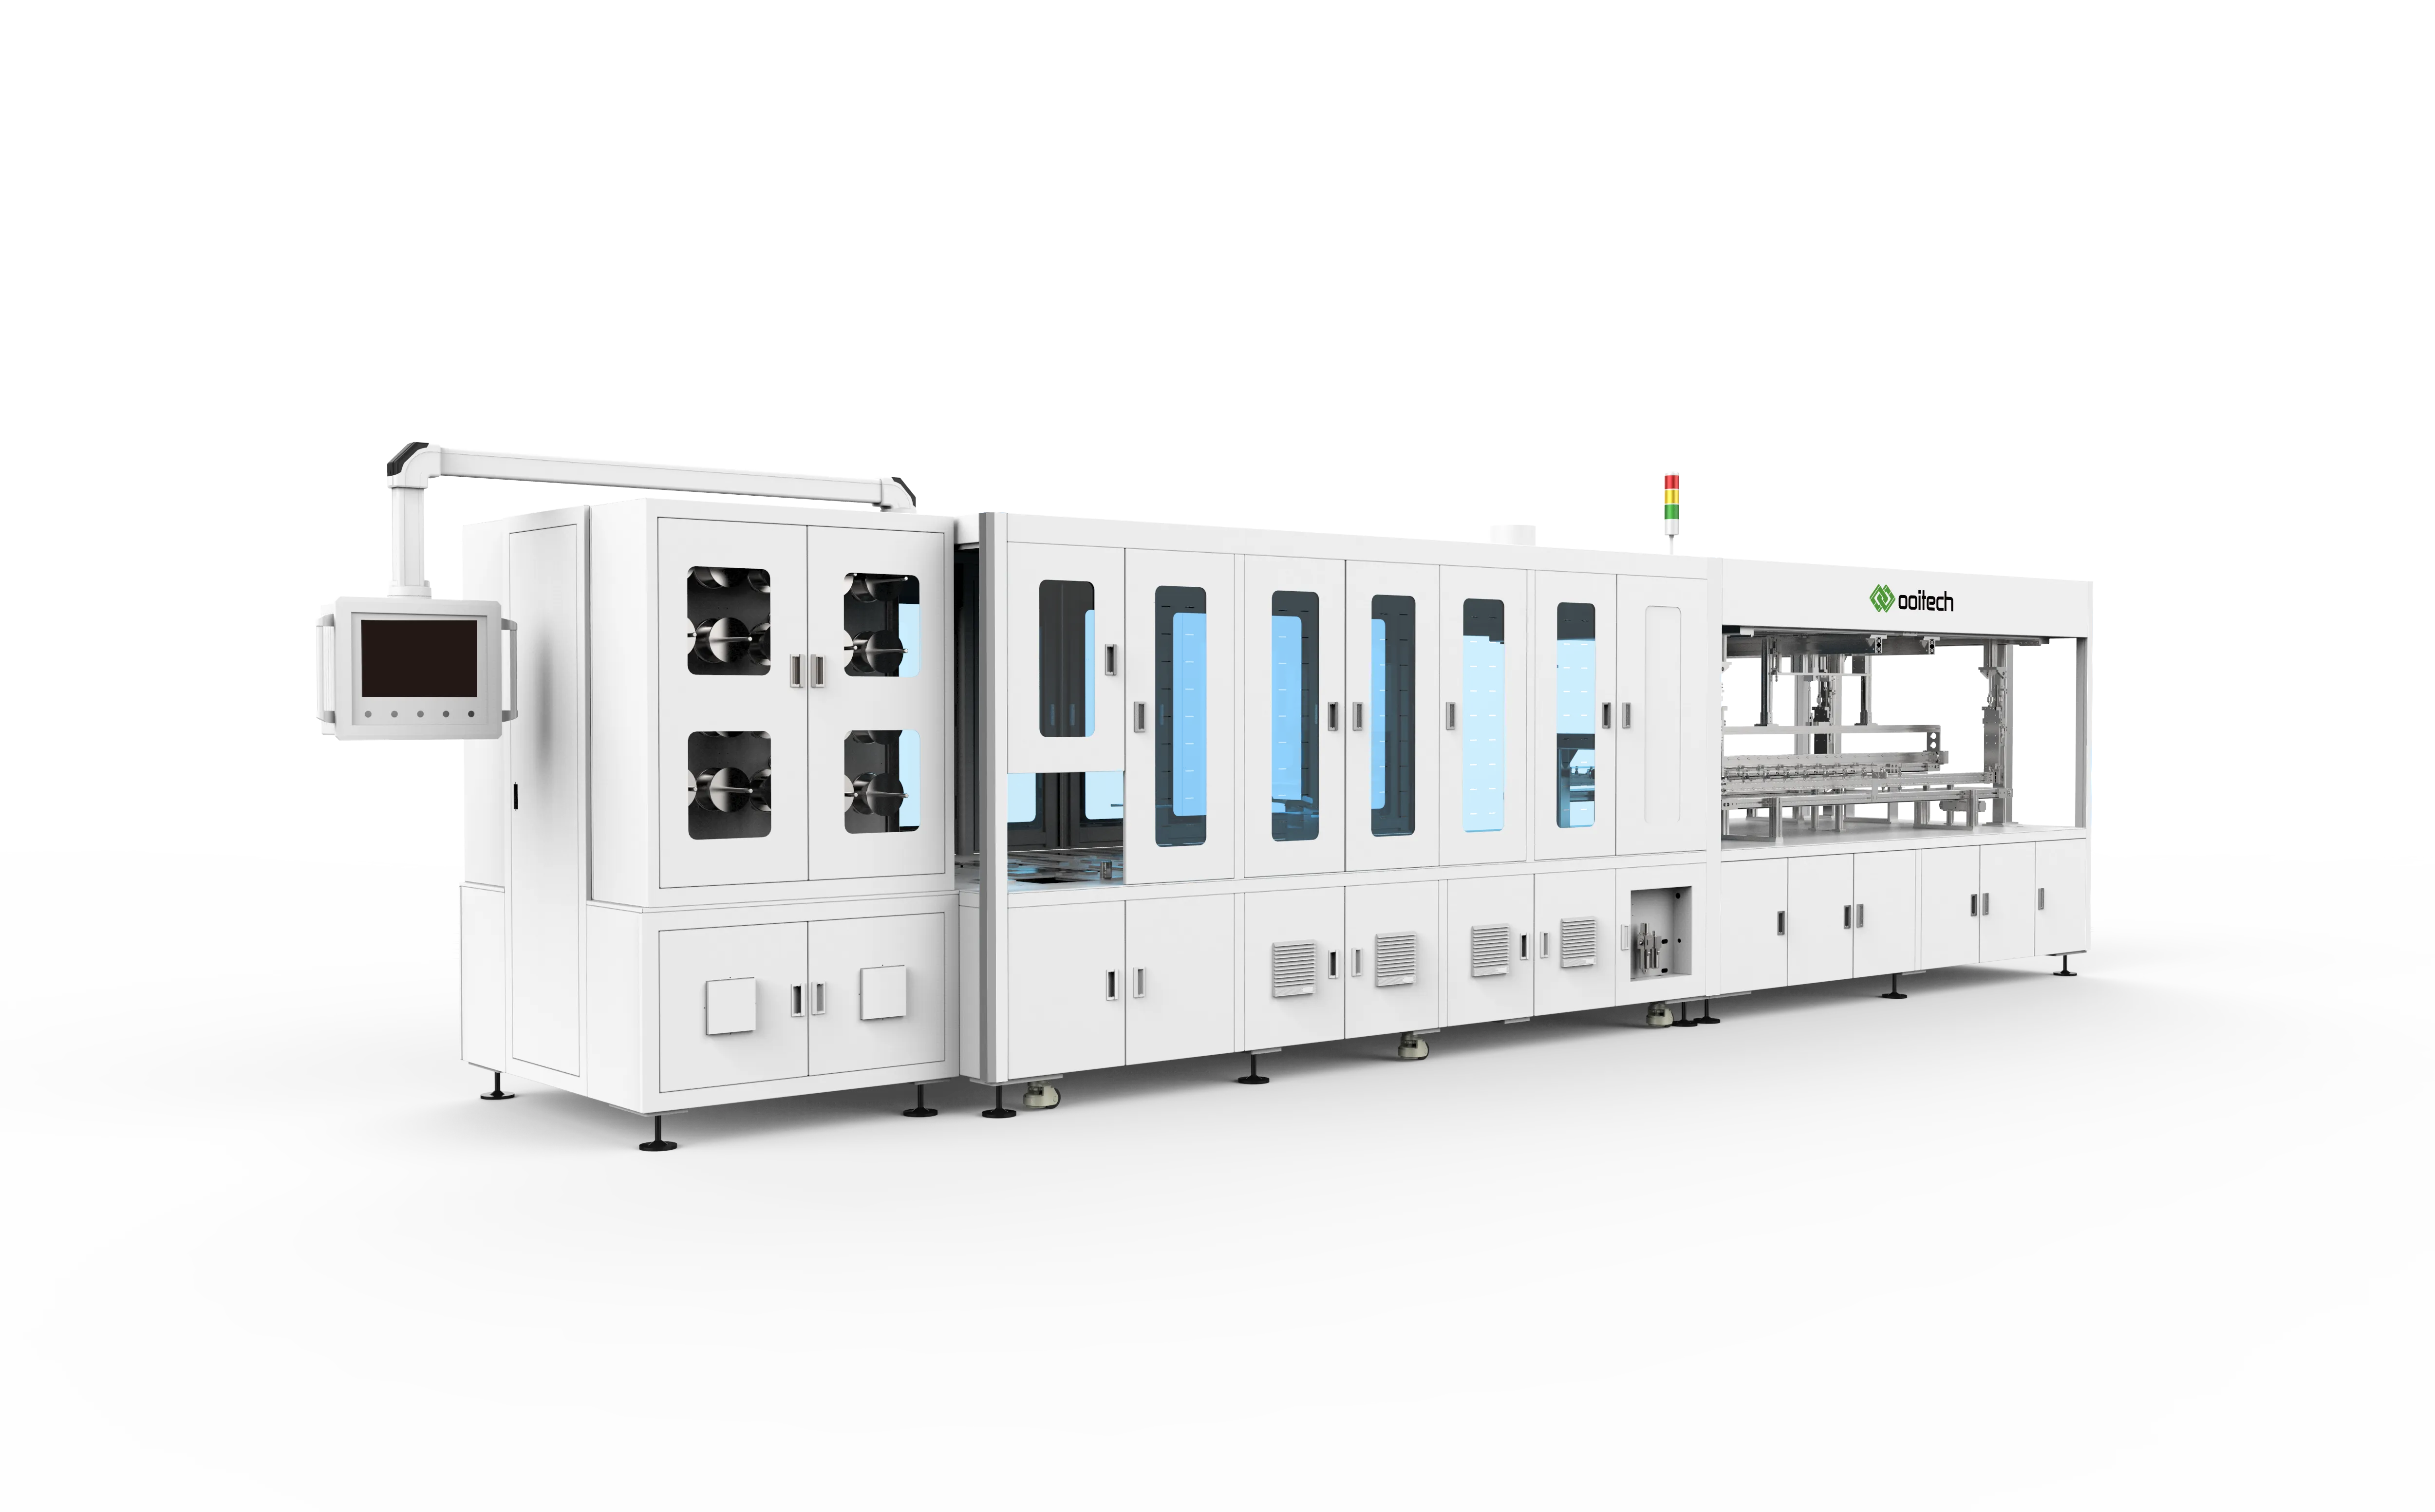
Układanie zamienia listę materiałów w stos: szkło, enkapsulant, matryca łańcuchów, enkapsulant, folia tylna. Układanie ręczne utrzymuje się w małej skali; poza nią przejmują roboty, bo ręczne umieszczanie nie potrafi zachować powtarzalności przez całą zmianę. Ooitech oferuje WS-CL80D do szybkiego układania half-cell MBB, HS-PBR do układania łańcuchów robotem, SAW-100A do układania i bussingu łącznie oraz ALU-HBL do rozmieszczania ze zintegrowanym bussingiem.
Niedospecyfikowane układanie powoduje przesunięcia, które laminowanie utrwala na stałe. Zapytaj, jak odniesiona jest krawędź szkła, jak potwierdzana jest obecność łańcucha, co się dzieje przy nieudanym podjęciu i czy kontrola wizyjna odbywa się przed czy po umieszczeniu. Zobacz maszynę układającą WS-CL80D.
Bussing
Bussing lutuje końce łańcuchów w geometrię szyn zbiorczych dochodzącą do puszki przyłączeniowej — mało lutu, dużo pracy, bo przez każdy amper przepływa prąd. DH200-Y i HDX200-P pokrywają rolę automatycznego bussingu.
Słaby bussing pozostaje niewidoczny aż do pomiaru mocy, a potem objawia się jako moduł jedynie nieco słabszy i zostaje zrzucony na ogniwa, a nie na tę maszynę do produkcji paneli słonecznych. Zapytaj, jak pozycja szyny zbiorczej jest ustalana względem końców łańcuchów, jak kontrolowana jest energia lutowania, jak weryfikowana jest ciągłość i czy prowadzenie tras dla twojego projektu modułu pasuje. Zobacz maszynę do bussingu DH200-Y.
Laminacja
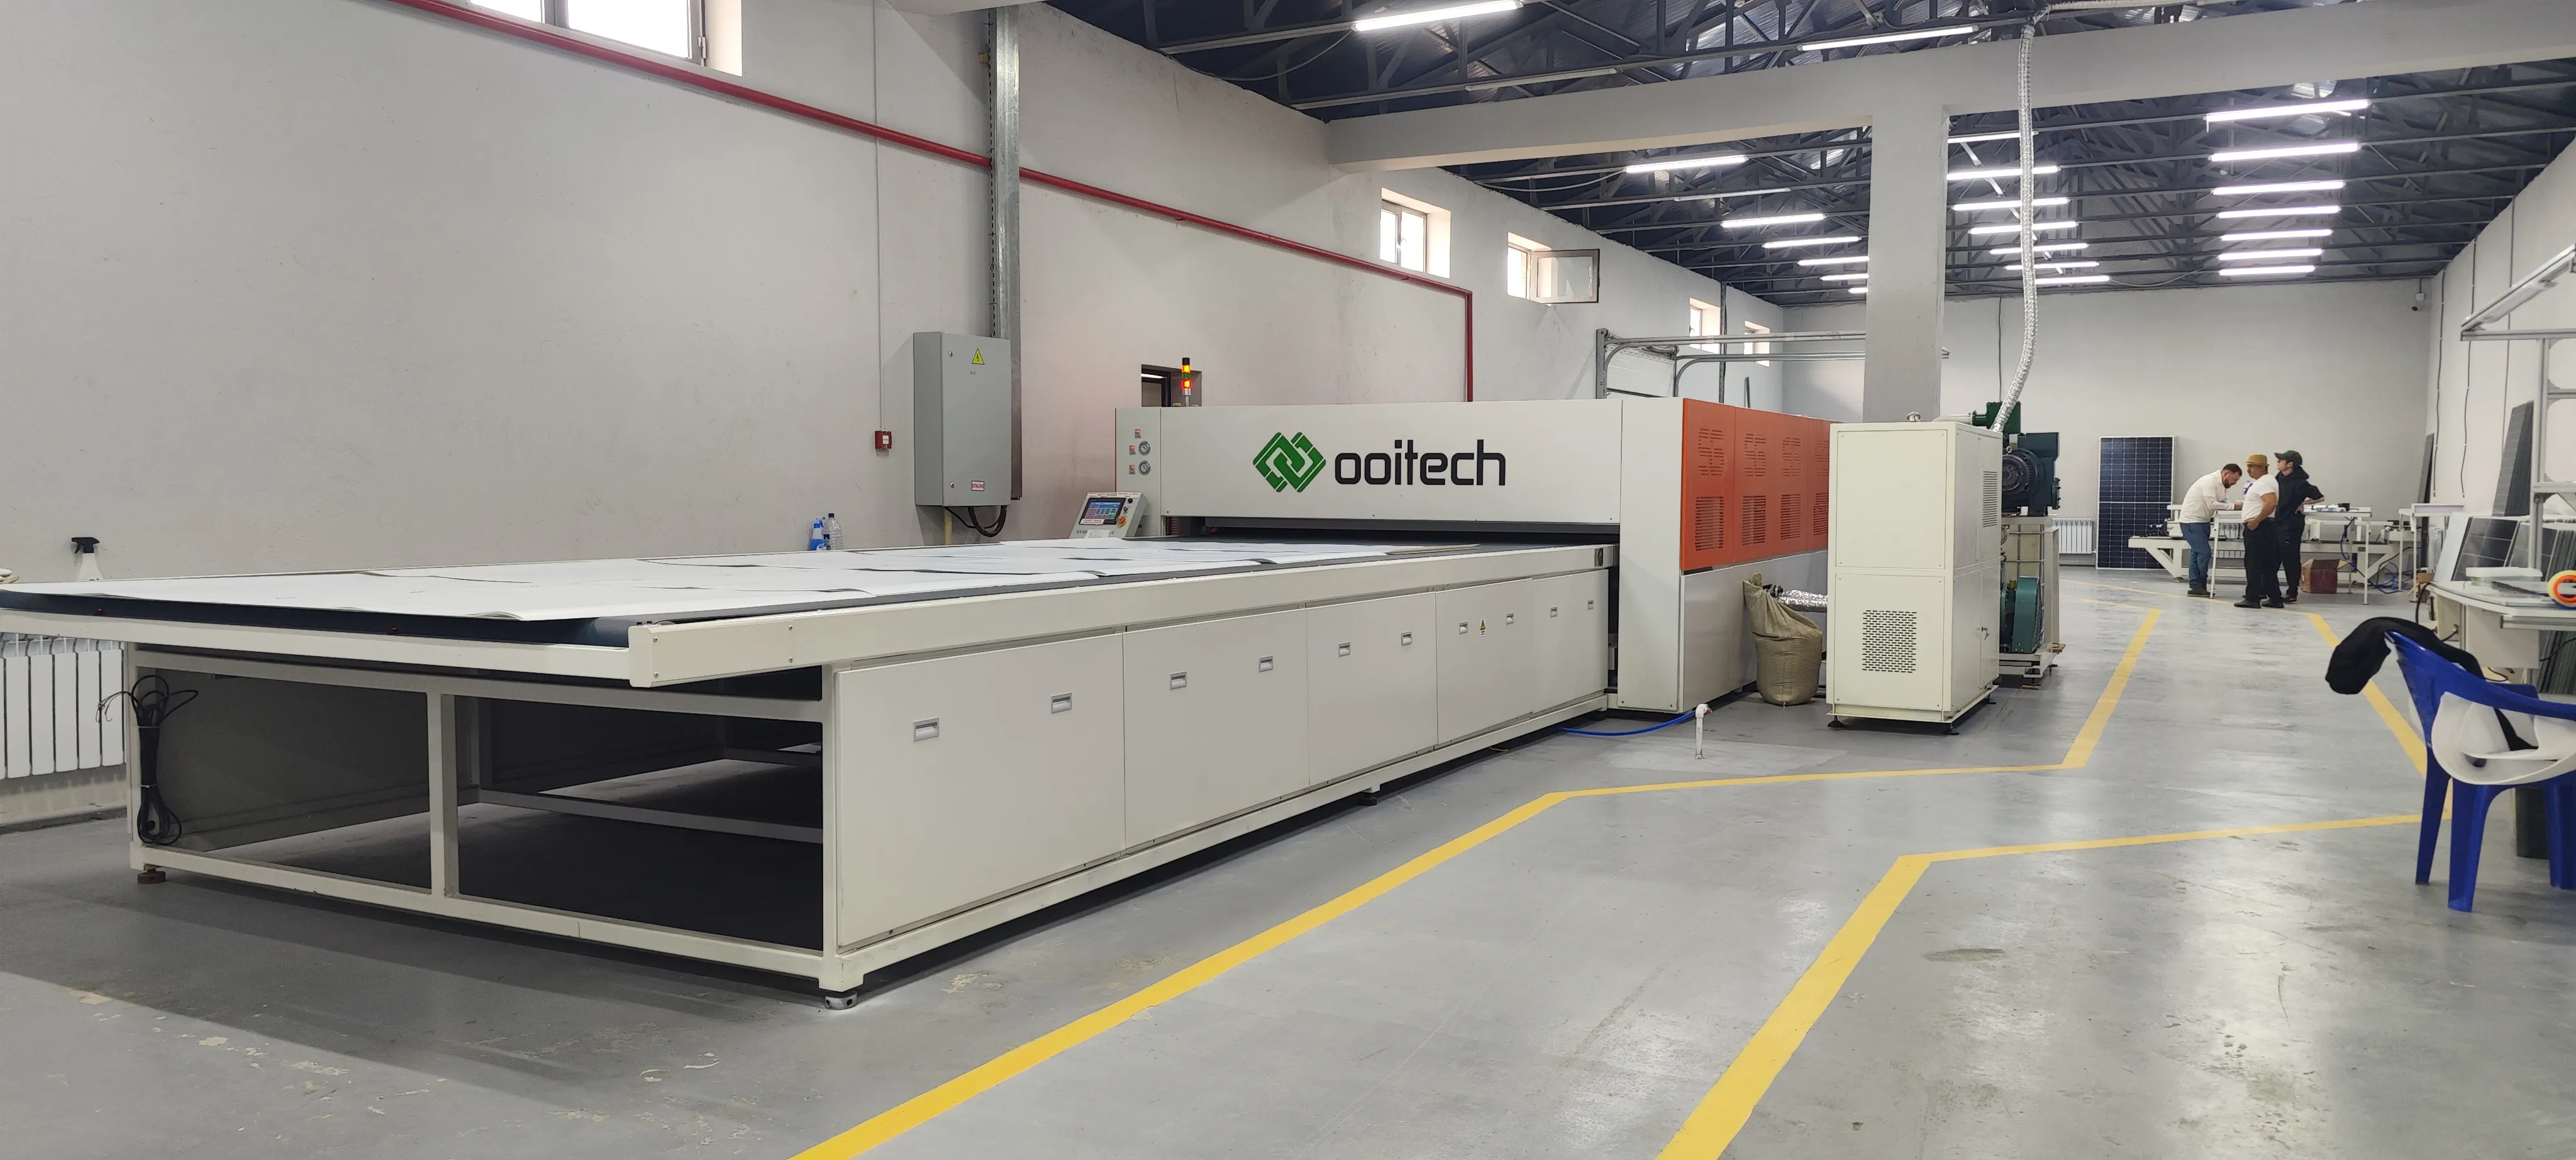
Laminator to maszyna do produkcji paneli słonecznych najczęściej niedoceniana, bo na papierze jest prasą z grzaniem. W praktyce to maszyna profilująca próżnię, temperaturę i ciśnienie, a profil jest produktem. OTCY-2754DD to jednopoziomowa konstrukcja dwukomorowa skierowana do prac BIPV; OCY-H600D to laminator półautomatyczny dla mniejszych operacji.
Niedospecyfikowane laminowanie daje pęcherze, wyciskanie, przesunięcie ogniw lub folię tylną, która nigdy w pełni się nie usieciuje — wszystko przechodzi pobieżne spojrzenie i zawodzi w teście damp-heat lub EL później. Zapytaj, ile stref grzania i etapów ciśnienia dopuszcza receptura, jak wytwarzana i utrzymywana jest próżnia oraz jak rzeczywisty profil jest rejestrowany względem wartości zadanej. Więcej w przewodniku po wyborze laminatora.
Ramy
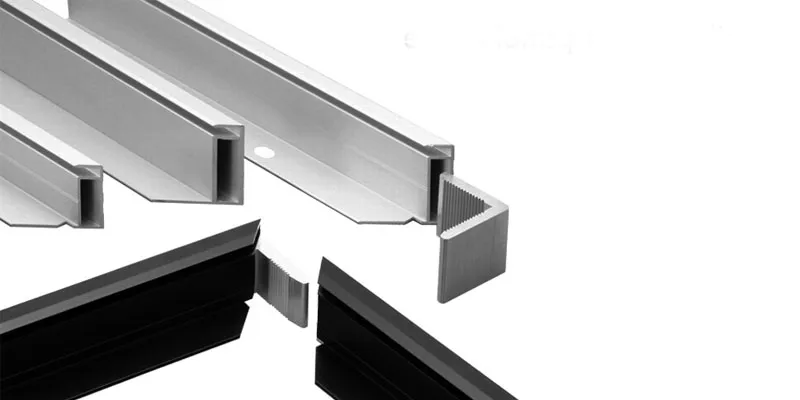
Ramy dociskają ramę do laminowanego panelu i w większości maszyn dozują klej konstrukcyjny w tym samym przejściu. Ilość i rozmieszczenie kropli decydują zarówno o mocowaniu mechanicznym, jak i uszczelnieniu przed wilgocią. OTZK-A to automatyczna maszyna do ramowania z automatycznym dozowaniem kleju.
Niedospecyfikowana stacja albo głodzi spoinę, pozostawiając ramy, które później się luzują, albo ją zalewa, kładąc klej na szkle. Zapytaj, jak kontrolowana jest geometria kropli, jak obsługiwana jest kolizja narożników, jak wykrywana jest pominięta kropla i jakie profile ram akceptuje oprzyrządowanie. Szczegóły na temat maszyny do ramowania OTZK-A.
Spawanie puszek przyłączeniowych i wypełnianie klejem
Tutaj żyją dwie operacje. KS-01C wykonuje spawanie puszek przyłączeniowych, połączenie szyny zbiorczej z zaciskiem puszki; SPZ-AB10S/JH wykonuje wypełnianie klejem, zalewając puszkę przeciw wilgoci. Linia potrzebuje obu, a ich awarie się różnią: zimny spaw to usterka elektryczna, niepełne zalanie to usterka korozyjna pojawiająca się miesiące później.
Zapytaj, jak spawarka weryfikuje spoinę, a nie tylko wykonuje ruch, jak dozowana jest objętość zalewania, jak uwzględniane są puszki od różnych dostawców i jaka obsługa utwardzania znajduje się między krokami. Zobacz spawarkę KS-01C.
Czyszczenie
Czyszczenie znajduje się między ramowaniem a testem, usuwając pozostałości topnika, smugi kleju i ślady manipulacji, zanim kamera EL sfotografuje panel. To najrzadziej omawiana maszyna do produkcji paneli słonecznych na linii i ta najczęściej sprowadzana do ręcznego przetarcia — do zniesienia w małej skali, problem wydajności wraz ze wzrostem wolumenu, bo niespójne przecieranie staje się fałszywymi defektami. Zapytaj, czy czyszczenie jest w linii, jak szczotki unikają znaczenia szkła i ile kosztują materiały eksploatacyjne na panel.
Testowanie EL i IV
Testowanie to jedyna stacja, która mówi, czy poprzednie dziewięć wykonało swoją pracę, i najważniejszy zakup na linii. Rodziny dzielą się według pomiaru: OEL-S2400 do obrazowania elektroluminescencyjnego; OPT-M960B, OPT-M951B i OPT-M950B do połączonego EL i VI; OTMT do symulacji słońca klasy AAA i krzywych IV; ST-TLD3A do roli symulatora słońca; CHT9951A/B do hipot; CHT9980A/9981A do bezpieczeństwa; OPT-S110H do EL na poziomie łańcucha przed laminowaniem.
Niedostatecznie doprecyzowany tester nie zawodzi głośno. Przepuszcza panele, które powinien wychwycić, albo odrzuca dobre, a operator przestaje mu ufać. Zapytaj, jak kamera rozróżnia klasy defektów, pod które sprzedajesz, jak kalibrowane jest odniesienie IV, jak wyniki są powiązane z numerem seryjnym panelu i co oprogramowanie robi z wynikiem granicznym. Zobacz Tester EL OEL-S2400.
Maszyny po stronie materiałowej
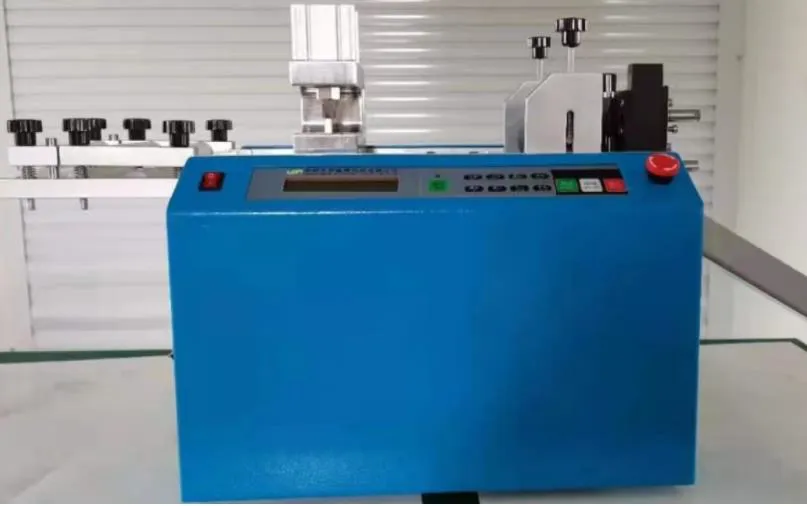
Nie każda maszyna do produkcji paneli słonecznych dotyka ogniwa. Cięcie i formowanie taśmy, cięcie EVA i folii tylnej oraz obsługa szkła ustalają jakość wejściową w dalszym procesie: niespójnie cięta taśma blokuje stringer, postrzępiony enkapsulant pozostawia ścieżkę uszczelnienia, której laminacja nie zdoła zamknąć, folia tylna cięta w poprzek włókien marszczy się pod próżnią. Te jednostki są tanie w porównaniu ze stacjami procesowymi, dlatego się je pomija. Zapytaj o powtarzalność długości cięcia.
Podsumowanie stacji
| Stacja | Rodziny modeli | Karta specyfikacji musi określać |
|---|
| Cięcie ogniw | OLS-20E, SC-10C/20A/20D/20P, GYM-HP8000, ECPC-C350 | Głębokość rysy, odciąg zanieczyszczeń, przezbrojenie |
| Tabber-stringer | AM050FH, SS-1500B, SS-2500B, OSLB-1300, SL-1000, SL-30C | Profil termiczny, kontrola umieszczenia, wykrywanie połączeń |
| Układanie | WS-CL80D, HS-PBR, SAW-100A, ALU-HBL | Odniesienie do szkła, błędy pobierania, synchronizacja wizji |
| Bussing | DH200-Y, HDX200-P | Pozycjonowanie szyny zbiorczej, energia lutowania, ciągłość |
| Laminacja | OTCY-2754DD, OCY-H600D | Strefy, stopniowanie próżni, rejestrowanie profilu |
| Ramy | OTZK-A | Geometria spoiny, wykrywanie spoiny, zakres ramy |
| Puszka przyłączeniowa | KS-01C, SPZ-AB10S/JH | Weryfikacja spawu, dozowanie zalewy, dopasowanie puszki |
| Testy kwalifikacyjne | OEL-S2400, OPT-M960B/M951B/M950B, OTMT, ST-TLD3A, CHT9951A/B, CHT9980A/9981A, OPT-S110H | Rozdzielczość defektów, kalibracja IV, identyfikowalność |
Jak stacje ograniczają się nawzajem
Nic tutaj nie jest niezależne. Precyzyjny, ale wolny stringer głodzi robota układającego; długi cykl laminatora zmusza ramowanie do buforowania paneli; wolny tester staje się kolejką, na którą wszystko czeka. Gdy określasz maszynę do produkcji paneli słonecznych pojedynczo, zapytaj, co zakłada o stacjach po obu stronach — zgodność cykli, obwiednię rozmiaru panelu, metodę obsługi. Tam tkwi ryzyko integracji. Decyzje o grupowaniu należą do przewodnika po stacjach i układzie linii.
Ooitech dostarcza te stacje jako linie pod klucz, półautomatyczne i w pełni automatyczne, ze szkoleniem operatorów i wsparciem posprzedażowym w zakresie dostawy.
FAQ
Która stacja jest najważniejsza na linii modułów?
Tabber-stringer i laminator, w tej kolejności: ustalają wydajność elektryczną i mechaniczną. Wszystko w dalszym procesie jedynie wykrywa ich błędy.
Czy mogę kupować maszynę do produkcji paneli słonecznych po jednej jednostce?
Tak, i wiele nowych fabryk tak robi, dodając stacje, gdy wolumen to uzasadnia. Każda jednostka musi pasować do obwiedni rozmiaru panelu i sposobu obsługi tego, co posiadasz.
Jak rozpoznać niedostatecznie doprecyzowaną stację przed zakupem?
Zapytaj, co mierzy w procesie, a nie co wykonuje. Stacja, która jedynie realizuje ruch, bez kontroli w procesie, przepuszcza defekty po cichu.
Czy te maszyny są tylko do modułów z krzemu krystalicznego?
Opisana sekwencja dotyczy krzemu krystalicznego. Produkty back-contact, shingled i BIPV zachowują kolejność stacji, ale zmieniają oprzyrządowanie, dlatego rodziny modeli różnią się w zależności od technologii ogniw.
Aby omówić stację lub poprosić o wycenę całej linii, prześlij projekt modułu i docelową wydajność a my zestawimy je z listą stacji.