Dlaczego bussing (lutowanie zakładkowe) powoduje pęknięcia ogniw
Spis treści
Krótka odpowiedź: Pęknięcie otworu centralnego wychodzące z etapu szynoprzewodu to awaria mechaniczna w miejscu połączenia krawędzi ogniwa i szynoprzewodu. Powodują ją trzy rzeczy. Szczelina rezerwowa między ogniwem a szynoprzewodem jest zbyt mała, więc taśma przechodzi pod ostrym kątem i naciska na krawędź. Taśma została uformowana w poprzek różnicy wysokości, którą laminowanie później spłaszcza, pozostawiając nadmiar taśmy, który musi gdzieś się wybrzuszyć. Albo powłoka taśmy stopiła się w podniesiony pierścień lutowniczy, który wciska się w płytkę. Wszystkie trzy obciążają krawędź płytki o grubości około 0,13 mm i wszystkie trzy zwykle ujawniają się dopiero po laminowaniu, w elektroluminescencji.
Pęknięcia otworu centralnego należą do najczęstszych wad kosmetycznych wytwarzanych przez linię modułów, a lista możliwych przyczyn jest długa. Uszkodzenia przy obsłudze, szkło, enkapsulant, usterki stringera i parametry laminowania mają własne sygnatury. Ta strona zawęża temat do tej jego części, która wynika z szynoprzewodowania — etapu lutowania zakładkowego łączącego koniec stringa z szynoprzewodem — i omawia trzy sposoby, w jakie ten etap łamie ogniwa.
Wspólne dla tych trzech przyczyn jest to, że żadna z nich nie jest awarią elektryczną. To problemy geometrii. Połączenie krawędzi ogniwa i szynoprzewodu to miejsce, w którym spotykają się cienka płytka, znacznie grubszy pasek taśmy i spoina lutownicza, oraz w którym pasek pod napięciem zmienia kierunek. Popełnij błąd w tej geometrii o kilka dziesiątych milimetra, a płytka zapłaci za to później, w prasie.
Poniżej przedstawiono mechanizm każdej z trzech przyczyn, co odróżnia je od siebie na linii oraz co warto zmierzyć przed laminowaniem, a nie po nim.
Złącze, którego dotyczy ta strona
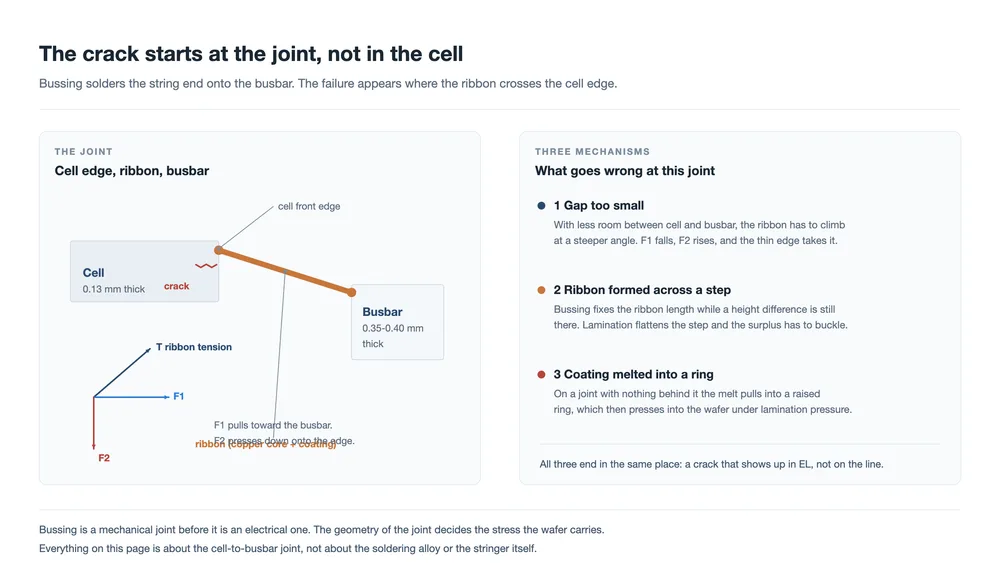
Szynoprzewodowanie to miejsce, w którym końce gotowego stringa są lutowane do szynoprzewodu zbierającego prąd i odprowadzającego go do skrzynki przyłączeniowej. W stringu TOPCon taśma wychodzi z przodu ogniwa i jest lutowana do tyłu szynoprzewodu, więc złącze znajduje się na krawędzi ogniwa, a nie na środku powierzchni ogniwa.
Przyrząd sprowadza ogniwo i szynoprzewód do wspólnej płaszczyzny podczas operacji. Nie sprawia to jednak, że mają tę samą grubość, a różnica nie jest mała:
| Pozycja | Typowa grubość |
|---|---|
| Płytka TOPCon | 0,13 mm |
| Taśma szynoprzewodu centralnego | 0,35 mm do 0,40 mm |
Tak więc taśma opuszcza płytkę o grubości 0,13 mm, przechodzi przez szczelinę i ląduje na pasku około trzy razy grubszym. Taśma jest jedynym elementem, który pokonuje ten stopień, i robi to pod napięciem. Tam, gdzie dotyka krawędzi ogniwa, naciska. To cały mechanizm awarii w jednym zdaniu; trzy poniższe przyczyny to tylko trzy sposoby zwiększenia tego nacisku.
Przyczyna pierwsza: szczelina rezerwowa między krawędzią ogniwa a szynoprzewodem jest zbyt mała
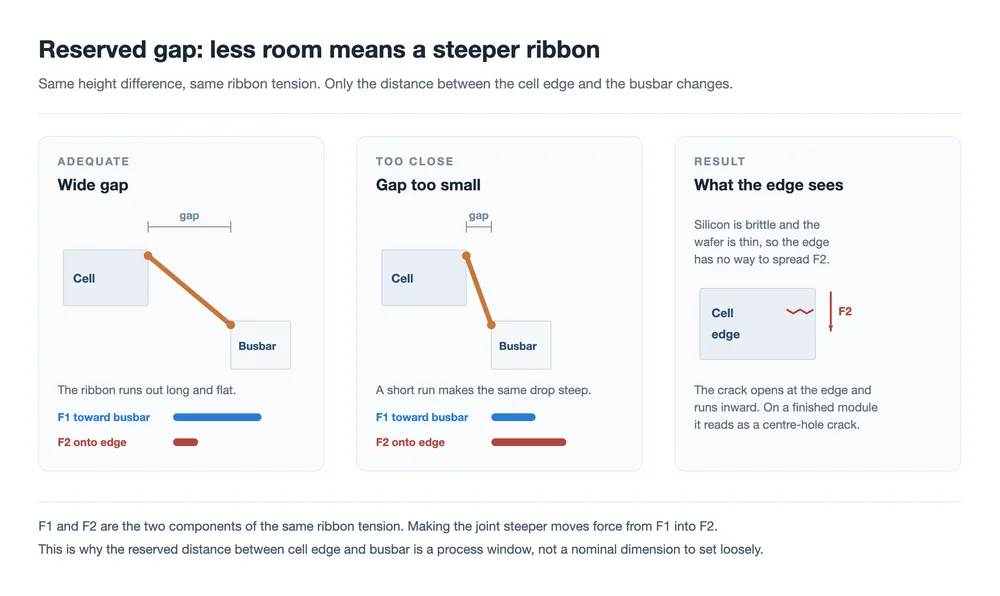
Szczelina między krawędzią ogniwa a szynoprzewodem to okno procesowe, a nie wymiar nominalny. Kilka zwykłych rzeczy popycha krawędź ogniwa bliżej szynoprzewodu, niż powinna. Przesunięcie wizyjne CCD na maszynie do szynoprzewodowania może to spowodować. Podobnie usterka pozycjonowania na tej samej maszynie. String, którego całkowita długość wyszła poza tolerancję, również to powoduje, ponieważ końcowe ogniwo trafia wtedy gdzie indziej, niż oczekuje przyrząd.
Gdy szczelina jest krótka, taśma musi pokonać ten sam wznios na krótszym odcinku, więc kąt między taśmą a krawędzią płytki staje się bardziej stromy. Przyjmij napięcie taśmy za w przybliżeniu stałe i rozłóż je na dwie składowe w punkcie, w którym taśma opuszcza ogniwo:
- F1 działa w płaszczyźnie płytki, ciągnąc taśmę w stronę szynoprzewodu.
- F2 działa prostopadle do płytki, dociskając taśmę do krawędzi ogniwa.
Bardziej strome przejście przenosi napięcie z F1 do F2. Poziome ciągnięcie maleje, nacisk w dół rośnie, a krawędź jest miejscem, do którego ten nacisk dociera. Krzem jest kruchy, płytka jest cienka, a krawędź to swobodna powierzchnia bez materiału wokół, który rozłożyłby obciążenie. Pęknięcie zaczyna się na krawędzi i biegnie do wnętrza. W gotowym module objawia się jako ciemna linia lub ciemna plama w EL.
Tę przyczynę najłatwiej z trzech zapobiec i najtrudniej zauważyć, ponieważ złącze przesunięte o 0,2 mm wygląda całkowicie normalnie. Kontrolą jest samo umiejscowienie: kalibracja wizyjna, powtarzalność pozycjonowania głowicy szynoprzewodującej oraz tolerancja długości stringa przychodzącego z Stringer.
Przyczyna druga: taśma została uformowana w poprzek stopnia, który laminowanie usuwa
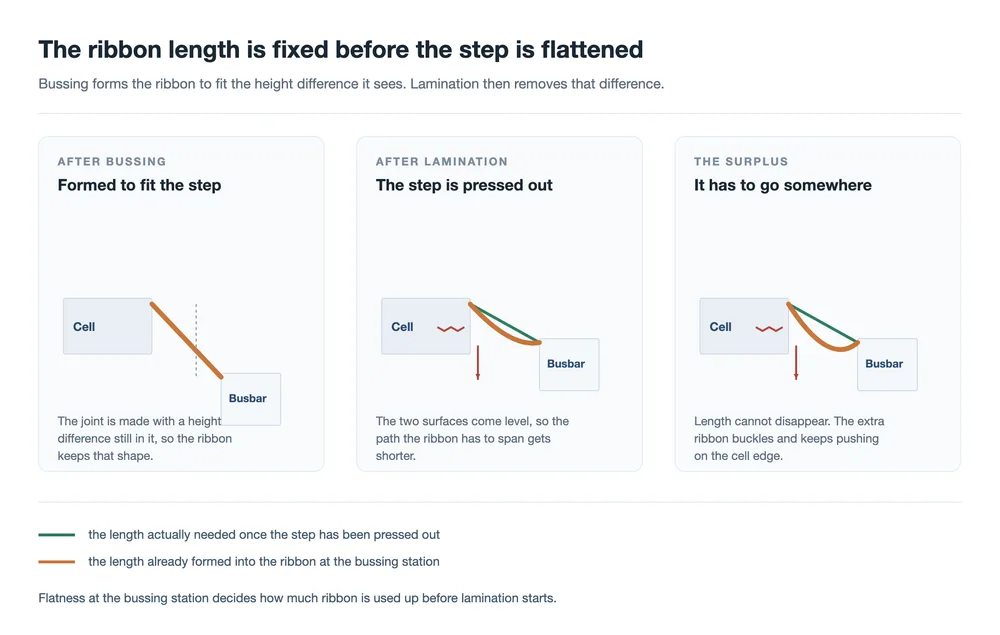
Druga przyczyna zaczyna się tak samo, od różnicy wysokości między ogniwem a szynoprzewodem na stanowisku szynoprzewodowania, ale wynik jest inny. Tutaj różnica jest wystarczająco duża, że taśma po zlutowaniu zachowuje stopień w swoim kształcie. Złącze jest wykonane, taśma jest zamocowana, a długość taśmy w tym złączu jest teraz wielkością stałą.
Laminowanie robi wtedy to, co robi laminowanie: spłaszcza zespół. Obie powierzchnie wyrównują się, a droga, którą taśma musi pokonać między nimi, staje się krótsza. Taśma ma jednak już swoją długość i nie może się skrócić. Nadmiar musi gdzieś trafić, więc taśma się wybrzusza — a wybrzuszenie leży na krawędzi ogniwa.
Wynikiem jest ta sama wada co w przyczynie pierwszej, ale z inną sygnaturą: zwykle pojawia się partiami, a nie jako pojedyncze ogniwa, ponieważ stopień jest właściwością ustawienia, a nie jednego złącza. Jest to także powód, dla którego złącze może przejść kontrolę na stanowisku szynoprzewodowania i nadal zainicjować pęknięcia w prasie. Współpłaszczyznowość przy szynoprzewodowaniu jest punktem kontrolnym, a nie wygląd złącza.
Przyczyna trzecia: powłoka stopiła się w podniesiony pierścień
Trzecia przyczyna jest najrzadsza, najbardziej pouczająca i jako jedyna zaczyna się od decyzji zakupowej. W przypadku źródłowym pojawiła się jako linia z uporczywymi pęknięciami otworu centralnego po laminowaniu. Kilka laminatorów produkowało tę samą wadę, a maszyna do szynoprzewodowania była jedynym stałym elementem obrazu, co skierowało dochodzenie na etap szynoprzewodowania.
Co się tam działo: ogniwo i szyna zbiorcza miały niewielką różnicę wysokości, a w obszarze rozwidlenia, gdzie szyna zbiorcza rozdziela się w kierunku wyprowadzeń, pod taśmą nie było szyny zbiorczej, do której można by zgrzewać. Taśma oddzieliła się od płytki. Ciepło lutowania stopiło następnie powłokę taśmy, która wciągnęła się w kroplę wokół taśmy i zastygła jako wyniesiony pierścień. Pod naciskiem laminowania pierścień ten działał jak twardy punkt na kruchej płytce i pękł ją.
Powód, dla którego pierścienie pojawiały się partiami, jest tym, co warto zapamiętać. Linia przestawiła się na tańszą taśmę o wysokiej zawartości cyny i niskiej zawartości miedzi, a powłoka na tej taśmie miała zmienną grubość wzdłuż zwoju. Więcej lutu w złączu dawało większy pierścień. Powrót do standardowej taśmy całkowicie usunął wadę.
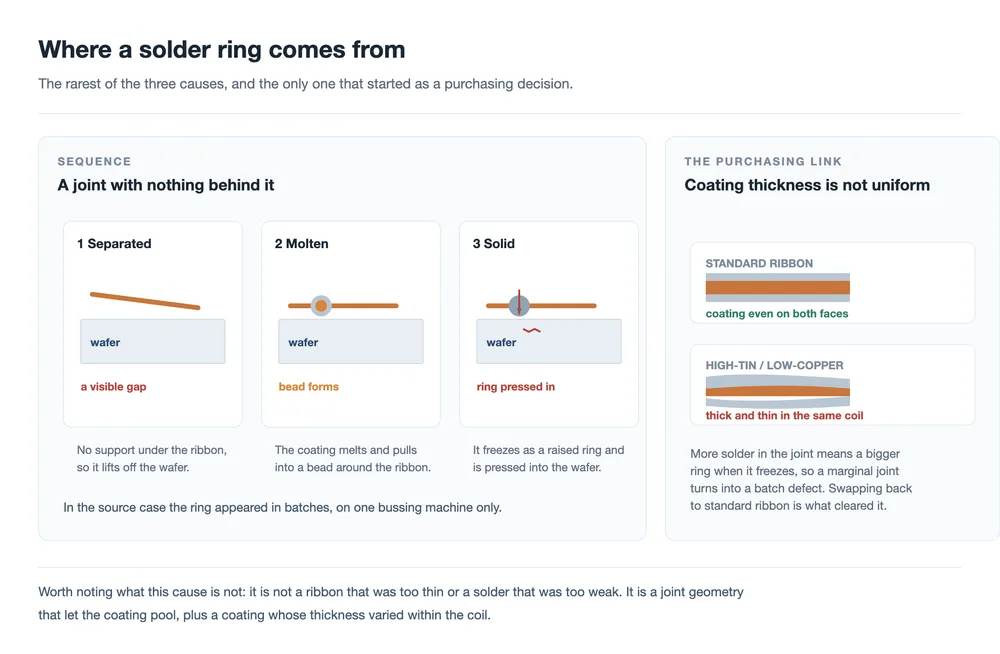
Wynikają z tego dwa punkty. Grubość powłoki i jej równomierność należą do kontroli przychodzącej, a nie tylko do karty katalogowej. powłoka jest tą częścią taśmy, która wykonuje łączenie, a zwój o nierównej powłoce zachowuje się inaczej niż równy, nawet gdy oba spełniają tę samą wartość średnią. A złącze potrzebuje czegoś za sobą. Tam, gdzie taśma przechodzi przez obszar bez podparcia pod spodem, zarówno lutowanie, jak i laminowanie działają przeciw geometrii, a nie z nią.
Rozróżnienie tych trzech
Na linii produkującej pęknięcia wokół otworu centralnego wzór wady często wystarcza, by wskazać przyczynę przed wykonaniem jakiegokolwiek pomiaru. Trzy poniższe to sygnatury związane z układaniem szyn zbiorczych; istnieją inne sygnatury i wskazują gdzie indziej.
| Co widzisz | Prawdopodobna przyczyna | Pierwsza rzecz do sprawdzenia |
|---|---|---|
| Pęknięcia biegnące wzdłuż szyny zbiorczej, pojawiające się na ogniwach, których złącza wyglądają na akceptowalne | Zarezerwowana szczelina zbyt mała | Kalibracja wizyjna i rzeczywista szczelina na złączu |
| Pęknięcia partiami, które śledzą zmianę ustawienia, a nie zmianę zmiany roboczej | Taśma uformowana przez stopień | Współpłaszczyznowość ogniwa i szyny zbiorczej przy układaniu szyn |
| Ta sama wada na kilku laminatorach, podczas gdy jedna maszyna do układania szyn pozostaje stała | Pierścień lutowniczy | Podparcie pod taśmą, następnie specyfikacja powłoki taśmy |
Trzeci wiersz jest tym, który warto przyswoić. Gdy wada podąża za częścią linii, która się nie zmieniła, część, która się nie zmieniła, może być przyczyną, a nie kontrolą.
Co utrzymywać na stanowisku układania szyn zbiorczych
Żadnej z tych trzech przyczyn nie można usunąć przez kontrolę po laminowaniu. Muszą być utrzymywane na stanowisku, które wykonuje złącze, a na maszyna do bussingu oznacza to cztery rzeczy:
- Umiejscowienie. Szczelinę między krawędzią ogniwa a szyną zbiorczą należy mierzyć i rejestrować na wykresie, a nie zakładać z programu. Przesunięcia wizyjne i dryf długości sznura przesuwają ją.
- Współpłaszczyznowość. Różnica wysokości między ogniwem a szyną zbiorczą w momencie lutowania jest tym, co ustala długość taśmy. Decydują o tym narzędzia podpierające i płaskość oprzyrządowania.
- Specyfikacja taśmy. Grubość powłoki i jej równomierność, sprawdzane na materiale przychodzącym, a nie odczytywane z karty katalogowej. Struktura taśmy i jej powłoka decydują o tym, ile lutu trafia do złącza.
- Czas kontroli. Elektroluminescencja po laminowaniu to miejsce, gdzie te wady się pojawiają. Jeśli twoja kontrola EL odbywa się wcześniej w przepływie, pęknięcie zostanie pominięte w punkcie, w którym wciąż można je przypisać do stanowiska.
Strona laminowania też ma znaczenie, ale głównie jako wzmacniacz. Prasa, która równomiernie spłaszcza zespół, z etapami próżniowymi i narastaniem ciśnienia działającymi tak, jak powinny, traktuje każde złącze tak samo. Cykl laminowania to miejsce, gdzie geometria zbudowana przy układaniu szyn zbiorczych w końcu spotyka swoje konsekwencje.
Często zadawane pytania
Dlaczego pęknięcie pojawia się dopiero po laminowaniu?
Ponieważ obciążenie, które łamie krawędź, jest przykładane w prasie. Samo złącze wygląda normalnie, gdy jest wykonane; nadmiar taśmy jeszcze się nie wygiął, a pierścień lutowniczy nie jest jeszcze pod ciśnieniem. Uszkodzenie, które już jest w płytce, może również pozostać zamknięte, dopóki ciśnienie laminowania nie otworzy go w czytelne pęknięcie w EL.
Dlaczego nazywa się to pęknięciem wokół otworu centralnego?
Nazwa pochodzi od miejsca, w którym wada jest widoczna na gotowym module. Pochodzenie mechaniczne to złącze ogniwo–szyna zbiorcza, dlatego trzy przyczyny na tej stronie wszystkie wskazują z powrotem na etap układania szyn zbiorczych, a nie na sam otwór.
Czy to problem taśmy, czy problem lutowania?
To problem geometrii, który ujawnia się przez lutowane złącze. Przyczyny pierwsza i druga prawie nie mają związku z taśmą jako produktem: szczelina i różnica wysokości są właściwościami sposobu umieszczania i podpierania części. Przyczyna trzecia jest wyjątkiem i tam powłoka taśmy jest bezpośrednio zaangażowana.
Czy grubsza taśma by pomogła?
Zwiększyłaby stopień, który taśma musi pokonać na szynie zbiorczej, i wprowadziłaby więcej materiału do każdego tworzącego się pierścienia. Kierunek, który pomaga krawędzi, jest przeciwny: mniejszy i lepiej kontrolowany stopień, szczelina utrzymywana w swoim oknie i powłoka zachowująca się tak samo wzdłuż całego zwoju.
Czy którąkolwiek z tych rzeczy można wychwycić przed laminowaniem?
Dwie z trzech można, i to wyłącznie przez pomiar. Zarezerwowana szczelina to wymiar, który można sprawdzić na złączu. Współpłaszczyznowość przy układaniu szyn zbiorczych to wymiar, który można sprawdzić na oprzyrządowaniu. Pierścień lutowniczy można zobaczyć na złączu, jeśli ktoś go szuka, dlatego warto mieć etap kontroli zarówno po układaniu szyn zbiorczych, jak i po laminowaniu.
Czy dotyczy to modułów bez szyn zbiorczych?
Mechanizm zmienia się wraz ze złączem. W module 0BB taśma jest łączona bezpośrednio z cienkimi palcami, więc nie ma krawędzi szyny zbiorczej do pokonania, a obciążenia złącza rozkładają się na znacznie więcej, znacznie mniejszych połączeń. Opisane tutaj złącze szyny zbiorczej to takie, w którym pojedynczy gruby pasek przechodzi przez cienką krawędź płytki.
Wnioski końcowe
Trzy różne historie kończą się tą samą ciemną linią w EL, a powód, dla którego warto je rozdzielić, jest taki, że wymagają trzech różnych rozwiązań. Szczelina to problem z umiejscowieniem. Stopień to problem z płaskością. Pierścień to problem z materiałem i podparciem. Linia, która traktuje wszystkie trzy jako "problem z laminacją", spędzi czas na regulacji prasy, która nie jest przyczyną.
Wspólnym wątkiem jest to, że pasek taśmy pod napięciem stanowi ścieżkę obciążenia, a krawędź płytki jest na niej najwęższym punktem. Cienkie ogniwa sprawiły, że ta krawędź stała się węższa, a okno operacyjne, które kiedyś absorbowało dziesiątą część milimetra przesunięcia, już tego nie robi.
Powiązane lektury: Co robi taśma PV: trzy zadania, jeden kompromis · Materiały na taśmy PV: rdzeń miedziany, twardość i powłoka · Struktura i rodzaje taśmy PV: płaska, okrągła i profilowana · Automatyczna maszyna do łączenia szyn DH200-Y · Półogniwowa maszyna do łączenia szyn HDX200-P · Maszyna do układania i łączenia szyn SAW-100A · Laminator do paneli słonecznych: wyjaśnienie procesu laminacji · Jak wybrać odpowiedni laminator do modułów słonecznych · Testy niezawodności modułów PV: przyczyny awarii ogniw vs modułów · Maszyna do tabowania i łączenia ogniw: jak działa, jak wybrać
Wartości grubości płytki i szyny zbiorczej centralnej to typowe wartości podawane w materiale źródłowym i różnią się w zależności od dostawcy i konstrukcji. Odniesienia do składowych napięcia taśmy F1 i F2 opisują kierunek obciążenia w złączu; podział między nimi wynika z kąta taśmy i nie jest wartością zmierzoną.
Powiązane: Gorące punkty, mikropęknięcia i PID: trzy powolne awarie modułów ukazuje ten defekt złącza w szerszym kontekście stopniowej utraty modułu.
Powiązane: Mechanizmy łączenia ogniw słonecznych w sznury: przewodnik strefa po strefie. Złącze okablowania zawodzi poniżej stringera, na złączu wykonanym przez stringer.
Dalsza lektura i dane kontekstowe
Publiczne materiały referencyjne na ten temat, opublikowane przez organizacje, które utrzymują branżową mapę drogową technologii i dane rynkowe: