Skakanie ramy laminatora modułów PV: przyczyny, ryzyka
Spis treści
Krótka odpowiedź: Przeskakiwanie ramy podczas laminowania ma miejsce, gdy aluminiowa rama przesuwa się z pozycji podczas prasowania stosu, i ujawnia się po uszczelnieniu modułu, gdzie nie można tego skorygować. Dzieje się tak z trzech powodów: rama nie jest równomiernie osadzona przed rozpoczęciem cyklu, narost temperatury jest zbyt szybki, więc enkapsulant płynie, zanim rama się ustabilizuje, lub nacisk jest przykładany nierównomiernie na płytę. Ryzyko nie jest kosmetyczne. Przeskoczona rama pozostawia nierówne uszczelnienie wzdłuż jednej krawędzi, które staje się ścieżką wilgoci, a także może odkształcić laminat na tyle, by pękały ogniwa w pobliżu narożnika. Zapobieganie to głównie kontrola procesu: zweryfikuj etap osadzania ramy, spowolnij początkowy narost i sprawdź płaskość płyty oraz równomierność nacisku. Na linii, gdzie przeskakiwanie ramy pojawia się sporadycznie, najszybszą diagnostyką jest zwykle etap załadunku, a nie ustawienia laminatora.
Produkcja modułów PV · autor: Jerry, Ooitech
Moduł PV Laminator Przeskakiwanie ramy: przyczyny, ryzyko i praktyczna profilaktyka
Laminacja modułu PV to jeden z kluczowych procesów w produkcji paneli słonecznych. Poprzez próżnię, ogrzewanie i ciśnienie szkło, enkapsulant folia, ogniwa słoneczne, backsheet lub inne warstwy są łączone w gęstą i szczelną strukturę modułu.
Jeśli proces laminacji jest niestabilny, mogą pojawić się wady takie jak pęcherze, przemieszczenie, słabe uszczelnienie lub uszkodzenia związane z uderzeniem ramy. Wśród tych problemów „przeskakiwanie ramy” jest poważnym stanem nieprawidłowym, ponieważ może bezpośrednio wpływać na wygląd modułu, bezpieczeństwo elektryczne i długoterminową niezawodność.
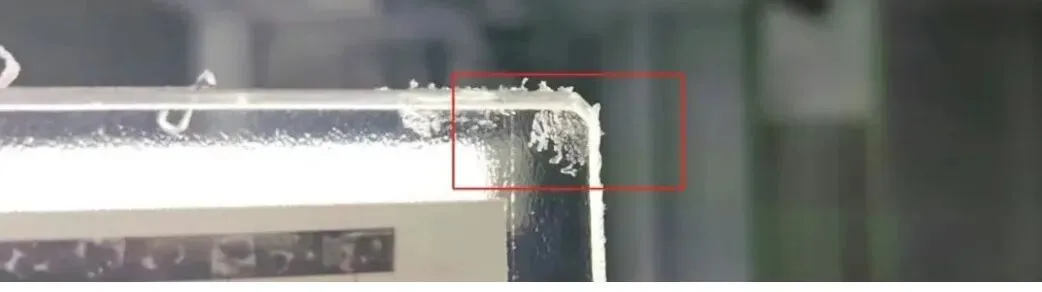
Wada w postaci pęcherzy w kształcie płatków śniegu
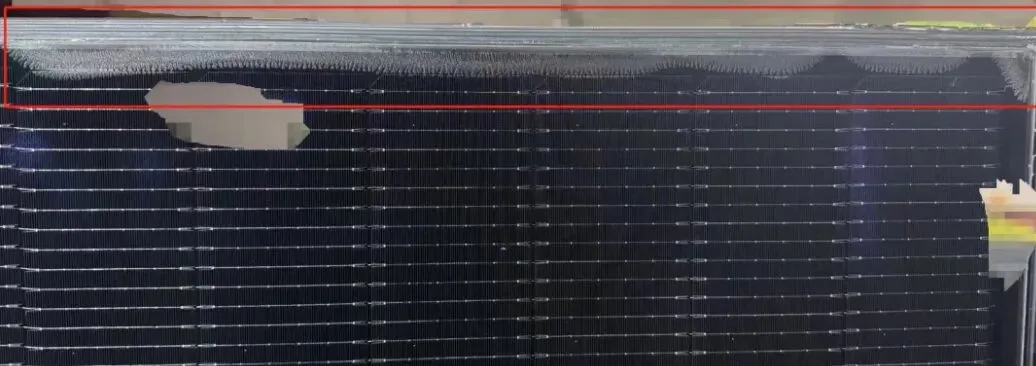
Czym jest przeskakiwanie ramy w laminacji modułów PV
„Przeskakiwanie ramy” odnosi się do nieoczekiwanego przemieszczenia, podniesienia, opadnięcia lub przesunięcia ramy laminacyjnej podczas cyklu laminacji lub procesu transferu modułu. W poważnych przypadkach rama może spaść na powierzchnię modułu, powodując zarysowania szkła, pęknięcia ogniw, zmarszczki folii enkapsulacyjnej, uszkodzenia krawędzi, a nawet całkowite złomowanie modułu.
To nie jest mały problem z pozycjonowaniem. W automatycznej linii produkcyjnej paneli słonecznych laminator jest zwykle połączony z procesami załadunku, układania, inspekcji, przycinania, ramowania i testowania. Gdy wystąpi przeskakiwanie ramy, może ono zakłócić rytm produkcji i stworzyć ryzyko jakościowe dla całej partii.
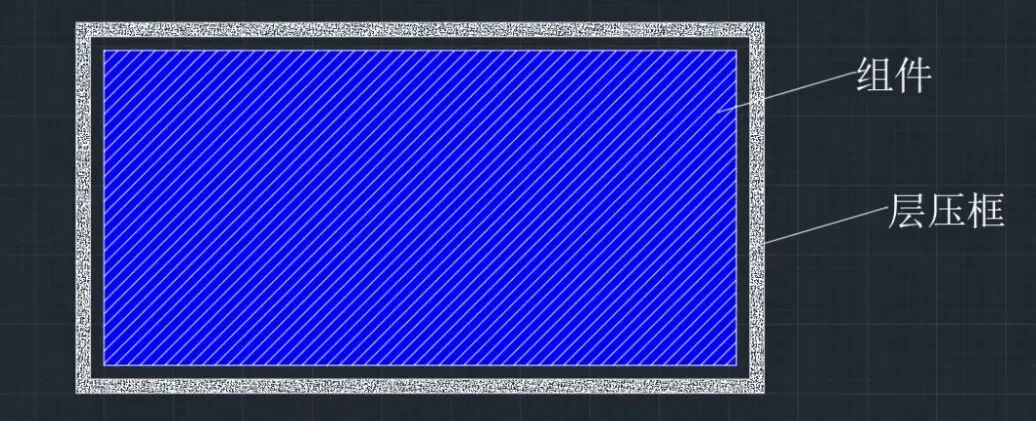
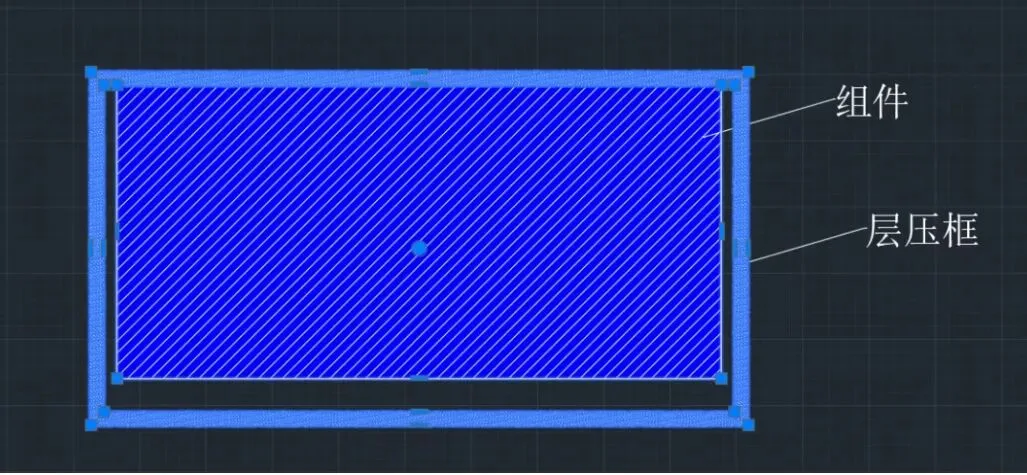
Główne przyczyny przeskakiwania ramy laminatora
W praktyce produkcyjnej przeskakiwanie ramy zwykle nie jest spowodowane jednym powodem. Częściej jest to połączony wynik wyrównania sprzętu, kontroli ciśnienia w komorze, stanu oprzyrządowania, czystości materiałów i nawyków operatora.
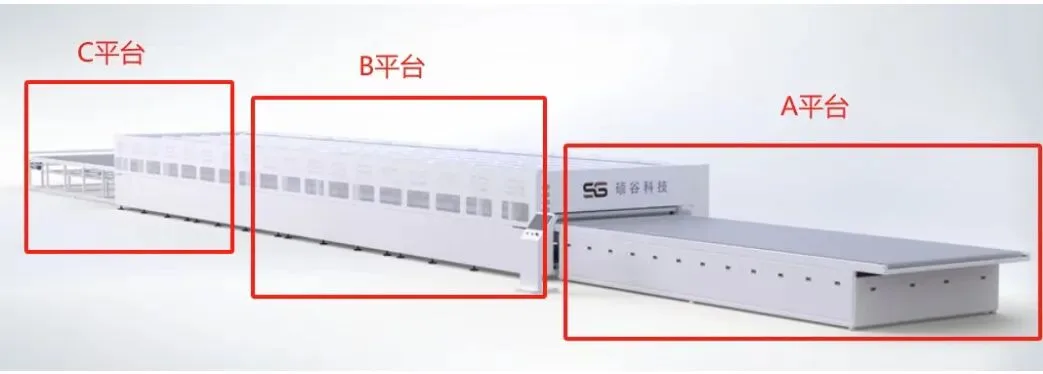
1. Niedopasowanie transferu między platformami laminatora
Nowoczesne laminatory są często projektowane z ciągłymi platformami etapów A, B i C. Rama laminacyjna jest umieszczana na platformie podającej etapu A, a następnie przesuwa się razem z modułem w kierunku komory laminacyjnej etapu B.
Jeśli prędkość transmisji między platformami A i B nie jest zsynchronizowana lub jeśli występuje różnica wysokości między platformami, rama może podlegać nierównomiernej sile podczas transferu. Niepoziomy wałek przejściowy, niewłaściwe wyrównanie taśmy lub mechaniczny stopień między platformami mogą również generować siłę ścinającą lub zakleszczenie.
Gdy rama odchyli się od swojej ustalonej ścieżki, może wejść do komory w niewłaściwej pozycji. Stwarza to wysokie ryzyko przemieszczenia, kolizji lub podskoczenia ramy podczas późniejszych zmian próżni i ciśnienia.
2. Dynamiczna nierównowaga ciśnienia wewnątrz komory laminowania
Inną częstą przyczyną jest nierównowaga ciśnienia wewnątrz komory laminatora. Jeśli napełnianie jest niewystarczające, dolna komora może nadal pozostawać pod niewielkim ciśnieniem ujemnym, gdy pokrywa się otwiera.
W tym momencie membrana silikonowa w górnej komorze może działać jak przyssawka. Może podnieść tkaninę wysokotemperaturową, ramę laminującą, a nawet część stosu modułów. Gdy wewnętrzna próżnia zostanie nagle przerwana, te części mogą spaść losowo.
To losowe opadanie może spowodować uderzenie ramy w powierzchnię modułu lub jej wylądowanie w niewłaściwej pozycji, tworząc poważny wypadek podskoczenia ramy.
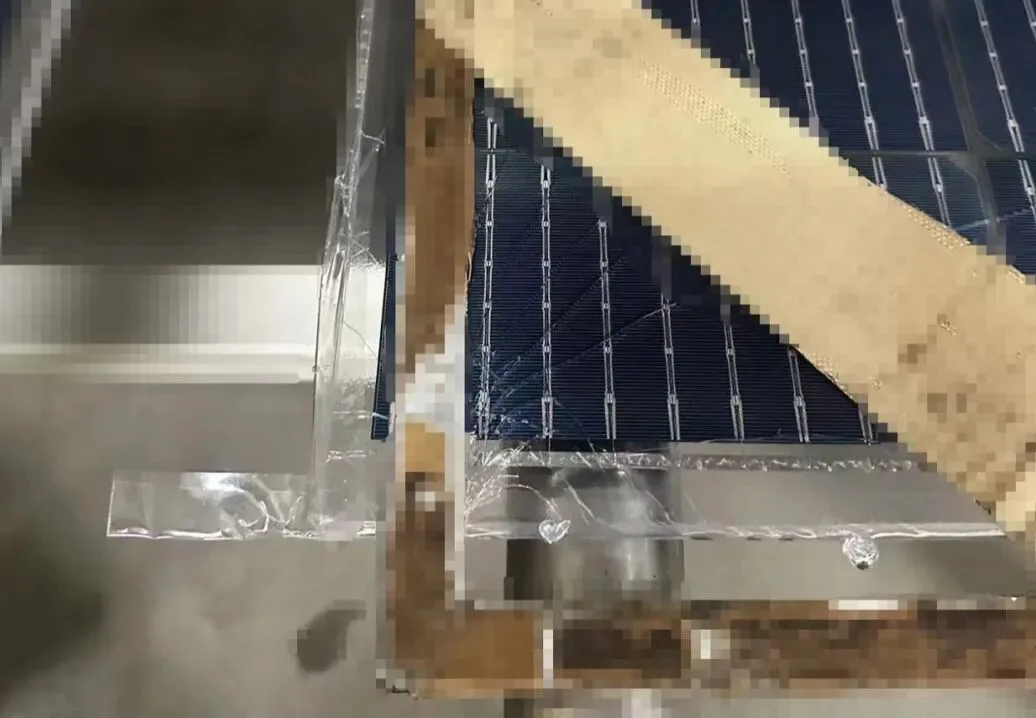
3. Zanieczyszczenie i przywieranie oprzyrządowania lub materiałów
Po długotrwałym użytkowaniu tkanina wysokotemperaturowa może gromadzić na swojej powierzchni pozostałości zwietrzałego encapsulantu. Te lepkie pozostałości mogą przywierać do ramy laminującej lub krawędzi modułu.
Podczas ruchu urządzenia to przywieranie może zakłócić normalną pozycję ramy. Nawet niewielki lepki punkt może nieznacznie przeciągnąć ramę, a to małe przemieszczenie może stać się poważne po nagrzewaniu, wytwarzaniu próżni i otwarciu komory.
Regularne czyszczenie i wymiana tkaniny wysokotemperaturowej, kontrola membrany silikonowej oraz kontrola pozostałości są zatem ważnymi środkami zapobiegawczymi.
4. Czynniki środowiskowe i operacyjne
Małe ciała obce w środowisku produkcyjnym mogą również wywołać podskoczenie ramy. Na przykład bloki kleju, odłamki szkła, pozostałości EVA lub inne zanieczyszczenia mogą pozostać na dolnej płycie laminatora lub wewnątrz komory.
Gdy moduł i rama przechodzą przez urządzenie, te obiekty mogą blokować dół lub krawędź ramy. Rama zatrzymuje się wtedy w nieprawidłowej pozycji, podczas gdy linia produkcyjna kontynuuje ruch, co powoduje przemieszczenie lub uderzenie.
Obsługa przez operatora również ma znaczenie. Nieprawidłowe umieszczenie ramy, niekompletne kontrole pozycjonowania lub niewystarczające czyszczenie przed produkcją mogą zwiększyć prawdopodobieństwo nieprawidłowego ruchu ramy.
Jak zapobiegać przeskakiwaniu ramy w produkcji
Aby ograniczyć przeskakiwanie ramy, fabryka powinna traktować to jako systemowy problem kontroli produkcji, a nie pojedynczą awarię maszyny. Praktyczny plan zapobiegania może obejmować następujące punkty:
Sprawdź równość i spójność wysokości między platformami A, B i C.
Zweryfikuj synchronizację prędkości taśmy i stan rolek przejściowych.
Sprawdź, czy rama laminacyjna wchodzi do komory płynnie, bez zacinania się.
Potwierdź wystarczające napompowanie komory przed otwarciem pokrywy.
Monitoruj stabilność spuszczania próżni i unikaj nagłych wahań ciśnienia.
Regularnie czyść tkaninę wysokotemperaturową, membranę silikonową i dno komory.
Usuń pozostałości EVA, odłamki szkła i ciała obce przed produkcją.
Ustal standardowe procedury operacyjne dotyczące umieszczania i kontroli ramy.
W miarę możliwości dodaj kontrolę wizualną lub monitorowanie pozycji ramy za pomocą czujników.
Rejestruj każde zdarzenie nieprawidłowe i prześledź je do czynników związanych z urządzeniem, oprzyrządowaniem, materiałem lub operacją.
Stabilny proces laminacji zależy zarówno od dokładności maszyny, jak i codziennej dyscypliny konserwacyjnej. Im bardziej zautomatyzowana staje się linia produkcyjna, tym ważniejsze jest kontrolowanie tych drobnych szczegółów.
Zastosowanie produktu i wpływ na jakość
Przeskakiwanie ramy występuje głównie na liniach laminacji modułów PV, zwłaszcza w wysokowydajnych zautomatyzowanych fabrykach paneli słonecznych. Może dotyczyć modułów szkło-szkło, modułów szkło-backsheet, modułów MBB, TOPCon modułów, modułów PERC, modułów shingled i innych głównych typów modułów.
Możliwy wpływ na jakość obejmuje:
Mikropęknięcia ogniw spowodowane uderzeniem mechanicznym.
Zarysowania lub stłuczenia szkła.
Zmarszczenia encapsulantu lub ryzyko miejscowego rozwarstwienia.
Słabe uszczelnienie krawędzi i ryzyko wnikania wilgoci.
Nieprawidłowy wygląd modułu po laminacji.
Niższa wydajność produkcji i wyższy koszt przeróbek.
W przypadku fabryk produkujących moduły o wysokiej wydajności stabilność laminowania jest bezpośrednio powiązana z niezawodnością końcową modułu. Niewielka nieprawidłowość mechaniczna podczas laminowania może stać się ukrytym problemem niezawodnościowym po eksploatacji na zewnątrz.
Opinia Ooitech
Jako dostawca sprzętu widzimy to tak: podskakiwanie ramy laminatora to nie tylko problem laminatora, ale problem integracji linii obejmujący dokładność transferu, logikę próżni, czystość oprzyrządowania i dyscyplinę operatora. Dla fabryki modułów fotowoltaicznych najlepszym rozwiązaniem jest zweryfikowanie dopasowania platformy i zachowania ciśnienia w komorze podczas rozruchu, a następnie prowadzenie ścisłych zapisów konserwacji podczas produkcji masowej. Z naszego doświadczenia w projektach linii produkcyjnych paneli fotowoltaicznych wynika, że wiele powtarzających się wad laminowania można ograniczyć, gdy zespół traktuje laminator jako część kompletnego systemu produkcyjnego, a nie jako izolowaną maszynę.
Zastrzeżenie
Oryginalna treść referencyjna została zebrana z publicznych kanałów internetowych i źródeł mediów społecznościowych. Poglądy służą wyłącznie komunikacji technicznej i celom referencyjnym. Prawa autorskie należą do oryginalnego autora lub organizacji. W przypadku jakiegokolwiek naruszenia prosimy o kontakt z wydawcą w celu usunięcia.