Rekord świata LONGi HIBC 28,29%: LIC, iPET i co to zmienia dla linii modułowych
Spis treści
24 września 2026 r. LONGi ogłosiło hybrydowe ogniwo słoneczne z naprzemiennym kontaktem tylnym (HIBC) o zmierzonej wydajności konwersji 28,29%, niezależnie potwierdzonej przez Instytut Badań nad Energią Słoneczną Hamelin (ISFH) w Niemczech. To nowy rekord świata dla jednorodnego krzemowego ogniwa krystalicznego i trzeci raz w 2026 r., gdy LONGi podniosło tę liczbę — po 28,04% i 28,13% na początku roku. Dla każdego, kto buduje lub planuje linię montażową modułów, interesujący nie jest sam wynik. Interesujące są dwa etapy procesu, które LONGi musiało wynaleźć, aby go osiągnąć, ponieważ to one zdecydują, czy ogniwa HIBC będą produkowane na skalę — i co będzie musiała obsłużyć linia modułów zdolna do produkcji BC, gdy się pojawią.
Co faktycznie ogłoszono
| Pozycja | Szczegóły |
|---|---|
| Typ ogniwa | HIBC — hybrydowy naprzemienny kontakt tylny, trzecia generacja architektury BC firmy LONGi |
| Wydajność konwersji | 28.29% |
| Potwierdzone przez | Instytut Badań nad Energią Słoneczną Hamelin (ISFH), Niemcy |
| Ogłoszono | 24 września 2026 r., na brytyjskich targach słonecznych w Birmingham |
| Pozycja względem limitu teoretycznego | Około 29,4% limitu dla jednorodnego krzemowego ogniwa krystalicznego |
| Postęp LONGi w 2026 r. | 28,04% → 28,13% → 28,29% |
Wynik wydajności i potwierdzenie ISFH zostały niezależnie opisane przez pv magazine oraz PV Tech. Szczegóły procesu poniżej opierają się na chińskim raporcie branżowym z 新能供应链 i są mu przypisywane, a nie naszym własnym pomiarom.
HIBC w jednym akapicie
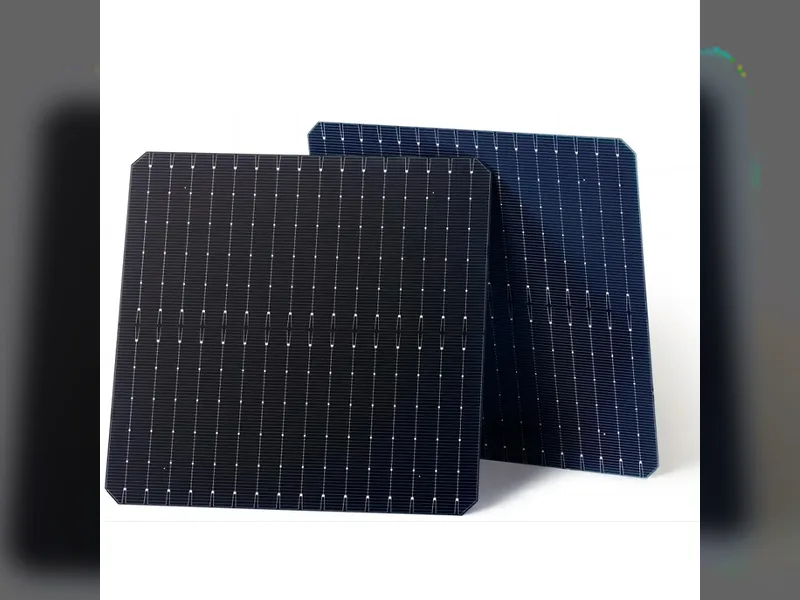
Ogniwa z kontaktem tylnym przenoszą zarówno elektrodę dodatnią, jak i ujemną na tył, dzięki czemu nic nie zacienia przedniej powierzchni. TBC stosuje kontakt pasywujący TOPCon (wysokotemperaturowy polikrzem) na całym tylnym wzorze; HBC stosuje zamiast tego kontakt heterozłączowy (niskotemperaturowy amorficzny krzem). HIBC nie robi ani jednego, ani drugiego. Dzieli tył na naprzemienne strefy zbierania N i P i nadaje każdej strefie system pasywacji, w którym jest najlepsza: wysokotemperaturowy kontakt polikrzemowy na strefie N zbierającej elektrony, niskotemperaturowa pasywacja amorficznym krzemem na strefie P zbierającej dziury. Pełną rodzinę akronimów i miejsce każdej architektury w sekwencji procesu opisaliśmy w naszej mapie drogowej technologii ogniw BC; ten artykuł skupia się na tym, co nowego jest w wyniku 28,29%.
Dwie innowacje, które są faktycznie nowe
Idea hybrydowa jest dyskutowana od pewnego czasu. To, co LONGi wydaje się rozwiązać, to dwa problemy inżynieryjne, które uniemożliwiały jej działanie.
1. LIC — laserowo indukowana lokalna krystalizacja
Amorficzny krzem doskonale pasywuje, ale słabo przewodzi w kierunku pionowym, ponieważ jest cienkim, nieuporządkowanym filmem, a nośniki muszą go przekroczyć, aby dotrzeć do metalu. Standardowym rozwiązaniem jest przezroczysta warstwa tlenku przewodzącego, co zwiększa koszt, zwiększa absorpcję i tworzy własną ścieżkę upływu bocznego.
Odpowiedzią HIBC jest selektywność: krystalizować krzem tylko tam, gdzie faktycznie wykonuje się kontakt. Obróbka laserowa poniżej mikrona przekształca wierzchołki piramid w punktach kontaktu w krzem nanokrystaliczny, co gwałtownie obniża pionowy opór kontaktowy, podczas gdy reszta płytki zachowuje pierwotny film amorficznego krzemu, a więc zachowuje pasywację. Co istotne, ponieważ krystalizowane są tylko izolowane punkty, ścieżka upływu bocznego, która powstałaby przy krystalizacji całego filmu, nigdy się nie tworzy.
To etap procesu laserowego z precyzyjną kontrolą przestrzenną. To rodzaj stanowiska, które trzeba określić z własnym oknem procesowym, własną tolerancją wyrównania i własną kontrolą wydajności — a nie dołączyć do istniejącego narzędzia jako opcję.
2. iPET — pasywacja krawędzi in situ
Gotowe ogniwo jest cięte na wymiar. Cięta krawędź to ściana zerwanych wiązań i gorący punkt rekombinacji, a w ogniwie z kontaktem tylnym krawędź znajduje się blisko obu obszarów polaryzacji. HIBC tworzy warstwę pasywacyjną na krawędzi in situ podczas przebiegu procesu, a nie jako oddzielny etap naprawy później. Zgłaszany zysk to około 1,7–3 mV napięcia obwodu otwartego, plus lepsza integralność mechaniczna krawędzi — co ma znaczenie, ponieważ ogniwa BC są już znane z wrażliwości na wyginanie i wypaczanie.
Prawdziwe wąskie gardło: dwa budżety termiczne na jednej płytce
Wszystko powyższe musi się wydarzyć na tym samym podłożu i to jest trudna część. Etapy wysokotemperaturowe — te, które tworzą i aktywują kontakt polikrzemowy — przebiegają w temperaturach, które zniszczą film amorficznego krzemu. Niskotemperaturowe osadzanie amorficznego krzemu musi nastąpić później albo etapy wysokotemperaturowe trzeba zaplanować tak, aby nigdy go nie dotknęły.
To ograniczenie sekwencji, a nie fizyka ogniwa, sprawia, że HIBC jest trudny w produkcji. Zgłaszane wyzwania procesowe to:
- Kolejność etapów wysokotemperaturowych / niskotemperaturowych i kontrola budżetu termicznego
- Kontrola wydajności na etapie laserowej lokalnej krystalizacji
- Zapobieganie wzajemnemu uszkadzaniu filmów przez oba reżimy procesowe
Wąskie okno procesowe jest problemem produkcyjnym na długo przed tym, zanim staje się problemem laboratoryjnym. Rekordowe ogniwo dowodzi, że architektura działa; nie dowodzi, że okno jest wystarczająco szerokie dla fabryki gigawatowej.
Co to oznacza dla linii montażowych modułów
To część, która dotyczy nas bezpośrednio, i warto powiedzieć wprost: rekord ogniwa nie zmieni twojej linii modułów w następnym kwartale. Budowa zdolności produkcyjnych ogniw zajmuje lata, a HIBC nie jest zmianą typu plug-and-play w istniejących fabrykach ogniw. Ale mówi, co linia modułów będzie musiała obsłużyć, i lepiej zaplanować interfejsy teraz, niż odkryć je podczas testu odbiorczego fabryki.
Obsługa kontaktu tylnego to zdolność na poziomie linii, a nie opcja maszyny
Ogniwa BC nie mają przednich szyn zbiorczych. Naprężanie, lutowanie i inspekcja odbywają się więc na powierzchni tylnej, co zmienia:
- Obsługę i orientację ogniw. Każde stanowisko między krajarką a laminatorem musi wiedzieć, która strona jest górą, i musi utrzymywać ogniwo bez pozostawiania śladów na powierzchni przedniej.
- Geometrię lutowania. Pady kontaktowe znajdują się z tyłu, a rozstaw jest drobniejszy. Dokładność umieszczania i profil temperaturowy są ciaśniejsze niż w konwencjonalnym ogniwie lutowanym od przodu 5BB–20BB.
- Kontrolę wyginania. Ogniwa BC wyginają się bardziej niż ogniwa z kontaktami przednimi przy tym samym obciążeniu termicznym, co przenosi się na obsługę naprężonych ogniw, układanie warstw i laminowanie.
- Inspekcję. Wady istotne w naprężonych ogniwach BC są inne, więc inspekcja EL i VI musi rozróżniać drobne cechy strony tylnej, a nie przerwy w przedniej siatce.
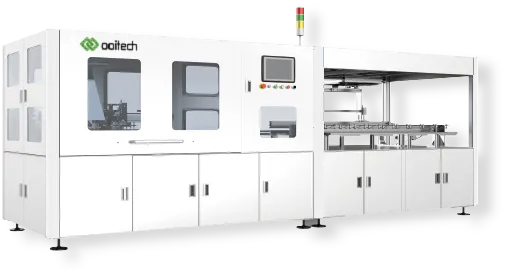
To są stanowiska, na których linia albo jest gotowa na BC, albo nie. Budujemy do tego konkretne wersje: SC-20P back-contact cell laser cutting platform, OSLB-1300 back-contact cell stringer, oraz SL-1000 back-contact cell welder. Każdy poważny program BC, który obsłużyliśmy, wymagał od strony sprzętu tych samych trzech rzeczy: delikatniejszej obsługi, ciaśniejszego umieszczania i inspekcji dostrojonej do powierzchni tylnej.
Dlaczego rekord wciąż ma znaczenie, jeśli kupujesz moduły, a nie ogniwa
Trzy praktyczne konsekwencje, w kolejności, w jakiej prawdopodobnie dotrą na halę produkcyjną:
- Luka w wydajności między architekturami stale się powiększa i jest to obecnie luka na poziomie ogniwa. HIBC to hybryda dwóch rodzin procesów, co oznacza, że pułap wydajności wyznacza integracja procesów, a nie wybór jednej architektury. Spodziewaj się, że argumentacja roadmapy przesunie się z “jaka struktura” na “jakie okno procesowe faktycznie potrafisz utrzymać.”
- Nowe moce ogniw będą budowane od zera, a nie modernizowane. LONGi podobno zweryfikował HIBC na linii pilotażowej o mocy 500 MW i planuje nowe linie, a nie konwersję istniejących linii HPBC. Sprzęt wysokotemperaturowy zostaje; sprzęt do niskotemperaturowego osadzania amorficznego krzemu nie. To cykl inwestycyjny, co oznacza, że moduły HIBC trafią na rynek w tempie nowych fabryk.
- Zakupy sprzętu do modułów zostaną przyspieszone. Gdy budowana jest linia ogniw, linia modułów za nią jest specyfikowana w tym samym czasie. Jeśli planujesz moce do przyjmowania ogniw BC, stanowiska naprężania, okablowania, układania warstw i inspekcji są elementami o długim czasie realizacji i tymi o najmniejszej tolerancji na późną zmianę architektury.
Jak byśmy do tego podeszli
Jeśli oceniasz linię modułów BC lub HIBC, pytania decydujące o specyfikacji sprzętu to nie nagłówek z liczbą wydajności. To:
- Format i grubość ogniwa oraz wygięcie, które faktycznie mierzysz na przychodzących ogniwach
- Układ padów kontaktowych strony tylnej i rozstaw oraz proces lutowania wymagany przez ten układ
- Czy linia musi obsługiwać BC i TOPCon na tym samym sprzęcie, i jak często się przełącza
- Jaka jest specyfikacja inspekcji pod względem najmniejszej wady strony tylnej, którą trzeba wykryć
Odpowiedz na te cztery, a lista stanowisk sama się ułoży. Ooitech buduje pełną linię modułów — full automatic solar panel production line equipment, naprężarki, układanie warstw, okablowanie, laminatory, ramowanie i testowanie — a my dostarczyliśmy konfiguracje zdolne do BC dla programów BC, IBC i HPBC. Jeśli chcesz sprawdzić, czy planowana linia może przyjmować format ogniw BC, prześlij nam rysunek ogniwa i układ modułu, a powiemy, które stanowiska wymagają zmian.
Najczęściej zadawane pytania
Czy 28,29% to wydajność modułu, czy wydajność ogniwa?
Wydajność ogniwa, zmierzona na ogniwie laboratoryjnym i potwierdzona przez ISFH. Wydajność modułu jest zawsze niższa z powodu strat upakowania, strat połączeń oraz powierzchni zajmowanej przez ramę i szyny zbiorcze. Nie przenoś rekordu ogniwa bezpośrednio na liczbę w karcie katalogowej modułu.
Czy HIBC czyni TBC i HBC przestarzałymi?
Nie od razu. HIBC jest trudniejszy w produkcji niż każdy z nich, ponieważ musi utrzymać dwa budżety termiczne na jednym waferze. TBC i HBC pozostają prostszymi przepływami procesowymi. Rekord pokazuje, że architektura hybrydowa ma wyższy pułap, a nie że prostsze ścieżki straciły przewagę kosztową.
Czy istniejącą linię modułów TOPCon lub HPBC można przekształcić do obsługi ogniw BC?
Częściowo. Stanowiska obsługi mechanicznej, układania warstw i laminowania są w dużej mierze wielokrotnego użytku, ale stanowiska stykające się z ogniwami — cięcie, naprężanie, lutowanie i inspekcja — zwykle wymagają wersji specyficznych dla BC, ponieważ geometria kontaktów i wymagania dotyczące obsługi są inne. To, czy konwersja ma sens, zależy od tego, jak duża część linii obsługuje ogniwa, a jak duża panele.
Jaka jest różnica między LIC a zwykłą obróbką laserową na linii ogniw?
Zwykłe etapy laserowe na linii ogniw tną, domieszkują lub ablują. LIC to zlokalizowany etap krystalizacji: zmienia fazę krzemu w punkcie kontaktu, zamiast usuwać lub dodawać materiał. To sprawia, że wyrównanie i kontrola energii są parametrami krytycznymi, a etap staje się wrażliwy na wszystko powyżej, co zmienia topografię powierzchni.
Gdzie mogę przeczytać źródła pierwotne?
Wynik wydajności i potwierdzenie ISFH są raportowane przez pv magazine oraz PV Tech. Opis LIC i iPET na poziomie procesu pochodzi z raportu branżowego opublikowanego przez 新能供应链. Liczby przypisane temu raportowi są takie, jak tam opublikowano; nie zweryfikowaliśmy ich niezależnie.