Cieńsze płytki krzemowe a 25-30-letnia żywotność modułu: Czy można
Spis treści
Krótka odpowiedź: Płytki krzemowe stają się coraz cieńsze, a pytanie brzmi, czy cieńsza płytka może nadal zapewnić 25–30-letnią żywotność modułu. Dwa lata temu główna grubość wynosiła 150 µm do 160 µm; obecna produkcja schodzi poniżej tego poziomu. Motywacja jest prosta — cieńsze płytki oznaczają więcej płytek z jednego kryształu i niższy koszt krzemu na wat, a krzem jest pojedynczym największym kosztem materiałowym w module. Ryzyko jest mechaniczne: cieńsza płytka jest bardziej podatna na pękanie podczas obróbki ogniw, łączenia w łańcuchy i laminowania, a mikropęknięcie, które nie ujawnia się w teście końcowym, może się rozprzestrzeniać podczas cykli termicznych w warunkach polowych. Moce produkcyjne branży rzędu 600 GW są planowane wokół cieńszego formatu, co oznacza, że na pytanie o niezawodność odpowiada się na skalę produkcyjną, a nie w laboratorium.
Produkcja modułów PV · autor: Jerry, Ooitech
Wprowadzenie
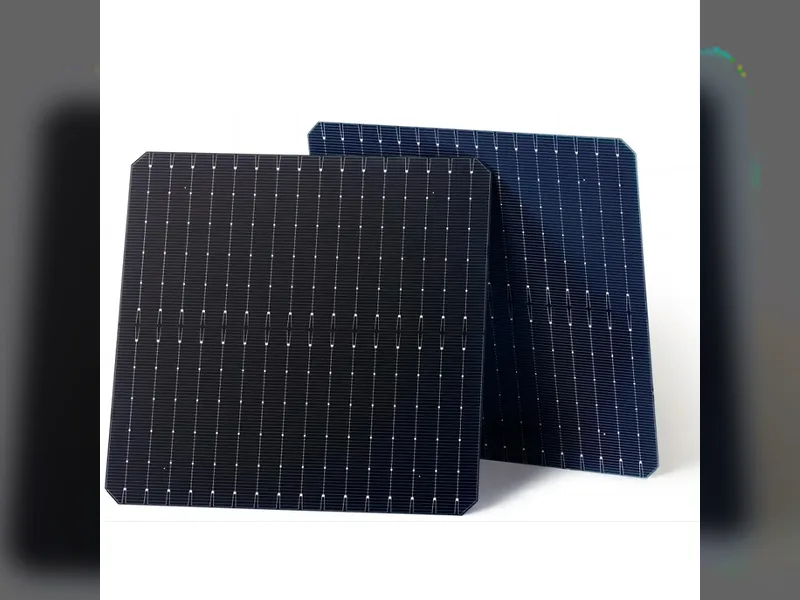
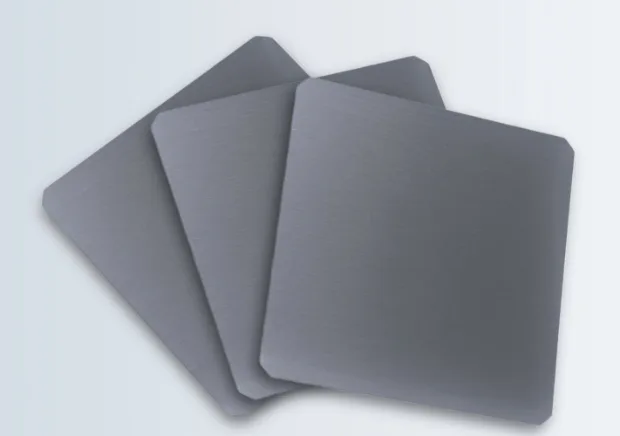
Płytki słoneczne w 2026 roku przechodzą na dietę. Dwa lata temu główna grubość wciąż wynosiła 150-160μm. Teraz 120-130μm stało się standardem produkcji masowej dla płytek typu N, a niektórzy wiodący gracze wprowadzili 110μm na swoje linie produkcyjne.
Dlaczego więc cała branża ściga się w produkcji coraz cieńszych płytek? Gdy płytki będą coraz cieńsze, czy ogniwa staną się tak kruche, że pękną przy dotknięciu? I czy moduły końcowe mogą nadal zapewnić 25-letnią, a nawet 30-letnią żywotność projektową? To realne pytania, którymi interesuje się zarówno branża, jak i inwestorzy.
Dlaczego cała branża goni za cieńszymi płytkami
Najbardziej bezpośrednim motorem stojącym za pocienianiem płytek jest redukcja kosztów, oszczędzając cenny polikrzem.
Każde 10μm zmniejszenia grubości płytki obniża zużycie krzemu na wat o około 7%. Po odliczeniu dodatkowych kosztów niekrzemowych dodanych w procesach cięcia i ogniw, całkowity koszt na płytkę spada o około 0,03-0,04 juana. Przejście z 160μm na 130μm oszczędza prawie jednego jiao na płytkę. Przy globalnej rocznej instalacji 600GW sumuje się to do dziesiątek miliardów juanów oszczędności w całej branży każdego roku.
Obecnie polikrzem stanowi 9%-14% całkowitego kosztu modułu. Jego waga jest znacznie niższa niż podczas hossy na polikrzem, ale pocienianie pozostaje najefektywniejszym sposobem bezpośredniego zmniejszenia zużycia krzemu.
Poza oszczędnością pieniędzy, cienkie płytki przynoszą korzyść elektryczną. Im cieńsza płytka, tym krótsza droga transportu nośników fotogenerowanych, więc straty rekombinacji objętościowej maleją, a wydajność ogniwa nieznacznie rośnie. Jeszcze lepiej współpracuje z TOPCon i HJT.
Ale różne ścieżki ogniw tolerują pocienianie bardzo różnie. HJT to proces niskotemperaturowy bez etapu domieszkowania w wysokiej temperaturze, więc naturalnie nadaje się do cienkich płytek i może zejść do 100-110μm. TOPCon musi przejść przez etap osadzania polikrzemu w wysokiej temperaturze, a zbyt cienkie płytki łatwo się wyginają, co szkodzi wydajności. Dlatego produkcja masowa TOPCon pozostaje głównie konserwatywna w zakresie 125-135μm.
Jak kontrolować jakość po pocienieniu i jak moduły wywiązują się z gwarancji
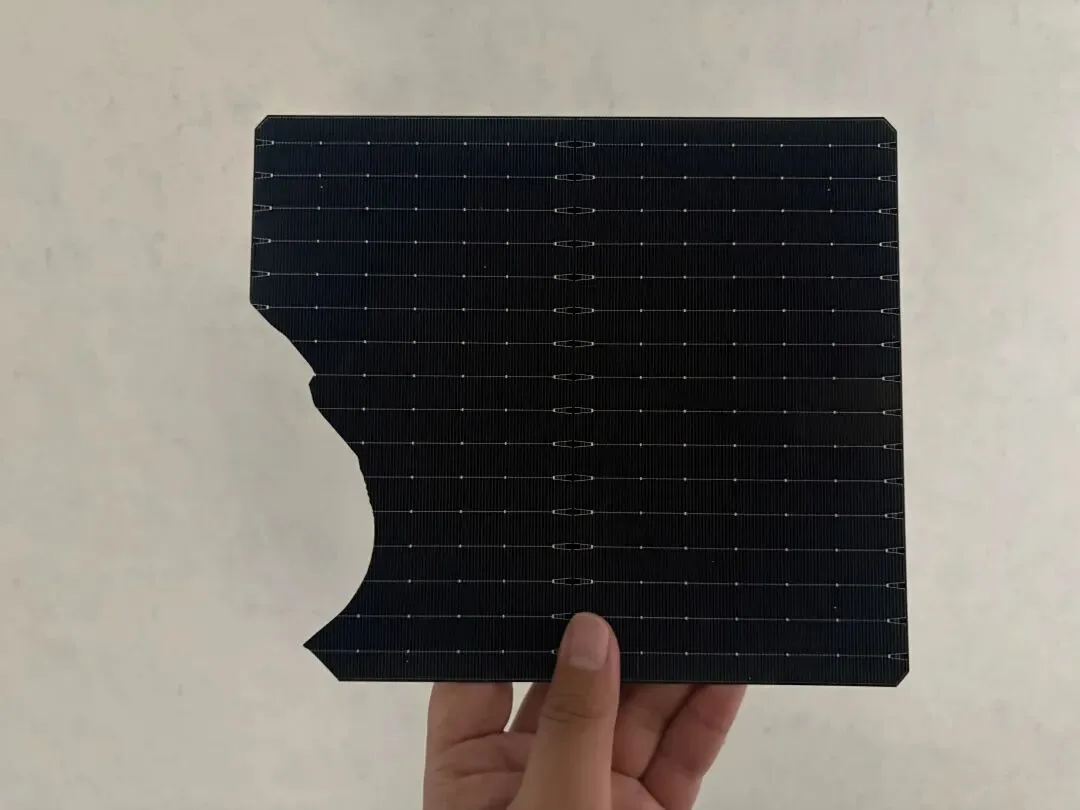
Krzem monokrystaliczny jest z natury kruchym materiałem półprzewodnikowym. Wraz ze spadkiem grubości zdolność płytki do opierania się zginaniu i naprężeniom wyraźnie maleje. Ogniwa z cienkich płytek nie roztrzaskają się przy dotknięciu, ale prawdopodobieństwo mikropęknięć wyraźnie rośnie. Ryzyko występuje w całym łańcuchu: cięcie, produkcja ogniw, pakowanie modułów, logistyka, instalacja na miejscu i długoterminowa eksploatacja elektrowni.
Podczas cięcia płytek i produkcji ogniw cienkie płytki łatwiej poddają się mechanicznemu ściskaniu i szokowi termicznemu. Teksturowanie, dyfuzja, drukowanie i lutowanie mogą pozostawić mikropęknięcia niewidoczne gołym okiem. Szczególnie na liniach TOPCon wypaczenie płytki bezpośrednio powoduje uszkodzenia transportowe i błędy wyrównania, obniżając wydajność całej linii.
Na etapie pakowania modułów wahania ciśnienia i temperatury podczas laminowania dodatkowo wzmacniają wewnętrzne naprężenia płytki i wywołują mikropęknięcia pierwotne. A wady nie ujawniają się wszystkie przy bramie fabryki. Późniejsze wstrząsy podczas transportu, uderzenia na miejscu podczas budowy, a następnie codzienne cykle temperaturowe dzień-noc po uruchomieniu elektrowni stale przykładają naprężenia poprzez rozszerzalność i kurczliwość termiczną. Drobne mikropęknięcia powoli się rozprzestrzeniają. Po dwóch lub trzech latach eksploatacji niektóre mikropęknięcia zamieniają się w widoczne pęknięcia ukryte, przerywając wewnętrzną ścieżkę prądu ogniwa, powodując nieprawidłowy spadek mocy, a w skrajnych przypadkach wywołując ryzyko gorącego punktu.
Same cienkie płytki nie skracają bezpośrednio żywotności modułu. Tym, co naprawdę zagraża 25-30-letniemu cyklowi życia, jest wada mikropęknięcia, której nie wykryła żadna kontrola. Jeśli cały proces utrzyma ukryte pęknięcia na bardzo niskim poziomie, moduły z cienkich płytek mogą nadal osiągać cele długiej żywotności. Ale jeśli iteracja procesu w całym łańcuchu dostaw nie nadąży za dążeniem do pocieniania, wady ukryte na etapie produkcji ujawnią się i zawiodą w średnio- i późnoletnim okresie eksploatacji elektrowni. Pocienianie to zasadniczo wyższa poprzeczka dla całego łańcucha produkcji płytka-ogniwo-moduł.
Cięcie płytek: cienki drut wolframowy ogranicza uszkodzenia pierwotne
Branża powszechnie przyjęła już drut diamentowy wolframowy o wysokiej wytrzymałości na rozciąganie, zastępując tradycyjny drut diamentowy ze stali węglowej. Standardowe linie do cienkich płytek stosują średnice drutu 24μm i mniejsze. Dla ultracienkich płytek 110-120μm stosuje się jeszcze cieńszy ultracienki drut wolframowy 20-22μm. Im cieńszy drut, tym węższy rzaz, cieńsza warstwa uszkodzona na powierzchni płytki i mniej mikropęknięć powierzchniowych. To ogranicza pierwotne mikropęknięcia, które płytka wynosi z fabryki, już u samego źródła.
Produkcja ogniw: dopracuj proces, ogranicz pęknięcia odkształceniowe
Kontrola koncentruje się na kilku kluczowych krokach. Procesy mokre spowalniają przepływ wody i ruch kosza, aby ograniczyć uderzenia i tarcie. Transport wykorzystuje elastyczne mechanizmy, aby zmniejszyć siłę podciśnienia i wpływ ruchu. Kroki wysokotemperaturowe spowalniają tempo nagrzewania i chłodzenia, aby stłumić wypaczenie i naprężenia termiczne. Drukowanie obniża nacisk squeegee. Spiekanie optymalizuje krzywą stref temperaturowych, aby uniknąć szoku cieplno-zimnego. Każdy krok jest połączony z kontrolą PL, aby wcześnie odsiać mikropęknięcia i wypaczone wadliwe płytki, zmniejszając ryzyko złamania i ukrytych pęknięć.
Produkcja modułów: lutowanie jest kluczowe, laminowanie wymaga dostrojenia
Podczas łączenia ogniw w łańcuchy stosuj stopniowe nagrzewanie gradientowe i ściśle kontroluj szok termiczny. Używaj cienkiej, miękkiej taśmy, aby rozłożyć naprężenia w punktach lutowania i zmniejszyć nacisk wywierany w pojedynczym punkcie na cienkie płytki. Dostrój siłę docisku pinów urządzenia, aby uniknąć uszkodzenia ogniw przez twardy docisk. Wybierz miękką taśmę o niskiej twardości, aby zmniejszyć naciąg między taśmą a odkształceniem płytki podczas cykli termicznych. Po lutowaniu dodaj kontrolę EL, aby wcześnie odsiać mikropęknięcia wywołane lutowaniem, zanim przejdą do laminowania.
Na etapie laminowania możesz spróbować spowolnić tempo odpompowania próżni i narastania, aby złagodzić szok ciśnieniowy, jednocześnie optymalizując krzywą stref temperaturowych, aby uniknąć wewnętrznych naprężeń termicznych wynikających z szybkiego nagrzewania i chłodzenia.
Podsumowanie
Pocienianie płytek to ustalony trend w branży i nie ma sensu go kategorycznie odrzucać. Podczas gdy cały łańcuch korzysta z pocieniania dla niższych kosztów i lepszej wydajności, etapy płytki, ogniwa i modułu muszą razem zmodernizować sprzęt i proces, ściśle kontrolować naprężenia mechaniczne i termiczne, chronić przed ukrytymi pęknięciami i złamaniami oraz wzmocnić kontrolę całego przepływu. W ten sposób utrzymasz jakość i niezawodność modułów w długim okresie, jednocześnie nadal obniżając koszty.
Opinia Ooitech
Pocienianie to w rzeczywistości problem zarządzania naprężeniami, który najbardziej daje się we znaki na linii modułów i to tam wybór sprzętu decyduje, czy te ukryte mikropęknięcia kiedykolwiek się ujawnią. Po naszej stronie stringery z segmentowym lutowaniem gradientowym i obsługą miękkiej taśmy oraz kontrola EL przed laminowaniem to dokładnie te bariery ochronne, które powstrzymują ogniwa 110-130μm przed zamianą w awarie w terenie pięć lat później. Fizyka cienkich płytek jest ustalona, ale wydajność wygrywa się lub przegrywa w tym, jak delikatnie twoja linia je obsługuje. Jeśli chcesz zobaczyć, jak prawdziwa linia modułów MBB wykonuje te kroki, kanał Ooitech na YouTube pod www.youtube.com/ooitech jest wart obejrzenia.