Odpowiedzialność redakcyjna za ten artykuł spoczywa na Wuhan Ooi Photoelectric Technology Co., Ltd. Napisane i zweryfikowane przez zespół redakcyjny Ooitech. Zobacz naszą politykę redakcyjną dotyczącą tego, jak piszemy, gdzie wykorzystywane są narzędzia AI oraz jak zgłosić prośbę o korektę.
Czym jest linia montażowa modułów fotowoltaicznych? Wyjaśnienie stacji i przepływu
Spis treści
Linia montażowa modułów fotowoltaicznych to nie lista maszyn — to przepływ sterowany taktem, w którym każda stacja jest regulowana przez najwolniejszą z nich, a najwolniejszą jest prawie zawsze laminator. Ogniwa wchodzą z jednego końca jako posortowane, przetestowane płytki i wychodzą z drugiego jako moduł w ramie, o określonych parametrach elektrycznych i odporny na warunki atmosferyczne; między tymi punktami linia wykonuje pięć fizycznych przekształceń (lutowanie, układanie, laminowanie, ramowanie i test elektryczny) na około ośmiu do dwunastu stacjach. Wydajność nie jest wyznaczana przez sumę maszyn, lecz przez czas taktu — liczbę sekund na moduł, którą przepływ musi utrzymać — oraz przez to, jak dobrze buforowanie ukrywa różnicę między czasami cyklu stacji. Zrozumienie linii jako systemu, a nie jako listy zakupów, odróżnia fabrykę osiągającą swoją moc znamionową od takiej, która pracuje na 60% jej możliwości.
W tym artykule omówiono sekwencję stacji i to, co każda stacja ogranicza w produkcie końcowym, decyzję między półautomatycznym a w pełni automatycznym rozwiązaniem i wydajność, przy której następuje zmiana, logikę buforów i produkcji w toku, miejsca, w których rzeczywiste linie tracą wydajność, oraz to, co powinien określić nabywca. Samą sekwencję procesu opisano w dziesięcioetapowy proces produkcji paneli słonecznych.
Linia jako przepływ, a nie lista maszyn
Cechą definiującą linię montażową jest to, że stacje są połączone mechanizmem transferowym i regulowane wspólnym rytmem. W linii modułów fotowoltaicznych tym rytmem jest czas taktu, wyrażany w sekundach na moduł lub, co bardziej użyteczne, w modułach na godzinę. Linia o wydajności 20 modułów na godzinę ma takt 180 sekund: każda stacja musi średnio wykonać swoją pracę w ciągu 180 sekund.
Natychmiast wynikają z tego dwa wnioski, które zaskakują nabywców po raz pierwszy. Po pierwsze, wydajność linii to wydajność jej najwolniejszej stacji, a nie średnia. Kupno szybkiego stringera do zasilania wolnego laminatora nie zwiększa wydajności; zwiększa produkcję w toku. Po drugie, czasy cyklu na stacjach nie są naturalnie zrównoważone. Stringer pracuje w sekundach na ogniwo, laminator pracuje w cyklu próżniowym i utwardzania trwającym 12–20 minut, a testowanie trwa dziesiątki sekund. Doprowadzenie ich do współpracy to właśnie istota projektowania linii.
Laminator jest stacją limitującą w niemal każdej linii modułów, ponieważ jest procesem wsadowym wewnątrz przepływu ciągłego. Laminator o cyklu 15 minut i wielu poziomach może dostarczać jeden moduł co N sekund, gdzie N to cykl podzielony przez liczbę poziomów, ale nie można go przyspieszyć przez dodanie operatorów. Wszystko powyżej musi być zatem zwymiarowane tak, aby laminator był stale zasilany, a wszystko poniżej musi być zwymiarowane tak, aby odprowadzać to, co on wypuszcza. Linie projektuje się od laminatora wstecz.
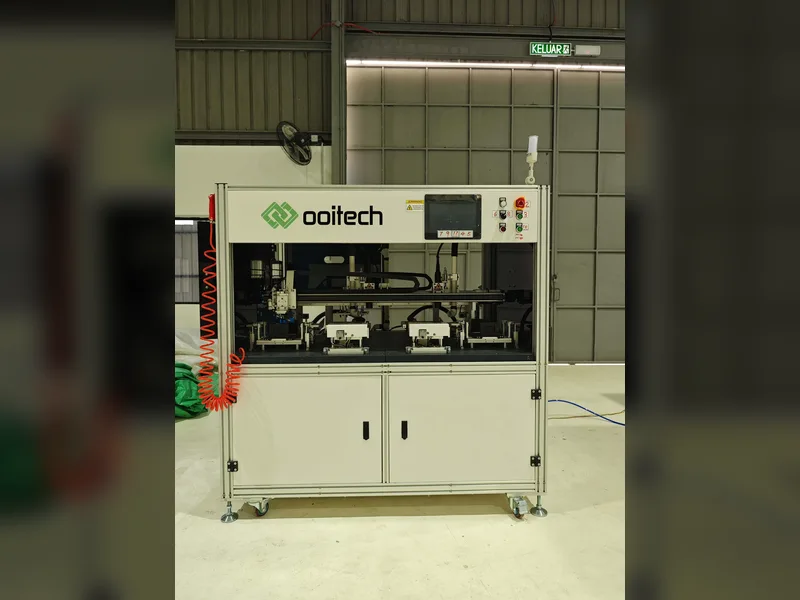
Pojedyncza stacja taka jak ta jest tylko częścią przepływu, dlatego sekwencja ma większe znaczenie niż lista maszyn.

Sekwencja stacji i to, co każda stacja ogranicza
Poniższa tabela przyporządkowuje główną sekwencję stacji do funkcji, którą pełni, a co ważniejsze, do właściwości modułu końcowego, którą stacja ustala. Gdy moduł opuszcza stację, wada przez nią stworzona jest albo naprawialna kosztowo, albo wcale. Ostatnia kolumna to to, na czym nabywcy powinni faktycznie się skupić.
| # | Stacja | Funkcja | Co ogranicza w module końcowym |
|---|---|---|---|
| 0 | Sortowanie i cięcie ogniw | Sortuje ogniwa według prądu i mocy; tnie ogniwa laserowo do formatów połówek lub shingled | Dokładność binowania mocy modułu i strata niedopasowania; jakość cięcia ustala stan pasywacji krawędzi |
| 1 | Tabber i stringer | Lutuje taśmę do szyn zbiorczych ogniwa i łączy ogniwa od przodu do tyłu w szereg | Rezystancja szeregowa, moc oraz każda mikropęknięcie lub zimny lut w gotowym module |
| 2 | Inspekcja stringów (inline EL) | Obrazowanie elektroluminescencyjne każdego gotowego stringu | Czy ukryte pęknięcia i przesunięta taśma zostaną wykryte, zanim laminowanie je utrwali |
| 3 | Układanie i bussing | Układanie | Umieszcza stringi na szkle ze enkapsulantem; lutuje szyny zbiorcze i łączy końce stringów |
| 4 | Pozycjonowanie ogniw, odstępy i wzajemne połączenia stringów; błąd umieszczenia staje się trwały | Inspekcja przed laminowaniem | Potwierdza kolejność układania, brak ciał obcych i prawidłowe przycięcie |
| 5 | Laminacja | Jakość enkapsulacji oraz ryzyko pęcherzy, ciał obcych i zwarć | Laminowanie |
| 6 | Próżnia i ciepło utwardzają enkapsulant, łącząc szkło, ogniwa i tylną folię w jeden laminat | Przyczepność, zawartość żelu, enkapsulacja bez pęcherzy i długoterminowa niezawodność | Przycinanie i chłodzenie |
| 7 | Usuwa nadmiar enkapsulantu i tylnej folii; kontrolowane chłodzenie | Jakość uszczelnienia krawędzi i stabilność wymiarowa przed ramowaniem | Ramowanie i dozowanie kleju |
| 8 | Nakłada uszczelniacz i dopasowuje aluminiową ramę z narożnymi łącznikami | Wytrzymałość mechaniczna, ochrona przed wnikaniem i naprężenie laminatu wywołane ramą | Montaż puszki przyłączeniowej |
| 9 | Utwardzanie | Mocuje puszkę przyłączeniową, lutuje przewody i prowadzi kable | Bezpieczeństwo elektryczne, integralność połączeń i zewnętrzny interfejs modułu |
| 10 | Utwardzanie | Pozwala uszczelniaczowi ramy i zalewie osiągnąć wytrzymałość użytkową | Czy uszczelnienie ramy przetrwa cykle termiczne w terenie |
| 11 | Czyszczenie i test izolacji | Czyści szkło; sprawdza rezystancję izolacji i ciągłość | Zgodność z wymogami bezpieczeństwa i klasa estetyczna |
| 12 | Test IV i test EL | Błyska modułem, aby zmierzyć moc, i rejestruje obraz EL | Moc znamionowa, binowanie i zapis klasy gwarancyjnej gotowego urządzenia |
Czytanie tabeli w poziomie ujawnia logikę projektową. Stacje od 1 do 5 ustalają właściwości elektryczne i niezawodnościowe modułu; stacje od 6 do 9 ustalają jego właściwości mechaniczne i środowiskowe; stacje od 10 do 12 ustalają jego tożsamość handlową. Wady wprowadzonej w pierwszej grupie nie można skorygować w drugiej, dlatego stacje testowe powinny znajdować się w linii, a nie tylko na końcu.
Półautomatyczna kontra w pełni automatyczna: gdzie przełączenie się opłaca
Różnica między linią półautomatyczną a w pełni automatyczną nie jest jednym przełącznikiem. To zestaw decyzji dla każdej stacji, a prawidłowa odpowiedź różni się w zależności od stacji.
W linii półautomatycznej ogniwa są ładowane, a sznury obsługiwane ręcznie w kilku punktach; układanie jest wspomagane, a nie zrobotyzowane; ramowanie może być ręczne lub półautomatyczne; testowanie często odbywa się poza linią. W linii w pełni automatycznej ładowanie ogniw, transfer sznurów, układanie, okablowanie, ramowanie i testowanie są połączone przenośnikami i robotami przy minimalnej obsłudze ręcznej, a linia jest sterowana z centralnego HMI z zarządzaniem recepturami.
Automatyzacja daje trzy rzeczy: przepustowość na operatora, spójność i identyfikowalność. Przepustowość jest oczywista. Spójność ma większe znaczenie, niż oczekuje większość nabywców, ponieważ obsługa ręczna jest głównym źródłem mikropęknięć, które później ujawniają się jako utrata mocy i ślady ślimaków. Identyfikowalność ma znaczenie dla certyfikacji i gwarancji: automatyczna linia rejestruje parametry dla każdego numeru seryjnego modułu.
| Czynnik | Półautomatyczny | W pełni automatyczny |
|---|---|---|
| Typowy zakres wydajności | 5–30 MW | Około 60 MW i więcej |
| Robocizna na zmianę | Wyższa i wprost proporcjonalna do produkcji | Niższa i w dużej mierze stała |
| Spójność wydajności | Zależna od umiejętności operatora i dyscypliny zmianowej | Określana przez receptury i ustawienia maszyn |
| Uszkodzenia powstałe w wyniku obsługi | Wyższe, skoncentrowane w ręcznych punktach transferu | Niższe, a pozostałe przypadki wychwytuje EL w linii |
| Zmiana formatu | Szybka i wybaczająca | Wymaga zapisanych receptur i zapasowych zestawów ogniw |
| Identyfikowalność | Zwykle ręczne zapisy | Automatyczne rejestrowanie dla każdego numeru seryjnego |
| Logika progu opłacalności | Mała wielkość produkcji, rynki o niższych kosztach robocizny | Duża wielkość produkcji lub rynki o wysokich kosztach robocizny |
Przełączenie opłaca się, gdy roczne oszczędności na kosztach robocizny przewyższają zamortyzowaną różnicę kapitałową plus koszt dodatkowej dyscypliny czasu pracy, jakiej wymaga automatyzacja. W praktyce ten punkt przecięcia wypada gdzieś w zakresie 40–80 MW dla wielu rynków i przesuwa się wcześniej wraz ze wzrostem lokalnych płac. Istotne są dwa zastrzeżenia. Automatyzacja nie toleruje słabej spójności materiału: automatyczna linia zasilana zmiennymi ogniwami szybciej produkuje zmienne moduły. A częściowo zautomatyzowana linia jest często najgorszą konfiguracją, ponieważ ręczne stacje przed automatycznymi ponownie wprowadzają dokładnie tę zmienność obsługi, którą automatyzacja miała wyeliminować. Jeśli nie można zautomatyzować jednocześnie sznurkowania i układania, automatyzacja tylko jednego z nich daje mniej, niż sugeruje broszura.
Wybory sprzętu na poziomie stacji współdziałają z tą decyzją w sposób, który warto zrozumieć przed podjęciem zobowiązania. tabber i stringer ustala pułap przepustowości; laminator ustala tempo; a konfiguracja testowania decyduje o tym, czy wady zostaną wykryte, czy wysłane, jak opisano w testowanie EL w linii kontra poza linią.
Logika buforów i WIP
Ponieważ czasy cykli stacji są nierówne, a stacje zatrzymują się z powodu konserwacji, zmian materiału i mikrozatrzymań, linia montażowa bez buforów przenosi każde zakłócenie z góry bezpośrednio na laminator. Bufory to mechanizm rozdzielający stacje, a ich umiejscowienie i rozmiar to decyzje projektowe o realnym koszcie.
Bufory występują w trzech rodzajach na linii modułów. Bufory sznurów znajdują się między stringerem a układaniem i absorbują fakt, że sznurkowanie przebiega w cyklach dopasowanych do ogniw, podczas gdy układanie zużywa sznury w partiach dopasowanych do modułów. Bufory między układaniem a laminatorem są najważniejsze, ponieważ laminator jest rozrusznikiem tempa, a jego głodzenie to najdroższy tryb awarii na linii. Bufory po laminowaniu rozdzielają laminator od ramowania i testowania, które mają jeszcze inne struktury cykli.
Kompromis polega na kapitale obrotowym przeciwko produkcji. Każdy moduł w buforze to materiał, za który zapłacono, a jeszcze nie wysłano, leżący na przenośniku. Zbyt mały bufor i rozrusznik tempa głoduje, kosztując znacznie więcej produkcji, niż kosztowałoby zbudowanie bufora. Zbyt duży bufor i ukrywasz prawdziwy brak równowagi wydajności za zapasem, jednocześnie zamrażając gotówkę. Praktycznym punktem wyjścia jest dobranie bufora zasilania laminatora tak, aby pokrywał co najmniej jeden pełny cykl laminowania plus oczekiwany czas mikrozatrzymania na poprzedzających stacjach, a następnie pomiar i korekta.
Logika WIP współdziała również z jakością. Im dłużej laminat pozostaje w częściowo przetworzonym stanie — szczególnie między układaniem a laminowaniem, gdzie encapsulant może wchłaniać wilgoć — tym bardziej zawęża się okno procesu. Dlatego bufory należy dobierać pod względem czasu, a nie tylko jednostek. Bufor przechowujący dziewięćdziesiąt minut produkcji w wilgotnym środowisku to inne ryzyko niż bufor przechowujący piętnaście minut.
Gdzie linia faktycznie traci produkcję
Wydajność znamionowa i wydajność rzeczywista różnią się, a luka ma niewielką liczbę powtarzających się przyczyn. Zrozumienie ich jest cenniejsze niż jakakolwiek pojedyncza specyfikacja maszyny.
Głodzenie rozrusznika tempa to największa pojedyncza strata. Każde zatrzymanie w górze strumienia, które dociera do laminatora, kosztuje jeden cykl laminatora na zdarzenie, a 15-minutowy cykl oznacza 15-minutową stratę. To problem buforowania, a nie problem prędkości maszyny.
Niezrównoważony takt jest następny. Stacja, której czas cyklu przekracza takt linii, trwale ogranicza produkcję niezależnie od tego, co robią inne stacje. Diagnozuje się to, mierząc rzeczywisty czas cyklu na każdej stacji przez pełną zmianę i znajdując tę, która wyznacza pułap — co nie zawsze jest tą, którą sugeruje broszura dostawcy.
Czas przezbrojenia to ukryta strata w fabrykach wieloformatowych. Jeśli przejście z jednego formatu ogniw lub rozmiaru modułu na inny kosztuje cztery godziny, a robisz to dwa razy w tygodniu, oddajesz około pełnego dnia roboczego tygodniowo. Zapisane receptury, zapasowe zestawy na format ogniw i wstępnie przygotowane materiały to właśnie to, co zamienia czterogodzinną przezbrojenie w czterdziestominutowe.
Strata wydajności na nieodwracalnych stanowiskach to podwójny koszt: tracisz marżę modułu i tracisz slot produkcyjny, który zużył. Ponieważ laminowanie i stringowanie są praktycznie nieodwracalne, wady tam są znacznie droższe niż wady wykryte przed nimi. To argument ekonomiczny za kontrolą inline, a nie próbkowaniem na końcu linii.
Wreszcie, odchylenia mediów i środowiska — spadek ciśnienia sprężonego powietrza, dryf temperatury wody chłodzącej, wzrost wilgotności w pomieszczeniu układania — objawiają się jako przerywane problemy z jakością, które operatorzy przypisują materiałom. To problemy na poziomie linii wymagające oprzyrządowania na poziomie linii i zwykle pozostają niewidoczne, dopóki ktoś nie zacznie ich rejestrować.
Sprzęt do laminowania zwykle wyznacza tempo całej linii, więc wydajność, buforowanie i testy odbiorcze są określane wokół tego stanowiska.

Co powinien określić kupujący
Zapytanie o linię do modułów składające się z docelowej wartości MW i rozmiaru ogniwa da wycenę, której nie da się porównać z żadną inną. Poniższe pozycje specyfikacji decydują o tym, czy oferty można faktycznie porównać i czy dostarczona linia spełnia oczekiwania.
- Podstawa taktu i wydajności — moduły na godzinę przy określonym rozmiarze modułu i formacie ogniwa, przy założonej wydajności, a nie nagłówkowa roczna wartość MW.
- Zakres formatów ogniw — wymiary ogniw, pełne lub cięte na pół, liczba szyn zbiorczych z uwzględnieniem gotowości na multi-busbar i zero-busbar oraz czy muszą być obsługiwane formaty back-contact.
- Zakres rozmiarów modułów — minimalne i maksymalne wymiary szkła oraz zakres profili ram, które akceptuje stanowisko ramowania.
- Granica automatyzacji na stanowisko — które kroki manipulacji są ręczne, które automatyczne, oraz zakładana liczba pracowników na zmianę.
- Zakres kontroli — EL inline na poziomie stringów i na poziomie modułów, klasa testera błyskowego IV i standard kalibracji oraz uwzględnienie testu izolacji.
- Wymiarowanie buforów — liczba modułów bufora przed i po laminatorze, wyrażona w jednostkach i w czasie.
- Zarządzanie recepturami — ile zapisanych receptur, ile zapasowych zestawów na format ogniw jest w zestawie i co obejmuje przezbrojenie.
- Media i środowisko — zasilanie, jakość i ciśnienie sprężonego powietrza, woda chłodząca, obciążenie podłogi oraz zakładana kontrola wilgotności i temperatury dla układania i laminowania.
- Rozruch i szkolenie — czas trwania, kto płaci za podróż i zakwaterowanie, kryteria testu odbiorczego oraz jak długo wsparcie pozostaje na miejscu po przekazaniu.
- Dokumentacja i zgodność — dokumentacja CE dla sprzętu, rysunki elektryczne, lista części zamiennych z czasami dostawy oraz schematy obwodów w języku, który czyta twój zespół utrzymania ruchu.
Na dwóch kolejnych rzeczach warto nalegać. Po pierwsze, protokół testu odbiorczego napisany przed zamówieniem, określający, co będzie mierzone, jakim przyrządem, przez jaki czas i co stanowi zaliczenie lub niepowodzenie. Po drugie, plan kwalifikacji materiałów: linia powinna w sposób udokumentowany utrzymywać swoje specyfikacje w przypadku co najmniej dwóch kwalifikowanych dostawców krytycznych materiałów eksploatacyjnych, ponieważ linia dostrojona do enkapsulantu jednego dostawcy to linia z pojedynczym punktem awarii. Dyscyplina zakupowa jest omówiona dalej w co decyduje o cenie maszyny.
Najczęściej zadawane pytania
Czym jest linia montażowa modułów fotowoltaicznych?
To zintegrowany zestaw stanowisk, które przekształcają posortowane ogniwa słoneczne w gotowe, przetestowane moduły, połączone systemem transportu i zsynchronizowane wspólnym czasem taktu. Główne stanowiska to sortowanie i cięcie ogniw, tabbing i stringowanie, układanie i bussing, laminowanie, obcinanie, ramowanie, montaż puszki przyłączeniowej, utwardzanie i testy elektryczne. Linię definiuje jej przepływ i takt, a nie poszczególne maszyny, ponieważ wydajność jest ograniczona przez najwolniejsze stanowisko, a nie przez średnią.
Jak montuje się panele fotowoltaiczne?
Ogniwa są lutowane w stringi przez tabber i stringer, kontrolowane za pomocą elektroluminescencji inline, a następnie układane na szkle z enkapsulantem i połączone szynami zbiorczymi. Zespół jest laminowany w próżni i pod wpływem ciepła, aby scalić szkło, ogniwa i tylną folię w jedną zamkniętą jednostkę, obcinany i chłodzony, wyposażany w ramę i uszczelniacz, zaopatrywany w puszkę przyłączeniową, utwardzany, a na końcu testowany błyskowo w celu pomiaru mocy i kontrolowany pod kątem wad. Każdy etap ogranicza inną właściwość gotowego modułu.
Ile modułów na godzinę produkuje typowa linia montażowa?
Podstawowe linie półautomatyczne zwykle pracują w zakresie od 10 do 20 modułów na godzinę, podczas gdy większe linie automatyczne osiągają znacznie wyższą wydajność, przy czym dokładna liczba zależy od rozmiaru modułu, formatu ogniwa i liczby zainstalowanych poziomów laminowania. Zawsze pytaj o wydajność przy określonym rozmiarze modułu i podanej wydajności, a nie o nagłówkową roczną zdolność produkcyjną w megawatach, ponieważ te dwie liczby opisują bardzo różne fabryki.
Dlaczego laminator jest wąskim gardłem?
Ponieważ laminowanie jest procesem wsadowym z 12- do 20-minutowym cyklem próżni i utwardzania, podczas gdy pozostałe stanowiska działają w sekundach lub dziesiątkach sekund. Jego przepustowość można zwiększyć tylko poprzez dodanie poziomów, co jest decyzją kapitałową, a nie operacyjną. Każde inne stanowisko na linii istnieje po to, aby zapewnić ciągłe zasilanie laminatora i odbierać jego produkcję, dlatego projektowanie linii zaczyna się od laminatora i idzie wstecz.
Przy jakiej wydajności ma sens w pełni automatyczna linia?
Punkt ekonomicznego przecięcia zwykle przypada w zakresie 40 do 80 MW i przesuwa się wcześniej wraz ze wzrostem lokalnych kosztów pracy. Poniżej tego progu linia półautomatyczna o wydajności od 5 do 30 MW jest uzasadnioną i często bardziej opłacalną konfiguracją. Decyzję należy sprawdzić względem własnych stawek wynagrodzeń i portfela zamówień, a nie przyjmować jako normę branżową, i należy ją podejmować stanowisko po stanowisku, a nie dla całej linii.
Jaka jest różnica między buforem a produkcją w toku?
To te same fizyczne moduły o różnych celach. Bufor to celowo dobrany zapas umieszczony w określonym punkcie, aby rozdzielić stacje i chronić stację nadającą tempo przed zakłóceniami z wcześniejszych etapów. Produkcja w toku to każdy częściowo ukończony materiał w przepływie. Rozróżnienie to ma znaczenie, ponieważ planowany bufor jest cechą konstrukcyjną wymiarowaną w jednostkach i w czasie, natomiast niekontrolowana produkcja w toku jest objawem braku równowagi, którego jeszcze nie zdiagnozowano.
Czy jedna linia może obsługiwać kilka rozmiarów modułów i formatów ogniw?
Tak, w zakresie określonym przy zakupie, i jest to jedna z najcenniejszych specyfikacji do wynegocjowania. Praktyczne ograniczenia to zakres szkła i ramy stacji ramowania, zgodność ogniw i szyn zbiorczych stringera oraz oprzyrządowanie do układania warstw. To, co czyni produkcję wieloformatową opłacalną, to zapisane receptury i zapasowe zestawy formatów, ponieważ czas przezbrojenia jest bezpośrednim odjęciem od dostępnej zdolności produkcyjnej.
Gdzie linia modułów traci najwięcej wydajności?
Głodzenie laminatora to największa pojedyncza strata, ponieważ każde zakłócenie, które do niego dociera, kosztuje pełny cykl laminowania. Niezrównoważony takt na jednej wolnej stacji jest następny w kolejności, a po nim czas przezbrojenia formatu i strata wydajności na stacjach nieodwracalnych, gdzie defektów nie można już naprawić. Wahania mediów w zakresie sprężonego powietrza, wody chłodzącej i wilgotności odpowiadają za kolejną część, która jest często błędnie przypisywana jakości materiału.
Podsumowując: określ linię przez takt, zakres formatów, granicę automatyzacji na stację, dobór buforów i protokół odbioru — a nie przez nagłówkową wartość w megawatach. Prześlij Ooitech docelowy rozmiar modułu, format ogniw i wymaganą wydajność, a my zwrócimy konfigurację stacja po stacji z najpierw dobraną stacją nadającą tempo.
Dalsza lektura i dane kontekstowe
Publiczne materiały referencyjne na ten temat, opublikowane przez organizacje, które utrzymują branżową mapę drogową technologii i dane rynkowe: