Krótka odpowiedź: Linia produkcyjna paneli słonecznych to uporządkowany zestaw stanowisk, które przekształcają ogniwa w gotowe moduły — cięcie, tabbing, układanie, bussing, laminowanie, ramowanie, montaż skrzynki przyłączeniowej, testowanie — dostarczana w wersji półautomatycznej lub w pełni automatycznej i dostosowana do poziomu wydajności od 5 MW do 1–2 GW, przy czym układ, media i zatrudnienie zależą od tego poziomu.
Linia produkcyjna paneli słonecznych: konfiguracje od 5 MW do 1 GW
Kupujący rzadko mają problem z jedną maszyną. Mają problem z linią jako projektem: poziom wydajności wybrany, zanim ktokolwiek sprawdził pomieszczenie mediów, poziom automatyzacji wybrany bez policzenia operatorów, powierzchnia rozrysowana, zanim ktokolwiek zapytał, jak długa jest naprawdę kolejka do laminatora.
Co zawiera linia produkcyjna paneli słonecznych
Sekwencja jest stała. To, co zmienia się między warsztatem 5 MW a fabryką gigawatową, to ile pracy wykonuje się ręcznie, ile bufora znajduje się między stanowiskami i ile kontroli przebiega automatycznie.
- Przygotowanie ogniw — sortowanie, następnie cięcie laserowe lub skrybowanie dla ogniw połówkowych, shingled lub back-contact.
- Tabbing i stringowanie — lutowanie taśm lub klejenie adhezyjne w stringi z powtarzalnymi połączeniami.
- Układanie — stringi na szkło z enkapsulantem i folią tylną lub szkłem tylnym, w kolejności obwodu.
- Bussing i izolacja — łączenie końców stringów w obwód modułu i izolowanie połączeń.
- Pozycjonowanie ogniw, odstępy i wzajemne połączenia stringów; błąd umieszczenia staje się trwały — kontrola wizualna i EL, gdy wady są jeszcze naprawialne.
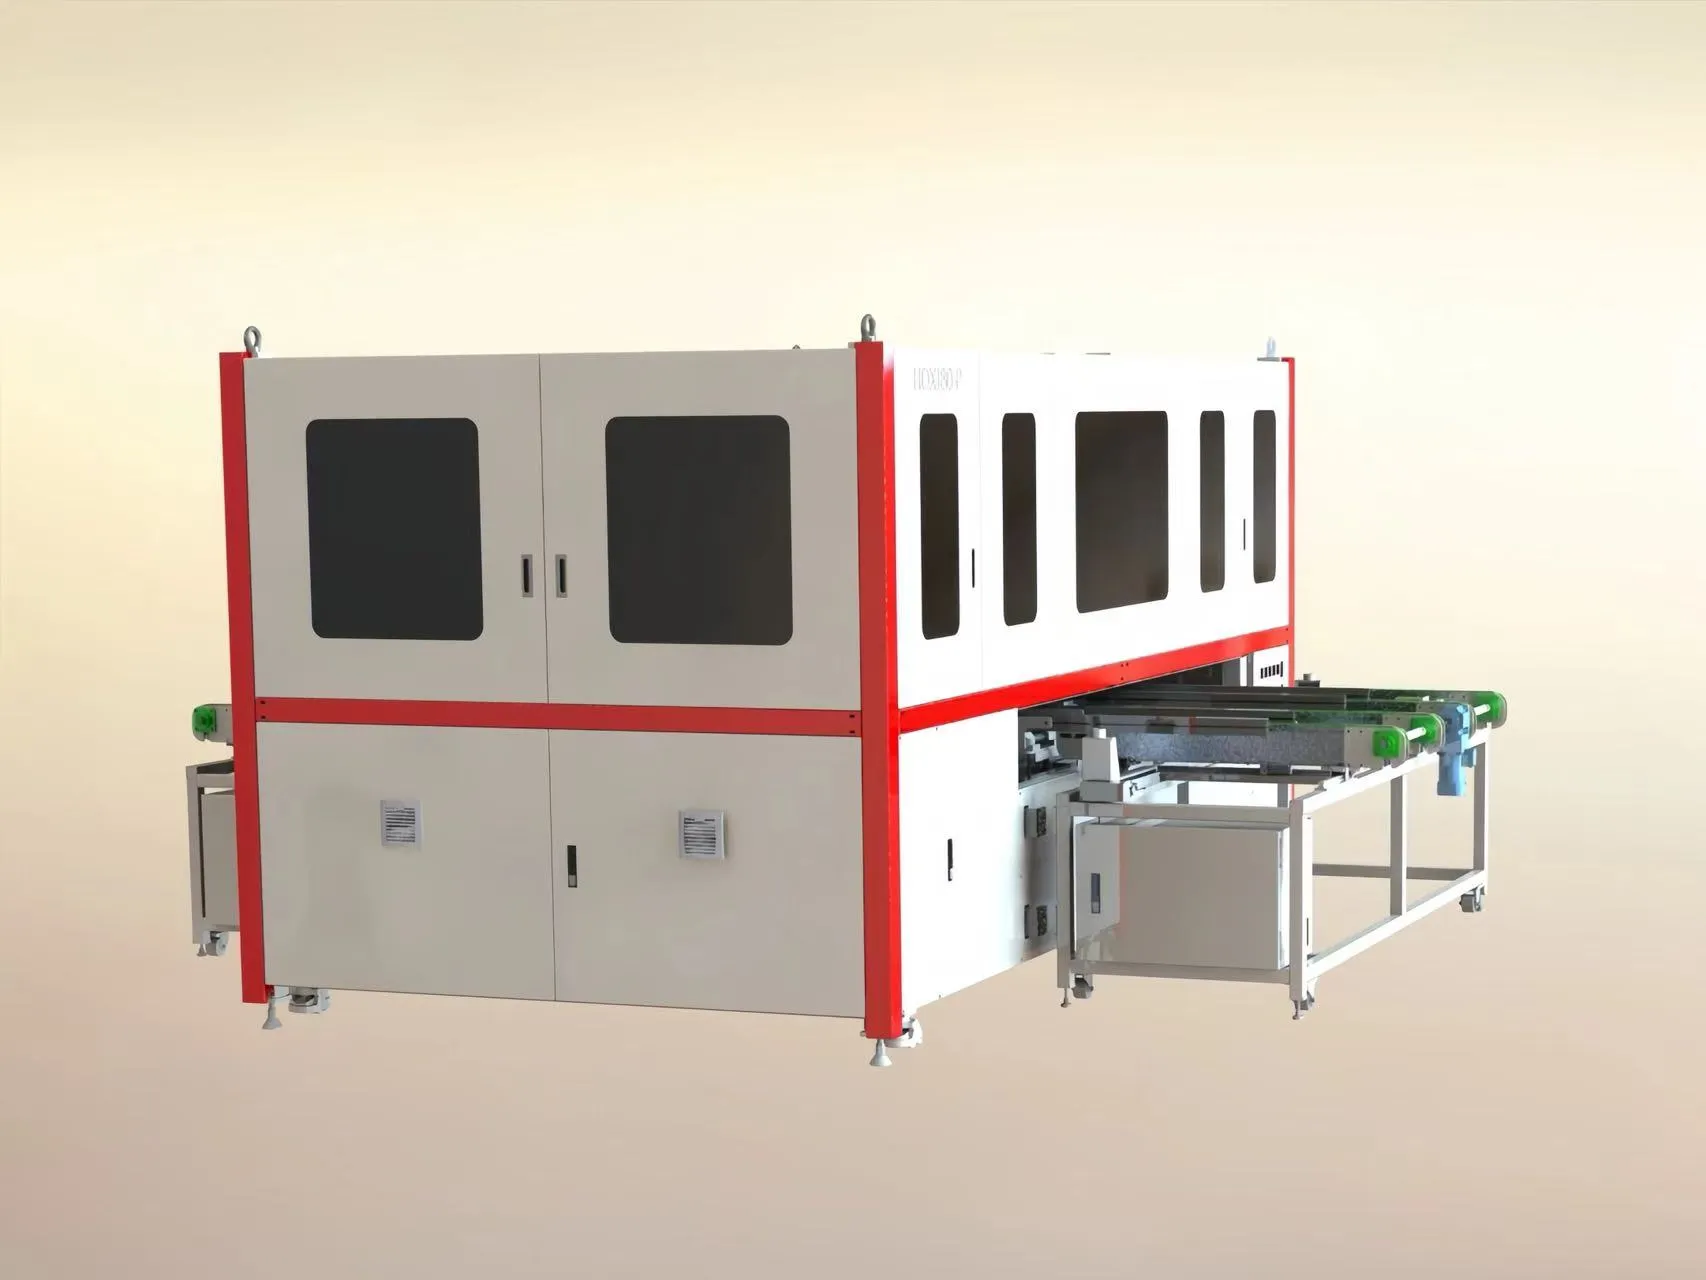
- Laminacja — ciepło, próżnia i ciśnienie utwardzające enkapsulant i usuwające powietrze.
- Ramkowanie i puszka przyłączeniowa — przycinanie, klej do ramy, lutowanie skrzynki lub wypełnianie klejem, utwardzanie.
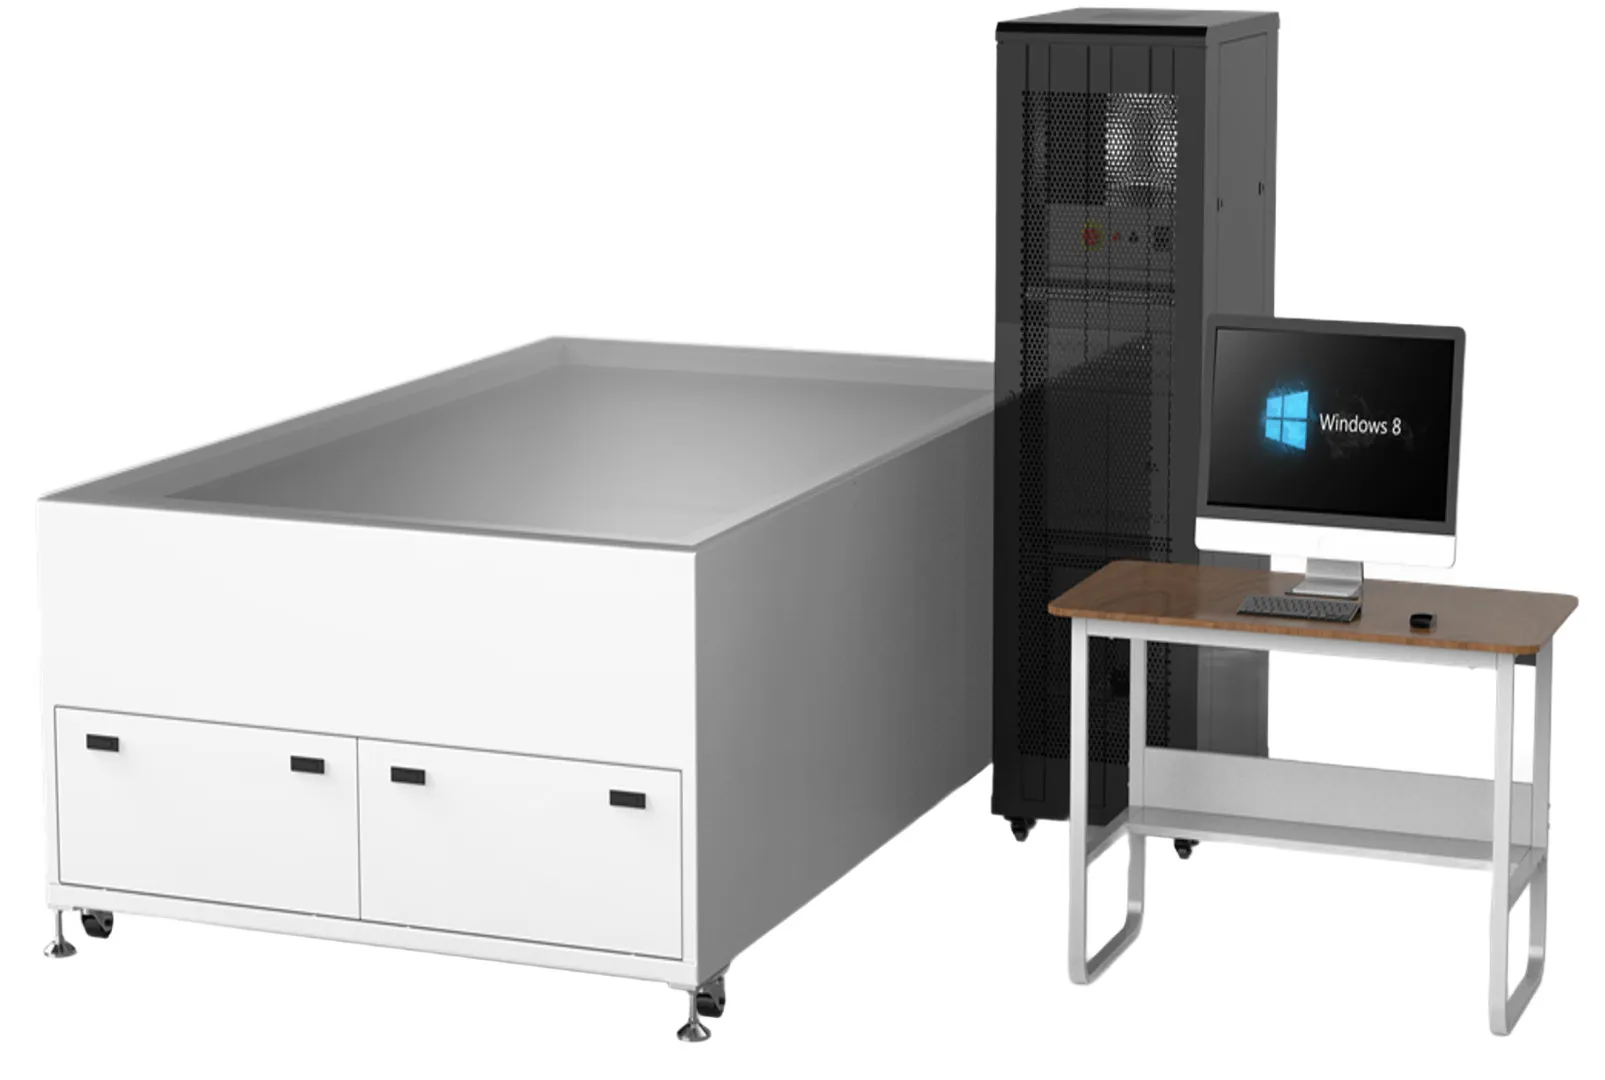
- Testy końcowe — obrazowanie EL, IV pod symulatorem słonecznym, testy hipot, sortowanie, pakowanie.
Dwa stanowiska wyznaczają rytm dalszej części linii: tabber-stringer, taki jak AM050FH do stringów ogniw połówkowych MBB, oraz pomiar IV na symulatorze klasy AAA, takim jak OTMT. Wszystko inne jest określane przez funkcję i interfejs z sąsiednimi stanowiskami.
Półautomatyczna versus w pełni automatyczna
Rozróżnienie nie polega na „maszyny versus brak maszyn”. Półautomatyczna linia produkcyjna paneli słonecznych wykorzystuje ten sam sprzęt procesowy; operatorzy przenoszą moduły między stanowiskami i podejmują więcej decyzji wizualnych. W pełni automatyczna linia dodaje transport, buforowanie, automatyczne załadunek laminatora i identyfikowalność, dzięki czemu moduły nigdy nie są podnoszone ręcznie.
Ręczny transport kosztuje zatrudnienie i powoduje uszkodzenia manipulacyjne, których żaden test w pełni nie wychwyci. Spójność jest prawdziwym argumentem wraz ze wzrostem wydajności: ręczne układanie jest w porządku przy kilku modułach na zmianę i staje się głównym źródłem przesunięć przy setkach. Odzyskiwanie po awarii działa odwrotnie — widoczne zablokowanie usuwa operator, linia automatyczna wymaga procedury pisemnej.
Jak zmienia się konfiguracja od 5 MW do 1 GW
Poziomy, do których buduje Ooitech: 5 MW, 10 MW, 20 MW, 30 MW, 60 MW, 120 MW, 150 MW, 300 MW, 600 MW i 1–2 GW. Tabela pokazuje, jak zmienia się charakter linii; służy jako wskazówka przy podejmowaniu decyzji, a nie jako jej specyfikacja.
| Poziom | Charakter | Co napędza projekt |
|---|
| 5 MW | Półautomatyczna, kompaktowa | Najmniejszy nakład kapitałowy; transport ręczny. |
| 10 MW | Półautomatyczna, częściowa automatyzacja | Gdzie praca ręczna ogranicza jakość. |
| 20 MW | Półautomatyczna, więcej stanowisk | Bufor i przepływ powyżej prędkości maszyn. |
| 30 MW | Hybrid | Załadunek laminatora jest wąskim gardłem. |
| 60 MW | Głównie automatyczna | Kontrola w linii i identyfikowalność. |
| 120 MW | W pełni automatyczna kompletna | Transport, buforowanie, zintegrowane dane. |
| 150 MW | W pełni automatyczna, wieloformatowa | Czas przezbrojenia i balans linii. |
| 300 MW | W pełni automatyczna, przepływ równoległy | Nadmiarowość i dostęp serwisowy. |
| 600 MW | Skala zakładowa | Media, logistyka, MES. |
| 1–2 GW | Zakład wieloliniowy | Wspólne media i system jakości. |
Dwie zasady obowiązują na każdym poziomie. Wydajność wyznacza najwolniejsze stanowisko w łańcuchu, a nie najszybsza maszyna w ofercie. A przejście z półautomatycznej na automatyczną to krok w złożoności projektu, zanim staje się krokiem w liczbie stanowisk. Kupujący po raz pierwszy często zaczynają od linia półautomatyczna 5 MW , projektując budynek tak, aby późniejsza konfiguracja automatyczna zmieściła się w tej samej powierzchni.
Logika układu i powierzchni
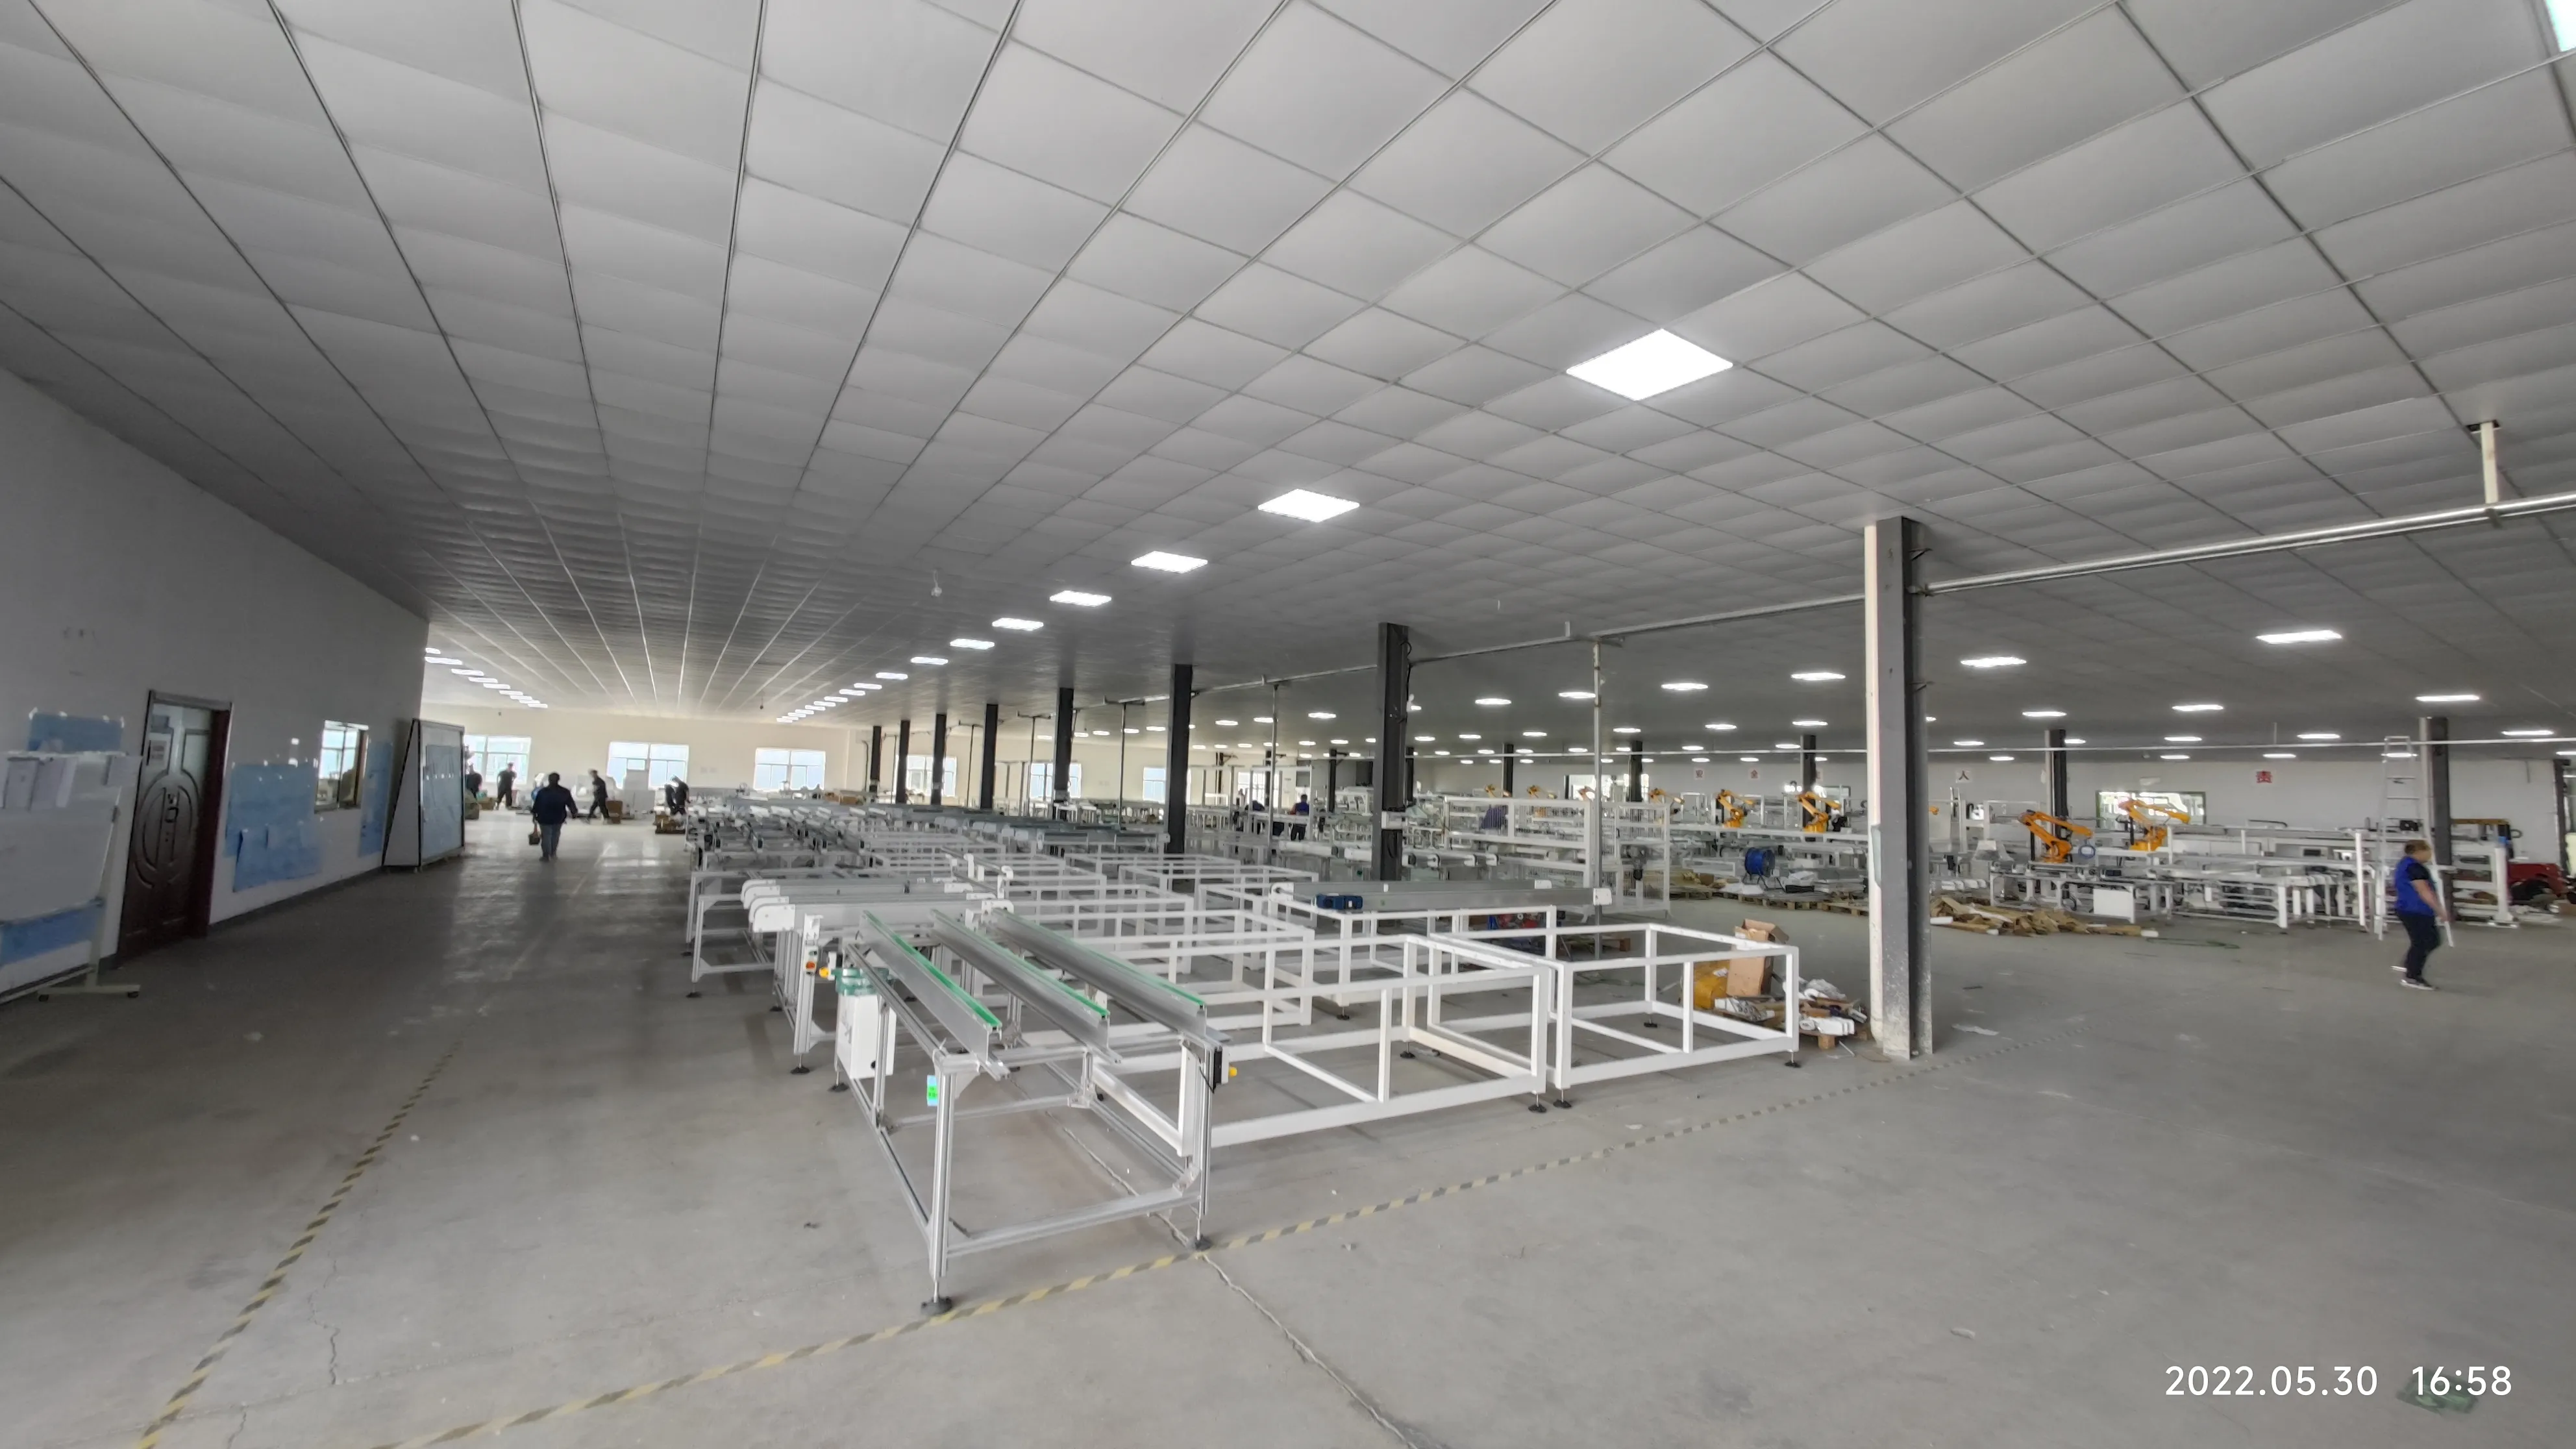
Układ podąża za materiałem, a nie za arkuszem rysunku. Linia biegnie w jednym kierunku od załadunku szkła do pakowania, a każde przekazanie rodzi te same pytania: gdzie moduły czekają, kto je przenosi, jak odrzut opuszcza przepływ bez blokowania go. Linia prosta, kształt U zawracający gotowe moduły do alejki szkła, lub dwie alejki z układaniem i laminowaniem plecami do siebie.
Powierzchnię pochłania bufor, a nie maszyny. Między układaniem a laminatorem musi być wystarczająca kolejka, aby zasilać go podczas przestoju; między laminatorem a ramowaniem musi być miejsce na chłodzenie. Alejki serwisowe, prześwit szaf i droga wystarczająco szeroka do wywiezienia laminatora są kosztowne w późniejszej modernizacji.
Media: zasilanie, powietrze, woda, środowisko
Media to ta część linii produkcyjnej paneli słonecznych, która jest odbierana na końcu i obwiniana jako pierwsza. Moc przyłączeniowa jest zdominowana przez laminatory, symulator słoneczny i instalację chłodniczą, a dystrybucja musi być wymiarowana na pracę jednoczesną, a nie na sumę nominalną. Sprężone powietrze jest pobierane w wielu małych punktach — siłowniki, chwytaki, dozowanie kleju, uchwyty — więc stabilne ciśnienie ma większe znaczenie niż całkowita objętość.
Woda chłodząca jest wymagana przez laminator oraz niektóre urządzenia laserowe i testowe; specyfikacja powinna określać temperaturę i przepływ oczekiwane przez maszynę, wymiarowane z zapasem na lato. Laminowanie i utwardzanie kleju wymagają również czystego, kontrolowanego pomieszczenia — warsztat komfortowy dla ludzi nie jest automatycznie odpowiedni do enkapsulacji.
Zatrudnienie na zmianę według poziomu automatyzacji
Liczbę pracowników odczytuje się z układu, a nie zgaduje z broszury. Na linii półautomatycznej ludzie są rozproszeni wzdłuż procesu — każde ręczne przekazanie to osoba, skupiona przy układaniu, bussing i kontroli. Na linii w pełni automatycznej ta sama wydajność wymaga personelu przy załadunku szkła, bramkach jakości, pakowaniu i utrzymaniu ruchu.
Na etapie wyceny kluczowe jest pytanie o organizację, jaką zakłada dostawca: liczba osób na zmianę, kwalifikacje, czy przezbrojenie wymaga jednej czy dwóch osób, kto usuwa awarię o trzeciej nad ranem. Ooitech dostarcza w modelu turnkey wraz ze szkoleniem, więc plan zatrudnienia i plan szkoleń powinny być dostarczone jako jeden dokument.
Sekwencja uruchomienia i szkoleń
Uruchomienie przebiega od weryfikacji mediów i prób na sucho pojedynczych stacji, przez integrację sekcji, aż po pełny przebieg linii na rzeczywistym materiale przed przekazaniem. Szkolenia przebiegają równolegle, a nie później: operatorzy uczą się stacji, gdy jest ona ustawiana, a personel utrzymania ruchu uczy się rysunków na maszynie, którą będzie naprawiał.
Dwa dokumenty decydują o powodzeniu tego etapu — lista kontrolna przed instalacją wydana przed wysyłką, określająca, co musi być ukończone w budynku przed przybyciem skrzyń, oraz protokół przekazania, określający, co jest demonstrowane, na jakim materiale i kto podpisuje.
Jak napisać zapytanie ofertowe (RFQ) na linię produkcyjną paneli fotowoltaicznych
Dobre zapytanie ofertowe opisuje fabrykę, a nie listę nazw maszyn. Najpierw podaj produkt: rozmiar i format modułu, typ i konfigurację ogniw, szkło, ramę lub brak ramy, typ skrzynki przyłączeniowej oraz mieszankę, jeśli produkowany jest więcej niż jeden wariant. Następnie ramy handlowe: docelowy poziom, liczba zmian dziennie, planowana rozbudowa oraz czy zakład jest nowy, czy przebudowywany.
- Fakty dotyczące zakładu — powierzchnia podłogi, wysokość sufitu, obciążenie podłogi, zasilanie, powietrze, woda, kanalizacja.
- Granice zakresu — gdzie kończy się dostawca, a zaczynasz Ty.
- Oczekiwania dotyczące automatyzacji dla każdej sekcji, a nie jedna globalna etykieta.
- Interfejsy — identyfikowalność, gromadzenie danych, MES lub ERP.
- Elementy dostarczane — układy, harmonogram mediów, instrukcje, lista części zamiennych, szkolenia, kryteria odbioru.
- Warunki serwisu — ścieżka reakcji, czas dostawy części zamiennych, wsparcie zdalne, zakres gwarancji.
Porównywalność jest tu celem: dwie oferty na tę samą „automatyczną linię produkcyjną paneli fotowoltaicznych” rzadko obejmują ten sam zakres, a odpowiedź sekcja po sekcji pozwala to ustalić. Dyscyplina jest identyczna przy porównywaniu 120 MW automatycznej linii z konfiguracją turnkey 600 MW.
Typowe błędy w specyfikacji
- Wydajność bez produktu. Poziom nic nie znaczy, dopóki nie zdefiniowano formatu modułu.
- Najszybsza maszyna, a nie zrównoważona linia. Wąskie gardło po prostu się przesuwa.
- Kontrola poza zakresem. Testowanie EL i IV to urządzenia procesowe, a nie dodatki.
- Rezygnacja ze szkoleń w negocjacjach. Nieszkoleni operatorzy generują braki od pierwszego dnia.
Sekwencja ma większe znaczenie niż jakakolwiek pojedyncza specyfikacja; proces jest opisany w dziesięcioetapowym procesie produkcyjnym oraz w jak działa linia od ogniw do modułów.
FAQ
Ile czasu zajmuje budowa i uruchomienie linii?
Zależy to od poziomu wydajności, stopnia automatyzacji i tego, jak szybko budynek jest gotowy. Kompaktowa linia półautomatyczna to krótki projekt; w pełni automatyczna linia wielosekcyjna wymaga dłuższej budowy, instalacji i integracji. Poproś o harmonogram sekcja po sekcji, aby prace na budowie przebiegały równolegle.
Czy linię półautomatyczną można później zmodernizować do automatycznej?
Tak, jeśli układ i media są pod to zaplanowane. Typowa ścieżka dodaje transport i buforowanie między sekcjami, a następnie automatyczne załadunek laminatora, zachowując te same urządzenia podstawowe. Ograniczeniami są powierzchnia podłogi, rezerwa mocy elektrycznej oraz zapas powietrza i chłodzenia.
Co decyduje o cenie linii produkcyjnej paneli fotowoltaicznych?
Poziom wydajności, stopień automatyzacji każdej sekcji, liczba stacji, obsługiwane formaty oraz granica zakresu — czy załadunek, transport, kontrola i pakowanie są wliczone. Instalacje mediów i prace budowlane to odrębne pozycje budżetowe. Oferty są porównywalne tylko wtedy, gdy zapytanie ofertowe wymusza odpowiedź sekcja po sekcji; struktura kosztów według wydajności pokazuje, jak czytać takie arkusze.
Czy musimy kupić całą linię naraz?
Niekoniecznie, ale kolejność ma znaczenie. Stacje decydujące o jakości — sznurowanie, laminowanie, testowanie — najtrudniej zastąpić; transport i pakowanie można rozpocząć ręcznie. Kupuj proces przed transportem, utrzymuj kompletny układ od pierwszego dnia i wprowadzaj automatyzację etapami do linii zbudowanej tak, by ją przyjąć.
Linia produkcyjna paneli fotowoltaicznych to długotrwały środek trwały, a umowa, którą podpisujesz, decyduje o tym, jak będzie działać przez lata. Prześlij swoją specyfikację produktu, docelowy poziom i dane zakładu przez formularz zapytania ofertowego i poproś o zakres sekcja po sekcji; przegląd maszyn na poziomie stacji to naturalna kolejna lektura.