Testowanie EL paneli słonecznych: konfiguracja inline vs offline
Spis treści
Krótka odpowiedź: Test elektroluminescencyjny to jedyny etap kontroli, który pozwala zajrzeć do wnętrza gotowego modułu, a umiejscowienie stanowiska na linii decyduje o tym, jakie wady może jeszcze wykryć. Inline EL obrazuje każdy moduł w ramach przepływu produkcyjnego, więc wykrywa wady, ale nie może ich naprawić, ponieważ moduł jest już zamknięty. Offline EL wykorzystuje osobną komorę z dłuższym czasem naświetlania i wyższą rozdzielczością, co pozwala na kontrolę łańcucha lub modułu przed przekazaniem go do następnego etapu, co umożliwia naprawę. Zaangażowany sprzęt obejmuje klasę OEL-CCD2400 i OPT-M950B, z rozdzielczościami do około 0,1 mm i rozmiarami komór od około 1400 mm do 2500 mm. Linia, która prowadzi wyłącznie inline EL, wykryje swoje wady, ale więcej z nich trafi na złom.
Testowanie EL to jedyny etap kontroli, który widzi wnętrze gotowego modułu. To, gdzie umieścisz stanowisko, decyduje o tym, które wady wykryjesz, gdy ich naprawa jest jeszcze tania: inline za stringerem, offline na stole szklanym lub na poziomie stringów.
Produkcja modułów PV · Kontrola i zapewnienie jakości · autor: Jerry, Ooitech
1. Co faktycznie potwierdza testowanie EL na linii modułów
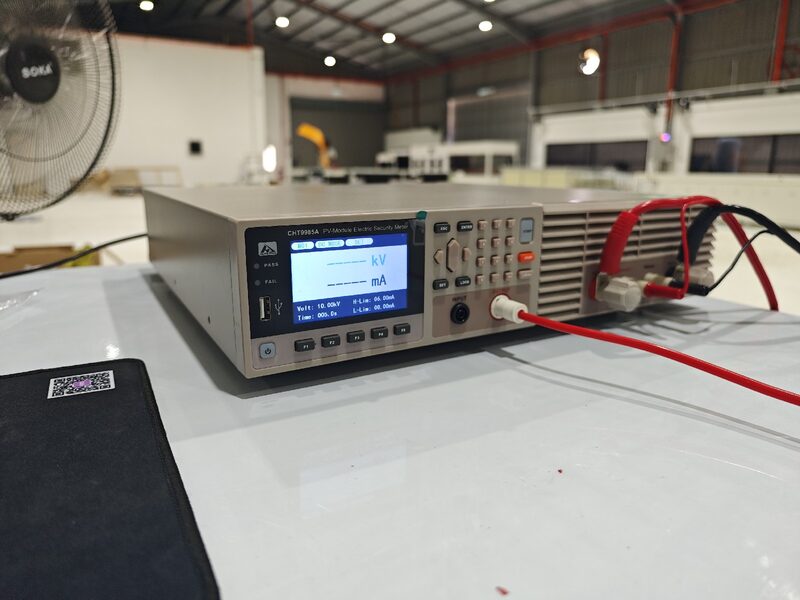
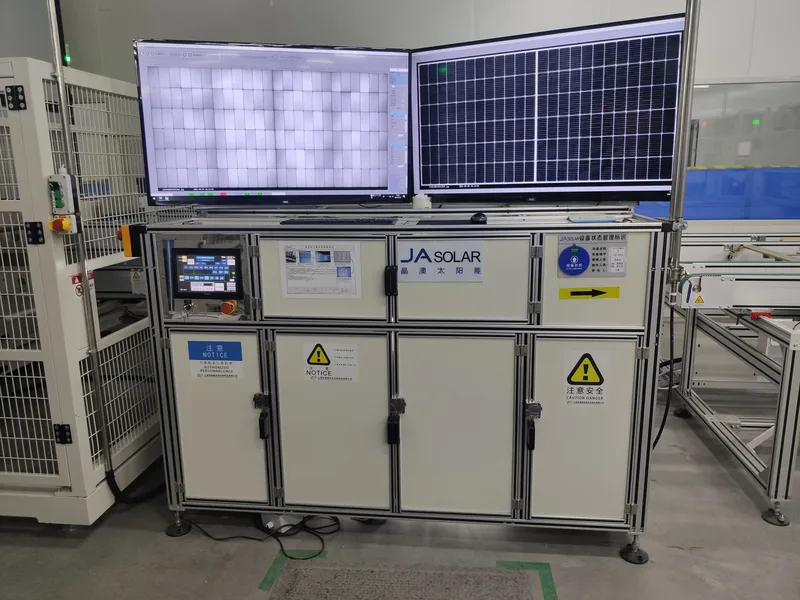
Rys. 1: Stanowisko kontroli EL na poziomie modułu. Lewy monitor pokazuje obraz elektroluminescencji; prawy pokazuje sam moduł, dzięki czemu operator może dopasować ciemny obszar do fizycznego ogniwa.
Testowanie elektroluminescencji przepuszcza prąd w kierunku przewodzenia przez ogniwa. Nienaruszone ogniwo krzemowe emituje światło podczerwone proporcjonalnie do tego, jak dobrze przewodzi; pęknięty, zanieczyszczony lub źle zlutowany obszar emituje mniej lub wcale. Kamera podczerwieni obrazuje tę emisję, a uzyskany obraz EL pokazuje stan wewnętrzny każdego ogniwa jednocześnie.
Na linii produkcyjnej czyni to testowanie EL główną bramką dla sześciu klas wad:
| Klasa wady | Jak wygląda na obrazie EL | Typowe źródło na linii |
|---|---|---|
| Pęknięcie | Ciemne linie lub rozgałęzienia na ogniwie, często niewidoczne w świetle dziennym | Stringowanie, manipulacja, układanie |
| Złamanie | Brakujący lub całkowicie ciemny obszar ogniwa, ostre krawędzie | Uderzenie mechaniczne, prasowanie ramy |
| Czarna plama | Zlokalizowane ciemne plamy wewnątrz jednego ogniwa | Zanieczyszczenie płytki, wada materiału |
| Wymieszane płytki | Jedno ogniwo wyraźnie jaśniejsze lub ciemniejsze od sąsiednich | Pomyłka przy sortowaniu w magazynie ogniw |
| Wada procesu | Przerwy w palcach, nierównomierna emisja na ogniwie | Metalizacja, drukowanie, manipulacja |
| Zimny lut | Ciemna plama wzdłuż taśmy lub przy polu lutowniczym | Temperatura lutowania lub topnik |
Warto zrozumieć dwa ograniczenia, zanim napiszesz specyfikację. Testowanie EL nie mierzy mocy wyjściowej. To zadanie testera IV z symulatorem słońca, a obie maszyny odpowiadają na różne pytania. Testowanie EL nie widzi też za aluminiową ramą ani pod puszką przyłączeniową, ponieważ emisja podczerwieni jest tam blokowana. Wszystko, co trzeba skontrolować w tych obszarach, musi być sprawdzone przed ramowaniem.
2. Inline, offline czy poziom stringów: gdzie znajduje się stanowisko
Istnieją trzy miejsca, w których może znajdować się stanowisko EL, i nie są one wymienne. Ooitech produkuje urządzenia dla wszystkich trzech, a karty danych technicznych bezpośrednio opisują kompromis.
| Umieszczanie | Przykładowy model | Jak porusza się moduł | Najlepsze zastosowanie, gdy |
|---|---|---|---|
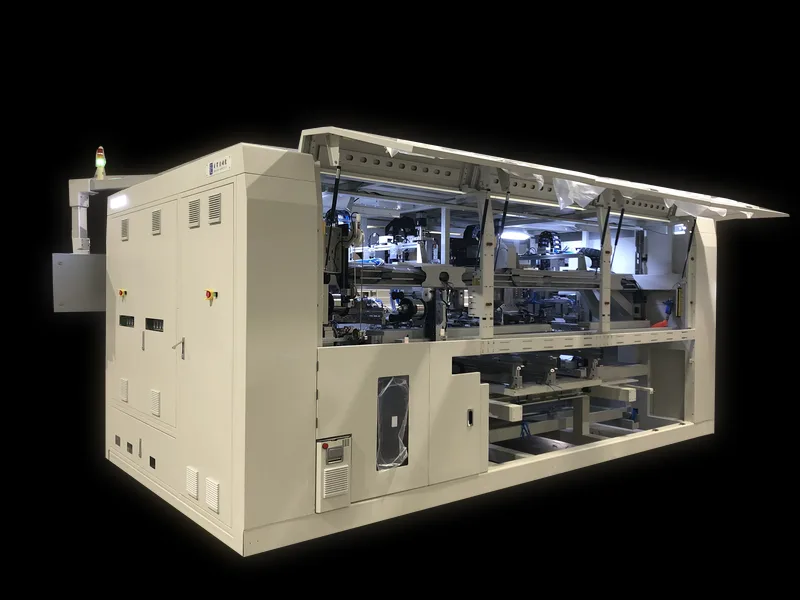
| Inline, automatyczne | OPT-M950B (8 kamer) | Trzy przenośniki taśmowe, automatyczne wyrównanie we wszystkich kierunkach, cykl testu ≤20 s | Ciągły przepływ, duża wydajność i chcesz kontrolę w czasie taktu |
| Offline, półautomatyczne | OEL-S2400 (2 kamery), OEL-CCD2400 (6 kamer) | Moduł umieszczany przez operatora na stole z superbiałego szkła hartowanego | Zróżnicowane wielkości partii, pętle przeróbek lub linia, w której stanowisko 20 s stałoby się wąskim gardłem |
| Poziom stringów | OPT-S110H | String ogniw kontrolowany przed układaniem | Chcesz odrzucić zły string, zanim encapsulant uczyni go trwałym |
Umiejscowienie decyduje o tym, co wykryjesz, a nie o tym, jak dobra jest kamera.
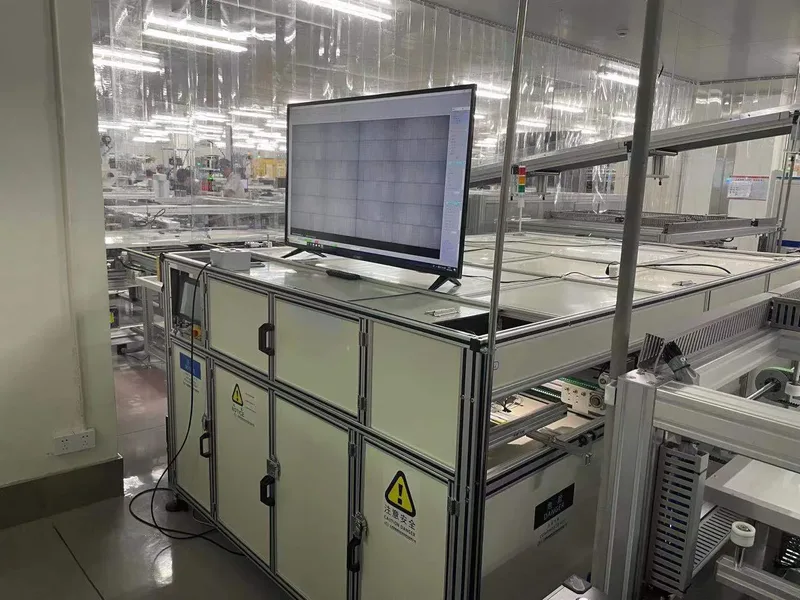
Rys. 2: Stanowisko EL inline w czystym pomieszczeniu do modułów. Przenośnik prowadzi moduł przez pozycję obrazowania bez manipulacji przez operatora, co pozwala utrzymać test w cyklu 20 sekund.
Urządzenia offline w ofercie Ooitech określają punkt monitorowania jako przed lub po laminowaniu, a automatyczny OPT-M950B jest opisany jako uniwersalny do stosowania przed i po układaniu. Ta elastyczność ma większe znaczenie, niż się wydaje: pozwala jednej maszynie służyć zarówno do kontroli procesu inline, jak i do końcowej bramki jakości, kosztem manipulacji modułem przez operatora.
3. Liczba kamer, rozdzielczość i czas cyklu
Te trzy liczby są zwykle podawane jako lista specyfikacji. W praktyce to jedna decyzja: jak małą wadę musisz być w stanie udowodnić, przy jakim tempie produkcji.
| Parametr | OEL-S2400 | OEL-CCD2400 | OPT-M950B |
|---|---|---|---|
| Kamery | 2 | 6 × 4 MP (łącznie 24 MP) | 8 (4 EL + 4 VI) |
| Rozdzielczość | 6000 × 4000 | Łącznie 24 MP | 1920 × 1200 (EL), 5440 × 3648 (VI) |
| Precyzja obrazowania | Nie określono | Nie określono | 0,5 mm/piksel (EL), 0,1 mm/piksel (VI) |
| Maksymalny rozmiar modułu | ≤2500 × 1400 mm | ≤2600 × 1500 mm | Długość 1650–2500 mm, szerokość 992–1400 mm |
| Czas ekspozycji | 1–60 s | 1–60 s | 0,5–10 s, regulowany |
| Cykl testowy | Nie określono | Nie określono | ≤20 s na moduł |
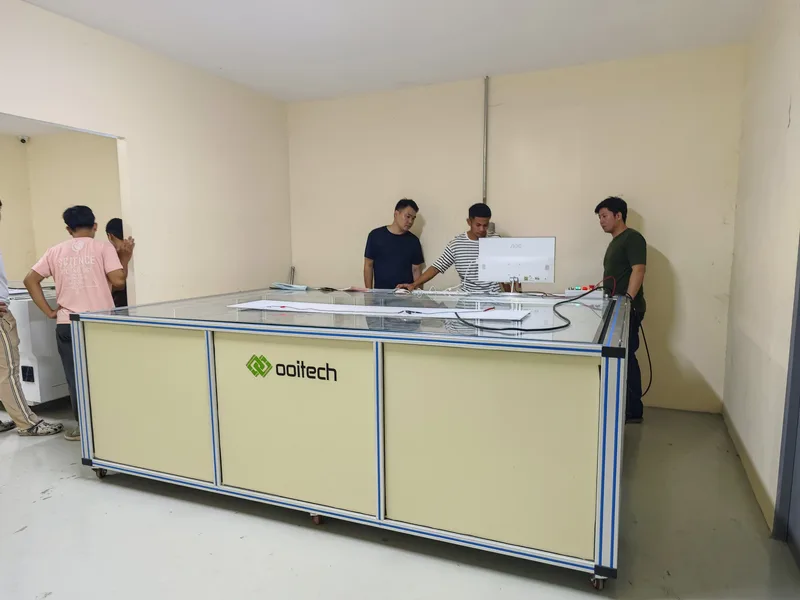
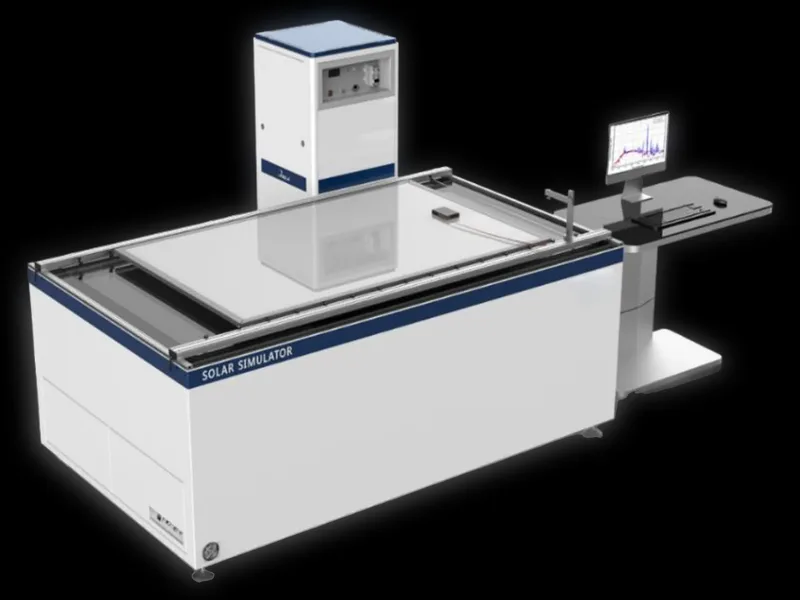
Rys. 3: Offline tester defektów EL. Moduł jest ładowany na stół szklany przez operatora, więc stanowisko nie jest ograniczone taktem linii. To pasuje do pętli reworku i mieszanych wielkości partii.
OPT-M950B osiąga swoją precyzję inaczej niż jednostki offline. Cztery kamery obrazują moduł z góry, podczas gdy moduł przechodzi przez trzy pozycje, a oprogramowanie łączy zdjęcia w jeden bezszwowy obraz. Dlatego maszyna z 8 kamerami może utrzymać cykl ≤20 s, zachowując jednocześnie 0,5 mm na piksel na obrazie EL i 0,1 mm na piksel na obrazie wizualnym.
Praktyczne pytanie nie brzmi, która maszyna ma więcej kamer. Brzmi: jaka jest najmniejsza pęknięcie, które wykryje kontrola przychodząca Twojego klienta? Gdy znasz tę liczbę w milimetrach, liczba kamer i ich rozmieszczenie wynikają z niej. Kupowanie 24 MP do wykrywania pęknięcia 5 mm to pieniądze wydane na możliwość, której nigdy nie zafakturujesz.
4. Dlaczego obraz EL czasami wygląda źle
To najczęstszy temat wsparcia w naszej własnej historii serwisu EL i prawie nigdy nie jest to awaria kamery. Gdy obraz EL ulega degradacji, przyczyną jest zwykle jedno z pięciu ustawień lub warunków mechanicznych. Typowe objawy to obraz ciemny, wyprany, nierówny między ogniwami lub brakujący fragment modułu.
| Objaw | Sprawdź najpierw | Czy można to skorygować zdalnie? |
|---|---|---|
| Cały obraz zbyt ciemny lub zbyt jasny | Czas ekspozycji (jednostki pracują 0,5–10 s lub 1–60 s) i wstrzykiwany prąd | Zwykle tak: zmiana parametru |
| Jeden region brakujący lub podwojony | Wyrównanie modułu przed obrazowaniem; nakładki mozaiki | Częściowo: wyrównanie jest mechaniczne, ustawienia mozaiki nie |
| Obraz poprawny po regulacji, potem znowu błędny | Czy recepta została zapisana dla bieżącego produktu, czy tylko zastosowana na żywo | Tak: zapisz receptę dla każdego typu modułu |
| Błąd kamery lub CCD po restarcie | Okablowanie kamery i czy jednostki oświetleniowe za kamerą świecą | Diagnoza zdalna; martwa lampa wymaga wizyty na miejscu |
| Równomiernie ciemne ogniwa w jednym łańcuchu | Kontakt wstrzykiwania prądu — oprzyrządowanie musi prawidłowo dotrzeć do szyny zbiorczej | Częściowo: zależy od oprzyrządowania |
Dwa nawyki eliminują większość tej klasy problemów. Po pierwsze, zbuduj zapisaną receptę dla każdego typu modułu, który uruchamiasz, zamiast regulować na żywo i iść dalej. Druga i trzecia zmiana w przeciwnym razie powtórzą regulację. Po drugie, traktuj jednostki oświetleniowe jako materiał eksploatacyjny z interwałem kontroli: dioda LED, która przygasła z jednej strony, daje obraz wyglądający jak defekt procesu, ale będący defektem oświetlenia.
5. Co wysłać, zanim poprosisz o wycenę
Dobór testera EL zależy od Twojego modułu, a nie od budżetu. Zapytanie zawierające sześć poniższych elementów można odpowiedzieć konkretnym modelem i stałą konfiguracją; takie, które mówi tylko „potrzebujemy testera EL”, nie może.
| Co wysłać | Dlaczego to zmienia maszynę |
|---|---|
| Długość i szerokość modułu w mm | Określa kopertę wyrównania. Moduł 60-ogniwowy 1650 × 992 mm i moduł 72-ogniwowy 2500 × 1400 mm nie mieszczą się na tym samym stanowisku. |
| Technologia ogniw: half-cell, double-glass, cienkowarstwowa | Określa wstrzykiwanie prądu i oprzyrządowanie. Moduły double-glass i cienkowarstwowe wymagają różnych rozwiązań zasilania. |
| Gdzie znajduje się stanowisko: przed lub po laminacji | Decyduje o obramowaniu, obsłudze i tym, czy szyna zbiorcza jest nadal dostępna. |
| Takt linii w sekundach na moduł | Jednostki inline muszą się w nim zmieścić. Cykl testowy OPT-M950B wynosi ≤20 s; jednostka offline nie jest ograniczona linią. |
| Najmniejszy defekt, który musisz udowodnić, w mm | Ustala wymaganą precyzję obrazowania, a więc konfigurację kamer. |
| Dane zakładowe: zasilanie, powietrze, przestrzeń | Jednostka automatyczna pobiera AC220 V / 15 A, wymaga powietrza 0,6–0,8 MPa i zajmuje 2800 × 2260 × 1415 mm. Jednostki offline są mniejsze, ale typ z 6 kamerami pobiera 220 V / 20 A. |
Jeden element jest opcjonalny, ale warto go ustalić wcześnie: integracja z MES. OPT-M950B zapisuje każdy obraz EL pod kodem kreskowym modułu i może go przesłać do Twojego MES, z zapytaniem po kodzie kreskowym i zapytaniem po dacie w oprogramowaniu. Jeśli identyfikowalność jest wymogiem klienta, powiedz o tym na etapie wyceny, a nie po instalacji.
6. Dopasowanie stanowiska EL do reszty linii
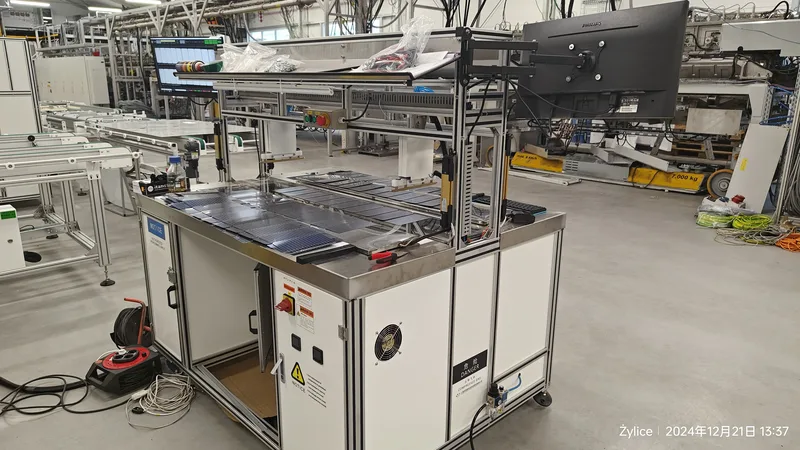
Rys. 4: Inspekcja EL na poziomie łańcucha wychwytuje pęknięte lub zimno-lutowane ogniwo, zanim enkapsulant uczyni defekt trwałym. To najtańsze miejsce na linii, aby go znaleźć.
Tester EL nigdy nie działa sam. Znajduje się między maszynami, które decydują, czy może wykonać swoją pracę, a dwie z nich mają większe znaczenie niż pozostałe.
Stringer powyżej. Większość pęknięć wykrywanych w testach EL powstaje podczas łączenia w łańcuchy lub na etapie manipulacji bezpośrednio po nim. Jeśli Twoja stringerka generuje zimne luty lub pęknięcia ogniw w stałym tempie, tester EL będzie je raportował dokładnie i w sposób ciągły, ale ich nie zredukuje. Naprawa stringerki to osobny projekt, a dane z EL mówią, czy naprawa zadziałała.
Tester IV poniżej. EL i IV odpowiadają na różne pytania, a moduł może przejść jeden test i nie przejść drugiego. Pęknięte ogniwo może nadal dostarczać akceptowalną moc w teście błyskowym; moduł o prawidłowej mocy może nadal zawierać pęknięcie, które rozprzestrzeni się w terenie. Linie, które prowadzą oba testy, zazwyczaj umieszczają EL przed lub po laminacji, a pomiar krzywej IV po oprawieniu i utwardzeniu, dzięki czemu oba wyniki można porównać dla każdego kodu kreskowego modułu.
Jeśli Twoja linia jest jeszcze projektowana, decyzję o kolejności łatwiej podjąć przed zamrożeniem listy urządzeń. Nasz przegląd maszyn na linii do paneli słonecznych określa, gdzie normalnie znajduje się każdy etap kontroli.
7. FAQ
Czy test EL można wbudować w stringerkę, czy wymaga osobnego stanowiska?
Niektóre stringerki oferują zintegrowaną opcję EL, która kontroluje łańcuch przed ułożeniem. To wcześnie wykrywa pęknięte lub źle zlutowane ogniwa, ale nie może skontrolować modułu laminowanego, ponieważ moduł jeszcze nie istnieje. Jeśli Twoja brama jakościowa dotyczy gotowego laminatu, nadal potrzebujesz osobnego stanowiska. W praktyce wiele linii prowadzi kontrolę na poziomie łańcucha i tester EL na poziomie modułu, a oba wykrywają różne rzeczy.
Obraz EL jest nieprawidłowy. Czy można go dostosować zdalnie?
Zwykle tak. Czas ekspozycji, wstrzykiwany prąd, wzmocnienie, skala szarości i parametry mozaiki to ustawienia programowe, a jednostki automatyczne udostępniają testowanie wysokoprądowe i niskoprądowe jako funkcje wybieralne. Wyślij obraz, kod kreskowy, zapisany przepis i bieżące ustawienia, a regulację zwykle można wykonać bez wizyty na miejscu. Problemy mechaniczne nie są zdalne do naprawy: wyrównanie modułu, zgaszona lampa, uszkodzony kabel.
Dostosowaliśmy ustawienia i teraz większość obrazów wygląda źle. Co powinniśmy sprawdzić?
Sprawdź, czy zmiana została zapisana jako przepis dla bieżącego typu modułu. Ustawienia zastosowane na żywo są tracone przy załadowaniu następnego produktu, a kolejna zmiana często dostosowuje od innego punktu początkowego. Utwórz jeden zapisany przepis na typ modułu, nazwij go i zablokuj.
Po ponownym uruchomieniu komputera zarówno kamera CCD, jak i kamera EL zgłaszają błąd. Co teraz?
Dwie rzeczy do sprawdzenia przed kontaktem z pomocą techniczną: czy każdy kabel kamery jest włożony na obu końcach oraz czy jednostki oświetleniowe za kamerami świecą. Jeśli jedna matryca LED jest martwa, kamera może nadal zgłaszać błąd, a obraz po tej stronie będzie ciemny. Zgłoś, które kamery zawodzą i czy lampy świecą. To rozróżnia usterkę okablowania od usterki oświetlenia w jednej wiadomości.
Jakie rozmiary modułów obsługuje tester EL?
To zależy od modelu. Automatyczny OPT-M950B obsługuje moduły o długości od 1650 do 2500 mm i szerokości od 992 do 1400 mm, co obejmuje popularne formaty 60-ogniwowe 1650 × 992 mm i 72-ogniwowe 2500 × 1400 mm. OEL-S2400 przyjmuje do 2500 × 1400 mm, a 6-kamerowy OEL-CCD2400 do 2600 × 1500 mm. Moduły konwencjonalne, dwuszybowe, cienkowarstwowe i half-cell są obsługiwane w całej gamie.
Czy jedna maszyna może wykonywać zarówno kontrolę EL, jak i wizualną?
Automatyczny 8-kamerowy OPT-M950B może. Cztery kamery obrazują elektroluminescencję, a cztery obrazują w świetle widzialnym, w tym samym przebiegu, a oprogramowanie łączy oba obrazy w mozaikę. Daje to obraz defektów wewnętrznych i obraz powierzchni z jednego cyklu manipulacji. Mniejsze jednostki offline obrazują tylko EL.
Jaki jest najmniejszy defekt, który maszyna może wykryć?
OPT-M950B jest specyfikowany na 0,5 mm na piksel na obrazie EL i 0,1 mm na piksel na obrazie wizualnym. Praktyczny limit wykrywania jest określony przez ten rozmiar piksela plus kontrast defektu względem otaczającego ogniwa, więc pęknięcie przechodzące przez kilka pikseli jest niezawodne, a włoskowate pęknięcie mieszczące się w jednym pikselu nie jest. Dlatego najmniejszy defekt, który musisz udowodnić, w milimetrach, powinien być podany w zapytaniu, a nie wywnioskowany z liczby kamer.
Czy obrazy są identyfikowalne i czy mogą trafić do naszego MES?
Tak. Jednostka automatyczna rozpoznaje kod kreskowy modułu, nazywa i zapisuje każdy obraz EL według tego kodu kreskowego oraz obsługuje interfejs MES. Oprogramowanie zapewnia również zapytanie po kodzie kreskowym i zapytanie po dacie, więc moduł można prześledzić do jego obrazu po wysyłce.
Jakie są wymagania instalacyjne i warunki gwarancji?
Automatyczny OPT-M950B wymaga AC220 V / 15 A, sprężonego powietrza 0,6–0,8 MPa oraz środowiska pracy od +15 °C do +40 °C przy wilgotności 10–75%; zajmuje 2800 × 2260 × 1415 mm. 6-kamerowa jednostka offline pobiera 220 V / 50 Hz / 1 PH, 20 A. Gwarancja na półautomatyczne jednostki EL wynosi jeden rok po udanej instalacji lub szesnaście miesięcy od daty listu przewozowego, w zależności od tego, co nastąpi wcześniej, z częściami zamiennymi do konserwacji dostarczanymi bezpłatnie w tym okresie; materiały eksploatacyjne i koszty kurierskie części zamiennych nie są wliczone.
Końcowe przemyślenia
Zdecyduj, gdzie znajduje się stanowisko EL, zanim porównasz modele, ponieważ umiejscowienie określa, które defekty możesz jeszcze tanio naprawić. Następnie zapisz najmniejszy defekt, który znajdzie kontrola Twojego klienta, w milimetrach, i pozwól, aby ta liczba ustawiła konfigurację kamery. Jeśli prześlesz nam wymiary modułu, technologię ogniw, punkt monitorowania, czas taktu i dane o obiekcie, wrócimy z konkretnym modelem i konfiguracją, a nie ogólną broszurą.
Powiązane: czy zacienienie zawsze powoduje gorące punkty wyjaśnia niedopasowanie szeregowe, polaryzację wsteczną i punkt pracy mechanizmu, uzupełniając powyższy widok termiczny i materiałowy.
Powiązane: test ciepła i wilgoci DH1000 w szczegółach obejmuje warunki komory, objawy awarii i mechanizmy korozji stojące za wynikiem testu ciepła i wilgoci.
Powiązane: TOPCon UVID oraz podział na r-UVID / ir-UVID wyjaśnia, dlaczego o raportowanej liczbie decyduje sekwencja pomiarowa, a nie tylko ekspozycja.
Powiązane: Perowskit w kosmosie: ile kosztuje 100 cykli szoku termicznego to kontrola, która odczytuje w skali ogniwa uszkodzenie, które test szoku termicznego mierzy pośrednio.
Powiązane: Gorące punkty, mikropęknięcia i PID: trzy powolne awarie modułów to miejsce, w którym pęknięcie opisane na tej stronie jest wychwytywane na linii.
Powiązane: Jak powstaje panel słoneczny: każdy etap i każda kontrola to wybór, który decyduje o tym, jak wcześnie można dostrzec pęknięcie.
Powiązane: MC4 lub kompatybilny z MC4: co oznacza nazwa złącza to miejsce, w którym skan termiczny dodaje to, czego obraz elektroluminescencyjny nie może pokazać.
Powiązane: Mechanizmy łączenia ogniw słonecznych w sznury: przewodnik strefa po strefie. EL to kontrola wynikowa; warto wymienić także kontrole rozmieszczenia i procesu na wcześniejszych etapach.
Powiązane: Hybrydowe ogniwa kontaktowe BC: co 28% wciąż musi udowodnić — jak znaleźć zmostkowane połączenie, zanim zrobi to test zasilania.
Dalsza lektura i dane kontekstowe
Publiczne materiały referencyjne na ten temat, opublikowane przez organizacje, które utrzymują branżową mapę drogową technologii i dane rynkowe: