Maszyna Tabber i Stringer: Jak działa, jak wybrać
Spis treści
Krótka odpowiedź: Tabber i stringer to jedyna maszyna, przez którą musi przejść każdy moduł, a żadna późniejsza stacja nie może tego naprawić. Lutuje taśmę na pojedynczych ogniwach i łączy je w szereg, a każde pęknięcie lub zimny lut powstały tutaj zostaje zapisane w gotowym module. Stacja realizuje dwa procesy termiczne: umieszczanie taśmy i lutowanie, przy taśmie około 0,15 mm i formatach ogniw do 210 mm, i musi utrzymać dokładność umieszczania w układach multi-busbar i back-contact. Maszyny z klas SS-1500B i SS-2500B obsługują formaty głównego nurtu, a warianty 0BB i BC wymagają innego oprzyrządowania, a nie zmiany ustawień. Ponieważ stringer ustala moc modułu i pułap wydajności linii, jest zwykle wąskim gardłem przepustowości linii modułów i pierwszą stacją do sprawdzenia, gdy brakuje wydajności.
Jedyna maszyna, przez którą musi przejść każdy moduł, a żadna późniejsza stacja nie może jej naprawić — stacje, specyfikacje lutowania, zgodność z 0BB i BC, przedziały cenowe oraz wady pojawiające się w rzeczywistych fabrykach.
Produkcja modułów PV · Przewodnik wyboru stringera · autor: Jerry, Ooitech
Jedna maszyna decyduje o tym, czy moduł utrzyma swoją moc przez 25 lat: maszyna tabber i stringer. Każde złącze, które lutuje, jest trwałe — żadna późniejsza stacja nie naprawi wadliwego. Oto jak działa ta maszyna i jak wybrać swoją.
1. Co faktycznie decyduje maszyna
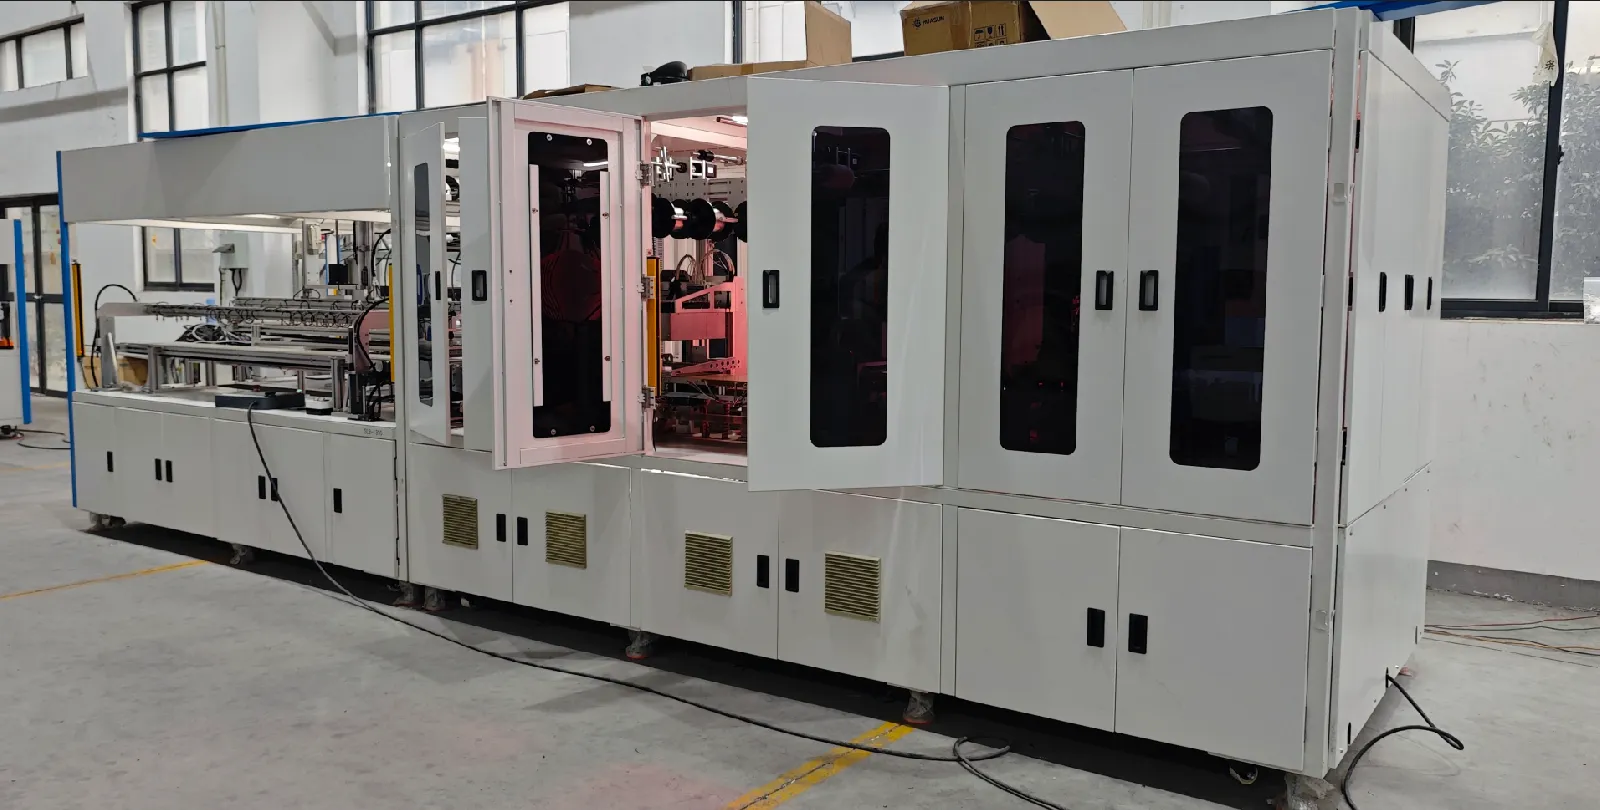
Maszyna tabber i stringer lutuje ogniwa słoneczne razem, jedno po drugim, za pomocą ocynowanej taśmy miedzianej: taśma łączy się z przednimi liniami siatki jednego ogniwa, owija się na tył następnego i powtarza się, aż powstanie pełny string. Ciepło topi powłokę lutowniczą taśmy, tworząc metalurgiczne połączenie z palcami ogniwa — a ten profil grzania, zastosowany do płytki o grubości około 130–180 μm, albo pozostawia nienaruszoną ścieżkę elektryczną, albo ukrytą mikropęknięcie.
Na linii produkcyjnej maszyna znajduje się po sortowaniu ogniw i przed układaniem, co czyni ją pierwszym nieodwracalnym procesem między ogniwem a modułem. Laminowanie można powtórzyć, ramowanie można poprawić, ale zimny lut lub pęknięte ogniwo wewnątrz gotowego stringa pozostaje na zawsze. Dlatego doświadczeni nabywcy spędzają więcej czasu na audycie tej jednej maszyny niż na całej reszcie arkusza ofertowego razem wziętej.
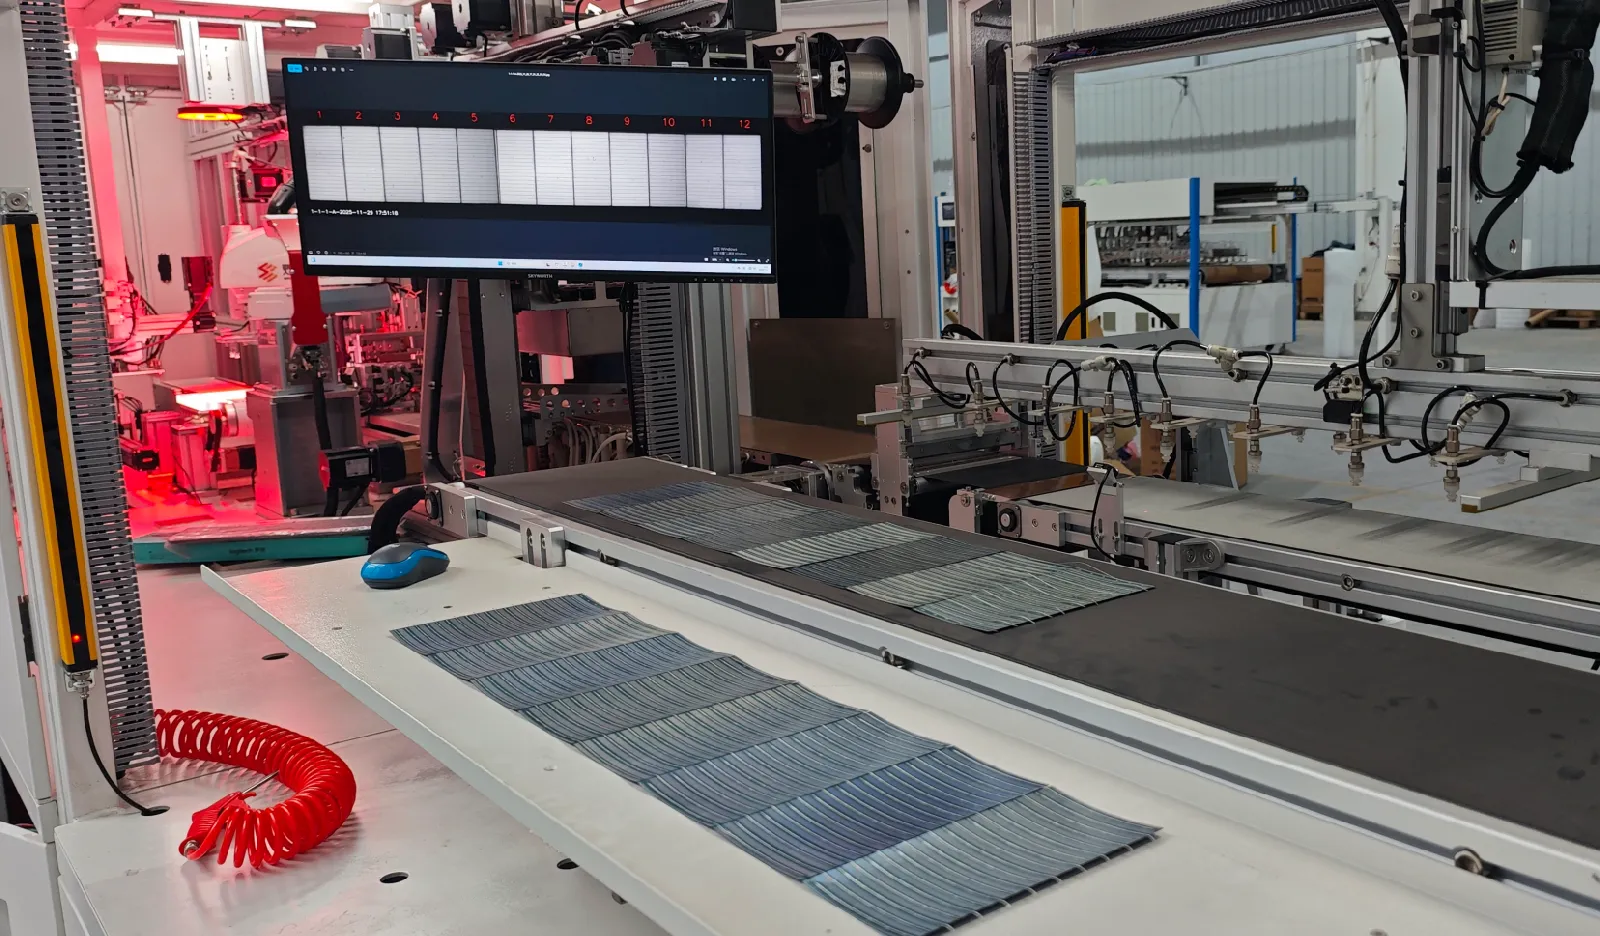
2. Wnętrze maszyny: sześć stacji
| Stacja | Co się dzieje | Co sprawdzić przy zakupie |
|---|---|---|
| 1. Załadunek i sortowanie | Ogniwa załadowane, wyrównane przez kamerę CCD | Specyfikacja precyzji wyrównania (±0,15 mm klasa na obecnych maszynach) |
| 2. Natrysk topnika | Topnik przygotowuje powierzchnie lutownicze | Spójność dozowania; topnik jest zwykle pozyskiwany lokalnie |
| 3. Podawanie taśmy | Płaska taśma formowana, cięta i układana na polach lutowniczych | Zakres szerokości taśmy (typowo 0,35–1,2 mm), regulacja noża — tu zaczyna się większość wad wyrównania |
| 4. Tabbing IR | Lampy podczerwieni przetapiają lut | Liczba niezależnie sterowanych stref grzewczych; przechowywanie receptur |
| 5. Szeregowanie | Ogniwa łączone przód-do-tyłu w sznur, układane przez robota | Zakres odstępu ogniw (1,5–10 mm), delikatność manipulacji |
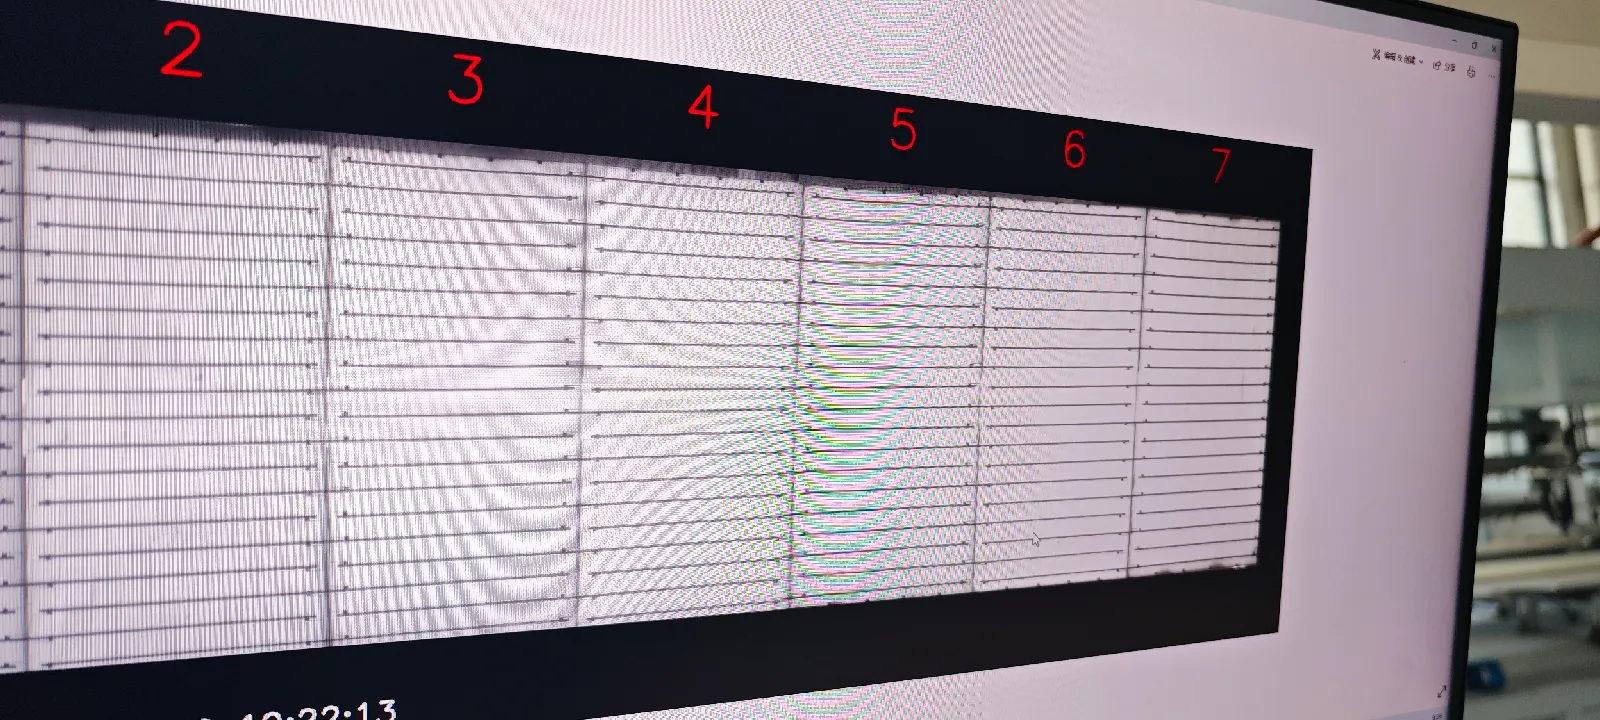
| 6. Inline EL | Elektroluminescencja sprawdź gotowy łańcuch | W standardzie lub opcjonalnie; rozdzielczość i liczba kamer |
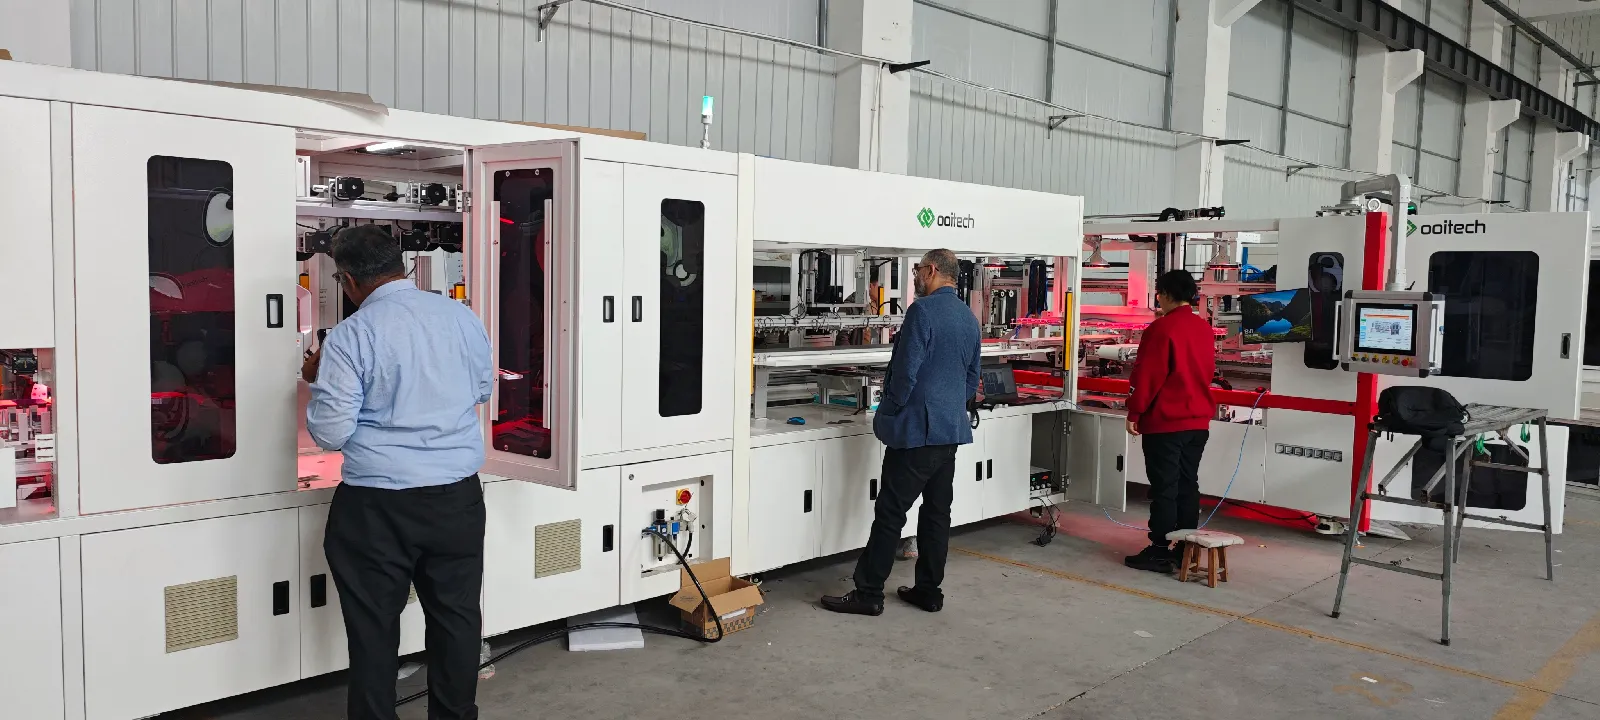
Linie budowane dla formatów zero-busbar (0BB) dodają siódmą stację po lutowaniu — utwardzanie kleju lub laminację folii — co omawia Sekcja 5. Sześciostacyjny rdzeń jest poza tym taki sam w maszynach każdego producenta; to, co różnicuje oferty, to precyzja, kontrola grzania i zakres robotyzacji manipulacji.
3. Liczby, które mają znaczenie w specyfikacji
Trzy specyfikacje przewidują wszystko inne w maszynie. Wskaźnik pękania: maszyny obecnej generacji utrzymują ≤0,2% na ogniwach klasy A — nie akceptuj niczego luźniejszego, bo pękanie na tej stacji to trwale straty materiału plus robocizna przy przeróbkach. Przepustowość: maszyny entry wykonują ~1 200 ogniw na godzinę, klasa workhorse 2 400, a maszyny wysokiej prędkości klasy ATW 6 800 — dopasuj to do swojego laminator i planu zmian, a nie do nagłówka sprzedawcy. Dokładność pozycjonowania: ±0,15 mm pozycjonowania i ±0,2 mm umieszczania to obecny standard; wraz ze wzrostem liczby busbarów i cieńszymi palcami to dokładność utrzymuje taśmę na polach przy dużej prędkości.
Jeszcze jedna specyfikacja warta wymagania: ile kompletnych zestawów ogniw jest dołączonych do maszyny i ile kosztuje drugi zestaw. Jeśli planujesz pracę z więcej niż jednym formatem ogniw — a większość linii w końcu to robi — przezbrojenie formatu zależy od zapasowych zestawów i zapisanych receptur.
4. Lutowanie IR wygrało — potwierdź to i idź dalej
Starsze katalogi wymieniają podczerwień, gorące powietrze, laser i indukcję obok siebie, jakby wybór był wciąż otwarty. Nie jest. Podczerwień to standard produkcji masowej — bezkontaktowa, dojrzała, z niezależnie strefowaną kontrolą temperatury — podczas gdy gorące powietrze praktycznie zniknęło z nowych linii: nierównomierne nagrzewanie, wolne cykle i szok termiczny, którego cienkie płytki nie wytrzymują. Laser i indukcja przetrwały w niszowych zastosowaniach przy kosztach sprzętu, których ekonomika rzadko uzasadnia w montażu modułów. Decyzja, która naprawdę ma znaczenie w 2026 roku, to nie metoda grzania, ale czy platforma IR może zostać zmodernizowana do 0BB później.
5. Prawdziwe pytanie 2026: formaty szyn zbiorczych i 0BB
Rozwój stringerów w ciągu ostatnich pięciu lat to jedna historia: szyny zbiorcze od wielu do zera. MBB (multi-busbar) ustąpiło miejsca SMBB (15–25BB), a branża przechodzi obecnie na 0BB — cienkie okrągłe druty lutowane bezpośrednio na palcach, oszczędzające pastę srebrną, zmniejszające zacienienie i zwiększające moc. Prognozy branżowe przewidują, że 0BB osiągnie blisko 90% penetracji do 2026 roku, co oznacza, że maszyna kupiona dziś, która nie obsługuje 0BB, ryzykuje przestarzałością w ciągu dwóch lat. Standardowa maszyna obsługuje PERC i TOPCon natywnie w zakresie 3–20BB; 0BB to proces dodatkowy, a cztery ścieżki różnią się na tyle, że zmieniają twoje zakupy:
| Ścieżka 0BB | Jak wiąże | Kompromis |
|---|---|---|
| Lut + klej | IR przykleja drut, klej termoutwardzalny wzmacnia | Najbardziej ekonomiczna w produkcji masowej; wymaga wysokiej dokładności dozowania kleju — naturalna ścieżka modernizacji dla stringera IR |
| Folia | Folia polimerowa utrzymuje druty, wiąże podczas laminowania | Najszersze dopasowanie do typów ogniw (TOPCon/HJT/BC) i wysoka niezawodność; folia zwiększa koszt |
| Dozowanie kleju | Dozuj, prowadź drut, utwardzaj | Prosty, stabilny sprzęt; dodatkowy koszt kleju i możliwy cień EL pod drutem |
| SmartWire | Folia kompozytowa + siatka drutów | Ugruntowana ścieżka; chroniona patentem do 2034 roku z wysokim kosztem folii |
Wybierz na podstawie swojej mapy drogowej ogniw, a nie dzisiejszego kosztu. Jeśli używasz TOPCon i zamierzasz przy nim pozostać, lutowanie plus klej kosztuje najmniej w eksploatacji i bazuje na platformie IR, którą już kupiłeś. Jeśli w planach jest BC lub HJT, szersze zastosowanie folii jest warte swojego kosztu na moduł, a maszynę trzeba zamówić przygotowaną do tego, a nie konwertować później.
6. Kompatybilność ogniw: jedna maszyna, cztery rodziny ogniw
| Typ ogniwa | Wymagania stringowania | Podejście głównego nurtu |
|---|---|---|
| PERC | Dojrzałe, wrażliwe na koszty | Standardowy IR, MBB/SMBB |
| TOPCon | Typ N, SMBB przechodzące na 0BB | Standardowy IR / 0BB lut+klej |
| HJT | Niskotemperaturowo wrażliwy, cienki wafer | Niskotemperaturowa folia IR / 0BB lub klej |
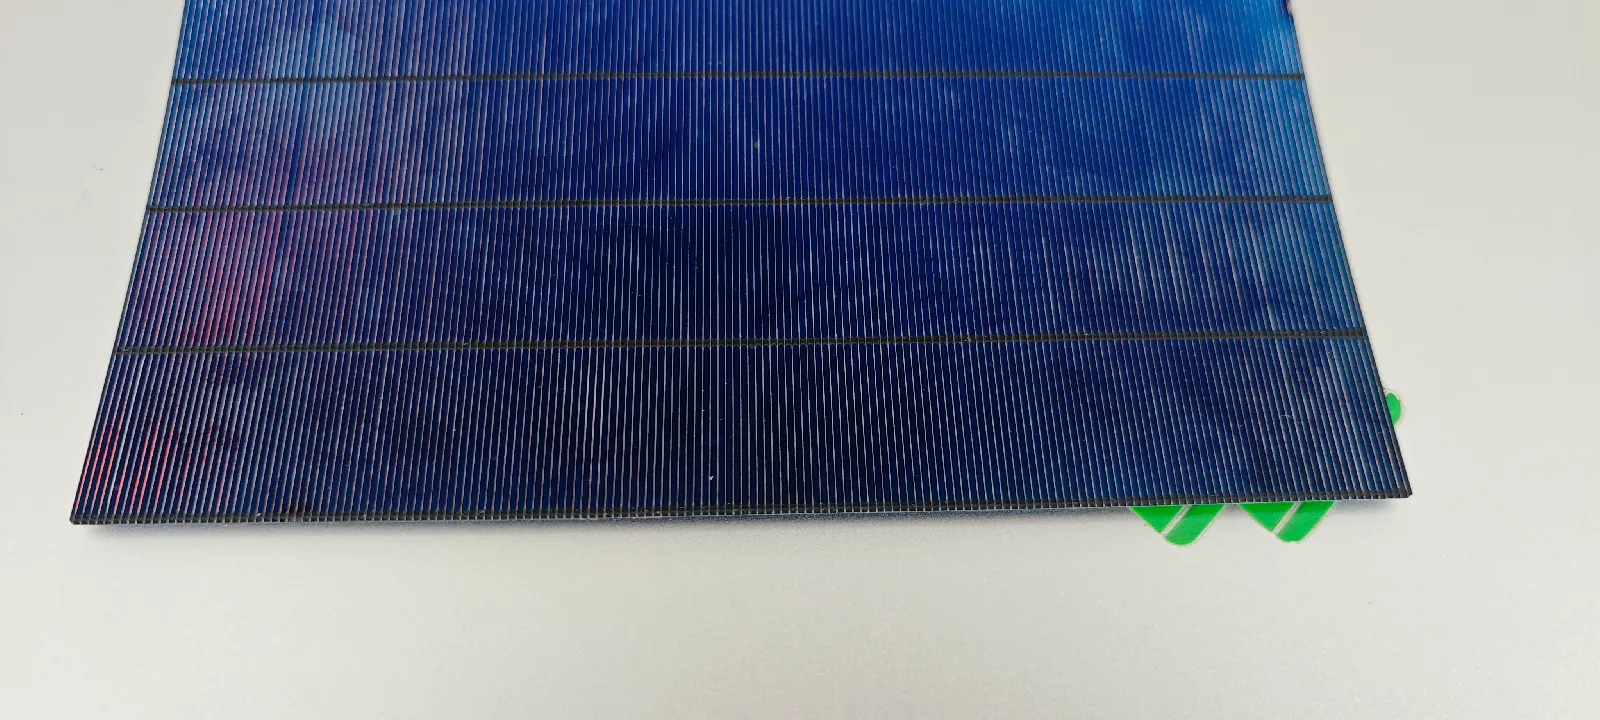
| BC (IBC/ABC/HPBC) | Tylny kontakt, brak szyny zbiorczej z przodu | Konfiguracja stringera zgodna z BC — potwierdź przed wyceną czegokolwiek innego |
Jeśli Twój plan biznesowy obejmuje prace tollingowe — uruchamianie formatów ogniw kilku klientów na jednej linii — kompatybilność jest warta więcej niż szczytowa przepustowość. Zestawy szybkiej wymiany ogniw plus zwalidowana, zapisana receptura dla każdego formatu pozwalają jednej maszynie przełączać się między trasami w oknie przezbrojenia mierzonym w minutach; maszyna bez tej elastyczności ogranicza listę klientów do jednej trasy technologicznej.
Tylny kontakt to jedyny przypadek, w którym zmienia się geometria stringera, a nie jego receptura. Złącze przenosi się na tył, więc wyrównanie staje się zadaniem dla kamery, taśma musi zostać zamocowana przed lutowaniem, a grzejnik działa od strony tylnej. Taka konfiguracja to stringer do łączenia ogniw BC i warto sprawdzić specyfikację względem wymagań z powyższej tabeli, a nie względem listy formatów ogniw.
7. Ile kosztuje tabber i stringer oraz co wpływa na cenęTypowe przedziały cenowe FOB Chiny według klasy maszyny: maszyny podstawowe około $60k–70k, klasa robocza 2 400 ogniw/godzinę $120k–140k, a szybkie maszyny klasy ATW 6 800 ogniw/godzinę $380k–430k. W obrębie jednej klasy rozrzut między dwiema ofertami wynika zwykle z czterech pozycji: czy wliczono inline EL (i z iloma kamerami), czy obsługa ogniw jest robotyczna czy mechaniczna, ile zestawów ogniw i zapisanych receptur wliczono oraz ile kosztów uruchomienia i szkolenia uwzględniono w cenie. Gdy oferta za „tę samą” klasę jest o 30% poniżej przedziału, jedna z tych czterech pozycji po cichu zniknęła z arkusza.
Ujawnienie, bo i tak to zauważysz: Ooitech sprzedaje stringery — nasz SS-1500B to maszyna klasy podstawowej, a SS-2500 to koń roboczy w każdej linii, którą dostarczamy. Jeden z naszych obsługuje ogniwa 166–210 mm, 3–20BB, taśmę o szerokości 0,35–1,0 mm, z pozycjonowaniem ±0,15 mm, awaryjnością ≤0,2% i trzema kamerami inline EL; konfiguracje zgodne z BC oraz modernizacje kleju/folii 0BB są wyceniane indywidualnie dla projektu. Użyj powyższych przedziałów wobec dowolnego dostawcy, nas włącznie.
8. Gdy coś się rozjeżdża: trzy wady z rzeczywistych fabryk
Większość pytań o stringery, które trafiają do naszego kanału wsparcia, to nie awarie sprzętu. To dryf ustawień, a te same trzy wciąż się pojawiają. Druty leżące poza polami lutowniczymi, zwykle na tej samej krawędzi sznura: najpierw sprawdź podawanie taśmy — osadzenie rolek, płaszczyznę taśmy równą z nożem, wysokość zakładki noża — zanim dotkniesz temperatury. Poczerwieniałe lub niezwilżone spoiny na krawędzi taśmy, podczas gdy środek lutuje się prawidłowo: to kwestia profilu strefy grzewczej, a nie ogniwa; układ stref wymaga ponownego zbalansowania dla formatu w maszynie. Dryf receptury po zmianie ogniwa: każdy format ogniwa — half-cut TOPCon zachowuje się inaczej niż 182 PERC — wymaga własnej zwalidowanej receptury grzewczej, a najbardziej przydatnym nawykiem jest przechowywanie receptur dla poszczególnych formatów zamiast dostrajania jednego wspólnego ustawienia. Operatorzy, którzy wyrobią ten nawyk w pierwszym tygodniu, przestają tracić na to weekendy w szóstym miesiącu.
To także szczera odpowiedź na pytanie "jak długo do osiągnięcia wydajności nominalnej": maszyna jest zdolna od pierwszego dnia rozruchu; biblioteka receptur i oko operatora wymagają dwóch do trzech miesięcy, by je zbudować. Kup maszynę od tego, kto pozostaje osiągalny przez ten okres. Jak to zweryfikować przed wpłatą zaliczki, opisano w ocena producenta maszyny tabber stringer.
FAQ — Maszyna do tabowania i stringowania
Ile kosztuje maszyna do tabowania i stringowania?
Typowe przedziały FOB Chiny: 60–70 tys. USD za maszynę podstawową, 120–140 tys. USD za klasę roboczą 2 400 ogniw/godz., 380–430 tys. USD za jednostki wysokiej prędkości klasy ATW. Wbudowana inspekcja EL, obsługa robotyczna, zestawy zapasowych ogniw i zakres uruchomienia przesuwają ofertę w obrębie jej przedziału.
Co właściwie oznacza liczba przepustowości stringera?
Ogniwa na godzinę, mierzone na znamionowym formacie maszyny. Dwa stringery klasy podstawowej o wydajności ~1 200 ogniw/godz. w przybliżeniu zasilają jedną półautomatyczną linię o wydajności 16 paneli/godz.; jedna maszyna 2 400 ogniw/godz. stanowi podstawę linii 20–60 MW; maszyny 6 800 ogniw/godz. występują w wielokrotnościach na liniach 150–600 MW. Zawsze weryfikuj przepustowość względem cyklu laminatora, a nie w izolacji.
Czy jeden stringer może obsługiwać ogniwa PERC, TOPCon, HJT i BC?
PERC i TOPCon — tak, na jednej standardowej maszynie z recepturami dla poszczególnych formatów i zestawami ogniw. HJT wymaga konfiguracji niskotemperaturowej, a formaty BC wymagają stringera kompatybilnego z BC. Jeśli w Twoim planie jest wolumen BC lub HJT, potwierdź tę kompatybilność przed porównywaniem jakichkolwiek innych specyfikacji.
Jaki wskaźnik pękania powinna obiecywać karta katalogowa?
≤0,2% na ogniwach klasy A dla maszyn obecnej generacji — ta sama wartość w klasie podstawowej i roboczej. Cokolwiek luźniejszego kosztuje Cię braki na zawsze; cokolwiek drastycznie ostrzejszego zasługuje na pytanie weryfikacyjne o warunki testu.
Dlaczego taśmy omijają pola lutownicze?
Prawie zawsze to kwestia ustawienia podawania taśmy, a nie ogniwa: nieosadzone rolki, płaszczyzna taśmy niepozioma względem noża lub zakład noża na niewłaściwej wysokości. Najpierw napraw tor podawania; dopiero potem sprawdzaj ustawienia stref grzewczych.
Czy lutowanie na gorące powietrze wciąż warto brać pod uwagę?
Nie, w przypadku nowych linii. Nierównomierne nagrzewanie, długie czasy cyklu i szok termiczny cienkich waferów wyparły gorące powietrze z produkcji masowej. Wybierz platformę IR i przeznacz czas na decyzję o jej ścieżce modernizacji do 0BB.
Czy stringer potrzebuje wbudowanego EL?
Tak. Stringowanie to pierwszy nieodwracalny proces, a wbudowany EL to jedyna kontrola, która wychwytuje mikropęknięcia i przesunięcie taśmy przed laminacją, zanim zostaną zamknięte w module. Pominięcie jej, aby zaoszczędzić na kosztach, zamienia widoczną cenę maszyny w niewidoczny koszt braków.
Czym jest 0BB i czy moja maszyna tego potrzebuje?
Zero busbar: przewody lutowane bezpośrednio na palcach, co oszczędza pastę srebrną i ogranicza zacienienie. Prognozy branżowe przewidują blisko 90% penetracji do 2026 roku, więc maszyna kupowana dziś powinna przynajmniej umożliwiać późniejszą modernizację do kleju lub folii — platforma IR z możliwością lutowania i klejenia to najbardziej naturalna ścieżka.
Specyfikacje odnoszą się do danych maszyn Ooitech; przedziały cenowe odzwierciedlają typowe zakresy rynkowe FOB Chiny i zmieniają się wraz z konfiguracją — przed planowaniem budżetu potwierdź aktualną ofertę.
Powiązane: Co robi taśma PV: trzy zadania, jeden kompromis wyjaśnia, co robi taśma, gdy sznur został już uformowany.
Powiązane: 0BB na ogniwach back-contact: korzyści i ograniczenia wydajności omawia wymagania po stronie maszyny, gdy liczba drutów rośnie, a każdy drut staje się cieńszy.
Powiązane: Technologia ogniw 0BB: co zmienia usunięcie szyny zbiorczej określa, co maszyna musi utrzymać, gdy taśma staje się dwudziestoma bardzo cienkimi drutami.
Powiązane: Krawędzie cięte laserem w TOPCon: pasywacja przekroju dotyczy powierzchni cięcia, a nie złącza: co ściana rowka robi elektrycznie, gdy ćwiartka zostanie rozdzielona.
Powiązane: Jak powstaje taśma PV: ciągnienie, wyżarzanie i cynowanie wyjaśnia, jak obsługa stringera przekłada się na wydajność linii.
Powiązane: Sprawność modułu a moc: dlaczego 740 W może plasować się poniżej 675 W to miejsce, w którym ciaśniejsza tolerancja umieszczania przekłada się na wydajność linii.
Powiązane: Jak powstaje panel słoneczny: każdy etap i każda kontrola to miejsce, w którym rozróżnienie między umieszczaniem a lutowaniem ma największe znaczenie.
Powiązane: MC4 lub kompatybilny z MC4: co oznacza nazwa złącza jest zaciśnięty na przewodach wychodzących ze stringa.
Powiązane: Mechanizmy łączenia ogniw słonecznych w sznury: przewodnik strefa po strefie. Jeśli chcesz poznać widok na poziomie części stojący za tymi stacjami, ten materiał omawia wszystkie sześć stref.
Powiązane: Płaska vs okrągła taśma: dlaczego ogniwa BC łamią regułę — jak przekrój taśmy wpływa na maszynę, której potrzebujesz.
Powiązane: Hybrydowe ogniwa kontaktowe BC: co 28% wciąż musi udowodnić — co limit 200 C robi z maszyną, która ją łączy.
Dalsza lektura i dane kontekstowe
Publiczne materiały referencyjne na ten temat, opublikowane przez organizacje, które utrzymują branżową mapę drogową technologii i dane rynkowe: