Odpowiedzialność redakcyjna za ten artykuł spoczywa na Wuhan Ooi Photoelectric Technology Co., Ltd. Napisane i zweryfikowane przez zespół redakcyjny Ooitech. Zobacz naszą politykę redakcyjną dotyczącą tego, jak piszemy, gdzie wykorzystywane są narzędzia AI oraz jak zgłosić prośbę o korektę.
0BB Dozowanie kleju Może zatruwać Enkapsulant Sieciowanie
Spis treści
Krótka odpowiedź: Na linii 0BB taśma jest mocowana przed laminowaniem za pomocą rzędu maleńkich kropli kleju, z których każda waży ułamek miligrama. Na etapie laminowania w temperaturze od 145 do 155 stopni C małe cząsteczki wewnątrz tych kropli migrują do stopionego POE lub EVA, a jeśli którakolwiek jest aminą, tiolem lub inhibitorem fenolowym, przerywa łańcuch rodników nadtlenkowych, który buduje sieć usieciowania. W rezultacie powstaje miękki, niedosieciowany pierścień wokół każdej kropli, dokładnie tam, gdzie taśma potrzebuje przyczepności folii. Folia przechodzi własny test przychodzący, klej przechodzi własny test, a moduł nadal ulega awarii później w cyklach termicznych lub w wilgotnym gorącu. Sygnaturą, której należy szukać, jest gradient: zawartość żelu niska przy kropli i normalna kilka milimetrów dalej. POE spada poniżej swojego progu jako pierwsze, ponieważ sieciuje około cztery razy wolniej niż EVA.
Widzisz miękki pierścień wokół taśmy i sięgasz po partię folii. Folia jest zwykle w porządku. Bardziej prawdopodobnym winowajcą jest kropla kleju, która miała utrzymać taśmę w miejscu.
Miękki pierścień wokół taśmy
0BB usuwa szynę zbiorczą i układa wiele cienkich taśm bezpośrednio na drobnych palcach siatki, więc taśma nie ma niczego, co utrzymałoby ją na miejscu, dopóki folia nie utwardzi się. Na większości linii taśma jest przyklejana rzędem maleńkich kropli kleju, kleju UV lub termoutwardzalnego, aby nie przesuwała się, gdy sznur jest układany w stos, przenoszony i wciągany do próżni. Każda kropla waży ułamek miligrama, praktycznie nic w porównaniu z folią ważącą kilkaset gramów.
W temperaturze laminowanie ten płyta pracuje w zakresie od 145 do 155 stopni C, a małe cząsteczki w kropli stają się mobilne i dyfundują do folii, która stopiła się wokół taśmy. Jeśli te cząsteczki zaatakują nadtlenek, który próbuje usieciować folię, taśma kończy w pierścieniu folii, która nigdy nie zakończyła utwardzania. Sygnaturę łatwo przeoczyć, ponieważ jest lokalna: kilka milimetrów dalej folia wygląda i testuje się normalnie, dlatego pierwszym odruchem jest obwinianie partii folii, a nie kleju.
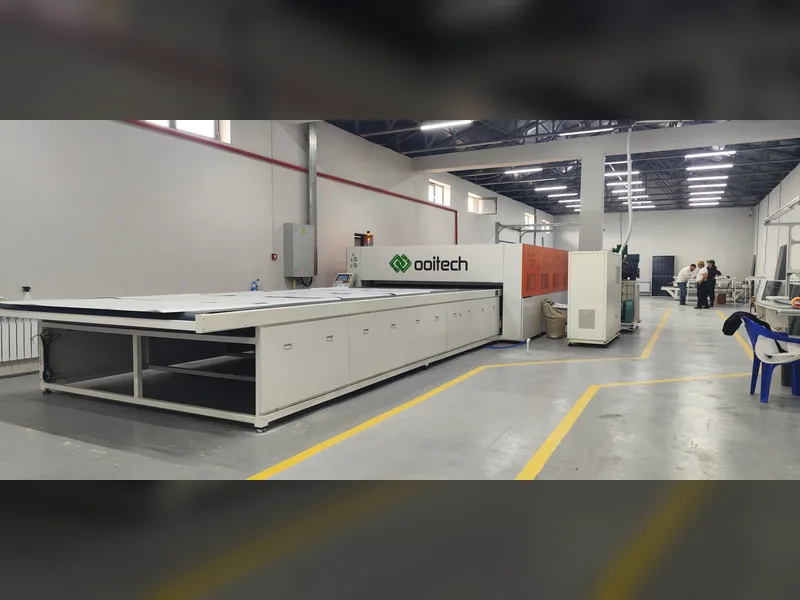
Utrzymujemy płytę w temperaturze od 145 do 155 stopni C za pomocą krążącego oleju termicznego, aby utrzymać stały profil temperatury, który zapobiega nierównomiernej dyfuzji podczas sieciowania folii.
Jak folia sieciuje, jeden łańcuch
POE i EVA są termoplastyczne. Nieusieciowane miękną i płyną w temperaturze, a nieusieciowana EVA zaczyna topić się w pobliżu 70 stopni C, temperaturę, którą tył modułu osiąga w letni dzień. Formuła folii zawiera nadtlenek organiczny, nadwęglan taki jak TBEC, plus koagent taki jak TAIC. Podczas laminowania reakcja sieciowania przebiega jak sztafeta. Ciepło rozszczepia wiązanie nadtlenkowe tlen-tlen na rodnik alkoksylowy. Ten rodnik odbiera wodór z łańcucha polimerowego i przekazuje rodnik łańcuchowi. Dwa rodniki łańcuchowe łączą się następnie w wiązanie sieciujące węgiel-węgiel, a koagent pomaga przekazać pałeczkę kolejnym łańcuchom.
Poziom usieciowania odczytuje się jako zawartość żelu: nieutwardzona część jest ekstrahowana rozpuszczalnikiem takim jak ksylen, a nierozpuszczalna pozostałość to zawartość żelu, mierzona zgodnie z IEC 62788-1-6 lub GB/T 29848. Branżowa zasada praktyczna to co najmniej 75 procent dla EVA i co najmniej 60 procent dla POE, przy czym specyfikacja producenta folii jest autorytetem.
Test ekstrakcji dzieli folię na dwie części: usieciowaną sieć, która przetrwa, oraz nieutwardzone łańcuchy, które się rozpuszczają. Folia, która wskazuje 75 procent, to w większości sieć, ale te 25 procent, które się rozpuściły, to materiał, który nigdy się do niej nie przyłączył, i to właśnie tam trucizna pozostawia swój ślad. Dlatego zawartość żelu to liczba, na którą należy uważać, gdy klej i folia się spotykają.
Trzy trucizny, które przerywają sztafetę
Wszystko, co zużywa nadtlenek lub wychwytuje rodnik i odmawia przekazania go dalej, przerywa sztafetę. Dodatki wewnątrz kropli kleju dzielą się na trzy klasy.
| Klasa trucizny | Skąd pochodzi | Jak przerywa sztafetę | Co pozostawia |
|---|---|---|---|
| Amina | Utwardzacze aminowe i przyspieszacze w kleju termoutwardzalnym; ko-inicjatory aminowe w niektórych klejach UV | Reakcja redoks z nadtlenkiem zapala go znacznie poniżej jego normalnej temperatury rozkładu | Nadtlenek zużyty, zanim folia stopi się i zwiąże |
| Tiol | Klej UV tiol-en i epoksyd utwardzany tiolem | Wiązanie S-H oddaje wodór i przenosi łańcuch, zamieniając aktywny rodnik w rodnik siarkowy o niskiej aktywności | Sztafeta zatrzymuje się, a wydajność sieciowania gwałtownie spada |
| Inhibitor | Inhibitory fenolowe takie jak MEHQ lub hydrochinon dodawane dla stabilności przechowywania UV | Wychwytuje rodniki i tworzy stabilny produkt | Efektywna zawartość nadtlenku spada, ponieważ rodniki są zjadane jeden za jeden |
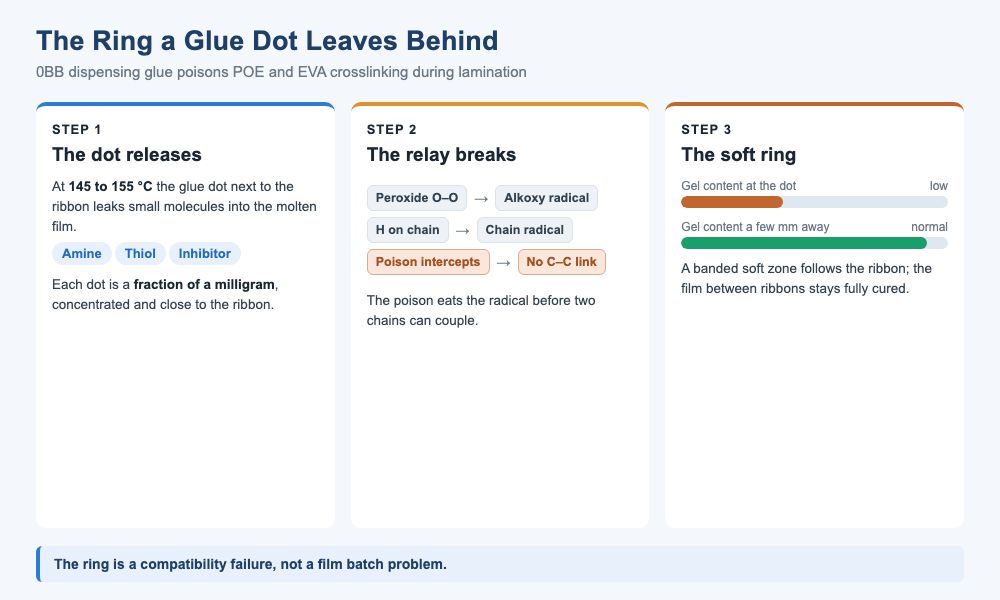
Ścieżka od kropli kleju do miękkiego pierścienia. Kropla uwalnia cząsteczki trucizny podczas laminowania, sztafeta nadtlenkowa zatrzymuje się, a zawartość żelu spada tylko w pierścieniu wokół taśmy.
Amina: zapalanie lontu wcześnie
Amina trzeciorzędowa łączy się z nadtlenkiem w układ inicjatora redoks, dlatego aminy przyspieszają żywice w temperaturze pokojowej. W folii to przyspieszenie jest niewłaściwą rzeczą w niewłaściwym czasie: nadtlenek rozkłada się, zanim folia całkowicie się stopi i zwiąże, a uwalniane rodniki są w większości wygaszane w reakcjach ubocznych.
Klasa inhibitorów ukrywa się na widoku
Klej UV to utwardzanie rodnikowe, więc aby nie polimeryzował w beczce, formulator dodaje inhibitor fenolowy. To ta sama klasa stabilizatora wychwytującego rodniki, która anuluje rodniki nadtlenkowe w folii. Niedoutwardzona kropla kleju pogarsza to, ponieważ taśma zacienia kroplę przed UV, więc część, która utwardza się najgorzej, to dokładnie ta część przylegająca do folii.
Dlaczego pierścień podąża za taśmą
Awaria ma kształt kropli, a nie folii. Kropla jest maleńka, ale skoncentrowana, a dyfuzja podczas laminowania przenosi jej dodatki tylko na krótką odległość, więc stężenie trucizny jest najwyższe przy kropli i maleje na zewnątrz. Nadtlenek w folii jest dozowany dla całego arkusza, który sieciuje równomiernie, bez zapasu na jedno miejsce, które zjada dużą lokalną część. W rezultacie powstaje w przybliżeniu okrągła strefa niedoutwardzona wokół każdej kropli, a wzdłuż taśmy strefy układają się w pasmo. W najgorszym przypadku pierścień ledwo się sieciuje i wgniata się pod paznokciem.
Wzór odczytuje się z powrotem z układu warstw. Ponieważ kropki są rozmieszczone wzdłuż taśmy, a taśma biegnie przez całe ogniwo, poszczególne pierścienie łączą się w pasmo lub sznur koralików podążający za taśmą, podczas gdy folia między taśmami pozostaje w pełni usieciowana. Ten kontrast, strefa pasmowa miękka na w innym wypadku twardej folii, jest sygnałem odróżniającym problem zgodności od problemu receptury lub partii, który równomiernie zmiękczyłby cały arkusz.
Dlaczego POE jako pierwszy spada poniżej progu
POE jest materiałem bardziej narażonym. Sieciuje się wolniej niż EVA, a porównanie reologiczne wskazuje, że szybkość żelowania bardziej polarnej EVA jest około czterokrotnie większa niż POE. POE ma zatem węższe okno sieciowania, a wszystko, co przechwytuje rodniki w trakcie przekazywania, spycha go poniżej progu zaliczenia szybciej, niż zrobiłoby to z EVA. Progi to odzwierciedlają: 60 procent dla POE wobec 75 procent dla EVA, ale zatruty pierścień może spaść poniżej któregokolwiek z nich.
Ile kosztuje pierścień po laminowaniu
Pierścień znajduje się tam, gdzie moduł jest najbardziej wrażliwy. Niektóre ścieżki 0BB polegają na tym, że folia utrzymuje taśmę dociśniętą do drobnych palców siatki po laminowaniu, więc miękki pierścień obniża to ciśnienie stykowe i zwiększa rezystancję styku, co objawia się jako fałszywy styk lub ciemna linia elektroluminescencji. Strefa o niskim usieciowaniu również mięknie i ponownie płynie w temperaturze, pozwalając taśmie pełzać podczas cykli termicznych, a nieusieciowana folia może ponownie się stopić, tworząc pęcherze i zmarszczki otwierające drogę dla wilgoci. Kłopot tkwi w opóźnieniu: początkowa elektroluminescencja i moc wyglądają normalnie, a problem pojawia się dopiero po gorącej i wilgotnej atmosferze lub po czasie w terenie.
Każdy objaw ujawnia się według innego zegara. Utrata styku i ciemna linia mogą pojawić się w trakcie cykli termicznych, ponieważ miękki pierścień relaksuje się za każdym razem, gdy moduł się nagrzewa. Pęcherze i rozwarstwienie trwają dłużej, ponieważ potrzebują ponownego stopienia nieusieciowanej części oraz nagromadzenia gazu lub wody. Awarie terenowe są najwolniejsze i najdroższe, ponieważ wtedy moduł jest już na dachu, a folia, klej i receptura przeszły już własne testy.
Styk jest pierwszą rzeczą, która zawodzi
W ścieżkach 0BB, które polegają na nacisku folii, a nie na mocnym spawie, folia jest sprężyną utrzymującą taśmę na palcu. Pierścień, który pozostaje miękki, to sprężyna, która ustępuje, więc rezystancja styku rośnie tam, gdzie znajduje się pierścień, a awaria objawia się jako ciemna linia wzdłuż taśmy, a nie jako defekt folii.
Jak to wychwycić przed laminowaniem
Najczystszą kontrolą jest pobieranie próbek porównawczych. Z jednego laminatu wytnij próbki bezpośrednio znad kropki kleju, z odległości od jednego do dwóch milimetrów obok taśmy oraz z miejsca znacznie oddalonego od taśmy, a następnie zmierz zawartość żelu we wszystkich trzech. Wyraźny gradient, wysoki daleko i niski przy kropce, wskazuje na klej. Potwierdzają to dwa pomocnicze badania: różnicowa kalorymetria skaningowa odczytuje resztkowy efekt egzotermiczny, który różni się tam, gdzie sieciowanie jest niepełne i pozostaje nadtlenek, a spektroskopia w podczerwieni porównuje piki w pobliżu kropki z tłem.
Pobieramy próbki porównawcze od jednego do dwóch milimetrów od taśmy na laminatach testowych, aby zmapować lokalne wahania zawartości żelu przed sfinalizowaniem każdej receptury wiązania termicznego.
| Metoda | Co pokazuje | Kiedy to przeprowadzić |
|---|---|---|
| Porównawcza zawartość żelu | Gradient od niskiej przy kropce do normalnej kilka milimetrów dalej | Zawsze, gdy w pobliżu taśmy pojawia się miękki pierścień lub niska wytrzymałość na odrywanie |
| Resztkowa egzotermia DSC | Resztkowa entalpia reakcji tam, gdzie sieciowanie jest niepełne | Jako szybki test przesiewowy na niedosieciowanie |
| FTIR w pobliżu kropki | Zmienione piki względem folii tła | Aby potwierdzić, co przeniknęło do folii |
| Próbka zgodności | Zawartość żelu i wytrzymałość na odrywanie przy kropce w porównaniu z obszarem bez kropki | Przed wprowadzeniem jakiegokolwiek nowego kleju |
Test próbki
Przed wprowadzeniem nowego kleju zbuduj małą próbkę zgodności: szkło, folia, kropka kleju, folia, folia tylna, przeprowadź przez normalną recepturę laminowania, a następnie zmierz zawartość żelu i wytrzymałość na odrywanie przy kropce w porównaniu z obszarem bez kropki. Jest to tanie i szybkie i powinno być stałym krokiem przy każdym wprowadzeniu kleju dozowanego, a nie czymś uruchamianym dopiero po zwrocie z terenu.
Utrzymanie przekazywania w ruchu
Zapobieganie rozkłada się na klej, folię i proces.
- Po stronie kleju preferuj systemy bez składników sieciujących na bazie amin lub tioli, poproś dostawcę o ujawnienie rodzaju inhibitora i przybliżonej zawartości oraz ustal wymagany stopień sieciowania UV, aby część zacieniona przez taśmę nie pozostała niedosieciowana.
- Po stronie folii zwaliduj dobór z producentem folii i wybierz formułę z większym marginesem sieciowania. W stosie EPE najbardziej liczy się warstwa zewnętrzna stykająca się z kropką.
- Po stronie procesu użyj różnicowej kalorymetrii skaningowej lub reologii, aby potwierdzić, że czas i temperatura laminowania pozostawiają zapas, a nie ocierają się o dolny próg specyfikacji folii.
- Traktuj każdą zmianę formuły kleju, nawet zamianę inhibitora lub ko-inicjatora, jako zmianę wyzwalającą nowy test zgodności.
Jeden system, nie dwa
Klej jest zwykle kwalifikowany na własnych warunkach: przyczepność, szybkość sieciowania, zachowanie przy dozowaniu i trwałość. Folia jest również kwalifikowana na własnych warunkach: wytrzymałość na odrywanie, przepuszczalność, rezystywność i zawartość żelu. Żadna z tych list nie zawiera drugiego materiału, więc dobór może przejść każdą pozycję na obu arkuszach i mimo to zawieść w piecu. Brakującym testem jest ten, który uruchamia oba razem, dlatego próbka zgodności należy do listy kontrolnej wprowadzenia obok dwóch specyfikacji materiałowych. W module 0BB te dwa materiały nie są już sąsiadami, którzy przypadkiem się stykają; są jednym układem reakcji, który albo kończy się razem, albo razem zawodzi.
Skąd pochodzą te liczby
Zakres laminowania od 145 do 155 stopni C, progi zawartości żelu 75 procent dla EVA i 60 procent dla POE oraz czterokrotnie wolniejsza szybkość żelowania POE to typowe dla branży wartości zebrane z artykułu źródłowego i jego odniesień, a nie pomiary, które wykonaliśmy. Źródło cytuje badanie Fraunhofera dotyczące wpływu nadtlenku TBEC, ko-agenta TAIC i stabilizatorów na sieciowanie enkapsulantu, artykuł w Polymers o stabilizatorach aminowych z zawadą przestrzenną oraz analizę SMM kosztu enkapsulacji 0BB.
Trzy klasy trucizn — amina, tiol i inhibitor — pochodzą z chemii polimerów, a nie z jednej opublikowanej specyfikacji, a konkretne zachowanie kleju musi zostać potwierdzone testem próbki na własnej recepturze laminowania. Przesunięcie pobierania próbek o jeden do dwóch milimetrów jest praktyczną wskazówką, a nie standardowym zapisem.
P: Czy miękki pierścień zawsze jest winą kleju?
Nie. To główny podejrzany, ale partia folii o niskiej zawartości nadtlenku lub niewłaściwa krzywa laminacji może pozostawić podobne niedoutwardzenie. Porównawcze badanie zawartości żelu pozwala je rozróżnić: gradient skupiony na kropce wskazuje na klej, natomiast równomierny niedobór wskazuje na folię lub recepturę.
P: Dlaczego POE zawodzi przed EVA?
POE sieciuje około cztery razy wolniej, więc jego okno jest węższe i ma mniejszy margines wobec każdej trucizny, która przechwytuje rodniki. Jego dolny poziom jest również niższy i wynosi 60 procent w porównaniu z 75 procent dla EVA, ale zatruty pierścień może zepchnąć oba poniżej ich granicy.
P: Co w kleju powoduje ten problem?
Trzy klasy: aminy, które przedwcześnie zapoczątkowują rozkład nadtlenku, tiole, które przenoszą łańcuch i zatrzymują przekaz, oraz inhibitory fenolowe, takie jak MEHQ lub hydrochinon, które wychwytują rodniki. Konkretny klej może zawierać jeden lub więcej z nich.
P: Czy mogę po prostu użyć mniej kleju?
Częściowo. Mniejsza kropka i mniej kropek zmniejszają strefę zatrucia, o ile siła utrzymująca nadal utrzymuje taśmę. Chemia ma większe znaczenie niż objętość, więc czysta formulacja bije mniejszą dawkę brudnej.
P: Jak przetestować nowy klej przed użyciem go na linii?
Wykonaj test próbki: szkło, folia, kropka kleju, folia, folia tylna przez normalną recepturę laminacji, a następnie zmierz zawartość żelu i odrywanie w miejscu kropki w porównaniu z obszarem bez kropki. Uczyń to stałą bramką przed importem.
P: Czy problem pojawi się w pierwszym teście elektroluminescencji?
Zwykle nie. Pierścień często przechodzi początkową elektroluminescencję i moc. Ujawnia się później jako wzrost rezystancji kontaktu, ciemna linia, pęcherze lub pełzanie po cyklach termicznych, wilgotnym gorącu lub czasie w terenie.
P: Czy wyższa temperatura laminacji to naprawi?
Nie w sposób niezawodny. Więcej ciepła może dokończyć sieciowanie, ale także wyprowadza więcej trucizny z kropki i dodaje pęcherze, żółknięcie oraz koszt energii. Bezpieczniejszym rozwiązaniem jest kompatybilny klej plus margines sieciowania na folii.
P: Czy to problem tylko dla 0BB?
Jest najbardziej widoczny w 0BB, ponieważ taśma jest przyklejona do folii, a pierścień leży na kontakcie. Każdy klej lub taśma, która dotyka enkapsulantu podczas sieciowania, może go zatruć, więc zasada kompatybilności obowiązuje poza 0BB.
Wnioski końcowe
Ocena kleju kiedyś oznaczała sprawdzanie przyczepności, szybkości sieciowania i zachowania przy dozowaniu. W piecu do laminacji klej i folia stanowią jeden układ reakcji, a chemia każdej strony zmienia wynik drugiej. Problem kompatybilności jest cichym rodzajem: oba materiały przechodzą osobno, a zawodzą razem, z opóźnieniem. Umieść kontrolę kompatybilności sieciowania obok testu przyczepności, a miękki pierścień przestanie być tajemnicą.
OOITech produkuje komory jedno- i dwukomorowe maszyny do laminowania paneli słonecznych w konfiguracjach zarówno olejowo podgrzewanych, jak i elektrycznych, aby zapewnić równomierną kontrolę termiczną podczas sieciowania. Prześlij nam swoje rysunki, stos modułu lub próbki do oceny, a nasz zespół techniczny pomoże Ci ustalić stabilne parametry laminacji dla Twojej linii 0BB.