Odpowiedzialność redakcyjna za ten artykuł spoczywa na Wuhan Ooi Photoelectric Technology Co., Ltd. Napisane i zweryfikowane przez zespół redakcyjny Ooitech. Zobacz naszą politykę redakcyjną dotyczącą tego, jak piszemy, gdzie wykorzystywane są narzędzia AI oraz jak zgłosić prośbę o korektę.
Enkapsulant według typu ogniwa: PERC, TOPCon, HJT, BC
Spis treści
Krótka odpowiedź: Encapsulant to jedyna warstwa, której zadanie zmienia się za każdym razem, gdy zmienia się ogniwo. PERC wymagał, aby folia zwalczała PID dzięki przezroczystej przedniej stronie i białej tylnej. Bifacjalność wymagała, aby tylna folia była przezroczysta i zatrzymywała wodę. TOPCon przeniósł test z PID na UV i dodał korozję kwasem octowym. HJT, najbardziej delikatne ogniwo, wymagał najczystszej i najbardziej wodoszczelnej folii. BC umieścił obie elektrody z tyłu i wymagał, aby tylna folia izolowała i była odporna na korozję. Dane CPIA wskazują, że TOPCon miał około 87 procent rynku w 2025 roku, spadając do około 69 procent do 2030 roku, gdy BC zbliża się do 23 procent. Każda ścieżka to inny egzamin dla tego samego materiału. Badanie UNSW dodaje pewien zwrot: awaria w wilgotnym gorącu często wynika z zanieczyszczeń pozostawionych na ogniwie podczas manipulacji, a nie z folii, więc czyste ogniwo ze zwykłym EVA może być lepsze niż brudne ogniwo z premium POE.
Wybór encapsulantu na podstawie pojedynczej specyfikacji folii to pułapka. Właściwa folia zależy od generacji ogniwa, a generacja ogniwa stale się zmienia. Oto każda technologia przypisana do folii, której faktycznie potrzebuje.
Jedna folia, wiele różnych egzaminów
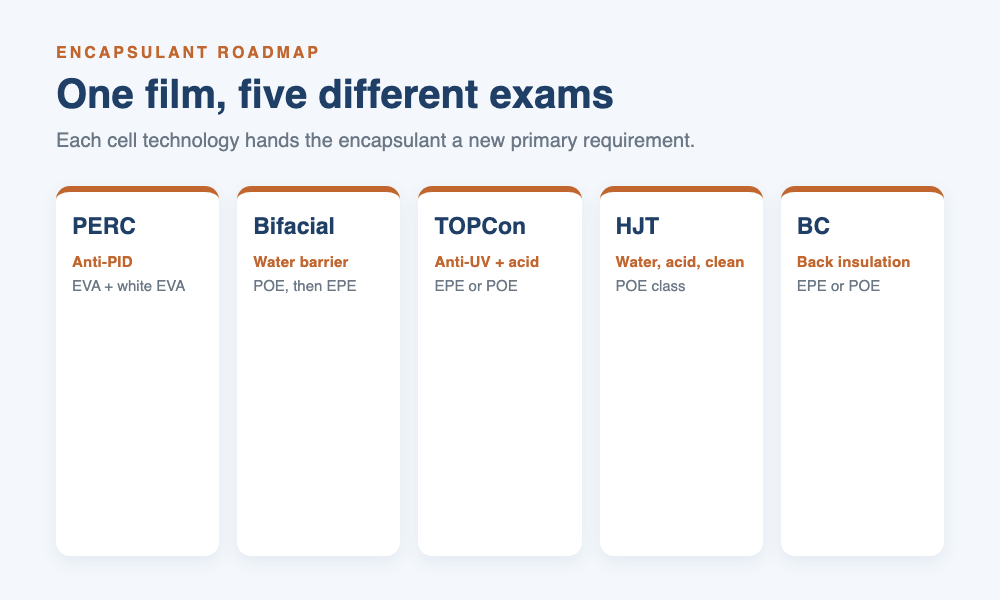
Encapsulant to nie jeden produkt, który zachowuje się tak samo wszędzie. To ruchomy cel, którego zadanie określa ogniwo pod nim. W ciągu ostatniej dekady branża przeszła przez kilka ścieżek ogniw, a każda z nich postawiła folii nowy zestaw pytań. PERC pytał o PID. Bifacjalność pytała o przezroczystość i wodę. TOPCon pytał o UV i kwas. HJT pytał o czystość i wodę. BC pytał o izolację tylnej strony. Producenci folii odpowiadają EVA, POE i EPE w różnych mieszankach, a odpowiedź, która była właściwa jedną generację wcześniej, nie jest automatycznie właściwa dla następnej. Czytanie mapy drogowej przed czytaniem karty danych folii to najszybszy sposób na zakup właściwego materiału.
Rynek, który już przeszedł na typ N
Przejście z ogniw P-type PERC na ogniwa N-type to już nie prognoza, to zainstalowana baza. Dane CPIA zebrane przez TaiyangNews wskazują, że TOPCon miał około 87 procent rynku w 2025 roku, BC około 7 procent, a HJT około 2,6 procent. Do 2030 roku mieszanka znów się zmieni: TOPCon spadnie do około 69 procent, BC wzrośnie do około 23 procent, a HJT osiągnie około 7,5 procent. Dla nabywcy folii istotne jest to, że dominująca technologia określa, co folia musi przetrwać, a mieszanka wciąż przesuwa się w kierunku ścieżek, które wymagają najwięcej od encapsulantu.
| Technologia | Udział w 2025 | Prognoza na 2030 |
|---|---|---|
| TOPCon | 87% | 69% |
| BC | 7% | 23% |
| HJT | 2.6% | 7.5% |
Dlaczego folia podąża za udziałem ogniw
Folia, która jest dostarczana masowo, to folia, którą toleruje wiodąca technologia ogniw. Gdy TOPCon przekroczył połowę rynku, popyt przesunął się od zwykłego jednostronnego EVA w kierunku EPE i POE, ponieważ są to folie, na których linia TOPCon może pracować bez problemu korozji kwasem octowym. Nabywca folii czyta udział ogniw przed cennikiem, ponieważ udział decyduje o tym, które folie są magazynowane, wyceniane i wspierane.
PERC i era jednostronnego szkła
W latach jednostronnego, jednostronnego PERC układ był prosty: przezroczysty EVA z przodu i biały EVA z tyłu, na warstwie tylnej, zamknięte w jednym laminowanie kroku. Przednia folia musiała przepuszczać światło i chronić ogniwo, a biała tylna folia odbijała światło z powrotem w kierunku ogniwa. Głównym testem był PID, potencjalnie indukowana degradacja, wywołana napięciami systemowymi 1000 V lub 1500 V w gorących i wilgotnych warunkach. Rozwiązaniem był EVA anty-PID oparty na wyższej rezystywności objętościowej, która spowalnia migrację jonów stojącą za PID. W tej erze zadanie folii dotyczyło głównie izolacji elektrycznej pod napięciem, a UV było drugorzędnym zmartwieniem. Konstrukcja jednostronna stawiała mniejsze wymagania folii, a pytania o wodę i UV, które później zdominowały rynek, jeszcze się nie pojawiły.
Bifacjalność sprawia, że tylna folia widzi światło
Bifacjalność całkowicie zmieniła tył modułu. Gdy ogniwo generuje również z tyłu, biała tylna folia nie jest już dozwolona, ponieważ blokowałaby światło, które ma zbierać tylna strona. Tylna folia musi być przezroczysta, a moduł przechodzi na konstrukcję szkło-szkło. To przynosi nowy problem: wilgoć, która przenika przez krawędzie modułu dwuszkolnego, nie ma gdzie uciec, więc folia potrzebuje wyższej bariery wodnej i wyższej wydajności anty-PID niż wcześniej. POE wkroczył ze swoją wysoką barierą wodną, wysoką rezystywnością objętościową i chemią bez kwasu, a EPE, wytłaczana kanapka z warstw EVA na rdzeniu POE, później zajęła pozycję pośrednią, aby zrównoważyć koszt z tymi właściwościami.
Dlaczego EPE zajął pozycję pośrednią
Odpowiedź POE była technicznie czysta, ale droga, a przewaga kosztowa EVA nie dawała wystarczającego marginesu wodnego i rezystancyjnego dla modułu szkło-szkło. EPE dzieli różnicę: współwytłaczany rdzeń POE zapewnia barierę wodną i rezystywność tam, gdzie mają znaczenie, podczas gdy tańsze warstwy EVA utrzymują stos ekonomicznie i dobrze wiążą się ze szkłem i ogniwem. Jest teraz domyślnym wyborem dla dużej części bifacjalnych modułów typu N.
Podczas pracy ze stosami szkło-szkło z foliami EPE lub POE regulujemy czasy przetrzymywania w próżni i krzywe nagrzewania płyty, aby wyeliminować pęcherzyki, jednocześnie zapobiegając przemieszczaniu się żywicy rdzenia.
TOPCon przenosi test z PID na UV
TOPCon zmienił awarię, której folia musi zapobiegać. Ogniwo nie jest już tak ograniczone przez PID, ale jest wrażliwe na światło ultrafioletowe, a branża obserwuje teraz UVID, degradację indukowaną ultrafioletem. Warunki testowe w Kiwa PVEL wykorzystują dawkę UV z przodu 120 kWh na metr kwadratowy w temperaturze 60 stopni C, co odpowiada około jednemu do dwóch lat ekspozycji na zewnątrz. Niektóre ogniwa PERC również wykazują UVID, więc nie jest to wyłączne dla TOPCon. Oprócz UV, metalizacja TOPCon jest wrażliwa na kwas octowy, który może uwalniać EVA, co powoduje korozję metalu, więc linie TOPCon w dużej mierze ustandaryzowały się na EPE lub POE, a nie zwykłym EVA.
Trzy sposoby radzenia sobie z UV
Istnieją trzy podstawowe ścieżki. Przepuszczać UV, aby zachować każdy foton do generacji, co maksymalizuje moc wyjściową, ale pozostawia ogniwo odsłonięte, najwyższe ryzyko. Odcinać UV, aby chronić ogniwo, co traci moc, którą wniósłby zakres UV. Lub konwertować je, używając środka przesuwającego w dół, aby zamienić UV na dłuższą długość fali, którą ogniwo może wykorzystać, co ma na celu jedno i drugie, ale zależy od stabilności konwertera przez cały okres życia modułu. Większość formuł skłania się ku odcinaniu lub konwersji, ponieważ przepuszczanie surowego UV do ogniwa wrażliwego na UV to ryzyko, na które niewielu producentów modułów się zdecyduje. Specyfikacja folii musi określać, którą ścieżkę obiera formuła.
HJT to najbardziej delikatne ogniwo
Ogniwa heterozłączowe nakładają na wafer amorficzną warstwę pasywacyjną z krzemu, przezroczysty tlenek przewodzący i niskotemperaturową pastę srebrną, a wafer nigdy nie przechodzi etapu wysokotemperaturowego. Cały proces przebiega na zimno, a gotowe ogniwo jest jednocześnie wrażliwe na wodę, kwas i promieniowanie UV. To popycha folię w stronę klasy POE, która zapewnia barierę przed wodą i bezkwasową chemię potrzebną ogniwu. HJT to droga, na której oszczędzanie na enkapsulancie ujawnia się najszybciej, ponieważ nie ma wybaczającego etapu wysokotemperaturowego, który spaliłby błąd. Proces na zimno jest źródłem tej wrażliwości: konwencjonalne ogniwo przechodzi przez piec, który może usunąć pozostałości, ale HJT jest składane na zimno, więc wszystko, co uwolni folia, lub cokolwiek pozostanie na waferze, tam zostaje.
Aby chronić niskotemperaturowe ogniwa heterozłączowe podczas enkapsulacji, konfigurujemy obniżone nastawy termiczne i równomierny transfer ciepła w obu komorach, aby utwardzić folię bez degradacji warstw wrażliwych na temperaturę.
Folia to nie jedyny winowajca
Badanie UNSW z 2024 roku, prowadzone przez Sena i współpracowników, ujawniło coś, co zmienia sposób odczytywania awarii HJT i TOPCon. Gdy ogniwa ulegały poważnym awariom w wilgotnym gorącu, główną przyczyną często nie była klasa folii, lecz zanieczyszczenie pozostawione na ogniwie podczas produkcji — jony sodu, wapnia, chloru i siarki zebrane z rękawic i przyssawek. Zanieczyszczone ogniwa traciły około 10 do 16 procent mocy względnej po 1000 godzinach wilgotnego gorąca, nawet gdy stosowano wysokiej jakości POE. Oczyszczone ogniwa natomiast degradowały się bardzo nieznacznie, niezależnie od tego, czy folia była EVA, czy POE. gorącej i wilgotnej atmosferze Ukryte odciski palców
Odkrycie jest kłopotliwe, ponieważ zanieczyszczenie jest niewidoczne. Ogniwo może przejść testy elektryczne i nadal zawierać jony, które test wilgotnego gorąca później uruchomi. Dlatego dwie linie produkujące to samo ogniwo i tę samą folię mogą dawać bardzo różne wyniki, i dlatego sam wybór folii nie może wyjaśnić awarii w wilgotnym gorącu. Ogniwa typu N są wrażliwe na zanieczyszczenie na całej linii, od topnika lutowniczego po rękawice obsługujące wafer. Wniosek jest taki, aby czystość ogniwa traktować jako część decyzji o enkapsulancie, a nie jako odrębną kwestię higieny.
BC utrzymuje czysty przód i zatłoczony tył Ogniwa z kontaktami tylnymi przenoszą obie elektrody na tył, co pozostawia przód wolny od szyny zbiorczej i linii siatki, o wyższej wydajności i czystym wyglądzie. Cenę płaci się z tyłu: elektrody dodatnia i ujemna przeplatają się w drobnym rozstawie, więc tylna folia musi zapewniać długoterminową izolację elektryczną między blisko rozmieszczonymi biegunami i odporność na korozję w wilgotnym gorącu. Niektóre moduły BC są całkowicie czarne, co dodaje wymóg koloru i krycia dla tylnej folii, aby moduł wyglądał jednolicie od przodu. Wymóg całkowicie czarnego modułu
Całkowicie czarny moduł ukrywa tył ogniwa i taśmę, więc tylna folia musi robić więcej niż izolować — musi kryć. Oznacza to, że nieprzezroczystość i trwałość koloru wchodzą do specyfikacji obok izolacji i odporności na korozję, a folia musi utrzymać je wszystkie przez cały okres życia modułu.
Mapa drogowa w jednej tabeli Wzorzec jest prosty, gdy się go rozłoży. Każda technologia ogniw stawia folii główne pytanie, a branża ustaliła pasującą odpowiedź dotyczącą folii. Tabela podsumowuje mapę drogową. Droga ogniwa
Główne wymaganie
Typowa folia
PERC pojedyncze szkło
Anti-PID
| Przezroczysta EVA + biała EVA | Bifacjalne szkło-szkło | Przezroczysty tył, bariera wodna |
|---|---|---|
| POE, następnie EPE | Odporność na UV i kwas | Woda, kwas i czystość |
| Klasa POE | Izolacja tylna i wygląd | EPE lub POE z kryciem |
| TOPCon | Schemat pokazujący, jak każda technologia ogniw ustala inne wymaganie dotyczące enkapsulantu, od PID w PERC po izolację tylną w BC | EPE lub POE |
| HJT | Mapa drogowa enkapsulantów. Każda technologia ogniw stawia folii nowe główne wymaganie, od PID w PERC po izolację tylną w BC. | Poza krzemem — kwestia tandemów |
| BC | Ogniwa tandemowe perowskitowe wskazują na następny egzamin. Pracują w niskiej temperaturze, potrzebują silnej bariery wodnej i są wrażliwe na ciepło, więc branża bada enkapsulanty termoplastyczne i uszczelnianie krawędzi zamiast standardowych folii utwardzanych nadtlenkiem. To wciąż badania eksploracyjne, ale pokazuje, że wzorzec się utrzymuje: ogniwo się zmienia, a folia musi nauczyć się nowej odpowiedzi. Folia, która wygra erę tandemów, będzie tą, która czysto odpowie na kwestię wody i ciepła, tak jak POE odpowiedziała na kwestię bifacjalności. | Udziały rynkowe, około 87, 7 i 2,6 procent dla TOPCon, BC i HJT w 2025 roku oraz około 69, 23 i 7,5 procent w 2030 roku, to dane CPIA zebrane przez TaiyangNews i cytowane w artykule źródłowym. Test UV Kiwa PVEL wynoszący 120 kWh na metr kwadratowy w temperaturze 60 stopni C to podany warunek testu. Odkrycie UNSW dotyczące wilgotnego gorąca, utrata mocy względnej o 10 do 16 procent i czas trwania 1000 godzin, pochodzi z badania z 2024 roku autorstwa Sena i współpracowników. Są to dane z artykułu źródłowego i jego odniesień, a nie pomiary z tej strony. Sposoby postępowania z UV i wybory folii to jakościowa praktyka branżowa, a nie jedna specyfikacja. |
Nie za każdym razem zupełnie innej chemii, ale innej specyfikacji. Podstawowe wybory pozostają EVA, POE i EPE. Zmienia się to, na jakiej właściwości folia musi przewodzić: PID dla PERC, bariera wodna dla bifacjalnych, UV i kwas dla TOPCon, czystość i woda dla HJT oraz izolacja tylna dla BC. Ta sama rodzina folii może obsłużyć kilka dróg, gdy klasa zostanie dopasowana.
P: Dlaczego tylna folia musiała się zmienić dla bifacjalnych?
Ponieważ ogniwo bifacjalne generuje również z tyłu, stara biała tylna folia blokowałaby światło, które tylna strona ma zbierać. Tylna folia musi być przezroczysta, a przezroczysta folia w module szkło-szkło musi także zatrzymywać wilgoć przenikającą z krawędzi, dlatego POE i EPE zastąpiły zwykłą białą EVA z tyłu.
Skąd pochodzą te liczby
P: Dlaczego TOPCon dba o UV?
TOPCon jest wrażliwy na degradację indukowaną ultrafioletem, UVID. Test Kiwa PVEL wystawia przód na 120 kWh na metr kwadratowy w temperaturze 60 stopni C, co odpowiada około jednemu do dwóch lat dawki zewnętrznej. Folia musi albo przepuszczać, albo odcinać, albo przekształcać to UV, a wybór zmienia zarówno ochronę ogniwa, jak i moc wyjściową.
P: Dlaczego POE jest preferowane dla HJT?
Q: Why did the back film have to change for bifacial?
Because a bifacial cell also generates from the rear, the old white back film would block the light the rear side is meant to collect. The back film has to be transparent, and a transparent film in a glass-glass module also has to hold back moisture that seeps in from the edges, which is why POE and EPE replaced plain white EVA on the back.
Q: Why does TOPCon care about UV?
TOPCon is sensitive to ultraviolet-induced degradation, UVID. The Kiwa PVEL test exposes the front to 120 kWh per square meter at 60 degrees C, roughly one to two years of outdoor dose. The film has to either transmit, cut or convert that UV, and the choice changes both cell protection and power output.
Q: Why is POE preferred for HJT?
HJT jest wytwarzany w procesie niskotemperaturowym i jest wrażliwy jednocześnie na wodę, kwas i promieniowanie UV. POE zapewnia wysoką barierę dla wody, wysoką rezystywność objętościową i bezkwasową chemię, których potrzebuje ogniwo, bez etapu wysokotemperaturowego, który spaliłby błąd w folii. To czyni POE bezpieczniejszym domyślnym wyborem dla HJT.
P: Czy lepsza folia rozwiązuje problem awarii w warunkach wilgotnego gorąca?
Nie zawsze. Badanie UNSW wykazało, że zanieczyszczenie pozostawione na ogniwie podczas manipulacji było często prawdziwą przyczyną, a zanieczyszczone ogniwa nadal traciły około 10 do 16 procent po 1000 godzinach wilgotnego gorąca, nawet z wysokiej jakości POE. Czyste ogniwa degradowały się bardzo nieznacznie zarówno z EVA, jak i POE.
P: Dlaczego EPE zastąpiło POE na wielu liniach?
POE jest technicznie czyste, ale drogie, a zwykłe EVA nie zapewnia wystarczającego marginesu wodnego i rezystancyjnego dla modułu szkło-szkło. EPE umieszcza rdzeń POE tam, gdzie potrzebna jest bariera, i otacza go tańszymi warstwami EVA, co obniża koszty, zachowując wydajność wodną i rezystancyjną.
P: Czego BC wymaga od folii tylnej?
BC umieszcza obie elektrody z tyłu w drobnym rozstawie, więc folia tylna musi długoterminowo izolować blisko rozmieszczone bieguny i być odporna na korozję w warunkach wilgotnego gorąca. Całkowicie czarne moduły BC dodają wymóg pokrycia, więc folia musi również ukrywać tył ogniwa i zachowywać trwałość koloru.
P: Czy EVA jest martwa dla modułów typu N?
Nie. EVA jest nadal koniem roboczym dla przedniej strony wielu modułów i dla konstrukcji jednoszybowych, gdzie UV i PID są do opanowania. Traci grunt tam, gdzie bariera wodna, odporność na kwasy lub ochrona UV są czynnikami decydującymi, czyli tam, gdzie przejmują POE i EPE.
Wnioski końcowe
Enkapsulant podąża za ogniwem, a ogniwo stale się zmienia. Specyfikacja folii napisana dla PERC nie przetrwa niezmieniona na linii TOPCon lub HJT. Zanim porównasz EVA, POE i EPE pod względem ceny, ustal, jaki egzamin ogniwo stawia folii, i sprawdź, czy samo ogniwo jest czyste, zanim obwinisz folię za awarię w warunkach wilgotnego gorąca.
OOITech produkuje komory jedno- i dwukomorowe maszyny do laminowania paneli słonecznych z opcjami ogrzewania olejowego lub elektrycznego do obsługi receptur modułów PERC, TOPCon, HJT i BC. Prześlij swoje rysunki, specyfikacje stosu modułów lub próbki testowe do naszego zespołu inżynierów w celu oceny cykli i walidacji parametrów.