Ooitech, profesjonalny dostawca rozwiązań w zakresie energii słonecznej, ma ponad 15 lat doświadczenia w energetyce odnawialnej i przemysłowych zastosowaniach laserów.
Jako globalny wiodący dostawca kompletnych fabryk modułów PV i inteligentnych rozwiązań energetycznych, Ooitech oferuje usługę kompleksową dla fabryk paneli słonecznych M2-M12 (156-210).
Eksportowaliśmy nasze maszyny do Polski, Korei, Meksyku, Węgier, Indii, Egiptu, Kazachstanu, Algierii, Arabii Saudyjskiej, Syrii itp.
Dostarczamy linie do produkcji paneli słonecznych o mocach 50MW-800MW-1.2GW i większych, w tym ogniwa słoneczne tabber stringer, panele słoneczne maszyna do układania, sznur słoneczny maszyna do bussingu, maszyna do tapowania paneli słonecznych, panele słoneczne laminator, panele słoneczne maszynę do ramowania, tester EL, tester IV, w pełni automatyczna linia przenośnikowa oraz falowniki fotowoltaiczne, elektrownie słoneczne itp.
Maszyna do układania i łączenia paneli słonecznych w sześciu modelach, SAW-100A do SAW-600A, dla modułów od 10 W do 600 W: lutowanie taśm zbiorczych wysoką częstotliwością, 15 s na grupę, w linii lub jako urządzenie samodzielne.
Krótka odpowiedź: Maszyna do układania i łączenia szyn pełni dwie funkcje, które zwykle realizują dwie osobne stacje: układa łańcuchy ogniw słonecznych na szkle modułu i lutuje taśmy szyn zbiorczych odprowadzające ich prąd. Ooitech produkuje jedną rodzinę takich maszyn, serię SAW, w sześciu modelach, które łącznie obejmują moduły od 10 W do 600 W. SAW-100A obsługuje małe formaty do 800 × 450 mm, SAW-300A oraz SAW-400A obejmują standardowe rozmiary modułów, a SAW-500A, SAW-500L oraz SAW-600A przyjmują długie i wielkoformatowe moduły do 2500 × 1250 mm. Nominalny cykl wynosi ≤ 15 s na grupę dwóch łańcuchów, odsetek pęknięć ≤ 3‰, lutowanie odbywa się wysokoczęstotliwościowym polem elektromagnetycznym, a każdy model pracuje w linii ze stringerem lub samodzielnie z podajników tacowych.
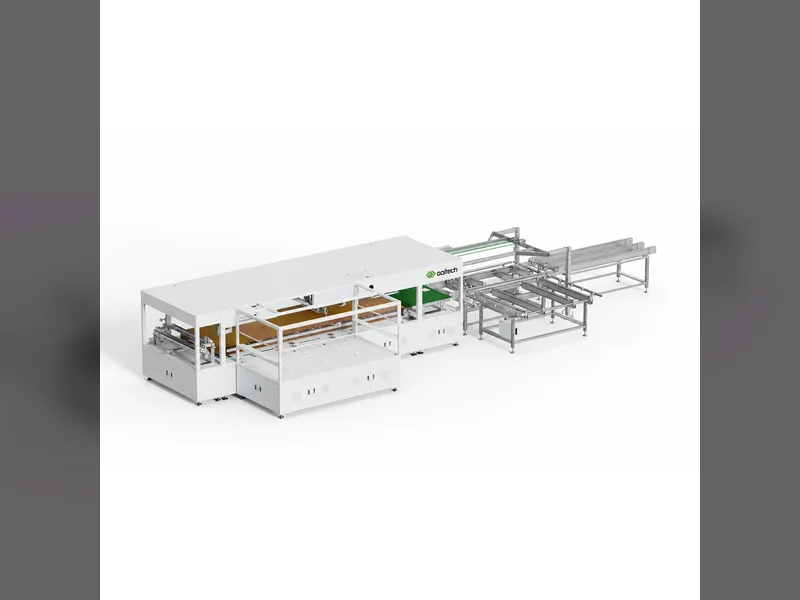
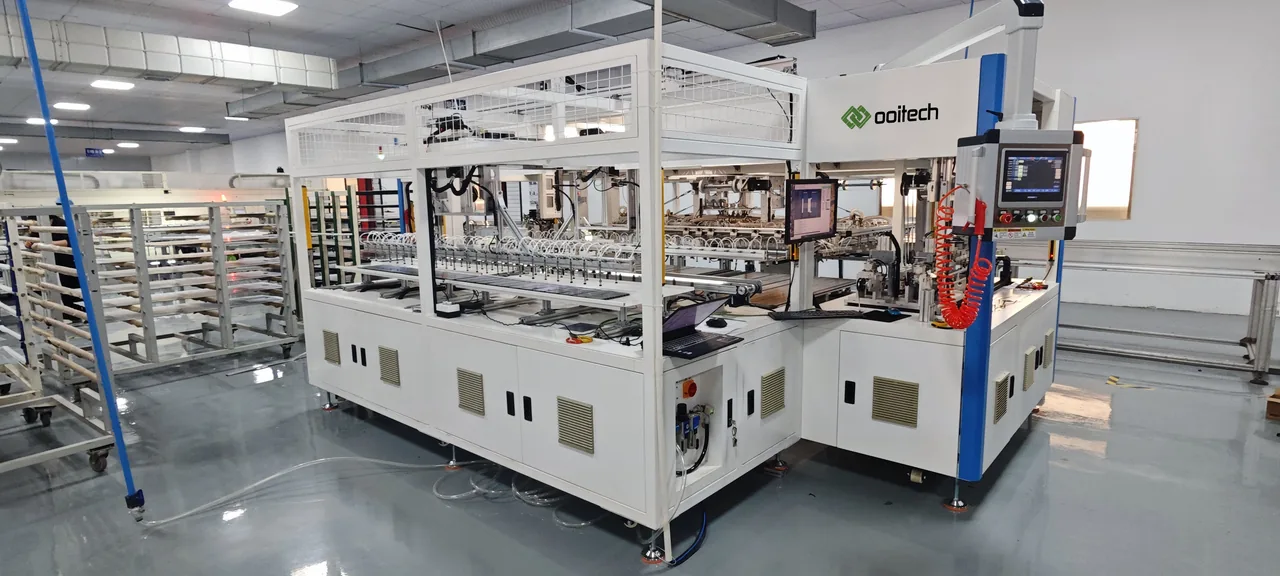
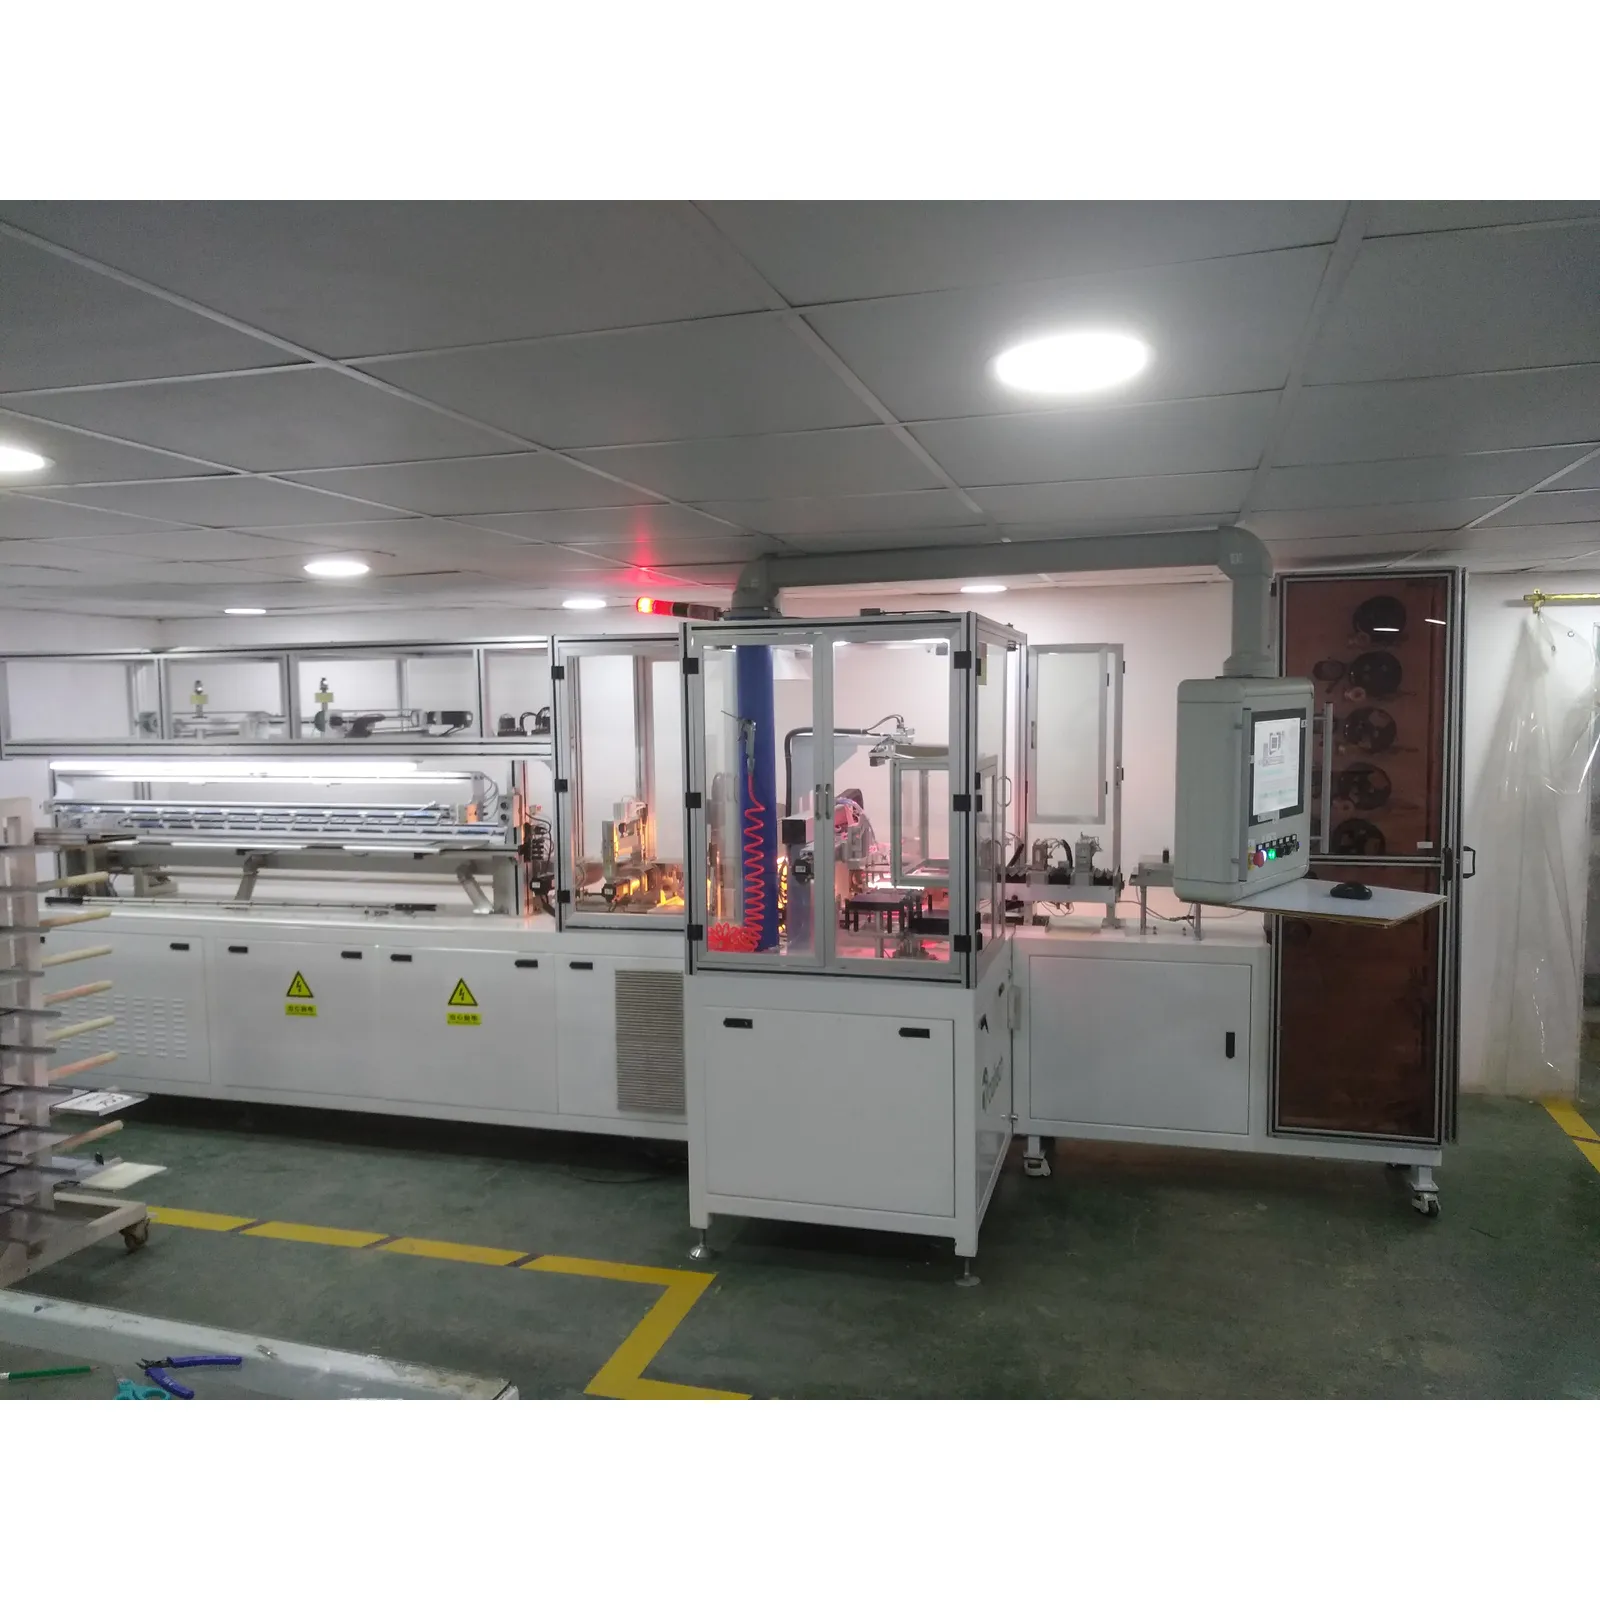
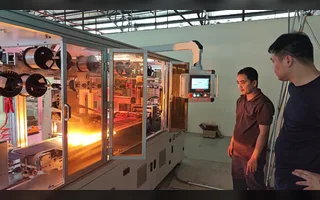
Maszyna do układania i łączenia szyn serii SAW, produkowana i markowana przez Ooitech.
Praca w linii: łańcuchy przychodzą ze stringera, gotowe warstwy łańcuchów opuszczają stanowisko na przenośniku szklanym.
Co robi maszyna
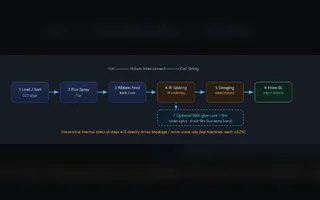
Maszyna pobiera gotowe łańcuchy ogniw i przekształca je w warstwę łańcuchów z szynami zbiorczymi na szkle modułu. Wszystko między tymi dwoma punktami odbywa się w jednym przejściu:
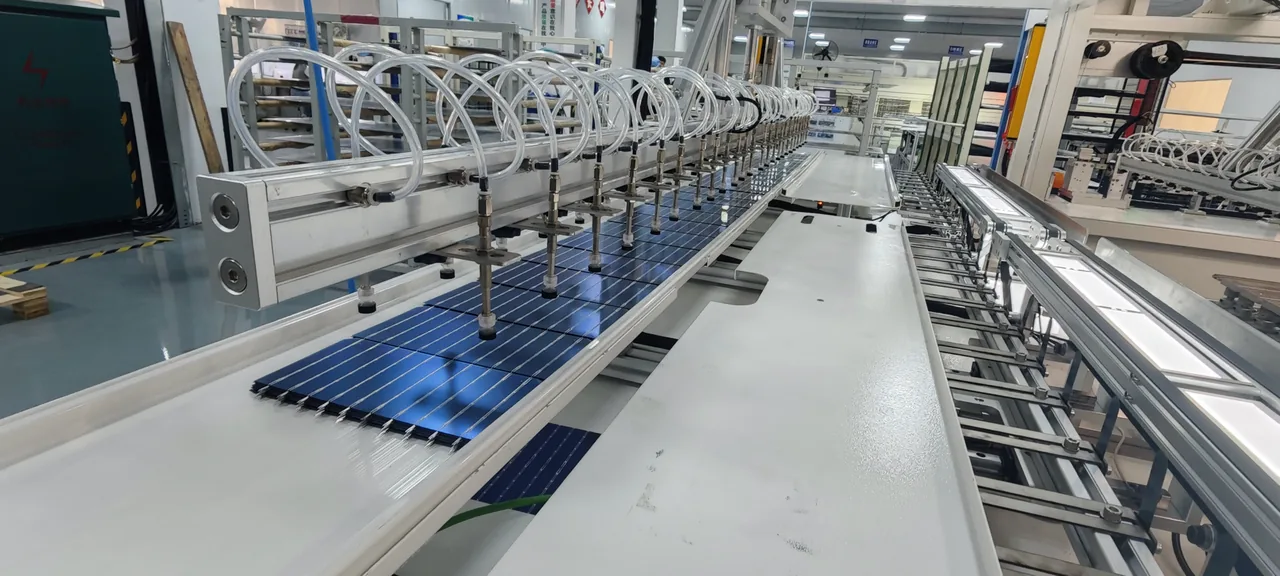
Załadunek tac. Cztery stanowiska tacowe mieszczą łańcuchy. Napędzane serwo ramię załadowcze z przyssawkami podnosi dwa łańcuchy naraz.
Pozycjonowanie łańcuchów. Czujniki światłowodowe i ograniczniki mechaniczne ustawiają każdy łańcuch zgodnie z układem modułu, dwa łańcuchy jednocześnie.
Obsługa taśm szyn zbiorczych. Taśma jest rozwijana z krążków, prostowana, cięta na długość ustawioną na ekranie dotykowym i przenoszona na taśmę w mechanicznym rowku prowadzącym.
Układanie. Ustawione łańcuchy są umieszczane na pociętych taśmach zgodnie z układem modułu.
Podłączanie szyn. Głowice wysokoczęstotliwościowe lutują oba końce każdego łańcucha w zamkniętej pętli kontroli temperatury.
Lutowanie przewodów końcowych. Drugi mechanizm taśmowy tnie i umieszcza taśmę przewodu skrzynki przyłączeniowej oraz lutuje dwa przewody naraz w stałym rozstawie.
Rozładunek. Napędzane serwo ramię podnosi gotową warstwę łańcuchów i umieszcza ją na stanowisku szklanym linii.
Zarezerwowano miejsce i interfejsy dla automatycznego portu załadowczego oraz dla automatycznych stanowisk przewodów końcowych i arkuszy izolacyjnych, dzięki czemu linię można dalej automatyzować bez wymiany maszyny.
Głowice układające pozycjonują łańcuchy ogniw; głowice spawalnicze taśm szyn zbiorczych pracują za nimi na tej samej bramie.
Dlaczego układanie i łączenie szyn w jednej maszynie
Na linii zbudowanej z osobnych stacji łańcuchy są układane na szkle przy jednej maszynie, następnie szkło jest przenoszone do drugiej maszyny, która lutuje taśmy szyn zbiorczych, a potem przenoszone z powrotem. Każde przeniesienie to krok manipulacji na niezlutowanych łańcuchach, a każdy krok manipulacji to szansa na pęknięcie ogniwa lub przesunięcie łańcucha z pozycji.
Połączenie obu operacji eliminuje te przeniesienia. Łańcuchy są pozycjonowane raz, lutowane, gdy są jeszcze trzymane przez te same uchwyty, które je umieściły, i zwalniane bezpośrednio na szkło. W praktyce objawia się to trzema rzeczami: odsetek pęknięć pozostaje na nominalnym poziomie maszyny ≤ 3‰, ponieważ jest mniej cykli mocowania i zwalniania, układ łańcuchów jest bardziej powtarzalny, ponieważ nigdy nie jest ponownie rejestrowany na drugiej maszynie, a operator ma jedno stanowisko do załadunku i jeden zestaw parametrów do ustawienia zamiast dwóch.
Zajmowana powierzchnia jest również mniejsza. Jedna maszyna o długości od 5780 do 8560 mm, w zależności od modelu, zastępuje dwie stacje plus przenośnik między nimi.
Dwa tryby pracy: w linii lub samodzielnie
W linii. Maszyna stoi bezpośrednio za tabberem-stringerem. Łańcuchy przychodzą na przenośniku linii, są pobierane ze skrzyni załadowczej, a gotowa warstwa łańcuchów trafia prosto na szkło. To konfiguracja do wyboru, gdy stringer pracuje z cyklem równym lub wyższym niż nominalny cykl maszyny do układania, ponieważ całkowicie usuwa ręczny załadunek tac z zadań operatora.
Samodzielnie. Łańcuchy są dostarczane do maszyny na tacach i ładowane ręcznie, a cztery stanowiska tacowe działają jako bufor. Linia modułów, która nie ma miejsca na ciągły układ w linii, lub taka, która pracuje ze stringerem w innym takcie, może nadal używać tej samej maszyny w ten sposób. Specyfikacja Ooitech zaleca tryb w linii, gdy układ linii na to pozwala, ponieważ to załadunek tacowy ogranicza wydajność w trybie samodzielnym.
Zgodność z technologiami ogniw
Wszystkie sześć modeli jest określonych wokół tego samego zakresu obsługi ogniw, więc ten sam typ maszyny obsługuje linię wytwarzającą więcej niż jeden produkt:
Grubość ogniwa 0,13–0,25 mm, co obejmuje obecną produkcję TOPCon i HJT, a także cieńsze płytki.
Łańcuchy TOPCon, PERC i HJT w układach wieloszynowych; specyfikacja taśmy i program spawania są ustawiane dla każdego produktu na ekranie dotykowym.
Łańcuchy BC, w tym obsługa papieru izolacyjnego wymagana przez łańcuchy ogniw BC: cztery stanowiska tacowe można skonfigurować jako układ 2+2 z pozycją usuwania papieru.
Szerokość łańcucha 83–210 mm w pięciu modelach i 166–210 mm w SAW-600A, więc łańcuchy półogniw i pełnych ogniw z obu rodzin 182 mm i 210 mm można prowadzić w tym samym zakresie szerokości.
Zakres rozmiarów modułów: od 10 W do 600 W
Seria jest podzielona według formatu modułu, a nie typu ogniwa, ponieważ to długość modułu określa przesuw maszyny, długość taśmy i rozmiar ramy. SAW-100A przyjmuje moduły do 800 × 450 mm, co stanowi segment szkło-szkło i przenośny na rynku przy około 10 W do 100 W. SAW-300A do SAW-500A przechodzą kolejno przez 1580 × 850, 1600 × 1150 i 1950 × 1150 mm, obejmując standardowe formaty 60-ogniwowe i 72-ogniwowe. SAW-500L i SAW-600A osiągają 2500 mm długości, co odpowiada modułom wielkoformatowym jednooszkłowym i dwustronnym.
Ten zakres ma znaczenie, ponieważ pozwala jednej serii maszyn obsłużyć program produktowy obejmujący zarówno małe moduły konsumenckie, jak i pełnowymiarowe panele, zamiast wymagać oddzielnego oprzyrządowania i oddzielnego szkolenia operatorów dla każdego z nich.
Zakres modeli i specyfikacje
Sześć modeli, podzielonych na dwie grupy formatów. Najpierw małe i średnie formaty:
Specyfikacja
SAW-100A
SAW-300A
SAW-400A
Format modułu (dł. × szer.)
≤ 800 × 450 mm
≤ 1580 × 850 mm
≤ 1600 × 1150 mm
Długość sznura
200–800 mm
300–1500 mm
300–1600 mm
Szerokość sznura
83–210 mm
83–210 mm
83–210 mm
Czas cyklu znamionowy
≤ 15 s/grupę
≤ 15 s/grupę
≤ 15 s/grupę
Głowice spawalnicze
2+1
4+1
6
Pozycjonowanie
Mechaniczne + światłowodowe
Mechaniczne + światłowodowe
Mechaniczne + światłowodowe
Zasilanie
AC380V/50Hz, 6 kW
AC380V/50Hz, 8 kW
AC380V/50Hz, 8 kW
Wymiary maszyny (dł.×szer.×wys.)
5780×1676×1400 mm
6780×1676×1400 mm
6560×1676×1400 mm
Duży format:
Specyfikacja
SAW-500A
SAW-500L
SAW-600A
Format modułu (dł. × szer.)
≤ 1950 × 1150 mm
≤ 2500 × 1150 mm
≤ 2500 × 1250 mm
Długość sznura
300–1950 mm
300–2500 mm
600–2500 mm
Szerokość sznura
83–210 mm
83–210 mm
166–210 mm
Czas cyklu znamionowy
≤ 15 s/grupę
≤ 15 s/grupę
≤ 16 s/grupę
Głowice spawalnicze
6
5
6
Pozycjonowanie
Mechaniczne + światłowodowe
Mechaniczne + światłowodowe
Wizja CCD
Zasilanie
AC380V/50Hz, 8 kW
AC380V/50Hz, 8 kW
AC380V/50Hz, 10 kW
Wymiary maszyny (dł.×szer.×wys.)
6560×1676×1400 mm
8560×1676×1400 mm
5700×4800 mm (wielosekcyjna)
Dwie uwagi dotyczące czytania tabel. Wymiary maszyny nie obejmują wieży sygnalizacyjnej alarmu ani żadnych ram przedłużających. SAW-600A jest zbudowany w sekcjach, a nie jako jedna rama, dlatego jego powierzchnia zajmowana jest podawana jako długość na szerokość bez jednej całkowitej wysokości.
Wybór między modelami
Wybór modelu sprowadza się do największego modułu, jaki zamierzasz produkować, oraz do tego, czy potrzebujesz pozycjonowania wizyjnego:
SAW-100A — przenośne, szkło-szkło i małe moduły konsumenckie do 800 × 450 mm; jedyny model z minimalną długością sznura 200 mm i zasilaniem 6 kW.
SAW-300A — moduły do 1580 × 850 mm; najwęższa rama dużego formatu, dla linii, które nigdy nie produkują pełnowymiarowego panelu.
SAW-400A — moduły do 1600 × 1150 mm; uniwersalny wybór dla formatów 60- i 72-ogniwowych.
SAW-500A — moduły do 1950 × 1150 mm; obejmuje moduły półogniwowe 182 mm na pełnej długości.
SAW-500L — moduły do 2500 × 1150 mm; długie moduły o standardowej szerokości 1150 mm, z pięcioma głowicami lutowniczymi.
SAW-600A — moduły do 2500 × 1250 mm, w tym sznury 210 mm; jedyny model z pozycjonowaniem wizyjnym CCD i cyklem 16 s.
Jeśli jedna maszyna musi obsłużyć mieszany program produktowy, dobierz ją pod największy moduł i zaakceptuj niższą wydajność przy małych formatach. Jeśli wolumen małych formatów jest wystarczająco duży, aby uzasadnić drugą maszynę, SAW-100A jest znacznie tańszy w eksploatacji przy pracy z modułami 10 W do 100 W niż przepuszczanie tych modułów przez maszynę 2500 mm.
Te wartości są wspólne dla wszystkich sześciu modeli, chyba że tabela modeli powyżej stanowi inaczej.
Parametry techniczne
Parametr
Wartość
Wskaźnik pękania ogniw
≤ 3‰ (ogniwa klasy A)
Grubość ogniwa
0.13–0.25 mm
Specyfikacja taśmy szyny
4–8 × 0,15 mm (6–8 × 0,15 mm w SAW-100A)
Metoda zgrzewania
Wysokoczęstotliwościowe zgrzewanie elektromagnetyczne, regulacja temperatury w pętli zamkniętej
Aplikację topnika
Zanurzenie taśmy
Tryb pracy
W linii ze stringerem lub samodzielnie z załadunkiem z tac
Wskaźnik awaryjności maszyny
≤ 3%
Metoda pozycjonowania
Zderzaki mechaniczne plus czujniki światłowodowe; wizja CCD w SAW-600A
System elektryczny
PLC, ekran dotykowy, napędy serwo, moduły liniowe
Interfejs człowiek-maszyna
Ekran dotykowy, parametry ustawiane centralnie; długość taśmy ustawiana dla każdego produktu
Alarm awarii
Alarmy usterek w czasie rzeczywistym plus ostrzeżenie o obecności taśmy
Bezpieczeństwo
Kurtyna świetlna nad obszarem roboczym
Dopływ powietrza
0.6–0.8 MPa, 300 L/min, osuszone sprężone powietrze, wlot 12 mm
Kolor maszyny
Biały sygnałowy
Oprogramowanie
Opracowane we własnym zakresie przez Ooitech; bezpłatne aktualizacje przez cały okres eksploatacji maszyny
Kluczowe komponenty
Maszyna wykorzystuje mieszankę komponentów krajowych i importowanych, wybranych pod kątem łatwości serwisowania, a nie marki:
Trzy elementy mają określony interwał wymiany, co upraszcza planową konserwację:
Pozycja
Specyfikacja
Zalecany interwał
Dysze ssące
—
30 dni
Pasy
PTFE (Teflon)
90 dni
Wkład filtra powietrza
AFC30
90 dni
Cotygodniowe kontrole ważniejsze niż harmonogram materiałów eksploatacyjnych: wyrównanie toru taśmy w rowku prowadzącym, poziom próżni na ramionach załadunku i rozładunku oraz test kurtyny świetlnej. Taśma, która przesunęła się w rowku, ujawnia się jako przesunięcie lutu, zanim ujawni się jako moduł niezdatny.
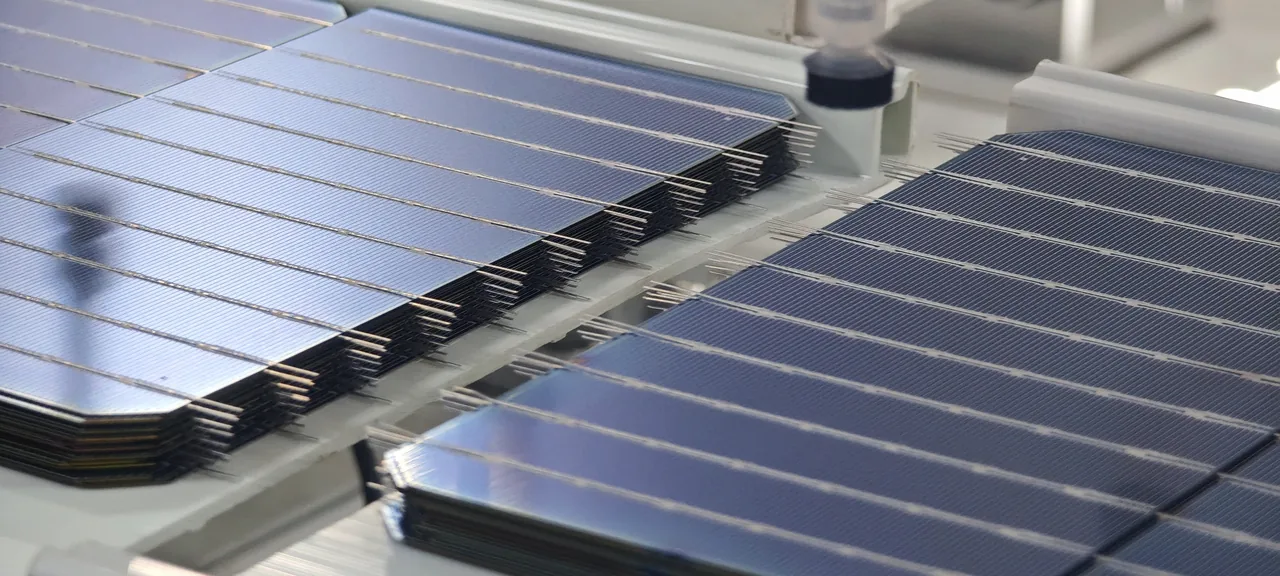
Sznury umieszczone na taśmach zbiorczych, bezpośrednio przed przejściem głowic lutowniczych nad oboma końcami.
Klip pokazuje maszynę układającą sznury ogniw i lutującą taśmy zbiorcze w jednym przejściu, przy czym ramię załadowcze podaje dwa sznury naraz.
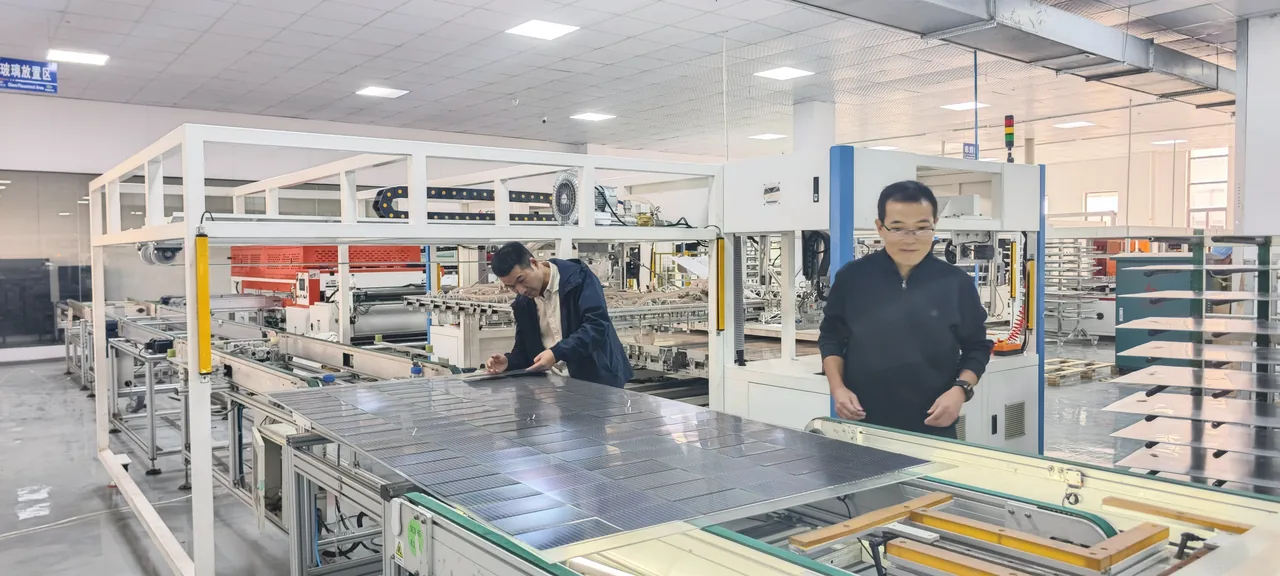
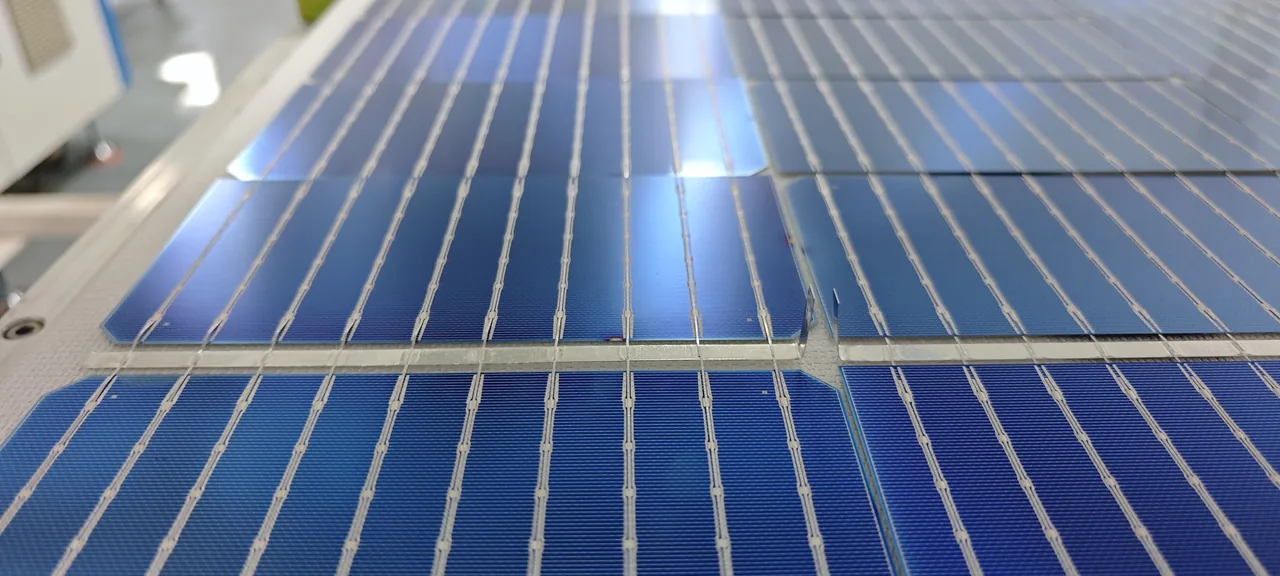
Gotowa warstwa sznurów na szkle modułu, gotowa do następnego stanowiska w linii.
Co określić przy zakupie
Większość błędów specyfikacji ujawnianych przy uruchomieniu wynika z danych modułu, które nie zostały podane przy zamówieniu. Przygotuj je przed porównywaniem modeli:
Największy i najmniejszy format modułu który zamierzasz obsługiwać, długość na szerokość, w tym ewentualny wystający element ramy. Największy format określa model; najmniejszy decyduje o tym, czy jedna maszyna jest ekonomiczna.
Typ i grubość ogniw, oraz czy sznury BC z papierem izolacyjnym są częścią programu, co określa konfigurację stanowiska tac.
Układ sznurów: liczba sznurów na moduł, długość i szerokość sznura oraz rozstaw pozycji szyn zbiorczych.
Specyfikacja taśmy, w tym czy taśma odprowadzająca skrzynki przyłączeniowej różni się od taśmy zbiorczej sznura.
W linii lub samodzielnie, a jeśli w linii, wysokość dokowania i takt stringera poprzedzającego.
Media: zasilanie trójfazowe pięciożyłowe 6, 8 lub 10 kW w zależności od modelu, plus suche powietrze 0,6–0,8 MPa przy 300 L/min.
Kryteria odbioru: wskaźnik pękania, wytrzymałość na rozciąganie lutu oraz standard wizualny dla pachwin lutowniczych i położenia taśm, uzgodnione przed FAT.
Gwarancja i serwis
Standardowe warunki Ooitech dla tej maszyny to 12 miesięcy od udanej instalacji lub 16 miesięcy od daty listu przewozowego, w zależności od tego, co nastąpi wcześniej. W tym okresie robocizna serwisowa i części zamienne potrzebne do konserwacji są dostarczane bezpłatnie; materiały eksploatacyjne oraz koszt kuriera części zamiennych nie są wliczone. Jeśli inżynierowie klienta nie mogą usunąć usterki, Ooitech wysyła inżynierów do zakładu, przy czym bilety w obie strony, transport lokalny, hotel i wyżywienie opłaca kupujący.
Gwarancja nie obejmuje uszkodzeń wynikających z niewłaściwego użytkowania, modyfikacji dokonanych przez osoby inne niż autoryzowani technicy Ooitech ani eksploatacji niezgodnej z instrukcją. Po okresie gwarancji serwis online i wsparcie techniczne są nadal bezpłatne, części zamienne są dostarczane w preferencyjnych cenach, a prace na miejscu są wyceniane według standardowych stawek Ooitech. Aktualizacje oprogramowania są bezpłatne przez cały okres eksploatacji maszyny, dla każdego modelu w serii.
FAQ
Co robi maszyna do układania i bussingu?
Układa gotowe łańcuchy ogniw na szkle modułu zgodnie z układem modułu i lutuje taśmy zbiorcze, które odbierają prąd z tych łańcuchów, w tym taśmy wyprowadzeń skrzynki przyłączeniowej. W tej maszynie obie operacje odbywają się w jednym przejściu, bez przenoszenia szkła do drugiej stacji.
Ile jest modeli i który jest mi potrzebny?
Sześć. SAW-100A do modułów do 800 × 450 mm; SAW-300A, SAW-400A i SAW-500A do formatów głównego nurtu do 1950 × 1150 mm; SAW-500L i SAW-600A do dużych formatów o długości do 2500 mm. Dobierz maszynę do największego modułu, jaki będziesz produkować, i dodaj wizję CCD, którą ma tylko SAW-600A, jeśli używasz łańcuchów 210 mm w górnym zakresie.
Jakiej wydajności mogę się spodziewać?
Przy znamionowym cyklu 15 s maszyna wykonuje 240 grup na godzinę, a każda grupa to dwa łańcuchy, czyli 480 łańcuchów na godzinę. Moduł sześciołańcuchowy wymaga trzech grup, co daje około 80 modułów na godzinę przy cyklu znamionowym, przed uwzględnieniem dostępności i przezbrojeń produktu. Rzeczywista wydajność to zazwyczaj 80 do 90 procent tej wartości, a stringer powyżej musi nadążać za tym tempem.
Czy obsługuje ogniwa BC i łańcuchy cięte na pół 210 mm?
Tak. Łańcuchy BC są obsługiwane, a cztery stacje tac można skonfigurować w układzie 2+2, który obejmuje pozycję usuwania papieru izolacyjnego. Szerokość łańcucha sięga 210 mm w całej serii, a SAW-600A przyjmuje łańcuchy 166–210 mm w modułach do 2500 × 1250 mm.
Czy musi pracować w linii ze stringerem?
Nie. Wszystkie sześć modeli pracuje samodzielnie z tac, co jest zwykłym wyborem, gdy układ linii nie ma miejsca na ciągły przepływ. Praca w linii jest zalecana, gdy układ na to pozwala, ponieważ ręczne załadunek tac jest etapem ograniczającym wydajność w trybie samodzielnym.
Jakiej konserwacji wymaga?
Dysze co 30 dni, pasy PTFE i wkład filtra powietrza AFC30 co 90 dni, a także cotygodniowe kontrole wyrównania toru taśm, poziomu próżni i kurtyny świetlnej. Aktualizacje oprogramowania są bezpłatne i dostarczane przez Ooitech przez cały okres eksploatacji maszyny.
Ooitech (Wuhan Ooi Photoelectric Technology Co., Ltd) ma ponad 15 lat doświadczenia w energetyce odnawialnej i przemysłowych zastosowaniach laserów oraz dostarcza kompletne zakłady produkcyjne modułów PV od 5 MW do 1,2 GW dla formatów ogniw od M2 do M12 (156–210 mm). Firma buduje tabber-stringery, maszyny do układania i bussingu, laminatory, maszyny do ramowania, testery EL i IV oraz kompletne linie przenośnikowe, a eksportowała do Polski, Węgier, Korei, Meksyku, Indii, Egiptu, Algierii, Arabii Saudyjskiej, Syrii i Kazachstanu.
Seria SAW jest projektowana, budowana i wspierana przez Ooitech, z oprogramowaniem opracowanym wewnętrznie i bezpłatnymi aktualizacjami przez cały okres eksploatacji maszyny. Części statyczne i ruchome mają wspólną listę części zamiennych w całej serii, więc zakład eksploatujący więcej niż jeden model prowadzi jeden zestaw materiałów eksploatacyjnych.
Dostarczamy ekspertyzę, której możesz zaufać naszą usługę
Sprzęt bezpośrednio z fabryki.
Korzyści kosztowe
Dostarczamy wyjątkową wartość, maksymalizując rezultaty przy jednoczesnej optymalizacji budżetów klientów.
Nasz doświadczony zespół
Nasi wykwalifikowani specjaliści specjalizują się w innowacyjnych rozwiązaniach i strategiach szytych na miarę.
Ponad 15 lat doświadczenia w branży
Głęboka wiedza zapewnia niezawodne, zgodne z trendami i sprawdzone rezultaty dla sukcesu.
Opinie
Co mówią nasi klienci Mówią o nas
Opinie klientów chwalą nasze głębokie zrozumienie ich wyzwań, co prowadzi do innowacyjnych rozwiązań i wysokiego zwrotu z inwestycji. Długoterminowe współprace — niektóre trwające ponad dekadę — świadczą o ich zaufaniu i satysfakcji. Ich historie sukcesu motywują nas do ciągłego przekraczania oczekiwań.
Dowiedz się więcej
Dziękujemy Ooitech za dostarczenie w pełni zautomatyzowanego sprzętu produkcyjnego — wasza instalacja i obsługa posprzedażowa były doskonałe.
Amjad
dziękujemy za profesjonalne wsparcie Ooitech i terminową obsługę posprzedażową.
Diarra z Afryki
Człowiek o wielkim sercu. Bardzo dziękuję za wizytę, Panie Wu. Bardzo dziękuję za usługi związane z instalacją sprzętu i szkoleniem moich studentów. Najżyczliwsza osoba i profesjonalista w swojej dziedzinie
Jizzakh Polytechnic Institute
Jeszcze raz bardzo dziękuję za ogromną pomoc w ulepszeniu i naprawie fabryki, a także za nauczenie pracowników obsługi maszyn
Mark
BIPV Filipiny
Dziękujemy Ooitech za dostarczenie wysoce odpowiedniego sprzętu doświadczalnego do ogniw słonecznych BC.
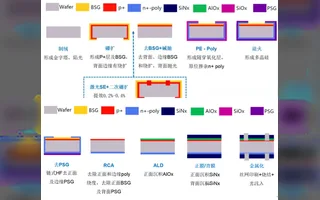
TOPCon to skrót od Tunnel Oxide Passivated Contact (kontakt pasywowany tlenkiem tunelowym). Ten przewodnik krok po kroku opisuje pełny proces produkcji ogniw słonecznych TOPCon: teksturyzację, dyfuzję boru, osadzanie tlenku tunelowego i polikrzemu, metalizację oraz testowanie.
Ooitech dostarcza kompletną linię produkcyjną paneli słonecznych BIPV o moc 30MW na Filipiny, umożliwiając lokalną produkcję zintegrowanych z budynkiem fotowoltaicznych
W 2014 roku indyjska firma Cosmic Solar zakupiła od Ooitech półautomatyczną linię produkcyjną paneli słonecznych o moc 5MW, co stanowi ważny kamień milowy w Ooitech
Jak odróżnić prawdziwego producenta maszyn do stringowania i łączenia od firmy handlowej, co musi wykazać test odbiorczy i jakie są czerwone flagi w ofertach.
Jedno kliknięcie otwiera Twojego asystenta AI z gotowym pytaniem o nasze linie produkcyjne do paneli słonecznych — budowane przez nas linie modułów PV typu turnkey, od półautomatycznych po skalę GW, oraz co jest potrzebne do wyceny.