Odpowiedzialność redakcyjna za ten artykuł spoczywa na Wuhan Ooi Photoelectric Technology Co., Ltd. Napisane i zweryfikowane przez zespół redakcyjny Ooitech. Zobacz naszą politykę redakcyjną dotyczącą tego, jak piszemy, gdzie wykorzystywane są narzędzia AI oraz jak zgłosić prośbę o korektę.
Rezystancja styku MC4: zaciskanie w terenie jest najsłabszym ogniwem
Spis treści
Krótka odpowiedź: Złącze zawodzi w jednym miejscu: na styku, gdzie spotykają się dwie metalowe powierzchnie, a wydzielane ciepło podlega zależności I²R. Przy 15 A złącze o rezystancji 0,2 mΩ rozprasza około 0,045 W, czyli nic. Przy 5 mΩ to około 1,1 W. Przy 50 mΩ to 11 W na obszarze wielkości paznokcia, a od tego miejsca do stopionej obudowy i łuku DC nie ma już żadnego hamulca. Nic innego w zestawieniu materiałów nie zależy tak bardzo od tego, kto wykonał pracę. Fabrycznie zarobione złącza przychodzą z zaciskiem wykonanym na skalibrowanej prasie, sprawdzoną matrycą i wyrywkowym testem wytrzymałości na rozciąganie. Złącza montowane w terenie wykazują niewystarczający moment dokręcenia nakrętki około 24 razy częściej, a dochodzenie z 2019 roku dotyczące pożarów dachów w Holandii przypisało ponad 80 procent przypadków usterkom montażu złączy lub krzyżowemu łączeniu. Zmienna, na którą możesz wpłynąć, to nie marka ani klasa znamionowa. To miejsce, w którym wykonano zacisk, oraz to, czy moment dokręcenia został zapisany.
Dwa złącza o tym samym numerze katalogowym mogą opuścić dwie fabryki z dziesięciokrotną różnicą w jakości połączenia. Plastik jest identyczny. Różnica to zacisk, matryca i wartość momentu dokręcenia, której nikt nie zapisał.
Arytmetyka: 11 W w paznokciu
Rezystancja styku to jedyna przyczyna źródłowa warta śledzenia, ponieważ każdy inny tryb awarii albo ją zwiększa, albo jest przez nią zwiększany. Wnikająca woda koroduje styk, osłabiona sprężyna obniża nacisk, luźna tuleja zwęża ścieżkę. Wszystkie trzy objawiają się jedną liczbą, a ta liczba zamienia się w ciepło.
Przy prądzie łańcucha 15 A jedna złączona para zachowuje się tak:
| Rezystancja styku | Spadek przy 15 A | Ciepło w złączu | W eksploatacji |
|---|---|---|---|
| 0,2 mΩ | 3 mV | 0,045 W | Wartość nominalna dla świeżej pary, niewidoczna dla każdego testu liniowego |
| 5 mΩ | 75 mV | 1,1 W | Ciepłe w dotyku, mimo to przechodzi test izolacji |
| 50 mΩ | 0,75 V | 11 W | Grzejnik wielkości paznokcia, obudowa mięknie, ryzyko łuku rośnie |
Jedenaście watów nie brzmi groźnie, dopóki nie podzielisz tego przez powierzchnię. Złączona para ma pole styku o powierzchni kilkuset milimetrów kwadratowych, więc gęstość mocy zmiękcza obudowę PA znacznie poniżej jej granicy 115 °C.
Potem pętla zamyka się sama na sobie. Ciepło przyspiesza utlenianie powłoki, utlenianie zwiększa rezystancję, rezystancja zwiększa ciepło, a sprężyna utrzymująca nacisk styku odpręża się, gdy metal się odkształca. Końcem jest stopiona obudowa i łuk DC, który nie ma przejścia przez zero, by zgasnąć, więc ciepłe złącze kończy jako pożar.
Każda z tych wartości jest właściwością złącza, a nie produktu.
Równoległe listki kupują czas, nie odporność
Układ stykowy w MC4 to taśma MULTILAM: pierścień wytłoczonych listków ze stopu miedzi, ułożonych żaluzjowo, tak że każdy listek jest niezależną sprężyną, osadzony w ściance gniazda. Każdy listek styka się z bolcem 4 mm w swoim własnym punkcie, a wszystkie te punkty są połączone równolegle.
Ta geometria daje trzy rzeczy, które zanikają według różnych harmonogramów. Równoległe punkty dzielą prąd, więc rezystancja styku jest niska, nominalnie poniżej 0,2 mΩ dla MC4-Evo 2. Listki pozostają sprężyste podczas cykli termicznych, więc nacisk styku nie podąża za obudową. A jeden zdegradowany punkt nie otwiera obwodu, więc złącze pogarsza się stopniowo, a nie skokowo.
Stopniowo nie znaczy bezpiecznie i tu reputacja tego formatu bywa przeceniana. Taśma żaluzjowa chroni styk bolec–gniazdo. Nie chroni tulei, w której zaciśnięte są żyły kabla. To złącze jest w szeregu, nie ma redundancji, a producent złącza go nie wykonuje. Wykonuje je ten, kto zdejmuje izolację z kabla, wkłada wiązkę i zamyka matrycę, a na dachu jest to technik z narzędziem ręcznym.
Cztery zabezpieczenia, a jedno z nich opuszcza fabrykę niewykonane
Element jest zbudowany wokół czterech barier i warto wiedzieć, kto wykonuje każdą z nich, bo to decyduje, czy defekt zostanie wykryty.
| Zabezpieczenie | Co chroni | Kto je wykonuje | Sprawdzane później |
|---|---|---|---|
| Taśma stykowa | Rezystancja na bolcu | Producent złącza | Tylko przez pomiar |
| Uszczelnienie: O-ring na styku, dławik na końcu kabla, zamykany nakrętką blokującą | Ścieżka korozji | Producent na styku, instalator na dławiku | Wizualnie, nie pod kątem docisku |
| Zatrzask: do odblokowania potrzebne narzędzie | Rozdzielenie pod obciążeniem wiatru i kabla | Producent | Tak, widocznie zatrzaśnięty |
| Materiał i zarobienie: miedź cynowana, PA UL94-V0, testowana na mgłę solną, zacisk na zimno | Środowisko i jakość połączenia | Producent za materiał, instalator za zacisk | Wysokość zacisku, tylko wyrywkowo |
Deklaracja uszczelnienia to IP65 lub IP68, z wartością z instrukcji 1 m przez 168 godzin. Zatrzask istnieje w równym stopniu z powodu przepisów, co mechaniki: od 2008 roku amerykański National Electrical Code wymagał, aby złącza PV wymagały narzędzia do otwarcia, a samoblokujący zatrzask spełniał to w jednym elemencie, co jest w dużej mierze powodem, dla którego ten format przetrwał. Napięcie znamionowe to 1500 V DC według IEC i UL, a kolejny krok w górę zmienia kwalifikację, jakiej wymaga element, a nie fizykę na styku: przejście na 2000 V dotyczy tego samego komponentu.
Przeczytaj jeszcze raz ostatnią kolumnę. Trzy bariery są właściwościami elementu w stanie dostawy. Czwarta, zarobienie, to proces wykonywany przez człowieka i jakość tylko tej jednej nie pozostawia śladu.
Czego zasada jednego producenta wymaga od linii
IEC 62852 obejmuje złącza, IEC 62548 obejmuje projektowanie modułów, IEC 60364-7-712 obejmuje instalacje PV. Wszystkie trzy wymagają, aby dwie współpracujące połówki pochodziły od tego samego producenta i tego samego typu, a IEC 61730-1 wymaga teraz podania typu złącza na tabliczce znamionowej modułu. Dla fabryki modułów te klauzule mają trzy konsekwencje.
- Lista materiałów przestaje być lokalna. Jeśli falownik, skrzynka łączeniowa lub optymalizator są dostarczane z określonym typem złącza, Twój przewód musi być z nim zgodny, w przeciwnym razie instalator zbuduje na miejscu mieszaną parę. Co mieszanie robi z parametrami znamionowymi, opisano w porównaniu MC4 i MC4-Evo 2; tutaj ważne jest to, że dobór pary rozstrzyga się na etapie zakupów, miesiące przed tym, zanim ktokolwiek zobaczy dach.
- Oznaczenie na tabliczce znamionowej czyni złącze deklarowaną cechą. Zamiennik przestaje być wygodą zakupową, a staje się zmianą w certyfikowanym dokumencie, który podlega audytowi.
- Drugie źródło za cenę przenosi interfejs na instalatora. Twój przewód spotyka urządzenie, którego nie wybrałeś, a osoba, która je łączy, nie może wiedzieć, że połówki nigdy nie były kwalifikowane jako para.
Nic z tego nie przemawia za jednym producentem dla samego siebie. Przemawia za traktowaniem złącza jako granicy systemu, czym czyni je wpis na tabliczce znamionowej.
Zaciskanie odbywa się w niewłaściwym miejscu
Oto liczba, która powinna zmienić sposób myślenia o tym elemencie. Złącze montowane na miejscu wykazuje niewystarczający moment dokręcenia nakrętki około 24 razy częściej niż złącze fabrycznie zakończone. Nie o 24 procent częściej. Dwadzieścia cztery razy.
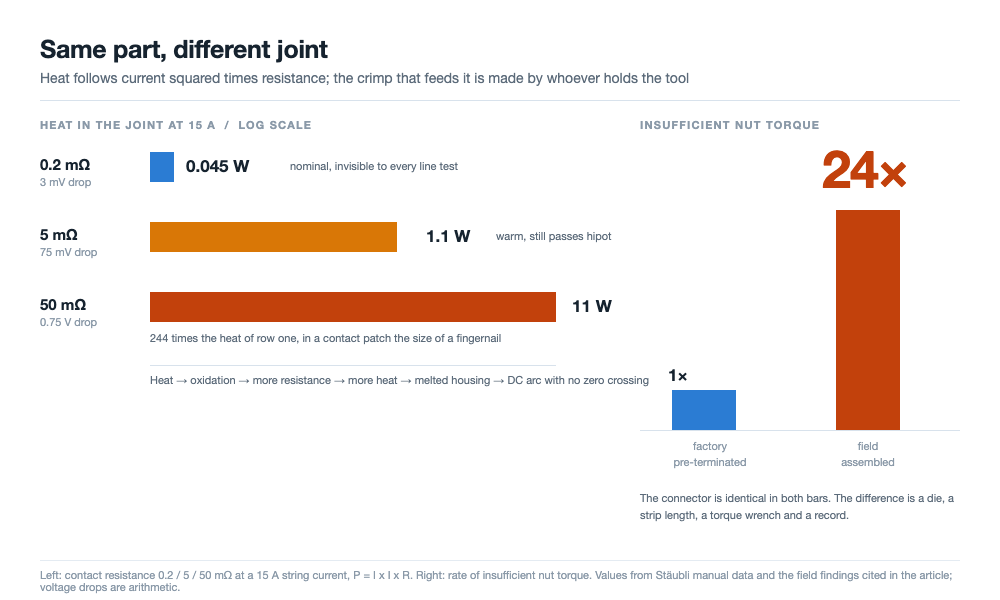
Po lewej: jedna wielkość fizyczna, ciepło przy 15 A, rosnące z 0,045 W przy 0,2 mΩ do 11 W przy 50 mΩ. Po prawej: jeden stosunek procesowy, złącza montowane na miejscu osiągające niewystarczający moment dokręcenia nakrętki około 24 razy częściej niż złącza fabrycznie zakończone.
To w przybliżeniu jeden rząd wielkości i oddziela proces od improwizacji. Fabryczne zaciskanie odbywa się na prasie z matrycą dopasowaną do złącza i kabla, przy ustalonej długości zdejmowania izolacji, z wysokością zacisku sprawdzaną względem rysunku. Zaciskanie na miejscu wykorzystuje dowolne narzędzie dostępne w furgonetce, jedną ręką na wysokości w rękawicach i prawie nigdy bez zapisu.
Standaryzujemy ten krok na naszej linii montażowej, dopasowując skalibrowane matryce do przekrojów kabli i weryfikując wymiary zacisku względem rysunków, aby początkowa rezystancja styku pozostała na nominalnym poziomie 0,2 mΩ przy 15 A.
Niedostateczny moment dokręcenia uszkadza dwie rzeczy jednocześnie. Nakrętka blokująca ściska uszczelkę dławika na końcu kabla i zaciska kabel. Zbyt mały moment pozostawia uszczelkę nieściśniętą, co otwiera drogę wilgoci w kierunku tulei, oraz pozostawia przewód nieprzytrzymany, więc płynięcie zimne drucików poluzowuje połączenie, a rezystancja rośnie. Jeden błąd, dwa tryby awarii, żaden niewidoczny z zewnątrz.
Moment dokręcenia to pozycja, której nikt nie rejestruje
Wartość momentu dokręcenia to najtańszy dowód w instalacji PV i najczęściej brakujący. Przy kluczu ustawionym na wartość i podpisanym odbiorem spór po awarii dotyczy wartości. Przy dokręcaniu na wyczucie dotyczy pamięci. Liczba 24 razy to skutek tego, że skalibrowany krok staje się nieskalibrowany.
Każdy cykl łączenia kosztuje rezystancję
Łączenie nie jest darmowe. Podawane dane wskazują wzrost rezystancji o około 10 procent po 10 cyklach i około 30 procent po 50, ponieważ każdy cykl ściera powłokę, a zanieczyszczenia pozostają w strefie styku. Rozruch staje się procesem zużycia: każde ponowne wpięcie do testu pozostawia wyższą rezystancję.
Wynikają z tego dwa nawyki, oba darmowe. Nigdy nie łącz i nie rozłączaj pod obciążeniem, ponieważ łuk DC przy 15 A eroduje styk w sposób, którego żadne czyszczenie nie naprawi. Załóż zaślepkę przeciwkurzową na każde złącze, które będzie pozostawać niepołączone, ponieważ otwarta ekspozycja uszkadza styk i powierzchnię uszczelniającą, dwie powierzchnie, na których opiera się klasa IP.
| Wymiary | Fabrycznie zakończone | Montowane na miejscu | Dowody przechowywane przez |
|---|---|---|---|
| Narzędzie do zaciskania | Skalibrowana prasa, dopasowana matryca | Narzędzie ręczne, często nieokreślone | Linia |
| Moment dokręcenia | Ustawiany maszynowo | Klucz, jeśli jest w zestawie, rzadko rejestrowany | Instalator |
| Sprawdzenie po zamknięciu | Test wyrywania na próbce, wysokość zacisku według rysunku | Brak | Jakość |
| Wskaźnik niedostatecznego momentu dokręcenia | Poziom odniesienia | Około 24 razy poziom odniesienia | Nieprzypisane |
Jak wygląda 24 razy, gdy trafi na dach
Dwa europejskie badania wskazują ten sam kierunek z przeciwnych stron. W Holandii badanie TNO dotyczące pożarów dachowych instalacji PV opublikowane w 2019 roku przypisało ponad 80 procent badanych przypadków błędom montażu złączy lub krzyżowemu łączeniu złączy. W Wielkiej Brytanii badanie BRE z 2017 roku również wymieniło złącza DC wśród głównych miejsc powstania pożaru. Oba docierają do nas przez przegląd PV Tech, a nie oryginały, co wpływa na precyzję, a nie na kierunek.
Uczciwa interpretacja tych procentów
Dochodzenie pożarowe opiera się na obciążonej próbie: obejmuje awarie wystarczająco poważne, by je badać, i żadnego z przypadków bliskich awarii, które instalacja pomija. Zatem 80 procent to nie prawdopodobieństwo, że złącze wywoła pożar. To, co znaleziono, gdy pożary prześledzono do przyczyny, i mówi, że złącza dominują na tej liście.
Praca przy złączach ma wysokie konsekwencje i niską widoczność. Nic w harmonogramie budowy nie nagradza dokręconego dławika i nic nie zawodzi, gdy krok jest wykonany. Awaria ujawnia się lata później, w złączu, które było już na granicy, gdy rozbierano rusztowanie.
Ostatni interfejs elektryczny, zanim moduł zostanie zapakowany
Moduł opuszcza linię z dwoma przewodami i dwoma złączami, a to są ostatnie interfejsy elektryczne, których dotyka fabryka. Wszystko powyżej znajduje się w procesie z przypisanymi pomiarami. Złącze to miejsce, w którym produkt staje się instalacją.
To argument za traktowaniem zakończenia jako procesu liniowego. Cztery kontrole mają największe znaczenie.
- Zakończ fabrycznie na hali, która wyprodukowała moduł. Przewód jest cięty, zdejmowana jest izolacja i zaciskany w tym samym budynku, z matrycą i testem wyrywania pod Twoją kontrolą. Maszyna do lutowania skrzynki łączeniowej zamyka skrzynkę na przewodzie, a zalewanie skrzynki uszczelnia wnętrze, ale nic w pudełku nie chroni zakucia na zewnątrz.
- Traktuj matrycę i kabel jako jedną specyfikację. Złącze, kabel i matryca to trzy części jednego zakucia. Zmień dostawcę kabla, a numer matrycy może się zmienić, a próba wyrywania na starym zestawieniu niczego nie dowodzi w przypadku nowego.
- Zapisuj moment dokręcania dla wszystkiego, co wykonuje się ręcznie. Jeśli kroku nie można wykonać maszynowo, potrzebne jest narzędzie z ustawieniem i podpisem, co jest jedyną rzeczą, która czyni liczbę 24 razy możliwą do audytu.
- Sprawdź połączenie, nie tylko izolację. Test hipot i test ciągłości przepuszczają luźną tuleję przy niskim prądzie, ponieważ żaden z nich nie mierzy rezystancji połączenia. Pomiar czteroprzewodowy to robi.
Trzy z tych czterech to procedury, a nie zakupy, a czwarty wykorzystuje przyrząd, który większość linii już posiada. Ryzyko tkwi w kroku, a nie w specyfikacji.
Wstępnie zarobione czy zarabiane na miejscu: rzeczywisty kompromis
Zarabianie na miejscu utrzymuje się dzięki logistyce. Kabel w belach jest dostarczany na bębnie i cięty na wymiar na budowie, więc nic nie marnuje się na 40 m przebiegu. Przewody wstępnie zarobione są dostarczane w ustalonej długości z już zaciśniętym złączem, a zła długość to odpad. Na dachu pełnym krótkich, nieregularnych przebiegów ta różnica to realne pieniądze.
Kompromis to oszczędność logistyczna w zamian za usunięcie procesu ze ścieżki krytycznej. Zarabianie na miejscu przenosi krok o 24 razy wyższym wskaźniku niedostatecznego momentu dokręcania i przekazuje go temu, kto ma najmniejszy nadzór, kalibrację i prowadzenie dokumentacji.
Co dowodzi próba wyrywania, a co nie
Próba wyrywania dowodzi, że konkretna matryca, na konkretnym kablu, przy konkretnej długości odizolowania, wytworzyła połączenie powyżej progu na pobranych próbkach. Nie dowodzi uszczelnienia ani momentu dokręcenia nakrętki i nic nie mówi o jednostkach, które nie zostały pobrane. Próbkowanie waliduje proces, nigdy pojedynczą jednostkę.
Łączymy niszczące próby wyrywania na partiach próbnych z czteroprzewodowymi kontrolami elektrycznymi, potwierdzając, że zaciśnięte zakończenia zachowują wytrzymałość mechaniczną, utrzymując rezystancję styku na poziomie bliskim 0,2 mΩ, zanim kable zostaną poprowadzone do puszek przyłączeniowych.
Nasuwa się kwestia odpowiedzialności. Złącze, które zawiedzie dwa lata później, to spór między producentem modułu, dostawcą kabla, instalatorem i marką. Jeśli zakucie wykonano w twojej fabryce, jest tylko jedna strona sporu, co zwykle jest warte więcej niż różnica w kosztach transportu.
Skąd pochodzą te liczby
Wartości produktowe i ustalenia terenowe pochodzą z chińskojęzycznego artykułu technicznego o złączu MC4, który cytuje instrukcje Stäubli oraz przegląd awarii złączy w PV Tech. Każda liczba powyżej pochodzi z niego: trzy przypadki rezystancji z ich wynikami w watach przy 15 A, nominalne 0,2 mΩ, klasa IP65/IP68 przy 1 m przez 168 godzin, UL94-V0, limit 115 °C, stosunek 24 razy, wzrosty o 10 i 30 procent po 10 i 50 cyklach, ustalenia TNO i BRE oraz klauzula NEC z 2008 r.
Trzy rzeczy są nasze. Kolumna spadku napięcia to arytmetyka: 15 A przez 0,2, 5 i 50 mΩ daje 3 mV, 75 mV i 0,75 V. Twierdzenie, że pasmo lamelkowe nie chroni zakucia tulei, oraz przypisanie każdego zabezpieczenia do strony w drugiej tabeli, to nasza interpretacja, a nie źródło.
Dwie pozycje to powszechna praktyka elektryczna, a nie ustalenia: łuk prądu stałego nie ma przejścia przez zero i nie gaśnie samoczynnie, a pełzanie na zimno żył poluzowuje połączenie, które nigdy nie zostało w pełni zaciśnięte. Procenty TNO i BRE docierają do nas przez przegląd PV Tech i nie czytaliśmy żadnego z oryginałów, więc prześledź je, zanim trafią do specyfikacji. Wzorzec badań typu to ten z listy testów niezawodności modułów: badanie typu dowodzi konstrukcji, a nie instalacji.
Często zadawane pytania
P: Czy rezystancja styku ma większe znaczenie niż prąd znamionowy?
W świeżym połączeniu nie. Prąd znamionowy to wartość, na jaką część jest certyfikowana, a nowa para ignoruje rezystancję. Różnica polega na tym, że na budowie zmienia się tylko rezystancja.
P: Dlaczego zakucie na miejscu jest gorsze, gdy złącze jest takie samo?
Ponieważ złącze to jeden z trzech elementów, obok matrycy i operatora. Fabryka ustala oba i próbkuje wytrzymałość na wyrywanie; zestaw terenowy pozostawia je temu, kto trzyma narzędzie.
P: Ile rezystancji dodaje ponowne wpięcie?
Około 10 procent po 10 cyklach i około 30 procent po 50, według wartości podanych w źródle. To niewiele wobec 0,2 mΩ i dużo wobec marginesu, na którym polegałeś.
P: Czy pomiar czteroprzewodowy wykryje złe zakucie?
Wykrywa rezystancję, którą wytwarza złe zakucie. Miernik dwuprzewodowy odczytuje także rezystancję własnych przewodów, więc przy tych wartościach odczyt jest zdominowany przez niewłaściwą rzecz. Kontrola czteroprzewodowa względem znanego dobrego połączenia to naprawia.
P: Czy liczba 24 razy dotyczy tylko momentu dokręcania?
Jest podana dla niedostatecznego momentu dokręcenia nakrętki, a moment dokręcania jest najczystszym wskaźnikiem, ponieważ jest mierzalny i prawie nigdy nie jest mierzony. Długość odizolowania, wsunięcie żył i wybór matrycy pokazują tę samą lukę, nieudokumentowaną.
P: Czy badania TNO i BRE dowodzą, że złącza powodują pożary?
Pokazują, że gdy badano i prześledzono pożary dachów, złącza były dominującym czynnikiem, a ponad 80 procent przypadków holenderskich wiązało się z błędami instalacji lub krzyżowym łączeniem. To nie jest wskaźnik awaryjności.
P: Czy linia produkująca moduły powinna wstępnie zarabiać swoje przewody?
Powinna zdecydować świadomie. Wstępne zarabianie utrzymuje mierzalny proces wewnątrz twojej fabryki; zarabianie na miejscu oszczędza logistykę na krótkich, nieregularnych przebiegach. Wybór powinien zależeć od tego, kto ma dowody, gdy połączenie zawiedzie.
P: Czego zasada jednego producenta wymaga od fabryki?
Aby został wybrany z myślą o urządzeniu po stronie odbiorczej, zadeklarowany na tabliczce znamionowej zgodnie z IEC 61730-1 i nie zastąpiony bez zmiany dokumentacji. Trzy normy wymagają współpracujących połówek od jednego producenta i jednego typu.
Wnioski końcowe
Złącze nie jest towarem masowym ani kartą katalogową. To połączenie, które ktoś wykonuje. Każda bariera w konstrukcji, pasmo lamelkowe, pierścienie O-ring, zatrzask, trudnopalna obudowa, chroni styk, który utrzymuje 0,2 mΩ tylko wtedy, gdy zakucie zostało prawidłowo zamknięte. Dwadzieścia cztery razy to nie mała luka procesowa. To różnica między produktem, który możesz certyfikować, a instalacją, na którą możesz tylko liczyć.
Dostarczamy CHT9980A i CHT9981A – kompleksowe testery bezpieczeństwa PV do weryfikacji hipot, rezystancji izolacji i ciągłości uziemienia na gotowych modułach słonecznych i zespołach przewodów. Prześlij nam swój stos modułów, rysunki kabli lub próbki złączy do oceny, aby określić odpowiednie parametry testów dla twojej linii produkcyjnej.