Przerwy palcowe w ogniwach słonecznych — testowanie EL
Spis treści
Krótka odpowiedź: Testowanie elektroluminescencyjne i testowanie IV odpowiadają na różne pytania na linii modułów słonecznych. Testowanie IV mierzy, ile mocy wytwarza moduł; testowanie EL pokazuje, gdzie wewnątrz niego prąd nie przepływa. Przerwa palca — pęknięcie cienkiej linii metalizacji, która zbiera prąd z ogniwa — jest niewidoczna dla pomiaru mocy, jeśli strata jest niewielka, ale pojawia się wyraźnie na obrazie EL jako ciemna linia, ponieważ kamera obrazuje własną emisję modułu przy długościach fali około 1200 nm. Ta różnica ma znaczenie dla działań korygujących: wynik IV mówi, że moduł osiąga zbyt niską wydajność, natomiast obraz EL mówi, który krok procesu to spowodował — czy to sitodruk, wypalanie, czy uszkodzenie powstałe podczas obsługi po metalizacji. Prowadzenie obu kontroli w linii sprawia, że defekt można przypisać do stanowiska, a nie do partii.
Produkcja modułów PV · autor: Jerry, Ooitech
Wprowadzenie produktu
Testowanie EL i testowanie IV w produkcji modułów słonecznych
W linii produkcyjnej paneli słonecznych dwa etapy inspekcji są szczególnie ważne: testy EL oraz testowanie IV. Testowanie IV jest zwykle stosowane jako końcowa inspekcja wydajności. Potwierdza, czy gotowy moduł PV osiąga wymaganą moc wyjściową przed wysyłką.
Jednak testowanie IV mierzy wydajność elektryczną całego modułu. Nie może dokładnie zlokalizować defektów w pojedynczym ogniwie słonecznym, takich jak ukryte mikropęknięcia, przerwane palce, słabe lutowanie lub miejscowe zanieczyszczenia. I tu obrazowanie EL staje się bardzo przydatne. Testowanie EL sprawia, że niewidoczne problemy wewnętrzne stają się widoczne, pomagając zespołom produkcyjnym zidentyfikować defekty, zanim moduł trafi do klienta.
Testowanie EL jest głównie stosowane do jakościowej analizy lokalizacji ogniw wewnątrz modułu PV. Może pomóc wykryć mikropęknięcia, uszkodzone ogniwa, przerwane linie siatki, słabe lutowanie, odlutowanie, zanieczyszczenia, słabe spiekanie i nierównomierną wydajność ogniw.
Parametry techniczne
Podstawowa logika techniczna obrazowania EL
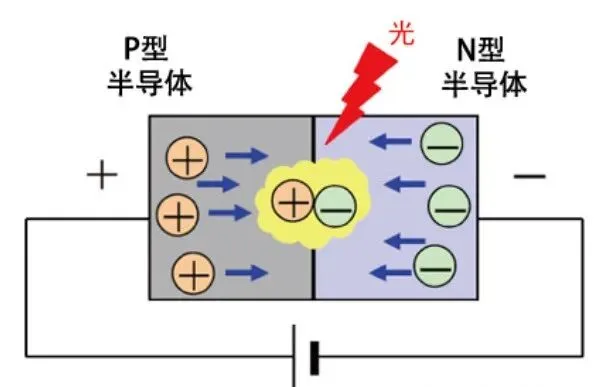
Zasada działania testowania EL jest ściśle związana z zasadą działania ogniwa słonecznego. Krzemowe ogniwo słoneczne jest głównie wykonane z materiałów półprzewodnikowych typu P i typu N. Gdy obszary typu P i typu N tworzą złącze PN, na powierzchni styku generowane jest wbudowane pole elektryczne.
W świetle słonecznym energia fotonów wzbudza pary elektron-dziura. Elektrony są kierowane w stronę obszaru N, a dziury w stronę obszaru P. Ten rozdział ładunków tworzy prąd, co jest podstawową zasadą generowania energii przez ogniwo słoneczne.
Ale co się stanie, jeśli odwrócimy ten proces?
Podczas testu EL sondy testera stykają się z dodatnią i ujemną szyną zbiorczą modułu PV. Następnie do modułu przykładane jest napięcie zewnętrzne. Napięcie to jest przewodzone przez szyny zbiorcze, przekazywane do taśm, a następnie dostarczane do srebrnych elektrod na powierzchni ogniwa. Stamtąd prąd wnika do obszarów półprzewodnika typu P i typu N wewnątrz ogniwa.
Gdy elektrony i dziury poruszają się kierunkowo, tworzą pętlę prądową. Gdy nośniki te wchodzą w obszar złącza PN, nazywany również obszarem zubożonym, rekombinacja radiacyjna zachodzi. Podczas rekombinacji elektrony przechodzą z wyższego poziomu energetycznego na niższy i uwalniają nadmiar energii. Energia ta jest emitowana w postaci fotonów, wytwarzając światło bliskiej podczerwieni o długości fali około 1100-1200 nm.
Profesjonalna kamera EL rejestruje to światło bliskiej podczerwieni i generuje obraz EL.
| Pozycja | Opis |
|---|---|
| Metoda badania | Elektroluminescencja obrazowanie przy polaryzacji przewodzenia |
| Główne zastosowanie | Wizualna kontrola wewnętrznych defektów ogniw słonecznych |
| Zastosowany obiekt | Ogniwa słoneczne i gotowe moduły PV |
| Kluczowy proces fizyczny | Wstrzykiwanie nośników i rekombinacja radiacyjna |
| Zakres emisji światła | Światło bliskiej podczerwieni, około 1100-1200 nm |
| Wykrywalne defekty | Mikropęknięcia, uszkodzone ogniwa, przerwane palce, słabe lutowanie, odlutowanie, zanieczyszczenia, nierównomierna wydajność |
| Główna różnica w stosunku do testu IV | EL lokalizuje defekty wizualnie; IV mierzy całkowitą moc elektryczną |
Należy zauważyć, że zarówno elektrony, jak i dziury są nośnikami. Ich ruch kierunkowy można po prostu rozumieć jako przepływ prądu.
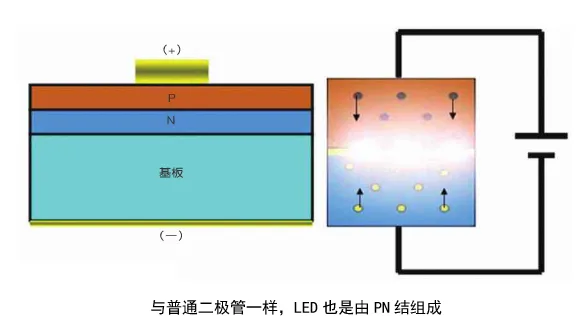
Mała uwaga: zasada działania testu EL jest podobna do zasady działania lampy LED. Dlatego gdy pojawia się termin rekombinacja radiacyjna , nie oznacza to, że moduły słoneczne generują szkodliwe promieniowanie.
Zalety techniczne
Dlaczego defekty stają się widoczne na obrazach EL
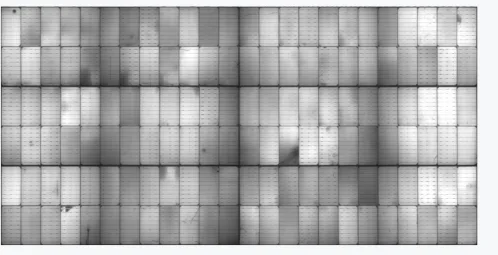
W obrazowaniu EL każda wada wpływająca na przewodzenie prądu, a dokładniej na transport nośników, może stać się widoczna. Jeśli elektrony lub dziury nie mogą swobodnie przejść przez określony obszar, rekombinacja promienista w tym obszarze osłabnie lub ustanie. W rezultacie emitowanych jest mniej fotonów, a obszar ten wydaje się ciemniejszy na obrazie EL.
Mikropęknięcia: Ukryta pęknięcie odnosi się do drobnego pęknięcia wewnątrz ogniwa słonecznego, które jest trudne do zauważenia gołym okiem. Chociaż z zewnątrz może wydawać się niewidoczne, dla nośników, takich jak elektrony i dziury, pęknięcie to stanowi barierę. Transport nośników jest zablokowany w tym miejscu, więc rekombinacja promienista nie zachodzi normalnie. Bez emisji fotonów pęknięcie pojawia się jako czarna linia na obrazie EL.
Słabe lutowanie: Słabe lutowanie zwykle pojawia się jako lokalne ciemne plamy lub ciemne linie na obrazach EL. Te wady są często rozmieszczone wzdłuż kierunku linii siatki i mogą pojawiać się jako nieregularne, nieciągłe czarne linie lub kropkowane ciemne obszary. Główną przyczyną jest to, że taśma i linia siatki nie tworzą skutecznego połączenia metalicznego. Znacznie zwiększa to rezystancję kontaktową. Transport prądu jest zablokowany w obszarze słabego lutowania, więc nośniki nie mogą efektywnie przechodzić przez to miejsce do ogniwa. Intensywność świecenia jest zmniejszona, tworząc wyraźny ciemny obszar w porównaniu z sąsiednimi normalnymi ogniwami.
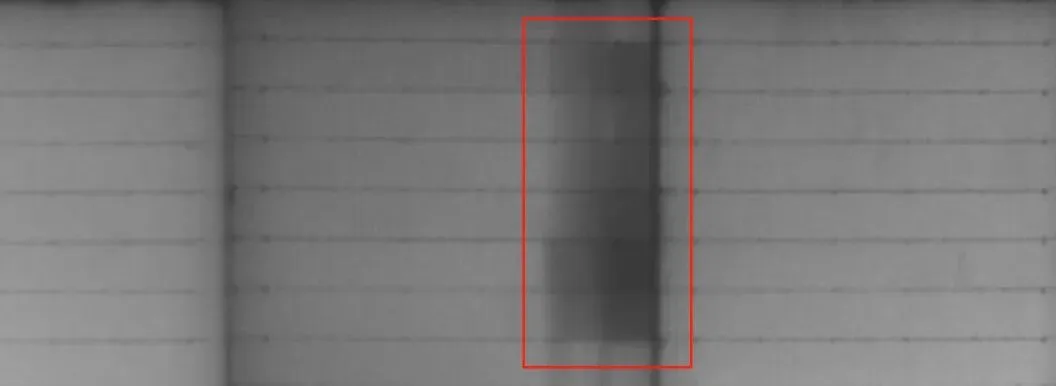
Przerwane palce: Przerwane palce występują, gdy cienkie przednie linie siatki ogniwa słonecznego są przerwane lub oddzielone od powierzchni ogniwa. Prąd wstrzykiwany z szyny zbiorczej nie może dotrzeć do odłączonego obszaru cienkiej siatki, albo prąd na palcu nie może wejść do złącza PN wewnątrz ogniwa. W tym obszarze gęstość prądu złącza PN staje się bardzo niska lub nawet zerowa, co powoduje słabą emisję lub brak emisji. Tworzy to typową nieprawidłowość przerwanego palca na obrazach EL.
Zastosowanie produktu
Rola testowania EL w kontroli jakości modułów fotowoltaicznych
Testowanie EL jest szeroko stosowane w produkcji modułów fotowoltaicznych, ponieważ daje inżynierom produkcji bezpośredni sposób na inspekcję wad na poziomie ogniw. Jest szczególnie ważne po kluczowych procesach mechanicznych lub termicznych, w których ogniwa mogą być poddane naprężeniom lub uszkodzeniu.
Typowe punkty zastosowania obejmują:
Kontrola przychodzących ogniw: Aby sprawdzić, czy ogniwa słoneczne mają już pęknięcia, różnice kolorów, przerwane linie siatki lub nierówną wydajność przed montażem modułu.
Po sznurowaniu: Aby zidentyfikować pęknięcia, słabe lutowanie, przesunięcie taśmy lub przerwanie palca powstałe podczas tabber stringer pracy.
Po ułożeniu i połączeniu szyn: Aby potwierdzić, czy struny są prawidłowo połączone i czy przed laminacją pojawiają się wady spawalnicze.
Po laminacji: Aby sprawdzić, czy ciśnienie termiczne spowodowało nowe pęknięcia lub powiększyło istniejące wady.
Końcowa kontrola modułu: Aby wspierać klasyfikację jakościową wraz z testami IV i kontrolą wizualną.
W praktyce produkcyjnej testy EL i testy IV nie zastępują się nawzajem. Test IV mówi producentowi, czy moc modułu jest zgodna z wymaganiami. Test EL mówi producentowi, dlaczego moduł może być nieprawidłowy i gdzie znajduje się wada. Gdy oba są stosowane razem, fabryka może zbudować bardziej kompletny system kontroli jakości.
Kontakt w sprawie zakupu
Praktyczny wniosek dla producentów modułów PV
Test EL może ujawnić ukryte mikropęknięcia, ponieważ pęknięcie blokuje ruch nośników wewnątrz ogniwa słonecznego. Gdy transmisja nośników zostaje przerwana, rekombinacja radiacyjna staje się słaba lub zanika w tym obszarze, a obraz EL pokazuje ciemną linię lub ciemny obszar. Dlatego test EL jest jedną z najskuteczniejszych metod kontroli w identyfikowaniu wewnętrznych wad ogniw, których nie można zobaczyć gołym okiem.
Dla fabryk modułów PV wartość testu EL nie polega tylko na znajdowaniu wadliwych modułów. Co ważniejsze, pomaga prześledzić wady do etapów procesu, takich jak obsługa ogniw, stringowanie, lutowanie, układanie, laminacja i montaż końcowy. To czyni kontrolę EL kluczowym narzędziem do poprawy wydajności, zmniejszania reklamacji klientów i stabilizacji jakości modułów.
Opinia Ooitech
Jako dostawca sprzętu skoncentrowany na liniach produkcyjnych paneli słonecznych, Ooitech postrzega testowanie EL jako coś więcej niż prostą stację kontrolną. Prawdziwą wartością jest informacja zwrotna o procesie: jeśli mikropęknięcia często pojawiają się po łączeniu w łańcuchy lub laminowaniu, fabryka powinna nie tylko odrzucać wadliwe moduły, ale także przeanalizować naprężenia podczas manipulacji, temperaturę lutowania, napięcie taśmy i parametry laminowania. W przypadku nowoczesnych modułów MBB, TOPCon, i ogniw wielkoformatowych, dobrze zaplanowana strategia kontroli EL może znacznie zmniejszyć ukryte ryzyka jakościowe przed wysyłką.