Dlaczego współczynnik wypełnienia ujawnia masową produkcję ogniw słonecznych
Spis treści
Krótka odpowiedź: Współczynnik wypełnienia to stosunek maksymalnej mocy ogniwa do iloczynu jego napięcia obwodu otwartego i prądu zwarcia, i jest to parametr, który ujawnia wady masowej produkcji wcześniej niż dwa pozostałe. Ogniwo może utrzymywać swoje napięcie i prąd, podczas gdy jego współczynnik wypełnienia spada, ponieważ współczynnik wypełnienia jest miejscem, w którym pojawiają się rezystancja szeregowa i straty bocznikowe. Rezystancja szeregowa pochodzi z metalizacji, kontaktów i połączeń taśmowych; straty bocznikowe pochodzą z defektów, które pozwalają prądowi ominąć złącze. W środowisku produkcyjnym o zdolności w zakresie od 150 GW do 200 GW dryf współczynnika wypełnienia w partii jest najwcześniejszym sygnałem, że krok wypalania w temperaturze bliskiej 800 °C lub późniejszy etap procesu w temperaturze bliskiej 200 °C wyszedł poza okno. Dlatego współczynnik wypełnienia jest monitorowany w sposób ciągły, a nie tylko podczas testu końcowego.
Produkcja modułów PV · autor: Jerry, Ooitech
Dlaczego współczynnik wypełnienia jako pierwszy ujawnia wady ogniw słonecznych w produkcji masowej?
Wprowadzenie: Współczynnik wypełnienia nie jest parametrem izolowanym. Kompresuje on rezystancję kontaktu, upływność, skład pasty, sitodruk, wypalanie oraz okno procesowe LECO w pojedynczą Krzywa I-V.
Wydajność pokazuje wynik, a FF ujawnia, co dzieje się na linii produkcyjnej
Przemysł fotowoltaiczny szybko się rozwinął w ramach globalnej transformacji energetycznej. Globalne moce produkcyjne modułów PV przekroczyły już 200 GW, a roczna produkcja utrzymuje się powyżej 150 GW. Jednocześnie technologia PERC weszła w późny etap swojego cyklu życia. Wydajność konwersji w produkcji masowej wzrosła do 23,5% i z trudem zbliża się do teoretycznego pułapu około 24%. Dalsze zyski stają się znacznie trudniejsze.
Z perspektywy kosztów produkcji koszt niekrzemowy ogniw PERC został skompresowany do około 0,2 RMB za wat, pozostawiając ograniczone pole do dalszych redukcji. Branża przesunęła się zatem w kierunku wysokowydajnych technologii typu N, takich jak TOPCon, technologia heterozłączowa, czyli HJT, oraz ogniwa z kontaktami tylnymi. Celem jest otwarcie nowej przestrzeni zysku poprzez wyższą wydajność i silniejszą bankowalność projektów.
Wydajność konwersji jest wyraźnie ważna przy ocenie generacji technologii ogniw słonecznych. Jednak na rzeczywistej linii produkcyjnej napięcie obwodu otwartego, czyli Voc, oraz prąd zwarcia, czyli Isc, często stabilizują się w stosunkowo wąskich zakresach. W tym momencie współczynnik wypełnienia staje się decydującym wskaźnikiem końcowego uzysku produkcyjnego i czułym sygnałem niewielkich wahań procesu.
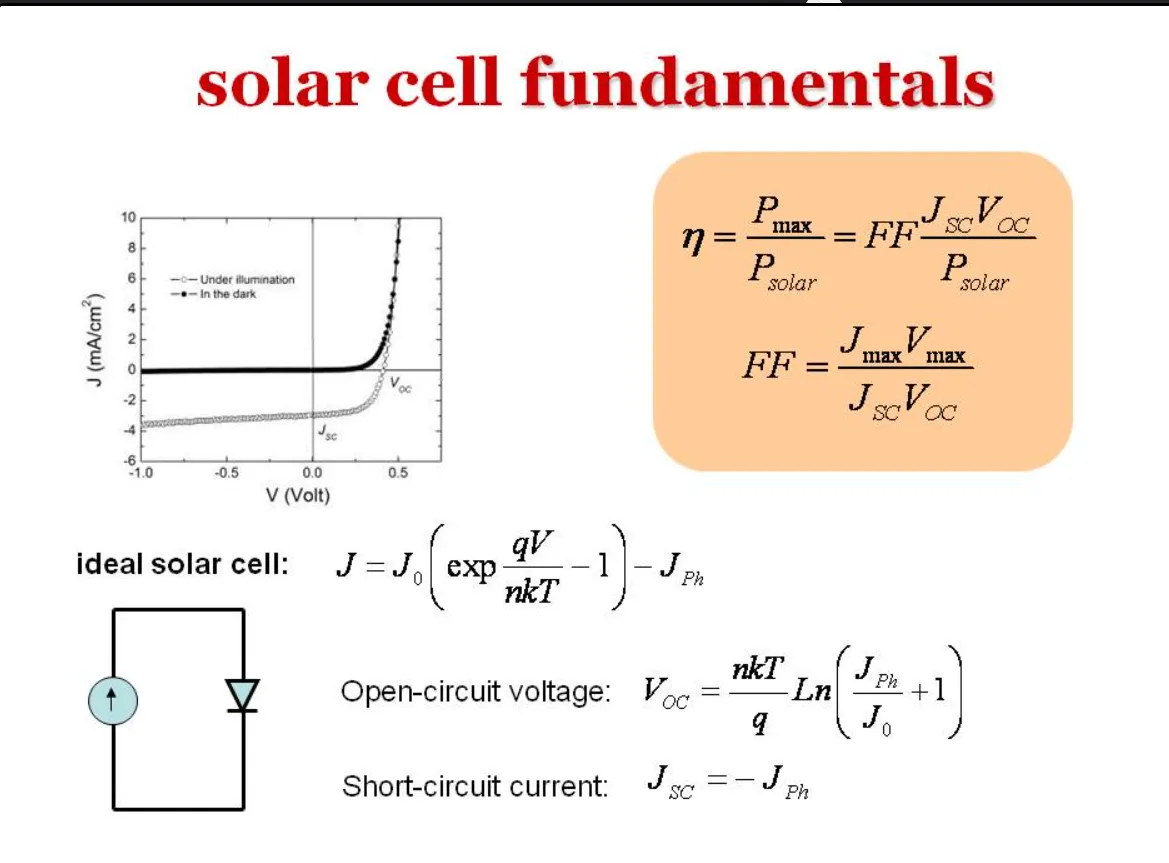
Geometrycznie współczynnik wypełnienia mierzy kwadratowość charakterystyki I-V ogniwa słonecznego. Jest to stosunek między rzeczywistym prostokątem maksymalnej mocy a teoretycznym prostokątem utworzonym przez Voc i Isc. Wartość jest zawsze poniżej 1. W idealnych warunkach maksymalny FF ogniwa słonecznego z arsenku galu może zbliżyć się do 0,89. Teoretyczny limit dla typowego komercyjnego krzemowego ogniwa słonecznego wynosi około 0,83 do 0,85.
Linia produkcyjna nie jest idealnym modelem. Słaby kontakt metalizacji, upływy związane z trawieniem, niezrównoważona formuła pasty lub przesunięte okno wypalania mogą zaburzyć mikroskopijne interfejsy kontaktowe. Te defekty są wysoce wrażliwe na akumulację ciepła. Ostatecznie objawiają się jako gwałtowne zmiany rezystancji pasożytniczej i często ujawniają się najpierw poprzez spadek FF.
Wzór: Zależność między sprawnością konwersji a FF
η = Pmax / Pin = (Voc × Isc × FF) / Pin
Znaczenie: Gdy Voc i Isc pozostają względnie stabilne, niewielkie wahanie FF przekłada się bezpośrednio na końcową sprawność konwersji.
Wzór: Definicja współczynnika wypełnienia
FF = Pmax / (Voc × Isc) = (Vmp × Imp) / (Voc × Isc)
Znaczenie: FF mierzy prostokątność krzywej I-V. W praktyce pokazuje, jak skutecznie ogniwo przekształca swoją teoretyczną moc elektryczną w rzeczywistą moc maksymalną.
Fizyczny rdzeń FF: Napięcie między Rs i Rsh
Aby zrozumieć, dlaczego FF jest tak wrażliwy na warunki produkcyjne, należy powrócić do modelu obwodu zastępczego ogniwa słonecznego. Nośniki fotogenerowane dryfują i dyfundują przez objętość krzemu, zanim zostaną zebrane przez obwód zewnętrzny. Straty energii są w tym procesie nieuniknione.
Na makroskopowym poziomie elektrycznym straty te są reprezentowane przez rezystancję pasożytniczą. Dwa główne składniki to rezystancja szeregowa Rs i rezystancja bocznikowa Rsh.
Rezystancja szeregowa reprezentuje całkowity opór fizyczny w kierunku przewodzenia napotykany, gdy prąd płynie do obciążenia zewnętrznego. Jest to połączony wynik rezystancji objętościowej płytki krzemowej, rezystancji kontaktu między elektrodami przednią i tylną a krzemem, rezystancji transportu bocznego emitera, rezystancji palców i szyn zbiorczych oraz, na poziomie modułu, rezystancji taśm łączących.
Wśród tych czynników rezystancja kontaktu metal-półprzewodnik oraz zmiany stężenia domieszkowania emitera i głębokości złącza należą do najmniej stabilnych zmiennych w produkcji masowej. Są one również jednymi z najczęstszych przyczyn gwałtownego wzrostu Rs. Rezystancja szeregowa ma silną ujemną korelację ze współczynnikiem wypełnienia ogniwa.
Na krzywej I-V, gdy Rs wzrasta, nachylenie obszaru polaryzacji w kierunku przewodzenia w pobliżu Voc maleje, a krzywa staje się bardziej płaska. Na poziomie makroskopowym wyższa rezystancja szeregowa zmniejsza maksymalną moc wyjściową i obniża FF.
Rezystancja bocznikowa odzwierciedla poziom wewnętrznego upływu elektrycznego. Idealnie Rsh powinna dążyć do nieskończoności, nie pozostawiając żadnej ścieżki obejściowej dla nośników fotogenerowanych. W rzeczywistej produkcji upływ krawędziowy, dyslokacje kryształów i pasta metalowa penetrująca złącze PN mogą tworzyć niezamierzone ścieżki prądu.
Niższa Rsh oznacza większy wewnętrzny prąd upływu. Ten efekt bocznikowania zmniejsza prąd przepływający przez funkcjonalne złącze PN i obniża napięcie robocze. Problem staje się bardziej widoczny przy niskim natężeniu napromieniowania, ponieważ prąd fotogenerowany jest już słaby, co sprawia, że upływ stanowi większą część prądu całkowitego.
Wzór: Równanie ogniwa słonecznego z uwzględnieniem rezystancji pasożytniczej
I = IL - I0 × { exp[q(V + I×Rs)/(n k T)] - 1 } - (V + I×Rs) / Rsh
Znaczenie: Rs utrudnia wypływ prądu, natomiast Rsh tworzy ścieżkę upływu. Oba zmniejszają FF.
Wzór: Warunek maksymalnego punktu mocy
d(I×V) / dV = 0
Znaczenie: Punkt, w którym moc osiąga maksimum na krzywej I-V, jest źródłem wartości Pmax używanej w testach produkcyjnych.
Wzór: Znormalizowana rezystancja bocznikowa
RCH = Voc / Isc; rsh = Rsh / RCH
Znaczenie: Normalizacja za pomocą rezystancji charakterystycznej RCH pozwala porównywać ogniwa o różnych rozmiarach i klasach prądowych w tej samej skali.
Wzór: Przybliżony wpływ rezystancji bocznikowej na FF
FFsh ≈ FF0 × (1 - 1 / rsh)
Znaczenie: Im niższa Rsh, tym poważniejszy upływ i większa wynikająca z tego strata FF.
Które problemy produkcyjne odpowiadają Rs i Rsh?
Z inżynierskiego punktu widzenia FF jest wartościowe nie dlatego, że mówi po prostu, iż wydajność spadła. Pomaga inżynierom ustalić, dlaczego wydajność spadła. Rezystancja szeregowa i rezystancja bocznikowa wpływają na różne obszary krzywej I-V, więc mogą wskazywać na różne wady produkcyjne.
Wzór: Strata cieplna spowodowana rezystancją szeregową
Ploss ≈ I² × Rs
Znaczenie: W warunkach wysokiego prądu lub wysokiego napromieniowania strata mocy spowodowana przez Rs rośnie z kwadratem prądu.
| Warunek rezystancji pasożytniczej | Zmiana krzywej I-V | Efekt makroskopowy | Prawdopodobne przyczyny na linii produkcyjnej |
|---|---|---|---|
| Rezystancja szeregowa Rs wzrasta | Nachylenie w obszarze polaryzacji w kierunku przewodzenia w pobliżu Voc maleje | FF spada, straty cieplne stają się większe przy wysokim natężeniu napromieniowania, a Isc może nieznacznie się obniżyć | Słaby kontakt przedniej lub tylnej elektrody, wysoka rezystywność objętościowa pasty, przerwane palce lub niewystarczające wypalenie |
| Rezystancja bocznikowa, Rsh, maleje | Nachylenie w pobliżu Isc oraz w obszarze polaryzacji w kierunku zaporowym wzrasta | FF spada, upływność obniża Voc, a wydajność przy słabym oświetleniu pogarsza się bardziej gwałtownie | Niekompletna izolacja krawędzi, penetracja złącza PN spowodowana nadmiernym wypaleniem, defekty krystaliczne lub pinhole w warstwie pasywacyjnej |
Słaby kontakt: pięta achillesowa metalizacji
W procesie od płytki krzemowej do gotowego ogniwa sitodruk i wypalanie metalizacji to krytyczne etapy decydujące o wydajności elektrycznej. Sitodruk jest dojrzały i opłacalny, ale jego mechanizm kontaktu fizycznego może powodować problemy zarówno z rezystancją szeregową, jak i bocznikową.
Nowoczesne ogniwa wysokowydajne powszechnie stosują tylną pasywację dielektryczną i lokalne struktury kontaktu metalicznego, aby zmniejszyć szybkość rekombinacji powierzchniowej nośników po stronie tylnej. Ponieważ między metalem a krzemem znajduje się izolująca warstwa dielektryczna, lokalny kontakt musi być utworzony poprzez otwór laserowy lub trawienie wspomagane pastą. Jeśli jakość otworu jest niska lub stopowanie jest niewystarczające, metal i półprzewodnik nie mogą utworzyć niezawodnego kontaktu omowego.
Badanie ogniw z sitodrukowymi lokalnymi kontaktami tylnej elektrody wykazało, że słaby kontakt spowodował wzrost rezystancji szeregowej do 21,34 mΩ. Wydajność konwersji osiągnęła jedynie 8,95%, znacznie poniżej poziomu 17,44% konwencjonalnego ogniwa z tylnym polem powierzchniowym aluminiowym.
Naukowcy próbowali odzyskać FF poprzez regulację poziomu domieszkowania tylnej pasty aluminiowej. Wraz ze wzrostem zawartości aluminium głębokość stopowania poprawiła się, a rezystancja szeregowa zmniejszyła się. Gdy zawartość aluminium osiągnęła krytyczny poziom 60%, Rs została zmniejszona o 11 mΩ w porównaniu z warunkami bez domieszkowania. Podniosło to wydajność konwersji o bezwzględne 2,59 punktu procentowego.
Jednak gdy zawartość aluminium stała się zbyt wysoka, nadmiar aluminium zakłócił sieć przewodzącą w obszarze kontaktu. Rezystancja szeregowa zaczęła wówczas ponownie rosnąć.
QFLS: Oddzielanie defektów materiałowych od defektów produkcyjnych
Gdy linia produkcyjna wykazuje powszechny spadek FF, jednym z najtrudniejszych pytań jest to, czy strata wynika z nadmiernej rekombinacji nieradiacyjnej wewnątrz materiału, czy z rezystancji pasożytniczej wprowadzonej podczas sitodruku i wypalania.
Rozszczepienie quasi-poziomu Fermiego, czyli QFLS, jest w tej sytuacji ważnym narzędziem diagnostycznym. W ujęciu fizycznym QFLS określa teoretyczny limit napięcia urządzenia fotowoltaicznego, gdy nie występuje zewnętrzna ekstrakcja ładunku. Różnica między QFLS a limitem radiacyjnym bezpośrednio ujawnia straty rekombinacji nieradiacyjnej spowodowane defektami materiału lub zanieczyszczeniami.
Mierząc QFLS optycznie i łącząc to z bezkontaktową analizą pseudo J-V, badacze mogą usunąć wpływ rezystancji szeregowej z zewnętrznego pomiaru elektrycznego.
Jeśli zmierzony FF jest znacznie niższy niż pseudo współczynnik wypełnienia uzyskany z QFLS, stratę można zwykle powiązać ze słabym kontaktem metalizacji lub przerwanymi palcami. Jeśli pseudo współczynnik wypełnienia jest już niski, rekombinacja nieradiacyjna prawdopodobnie wymknęła się spod kontroli, co wskazuje na wewnętrzny problem z jakością płytki lub pasywacją interfejsu.
Srebrna pasta niskotemperaturowa do HJT: budowa sieci przewodzącej poniżej 200°C
W miarę rozwoju technologii N-type ogniwa HJT i BC stawiają ostrzejsze wymagania dotyczące jakości metalizacji. FF stał się zatem ważnym wskaźnikiem do oceny innowacyjnych past przewodzących.
Ogniwa HJT wykorzystują strukturę heterozłącza krzemu amorficznego i krzemu krystalicznego. Zapewnia to silną pasywację, ale struktura jest bardzo wrażliwa na temperaturę. Aby zapobiec krystalizacji i degradacji warstw krzemu amorficznego, ogniwa HJT nie mogą wytrzymać konwencjonalnych temperatur wypalania powyżej 800°C. Wymagają srebrnej pasty niskotemperaturowej z temperaturą utwardzania ściśle kontrolowaną poniżej 200°C.
Srebrna pasta niskotemperaturowa działa inaczej niż konwencjonalna pasta wysokotemperaturowa. Srebrna pasta wysokotemperaturowa opiera się na topnieniu szkliwa w podwyższonych temperaturach. Szkliwo trawi warstwę antyrefleksyjną i wspomaga wzrost krystalitów srebra w krzem, tworząc niskooporowy kontakt omowy.
Srebrna pasta niskotemperaturowa opiera się głównie na cząstkach srebra zawieszonych w układzie żywicy polimerowej. Po odparowaniu rozpuszczalnika w niskiej temperaturze cząstki są dociskane do siebie, tworząc fizyczne kontakty elektryczne.
Mechanizm ten generalnie nadaje pastie niskotemperaturowej wyższą rezystywność objętościową niż paście wysokotemperaturowej. Może to zwiększyć całkowitą rezystancję szeregową ogniwa i obniżyć FF. Dostawcy past rozwiązują ten problem poprzez inżynierię nanoproszków. Typowe działania obejmują zmniejszenie zawartości srebra oraz poprawę drobnoziarnistości i reologii pasty, tak aby gęsta sieć przewodząca mogła zostać utworzona przy niższym zużyciu srebra.
| Typ pasty | Zawartość srebra | Warunki utwardzania | Rezystywność objętościowa | Charakterystyka procesu |
|---|---|---|---|---|
| Konwencjonalna niskotemperaturowa pasta srebrowa | 35%-55%, lub nawet 20%-35% | Ustawienia konwencjonalne | Około 4-8 μΩ·cm | Drobnoziarnistość około 6-8 μm i lepkość około 155-165 Pa·s |
| Seria AP-01, zawierająca rozpuszczalnik | 33%-41% | Co najmniej 120°C przez 6-20 minut | 4,57-7,62 μΩ·cm | Obsługuje druk o wysokim współczynniku proporcji i bardzo cienkie linie |
| Seria AP-02, bezrozpuszczalnikowa | 33%-41% | Co najmniej 110°C przez 5-15 minut | 4,31-8,53 μΩ·cm | Odpowiednia dla otworów sitodrukowych powyżej 15 μm i prędkości druku powyżej 400 mm/s |
Ogniwa BC: FF jako sygnał ostrzegawczy awarii izolacji tylnej strony
Jeśli wyzwaniem dla HJT jest przewodność niskotemperaturowa, wyzwaniem dla ogniw z kontaktem tylnym są mikroskopijne ograniczenia układu elektrod.
Ogniwa BC eliminują zacienienie przedniej strony przez metalową siatkę i mogą dzięki temu zwiększyć Isc. Kompromisem jest to, że wszystkie elektrody dodatnie i ujemne muszą być rozmieszczone naprzemiennie w bardzo małych odstępach na powierzchni tylnej.
W tym obszarze gęstego okablowania niewielkie przesunięcie sitodruku, rozlanie pasty lub drobna wada warstwy izolacyjnej może utworzyć fizyczne połączenie między elektrodami dodatnimi i ujemnymi. Gdy tak się stanie, Rsh może spaść niemal do zera.
Mikroskopijne zwarcie powoduje duży prąd upływu, który rozładowuje napięcie robocze. Voc załamuje się, a FF może spaść do zera. Nośniki fotogenerowane powstające w pobliżu powierzchni przedniej muszą również przebyć dłuższą drogę poprzeczną, zanim dotrą do tylnych metalowych elektrod zbiorczych. Zwiększa to ryzyko narastania rezystancji objętościowej i poprzecznej.
Z tego powodu monitorowanie wahań FF jest jednym z najważniejszych środków ochrony wydajności na linii produkcyjnej ogniw BC. Każde ogniwo, które nie spełnia progu FF, może oznaczać awarię izolacji metalizacji lub konstrukcji transportu nośników.
Okno wypalania: zarówno niedowypalenie, jak i przewypalenie są karane przez FF
W przypadku ogniw TOPCon i PERC wypalanie w wysokiej temperaturze jest jednym z końcowych krytycznych procesów. Płytki krzemowe z nadrukowanymi elektrodami metalowymi przechodzą przez piec taśmowy o temperaturze szczytowej około 800°C. Szkliwo w paście metalowej topi się przez warstwę pasywacji powierzchniowej i tworzy stopowany lub bezpośredni kontakt z leżącym poniżej krzemem lub polem powierzchniowym tylnym. Tworzy to kontakt omowy i zmniejsza rezystancję szeregową.
Proces ten jest trudną sztuką balansowania. Zbyt niska temperatura lub zbyt duża prędkość taśmy powoduje niedowypalenie. Szkliwo nie może wystarczająco się stopić i może nie wytrawić azotku krzemu lub warstwy tlenku tunelowego. Zbyt mało krystalitów srebra wytrąca się i penetruje krzem. Między metalem a półprzewodnikiem pozostaje warstwa izolacyjna, powodując gwałtowny wzrost rezystancji kontaktu. Strona polaryzacji w kierunku przewodzenia krzywej I-V spłaszcza się, a FF staje się nienormalnie niski.
Nadmierna temperatura powoduje przewypalenie. Pasta metalowa staje się zbyt agresywna, a krystality srebra mogą penetrować płytkie złącze PN jak kolce. Wprowadza to zwarcia i centra rekombinacji. Pasywacja ulega uszkodzeniu, Rsh maleje, a upływ staje się poważnym problemem.
W kontroli EL uszkodzenia sieci krystalicznej i awarie pasywacji spowodowane przewypaleniem często pojawiają się jako mętne wzory, znaki wodne lub ślady taśmy piecowej.
Aby poszerzyć okno procesowe, dostawcy sprzętu opracowali systemy wypalania i wstrzykiwania światła. Systemy te łączą piec wypalający z komorą wstrzykiwania światła. Po wysokotemperaturowym wyżarzaniu i stopowaniu płytka jest bezpośrednio eksponowana na światło o wysokim natężeniu w temperaturze około 150-350°C.
Fotony o wysokim natężeniu wzbudzają nośniki i zmieniają stan ładunkowy atomów wodoru wewnątrz płytki i w pobliżu jej powierzchni. Może to pasywować mikroskopijne defekty termiczne i wiszące wiązania powstałe podczas wypalania. Wyniki testów pokazują, że ta obróbka może zmniejszyć znaki wodne EL i ślady taśmy piecowej, jednocześnie poprawiając zarówno Voc, jak i FF.
LECO: Nierównowagowa droga przez konflikt metalizacji TOPCon
Podczas wczesnej ekspansji TOPCon metalizacja strony przedniej stała się głównym wąskim gardłem wydajności. Aby zmniejszyć rekombinację powierzchniową, strona przednia ogniwa TOPCon ma tendencję do stosowania płytszego emitera o niższym stężeniu domieszkowania.
Płytkie złącze i niskie domieszkowanie tworzą konflikt dla konwencjonalnej wysokotemperaturowej pasty srebrowej zawierającej topnik szklany. Jeśli pasta nie zostanie wystarczająco wypalona, rezystancja kontaktu pozostaje ekstremalnie wysoka. Jeśli zostanie wypalona zbyt agresywnie, płytkie złącze może zostać przebite, powodując upływność i sprowadzając FF do zera.
Optymalizacja kontaktu wspomagana laserem, czyli LECO, została opracowana, aby rozwiązać ten konflikt. LECO wykorzystuje fotoelektryczny mechanizm nierównowagi termicznej. Zamiast stosować destrukcyjne globalne ogrzewanie wysokotemperaturowe, wzbudza nośniki ładunku laserem o wysokiej intensywności, jednocześnie przykładając polaryzację wsteczną około 10 V lub wyższą.
W wyniku połączonego działania silnej polaryzacji i nośników fotogenerowanych słabe punkty izolacyjne pozostawione bez połączenia przez niedowypalenie ulegają zlokalizowanemu przebiciu lawinowemu. Swobodne nośniki są przepychane przez kontakt metal-półprzewodnik przez pole elektryczne, tworząc lokalne prądy o natężeniu kilku amperów.
Te silne prądy generują zlokalizowane nagrzewanie Joule'a w mikroskopijnych punktach kontaktu. Powoduje to mikrowypalanie w skali od nanosekund do mikrosekund.
LECO zmienia strategię wypalania TOPCon z agresywnego globalnego ogrzewania na ukierunkowaną lokalną naprawę. Dostawcy past mogą projektować dedykowane systemy topnika szklanego kompatybilne z LECO. Konwencjonalny proces wypalania taśmowego może następnie pozostać lekko niedowypalony, aby chronić płytki emiter, podczas gdy LECO tworzy zlokalizowane przebicie elektryczne na końcu procesu i zmniejsza rezystancję kontaktu.
Wyniki walidacji pokazują, że ogniwa bez LECO mogą działać blisko awarii z powodu nadmiernej rezystancji kontaktu. Po obróbce LECO rezystancja kontaktu maleje, a pasywacja zostaje zachowana. FF wzrasta, prowadząc do bezwzględnego wzrostu wydajności konwersji o więcej niż 0,2 punktu procentowego.
LECO wciąż ma granicę procesową. Jeśli intensywność światła jest zbyt niska, naprawa kontaktu jest niekompletna. Jeśli jest zbyt wysoka, może wystąpić ablacja sieci krystalicznej i uszkodzenie struktury.
Gdy intensywność lasera osiągnie destrukcyjną wartość 375 MW/cm², FF może spaść z 0,84 do 0,65, co stanowi spadek o około 24%. Voc może zmniejszyć się z 0,745 V do 0,695 V, podczas gdy Jsc spada z 41,8 mA/cm² do 40,8 mA/cm².
Mikroskopijna sieć kontaktów wytworzona przez LECO ma również pewien stopień nierównowagowej kruchości termicznej. Analiza EL pokazuje, że gdy ogniwo poddane obróbce LECO przechodzi drugi cykl wypalania w wysokiej temperaturze, zwiększenie temperatury drugiego wypalania z 280°C do 680°C może zakłócić ustalone mikroprzewodzące ścieżki.
Rezystancja kontaktowa następnie ponownie się pogarsza, FF znacznie się zmniejsza, a początkowa wydajność ogniwa wynosząca 26,35% zaczyna spadać.
FF to nie tylko procent. To puls wydajności produkcyjnej
Zaglądając do czarnej skrzynki produkcji ogniw słonecznych, jedna rzecz staje się jasna: współczynnik wypełnienia to znacznie więcej niż abstrakcyjny procent pokazywany na testerze laboratoryjnym.
Na poziomie mikroskopijnym FF jest końcowym wyrazem napięcia między rezystancją szeregową a rezystancją bocznikową na ścieżce transportu nośników. Na linii produkcyjnej rejestruje granice przewodności pasty metalizacyjnej, precyzję mechaniczną sitodruku oraz niewielkie zmiany profilu temperaturowego pieca taśmowego do wypalania.
W nowym cyklu PV, w którym koszty niesilikonowe są już bliskie minimum, a ekspansja kapitałowa staje się coraz bardziej wymagająca, każda ważna technologia wysokiej wydajności stoi przed tym samym podstawowym problemem.
HJT musi utrzymać niezawodną sieć przewodzącą w granicach utwardzania w niskiej temperaturze. Ogniwa BC muszą kontrolować upływ między elektrodami dodatnimi i ujemnymi oddzielonymi jedynie mikroskopijną odległością. TOPCon opiera się na wypalaniu, wstrzykiwaniu światła i LECO, aby naprawić kontakt, chroniąc jednocześnie pasywację.
Cel jest zawsze ten sam: zmniejszyć rezystancję kontaktową na granicy międzyfazowej bez penetrowania złącza PN i tworzenia upływu.
Dla producentów samo dążenie do wartości wydajności bezwzględnej już nie wystarcza. Inteligentniejszy system produkcyjny powinien monitorować niewielkie wahania FF w czasie rzeczywistym i łączyć je z nieniszczącymi metodami diagnostycznymi, takimi jak QFLS i analiza pseudo J-V. To praktyczna droga do bardziej stabilnej produkcji ogniw słonecznych nowej generacji o wysokiej wydajności.
Opinia Ooitech
Prawdziwą wartością FF jest jego szybkość jako alarmu produkcyjnego. Stabilna linia powinna śledzić FF razem z Rs, Rsh, wzorcami EL, pseudo-FF, temperaturą wypalania i danymi metalizacji, zamiast traktować każdy wynik osobno. W przypadku technologii TOPCon, HJT i BC ten połączony zestaw danych może ujawnić dryfujące okno procesowe na długo przed tym, zanim końcowy rozkład wydajności pokaże poważną utratę uzysku.
Dalsza lektura i dane kontekstowe
Publiczne materiały referencyjne na ten temat, opublikowane przez organizacje, które utrzymują branżową mapę drogową technologii i dane rynkowe: