Odpowiedzialność redakcyjna za ten artykuł spoczywa na Wuhan Ooi Photoelectric Technology Co., Ltd. Napisane i zweryfikowane przez zespół redakcyjny Ooitech. Zobacz naszą politykę redakcyjną dotyczącą tego, jak piszemy, gdzie wykorzystywane są narzędzia AI oraz jak zgłosić prośbę o korektę.
Jak wyprodukować ogniwo słoneczne: proces, maszyny i trudność
Spis treści
Krótka odpowiedź: ogniwo słoneczne jest produkowane z zakupionego wafera w siedmiu blokach procesowych – kontrola przychodzącego wafera, teksturowanie, domieszkowanie i formowanie złącza, izolacja krawędzi, powłoka antyrefleksyjna, metalizacja oraz sortowanie i klasyfikacja. Każdy blok to odrębna klasa maszyn, a większość z nich wykorzystuje mokrą chemię lub etap wysokotemperaturowy, którego linia modułów w ogóle nie zawiera. Samodzielne wytwarzanie ogniwa słonecznego w domu to zupełnie inna czynność: oznacza kupowanie gotowych ogniw i lutowanie ich w mały panel albo budowę demonstratora barwnikowego lub perowskitowego, który nie ma związku z fabryczną produkcją ogniw. Każdy, kto planuje budżet fabryki, musi mocno trzymać się jednego rozróżnienia: produkcja ogniw i montaż modułów to dwie odrębne branże o innym kapitale, innej chemii i innych trybach awarii.
Dlaczego produkcja ogniw to inny biznes niż montaż modułów
Linia modułów kupuje ogniwa i je składa. Jej lista materiałów to ogniwa, taśma, topnik, szkło, enkapsulant, folia tylna lub szkło tylne, rama i puszka przyłączeniowa, a jej proces jest mechaniczny i termiczny: lutowanie, umieszczanie, laminowanie, ramowanie, testowanie. Linia ogniw kupuje wafery i zamienia je w coś elektrycznie aktywnego. Jej lista materiałów to wafery, chemikalia procesowe, źródła domieszek, gazy procesowe, środki czyszczące i pasty metalizacyjne, a jej proces to mokra chemia, dyfuzja wysokotemperaturowa i osadzanie cienkowarstwowe.
Te dwa biznesy zawodzą również w różny sposób. W montażu modułów dominującą stratą są stłuczenia i przeróbki, a materiał dominuje w strukturze kosztów – maszyny stanowią skromny ułamek całości. W produkcji ogniw materiał jest nadal duży, ale sama linia jest znacznie droższa, a prawdziwym ryzykiem jest wydajność i rozkład sprawności. Linia ogniw nie musi jedynie produkować ogniw. Musi produkować ogniwa w wąskim przedziale, ponieważ ogniwo o 0,3% poniżej docelowego przedziału traci wartość na stałe w momencie, gdy zostanie wydrukowane na sortowniku.
To różnica, którą większość debiutantów nie docenia. Źle działająca fabryka modułów produkuje mniej modułów. Źle działająca fabryka ogniw produkuje ogniwa, których nikt nie chce kupić, a strata jest już zamknięta w waferze, zanim ktokolwiek to zauważy. Nasz osobny artykuł na temat produkcja ogniw słonecznych a produkcja paneli słonecznych opisuje komercyjną stronę tego podziału bardziej szczegółowo.
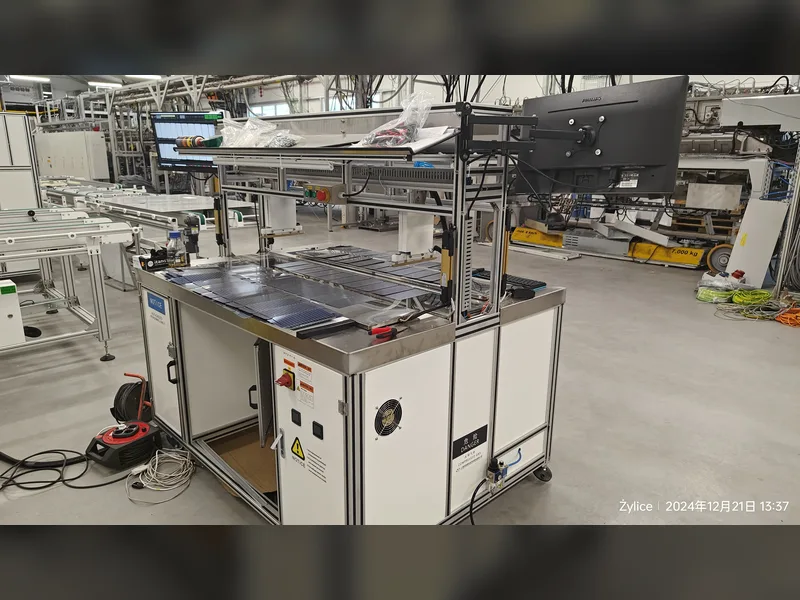
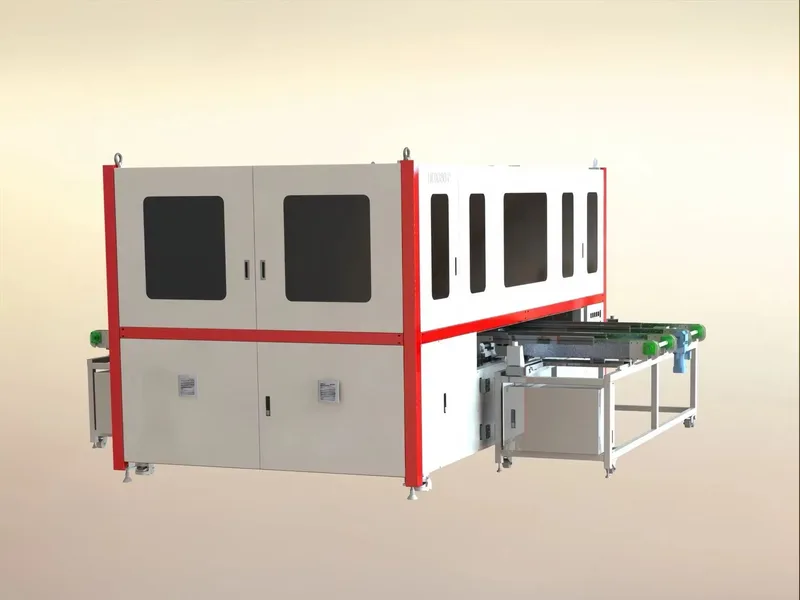
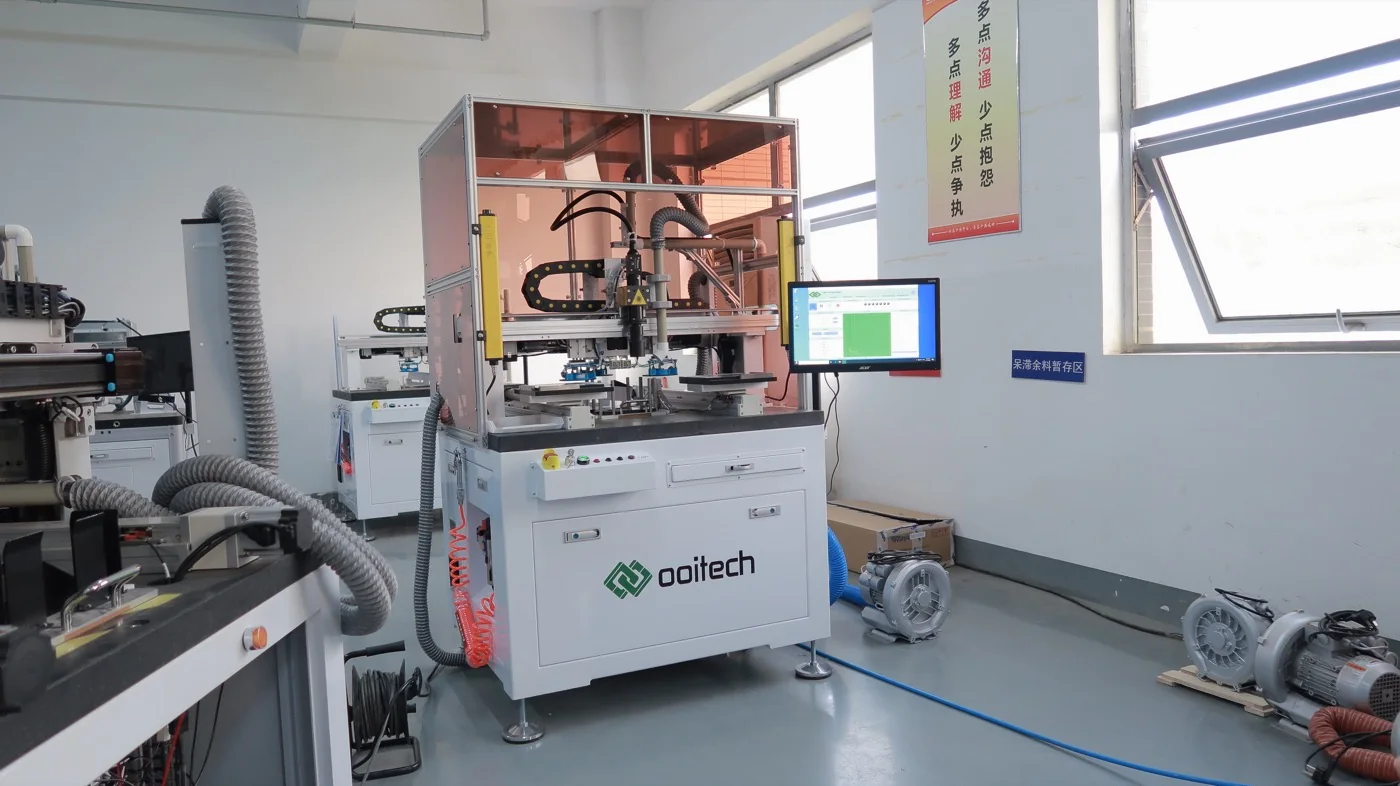
Przetwarzanie ogniw wygląda z zewnątrz tak: zautomatyzowane stanowisko robocze z kontrolowanym przenoszeniem, a nie stół, przy którym składa się moduł.
Proces ogniwa od wafera do posortowanego ogniwa
Poniższa tabela to cała trasa w skrócie. Każdy wiersz to stanowisko, a każde stanowisko ma jeden parametr, który decyduje, czy wynik jest sprzedawalny. Kolejne sekcje wyjaśniają, co każde z nich faktycznie robi.
| Blok procesowy | Co robi | Kategoria urządzeń | Kluczowy parametr kontrolny |
|---|---|---|---|
| Wafer przychodzący | Potwierdza rezystywność, grubość, wymiary i stan uszkodzeń po cięciu, zanim zostanie dodana jakakolwiek wartość | Stanowisko kontroli i sortowania waferów | Zakres rezystywności, tolerancja grubości, całkowita zmienność grubości |
| Teksturowanie i czyszczenie | Wytrawia losowe piramidy w powierzchni, aby uwięzić światło, i usuwa uszkodzenia po cięciu | Wanna mokra – teksturowanie i czyszczenie | Temperatura i stężenie kąpieli, głębokość trawienia, wynikowa reflektancja |
| Domieszkowanie i formowanie złącza | Tworzy złącze p-n lub stos kontaktów pasywujących w ścieżce typu n | Piec dyfuzyjny, LPCVD lub PECVD dla stosu TOPCon, implantator jonów | Rezystancja warstwowa, głębokość złącza, równomierność temperatury w łódce |
| Izolacja krawędzi | Usuwa przewodzącą ścieżkę, którą dyfuzja pozostawia wokół krawędzi wafera, co w przeciwnym razie bocznikowałoby ogniwo | Laserowa izolacja krawędzi albo trawienie mokre lub plazmowe | Głębokość i szerokość izolacji, wynikowa rezystancja bocznikowa |
| Powłoka przeciwodblaskowa | Zmniejsza odbicie przedniej powierzchni i dodaje pasywację powierzchni | PECVD dla azotku krzemu, ALD dla tlenku glinu z tyłu | Grubość warstwy, współczynnik załamania, równomierność na nośniku |
| Metalizacja | Drukuje i wypala siatkę zbierającą prąd z przodu oraz pola kontaktowe z tyłu | Sitodrukarka oraz piec suszący i wypalający, albo galwanizacja w niektórych ścieżkach | Masa osadzonej pasty, wyrównanie druku, szczytowa temperatura wypalania i profil taśmy |
| Sortowanie i klasyfikacja | Mierzy każde gotowe ogniwo i rozdziela je do przedziałów sprawności i prądu | Tester i sortownik ogniw z kontrolą elektroluminescencyjną | Kalibracja ogniwa referencyjnego, definicje granic przedziałów |
Krok po kroku: co robi każde stanowisko i co kontroluje
Wafer przychodzący: specyfikacja decyduje o wszystkim poniżej
Produkcja ogniw zaczyna się od wafera, który kupujesz, a nie od wafera, który wytwarzasz. Ten jeden fakt jest powodem, dla którego linia ogniw jest bardziej dostępna niż linia waferów i znacznie mniej dostępna niż linia modułów. Wafer przychodzący decyduje o osiągalnym pułapie sprawności: rezystywność ustala projekt domieszkowania, grubość ustala budżet mechaniczny, który system przenoszenia musi respektować, a stan powierzchni decyduje o zachowaniu etapu teksturowania. Stanowisko kontroli przychodzących waferów nie jest luksusem jakościowym; to jedyne miejsce, w którym złą partię można odrzucić, zanim wydasz pieniądze na jej przetworzenie.
Teksturowanie: etap, który wygląda banalnie, a taki nie jest
W alkalicznej kąpieli teksturującej wafer pokrywa się losową powierzchnią piramidalną, która odbija padające światło z powrotem na siebie, zamiast wypuszczać je prosto z ogniwa. Urządzenie to wanna mokra z podgrzewanymi kąpielami oraz sekcją płukania i suszenia, a okno procesowe jest wąskie: temperatura kąpieli, stężenie chemikaliów i czas przebywania wpływają na rozmiar piramid, a rozmiar piramid wpływa na reflektancję. Teksturowanie to także miejsce, w którym linia po raz pierwszy pokazuje, czy jej kontrola dozowania chemikaliów jest rzeczywista, czy nominalna. Ten sam pomysł optyczny pojawia się po stronie modułów w dlaczego szkło panelu słonecznego jest teksturowane, choć mechanizm jest tam wzorem walcowanym, a nie trawieniem chemicznym.
Domieszkowanie i dyfuzja oraz odgałęzienie TOPCon
W klasycznej ścieżce typu p płytki trafiają do pieca dyfuzyjnego, gdzie fosfor dyfunduje w powierzchnię i tworzy emiter. Parametrem kontrolnym jest rezystancja warstwowa, mierzona po tym kroku, i musi być jednorodna nie tylko na jednej płytce, ale na całej łódce i między partiami. W ścieżce TOPCon typu n proces zmienia kształt: strona tylna wymaga ultracienkiego tlenku tunelowego plus domieszkowanej warstwy polikrzemu, osadzanej metodą LPCVD lub PECVD, i to właśnie ten stos czyni ogniwo wrażliwym na późniejszy krok metalizacji. Różnice strukturalne między oboma projektami strony tylnej przedstawiono w Porównanie strony tylnej ogniw TOPCon i BC.
Izolacja krawędzi i oczyszczanie strony tylnej
Dyfuzja nie respektuje krawędzi płytki. Fosfor owija się wokół obwodu i tworzy przewodzący mostek od przedniego emitera do bazy, co bocznikuje gotowe ogniwo. Izolacja krawędzi usuwa ten mostek, albo za pomocą cięcia laserowego wokół obwodu, albo za pomocą trawienia na mokro lub plazmowego, które usuwa krawędź i tylną warstwę pasożytniczą. Parametrem, który należy obserwować, jest wynikowa rezystancja bocznikowa gotowego ogniwa; dryfujące ogniskowanie lasera lub zanieczyszczona kąpiel trawiąca ujawniają się tutaj najpierw, i ujawniają się jako cała partia ogniw o niskiej wydajności, a nie jako oczywista wada.
Powłoka antyrefleksyjna i pasywacja powierzchni
Tekstura zmniejsza odbicie, ale go nie eliminuje. Warstwa azotku krzemu osadzana metodą PECVD dodatkowo obniża odbicie przednie i jednocześnie pasywuje powierzchnię, zmniejszając rekombinację. W wysokowydajnych ścieżkach typu n warstwa tlenku glinu osadzana metodą ALD odpowiada za pasywację tylną, często z nakładką azotkową. Parametrami kontrolnymi są grubość warstwy i współczynnik załamania, które oba muszą być jednorodne na całym nośniku i które oba są mierzone optycznie. To pierwszy naprawdę cienkowarstwowy krok w procesie i to tutaj linia o słabej kontroli procesu zaczyna produkować ogniwa, które wyglądają dobrze, a testują się nisko.
Metalizacja: sitodruk, suszenie i wypalanie
Metalizacja to najdroższy blok procesowy po samej płytce, ponieważ przednia siatka jest wykonana z pasty srebrowej. Sitodrukarka osadza wzór pasty, krok suszenia usuwa rozpuszczalnik, a piec wypalający przeprowadza płytkę przez kontrolowany profil termiczny, który wypala powłokę antyrefleksyjną i tworzy kontakt omowy z krzemem. Trzy parametry dominują: masa osadu, która jest pieniądzem, wyrównanie druku, które decyduje, czy palce trafiają na zamierzone linie przy rosnącej liczbie szyn zbiorczych, oraz profil wypalania, który decyduje o jakości kontaktu i o tym, czy pasta uszkadza złącze pod spodem. Chemia między pastą a krzemem jest na tyle subtelna, że ma własny artykuł – zobacz jak pasta srebrowa przeżera polikrzem po stronie tylnej TOPCon.
Sortowanie, binowanie i testowanie
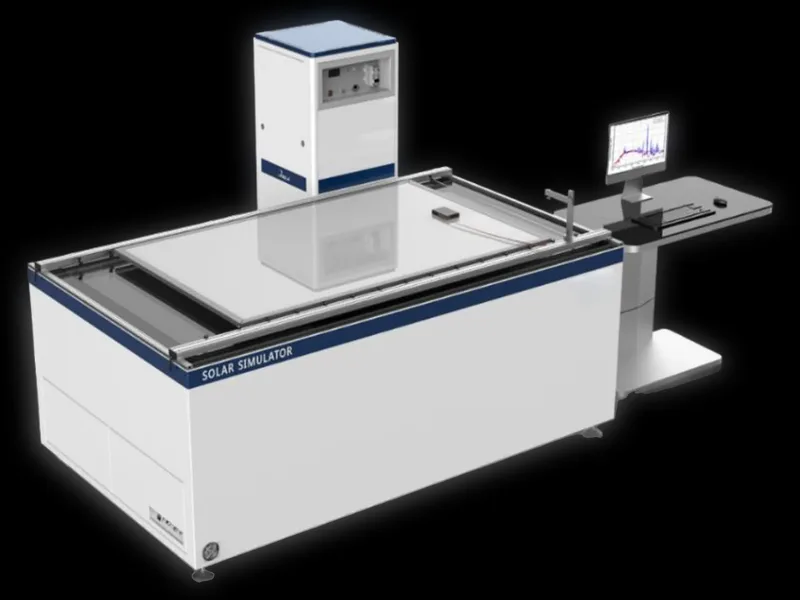
Ostatni blok mierzy każde ogniwo pod skalibrowanym symulatorem, rejestruje prąd i napięcie w punkcie maksymalnej mocy, sprawdza wygląd i często wykonuje obrazowanie elektroluminescencyjne, aby wykryć pęknięcia i nieaktywne obszary. Ogniwa są następnie sortowane do binów. To nie jest formalność. Tester ogniw jest instrumentem ustalającym cenę dla całej fabryki, ponieważ bin jest obietnicą wobec klienta, a tester, który dryfuje po cichu, przecenia całą twoją produkcję. Linie modułów prowadzą własne inspekcje z tego samego powodu, co omówiono w Testowanie EL paneli słonecznych: konfiguracja inline versus offline.
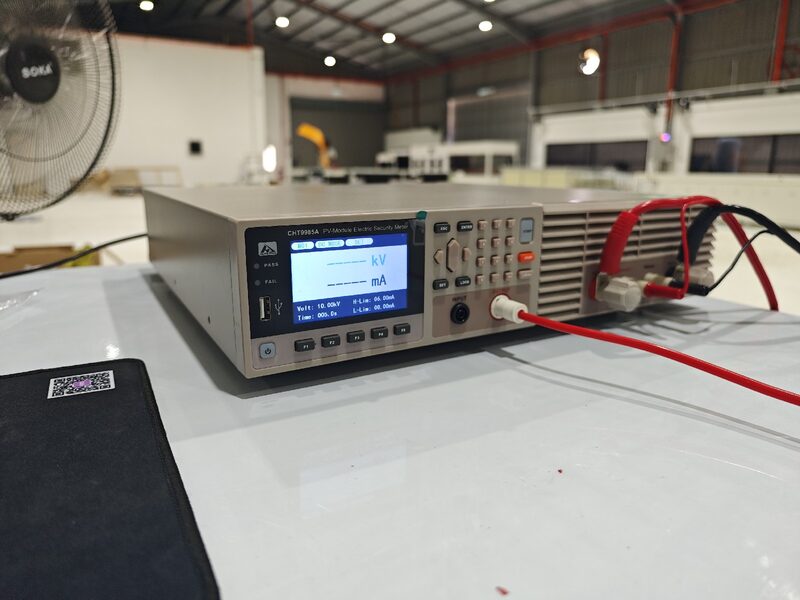
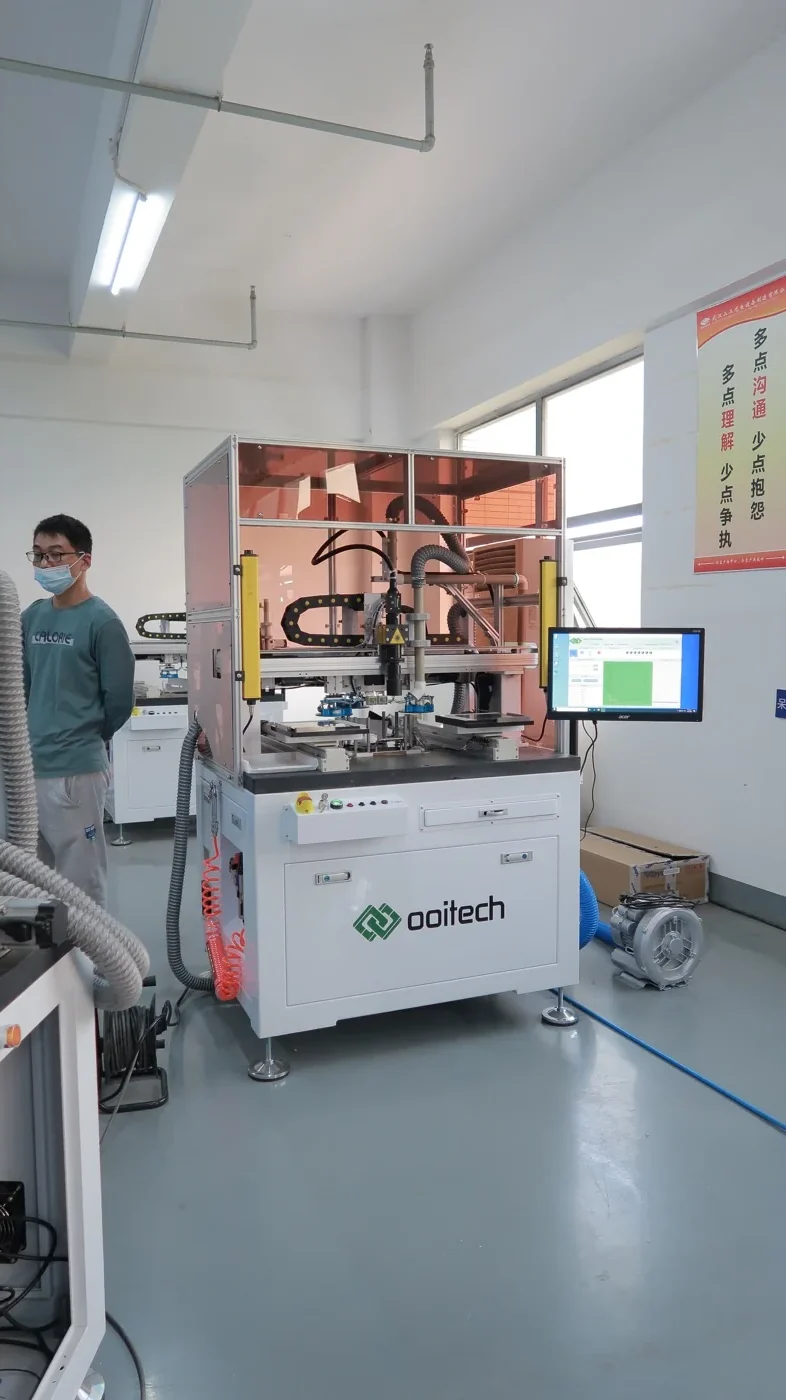
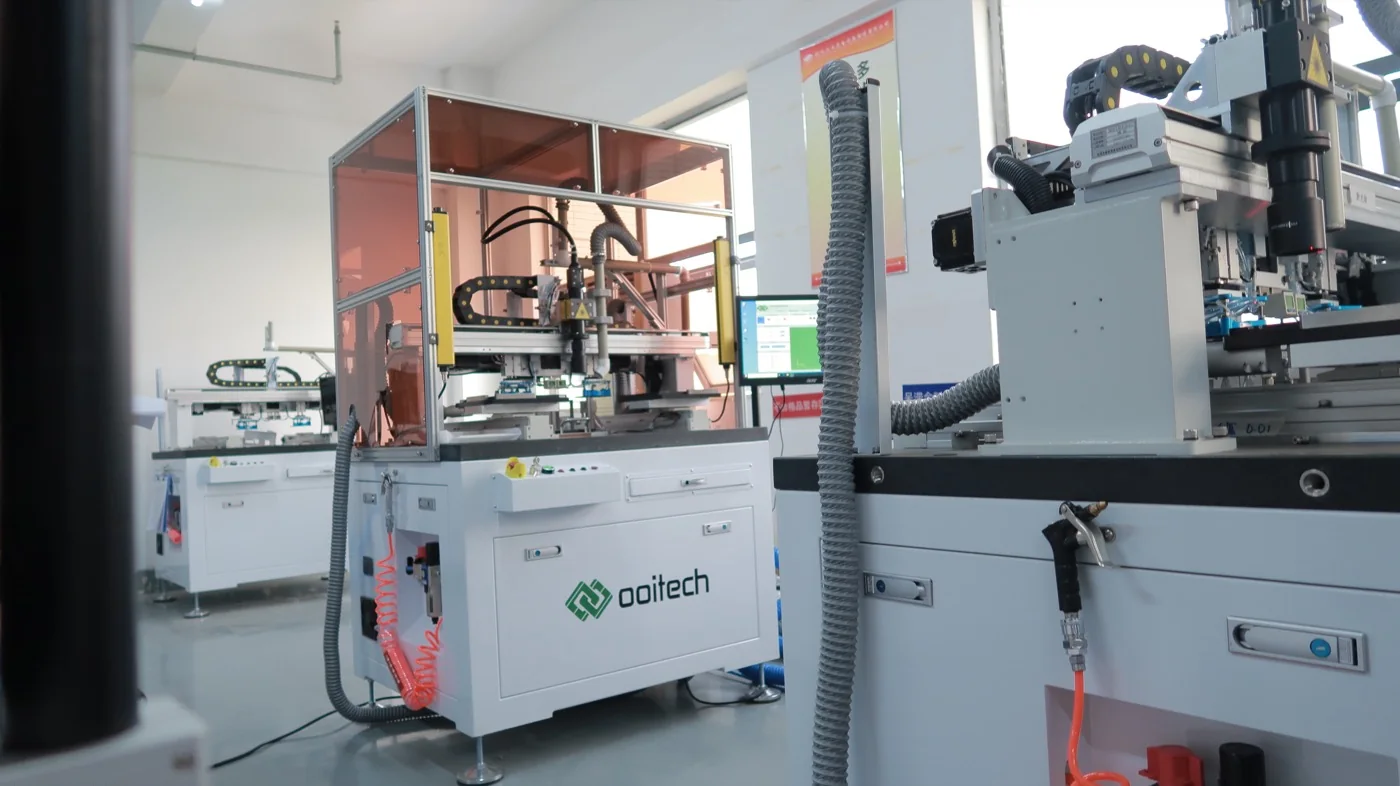
Zamknięte stacje manipulacyjne tego rodzaju są powodem, dla którego wydajność ogniw zależy od kontroli procesu, a nie od zakupu dłuższej listy maszyn.
Gdzie naprawdę tkwi trudność
Trzy rzeczy czynią produkcję ogniw trudną i żadną z nich nie jest katalog maszyn.
Pierwszą jest chemia. Teksturowanie, czyszczenie, dyfuzja, izolacja krawędzi i powlekanie to procesy, w których wynik zależy od kąpieli lub środowiska gazowego, które stale dryfuje. Utrzymanie ich pod kontrolą wymaga ciągłego pomiaru, analizy chemicznej, dyscypliny dozowania i kultury utrzymania ruchu. Linią modułów mogą obsługiwać operatorzy, którzy przestrzegają mechanicznej procedury. Linii ogniw nie mogą.
Drugą jest wrażliwość na wydajność. Ponieważ wartość narasta wzdłuż procesu, wada wprowadzona na teksturowaniu zostaje odkryta dopiero na testerze, kilka godzin i kilka kroków procesowych później. Pętle sprzężenia zwrotnego są długie, a zanim problem stanie się widoczny, duża ilość materiału przeszła już przez linię. Złamania przy manipulacji to potęgują: cieńsze płytki i więcej automatyzacji oznaczają, że budżet mechaniczny się kurczy, podczas gdy przepustowość rośnie.
Trzecią jest to, że rozkład wydajności jest produktem. Dwie linie z identycznymi maszynami mogą generować różny przychód na płytkę, ponieważ jedna utrzymuje ciaśniejszy rozkład, a druga rozrzuca się na trzy biny. Zacieśnianie tego rozkładu to problem kontroli procesu, a nie problem zakupowy, i wymaga miesięcy dostrajania po uruchomieniu.
Bariera kapitałowa i wydajnościowa w prostych słowach
Linia ogniw to inny rząd wielkości inwestycji niż linia modułów o tej samej nominalnej zdolności produkcyjnej. Wymaga wanien mokrych z dostarczaniem chemikaliów i uzdatnianiem odpadów, pieców z obsługą gazów i systemami wywiewnymi, narzędzi do osadzania próżniowego, linii drukującej z zarządzaniem pastą, skalibrowanego testera oraz budynku z mediami i pozwoleniami środowiskowymi, które to wszystko implikuje. Magazynowanie chemikaliów, neutralizacja ścieków i systemy bezpieczeństwa nie są opcjonalnymi pozycjami; są warunkami legalnego działania w większości jurysdykcji.
Porównaniem, które ma znaczenie dla biznesplanu, jest koszt na jednostkę zdolności produkcyjnej i czas do stabilnej wydajności. W obu miarach linia ogniw jest znacznie cięższa i nie skaluje się w dół z gracją – istnieje praktyczne minimum, poniżej którego mokra chemia i infrastruktura gazowa nie mogą być uzasadnione. Szerszy obraz kosztów po stronie modułów, w tym sposób wyceniania różnych poziomów zdolności produkcyjnej, znajduje się w koszt linii produkcyjnej paneli słonecznych według wydajności. Ten artykuł celowo dotyczy linii modułów: to punkt wejścia, który ten artykuł przekonuje, że powinieneś wybrać.
Dlaczego debiutant powinien zacząć od montażu modułów
Linia modułów to legalny biznes produkcyjny, a nie pocieszenie. Kupuje wejście będące przedmiotem globalnego obrotu, dodaje wartość mechaniczną i termiczną oraz sprzedaje markowy produkt z gwarancją. Jej proces jest w dużej mierze odwracalny w tym sensie, że problemy są widoczne na stanowisku, na którym występują, a jej wyposażenie jest na tyle znormalizowane, że nowy zespół może osiągnąć stabilną produkcję w rozsądnym okresie rozruchu.
Co ważniejsze, wprowadza cię to do łańcucha dostaw. Producent modułów kupuje ogniwa co miesiąc, dowiaduje się, które koszyki i formaty faktycznie się sprawdzają, i buduje relacje handlowe, których przedsięwzięcie ogniwowe i tak by potrzebowało. Jeśli plan zakłada docelowo przejście w górę łańcucha, linia modułów to najtańsza możliwa edukacja w zakresie tego, na czym naprawdę zależy klientowi znajdującemu się poniżej fabryki ogniw. Wersja krok po kroku tej ścieżki wejścia znajduje się w jak rozpocząć działalność produkcyjną paneli słonecznycha mapa procesu na poziomie maszyn znajduje się w dziesięcioetapowy proces produkcji modułów. Ten artykuł celowo nie powtarza żadnego z nich.
Co trzeba, aby samodzielnie wykonać ogniwo słoneczne
Osoby szukające informacji, jak samodzielnie wykonać ogniwo słoneczne, zwykle nie planują fabryki. Chcą zbudować coś w domu, a szczera odpowiedź ma dwa warianty.
Wariant praktyczny polega na zakupie gotowych ogniw – zazwyczaj posortowanych, z taśmami lub bez – sprzedawanych w małych partiach – i złożeniu ich w mały panel za pomocą taśmy, topnika, enkapsulantu i ramy, a następnie przetestowaniu go. To montaż modułów w skali hobbystycznej, który uczy prawdziwej lekcji: ogniwo jest trudną częścią i przychodzi gotowe. Warsztat, który przejdzie to ćwiczenie, zwykle wychodzi z o wiele ostrzejszym zrozumieniem, dlaczego produkcja ogniw to odrębna branża.
Wariant eksperymentalny to demonstrator laboratoryjny: ogniwa barwnikowe zbudowane z dwutlenku tytanu, naturalnego barwnika i elektrolitu albo ogniwo perowskitowe wykonane w gloveboxie metodą powlekania obrotowego. To prawdziwe urządzenia fotowoltaiczne i naprawdę interesujące do zbudowania, ale żadne z nich nie jest drogą do linii produkcyjnej. Materiały, metody osadzania, enkapsulacja i wymagania dotyczące stabilności są zupełnie inne niż w produkcji krzemu. Zbuduj jedno, aby zrozumieć fizykę; nie buduj jednego, aby planować biznes.
Co dostarcza Ooitech, a czego nie
Ooitech buduje linie produkcyjne modułów od 5 MW do 600 MW, od półautomatycznych po w pełni automatyczne, obejmujące łączenie w łańcuchy, układanie i okablowanie, laminowanie, ramowanie, dozowanie kleju i testowanie na końcu linii, wraz z urządzeniami do obsługi i separacji ogniw używanymi wokół przetwarzania ogniw. Firma nie oferuje kompletnej linii ogniw do dyfuzji i chemii mokrej i ten artykuł nie sugeruje, że tak jest. Jeśli twoim planem jest fabryka ogniw, realistyczną drogą jest partnerstwo technologiczne z uznanym producentem ogniw plus wyspecjalizowany integrator dla sekcji mokrych i piecowych – oraz zupełnie inny plan kapitałowy niż ten, którego potrzebuje linia modułów.
Najczęściej zadawane pytania
Jak w jednym zdaniu powstaje ogniwo słoneczne?
Zakupiony wafer krzemowy jest teksturowany i czyszczony, domieszkowany w celu utworzenia złącza, izolowany na krawędziach, pokrywany warstwą antyrefleksyjną i pasywującą, zadrukowywany srebrną siatką i wypalany, a następnie testowany i sortowany do koszyka wydajności. Każdy z tych kroków to odrębna klasa maszyn z własnym parametrem kontrolnym.
Czy mogę wykonać ogniwo słoneczne w domu?
Możesz złożyć mały panel z kupionych ogniw i możesz zbudować demonstrator barwnikowy lub perowskitowy w warsztacie lub laboratorium. Czego nie możesz zrobić w domu, to odtworzyć drogi przemysłowej, ponieważ teksturowanie, dyfuzja i wypalanie wymagają kontrolowanej chemii i urządzeń wysokotemperaturowych z obsługą gazów i uzdatnianiem odpadów.
Dlaczego produkcja ogniw jest trudniejsza niż montaż modułów?
Proces opiera się na chemii, a nie na mechanice, więc dryfuje w sposób ciągły i wymaga aktywnej kontroli. Wady są wykrywane godziny po ich powstaniu, więc sprzężenie zwrotne jest powolne, a produktem jest rozkład wydajności, a nie liczba gotowych sztuk. Urządzenia są również znacznie droższe przy tej samej nominalnej wydajności.
Który etap produkcji ogniwa jest najdroższy?
Kupowany wafer to największy pojedynczy wkład, a następnie pasta srebrna używana w metalizacji. Wszystko inne – chemikalia, gazy, energia, robocizna i amortyzacja – ma znaczenie, ale te dwa elementy dominują w koszcie gotowego ogniwa przed uwzględnieniem wydajności.
Których maszyn potrzebuje linia ogniw, a których nie potrzebuje linia modułów?
Wanny mokre do teksturowania i czyszczenia, piec dyfuzyjny lub narzędzie do osadzania dla stosu kontaktu pasywującego, system izolacji krawędzi, PECVD i często ALD do powlekania, linia sitodruku z piecem wypalającym oraz skalibrowany tester i sorter ogniw. Linia modułów nie potrzebuje żadnego z nich; zaczyna się od stringera.
Czy TOPCon znacznie zmienia proces produkcji ogniw?
Tak. Ścieżka TOPCon typu n zastępuje prostą konstrukcję tylnej strony ultracienkim tlenkiem tunelowym i domieszkowaną warstwą polikrzemu, co dodaje urządzenia do osadzania i sprawia, że etap metalizacji tylnej strony jest znacznie bardziej delikatny. Bloki front-end – teksturowanie, czyszczenie, izolacja krawędzi – pozostają zasadniczo podobne.
Czy pierwsza fabryka powinna być linią ogniw czy linią modułów?
Prawie zawsze linią modułów. Ma niższy próg kapitałowy, krótszy czas do stabilnej produkcji i wprowadza cię na rynek comiesięcznego kupowania ogniw, co jest najlepszą dostępną edukacją, jeśli później chcesz przejść w górę łańcucha. Zakładaj linię ogniw tylko z doświadczonym partnerem technologicznym i planem kapitałowym, który przetrwa długi okres dochodzenia do wydajności.
Dalsza lektura i dane kontekstowe
Publiczne materiały referencyjne na ten temat, opublikowane przez organizacje, które utrzymują branżową mapę drogową technologii i dane rynkowe: