Odpowiedzialność redakcyjna za ten artykuł spoczywa na Wuhan Ooi Photoelectric Technology Co., Ltd. Napisane i zweryfikowane przez zespół redakcyjny Ooitech. Zobacz naszą politykę redakcyjną dotyczącą tego, jak piszemy, gdzie wykorzystywane są narzędzia AI oraz jak zgłosić prośbę o korektę.
Folia enkapsulująca PV: EVA, biała EVA, POE, EPE i więcej
Spis treści
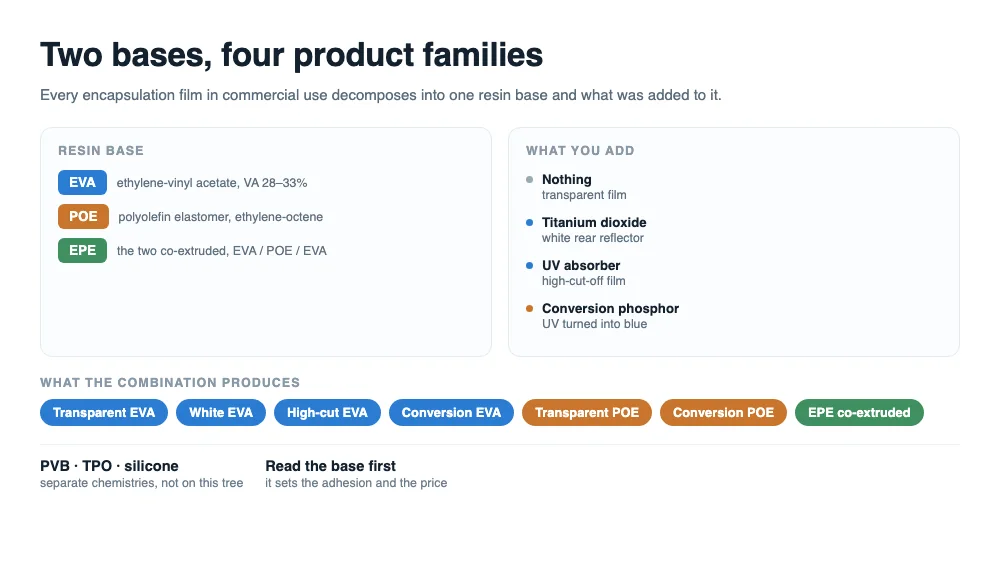
Krótka odpowiedź: każda folia enkapsulacyjna stosowana komercyjnie to jedna z dwóch baz żywicznych, EVA lub POE, plus coś, co zostało do niej dodane. EPE to obie bazy współwytłoczone w jeden arkusz, biała EVA to EVA z białym pigmentem, a folia konwersyjna to dowolna z baz z luminoforem. Poznaj bazę i dodatek, a każda nowa nazwa produktu rozłoży się na folię, którą już rozumiesz.
Poprzedni artykuł z tej serii przedstawił pięć zadań, które musi spełniać enkapsulacja. Ten jest drugą połową mapy: materiały, które te zadania realizują, w czym każdy z nich jest dobry i dla jakiej architektury modułu został stworzony.
To nazewnictwo sprawia, że rodzina wydaje się większa, niż jest. Katalog wymienia przezroczystą EVA, białą EVA, EPE, POE, EVA o wysokiej transmisji, EVA z odcięciem UV i folię konwersyjną, jakby były siedmioma materiałami. To dwa polimery ułożone na różne sposoby, a gdy to staje się jasne, rozmowa o wyborze staje się znacznie krótsza.
Dwie osie: baza i dodatek
Każda folia ma bazę żywiczną, a baza określa jej charakter. W produkcji masowej są tylko dwie. EVA, kopolimer etylenu i octanu winylu, zawiera octan winylu w ilości około 28 do 33 procent w gatunku fotowoltaicznym; grupa estrowa jest polarna, dlatego EVA łatwo wiąże się ze szkłem i dlatego może ulegać hydrolizie. POE, elastomer poliolefinowy zwykle oparty na etylenie i oktenie, nie ma w ogóle grupy estrowej, dlatego jest znacznie lepszą barierą przed wilgocią i dlatego trudniej go formułować.
Druga oś to to, co jest dodawane do bazy. Biały pigment tworzy refleksyjną folię tylną. Dodatkowy absorber UV tworzy folię o wysokim odcięciu. Luminofor tworzy folię konwersyjną. Brak dodatków daje przezroczysty gatunek standardowy.
EPE to jedyna kombinacja, która działa jednocześnie na obu osiach: warstwa zewnętrzna EVA, rdzeń POE i druga warstwa zewnętrzna EVA, wytłaczane razem, a nie mieszane. Ta pojedyncza konstrukcja sprawia, że zdobyła tak dużą część rynku TOPCon, i dlatego folię można teraz opisać jako mającą przednią i tylną stronę o różnych zadaniach.
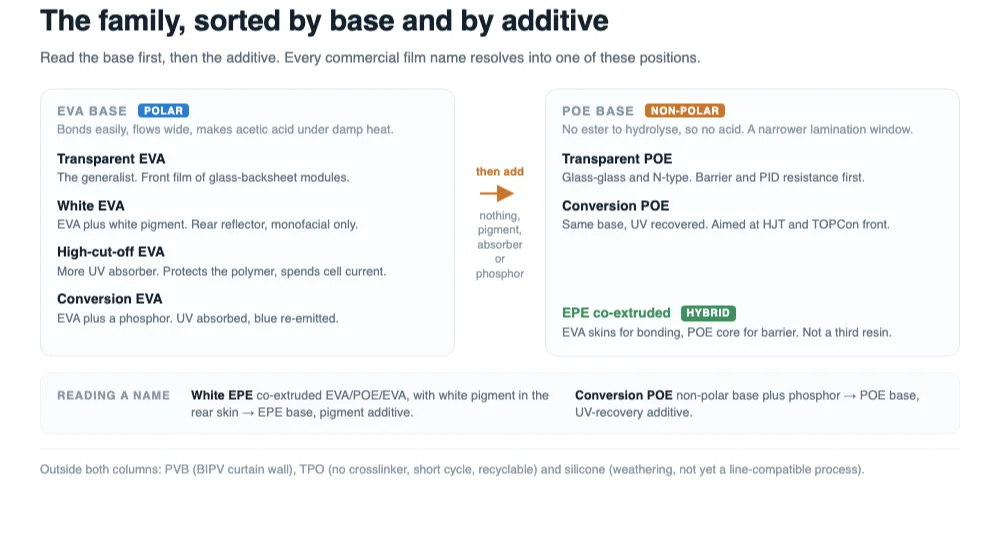
Odczytaj nazwę z karty danych względem tego drzewa i nie pozostaje żadna niejednoznaczność. Biała EPE to folia współwytłaczana z pigmentem w tylnej warstwie zewnętrznej. Konwersyjna POE to niepolarna baza z luminoforem. Obie odpowiedzi zajęły jedną linijkę i obie mówią więcej o wydajności niż nazwa marki.
Przezroczysta EVA: generalista, który płaci za to kwasem
EVA zdobyła swoje miejsce, bo była łatwa. Polarna grupa estrowa wiąże się ze szkłem i z folią tylną bez heroicznej pracy formułacyjnej, jest kompatybilna ze środkami sieciującymi, silanami i stabilizatorami, płynie wystarczająco dobrze, by dawać wybaczające okno laminowania, i jest najtańszą z opcji. Przez dwie dekady ta kombinacja czyniła ją niemal synonimem enkapsulacji.
Słabość wynika z tej samej grupy funkcyjnej. W warunkach wilgotnego ciepła boczna grupa octanowa ulega hydrolizie, a powstający kwas octowy atakuje linie siatki i taśmę. Przepuszczalność pary wodnej jest wysoka — powszechnie podaje się około 25 g/m² na 24 godziny przy 38 °C i 90% wilgotności względnej, około ośmiu razy więcej niż wartość dla POE — a rezystywność objętościowa jest niższa, więc odporność na PID trzeba odzyskać przez formułację, a nie czerpać z polimeru.
Dlatego przezroczystą EVA najlepiej rozumieć jako folię modułu monofacjalnego ze szkłem i folią tylną. Ten rynek się kurczy: szkło z folią tylną miało około 60 procent udziału w 2023 roku, spadło poniżej połowy w 2024, a mapa drogowa ITRPV przewiduje dla niego około 23 procent za dekadę. Folia nie zawodzi; format modułu, dla którego została zaprojektowana, traci grunt.
Wciąż ma duże, sensowne zastosowanie. Kilku producentów modułów stosuje EVA z przodu i folię na bazie POE z tyłu, wychodząc z założenia, że przód to miejsce, gdzie jest światło i dźwignia kosztowo-wydajnościowa, a tył to miejsce, gdzie bariera ma największe znaczenie. Dwie strony modułu mają różne zadania i nic nie wymaga, by używały tej samej folii.
Istnieje też trzecia droga, która zachowuje bazę i naprawia słabość: zoptymalizowane gatunki EVA z mniejszym tworzeniem kwasu i silniejszym pakietem PID. Kosztują więcej niż standardowa EVA i mniej niż POE, a pozwalają linii pozostać przy tej samej recepturze laminowania. Czy wystarczą, zależy od tego, jak długo moduł musi wytrzymać w twoim klimacie, co jest kwestią gwarancji, a nie materiału.
Biała EVA: odzyskiwanie światła, które wyciekło między ogniwami
Moduł monofacjalny ma szczeliny między ogniwami oraz szczeliny między sznurem ogniw a ramą. Światło, które tam trafia przy przezroczystej folii tylnej, przechodzi do folii tylnej i zostaje utracone. Biała EVA, czyli EVA z dodatkiem białego pigmentu, leży za ogniwami i rozprasza to światło z powrotem w górę; jego część odbija się od wewnętrznej powierzchni szkła i wraca do ogniwa. Mechanizm jest prosty, a efekt realny, dlatego biała folia stała się standardem na tyle modułów monofacjalnych.
Jest to również materiał tylko na tył, z dwoma twardymi ograniczeniami. Nie przepuszcza światła, więc moduł bifacjalny nie może go użyć — zysk zostałby wydany na blokowanie napromieniowania tylnego, na którym opiera się sprzedaż produktu. A do tego płynie: podczas laminowania biała warstwa może pełznąć po krawędzi ogniwa, a w złych przypadkach na przednią stronę, co jest wadą nazywaną przez branżę białym wyciekiem. Standardowym środkiem zaradczym jest wstępnie usieciowana biała folia, częściowo utwardzona przed wysyłką, tak aby wciąż się wiązała, ale już nie przemieszczała.
Biała EVA miała około 16 procent udziału na rynku chińskim w 2024 roku, a CPIA oczekuje, że udziały pozostaną na tym poziomie, gdy wolumeny monofacjalne będą spadać. Jest po przegranej stronie przejścia na szkło z folią tylną dokładnie z powodu podanego wyżej. Jeśli pracujesz z monofacjalnymi, to niemal darmowa wydajność. Jeśli pracujesz z bifacjalnymi, to nie jest opcja i żadna ilość testów kwalifikacyjnych tego nie zmieni.
POE: folia, która nie może wytworzyć kwasu octowego
POE to kopolimer etylenu i oktenu z nasyconym szkieletem i bez estru, który mógłby ulegać hydrolizie. Wszystko, co z tego wynika, jest bezpośrednią korzyścią: brak kwasu octowego, który mógłby korodować metalizację, współczynnik przepuszczalności pary wodnej blisko 3 g/m² na 24 godziny na tej samej podstawie, na której EVA wynosi blisko 25, rezystywność objętościowa wystarczająco wysoka, by odporność na PID była właściwością materiału, a nie pakietu dodatków, oraz elastyczność, która przetrwa niską temperaturę, gdzie EVA wyraźnie sztywnieje w okolicach minus dwudziestu.
Powierzchnia niepolarna jest również problemem. Dodatki są mniej kompatybilne w POE, więc migrują i wykwitają łatwiej; przyczepność do szkła zależy w większym stopniu od formulacji; stop płynie mniej chętnie, więc laminowanie trwa dłużej, a okno procesowe jest węższe. Węższe okno w prasie do laminowania objawia się jako przesunięcie ogniw i poślizg sznurka, a nie jako nieudany test elektryczny, dlatego linie POE wymagają zwykle większej dyscypliny procesowej, a nie większej liczby kontroli.
Koszt to druga połowa historii. Żywica POE historycznie pochodziła z krótkiej listy dostawców — m.in. Dow, ExxonMobil, Mitsui i LG Chem — więc cena i alokacja zmieniają się wraz z dodawaniem mocy produkcyjnych, a nie tylko wraz z popytem. Ta kombinacja, lepsza wydajność i strukturalnie wyższa cena, stworzyła szansę dla EPE.
EPE: EVA i POE ułożone w jednym arkuszu
Jeśli EVA dobrze wiąże, a POE dobrze blokuje wodę, oczywistym krokiem jest zaprzestanie wyboru. EPE współwytłacza EVA, POE i EVA w jeden arkusz: warstwy zewnętrzne zapewniają przyczepność i płynność, rdzeń zapewnia barierę i izolację. Ponieważ rdzeń odpowiada za zadanie zatrzymywania wilgoci, ilość POE w module gwałtownie spada, co jest argumentem kosztowym, a wydajność elektryczna pozostaje bliska czystemu POE, co jest argumentem niezawodnościowym.
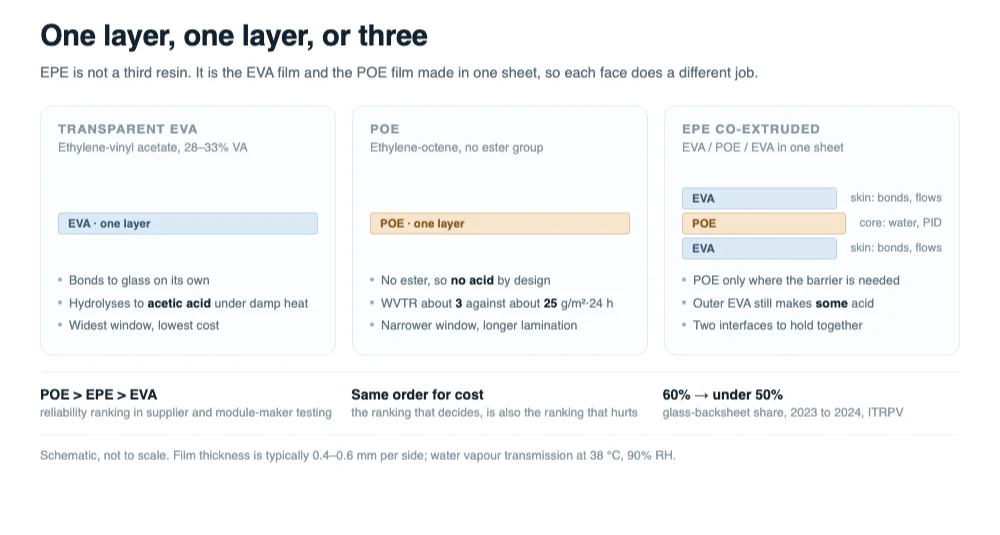
To nie jest darmowy lunch. Dwa interfejsy muszą teraz wytrzymać, stosunek grubości między rdzeniem a warstwami zewnętrznymi musi być kontrolowany z partii na partię, a dodatki mogą migrować z jednej warstwy do drugiej. Zewnętrzna EVA nadal wytwarza pewną ilość kwasu octowego, więc moduł EPE nie jest wolny od kwasu w taki sposób, w jaki jest czysty moduł POE. A gdy laminat EPE zawodzi, zwykle zawodzi na interfejsie, dlatego charakterystyczną wadą jest linia pęcherzy wzdłuż taśmy, a nie ogólne zmętnienie.
Rynek zagłosował: EPE to miejsce, w którym jest wzrost, szczególnie w technologii TOPCon, i jest to obecnie największy pojedynczy produkt klasy POE w Chinach. Dla producenta modułów praktyczne pytanie nie brzmi, czy EPE działa, ale które EPE — proporcja rdzenia, całkowita grubość i która warstwa zewnętrzna jest zwrócona do szkła. Te trzy linie należą do specyfikacji zakupowej, a nie do przypisu w karcie danych.
Gdzie pasuje folia konwersji UV
Folia konwersyjna nie jest bazą; jest dodatkiem osadzonym na jednej z powyższych baz. Logika jest prosta, gdy zaakceptujesz, że ogniwa typu N, zwłaszcza HJT, są wrażliwe na promieniowanie ultrafioletowe. Konwencjonalna odpowiedź to folia przednia z wystarczającą ilością absorbera UV, aby trzymać krótkie fale z dala od ogniwa. Odpowiedź konwersyjna polega na pochłonięciu tych samych fotonów i ponownym wyemitowaniu ich w zakresie niebieskim, gdzie ogniwo wciąż ma dobrą wydajność kwantową.
Zatem folia konwersyjna i folia o wysokim odcięciu są przeciwne w zamiarze, mimo że obie zawierają jakiś absorber UV. Jedna wyrzuca energię ultrafioletową, aby chronić polimer i ogniwo; druga próbuje odzyskać jej część. To, która jest właściwa, zależy od tego, jak bardzo UVID faktycznie dotyka twoje ogniwo i ile kosztuje luminofor, a to porównanie jest samo w sobie obliczeniem.
Otwartym pytaniem na tej drodze nie jest mechanizm, ale trwałość samego środka konwersyjnego. Dostawcy raportują bardzo małe straty po przyspieszonej ekspozycji równoważnej dziesięcioleciom w terenie, a te liczby należy czytać jako twierdzenia dostawców, dopóki niezależna sekwencja testów wilgotnego ciepła i UV nie odtworzy ich na gotowym laminacie. Pasmo emisji, przesunięcie i wydajność konwersji są omówione bardziej szczegółowo w naszej notatce o folii do konwersji światła UV.
PVB, TPO i silikon: drogi, które wygrywają poza głównym nurtem
Trzy chemie znajdują się poza drzewem EVA i POE, a każda z nich jest właściwą odpowiedzią na pytanie, na które folie głównego nurtu nie mogą odpowiedzieć.
PVB od dziesięcioleci jest warstwą pośrednią architektonicznego szkła laminowanego. Silnie wiąże się ze szkłem, pochłania uderzenia i utrzymuje odłamki, co jest dokładnie tym, czego potrzebuje fasada zintegrowana z budynkiem lub szkło bezpieczne. Jego słabością jest wilgoć: PVB jest higroskopijny i wymaga uszczelnienia krawędzi, a kosztuje więcej niż EVA. W ścianach osłonowych BIPV te kompromisy są akceptowalne, ponieważ produkt jest przede wszystkim elementem budowlanym.
Podczas przetwarzania PVB do architektonicznych zespołów szklanych wydłużamy początkowy etap próżniowy przed zastosowaniem ciśnienia membrany, aby dokładnie usunąć powietrze z obwodu i szczelin między ogniwami.
TPO nie wymaga w ogóle środka sieciującego. Topi się, wiąże i wiąże po ochłodzeniu, więc cykl laminowania jest krótki, a laminat jest łatwiejszy do recyklingu po zakończeniu eksploatacji. Wyzwaniem jest pełzanie w temperaturze roboczej, dlatego TPO jest uważnie obserwowany w przypadku perowskitów i innych procesów niskotemperaturowych, gdzie utwardzanie w 150 °C jest niepożądane, a nie w przypadku krzemu głównego nurtu.
Silikon ma najlepszą odporność na warunki atmosferyczne i stabilność UV w tej grupie oraz najgorsze dopasowanie do konwencjonalnej linii: inna chemia utwardzania, inna obsługa, wyższy koszt. Utrzymuje się w pracach specjalistycznych i badawczych i jest punktem odniesienia pokazującym, jak duża część wyboru głównego nurtu jest podyktowana kompatybilnością z linią, a nie wydajnością materiału.
Wszystkie trzy zostały zmarginalizowane, ponieważ nie mogły pokonać EVA pod względem kosztu dla standardowego modułu. BIPV, moduły elastyczne i lekkie oraz tandemy perowskitowe to zastosowania, w których założenia standardowego modułu przestają obowiązywać, i tam te drogi zyskują drugie wysłuchanie.
Dopasowanie folii do architektury modułu
Poniższa tabela łączy typowe architektury z foliami zwykle dla nich określonymi. Czytaj ją jako punkt wyjścia do planu kwalifikacji, a nie jako regułę: dwie linie budujące ten sam typ modułu mogą uzasadnić różne folie samą historią awarii.
| Architektura modułu | Przód | Tył | Co napędza wybór |
|---|---|---|---|
| Monofacjalny, szkło-tylna warstwa, PERC | Przezroczysta EVA | Biała EVA | Najniższy koszt na wat; światło tylne nie ma gdzie trafić, więc odbij je z powrotem |
| Bifacjalny, szkło-szkło, TOPCon | EPE lub POE | EPE lub POE | Obie powierzchnie muszą przepuszczać; bariera i odporność na PID mają znaczenie |
| HJT, szkło-szkło | POE lub EPE, opcjonalnie konwersja | POE lub EPE | Najwyższe wymagania barierowe plus ochrona przed UVID z przodu |
| BIPV i ściana osłonowa | PVB | PVB | Szkło bezpieczne i przepisy budowlane, a nie waty na metr kwadratowy |
| Elastyczny i lekki | TPO lub cienki POE | TPO | Bez ciężkiego szkła, krótki cykl, możliwość recyklingu |
| Perowskit tandemowy, pilotażowy | TPO lub niskotemperaturowy | TPO | Budżet temperaturowy poniżej konwencjonalnego utwardzania, więc pełzanie staje się pytaniem |
Jedna komórka w tej tabeli jest pusta celowo: przód i tył nie muszą do siebie pasować. Rozdzielenie folii to uzasadniony sposób wydawania pieniędzy tam, gdzie występuje naprężenie, i tak robi kilku producentów, gdy przód musi pozostać przezroczysty, a tył przejmuje obowiązek bariery wilgoci.
Jak faktycznie zmienił się miks
Folie klasy POE, czyli czysty POE plus EPE, wzrosły z około 23 procent chińskiego rynku w 2021 roku do około 35 procent w 2022 roku i 41 procent w 2024 roku. W danych za 2024 rok samo EPE stanowiło 27,8 procent, a czysty POE 13,2 procent, co jest najwyraźniejszym pojedynczym wskaźnikiem, że współwytłaczany kompromis jest obecnie produktem głównego nurtu, a nie sprytną alternatywą.
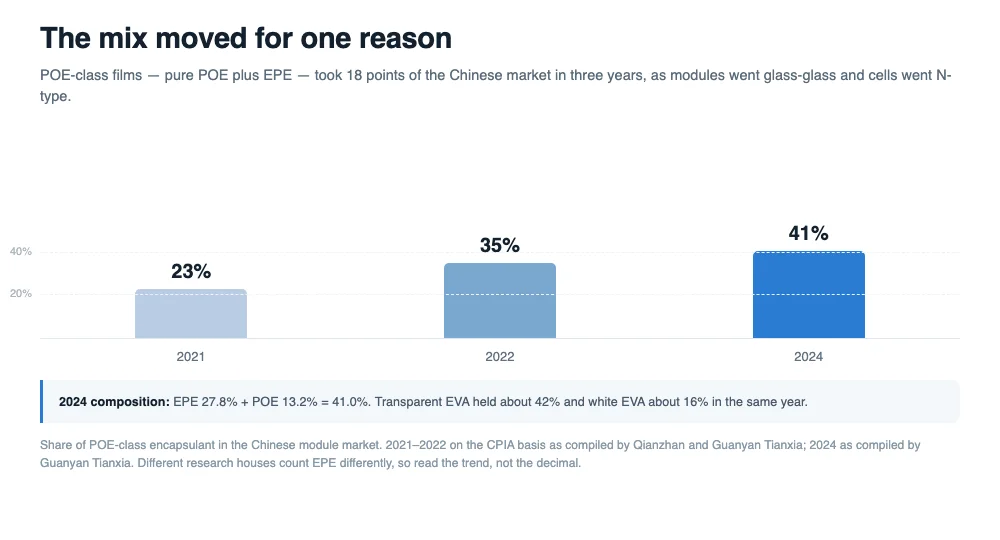
Powodem jest moduł, nie folia. Gdy szkło-szkło stało się domyślnym rozwiązaniem, a ogniwa typu N stały się sprzedawaną technologią, wnikanie wilgoci i PID przesunęły się z drugorzędnych obaw na szczyt listy awarii, a folie, które je rozwiązują, przesunęły się z kategorii premium do standardu. W testach dostawców i producentów modułów kolejność niezawodności wychodzi następująco: POE pierwsze, EPE drugie, EVA ostatnie, a kolejność kosztów przebiega tak samo — co jest zgrabnym sposobem powiedzenia, że branża kupuje ochronę, na którą prawie ją stać.
Różne domy badawcze liczą EPE inaczej, więc liczby bezwzględne zmieniają się między raportami, choć kierunek nie. Traktuj trend jako solidny, a wartość dziesiętną jako przybliżoną, a jeśli potrzebujesz aktualnej liczby do analizy biznesowej, weź ją z wydania roadmapy CPIA, którego używa również twój klient.
Co ponownie zakwalifikować przed zmianą
Zmiana folii nie jest zamianą części, a awarie następujące po zmianie zwykle wynikają z procesu, a nie z materiału. Pięć rzeczy trzeba ponownie ustalić na własnej linii, zanim zmiana wejdzie do produkcji.
Receptura laminowania. POE i EPE płyną trudniej niż EVA, więc czas przebywania i temperatura są dostrajane. Receptura przeniesiona bez zmian spowoduje pęcherze i niepełne wypełnienie na długo przed tym, zanim jakakolwiek właściwość materiału będzie winna.
Ustawiając receptury dla POE i EPE, rozdzielamy ogrzewanie i prasowanie na dwie komory, aby usunąć powietrze przed stopieniem rdzenia, zapobiegając tworzeniu się pustek wzdłuż taśm.
Cel utwardzania. Zawartość żelu mierzy się w ten sam sposób, ale docelowy zakres przesuwa się wraz z chemią, a metoda ekstrakcji ma znaczenie. Ustal standard i czas ekstrakcji w specyfikacji, ponieważ dwa laboratoria stosujące dwie różne metody nie zgodzą się co do tej samej rolki.
Odrywanie od rzeczywistej folii tylnej. Przyczepność jest właściwością połączenia, a nie folii. Testowanie na laminacie referencyjnym mówi ci, że folia jest spójna; testowanie na folii tylnej, którą faktycznie kupujesz, mówi ci, czy moduł ulegnie rozwarstwieniu.
Sekwencje przyspieszone. Testy damp heat, PID i wstępnego warunkowania UV na gotowym laminacie, przeprowadzane w kolejności stosowanej przez twoją jednostkę certyfikującą. Folia może przejść trzy z nich i oblać czwarty, a czwarty to zwykle ten, na który naraża cię twój klimat.
Punkt odniesienia mocy i kontroli. Przejście z białego na przezroczysty z tyłu zmienia dwustronność, a więc i moc znamionową; przejście z EVA na EPE zmienia charakterystyczną wadę z zmętnienia na pęcherze na granicy faz, więc kryteria kontroli wizualnej muszą się zmienić razem z tym. Oba łatwo zapomnieć i oba pojawiają się później jako reklamacja klienta.
Następnie uruchom parę, nie folię. Przód i tył są laminowane razem i utwardzają się w tym samym cyklu termicznym, więc szybko utwardzający się przód pod wolniejszym rdzeniem tylnym to przepis na niedoutwardzenie jednej warstwy. Zbuduj kupon kwalifikacyjny z dokładnej BOM, którą zamierzasz wysłać, i zachowaj laminat referencyjny ze starej BOM do porównania.
Często zadawane pytania
Czy POE jest zawsze lepsza od EVA?
Jeśli chodzi o barierę i odporność na PID, tak, a ranking niezawodności POE, potem EPE, potem EVA jest spójny w testach dostawców i producentów modułów. Nie jest automatycznie lepszy dla twojej linii: POE jest droższy, wymaga dłuższego cyklu laminowania i węższego okna procesowego, a w produkcie monofacjalnym szkło-folia tylna dodatkowa bariera kupuje ochronę, której zastosowanie nie potrzebuje.
Dlaczego EPE jest tańsze niż czysty POE, jeśli zawiera POE?
Ponieważ POE jest tylko warstwą rdzeniową. Obowiązek bariery jest przenoszony przez ułamek całkowitej grubości, więc droga żywica jest używana tam, gdzie jest potrzebna, a EVA wypełnia resztę. Otrzymujesz większość wydajności wilgociowej przy mieszanym koszcie, który plasuje się między tymi dwoma materiałami.
Czy biała EVA może być stosowana w module bifacjalnym?
Nie. Biała folia nie przepuszcza światła, więc eliminuje uzysk z tyłu, na którym sprzedawany jest produkt. Jej zysk istnieje tylko w modułach monofacjalnych, gdzie światło docierające do tyłu w przeciwnym razie zostałoby utracone.
Co powoduje wyciek białej folii i jak mu się zapobiega?
Biała folia płynie podczas laminowania i może wspinać się po krawędzi ogniwa, czasem na przednią powierzchnię. Zwykłym środkiem zaradczym jest wstępne sieciowanie: biała warstwa jest częściowo utwardzana przed wysyłką, aby nadal się wiązała, ale miała ograniczoną mobilność. Reszta to kontrola laminowania — narastanie temperatury i ciśnienie.
Czy EPE jest bardziej podatne na rozwarstwienie niż EVA?
Ma więcej granic faz, więc ma więcej miejsc, w których może zawieść, a typową wadą jest linia pęcherzy wzdłuż taśmy, a nie szerokie zmętnienie. To nie czyni go ogólnie słabszym — jego rdzeń jest lepszą barierą niż EVA — ale oznacza, że awaria, którą zobaczysz jako pierwszą, jest inna, a twoje kryteria kontroli powinny to uwzględniać.
Czy folia konwersyjna zastępuje folię odcinającą UV?
Są przeciwieństwami. Folia o wysokim odcięciu usuwa ultrafiolet, aby chronić polimer i ogniwo; folia konwersyjna absorbuje te same fotony i emituje je ponownie jako światło widzialne. Wybór między nimi to kwestia rozliczenia energii, a nie preferencji.
Której folii powinna używać linia HJT?
Kombinacji, która rozwiązuje obie słabości HJT: folii o wysokiej barierowości, czyli POE lub EPE ze znaczącym rdzeniem, oraz folii przedniej, która zarządza ultrafioletem, albo odcinając go, albo konwertując. HJT jest także technologią najbardziej narażoną na przetwarzanie w niskiej temperaturze, więc sprawdź temperaturę utwardzania względem ogniwa przed właściwościami barierowymi.
Czy przód i tył mogą używać różnych folii?
Tak, i jest to powszechne. Przód pełni funkcję optyczną i zwykle ma bardziej rygorystyczne wymagania dotyczące UV; tył odpowiada za odporność na wilgoć. Rozdzielenie ich pozwala ulokować koszty tam, gdzie występują obciążenia, pod warunkiem że zweryfikujesz parę jako system, a nie każdą folię osobno.
Wnioski końcowe
Ta rodzina wydaje się przepełniona, dopóki nie posortuje się jej według bazy i dodatku, a wtedy sprowadza się do krótkiej listy: EVA tam, gdzie liczą się koszt i tolerancja procesowa, POE tam, gdzie liczą się wilgoć i PID, EPE tam, gdzie oba mają znaczenie, a budżet jest realny, oraz chemie specjalistyczne tam, gdzie moduł przestaje być modułem standardowym. Wybieraj według trybu awarii, na którą nie możesz sobie pozwolić, a nazwa na rolce stanie się oczywista.
- Folia enkapsulująca PV: Pięć zadań stojących za 25-letnią gwarancją
- Folia do konwersji światła UV: funkcje, zasada działania i kluczowe parametry jakościowe
- Delaminacja enkapsulantu EPE: pęcherze w kształcie linii wzdłuż taśm
- Nie każdy pęcherz w laminacie jest winą enkapsulantu
- Pompy próżniowe laminatora i okno procesowe EVA
- Test ciepła i wilgoci DH1000: tryby i mechanizmy awarii
- Ślady ślimaków na panelach słonecznych: przyczyny i zapobieganie
- Folia enkapsulacyjna EVA, POE i EPE: przewodnik techniczny
Uwagi do danych: udziały w rynku dotyczą chińskiego rynku modułów. Wartości dla klasy POE z lat 2021 i 2022 są zgodne z podstawą CPIA w opracowaniu Qianzhan i Guanyan Tianxia; podział z 2024 r. (EPE 27,8%, POE 13,2%) to zestawienie Guanyan Tianxia, a wartości dla przezroczystej EVA (około 42 procent) i białej EVA (około 16 procent) to dane CPIA podane w TaiyangNews, Backsheets & Encapsulation 2024-2025. Współczynniki przepuszczalności pary wodnej to powszechnie publikowane wartości w temperaturze 38 °C i przy wilgotności względnej 90% i zmieniają się w zależności od grubości, składu i metody. Udział szkła z tylną warstwą pochodzi z 15. edycji ITRPV. Właściwości folii należy potwierdzić na podstawie własnych danych technicznych dostawcy oraz wyników kwalifikacji.
Dla linii obsługujących te enkapsulanty OOITech buduje laminator BIPV OTcy 2754DD jedno-warstwowy dwukomorowy do stabilnych cykli termicznych dla stosów EVA, POE, EPE i PVB. Prześlij nam swój stos modułowy, rysunki lub próbki szkła, aby ocenić parametry cyklu i zweryfikować wydajność sieciowania na naszym sprzęcie.