Dlaczego metalizacja wyznacza pułap wydajności
Spis treści
Krótka odpowiedź: Metalizacja stanowi pułap wydajności dla wysokowydajnych ogniw słonecznych, ponieważ musi jednocześnie spełniać dwa sprzeczne zadania. Srebrne palce muszą być wystarczająco szerokie, aby przewodzić prąd przy niskim oporze, i wystarczająco wąskie, aby blokować jak najmniej światła. Każda poprawa wydajności ogniwa zaostrza tę sprzeczność, ponieważ ogniwo o wyższym prądzie traci proporcjonalnie więcej na opór szeregowy przy tej samej geometrii palców. Strona procesowa jest równie ograniczona: tworzenie kontaktu obejmuje etap wypalania w temperaturze około 800 °C, a chemia pasty, która zapewnia dobry kontakt omowy w tej temperaturze, oddziałuje również z emiterem pod nim. Pasta srebrna to największy koszt niekrzemowy w ogniwie, dlatego branża stale dąży do zmniejszania szerokości palców i dlatego od lat trwają poszukiwania tańszego materiału kontaktowego.
Produkcja modułów PV · autor: Jerry, Ooitech
Dlaczego metalizacja wyznacza pułap wydajności dla wysokowydajnych ogniw słonecznych
W szerszej historii technologii fotowoltaicznej każdy niewielki wzrost wydajności konwersji zwykle wynika z nieco mocniejszego przesuwania mikroskopijnych granic fizycznych. Odkąd branża wyszła poza erę monokrystalicznego PERC i zaczęła przechodzić na technologie typu N, takie jak TOPCon, HJT i BC, pułap wydajności stale się podnosi.
W miarę jak ogniwa słoneczne zbliżają się do granicy Shockleya–Queissera, coraz większego znaczenia nabiera jeden z najbardziej podstawowych, a zarazem trudnych problemów fizyki półprzewodników: kontakt elektryczny między metalem a półprzewodnikiem. To złącze stało się kluczową barierą techniczną wpływającą na wydajność produkcji masowej i końcową wydajność ogniw.
Dla laika ogniwo słoneczne może wyglądać jak cienki półprzewodnikowy wafer, który po prostu wytwarza energię elektryczną pod wpływem światła słonecznego. Z przemysłowego i akademickiego punktu widzenia jest to jednak wysoce precyzyjne urządzenie do konwersji energii oparte na mechanice kwantowej. Musi rozdzielać pary elektron-dziura generowane przez pochłonięte fotony i kierować je do obwodu zewnętrznego przy jak najmniejszych stratach.
W tym procesie elektrody metalowe działają jak punkty poboru opłat, w których nośniki ładunku opuszczają mikroskopijny świat półprzewodnika. Jeśli w takim punkcie istnieje duża bariera, nośniki ulegają zatorom, rekombinacji i tracą energię. Na poziomie urządzenia objawia się to gwałtownym wzrostem rezystancji kontaktu, stromym spadkiem współczynnika wypełnienia i ostatecznie zmniejszeniem mocy wyjściowej ogniwa słonecznego.
Zdolność do tworzenia niskorezystancyjnego kontaktu omowego na powierzchni, która musi również utrzymywać wyjątkowo niską rekombinację, stała się zatem krytyczną linią podziału dla nowoczesnych wysokowydajnych ogniw słonecznych.
Kontakt omowy: most między fizyczną luką między metalem a półprzewodnikiem
Aby zrozumieć problem metalizacji, musimy najpierw wrócić do teorii pasmowej półprzewodników. Obejmuje to wbudowane pole elektryczne wewnątrz półprzewodnika oraz mikroskopijny transfer ładunku zachodzący, gdy metal styka się z półprzewodnikiem.
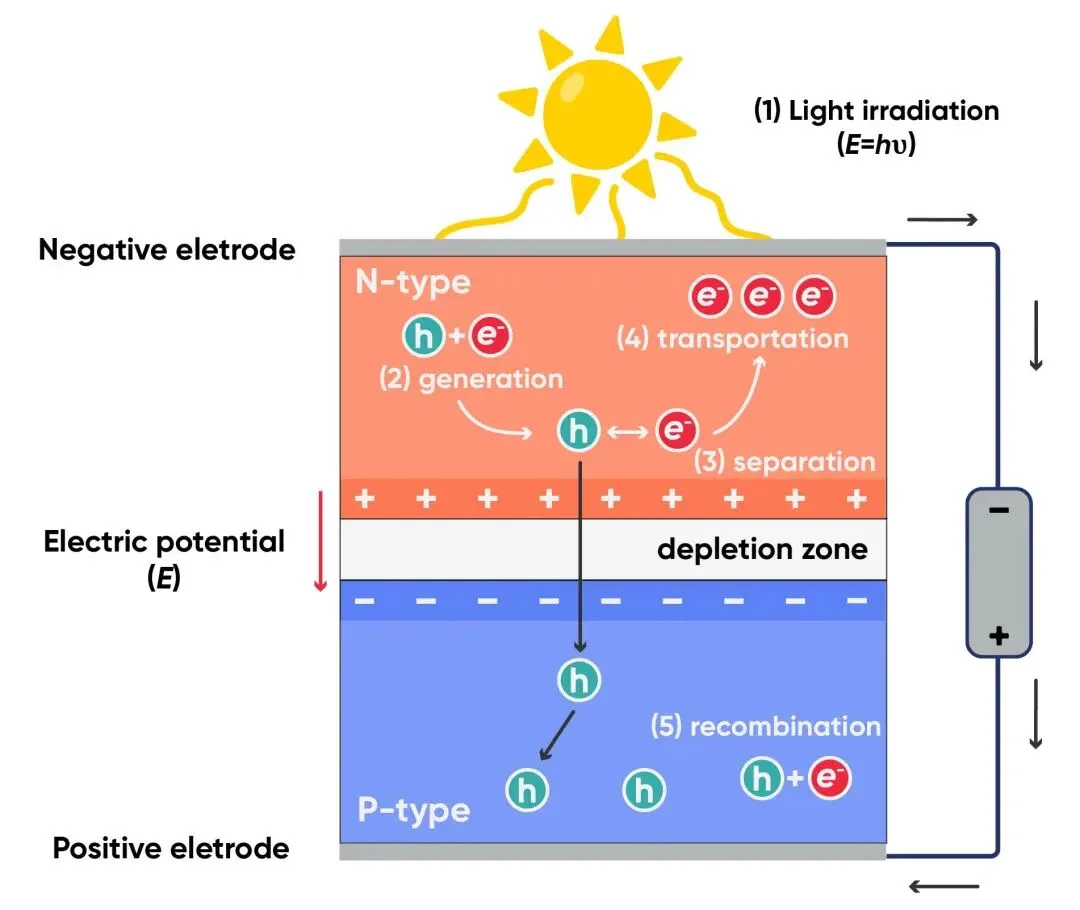
Fizyczną podstawą konwersji fotowoltaicznej jest złącze PN. Gdy półprzewodniki typu P i typu N o różnych stężeniach domieszek wchodzą w kontakt, ich poziomy Fermiego są różne. Aby osiągnąć równowagę termodynamiczną, zachodzi mikroskopijny transfer ładunku.
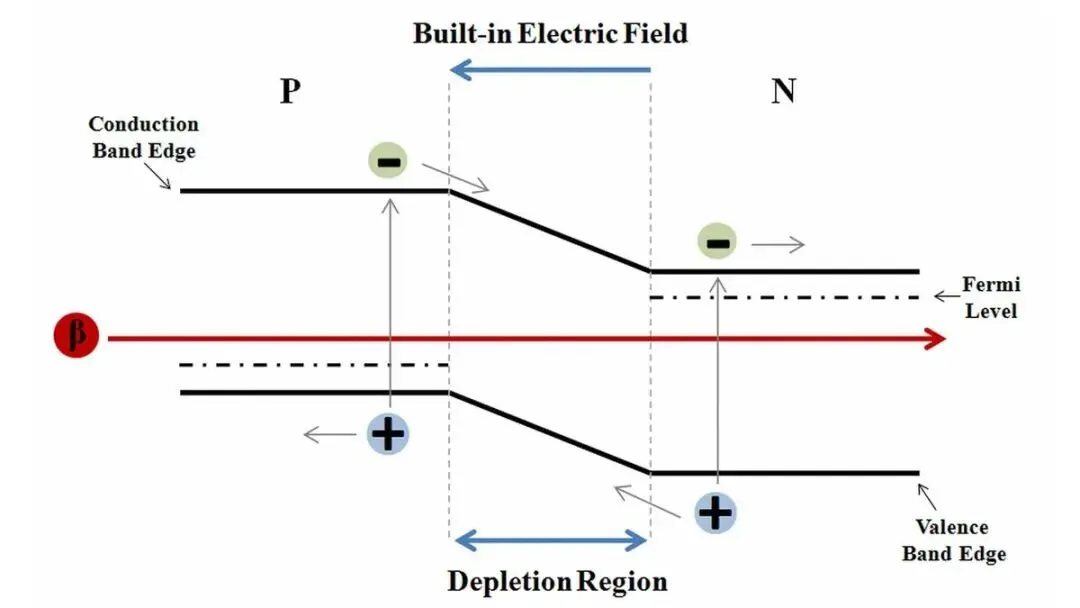
Poziom Fermiego półprzewodnika typu N jest wyższy niż półprzewodnika typu P. Elektrony przemieszczają się więc spontanicznie z obszaru typu N w kierunku obszaru typu P, podczas gdy dziury przemieszczają się w przeciwnym kierunku. W miarę ruchu tych nośników w pobliżu granicy złącza PN pozostają nieruchome jony naładowane. Tworzy to obszar ładunku przestrzennego, nazywany także obszarem zubożonym, wraz z wbudowanym polem elektrycznym.
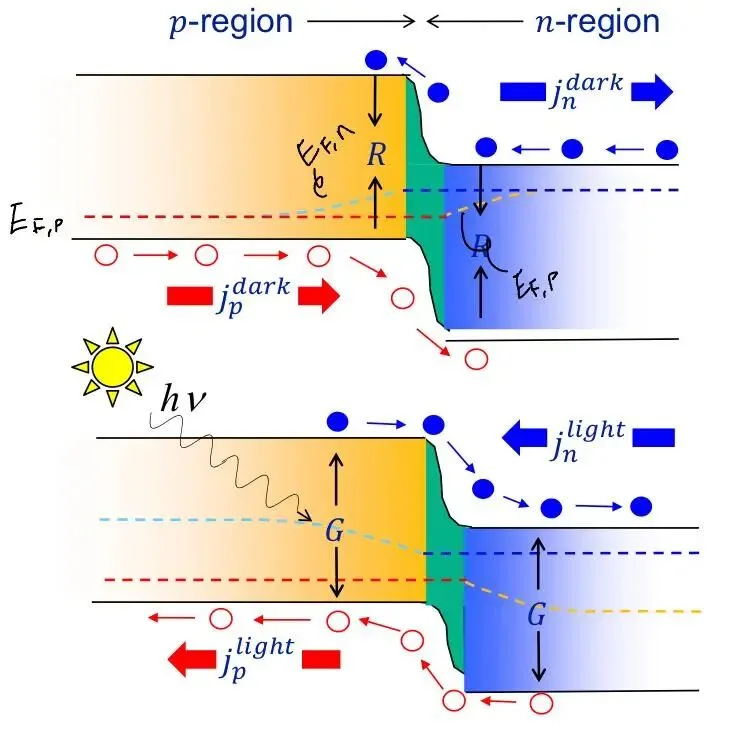
Wbudowane pole zakrzywia pasma energetyczne półprzewodnika i wytwarza siłę dryftu przeciwną do kierunku dyfuzji nośników. Gdy dyfuzja i dryft osiągną równowagę dynamiczną, poziomy Fermiego po obu stronach wyrównują się, a prąd wypadkowy staje się zerowy. Pod oświetleniem fotogenerowane pary elektron-dziura są rozdzielane przez to wbudowane pole, wytwarzając fotonapięcie i prąd wyjściowy.
Ten delikatny proces fizyczny działa wydajnie tylko wtedy, gdy nośniki mogą opuścić półprzewodnik i wejść do elektrod metalowych bez napotkania kolejnej poważnej przeszkody.
Bariery Schottky'ego: wysoki mur na drodze prądu
Gdy metalowa elektroda zbierająca prąd wchodzi w fizyczny kontakt z półprzewodnikiem, różnice w pracy wyjścia powodują transfer ładunku i zakrzywienie pasm na granicy faz.
Rozważmy metal w kontakcie z półprzewodnikiem typu N. Jeśli praca wyjścia metalu jest większa niż praca wyjścia półprzewodnika, elektrony na powierzchni półprzewodnika przemieszczają się w kierunku metalu. W pobliżu powierzchni półprzewodnika tworzy się wówczas warstwa zubożona z mniejszą liczbą nośników większościowych. Pasma energetyczne zakrzywiają się w górę, tworząc barierę energetyczną na granicy faz, znaną jako bariera Schottky'ego.
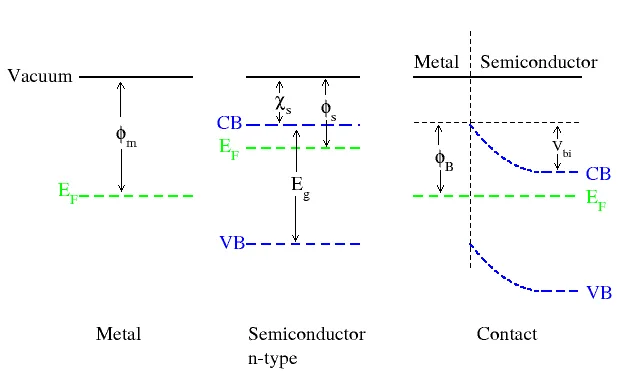
Bariera Schottky'ego ma wyraźny efekt prostowniczy, podobny do jednokierunkowego przewodzenia diody. Aby ją pokonać, nośniki w półprzewodniku potrzebują wystarczającej energii cieplnej, by przejść przez barierę w wyniku emisji termionowej.
Jeśli między elektrodą a podłożem krzemowym działającego ogniwa słonecznego tworzy się typowy kontakt Schottky'ego, fotogenerowane nośniki napotykają silny opór, przemieszczając się w kierunku metalu. Bariera nie tylko ogranicza przepływ prądu. Powoduje również gromadzenie się nośników i ich rekombinację na granicy faz, bezpośrednio zmniejszając wydajność konwersji.
Kontakt omowy jest przeciwieństwem. Jest to niesprostujący kontakt elektryczny między metalem a półprzewodnikiem, o bardzo niskiej rezystancji kontaktu. W idealnym przypadku prąd przepływa przez granicę faz liniowo w obu kierunkach, przy minimalnym spadku napięcia i stracie energii.
Teoretycznie wybór metalu o bardzo niskiej pracy wyjścia dla półprzewodnika typu N lub o bardzo wysokiej pracy wyjścia dla półprzewodnika typu P może pomóc uniknąć bariery Schottky'ego. Rzeczywiste powierzchnie krzemu są bardziej skomplikowane. Zerwane wiązania spowodowane zakończeniem sieci krystalicznej oraz wysoka gęstość stanów granicy faz mogą powodować silne przypięcie poziomu Fermiego. Sama zmiana pracy wyjścia metalu jest zatem rzadko wystarczająca do wytworzenia idealnego kontaktu omowego.
Głównym rozwiązaniem przemysłowym jest silne domieszkowanie w połączeniu z tunelowaniem kwantowym. Lokalnie, w miejscu styku półprzewodnika z metalem, tworzy się silnie domieszkowaną warstwę N++ lub P++. Znacznie zwęża to obszar zubożenia na powierzchni. Gdy bariera staje się wystarczająco cienka, nośniki nie muszą już przez nią przechodzić. Mogą przez nią tunelować bezpośrednio z wysokim prawdopodobieństwem. Jest to efekt tunelowania kwantowego.
Gdy rezystancja kontaktu rośnie, współczynnik wypełnienia spada
Gdy fizyczne podstawy kontaktu omowego są jasne, kolejne pytanie brzmi, dlaczego przemysł fotowoltaiczny jest tak wrażliwy na mikroskopijne defekty kontaktu. Odpowiedź wiąże się z trzema kluczowymi parametrami elektrycznymi: rezystancją kontaktu, rezystancją szeregową i współczynnikiem wypełnienia.
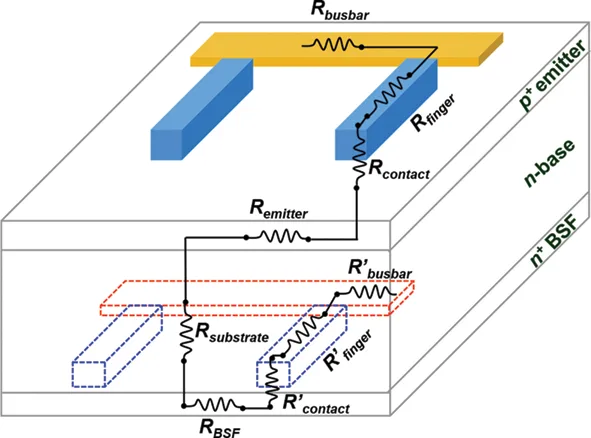
Ogniwo słoneczne nie jest idealnym źródłem prądowym. Zawiera kilka nieuniknionych mechanizmów strat rezystancyjnych, zbiorczo reprezentowanych przez rezystancję szeregową. Rezystancja szeregowa obejmuje rezystancję objętościową płytki krzemowej, rezystancję warstwową emitera, rezystancję kontaktu na granicach faz metal-półprzewodnik, rezystancję omową palców i szyn zbiorczych oraz rezystancję fizyczną taśm i innych materiałów połączeniowych.
W miarę dojrzewania technologii wzrostu monokrystalicznego krzemu, ulepszania past srebrnych przewodzących i stawania się siatek sitodrukowych coraz finer, rezystancja płytki i rezystancja siatki metalowej zostały już zredukowane do stosunkowo niskich poziomów. W obecnych wysokowydajnych ogniwach typu N jednym z najtrudniejszych mikroskopijnych wąskich gardeł jest rezystancja kontaktu między elektrodą metalową a strukturą kontaktu krzemowego.
Jeśli kontakt omowy zdominowany przez tunelowanie kwantowe nie zostanie wytworzony, rezystancja kontaktu może rosnąć wykładniczo i stać się dominującym źródłem strat rezystancji szeregowej.
Współczynnik wypełnienia to jeden z najważniejszych parametrów służących do oceny mocy wyjściowej ogniwa słonecznego i wewnętrznych strat energii. Jest to stosunek maksymalnej mocy wyjściowej do iloczynu napięcia obwodu otwartego i prądu zwarcia. Na Krzywa I-V, odzwierciedla, jak kwadratowa lub pełna wydaje się krzywa.
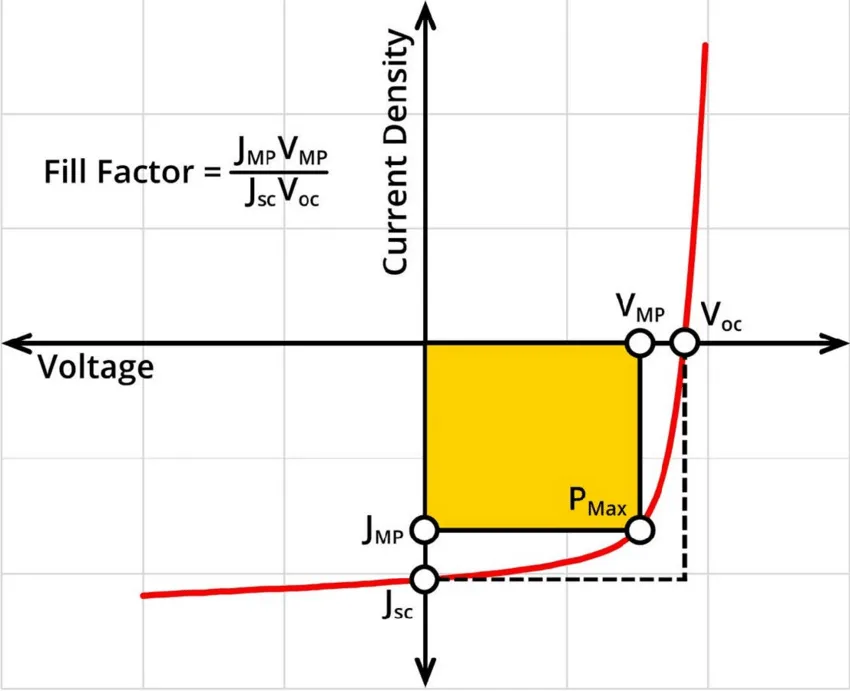
Gdy słaby kontakt powoduje awarię kontaktu omowego, wzrost rezystancji kontaktowej gwałtownie zwiększa całkowitą rezystancję szeregową. Krzywa I-V wówczas przechyla się i załamuje wokół punktu maksymalnej moc. Ogniwo może nadal wykazywać stosunkowo normalne napięcie obwodu otwartego i prąd zwarcia, ale maksymalna moc dostępna dla obwodu zewnętrznego może znacznie spaść.
Łańcuch techniczny jest prosty:
Słabe złącze metal-półprzewodnik uniemożliwia prawidłowy kontakt omowy.
Uszkodzony kontakt powoduje wzrost rezystancji kontaktowej międzyfazowej.
Rezystancja kontaktowa zwiększa całkowitą rezystancję szeregową ogniwa.
Wysoka rezystancja szeregowa obniża współczynnik wypełnienia.
Niższy współczynnik wypełnienia obniża sprawność konwersji poniżej progu akceptacji produkcji masowej.
Pasywacja i kontakt: wbudowana sprzeczność nowoczesnych ogniw słonecznych
Nowoczesna konstrukcja ogniw o wysokiej sprawności napotyka fizyczną sprzeczność między pasywacją a kontaktem elektrycznym. Aby uzyskać wysokie napięcie obwodu otwartego, inżynierowie potrzebują warstw dielektrycznych, które pasywują powierzchnię krzemu tak całkowicie, jak to możliwe.
Pasywacja działa na dwa sposoby. Pasywacja chemiczna wykorzystuje pierwiastki takie jak wodór do nasycenia wiszących wiązań w defektach sieci krystalicznego krzemu, zmniejszając rekombinację wspomaganą defektami. Pasywacja polowa wytwarza silne pole elektryczne na granicy faz. Odpychanie elektrostatyczne utrzymuje nośniki mniejszościowe o podobnym ładunku z dala od powierzchni, odcinając ważną ścieżkę rekombinacji powierzchniowej.
Na przykład na tylnej powierzchni typu P ogniwa PERC warstwa tlenku glinu zawierająca wysoką gęstość ładunków ujemnych może wytworzyć silne zakrzywienie pasm i zapewnić zarówno pasywację chemiczną, jak i polową. Jednak ta wysoce skuteczna izolacyjna warstwa dielektryczna staje się również przeszkodą w ekstrakcji prądu.
Aby zbierać nośniki fotogenerowane, elektrody metalowe nadal potrzebują ścieżki elektrycznej do podłoża krzemowego. Konwencjonalne przetwarzanie PERC wykorzystuje lasery do ablacji małych otworów w tylnej warstwie pasywacyjnej, aby pasta aluminiowa lub srebrna mogła kontaktować się z krzemem. Bezpośredni kontakt metal-krzem tworzy jednak intensywną rekombinację międzyfazową. Te punkty kontaktu mogą zachowywać się jak pochłaniacze rekombinacji.
W erze N-type, w której rozwój ogniw zbliża się do podanego dla krzemu krystalicznego teoretycznego limitu wydajności wynoszącego 29,43%, straty rekombinacyjne wynikające z lokalnych otworów kontaktowych stają się znacznie trudniejsze do zaakceptowania. Technologie TOPCon, HJT i BC muszą zatem rozwiązać ten sam kluczowy problem: jak osiągnąć niskooporowy transport nośników na dużej powierzchni bez niszczenia pasywacji powierzchni.
TOPCon: tlenek tunelowy i mikroskopijna chirurgia LECO
Silny popyt na fotowoltaikę przyspieszył zastępowanie ogniw P-type PERC przez technologie N-type. Według przytoczonych tu danych branżowych, ogniwa N-type TOPCon miały w 2023 roku jedynie około 23% udziału w rynku ogniw. Ich udział wzrósł do ponad 60% w 2024 roku, a niektóre dane dotyczące pokrycia urządzeń od wiodących producentów wskazywały na udział N-type sięgający nawet 71,1%.
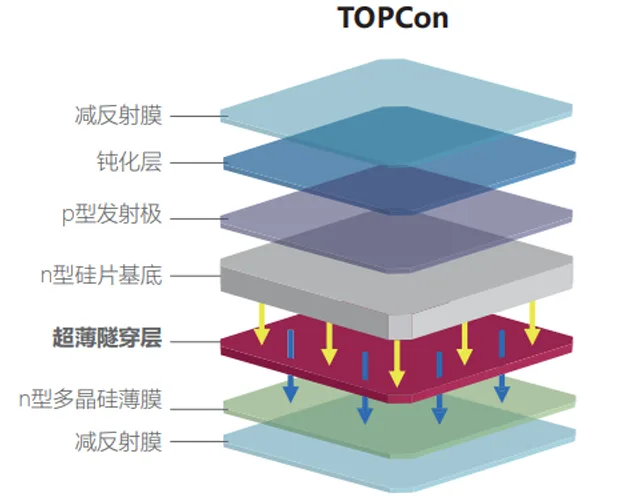
TOPCon zachowuje wysoki poziom kompatybilności z istniejącymi liniami produkcyjnymi PERC. Modernizacja wymaga zazwyczaj czterech dodatkowych kluczowych procesów. Podane inwestycje w urządzenia wynoszą około 50–70 mln RMB na GW, w porównaniu z około 350–400 mln RMB na GW dla nowej linii HJT. TOPCon oferuje również wyraźne korzyści wydajnościowe w porównaniu z PERC. Jego teoretyczny limit wydajności podawany jest na około 28,7%, podczas gdy obecne wydajności produkcji masowej powszechnie przekroczyły 26,5%, a wydajności laboratoryjne przekroczyły 27,5%.
Kluczem do wydajności TOPCon jest jego tylna struktura kontaktu pasywującego. Na podłożu krzemowym N-type hodowana jest ultracienka warstwa tlenku krzemu, której grubość jest ściśle kontrolowana na poziomie około 1–2 nanometrów. Następnie osadzana jest warstwa polikrzemu samoistnego o grubości około 60–100 nanometrów i silnie domieszkowana fosforem w procesie wysokotemperaturowym.
Z punktu widzenia fizyki pasm, ultracienka warstwa tlenku krzemu chemicznie nasyca wiszące wiązania na powierzchni płytki. Silnie domieszkowany polikrzem wytwarza silne zakrzywienie pasm w pobliżu interfejsu. Struktura ta tworzy wysoką barierę dla nośników mniejszościowych, którymi w tym przypadku są dziury, oraz znacznie mniejszą barierę efektywną dla nośników większościowych, którymi są elektrony. Ponieważ tlenek jest niezwykle cienki, elektrony mogą tunelować przez niego do warstwy polikrzemu, podczas gdy dziury są blokowane. W rezultacie uzyskuje się selektywny transport nośników.
Dyskusje akademickie na temat transportu przez tlenek obejmują zarówno bezpośrednie tunelowanie kwantowe, jak i model mikroporów. Gdy grubość tlenku tunelowego przekracza około 2 nanometry, prawdopodobieństwo tunelowania spada wykładniczo. Transport nośników może wtedy zależeć w większym stopniu od mikroskopijnych defektów lub mikroporów powstałych podczas wyżarzania w wysokiej temperaturze. Zbyt mało mikroporów może zwiększyć rezystancję kontaktu. Zbyt wiele może wskazywać na rozległe uszkodzenie warstwy i osłabić pasywację chemiczną.
Nawet przy pasywującym kontakcie tylnym i selektywnym emiterze z przodu, TOPCon napotyka poważną sprzeczność podczas wypalania metalizacji. Ogniwo wymaga wypalania w wysokiej temperaturze, aby pasta srebrna mogła utworzyć kontakt o niskiej rezystancji z polikrzemem. Jeśli wypalanie jest zbyt agresywne, krystality srebra mogą przeniknąć przez 1–2 nanometrowy tlenek tunelowy i dotrzeć do podłoża z krzemu krystalicznego. Struktura pasywacyjna może wtedy ulec zniszczeniu, prąd ciemny może wzrosnąć, a napięcie obwodu otwartego może gwałtownie spaść. Jeśli temperatura wypalania jest zbyt niska, pasta srebrna może nie połączyć się prawidłowo z polikrzemem. Rezystancja kontaktu staje się wtedy nadmierna, a współczynnik wypełnienia może ulec załamaniu.
Laser Enhanced Contact Optimization, czyli LECO, został wprowadzony, aby rozwiązać problem okna wypalania. Proces ten najpierw wykorzystuje specjalnie opracowaną, mniej korozyjną pastę srebrną. Konwencjonalne wypalanie pozwala elektrodzie przeniknąć przez warstwę azotku krzemu bez poważnego uszkodzenia ultracynkiej warstwy tlenku tunelowego poniżej. Po wypalaniu powierzchnia ogniwa jest poddawana działaniu lasera o wysokiej intensywności i wybranej długości fali, podczas gdy do elektrod przykładane jest napięcie polaryzacji.
Poprzez efekt fotoprzewodnictwa lokalne pole elektryczne generuje krótki, wysokointensywny mikroskopowy prąd na granicy faz metal-półprzewodnik. Impuls ten zachowuje się nieco jak mikroskopijna błyskawica. Lokalnie przełamuje resztkowe bariery międzyfazowe i tworzy elektrotermiczne topienie oraz wysoce zlokalizowane obszary przewodzące. Tworzone są liczne małe ścieżki prądu.
Po obróbce LECO makroskopowa rezystancja kontaktu może spaść o rzędy wielkości i zostaje ustanowiony bardziej efektywny kontakt omowy. Przebicie jest krótkie i zlokalizowane. Poprawia transport prądu, zachowując większość struktury pasywacyjnej tlenku tunelowego.
HJT: Delikatny kontakt między niskotemperaturową pastą srebrną a TCO
Jeśli TOPCon balansuje na cienkiej linie w wysokiej temperaturze, technologia heterozłączowa działa w ścisłym limicie niskotemperaturowym. HJT została po raz pierwszy zaproponowana przez japońską firmę Sanyo pod koniec lat 80. XX wieku. Wykorzystuje ultracynkiej warstwy wewnętrznego uwodornionego amorficznego krzemu na obu powierzchniach płytki z krzemu krystalicznego typu N do dwustronnej pasywacji. Następnie osadzane są domieszkowane warstwy amorficznego krzemu typu P i typu N w celu utworzenia heterozłączy. Jej teoretyczny limit wydajności jest ogólnie szacowany na około 28,5%, co czyni ją jedną z wiodących długoterminowych architektur ogniw.
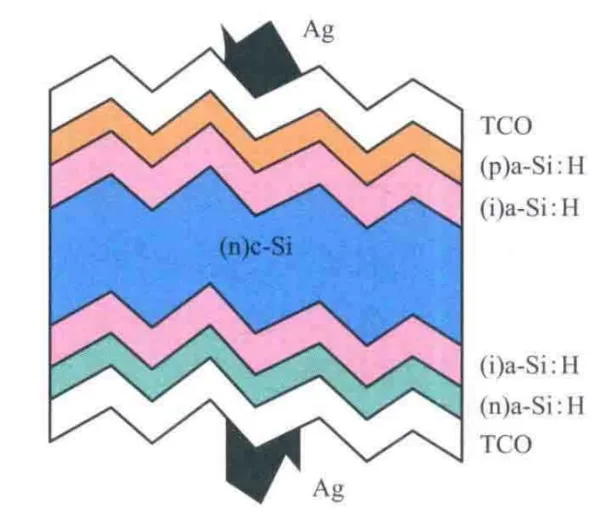
Silna pasywacja HJT wynika z wewnętrznych warstw amorficznego krzemu. Amorficzny krzem zawiera wiele wiązań Si-H związanych z wodorem. Wodór może nasycać wiszące wiązania na powierzchni krystalicznego krzemu i zapewniać silną pasywację chemiczną. Te wiązania są jednak również kruche. Gdy temperatury późniejszych procesów przekroczą około 200–250°C, wodór może uciekać z warstwy amorficznego krzemu. Ta dehydrogenacja niszczy efekt pasywacji chemicznej.
Ograniczenie temperaturowe ma decydujący wpływ na metalizację HJT. Konwencjonalna wysokotemperaturowa pasta srebrowa stosowana w PERC i TOPCon, która normalnie wymaga wypalania powyżej 800°C, nie może być użyta. HJT wymaga dedykowanego niskotemperaturowego systemu pasty srebrowej.
Zamiast opierać się na wysokotemperaturowej reakcji szkła fryty, pasta niskotemperaturowa wykorzystuje organiczną żywicę polimerową jako spoiwo dla przewodzących cząstek srebra. Po sitodruku ogniwo trafia do pieca utwardzającego pracującego poniżej około 200°C i pozostaje tam przez stosunkowo długi cykl utwardzania w niskiej temperaturze.
Rozwiązanie problemu temperatury tworzy kolejny problem: przewodzenie elektryczne. Amorficzny krzem zapewnia doskonałą pasywację, ale jego przewodność boczna jest słaba. Po przejściu nośników przez heterozłącze nie mogą one efektywnie przemieszczać się na duże odległości po powierzchni amorficznego krzemu, aby dotrzeć do palców metalicznych.
Dlatego na domieszkowanym amorficznym krzemie osadza się przezroczystą warstwę przewodzącego tlenku, zwykle metodą rozpylania magnetronowego. ITO jest częstym wyborem. Warstwa TCO przepuszcza światło, zapewnia stosunkowo niską rezystywność kontaktu i przewodzi nośniki bocznie w kierunku linii siatki.
W stosie HJT końcowy kontakt metalizowany powstaje między utwardzoną niskotemperaturową pastą srebrową a warstwą TCO. Wprowadza to dwa wyzwania związane z rezystancją szeregową.
Po pierwsze, pasta niskotemperaturowa opiera się na skurczu żywicy polimerowej podczas utwardzania. Skurcz dociska cząstki srebra do siebie i do powierzchni TCO. Ten fizyczny kontakt cząstka-cząstka ma znacznie wyższą rezystancję niż wiązanie metalurgiczne powstające podczas wysokotemperaturowego wypalania.
Po drugie, praca wyjścia TCO musi być zgodna zarówno z leżącym poniżej domieszkowanym amorficznym krzemem, jak i z metalową elektrodą powyżej. Lekkie utlenienie lub przypięcie poziomu Fermiego może wytworzyć niewielką barierę Schottky'ego na styku TCO-srebro. Ta bariera zwiększa rezystancję szeregową i obniża współczynnik wypełnienia.
Dostawcy past reagują, optymalizując kształt cząstek srebra, rozkład wielkości cząstek oraz systemy żywic organicznych. Branża HJT bada również bezsrebrowe miedziowanie elektrolityczne, aby wyjść poza ograniczenia kosztowe i fizycznego kontaktu pasty srebrowej niskotemperaturowej. Elektroliza może wytwarzać gęste, czyste linie siatki miedzianej bezpośrednio na TCO lub na dedykowanej warstwie zarodkowej, tworząc niskorezystancyjny kontakt metalurgiczny znacznie bliższy stanowi idealnemu.
BC: Mikrometrowy taniec elektrod tylnych
Wśród architektur ogniw słonecznych technologia back-contact jest bardzo atrakcyjna, ale trudna w produkcji. BC nie jest konkretnym materiałem podłoża. To koncepcja architektoniczna, której podstawową formą jest ogniwo z naprzemiennymi kontaktami tylnymi, czyli IBC.
Niezależnie od tego, czy wykorzystuje płytkę typu P, strukturę kontaktu opartą na TOPCon, czy strukturę HJT, podstawowa zasada jest taka sama: emiter, pole powierzchni tylnej oraz wszystkie dodatnie i ujemne linie siatki metalowej są przenoszone na tył ogniwa.
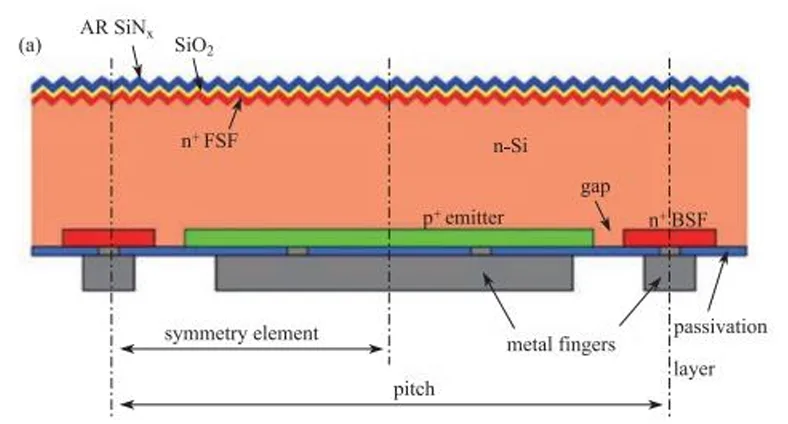
Usunięcie wszystkich elektrod z oświetlanej powierzchni daje wyraźną korzyść optyczną: zerowe zacienienie metalem z przodu. Bez palców ani szyn zbiorczych blokujących padające światło więcej fotonów może wniknąć do ogniwa. W porównaniu z konwencjonalnymi ogniwami dwustronnymi gęstość prądu zwarcia ogniwa BC może wzrosnąć o około 7%.
Na etapie produkcji i enkapsulacji modułów ogniwa BC mogą zastąpić tradycyjną Z-kształtną ścieżkę połączeń od przodu do tyłu płaskim połączeniem tylnym. Zmniejsza to naprężenia mechaniczne między powierzchnią przednią i tylną i może poprawić odporność na mikropęknięcia. Na przykład podano, że naprężenie krawędziowe ogniw LONGi HPBC jest o 48% niższe niż w konwencjonalnych ogniwach nie-BC, co wspiera poprawioną niezawodność długoterminową.
Zysk optyczny z przodu musi być okupiony znacznie bardziej złożoną konstrukcją elektryczną z tyłu. Na ograniczonej powierzchni tylnej obszary emitera typu P i obszary pola powierzchni tylnej typu N są rozmieszczone w gęsto naprzemiennych palcach. Oddzielne elektrody muszą być formowane z wysoką precyzją. Metal dodatni musi tworzyć kontakt omowy z silnie domieszkowanym obszarem typu P, podczas gdy metal ujemny musi kontaktować się z silnie domieszkowanym obszarem typu N.
Wyróżniają się trzy problemy inżynieryjne.
Po pierwsze, ponieważ przednia powierzchnia nie zbiera już prądu, wszystkie fotogenerowane nośniki muszą przemieszczać się przez grubość płytki, a następnie przemieszczać się bocznie w trzech wymiarach w kierunku odpowiedniego kontaktu tylnego. Jeśli odstęp między dodatnimi i ujemnymi elektrodami tylnymi jest zbyt duży, ścieżki transportu nośników stają się dłuższe. Prawdopodobieństwo rekombinacji rośnie, a boczny opór objętościowy wzrasta.
Po drugie, skrócenie odległości transportu bocznego wymaga bardzo gęsto rozmieszczonych dodatnich i ujemnych elektrod. Otwieranie laserowe w połączeniu z sitodrukiem lub metalizacja z maską izolacyjną i fotolitografią muszą być wyrównane z precyzją na poziomie mikrometrów. Niewielki wyciek pasty lub odchylenie otwarcia laserowego o zaledwie kilka mikrometrów może bezpośrednio połączyć metal strony P i strony N, powodując poważne zwarcie bocznikowe.
Po trzecie, wszystkie kontakty dodatnie i ujemne są skoncentrowane w lokalnych obszarach na tylnej powierzchni. Całkowita efektywna powierzchnia kontaktu metal-półprzewodnik może być mniejsza niż w konwencjonalnym ogniwie wykorzystującym kontakty po obu stronach. Gdy fotogenerowany prąd zbiega się do tych lokalnych punktów kontaktu, gęstość prądu staje się bardzo wysoka. Nawet niewielka wada kontaktu może zostać wzmocniona do znaczącej straty rezystancyjnej i cieplnej.
Końcowa rozgrywka: od przechwytywania optycznego do zarządzania nośnikami
Koncentracja branży na kontakcie omowym i rezystancji kontaktu odzwierciedla głębszą zmianę w rozwoju fotowoltaiki. Priorytet przesuwa się od makroskopowego przechwytywania fotonów w kierunku precyzyjnej kontroli mikroskopowej dynamiki nośników.
W dekadzie zdominowanej przez PERC znaczna część wysiłku badawczego koncentrowała się na zwiększaniu tylnego odbicia optycznego i poprawie pasywacji za pomocą materiałów takich jak tlenek glinu. W erze typu N postępy w nauce o materiałach przesunęły powierzchniową pasywację chemiczną bliżej jej praktycznej granicy. Najsłabsze ogniwo się przesunęło. Selektywna ekstrakcja nośników i transport międzyfazowy odgrywają teraz większą rolę w określaniu końcowej wydajności.
Firmy i platformy technologiczne, które skuteczniej rozwiązują problem rezystancji kontaktu na granicy metal-półprzewodnik, mogą zbudować znaczącą przewagę w zakresie wydajności i kosztów dzięki niższej rezystancji szeregowej i wyższemu współczynnikowi wypełnienia.
Szybka ekspansja rynkowa TOPCon w 2024 roku nie była napędzana wyłącznie kompatybilnością z istniejącymi liniami PERC. Producenci sprzętu i dostawcy pasty również ulepszyli procesy kontaktu wspomaganego laserowo, takie jak LECO, wykorzystując lokalne efekty elektryczne i termiczne do zrównoważenia pasywacji tlenku tunelowego z tworzeniem stopionego kontaktu o niskiej rezystancji.
Patrząc dalej w przyszłość, utrzymujące się wysokie koszty srebra oraz fizyczne ograniczenia odporności niskotemperaturowej pasty srebrowej sprawiają, że redukcja srebra i miedziowanie wysuwają się na pierwszy plan. Elektrochemiczny wzrost gęstej miedzi na przewodzącej warstwie lub warstwie zarodkowej może wytworzyć niemal metalurgiczny kontakt omowy, jednocześnie zmniejszając rezystancję elektryczną samej siatki.
Ostateczna bitwa na granicy międzyfazowej w skali mikrometrowej
Ogniwa słoneczne są tak wrażliwe na słaby kontakt, ponieważ interfejs elektrody jest ostatnim i najtrudniejszym etapem w pętli konwersji energii fotowoltaicznej.
TOPCon równoważy warunki wypalania z integralnością tlenku tunelowego o grubości zaledwie 1–2 nanometrów, przy czym LECO działa jako wysoce zlokalizowany proces optymalizacji kontaktu. HJT musi tworzyć niezawodne połączenie między niskotemperaturową pastą przewodzącą a przezroczystym tlenkiem przewodzącym, pozostając poniżej ścisłego limitu termicznego rzędu 200°C. Ogniwa BC umieszczają obie polaryzacje na powierzchni tylnej i wymagają wzorcowania w skali mikrometrowej, które pozostaje zaledwie niewielki błąd wyrównania od zwarcia.
Te zakrojone na szeroką skalę wysiłki przemysłowe wskazują na ten sam cel półprzewodnikowy: stłumić barierę Schottky'ego, ustanowić skuteczny kontakt omowy i zmniejszyć rezystancję kontaktu tak blisko zera, jak to praktycznie możliwe.
Gdy technologia ogniw z krzemu krystalicznego kontynuuje swoje długie zbliżanie się do teoretycznego limitu 29,43%, jedna zasada pozostaje trudna do zignorowania: kontroluj interfejs kontaktu, a kontrolujesz pułap wydajności.
Opinia Ooitech
Prawdziwym wyzwaniem produkcyjnym nie jest po prostu drukowanie węższych linii siatki ani dodanie kolejnej warstwy pasywacyjnej. Metalizacja musi być optymalizowana jako część kompletnego procesu ogniwa i modułu, ponieważ niewielka zmiana rezystywności kontaktu może wpłynąć na współczynnik wypełnienia, zachowanie termiczne, spójność lutowania i końcową moc modułu. W miarę ewolucji konstrukcji TOPCon, HJT i BC, kontrola procesu kontaktu i niezawodna kontrola elektryczna będą miały równie duże znaczenie jak nagłówkowa wydajność ogniwa.
Powiązane: Sprawność modułu a moc: dlaczego 740 W może plasować się poniżej 675 W spogląda na ten sam sufit od strony procesu: co metalizacja może przenieść.
Dalsza lektura i dane kontekstowe
Publiczne materiały referencyjne na ten temat, opublikowane przez organizacje, które utrzymują branżową mapę drogową technologii i dane rynkowe: