Druk na blasze stalowej + lokalny polikrzemowy palec: Następny ruch TOPCon już się dzieje
Spis treści
Wprowadzenie produktu
W zeszłym miesiącu odwiedziłem fabrykę TOPCon. Stary Zhang, lider procesu, wycierał ręce po wymianie świeżego sita z drukarki, licząc na głos razem ze mną.
"Jedno sito stalowe z folią PI działa od 4000 do 8000 juanów, a w całej branży żywotność wynosi zwykle około 400 000 płytek. Dobre sito osiąga 450 000, złe przecieka pastą przy 300 000. Rozłożone na każdą płytkę to cent lub dwa. Myślisz, że obchodzi mnie koszt sita?"
Oparł się o szafkę narzędziową przy drukarce i ściszył głos: "Pasta srebrowa to prawdziwa historia."
Na początku 2023 roku srebro kosztowało około 6000 juanów za kilogram, a pasta srebrowa stanowiła zaledwie 3.4% kosztu modułu. Do stycznia tego roku pasta wzrosła do 29% całkowitego kosztu modułu. Pasta srebrowa formalnie wyprzedziła polikrzem jako główny czynnik kosztowy w module PV.
23 czerwca srebro spot kosztowało 15 233 juany/kg, a pasta srebrowa do drobnej siatki przedniej była wyceniana na 15 779 juanów/kg.
"29 procent!" Uderzył w drzwi szafki. "Łamiemy sobie plecy na redukcji kosztów i wydajności, a to i tak mniej niż jednodniowa zmiana ceny srebra."
Wyciągnął telefon i pokazał mi wewnętrzny wykres: cena jednostkowa pasty srebrowej na przedniej stronie w ciągu ostatnich trzech lat, prawie prosta linia wznosząca pod kątem 45 stopni.
"Widziałeś ten artykuł o sitodruku na stalowej płycie?" zapytałem.
"Czytałem. Ten z Joule'a z Ningbo Institute of Materials. Cała grupa produkcyjna na czacie go przekazywała. Ale zarząd wciąż się waha, bo ostatecznie czy to naprawdę może zaoszczędzić pieniądze?"
Gdy to mówił, pobliski sitodrukarka wypychała kolejną partię, rakiel przesuwał srebrną pastę po sicie w równym tempie, a syk podciśnienia wyznaczał rytm.
Drukował stabilnie. Stabilnie, niezawodnie, wysoka wydajność, pracownicy znają to na wylot.
Ale wszyscy wiedzą, że „stabilność” nigdy nie była fosą w tym biznesie.
Ten artykuł odpowiada na jedno pytanie: czy druk na płytach stalowych plus lokalny polikrzem może pomóc TOPCon odzyskać część przewagi kosztowej w 2026 roku, przy tak wysokich cenach srebra?
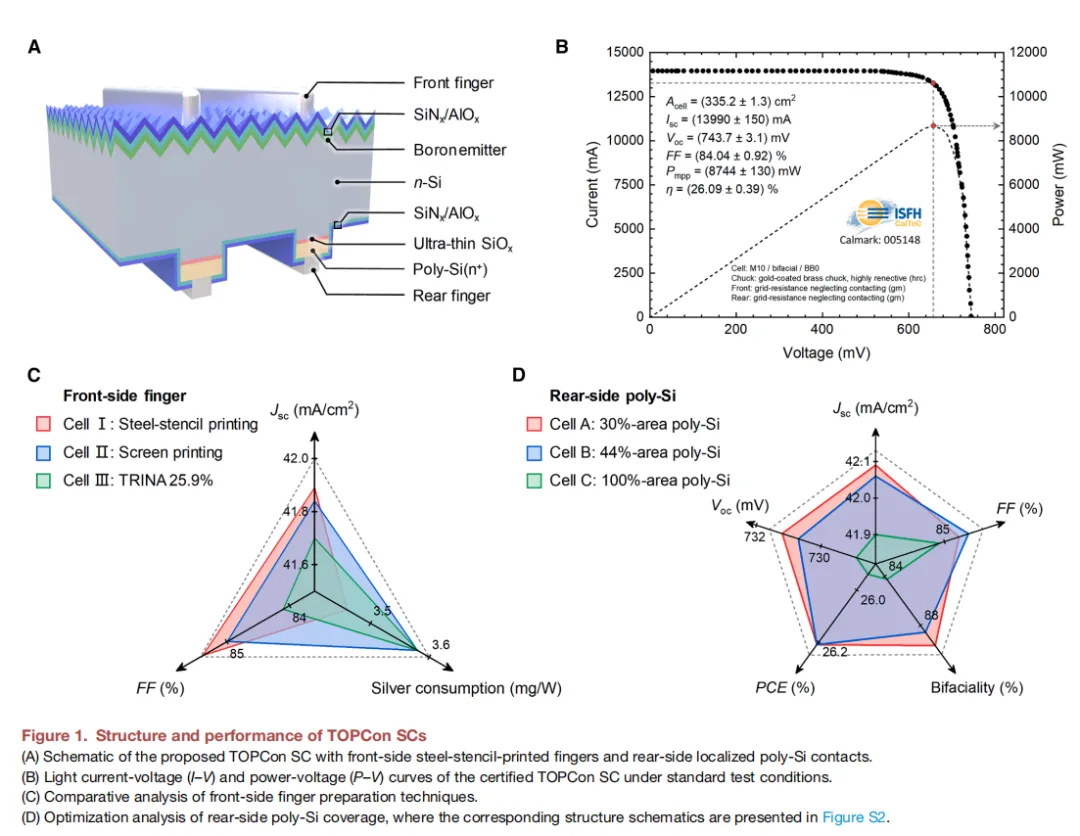
W styczniu 2026 roku Joule opublikował pracę zespołu Ye Jichuna z Ningbo Institute of Materials, CAS. Na przemysłowych płytkach M10 zastosowali druk na płytach stalowych zamiast konwencjonalnego sitodruku dla przedniej siatki oraz lokalny polikrzem zamiast polikrzemu na całej powierzchni dla kontaktu tylnego. Sprawność certyfikowana przez ISFH: 26.09%.
Ta liczba nie jest rekordem branżowym. JinkoSolar podał 26.4% w czerwcu 2026 roku, a Trina miała 26.58% certyfikację wcześniej. Ale wartość tutaj nie tkwi w liczbie sprawności, lecz w tym, że ta praca rozwiązuje jednocześnie trzy problemy TOPCon: sprawność, redukcję srebra i dwustronność. A obie technologie są kompatybilne z istniejącymi liniami, a nie wymagają rozbiórki i przebudowy.
Otwórzmy to.
Parametry techniczne
Morfologia linii siatki: sitodruk vs druk na płytach stalowych
| Metryka | Sitodruk | Druk na płytach stalowych |
|---|---|---|
| Szerokość linii | 17,0-19,4 μm | 14,1-15,5 μm |
| Wysokość linii | 8,7 μm | 8,9 μm |
| Współczynnik proporcji | 45.1% | 58.9% |
| Profil krawędzi | Nachylony | Prawie pionowy |
| Rozstaw palców | 1066 μm | 944 μm |
| Rezystywność kontaktu | wyższy | 2,4 mΩ·cm² (~15% mniej) |
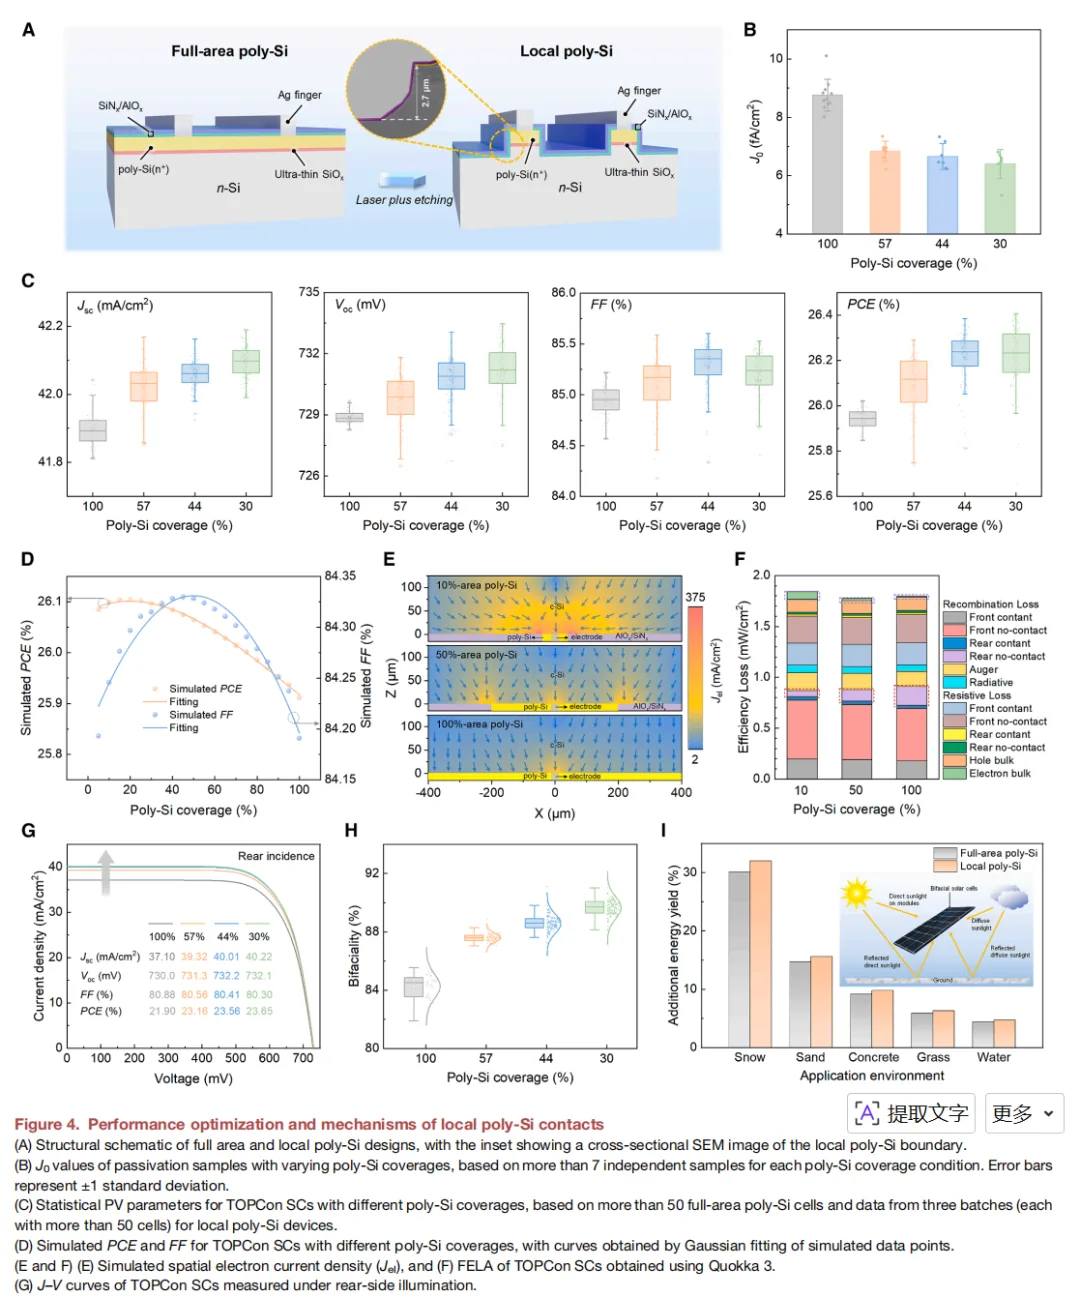
Lokalny polikrzem vs polikrzem na całej powierzchni (30% pokrycia)
| Metryka | Polikrzem pełnopowierzchniowy | Lokalny polikrzem |
|---|---|---|
| Jsc | 41,90 mA/cm² | 42,09 mA/cm² |
| J0 (gęstość prądu nasycenia) | 8,76 fA/cm² | 6,40 fA/cm² (-27%) |
| Dwustronność | 84.26% | ~90% |
| Voc | 724,9 mV | 729,9 mV |
| Wydajność | ~25.8% | 26.09% |
| Redukcja LCOE | wartość bazowa | -1.7% |
Zalety techniczne
Po pierwsze: druk na płytach stalowych to coś więcej niż wymiana sita
Konwencjonalne siatki przednie TOPCon wykorzystują sitodruk, w którym tkana siatka nanosi pastę srebrną na wafer. Ta tkana siatka ma węzły, w których przecinają się osnowa i wątek, a pasta przenosi się przez szczeliny między nimi. Te węzły dyktują kształt siatki: szerokie, krótkie, nachylone krawędzie.
Druk na płytach stalowych wykorzystuje w pełni otwarty szablon metalowy, tę samą klasę technologii, którą Tongwei nazywa „drukiem na w pełni otwartych płytach stalowych”. Bez tkania. Pasta jest wyciskana bezpośrednio przez szczeliny otwarte laserowo lub elektroformowaniem. Kształt siatki zmienia się natychmiast:
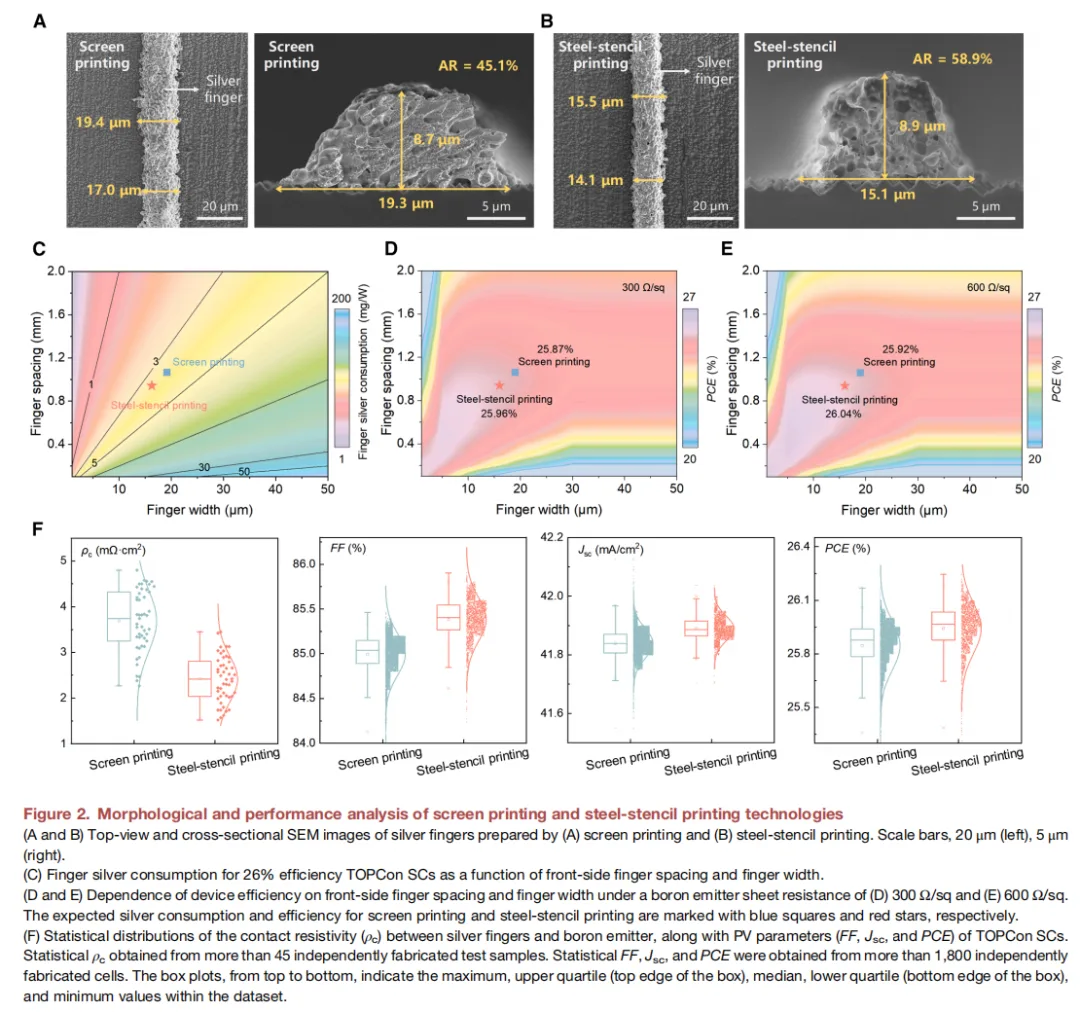
Sitodruk: szerokość 17,0-19,4 μm, wysokość 8,7 μm, współczynnik kształtu 45.1%, nachylone krawędzie.
Druk na płytach stalowych: szerokość 14,1-15,5 μm, wysokość 8,9 μm, współczynnik kształtu 58.9%, niemal pionowe krawędzie.
O 3-4 μm węższe, o 0,2 μm wyższe, współczynnik kształtu od 45% do 59%.
Trzy zmiany, trzy rachunki do rozliczenia:
Po pierwsze, mniejsze zacienienie. Węższe palce, większa otwarta powierzchnia dla światła. Ten wzrost wydajności o 0,1% absolutnie pochodzi z tych 3-4 mikronów.
Po drugie, mniej srebra. Weź ogniwo 210R . Dane terenowe z czerwca 2026 pokazują, że główni producenci TOPCon osiągają już 78,5-85,5 mg/wafer, średnia branżowa około 83 mg/wafer. W przypadku sit na płytach stalowych głównym zastosowaniem obecnie jest tylna szyna/palec, cięcie 3-5 mg na wafer.
3-5 mg brzmi niewiele, ale pomnóż przez wielkość linii i to się sumuje. Przy obecnej cenie pasty około 15 779 juanów/kg, oszczędność 3-5 mg na wafer to około 0,047-0,079 yuan/wafer. Linia przetwarzająca 500 000 waferów dziennie oszczędza 23 500-39 500 yuan dziennie, czyli 7 do 12 milionów yuan rocznie (ponad 300 dni).
I to tylko w przypadku tylnego palca. W miarę dojrzewania procesu druk na stalowej płycie przesuwa się również w kierunku przedniej szyny zbiorczej i drobnej siatki, co przyniesie dalsze oszczędności srebra.
Po trzecie, umożliwia działanie ścieżki emitera o wysokiej rezystancji warstwy. Palce stalowej płyty mogą być gęściej rozmieszczone. W artykule odstęp zmniejszył się z 1066 μm do 944 μm. Gęstsze palce oznaczają krótszą drogę bocznego transportu nośników, więc tolerancja na rezystancję warstwy emitera rośnie. Symulacja z artykułu pokazuje, że gdy rezystancja warstwy emitera wzrasta z 300 do 600 Ω/sq, przewaga stalowej płyty rośnie z 0,09% do 0.12%.
To podręcznikowy przykład zmiany okna procesowego przez strukturę: druk na stalowej płycie to nie tylko wymiana drukarki, otwiera nową przestrzeń projektową dla emitera.
Jeśli chodzi o koszt i żywotność samego szablonu ze stalowej płyty, oto rachunek, który najbardziej interesuje linię:
Konwencjonalny sitodruk ze stalowej siatki na folii PI: 4 000-8 000 yuan za sztukę, żywotność około 400 000 płytek.
Szablon ze stalowej płyty (obecny etap wdrożenia): cena jednostkowa ponad 50% taniej niż folia PI (zakres 2 000-4 000 yuan), ale żywotność wynosi obecnie tylko około 200 000 waferów . Dobry egzemplarz osiąga 200 000, zły jest wymieniany przy 150 000.
Amortyzacja sita: folia PI około 0,01-0,02 yuan/wafer, stalowa płyta około 0,01-0,02 yuan/wafer. Wychodzą na zero. Przewaga stalowej płyty nie tkwi w sicie, lecz w oszczędności srebra: 3-5 mg na wafer na tylnym palcu, około 0,047-0,079 yuan/wafer, znacznie większa niż luka amortyzacyjna.
Ale żywotność stalowej płytki to tylko połowa żywotności folii PI, co oznacza dwukrotnie większą częstotliwość wymiany, dwukrotnie większy przestój, dwukrotnie więcej pracy. To, czy oszczędności srebra pokryją ukryty koszt częstszych wymian, zależy od tego, jak bardzo obciążona jest Twoja linia. Dla w pełni obciążonych najlepszych graczy rachunek się zgadza. Dla niedostatecznie wykorzystanych linii stalowa płytka może się nie opłacać. Właśnie dlatego Tongwei i Jietai, mając silne wewnętrzne zapotrzebowanie na ogniwa, odważyli się ruszyć pierwsi. Skala niweluje słabość krótkiej żywotności.
Dwa: kontakt srebro-krzem, dodatkowy 0,4% współczynnika wypełnienia, który wnosi druk ze stalowej płytki
Węższe palce oznaczają mniejsze zacienienie i mniej srebra. Ale druk ze stalowej płytki daje jeszcze jeden zysk: rezystywność kontaktu spada o około 15%. Zmierzono w publikacji: 2,4 mΩ·cm², znacznie poniżej druku sitowego, co bezpośrednio daje zysk 0,4% współczynnika wypełnienia (FF).
Dlaczego zamiana sita poprawia kontakt?
W publikacji przeprowadzono pełną analizę morfologii. Po wytrawieniu siatki srebra kwasem azotowym i fluorowodorowym przyjrzano się cząstkom srebra pozostałym na powierzchni krzemu. Próbki ze stalowej płytki miały zauważalnie wyższą gęstość cząstek, o rozmiarach 20-40 nm, bardziej równomiernie rozmieszczonych. TEM dodatkowo pokazał, że próbki ze stalowej płytki tworzyły gęstszą, ciągłą sieć nanocząstek srebra w warstwie szkła na styku srebro-krzem.
Te nanocząstki srebra stanowią ścieżkę przewodzenia. Elektrony nie muszą pokonywać szkła o wysokiej rezystancji; przeskakują bezpośrednio między cząstkami srebra.
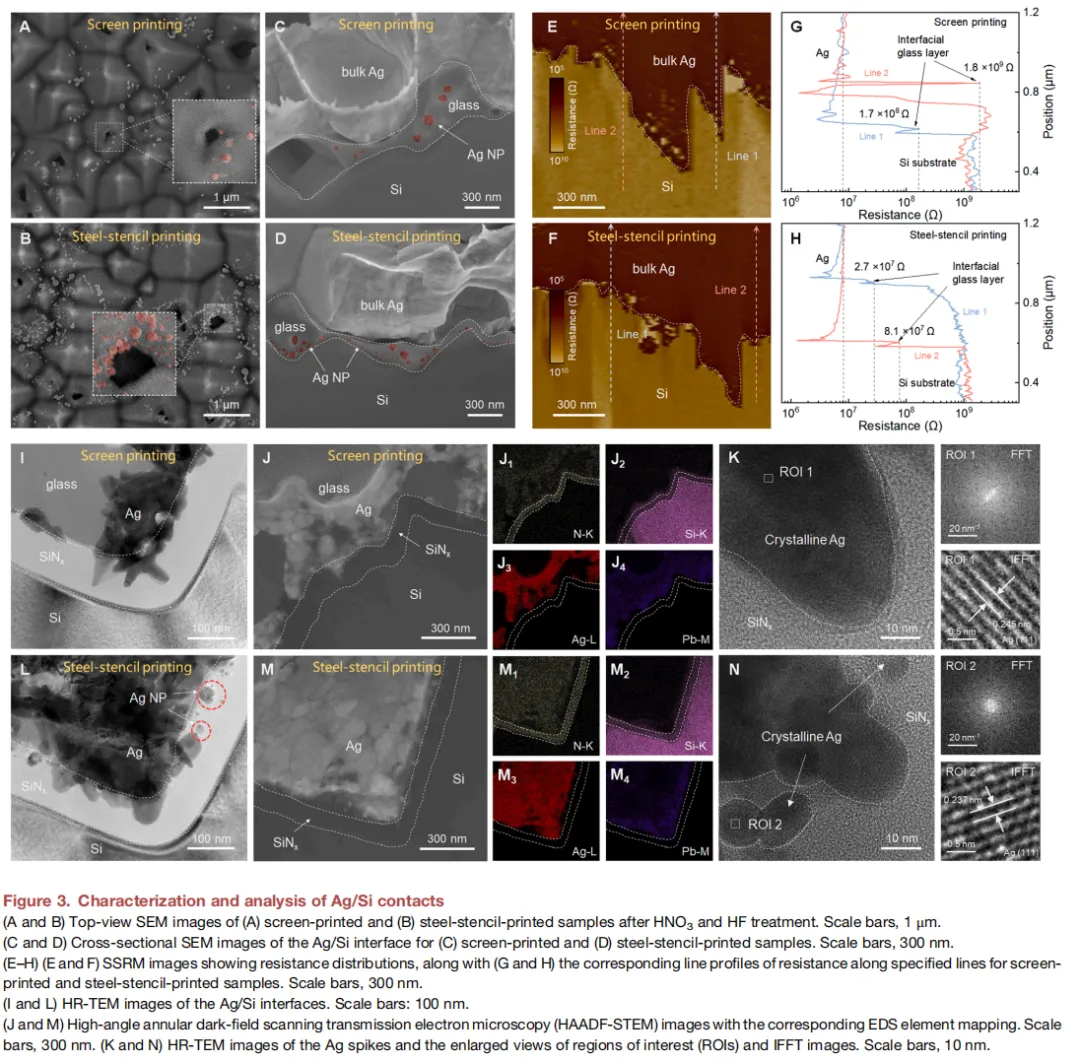
Najwyraźniejszy dowód pochodzi z skaningowej mikroskopii rozkładu rezystancji (SSRM). Ta technika dosłownie „widzi” rozkład rezystancji: skan przekroju od krzemu do siatki srebra, strefy wysokiej rezystancji jasne, strefy niskiej rezystancji ciemne. Strefa przejściowa styku w próbce ze stalowej płytki jest węższa i ciemniejsza, więc rezystancja styku naprawdę jest niższa.
Metoda druku → rozkład cząstek srebra → rezystancja styku → współczynnik wypełnienia. Każdy krok tego łańcucha przyczynowego jest poparty danymi.
LECO (Laser Enhanced Contact Optimization) jest już standardem branżowym, który ma objąć około 600 GW zdolności produkcyjnych TOPCon. Jednak nawet przy tej samej obróbce LECO druk z płyt stalowych obniżył rezystancję kontaktu o kolejne 15% w porównaniu z drukiem sitowym. To oznacza, że druk z płyt stalowych ma wrodzoną przewagę jakości interfejsu, której LECO nie jest w stanie wyrównać.
Po trzecie: lokalny polikrzem, usuwanie tego, czego nie powinno być (technologia tylnych polipalców)
Polikrzem na całej powierzchni tylnej strony TOPCon to broń obosieczna.
Dobra strona: niezwykle wysoka jakość pasywacji, jeden z najbardziej dojrzałych schematów kontaktu pasywowanego.
Zła strona: polikrzem pochłania światło. Jego pasożytnicza absorpcja w bliskiej podczerwieni pochłania światło, które powinno stać się prądem. Bezpośredni skutek: prąd zwarcia (Jsc) nie może wzrosnąć, dwustronność nie może się poprawić. Dwustronność TOPCon zwykle wynosi 80%-85%, podczas gdy heterozłącze osiąga 90%-95%.
Pomysł z artykułu jest prosty: zachować polikrzem tylko tam, gdzie elektroda wymaga kontaktu, a resztę zastąpić AlOx/SiNx.
Ścieżka to laser plus trawienie na mokro:
Osadzić polikrzem na całej powierzchni (150 nm)
laser pikosekundowy 532 nm wzoruje obszary do usunięcia
Laser modyfikuje lokalne szkło fosforokrzemianowe (PSG)
Alkaliczny roztwór KOH selektywnie trawi polikrzem w napromieniowanych strefach
O nas 30% powierzchni zachowuje polikrzem jako punkty kontaktowe
Obraz SEM przekroju w artykule jest czysty: krawędź polikrzemu pokazuje stopień 2,7 μm, pionową powierzchnię pozostałą po całkowitym usunięciu polikrzemu, bez widocznych pozostałości uszkodzeń laserowych. To oznacza, że precyzja trawienia selektywnego jest wystarczająco dobra.
Co się więc dzieje, gdy pokrycie spada ze 100% do 30%?
Jsc wzrasta z 41,90 do 42,09 mA/cm², czyli o 0.19 mA/cm². Mniejsza absorpcja polikrzemu, więcej światła zamienianego w prąd.
J0 (gęstość prądu nasycenia) spada z 8,76 do 6,40 fA/cm², w dół 27%. Mniejsza powierzchnia kontaktu faktycznie pasywuje lepiej, ponieważ pasywacja AlOx/SiNx jest wystarczająco dobra sama w sobie, więc zastąpienie stref polikrzemu obniża ogólną gęstość centrów rekombinacji.
Dwustronność wzrasta z 84,26% do około 90%. Przy 70% mniej polikrzemu na tylnej stronie generacja na tylnej stronie gwałtownie rośnie. Przejście z 84% do 90% oznacza co najmniej 5 dodatkowych punktów procentowych zysku generacji na tylnej stronie w scenariuszach o wysokim współczynniku odbicia, takich jak śnieg, piasek i woda.
Voc wzrasta z 724,9 mV do 729,9 mV. Mniejsza rekombinacja w strefach polikrzemu, napięcie rośnie.
Wydajność: referencja z polikrzemem na całej powierzchni około 25,8%, lokalny polikrzem osiągnął 26.09%, około 0,3% zysku absolutnego.
Po zestawieniu publikacja określa redukcję LCOE na poziomie 1.7%. W fotowoltaice różnica 1,7% w LCOE to granica między zdobyciem zamówień, wykorzystaniem mocy produkcyjnych i poziomem zysku.
Cztery: Kluczowy kompromis, powierzchnia kontaktu kontra powierzchnia pasywacji na huśtawce
Konstrukcja z lokalnym polikrzemem to zasadniczo problem huśtawki:
Większe pokrycie polikrzemem → lepszy kontakt, płynniejszy transport nośników → ale większa absorpcja pasożytnicza, niższa dwustronność.
Mniejsze pokrycie polikrzemem → mniejsza absorpcja pasożytnicza, wyższa dwustronność → ale wyższy opór kontaktowy, utrudniony transport nośników.
W publikacji znaleziono równowagę poprzez systematyczne przemiatanie: pokrycie od 20% do 100%, pomiar pasywacji (J0) i rezystywności kontaktowej (ρc), następnie symulacja wydajności przy każdym pokryciu w Quokka 3.
Wydajność osiąga szczyt przy pokryciu około 30%. Poniżej 30% kara za opór kontaktowy przewyższa zysk z mniejszej absorpcji pasożytniczej; powyżej 30% kara za absorpcję pasożytniczą przewyższa zysk z niższego oporu kontaktowego.
Krzywa symulacji ma stabilny, szeroki plateau wokół 30%. Dryf pokrycia między 25% a 35% nie spowoduje gwałtownych wahań wydajności. To szerokie okno procesowe to dobra wiadomość dla produkcji masowej.
Zastosowanie produktu
Tłumaczenie linii: Dwie tabele, które możesz zabrać ze sobą
Pokrętło procesowe pierwsze: Sitodruk na płytach stalowych
| Wymiary | Dane | Znaczenie linii |
|---|---|---|
| Zysk wydajności | +0,1% abs (papier) | Zysk uzyskany wyłącznie dzięki wymianie sita |
| Zużycie srebra na sicie PI (210R) | 78,5-85,5 mg, średnio 83 mg | Dane terenowe z czerwca 2026 |
| Oszczędność srebra na płytach stalowych (tylny palec) | 3-5 mg/wafer | ~0,047-0,079 juana/wafer |
| Roczna oszczędność srebra (linia 500 tys./dzień) | ~7-12 milionów juanów/rok | Ponad 300 dni, pasta po 15 779 juanów/kg |
| Sito z folii PI | 4 000-8 000 juanów, żywotność 400 tys. | Obecny poziom odniesienia |
| Szablon z płyt stalowych | 2 000-4 000 juanów, żywotność ~200 tys. | Częstotliwość wymiany podwaja się, przestój musi być uwzględniony |
| Ogólna ekonomika | Oszczędność srebra vs amortyzacja sita | Próg rentowności; w pełni obciążone linie się opłacają, przy niedociążeniu należy zachować ostrożność |
| Dopasowanie emitera o wysokiej rezystancji warstwy | Większy zysk przy 600 Ω/sq | Równolegle ocenić optymalizację emitera |
Pokrętło procesowe drugie: Lokalny polikrzem
| Wymiary | Dane | Znaczenie linii |
|---|---|---|
| Zysk wydajności | ~+0,3% abs | Większy niż w sitodruku na płytach stalowych |
| Zysk dwustronności | 84% → 90% | Zysk generacji tylnej >5% |
| Redukcja LCOE | 1.7% | Ogólny rachunek ekonomiczny |
| Nowy sprzęt | Laser pikosekundowy + trawienie mokre KOH | Nowe kroki procesowe |
| Nowy capex na GW | ~15-20 milionów juanów (szacunek branżowy, nieujawniony w artykule) | Planowanie inwestycji |
| Wydajność | Warunki laboratoryjne >96% | Wymaga weryfikacji po przeniesieniu do produkcji |
| Kompatybilność linii | Średnia (dodaje laser + trawienie mokre) | Wyższy próg niż w przypadku druku na płytkach stalowych |
Kontakt i uwagi
Kilka pułapek, na które warto uważać
Po pierwsze, dokładnie przeanalizuj kalkulację żywotności płytki stalowej. Połowa ceny, ale połowa żywotności. Tylny palec oszczędza 3-5 mg na wafer, około 0,047-0,079 juana, co wystarcza na pokrycie różnicy amortyzacji. Ale dwukrotnie większa częstotliwość wymiany oznacza przestoje, robociznę i koszty ponownego dostrajania, które mogą pochłonąć oszczędności ze srebra na niedociążonej linii. Zakłady w pełni obciążone idą pierwsze; zakłady niedociążone najpierw robią kalkulację, zanim się ruszą.
Po drugie, kontrola uszkodzeń laserowych lokalnego polikrzemu to główna trudność. W artykule użyto lasera pikosekundowego 532 nm. Gęstość energii, prędkość skanowania, nakładanie się plamek — wszystko wymaga dostrojenia do różnej jakości waferów. Artykuł twierdzi, że uszkodzenia laserowe są „całkowicie wyeliminowane” przez trawienie na mokro, ale na hali produkcyjnej stabilność sprzętu, spójność materiału wejściowego oraz wahania temperatury i wilgotności otoczenia mogą podważyć to „całkowite wyeliminowanie”.
Po trzecie, nikt nie zweryfikował wydajności po połączeniu obu technologii. Druk na płytce stalowej plus lokalny polikrzem plus emiter o wysokiej rezystancji warstwowej — trzy zmienne dostrajane jednocześnie, a okno procesowe się zawęża. 26,09% osiągnięto w kontrolowanych warunkach laboratoryjnych, a wydajność może ponownie spaść po przeniesieniu do produkcji. To wspólny problem każdego wdrożenia nowej technologii.
Tongwei jest już w produkcji masowej, a Jietai podąża krok w krok. Ale między „możliwe do produkcji masowej” a „będziesz na tym zarabiać” leży zdolność konwersji całej linii.
Największą wartością tego artykułu nie jest 26,09%, które Jinko i Trina wkrótce zastąpią nowymi rekordami.
Jego wartość polega na tym: Kolejny kierunek modernizacji TOPCon ma teraz dwie zweryfikowane danymi ścieżki. Jedna o niskiej trudności ze stabilnymi zwrotami (druk na płytce stalowej), druga o wyższym progu z większą korzyścią (lokalny polikrzem). To, którą wybierzesz, zależy od tego, która ścieżka jest dla ciebie teraz ważniejsza.
Opinia Ooitech
Najbardziej uderza mnie to, że obie te ścieżki wracają na stronę ogniw, a jednak presja spada prosto na linię modułów w dalszym etapie. Węższe palce i wyższa dwustronność zmieniają zachowanie stringów podczas tabowania, układania i laminowania, więc jeśli budujesz lub modernizujesz linię modułów TOPCon, napięcie stringera, testowanie IV dwustronnego i konfiguracja symulatora słońca muszą nadążać, a nie pozostawać w tyle. Widzieliśmy wiele fabryk goniących rekordy wydajności ogniw, podczas gdy ich linia modułów po cichu traci wydajność na nowej geometrii. Jeśli chcesz zobaczyć, jak prawdziwa linia produkcyjna radzi sobie z tymi zmianami, kanał Ooitech na YouTube pod www.youtube.com/ooitech wart jest subskrypcji.