Krótka odpowiedź: Sprzęt do produkcji paneli słonecznych dzieli się na kluczowe stanowiska procesowe — łączenie sznurów, układanie, okablowanie, laminowanie, ramowanie, puszkę przyłączeniową i testowanie — oraz instalacje pomocnicze, takie jak powietrze, woda chłodząca, transport i inspekcja. Najpierw kupuj stanowiska, które decydują o jakości produktu, dokończ instalacje, zanim przybędą skrzynie, a transport i pakowanie wprowadzaj etapami w miarę wzrostu wolumenu.
Sprzęt do produkcji paneli słonecznych: co kupić najpierw
Większość kupujących po raz pierwszy zakłada, że trudną częścią jest wybór maszyn. Trudniejszą częścią jest określenie zakresu: które stanowiska musisz mieć od pierwszego dnia, co można dodać w miarę wzrostu wolumenu i co budynek musi już mieć, zanim cokolwiek zostanie włączone.
Kluczowe stanowiska procesowe a instalacje pomocnicze
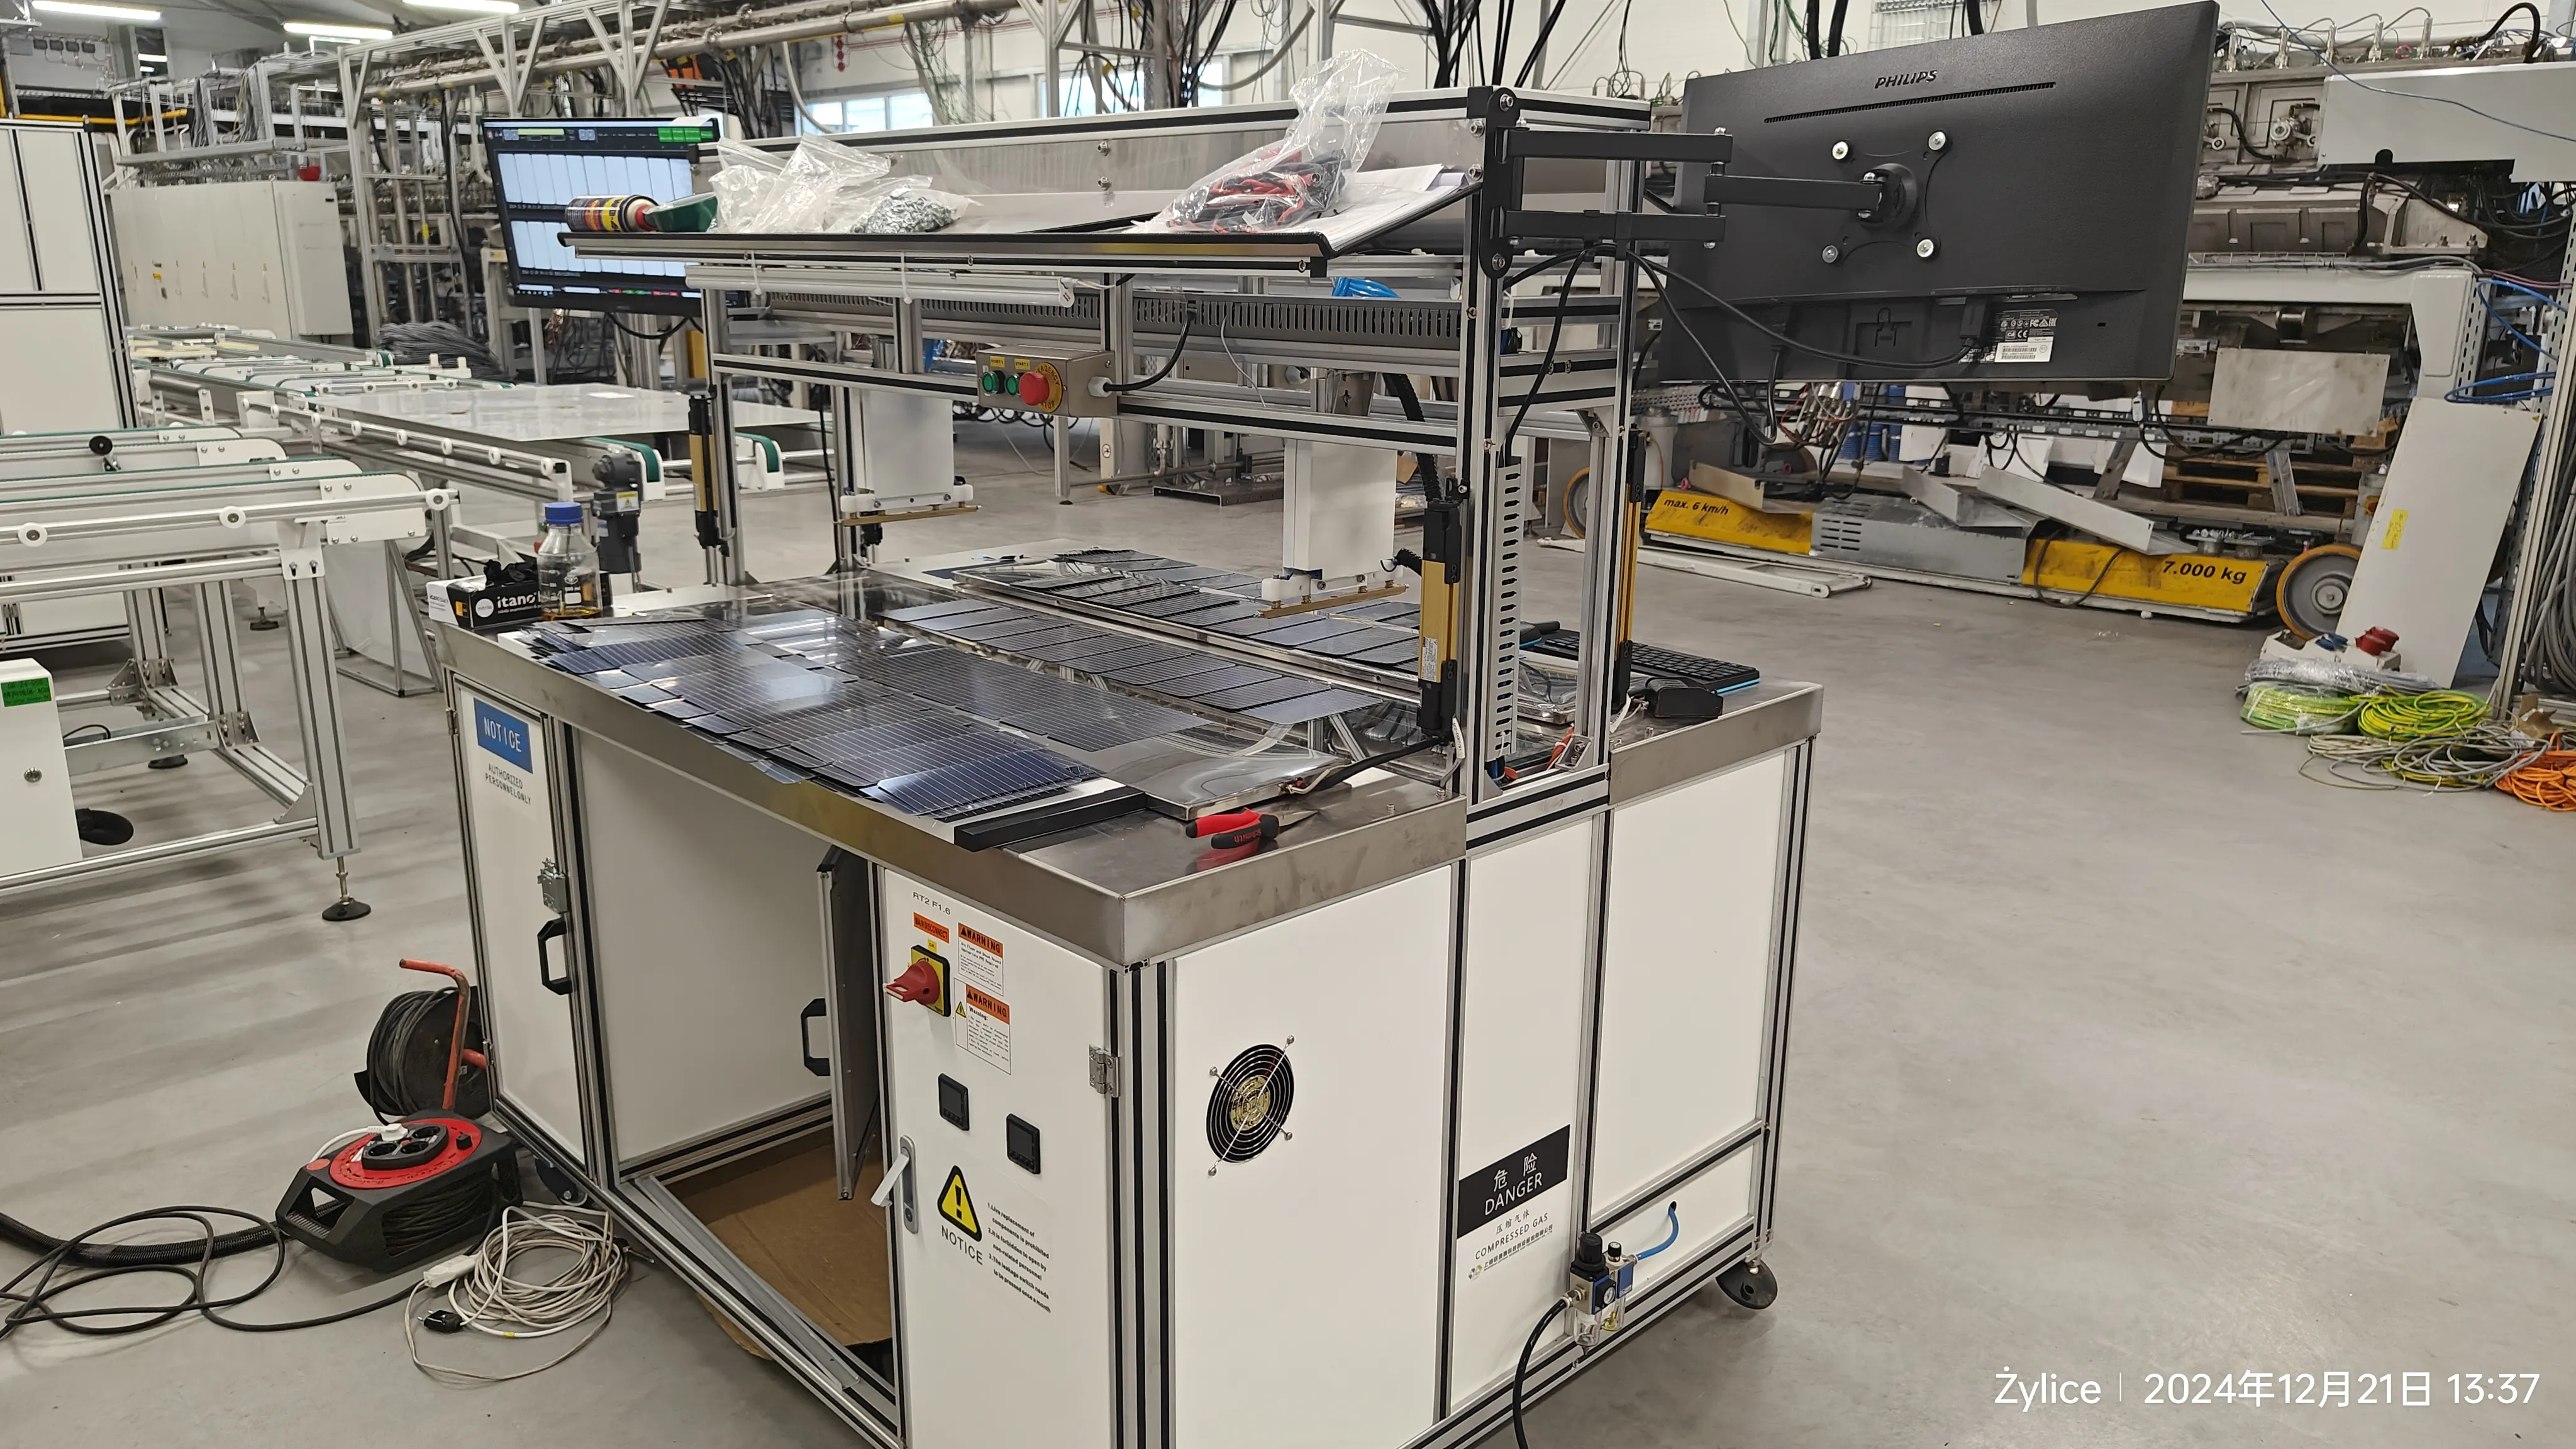
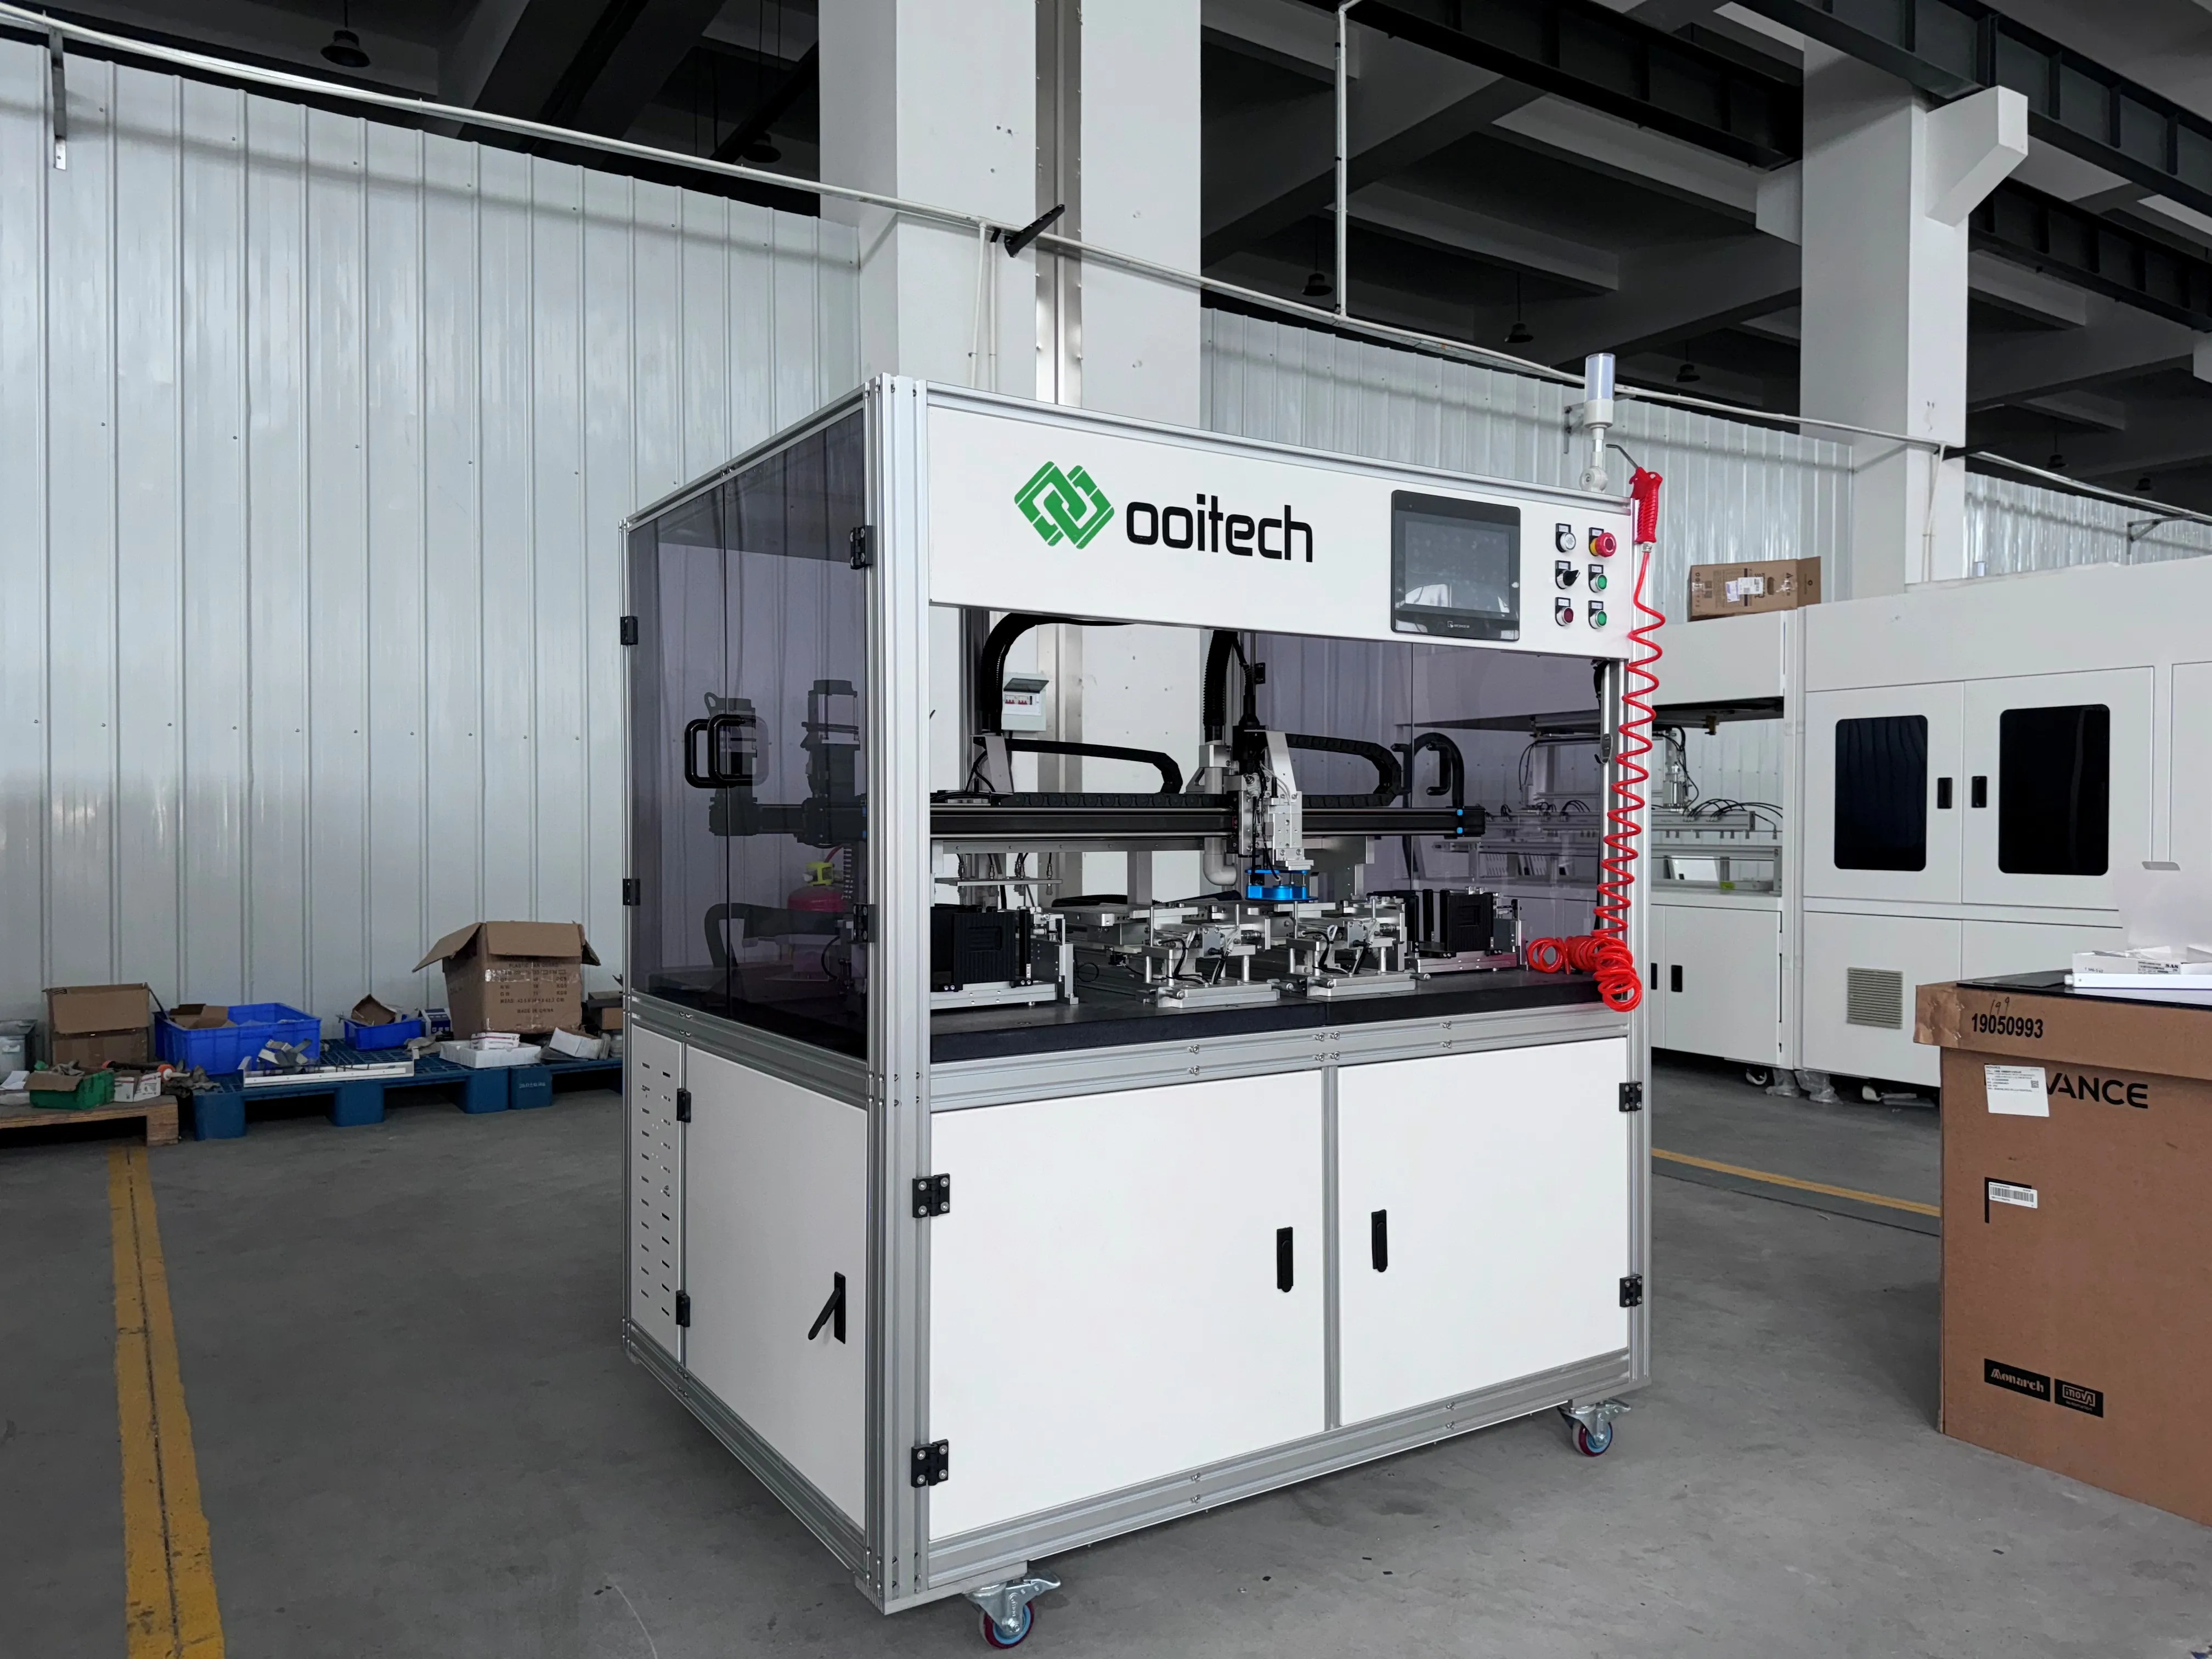
Oba są potrzebne, ale zachowują się różnie jako zakupy. Kluczowe stanowiska procesowe mają kontakt z produktem i ustalają jego jakość — łączenie sznurów, układanie, okablowanie, laminowanie, ramowanie, puszka przyłączeniowa oraz testy elektryczne i EL, które decydują, czy moduł zostanie wysłany. Instalacje pomocnicze utrzymują te stanowiska w ruchu: sprężone powietrze, woda chłodząca, dystrybucja energii, wyciąg, transport, magazynowanie i klimatyzacja pomieszczeń. Kupowanie sprzętu do produkcji paneli słonecznych bez tego rozróżnienia to sposób, w jaki projekty kończą się dostarczonym laminatorem i brakiem miejsca, by go podłączyć.
| Kategoria | Typowe przykłady | Kiedy kupować |
|---|
| Kluczowy proces | Łączenie sznurów, układanie, laminator, ramowanie, puszka przyłączeniowa, test EL i IV | Najpierw — określa wydajność i jakość |
| Instalacje pomocnicze | Sprężarka i osuszacz, chiller, wyciąg, dystrybucja | Najpierw — przed instalacją |
| Obsługa | Transfer między stanowiskami, bufory, automatyczne załadunek | Później — kosztuje robociznę, nie wydajność |
| Pakowanie | Sortowanie, budowanie paczek, paletyzacja | Później — skaluje się z zamówieniami |
| Dodatkowa inspekcja | EL sznura, hipot, stanowiska bezpieczeństwa | Głównie najpierw; część może później |
Zasada stojąca za tabelą: wszystko, co jest zakopane w podłodze lub w rozdzielni elektrycznej, musi być ustalone, zanim przybędzie pierwsza maszyna, ponieważ późniejsze dostosowanie prac budowlanych i instalacyjnych kosztuje więcej niż obsługiwany przez nie sprzęt.
Co można kupić później bez szkody dla linii
Odroczenie zakupu jest bezpieczne, gdy jego brak kosztuje robociznę, a nie wydajność. Ręczny transfer między stanowiskami, ręczne pakowanie, dodatkowa pojemność buforowa i drugie stanowisko inspekcyjne należą do tej kategorii: spowalniają zakład i zwiększają zatrudnienie, ale dobrze prowadzona linia półautomatyczna nadal produkuje moduły nadające się do sprzedaży. Nie można odroczyć niczego, przez co przechodzi produkt — laminowania, łączenia sznurów i testów, które wychwytują wadliwy moduł, zanim opuści zakład.
Dwa warunki sprawiają, że późniejsze zakupy są tanie: układ musi rezerwować przestrzeń z już wyznaczonymi punktami przyłączenia, a system sterowania musi przyjąć nową jednostkę bez przepisywania. Dostawca kompleksowy powinien pokazać, gdzie dołącza następny etap; jeśli odpowiedzią jest nowy rysunek, plan etapowania jest fikcją.
Etapowanie zakupu przy ograniczonym budżecie
Gdy budżet nie pokrywa pełnego zakresu, wydaj go w kolejności wytwarzania produktu i chroń kroki, w których wady stają się trwałe: łączenie sznurów i laminowanie. To, co jest wcześniej, można spowolnić, to, co jest później, może przez jakiś czas być ręczne. Inspekcja jest wyjątkiem — odcięcie testów EL i IV odbiera możliwość zobaczenia, co robi linia.
- Kupuj proces przed transportem, a transport przed pakowaniem.
- Utrzymuj jednego dostawcę odpowiedzialnego za interfejsy między stanowiskami, nawet gdy część jednostek pochodzi z innych źródeł.
- Domagaj się rysunków, harmonogramów instalacji i instrukcji jako dostaw, a nie przysług.
- Od pierwszego dnia zostaw zapasową pojemność w rozdzielnicy elektrycznej i zbiorniku powietrza.
Etapowanie działa też lepiej z jednym partnerem kompleksowym: drugi etap dziedziczy dokumentację pierwszego etapu i nikt nie kłóci się o to, czyj interfejs zawiódł.
Wymagania infrastrukturalne przed przybyciem maszyn
Lista kontrolna przed instalacją to najcenniejszy dokument przy kupowaniu sprzętu do produkcji paneli słonecznych, ponieważ jako jedyna mówi, co musi być gotowe, gdy maszyny są jeszcze w budowie: dystrybucja energii i uziemienie, sprężone powietrze z osuszaczem i zbiornikiem, woda chłodząca, obciążenie podłogi, wysokość sufitu dla laminatora i stanowisk ramowania, odwodnienie oraz klimatyzacja do laminowania i utwardzania kleju.
Powinna też obejmować mało efektowne pozycje: trasę wystarczająco szeroką dla największej skrzyni, magazynowanie enkapsulantu i taśmy w określonych warunkach oraz miejsce na odrzucone moduły, które nie jest alejką produkcyjną. Wymagania dotyczące instalacji należą do maszyny, a nie do nawyków wykonawcy — uzyskaj temperaturę i przepływ na piśmie, bo inaczej chiller będzie prawidłowy, a linia i tak będzie pracować na gorąco.
Części zamienne, oprzyrządowanie i materiały eksploatacyjne
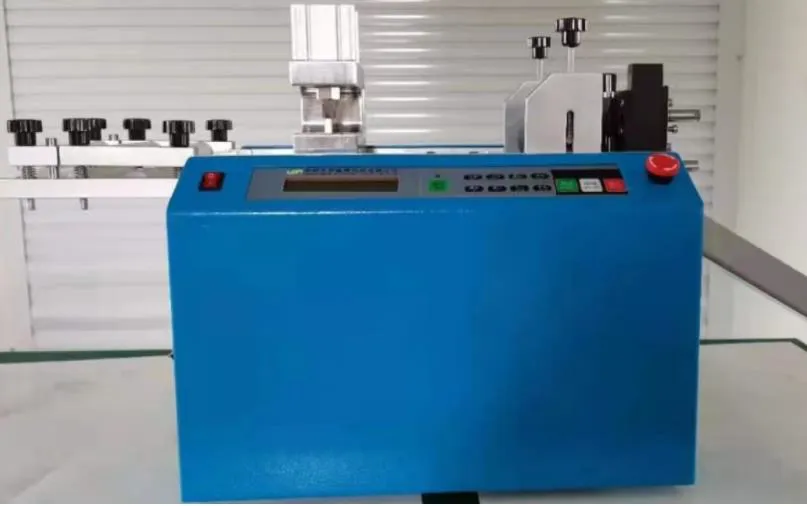
Sprzęt do produkcji paneli słonecznych jest dostępny tylko tak, jak jego najsłabsza część zużywająca się. Zalecane części zamienne powinny być uzgodnione na etapie zamówienia i wysłane z linią: grzejniki i uszczelnienia do laminatorczujniki i paski do transferu, chwytaki do transportu, materiały do lutowania. Zapytaj, które pozycje są materiałami eksploatacyjnymi, które są częściami zużywającymi się, a które mają czas realizacji wystarczająco długi, by zatrzymać produkcję.
Oprzyrządowanie ma znaczenie, gdy tylko planowany jest więcej niż jeden format: przezbrojenie wymaga przyrządów, szablonów i pisemnej procedury, a ten koszt należy do pierwotnej oferty, a nie do niespodziewanego zamówienia później. Materiały eksploatacyjne zasługują na tę samą dyscyplinę — taśma, topnik, enkapsulant i klej do puszek powinny być materiałami, z którymi maszyna została zwalidowana, aby wada prowadziła do ustawienia, a nie do dostawcy.
Testy odbiorcze fabryczne i odbiorcze na miejscu
Testy odbiorcze fabryczne odbywają się w zakładzie dostawcy, najlepiej na materiale reprezentatywnym dla twojego. Obserwuj jakość złączy po łączeniu sznurów, wyrównanie po układaniu, obraz EL po laminowaniu z testera OEL-S2400, powtarzalność pomiaru IV na module referencyjnym, testy hipot i bezpieczeństwa oraz przezbrojenie wykonane przez osoby, które będą je wykonywać w produkcji. FAT polegający na obserwowaniu, jak wychodzą dobre moduły, niewiele dowodzi.
Testy odbiorcze na miejscu powtarzają krytyczne kontrole po instalacji, gdy maszyna pracuje na Twoich mediach. Powinny obejmować pracę w warunkach, w których eksploatujesz urządzenie, potwierdzenie, że szkolenie dotarło do wskazanych pracowników, oraz przekazanie rysunków, instrukcji i list części zamiennych. Oba protokoły wymagają pisemnego kryterium zaliczenia i linii na podpis, ponieważ „odebrane” to zdarzenie handlowe, a nie odczucie.
Lista kontrolna oceny dostawcy
- Ścieżka serwisowa — kto odpowiada, jakim kanałem i co się dzieje poza godzinami pracy.
- Uruchomienie — wskazany inżynier, a nie „nasz zespół przyjedzie”.
- Szkolenie — osobno dla operatorów i osobno dla utrzymania ruchu, z materiałami pozostawionymi na miejscu.
- Dokumentacja — rysunki i instrukcje w języku, który czytają Twoi technicy.
- Czas dostawy części zamiennych dla części zatrzymujących linię oraz referencje, do których naprawdę można zadzwonić.
- Jasność zakresu — lista sekcja po sekcji, co jest, a co nie jest objęte.
Oceń odpowiedzi, zanim porównasz ceny. Dwie oferty dla tego samego nominalnego zakresu rzadko obejmują ten sam zakres, a niska kwota zwykle oznacza, że interfejs, test lub medium po cichu przeszły na Twoją stronę umowy. Ta sama logika stoi za każdą uczciwą rozmową o cena sprzętu.
Sygnały ostrzegawcze w ofercie
- Maszyny wymienione bez interfejsów, bez harmonogramu mediów i bez kryteriów odbioru.
- Deklarowana wydajność bez pytania o format Twojego modułu i typ ogniw.
- Brak planu szkoleń lub szkolenie opisane jako „gratis” bez określonego zakresu.
- Odmowa wskazania, które krytyczne komponenty pochodzą od stron trzecich.
- Układ wypełniający halę, bez dostępu serwisowego i bez miejsca na drugi etap.
- Presja, by podpisać przed wizytą w fabryce lub rozmową z referencją.
Żaden z tych punktów osobno nie jest fatalny. Razem opisują dostawcę sprzedającego pudła, a nie działającą fabrykę — a właśnie to ryzyko ma eliminować sprzęt do produkcji paneli słonecznych kupowany jako projekt pod klucz.
FAQ
Jaki sprzęt potrzebuję, aby zacząć na małą skalę?
Realnym początkiem jest łańcuch definiujący produkt: stringowanie, układanie, laminowanie, ramowanie, puszka przyłączeniowa oraz testy EL i IV, z ręcznym przenoszeniem między stanowiskami. Taki zestaw produkuje moduły nadające się do sprzedaży i później się rozbudowuje. Nie można w nim pominąć testów.
Czy sprzęt do produkcji paneli słonecznych może pochodzić od kilku dostawców?
Może, i wiele fabryk jest mieszanych. Koszt to ryzyko interfejsów: gdy moduł zaklinuje się między maszynami dwóch dostawców, zaczyna się spór. Jeśli mieszasz, utrzymuj jedną stronę odpowiedzialną za punkty przekazania albo sam określ interfejsy i wpisz je do obu umów.
Ile powierzchni potrzebuje fabryka modułów?
O powierzchni decyduje układ, a nie jedna liczba: długość łańcucha procesowego, bufor przed laminatorem, chłodnia za nim oraz szerokości przejść pozwalające serwisować i wywozić maszyny. Przed podpisaniem umowy najmu poproś o układ z zaznaczonym przejściem serwisowym.
Co powinna obejmować umowa poza maszynami?
Rysunki układu, harmonogram mediów, kryteria odbioru z liniami na podpis, plan szkoleń, zalecaną listę części zamiennych z czasami dostawy, dokumentację w Twoim języku roboczym oraz ścieżkę reakcji serwisu. To właśnie odróżnia sprzęt do produkcji paneli słonecznych od dostawy metalu.
Najpierw zakres, potem media, na końcu cena — to utrzymuje projekt pod kontrolą. Prześlij format modułu, docelową wydajność i dane lokalizacji przez formularz zapytania ofertowego i poproś o zakres oddzielający stanowiska główne od instalacji pomocniczych; przegląd maszyn oraz przewodnik po układzie linii to kolejne lektury.