Metody badań taśmy PV: wymiary, wytrzymałość, lutowność
Spis treści
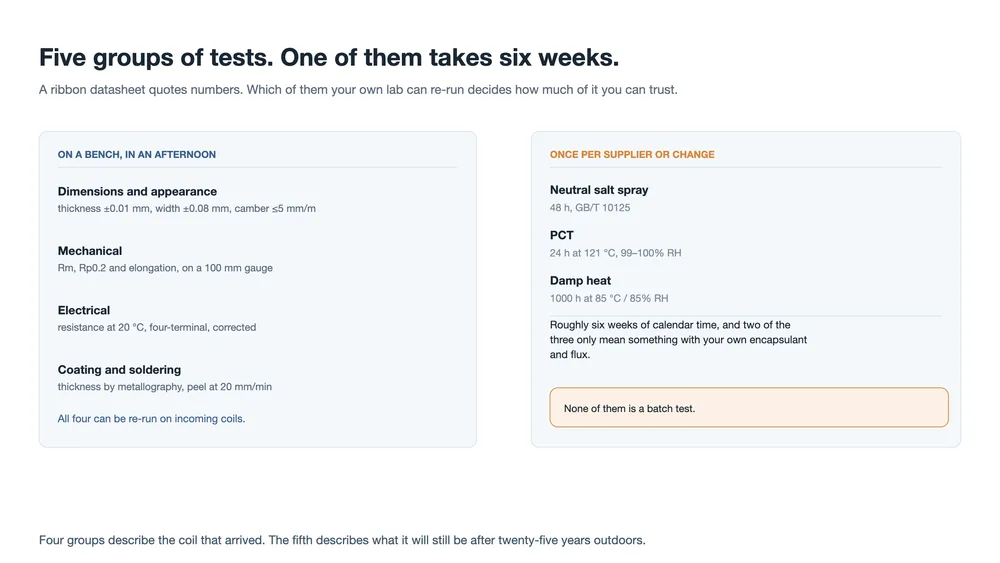
Krótka odpowiedź: Karta danych taśmy jest napisana w oparciu o dwa chińskie dokumenty, GB/T 31985 i T/CPIA 0005-2017, a ich pięć grup testów nie jest równoważnych. Wymiary, właściwości mechaniczne, elektryczne i powłoka mogą być wszystkie ponownie sprawdzone na przychodzącym kręgu w jedno popołudnie. Mgła solna, PCT i wilgotne ciepło zajmują około sześciu tygodni i oceniają interfejs taśma-encapsulant, a nie samą taśmę. Liczba, która decyduje o tym, czy ogniwo pęknie, Rp0.2, nie pojawia się w żadnej z norm. Jest negocjowana.
Cztery wcześniejsze strony w tej serii omawiały co robi taśma, z czego jest zrobiona, jak jest kształtowana, oraz jak jest ciągniona i powlekana. Żadna z nich nie odpowiedziała na pytanie, które inżynier jakości zadaje, gdy przyjeżdża paleta: które liczby na tej karcie danych mogę sprawdzić sam, i co zrobić, gdy mój wynik i wynik dostawcy się różnią?
Odpowiedź zaczyna się od dwóch dokumentów. GB/T 31985 to norma krajowa dla taśmy fotowoltaicznej cynowanej. T/CPIA 0005-2017 to wersja stowarzyszenia branżowego, wydana przez China Photovoltaic Industry Association, i obie dzielą jeden framework pięciu grup. Pod nimi znajdują się normy metod testowych, które mówią, jak każdy pomiar jest faktycznie wykonywany: GB/T 228.1 dla testu rozciągania, GB/T 3048.2 dla rezystancji, GB/T 6462 i GB/T 16921 dla grubości powłoki, GB/T 10125 dla mgły solnej.
Jedno zastrzeżenie przed szczegółami. T/CPIA 0005 została napisana, gdy taśma płaska miała prawie cały wolumen. Jej klauzule dotyczące drutu okrągłego są skąpe, a taśma kształtowana prawie w niej nie występuje. Jeśli kupujesz drut MBB lub 0BB, norma daje ci punkt wyjścia, a nie odpowiedź, i umowa techniczna musi nieść resztę. Ten wzorzec się powtarza: normy wyznaczają minimum, umowa ustala wartości robocze.
Pięć grup to nie ten sam rodzaj testu
Czytana płasko lista wygląda jak pięć równych kategorii. Czytana według tego, na czym test może zawieść, dzieli się na dwie. Cztery grupy opisują krąg, który przybył: jego geometrię, wytrzymałość, rezystancję, powłokę. Piąta opisuje, jaki ten krąg będzie po dwudziestu pięciu latach wilgotnego ciepła i soli, co zależy w równym stopniu od encapsulantu i topnika, jak od taśmy.
Ten podział decyduje o twoim planie pobierania próbek, zanim jeszcze spojrzysz na tabelę częstotliwości. Pierwsze cztery mogą być ponownie sprawdzone na każdej partii bez zatrzymywania produkcji. Piąta nie może być w ogóle testem partii, ponieważ tysiąc godzin to nie interwał partii.
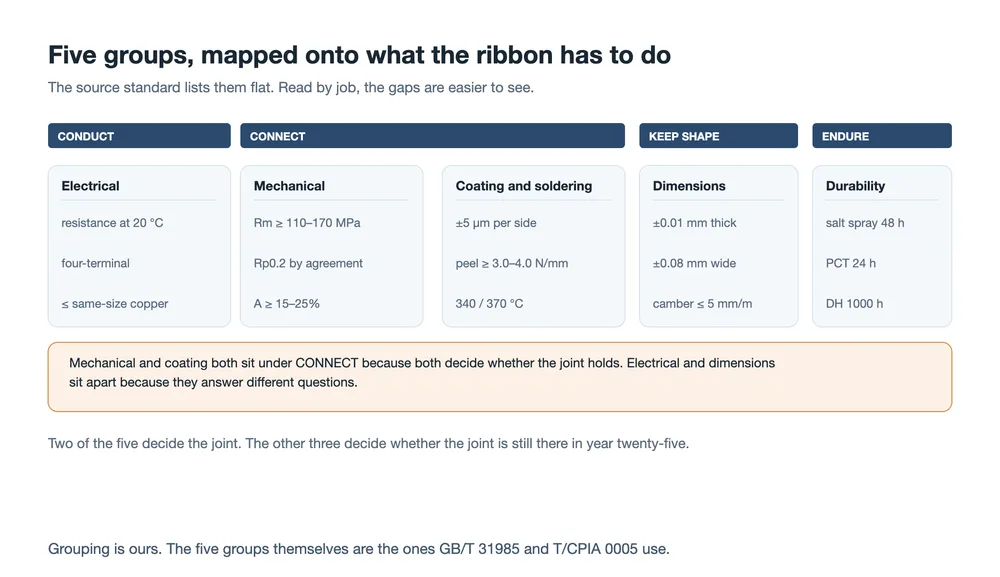
Powyższe odwzorowanie jest nasze, nie normy. Jest przydatne z jednego powodu: czyni puste miejsca widocznymi. Dwie z grup decydują, czy złącze się tworzy. Trzy decydują, czy złącze wciąż istnieje w dwudziestym piątym roku. Tylko jedna z pięciu jest testem interwału produkcyjnego.
| Grupa | Co decyduje | Norma metody | Realistyczna częstotliwość |
|---|---|---|---|
| Wymiary i wygląd | gdzie taśma leży w stringerze i ile miedzi przewodzi prąd | GB/T 31985, T/CPIA 0005 | każda partia |
| Mechaniczne | naprężenie przenoszone na ogniwo i ile nadużyć manipulacyjnych wytrzymuje | GB/T 228.1 | każda partia |
| Elektryczne | strata rezystancyjna wewnątrz modułu | GB/T 3048.2 | miesięcznie lub według udziału partii |
| Powłoka i lutowanie | czy złącze w ogóle się tworzy | GB/T 6462, GB/T 16921 | grubość każda partia, odrywanie miesięcznie |
| Środowiskowe | czy złącze i otaczający je polimer przetrwają | GB/T 10125 i dwie klauzule starzenia | przy nowym dostawcy, nowej powłoce, nowej folii |
Wymiary i wygląd: tanie, szybkie i tam, gdzie zaczyna się większość sporów
Dla taśmy płaskiej liczby są krótkie. Tolerancja grubości wynosi ±0.01 mm, a tolerancja szerokości ±0.08 mm. Wygięcie boczne, łuk, który chińscy dostawcy nazywają zgięciem sierpowym, nie może przekraczać 5 mm na metr. Wygląd dopuszcza nie więcej niż trzy pinhole lub plamy zgorzeliny na 10 cm, każda mniejsza niż 0.5 mm², oraz brak przebarwień oksydacyjnych lub pominiętego powlekania.
Wygięcie jest tym, co gryzie. Wygięta taśma nie prowadzi prosto przez stringer, a taśma, która dryfuje na boki, powoduje jednocześnie dwie awarie: przesunięte złącze i gołą taśmę tam, gdzie powinno być złącze. Obie są widoczne na linii i żadna nie jest widoczna na karcie danych.
Dla drutu okrągłego trzy parametry to średnica, okrągłość i prostość, i tutaj mikrometr ręczny przestaje być wystarczający. Przeanalizowaliśmy arytmetykę na stronie o produkcji taśmy: drut 0.01 mm poniżej nominalnej ma o 12.1% wyższą rezystancję przy 0.18 mm, wobec 8.2% przy 0.26 mm i 6.0% przy 0.35 mm. Ta sama tolerancja absolutna kosztuje więcej, im cieńszy jest drut. Ciągły pomiar laserowym miernikiem istnieje właśnie z tego powodu; cztery punkty mikrometrem nie znajdą drutu, który jest owalny lub który wędruje na swojej długości.
Potem pułapka definicyjna, która kosztuje więcej sporów niż jakakolwiek tolerancja. Czy średnica w twojej karcie kontrolnej to średnica powlekana, czy rdzeń miedziany? Obie różnią się o dwukrotność grubości powłoki, dziesiątki mikrometrów na cienkim końcu zakresu. Jeśli karta danych mówi 0.26 mm, a twój miernik pokazuje 0.272 mm, nie znalazłeś wady; znalazłeś definicję. Zapisz podstawę w umowie, a spór zniknie.
Mechaniczne: Rm, Rp0.2 i wiersz, który norma pozostawia pusty
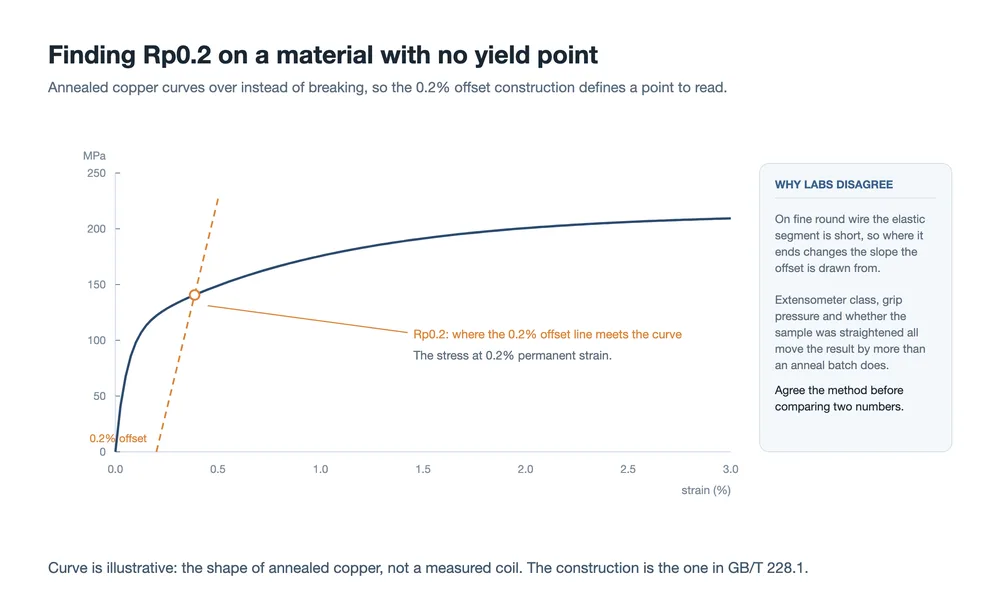
Próba rozciągania według GB/T 228.1, na długości pomiarowej 100 mm, daje jednocześnie trzy liczby. Wytrzymałość na rozciąganie Rm to naprężenie szczytowe przed zerwaniem próbki, które opisuje, jak duże obciążenie taśma wytrzymuje. Wydłużenie A to odkształcenie przy zerwaniu, które opisuje, jak daleko taśma się rozciąga przed zniszczeniem. Granica plastyczności Rp0.2 to naprężenie przy 0,2% odkształcenia trwałego i opisuje, jak dużą siłę taśma przekazuje do ogniwa, zanim zacznie ustępować.
| Właściwość (T/CPIA 0005) | Taśma łącząca, miękka | Taśma łącząca, ultramiękka | Taśma busbar |
|---|---|---|---|
| Rm, grubość powyżej 0,15 mm | ≥150 MPa | ≥130 MPa | ≥170 MPa |
| Rm, grubość 0,15 mm lub mniej | ≥110 MPa | ≥100 MPa | ≥120 MPa |
| Wydłużenie A, powyżej 0,15 mm | ≥25% | ≥20% | ≥25% |
| Wydłużenie A, 0,15 mm lub mniej | ≥15% | ≥15% | ≥18% |
| Rp0.2 | za porozumieniem | za porozumieniem | nie określono |
Spójrz na ostatni wiersz. Właściwość, która najbezpośredniej decyduje o tym, czy ogniwo pęknie podczas lutowania, to ta, której norma nie ustala. Jest ku temu powód: właściwy przedział zmienia się wraz z grubością ogniwa i procesem lutowania, więc jedna liczba byłaby dla kogoś błędna. Ale ten powód jest także ostrzeżeniem. Dostawca, którego certyfikat nie podaje Rp0.2, nie pominął liczby przypadkiem. Sam przedział i to, dlaczego oba jego końce mają znaczenie, opisano na stronie materiałów.
Sam pomiar jest delikatniejszy, niż się wydaje. Miedź wyżarzona nie ma wyraźnej granicy plastyczności do odczytania z krzywej, dlatego stosuje się konstrukcję przesunięcia 0,2%: rysuje się linię równoległą do odcinka sprężystego, zaczynając od odkształcenia 0,2%, i odczytuje naprężenie w miejscu przecięcia z krzywą. Na drucie 0,20 mm odcinek sprężysty jest krótki, co oznacza, że nachylenie kopiowane przez linię przesunięcia jest wyznaczane na podstawie bardzo niewielu danych. Klasa ekstensometru, nacisk szczęk i to, czy próbka została wyprostowana przed zamocowaniem, wszystko to zmienia wynik. Dwa laboratoria mogą być kompetentne i mimo to różnić się bardziej, niż zmienia się partia produkcyjna.
Warunki są częścią metody i to one są pierwszą rzeczą do porównania, gdy dwa laboratoria się nie zgadzają. Badanie w temperaturze 23 °C i przy wilgotności względnej 50%, na długości pomiarowej 100 mm, z kontrolą prędkości w dwóch etapach: 5 mm/min do około 2% odkształcenia, czyli pierwszych 2 mm przesuwu, następnie 10 do 20 mm/min dla reszty. Laboratorium, które prowadzi całe badanie przy 20 mm/min, odczytuje wyższe Rm i niższe wydłużenie na tym samym drucie, ponieważ materiał ma mniej czasu na relaksację. Żadna z liczb nie jest błędna; odpowiadają na różne pytania. Błędne jest ich porównywanie, co ma miejsce, gdy certyfikat i badanie odbiorcze zestawia się obok siebie bez dołączonej metody.
Rozciąganie to nie jedyne badanie mechaniczne warte przeprowadzenia. Próba wielokrotnego zginania polega na zginaniu taśmy wokół trzpienia o ustalonej średnicy aż do pęknięcia i podaje liczbę cykli. Jest prymitywna, szybka i wychwytuje to, czego pojedyncze rozciąganie nie potrafi: pękającą powłokę i rdzeń ulegający umocnieniu odkształceniowemu w miejscu, gdzie taśma przechodzi po rolce prowadzącej. Taśma, która przetrwa zwój i ginie na stringerze, zwykle nie przechodzi tego badania, zanim nie zawiedzie w czymkolwiek innym.
Elektryczne: poprawka, która zmienia werdykt
Rezystancję mierzy się metodą według GB/T 3048.2, w praktyce jako pomiar czterozaciskowy. Dwa styki przewodzą prąd, a dwa inne odczytują napięcie, więc rezystancja na zaciskach prądowych nigdy nie wchodzi do wyniku. Wymaganie jest porównawcze, a nie bezwzględne. W temperaturze 20 °C taśma nie może mieć większej rezystancji niż przewód miedziany o tych samych wymiarach. Dla odniesienia, wyżarzona miedź TU1 ma 0,017241 Ω·mm²/m, co wynosi 1,7241 µΩ·cm. Dlatego specyfikacje odbiorcze dla taśmy z miedzi cynowanej często podają pułap 1,72 µΩ·cm: powłoka nie powinna kosztować przewodności, tylko przekrój, który zajmuje.
Teraz część, która jest rutynowo pomijana. Współczynnik temperaturowy rezystancji miedzi wynosi około 3,93×10⁻³ na °C, czyli około 0,4% na stopień. Pomiar zwoju w temperaturze laboratoryjnej 28 °C bez poprawki daje odczyt około 3,1% za wysoki. Ten błąd jest tej samej wielkości co błąd średnicy obliczony na stronie produkcji i wskazuje w złym kierunku: dobry zwój nie przechodzi, albo zwój graniczny przechodzi, jeśli w pomieszczeniu było zimno.
Poprawka to jedna linia: podziel wartość zmierzoną przez 1 + 0,00393 × (t − 20), gdzie t to temperatura podczas badania. Instrukcja normy, aby wykonać pięć odczytów w temperaturze 20 ± 5 °C i je uśrednić, istnieje z tego samego powodu. Żaden z tych kroków nie jest trudny. Oba są pomijane wystarczająco często, że wartość rezystancji bez podanej temperatury badania nie jest pomiarem.
Powłoka i lutowanie: dwie liczby i jedna krzywa
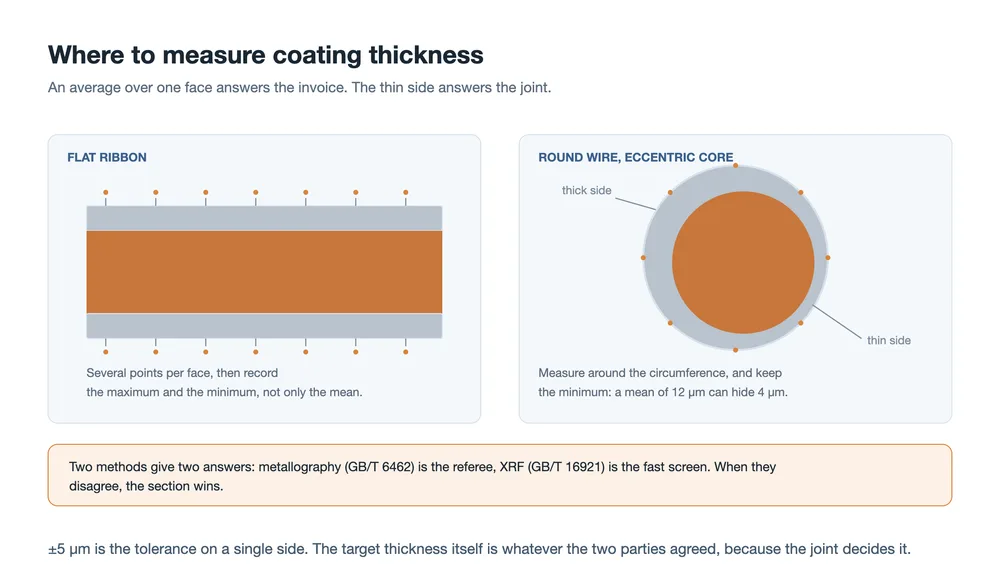
Grubość powłoki można mierzyć na dwa sposoby. Zgład metalograficzny (GB/T 6462) polega na cięciu, zatapianiu i polerowaniu taśmy oraz odczycie warstwy pod mikroskopem. Fluorescencja rentgenowska (GB/T 16921) mierzy bez niszczenia próbki i zajmuje sekundy, dlatego stosuje się ją na linii. Gdy obie metody się nie zgadzają, rozstrzyga zgład. Norma dopuszcza ±5 µm na jednej stronie i pozostawia grubość docelową obu stronom, ponieważ decyduje o niej złącze.
Na drucie okrągłym jeden lub dwa odczyty nie stanowią pomiaru. Jeśli rdzeń jest przesunięty względem środka powłoki, średnia z przekroju może być całkowicie akceptowalna, podczas gdy jedna strona jest cienka. Ta cienka strona to miejsce, w którym lut ma najmniej materiału do pracy, i to ona zawodzi. Mierz po obwodzie i zapisuj zarówno minimum, jak i średnią.
Zanim jakakolwiek taśma zostanie zlutowana, test zwilżania odpowiada na tańsze pytanie. Zlutuj pasek i zmierz kąt zwilżania spoiny: poniżej 90° cyna się rozeszła i związała, przy 90° lub więcej uformowała koralik i jedynie leży na powierzchni. Kąt zwilżania jest wskaźnikiem zastępczym, a nie specyfikacją, ale to najszybszy sposób odróżnienia problemu powłoki od problemu procesu. Jeśli partia tworzy koraliki na próbce, którą poprzednia partia zwilżyła, podejrzanym jest taśma lub jej przechowywanie, a nie lutownica. Utlenianie powłoki podczas przechowywania, nierówna cyna i cienka warstwa ujawniają się tutaj najpierw.
Lutowność mierzy się jako odrywanie. Zlutuj odcinek taśmy do standardowej próbki, następnie odciągnij go pod kątem 180° i zapisz siłę. T/CPIA 0005 ustala warunki: prędkość odrywania 20 mm/min, co najmniej 20 mm zlutowanej długości z co najmniej 15 mm stabilnego plateau, lutowanie w 340 ± 5 °C dla lutu ołowiowego lub 370 ± 5 °C dla bezołowiowego. Wartości akceptacji to średnia wytrzymałość na odrywanie co najmniej 4,0 N/mm dla lutu ołowiowego i 3,0 N/mm dla bezołowiowego.
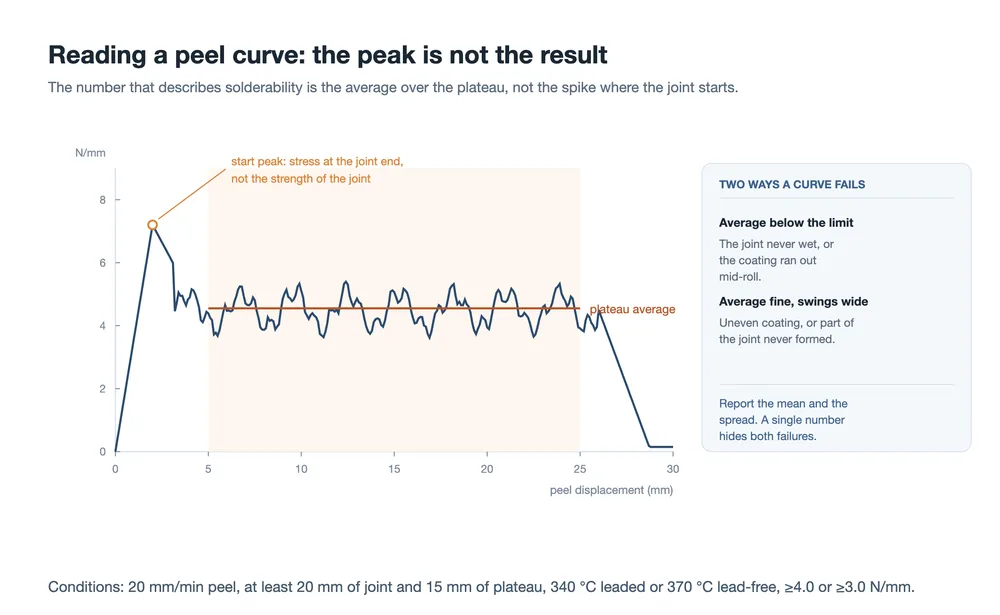
Czytaj plateau, nie skok. Pierwszy pik pochodzi z koncentracji naprężeń na końcu złącza i nic nie mówi o jego reszcie. Liczy się średnia w stabilnym odcinku, a następnie rozrzut w tym odcinku. Krzywa z akceptowalną średnią i dużymi wahaniami zwykle oznacza, że powłoka jest nierówna na długości lub że część złącza w ogóle nie została zwilżona. Oba przypadki przechodzą kontrolę jednej liczby i oba zawodzą w terenie.
Dwa różne testy dzielą słowo odrywanie, a ich liczby nie są porównywalne. Powyższy mierzy lutowność taśmy przy 20 mm/min. Wytrzymałość na odrywanie elektrody na poziomie ogniwa stosowana przez fabryki modułów podlega innemu dokumentowi, T/CSTM 00461-2022, przy 300 do 800 mm/min, z innymi wartościami akceptacji, i mierzy połączenie taśmy, linii siatki i procesu. Dostawca podający liczbę odrywania bez prędkości i próbki podał liczbę, której nie można umiejscowić.
| Co jest mierzone | Prędkość odrywania | Co Ci mówi | Czyj to problem |
|---|---|---|---|
| Lutowność taśmy (T/CPIA 0005) | 20 mm/min | czy powłoka zwilży i utrzyma | dostawca taśmy |
| Odrywanie elektrody ogniwa (T/CSTM 00461) | 300-800 mm/min | czy złącze, które faktycznie wykonujesz, utrzyma | taśma, ogniwo i proces razem |
Środowiskowe: test nie dotyczy taśmy
Pięć klauzul obejmuje trwałość, a sposób ich oceny jest najciekawszą częścią.
| Testy kwalifikacyjne | Warunki | Jak jest oceniane |
|---|---|---|
| Neutralna mgła solna | 48 h według GB/T 10125 | ocena ochrony 10, ocena wyglądu co najmniej 4, brak żółknięcia, czernienia, pęcherzy lub odwarstwień |
| PCT | 121 °C, 99-100% RH, 24 h | brak widocznego żółknięcia lub czernienia w promieniu 10 mm po obu stronach taśmy |
| Wilgotne gorąco | 85 °C, 85% RH, 1000 h | to samo kryterium |
| Cykle termiczne | −40 °C do +85 °C, powtarzane | siła odrywania i rezystancja mierzone ponownie po cyklach; brak rozdzielenia złącza, brak wzrostu rezystancji szeregowej |
| Przechowywanie w wysokiej temperaturze | 150 °C, 1000 h, na poziomie próbki | retencja wytrzymałości na odrywanie i brak mierzalnego wzrostu warstwy międzymetalicznej |
Dwa ostatnie nie badają taśmy. Badają dziesięć milimetrów po obu jej stronach, czyli enkapsulant i interfejs. To świadomy wybór i mówi, do czego służy test. Powłoka taśmy, pozostałości topnika i enkapsulant oddziałują pod wpływem ciepła i wilgoci. Widocznym produktem tego oddziaływania jest żółty pas lub czarna krawędź obok taśmy. Badanie samego paska taśmy w piecu całkowicie by to pominęło.
Praktyczną konsekwencją jest to, że te testy trzeba przeprowadzać z własną listą materiałów. Wynik mgły solnej na próbce dostawcy mówi, że powłoka jest odporna na korozję. Nie mówi, co się dzieje, gdy ta powłoka leży pod twoim EVA lub POE, z pozostałościami twojego topnika, w 85 °C przez sześć tygodni. Zachowanie modułu w wilgotnym cieple jest omówione szerzej na stronie trybów awarii DH1000, a szersza lista testów znajduje się w przeglądzie testów niezawodności.
Plan kontroli przychodzącej na trzech poziomach
Po ustaleniu metod plan wynika z tego, ile czasu kosztuje każdy test. Trzy poziomy obejmują prawie każdy rzeczywisty przypadek.
| Poziom | Częstotliwość | Pozycje |
|---|---|---|
| Partia | każda przychodząca partia | wygląd, wymiary (średnica lub grubość i szerokość), wytrzymałość na rozciąganie (Rm, Rp0,2, A), grubość powłoki |
| Okresowo | co miesiąc lub część partii | rezystancja, siła odrywania, wygięcie, okrągłość |
| Wprowadzenie i zmiana | nowy dostawca, nowa specyfikacja, zmiana procesu | mgła solna, PCT, wilgotne ciepło, zgodność z twoją folią i topnikiem |
Cztery nawyki sprawiają, że plan działa lepiej niż sama tabela.
Pobieraj próbki z obu końców zwoju. Wyżarzanie i cynowanie dryfują przy rozruchu i przy zmianie zwoju, a próbka z zewnętrznego zwoju to jedyne miejsce, gdzie te stany przejściowe już minęły.
Śledź rozkłady, nie werdykty. Partia, która przechodzi, to nie partia, która jest stabilna. Wykreślanie średniej i rozrzutu każdej właściwości na przestrzeni dwudziestu partii pokaże dryf wyżarzania na długo przed tym, zanim jakakolwiek pojedyncza partia przekroczy limit.
Kontroluj przechowywanie. Powłoka utlenia się po otwarciu zwoju, a lutowność spada wraz z nią. Zwój, który przeszedł przy przyjęciu, może zawieść na linii cztery tygodnie później, a raport obwini stringer. Zapisuj daty otwarcia i utrzymuj magazyn w suchości.
Wiedz, czego maszyna nie może ci powiedzieć. Stringer sprawdza umiejscowienie i proces, a nie wytrzymałość złącza, jak opisuje przewodnik po mechanizmie : żadna część maszyny nie mierzy odrywania. Dlatego test odrywania istnieje poza linią, na próbkach, i dlatego maszyna taka jak stringer AM050FH doprowadzenie do własnych granic nie jest dowodem, że złącze jest dobre.
Co należy zawrzeć w umowie technicznej
Normy podają wartości minimalne i metody. Wszystko, co decyduje o tym, czy dwa laboratoria się zgadzają, musi być zapisane osobno. W praktyce lista jest krótka:
- Podstawa średnicy lub grubości: powłoka czy rdzeń miedziany.
- Okno Rp0.2 z dolną i górną granicą oraz długość pomiarowa i metoda przesunięcia użyte do jej uzyskania.
- Siła odrywania w N/mm lub N, z definicją szerokości dla drutu okrągłego, prędkością odrywania i temperaturą lutowania.
- Docelowa grubość powłoki na stronę, poza tolerancją.
- Limity okrągłości i prostoliniowości dla drutu okrągłego, które norma pozostawia otwarte.
- Temperatura, w której raportowany jest opór, oraz wzór korekcyjny.
- Pozycja pobierania próbek, w tym czy uwzględniane są końce zwojów.
- Z jakim enkapsulantem i topnikiem przeprowadzane są testy środowiskowe.
Żaden z tych punktów nie jest egzotyczny. Każdy z nich, pozostawiony niezapisany, wywołał niezgodność, której rozstrzygnięcie trwało dłużej niż sam test.
Pytania, które pojawiają się w praktyce
Czy mogę zastosować T/CPIA 0005 do drutu okrągłego?
Traktuj to jako punkt wyjścia, a nie kompletną specyfikację. Dokument został napisany wokół płaskiej taśmy; średnica, okrągłość, prostoliniowość i podstawa N/mm dla przekroju okrągłego muszą zostać ustalone między obiema stronami. Dla drutu MBB i 0BB kształt i liczba drutów mają tak duże znaczenie, że klauzula dotycząca płaskiej taśmy nie może ich zastąpić.
Dlaczego moje Rp0.2 różni się od Rp0.2 dostawcy?
Zwykle to metoda, a nie metal. Porównaj długość pomiarową, konstrukcję przesunięcia, klasę ekstensometru, nacisk szczęk i to, czy próbka została wyprostowana. Na cienkim drucie odcinek sprężysty jest krótki, więc niewielkie różnice w ustawieniu przesuwają wynik bardziej niż zmiana partii wyżarzania. Najpierw uzgodnij metodę; jeśli liczby nadal się różnią, wtedy przyjrzyj się zwojowi.
Czy siłę odrywania podawać w N czy w N/mm?
N/mm normalizuje względem szerokości, co jest jednoznaczne dla płaskiej taśmy. Dla drutu okrągłego nie ma szerokości, przez którą można dzielić, więc niektórzy dostawcy podają N, a inni dzielą przez średnicę lub przez nominalny pas. Każda konwencja może działać; liczba bez swojej konwencji nie może. Strona taśma i topnik wymienia jednostki w sposób, w jaki zwykle podają je dostawcy.
Czy XRF wystarczy zamiast zgładu?
Do przesiewania na linii — tak. Jako zapis — nie. XRF jest szybki i nieniszczący i wychwyci zwój, który jest systematycznie cienki. Nie rozróżni mimośrodowego rdzenia w drucie okrągłym tak, jak robi to wypolerowany zgład, a normy czynią zgład rozstrzygającym, gdy oba się różnią. Zachowaj zgład dla poziomu wprowadzającego i dla sporów.
Dlaczego kryterium mgły solnej wygląda na dziesięć milimetrów od taśmy?
Ponieważ interesująca awaria występuje na granicy faz, a nie na metalu. Taśma może być odporna na korozję i nadal odbarwiać otaczającą ją folię, a taśma może się odbarwiać, podczas gdy złącze się trzyma. Ocena pasa po obu stronach taśmy to sposób, w jaki norma zamienia problem granicy faz w coś widocznego i powtarzalnego.
Czy naprawdę potrzebuję badania rozciągania na każdej partii?
To najtańsze wczesne ostrzeżenie, jakie masz. Wyżarzanie jest procesem najbardziej podatnym na dryf między partiami, a Rp0.2 plus wydłużenie to miejsce, gdzie ten dryf pojawia się najpierw, zanim stanie się pękaniem ogniw na stringerze. Badanie rozciągania kosztuje minuty na partię; epizod z pękniętymi ogniwami kosztuje zmianę.
Wnioski końcowe
Trudną częścią testowania taśmy nie są przyrządy. Jest nią spójność: która właściwość, gdzie pobrana, jak skorygowana, względem czego oceniana. Gdy dwa zbiory danych się różnią, produktywna kolejność to najpierw sprawdzić metodę, a potem taśmę. Ta kolejność sprawdziła się w kontroli odbiorczej wystarczająco długo, że warto ją zapisać przed następną niezgodnością, a nie po niej.
Norma mówi, jakie minimum musi spełniać taśma. Umowa mówi, jaka ta taśma musi być dla tej linii. To drugi dokument decyduje o wydajności.
Powiązane lektury:
- Co robi taśma PV: trzy zadania, jeden kompromis
- Materiały na taśmy PV: rdzeń miedziany, twardość i powłoka
- Struktura i rodzaje taśmy PV: płaska, okrągła i profilowana
- Jak powstaje taśma PV: ciągnienie, wyżarzanie i cynowanie
- Dlaczego topnik jest niezbędny do lutowania fotowoltaicznego
- Linia ciągnienia i cynowania drutu taśmowego
- Mechanizmy łączenia ogniw słonecznych w sznury: przewodnik strefa po strefie
- Test wilgotnego ciepła DH1000: tryby i mechanizmy awarii
- Testy niezawodności modułów PV: pełna lista
- Gorące punkty, mikropęknięcia i PID: trzy powolne awarie modułów
Podane tu wartości pochodzą z GB/T 31985 i T/CPIA 0005-2017 w opublikowanej postaci oraz z norm metod badań wymienionych w każdej sekcji. Opisują one wymagania tych dokumentów; nie są pomiarami naszego własnego produktu i nie zastępują aktualnego wydania normy ani podpisanej umowy technicznej. Arytmetyka oporu dla 0,18 mm jest naszym własnym obliczeniem, odtworzonym na stronie produkcji taśmy, przy założeniu miedzi o rezystywności 1,75×10⁻⁸ Ω·m, powłoki wyłączonej z przewodzenia i ogniwa połówkowego 182 mm. Oba odniesienia do klauzul, T/CPIA 0005-2017 i T/CSTM 00461-2022, to wydania obowiązujące w chwili pisania tej strony.