Krawędzie cięte laserowo w TOPCon: pasywacja przekroju
Spis treści
Krótka odpowiedź: Cięcie ogniwa na ćwiartki dzieli je wzdłuż rowka laserowego, a ten rowek pozostawia odsłonięty krzem na obu ściankach. Opublikowane podejście polega na wytworzeniu cienkiego tlenku tunelowego na ściance, osadzeniu na nim domieszkowanego n⁺ polikrzemu i pokryciu polikrzemu warstwą AlOₓ, dzięki czemu cięta powierzchnia zachowuje się jak kontakt selektywny, a nie centrum rekombinacji. Każdy dodany krok odbywa się w niskiej temperaturze, co czyni go interesującym dla linii, która już prowadzi proces LPCVD.
Ogniwa cięte na cztery i wielokrotnie są dziś zwykłą produkcją, a powód jest arytmetyczny: podział ogniwa na cztery obniża prąd przewodzony przez każdą taśmę, skraca drogę w poprzek palczastych kontaktów i zmniejsza straty rezystancyjne w połączeniach. Zysk jest realny i dlatego ogniwa TOPCon cięte na cztery stały się domyślnym rozwiązaniem, zanim ktokolwiek zaczął spierać się o koszty.
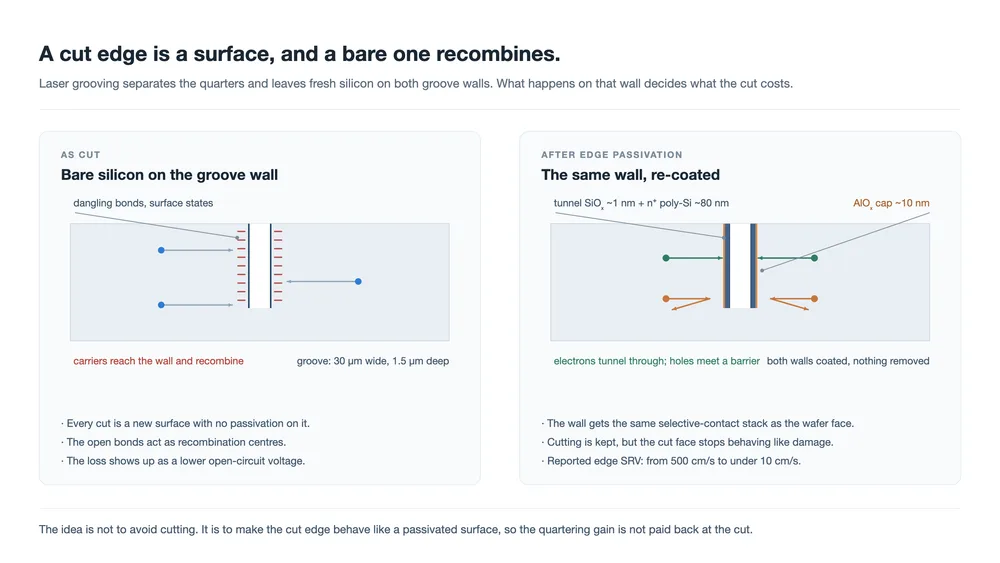
Koszt tkwi w samym cięciu. Rowek laserowy rozdziela ćwiartki, a ścianka, którą otwiera, to krzem, który nigdy nie miał warstwy pasywacyjnej. Stany powierzchniowe znajdują się tam w środku przerwy wzbronionej, a nośniki, które docierają do ścianki, rekombinują. To strata napięcia, nie strata zacienienia, i nie ujawnia się w żadnym pomiarze wykonanym przed krokiem cięcia.
Opisane poniżej podejście przestaje traktować tę ściankę jako uszkodzenie do zminimalizowania, a traktuje ją jako powierzchnię do pokrycia. To ta sama idea kontaktu selektywnego, którą TOPCon już stosuje na powierzchni płytki, zastosowana do powierzchni utworzonej przez cięcie kilka kroków procesowych wcześniej.
Krawędź cięta jest powierzchnią, i to najgorszą na ogniwie
Każda inna powierzchnia krzemu w gotowym module przeszła pełną sekwencję pasywacji: teksturowanie, czyszczenie, stos dielektryczny, czasem domieszkowaną warstwę pod nim. Ścianka rowka nie dostaje niczego z tego. Powstaje po utworzeniu złącza przedniego i po osadzeniu stosu tylnego, więc to, co pozostawia laser, to surowy materiał.
Liczby zwykle przytaczane dla tego rodzaju powierzchni są zniechęcające. Gęstości stanów międzyfazowych około 1 × 1012 cm−2 eV−1 oraz prędkość rekombinacji powierzchniowej powyżej 500 cm/s, obie podane dla przypadku bezpośrednio po cięciu w źródle, na którym opiera się ten artykuł. W porównaniu z powierzchnią pasywowaną mierzoną w jednocyfrowych cm/s, niepoddana obróbce krawędź cięta rekombinuje około dwa rzędy wielkości szybciej.
Znaczenie ma nie powierzchnia. Rowek poprzeczny ma 30 µm szerokości i około 1,5 µm głębokości, a cięcie ogniwa M10 na cztery otwiera około milimetra kwadratowego ścianki wobec 33 000 mm2 powierzchni płytki. Znaczenie ma to, że nośniki generowane w odległości dyfuzji od cięcia mogą do niego dotrzeć, a ścianka biegnie przez całą długość ogniwa w obu kierunkach. Strata skaluje się z długością linii, a wzór krzyżowy prowadzi długą linię przez środek każdej ćwiartki.
To także wyjaśnia, dlaczego strata zachowuje się jak problem napięciowy. Rekombinacja na krawędzi usuwa nośniki z objętości, a napięcie obwodu otwartego reaguje na całkowitą szybkość rekombinacji w ogniwie. Współczynnik wypełnienia też się zmienia. Zacienienie ujawniłoby się w prądzie; to ujawnia się w Voc i FF, co jest mniej oczywistym miejscem do sprawdzenia przy kwalifikacji procesu cięcia.
Czym właściwie jest powłoka
Opublikowana struktura nakłada trzy warstwy na ściankę cięcia w określonej kolejności. Czytając od krzemu na zewnątrz: bardzo cienki tlenek krzemu, przez który nośniki mogą tunelować, silnie domieszkowana warstwa polikrzemu, która je odprowadza, oraz warstwa tlenku glinu, która dopełnia chemiczną pasywację międzyfazy.
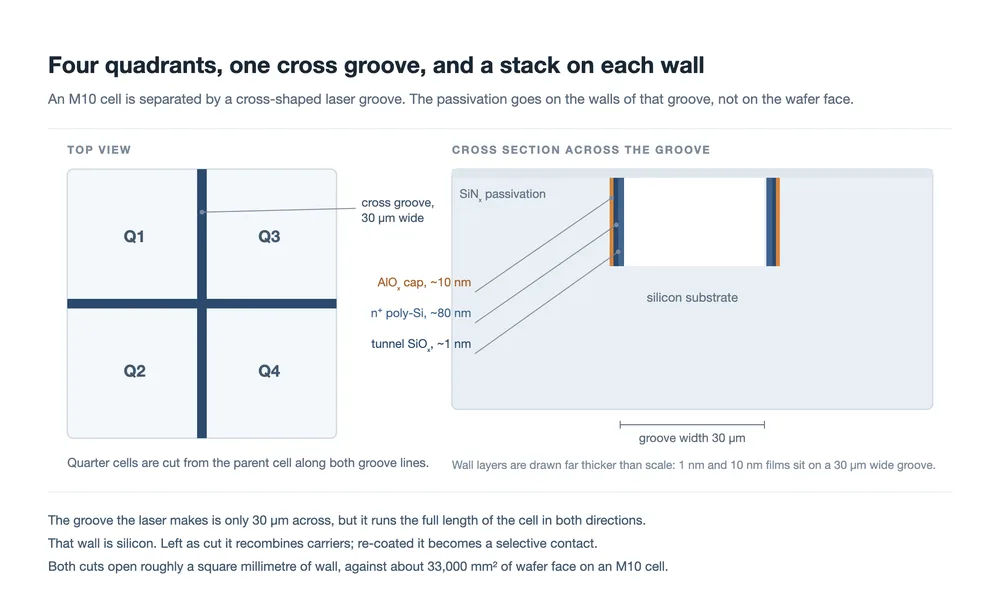
| Warstwa na ściance cięcia | Grubość | Co robi |
|---|---|---|
| Tlenek tunelowy, SiO2 | około 1–1,2 nm | Wystarczająco cienki, by nośniki mogły tunelować, wystarczająco gruby, by trzymać metal i warstwę domieszkowaną z dala od powierzchni krzemu |
| Domieszkowany polikrzem | 80–120 nm | Odprowadza zebrane nośniki w bok i ustala pracę wyjścia, która czyni kontakt selektywnym |
| AlOx warstwa | około 10 nm | Chemiczna pasywacja pozostałych stanów międzyfazowych oraz bariera przeciw zanieczyszczeniom |
Dwie rzeczy odróżniają to od zwykłego ponownego wytworzenia tlenku. Po pierwsze, stos nie jest wyłącznie dielektrykiem; zawiera domieszkowany półprzewodnik, więc może także przewodzić. Czysty tlenek pasywowałby ściankę i pozostawił ją elektrycznie martwą, co jest w porządku dla powierzchni, która nic nie zbiera, ale ścianka tutaj leży między dwiema ćwiartkami, z których obie muszą przenosić prąd. Po drugie, grubości mają znaczenie w sposób, którego nie mają na płaskiej płytce. Polikrzem musi być wystarczająco gruby, by pozostać ciągły na rowku o głębokości 1,5 µm z zaokrąglonym dnem. Musi też być wystarczająco cienki, by jego własne naprężenie nie spowodowało pęknięcia lub odklejenia od ścianki.
Źródło podaje 120 nm dla polikrzemu w opisie struktury i 80 nm w sekwencji procesowej, zauważając, że 80 nm wystarcza dla efektu pasywacji polowej. Tę różnicę warto odnotować, a nie wygładzać: sugeruje ona, że grubość warstwy jest parametrem regulowanym w oknie procesowym, a nie stałym celem, i że obie wartości mieszczą się w zakresie uznawanym przez autorów za wykonalny.
Dlaczego cienki tlenek i warstwa domieszkowana filtrują nośniki
Mechanizm opiera się na inżynierii pasm, a nie na chemii, i jest to ten sam mechanizm, który uczynił TOPCon konkurencyjnym. Na odsłoniętej ściance stany międzyfazowe są rozłożone w całej przerwie wzbronionej. Elektron, który dociera do jednego z tych stanów, ma gdzie się ulokować, a dziura docierająca do tego samego stanu zamyka obwód: oba rekombinują, a para zostaje utracona.
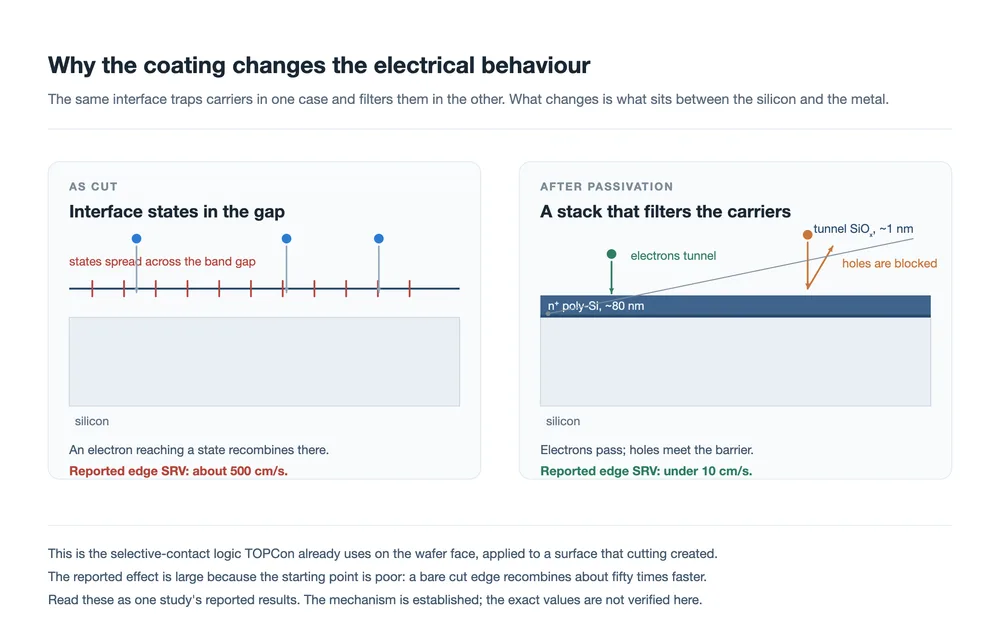
Gdy tlenek i domieszkowany polikrzem są już na miejscu, struktura pasm na granicy międzyfazowej nie jest już płaska. Cienki tlenek blokuje bezpośrednią ścieżkę między krzemem a warstwą domieszkowaną, pozostając wystarczająco cienkim, aby elektrony mogły przez niego tunelować. Ładunek w warstwie domieszkowanej wygina pasma w krzemie tuż pod granicą międzyfazową, co tworzy asymetrię: jeden typ nośnika napotyka niską barierę i przechodzi, drugi napotyka wysoką barierę i zawraca.
Zgłoszony wynik to spadek szybkości rekombinacji powierzchniowej na krawędzi cięcia z około 500 cm/s do poniżej 10 cm/s, czyli zmiana o około 98%. To duża liczba, a jest duża z prostego powodu: punktem wyjścia jest powierzchnia niepasywowana, czyli bliska najgorszemu możliwemu przypadkowi. Poprawa powierzchni pasywowanej o ten sam współczynnik nie byłaby możliwa.
Warto być precyzyjnym co do tego, czego powłoka nie robi. Nie usuwa rowka, nie odtwarza krzemu wyablowanego przez laser i nie czyni ścianki optycznie użyteczną. Ćwiartka jest nadal węższa. Twierdzenie jest węższe: cięta powierzchnia przestaje działać jako miejsce, gdzie nośniki giną, a zaczyna działać jako miejsce, gdzie mogą być zbierane.
Gdzie lokują się etapy procesu
Trasa opublikowana z tą strukturą to normalna sekwencja TOPCon z jednym wstawieniem: po wycięciu przez laser rowka poprzecznego ścianka jest utleniana i ponownie domieszkowana przed naniesieniem stosu pasywacyjnego na poziomie ogniwa. Wszystko inne pozostaje tam, gdzie było.
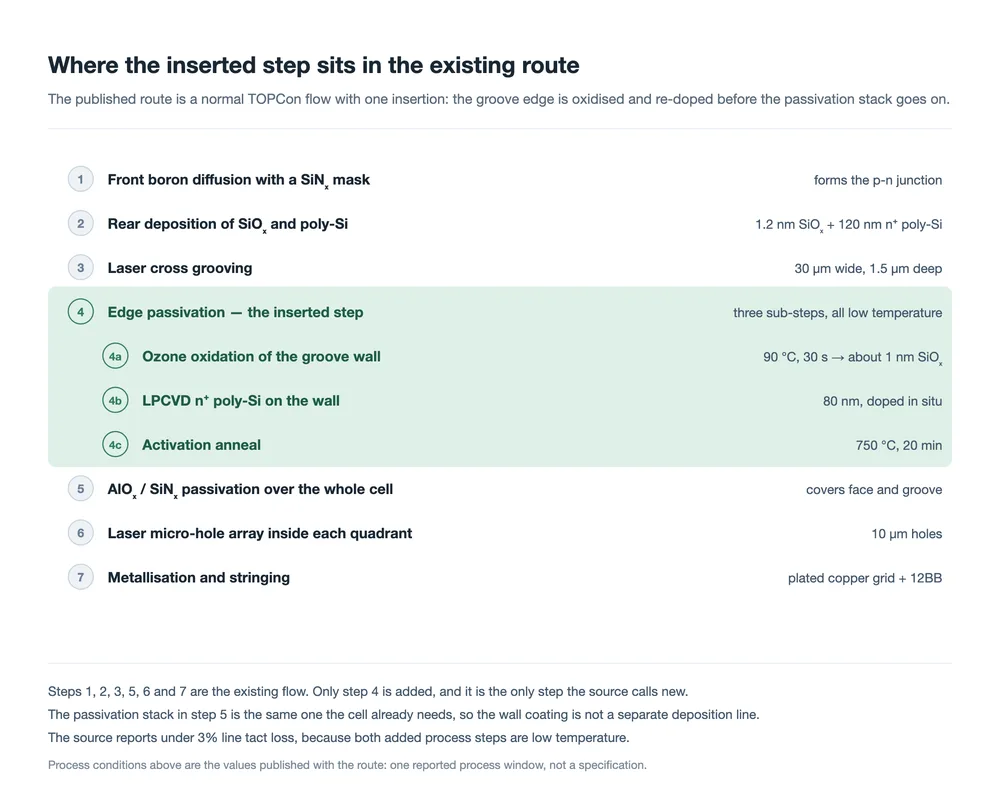
| Krok | Opublikowany warunek | Dlaczego jest tak ustawiony |
|---|---|---|
| Rowkowanie krzyżowe laserem | 30 µm szerokości, 1,5 µm głębokości | Wystarczająco głęboko, aby czysto rozdzielić ćwiartki, wystarczająco płytko, aby ograniczyć powierzchnię ścianki i otaczające ją uszkodzenia mechaniczne |
| Utlenianie ozonem | 90 °C, 30 s, około 1 nm | Tworzy jednolity tlenek bez budżetu termicznego, który zakłóciłby złącze już obecne w płytce |
| Polikrzem LPCVD | 80 nm, domieszkowany in situ | Domieszkowanie podczas osadzania pozwala uniknąć osobnego etapu dyfuzji i daje kontrolowany gradient stężenia przez warstwę |
| Wygrzewanie aktywacyjne | 750 °C, 20 min | Aktywuje domieszkę i krystalizuje warstwę, co czyni ją przewodnikiem, a nie dielektrykiem |
| Zaokrąglanie rowka | 2 s TMAH po rowkowaniu | Tępi ostre narożniki rowka, gdzie zaczynają się pęknięcia i nieciągłości powłoki |
| Kontrola krystaliczności | Raman, powyżej 80% | Niecałkowicie skrystalizowana warstwa pasywuje słabo i przewodzi gorzej, więc jest traktowana jako mierzalny wynik |
Zaokrąglanie TMAH i kontrola krystaliczności to dwa szczegóły, które sprawiają, że wygląda to na trasę produkcyjną, a nie demonstrację laboratoryjną. Rowek o głębokości 1,5 µm ma narożnik, a narożniki to miejsca, gdzie osadzane warstwy stają się cienkie i gdzie koncentruje się naprężenie. Zaokrąglenie narożnika przez dwie sekundy kosztuje prawie nic i usuwa klasę awarii, która w przeciwnym razie pojawiłaby się później, w cyklach termicznych lub podczas manipulacji.
Dla linii produkcyjnej interesujące jest to, że żaden z dodanych etapów nie wymaga nowego narzędzia. Utlenianie, osadzanie i wygrzewanie mieszczą się w zdolności LPCVD, którą linia TOPCon już ma, a dwa dodane etapy są niskotemperaturowe, więc budżet termiczny gotowego ogniwa nie jest zakłócony. Źródło podaje stratę taktu linii poniżej 3%, co jest liczbą, którą należy sprawdzić w pierwszej kolejności, gdy proponuje się nowy etap: etap, który poprawia sprawność o pół punktu, ale kosztuje 10% przepustowości, to inna propozycja niż taki, który kosztuje 3%.
Zmienia się także końcowa część sekwencji, i to nie z powodu powłoki. Ogniwo cięte na cztery części, które zachowuje układ 12BB, musi być łączone z ćwiartek, a cięta krawędź jest teraz powierzchnią, którą obsługuje stringer. Tolerancja umieszczenia, siła przykładana przez taśmę na złączu i ilość ciepła, jaką ogniwo odbiera podczas lutowania, działają na element, którego krawędź ma przez siebie rowek o szerokości 30 µm. To tutaj łączenie i stringowanie cienkim drutem oraz etap szyn zbiorczych spotykają się z konstrukcją ogniwa, i to jest ta część przepływu, której powłoka nie dotyczy.
Co pokazuje zgłoszone porównanie
Źródło drukuje porównanie przed i po dla standardowego ogniwa ciętego na cztery części oraz tego samego ogniwa z pasywowaną krawędzią. Poniższa tabela je odtwarza. Są to liczby opublikowane z tą trasą; pochodzą z jednego źródła i nie zweryfikowaliśmy ich niezależnie.
| Parametr | Standardowe cięcie na cztery części | Z pasywowaną krawędzią | Zmiana |
|---|---|---|---|
| SRV krawędzi (cm/s) | 500 | poniżej 10 | −98% |
| Napięcie obwodu otwartego (mV) | 736 | 744 | +8 mV |
| Prąd zwarcia (mA/cm2) | 40.8 | 41.0 | +0.2 |
| Współczynnik wypełnienia (%) | 84.0 | 84.5 | +0.5 |
| Sprawność ogniwa (%) | 25.3 | 25.8 | +0,5 bezwzględnie |
| Dwustronność (%) | 85 | 90 | +5 punktów |
Czytaj wzorzec, a nie poszczególne wartości. Wzrost napięcia jest większy niż wzrost prądu, co przewiduje mechanizm: rekombinacja na powierzchni kosztuje najpierw napięcie. Współczynnik wypełnienia zmienia się nieznacznie, co jest spójne z niewielkim zmniejszeniem udziału obszaru elektronicznie martwego. Sprawność podąża za napięciem, a 0,5 punktu bezwzględnie to główne twierdzenie.
Liczba dotycząca dwustronności zasługuje na więcej ostrożności niż pozostałe. Przejście z 85% do 90% to skok o pięć punktów spowodowany zmianą na powierzchni stanowiącej niewielki ułamek tylnej powierzchni ogniwa, a źródło nie wyjaśnia mechanizmu. Może to być prawdziwe, jeśli cięta krawędź była wcześniej lokalną ścieżką bocznikową na tyle, ale to także rodzaj liczby, jaką może dać jedna mała próbka. Traktuj ją jako najmniej udokumentowaną pozycję w tabeli.
Co nie jest jeszcze rozstrzygnięte
W opublikowanym przypadku brakuje czterech rzeczy i wszystkie cztery mają znaczenie, zanim linia podejmie decyzję.
- Dane niezawodnościowe dla pasywowanej krawędzi. Tlenek o grubości 1 nm i nakładka z tlenku glinu o grubości 10 nm na ściance rowka są narażone na to samo wilgotne ciepło, cykle termiczne i obciążenie mechaniczne co reszta ogniwa. Krawędź cięcia jest również miejscem koncentracji naprężeń podczas cykli termicznych, ponieważ dwa ćwierćogniwa rozszerzają się względem rowka. Nic z tego nie pojawia się w tabeli porównawczej.
- Kwestia grubości. Źródło podaje dwie różne grubości polikrzemu dla tej samej struktury. To nie jest sprzeczność, ale oznacza, że optimum nie jest jednoznacznie określone, a grubość wpływa jednocześnie na naprężenia, czas osadzania i takt.
- Niezależna replikacja. Wzrost wydajności pochodzi z jednego raportowanego zestawu danych. Bezwzględny wzrost o 0,5 punktu jest wystarczająco duży, by warto było go ścigać, i wystarczająco duży, by warto było go zweryfikować na innej linii oraz z inną kombinacją pasty i taśmy.
- Interakcja z resztą ogniwa. Dodanie warstwy domieszkowanej na ściance rowka zmienia to, jak ta ścianka zachowuje się elektrycznie między dwoma ćwierćogniwami. To, jak współdziała z wzorem metalizacji tylnej i z łączeniem ćwierćogniw w łańcuchy, jest kwestią systemową, a nie kwestią powłoki.
W tym samym kierunku można wysnuć szerszy wniosek. Cięcie ogniwa to kompromis, który zaakceptowano wyłącznie na podstawie zysku z połączeń międzykontaktowych. Ramy czterocięcia traktują cięcie jako założenie, a analiza wielokrotnego cięcia bada, co mniejsze ogniwo robi z zacienieniem i z układem modułu. Prace nad krawędzią cięcia uderzają w kosztową stronę tego kompromisu i jeśli się potwierdzą, zmieniają optymalną liczbę cięć, a nie tylko poprawiają obecną.
Jak czytać to na tle reszty dyskusji o cięciu
Gdy mowa o ogniwach czterociętych, zwykle miesza się trzy odrębne idee, a ich rozdzielenie ułatwia czytanie literatury.
Pierwsza to zysk z połączeń międzykontaktowych: ćwierćogniwa przewodzą jedną czwartą prądu, więc straty rezystancyjne w taśmie gwałtownie spadają. To jest ustalone i dlatego technologia jest w produkcji. Druga to konsekwencja na poziomie modułu, gdzie mniejsze ogniwa zmieniają tolerancję zacienienia, wymagania dotyczące puszki przyłączeniowej i zachowanie mechaniczne laminatu; dwuczęściowa puszka przyłączeniowa jest jednym z widocznych rezultatów. Trzecia to sama powierzchnia cięcia, która jest tematem tego tekstu i którą dwie pierwsze dyskusje zwykle pomijają.
Praktycznym łącznikiem między nimi jest przepływ procesu. Rowkowanie wykonuje się w etapie cięcia laserowego, etap powlekania wpisuje się w zdolność produkcyjną LPCVD, którą linia już posiada, a etapy wykańczające to metalizacja i łączenie w łańcuchy. Linia oceniająca tę ścieżkę naprawdę ocenia, czy wstawienie pasuje między dwa narzędzia, które już ma, a publikowana wartość taktu wynosi około 3%.
FAQ
Czy powłoka eliminuje potrzebę cięcia?
Nie. Ćwierćogniwa są nadal cięte, a rowek nadal istnieje. Zmienia się zachowanie elektryczne ścianki odsłoniętej przez rowek, a nie geometria.
Dlaczego nie ciąć po prostu łagodniejszym procesem?
Czystsze cięcie zmniejsza uszkodzenia, ale nadal pozostawia niepasywowaną powierzchnię. Rekombinacja wynika w równym stopniu z braku pasywacji, co z chropowatości, dlatego odpowiedzią jest tu powłoka, a nie lepsza receptura laserowa.
Czy tlenek o grubości 1 nm jest niezawodny?
Tlenki tunelowe tego rzędu są już stosowane w produkcji TOPCon, więc koncepcja jest sprawdzona na powierzchni płytki. To, czy ta sama grubość przetrwa na ściance rowka, która ma inną orientację powierzchni i bardziej chropowaty punkt wyjścia, jest jednym z otwartych pytań.
Czy dotyczy to tylko TOPCon?
Połączenie tlenku tunelowego i domieszkowanego polikrzemu to struktura TOPCon, więc ścieżka jest naturalnie skierowana do linii, które już ją stosują. Inne typy ogniw cięte na kawałki wymagałyby stosu pasywacyjnego zgodnego z ich własnym procesem, co jest odrębnym problemem inżynierskim.
Co sprawdzilibyśmy najpierw w próbie?
Wskaźnik zastępczy SRV krawędzi i napięcie, przede wszystkim. Następnie jednorodność osadzania wzdłuż rowka o szerokości 30 µm, krystaliczność warstwy i koszt taktu wstawionych etapów, a zachowanie mechaniczne ćwierćogniwa po rowkowaniu to element najłatwiejszy do zapomnienia.
Czy powłoka zmienia to, co musi robić urządzenie do łączenia w łańcuchy?
Nie bezpośrednio. Powłoka jest elektryczna, więc dokładność umieszczania, temperatura lutowania i siła manipulacji pozostają bez zmian. Samo ćwierćogniwo z rowkiem przez środek pozostaje trudniejszym obiektem do obsługi i jest to odrębne ograniczenie od tego, którym zajmuje się ta praca.
Wnioski końcowe
Cięcie krzemu, by ogniwa były lepsze, to nieco dziwny kompromis, który działa, ponieważ zysk z połączeń międzykontaktowych jest duży. Ta praca domyka pętlę w tej części kompromisu, która nigdy nie została wyceniona: w powierzchni, którą tworzy cięcie. Powlekanie ścianki rowka tym samym stosem kontaktów selektywnych, którego ogniwo używa gdzie indziej, jest spójną odpowiedzią, a fakt, że można to zrobić z istniejącą zdolnością produkcyjną LPCVD i dwoma niskotemperaturowymi etapami, jest powodem, by to obserwować.
Obowiązuje zwykła ostrożność. Mechanizm jest solidny i wynika z ustalonej fizyki; raportowany półpunktowy wzrost wydajności pochodzi z jednego źródła i nie został niezależnie potwierdzony, a zwłaszcza wartość dwustronności jest słabsza niż reszta tabeli. Dla linii rozsądnym stanowiskiem jest śledzenie tego jako wstawienia procesowego o realnym, ale niezweryfikowanym zysku i testowanie go za pomocą pomiaru, który przewiduje mechanizm, czyli napięcia.
Powiązane lektury: Ogniwa TOPCon czterocięte: co zmienia cięcie · Technologia ogniw czterociętych: argument za wydajnością · Moduły wielokrotnie cięte i odporność na zacienienie · Dlaczego moduły czterocięte wymagają dwuczęściowych puszek przyłączeniowych · Ogniwa THBC i kontakty pasywacyjne · Metalizacja ogniw PV i kwestia miedzi · Maszyny do łączenia w łańcuchy: jak działają · Sprzęt do laserowego cięcia ogniw · Mapa drogowa ogniw BC: od struktury do procesu · Stacje i układ linii do paneli słonecznych
Uwaga o danych: grubości warstw, warunki procesu i porównanie przed i po to wartości opublikowane wraz z tą ścieżką i są przytoczone zgodnie z raportem; nie zostały niezależnie zweryfikowane. Wartość powierzchni ścianki około 1 mm2 to nasze własne oszacowanie na podstawie rowka o szerokości 30 µm, głębokości 1,5 µm i dwóch cięć na pełną długość ogniwa 182 mm, w stosunku do powierzchni płytki 33 124 mm2Ranking strat, napięcie przed prądem, wynika z mechanizmu, a nie z wydrukowanej wartości.