Jakie maszyny są używane do produkcji paneli słonecznych?
Spis treści
Jakie maszyny są używane do produkcji paneli słonecznych?
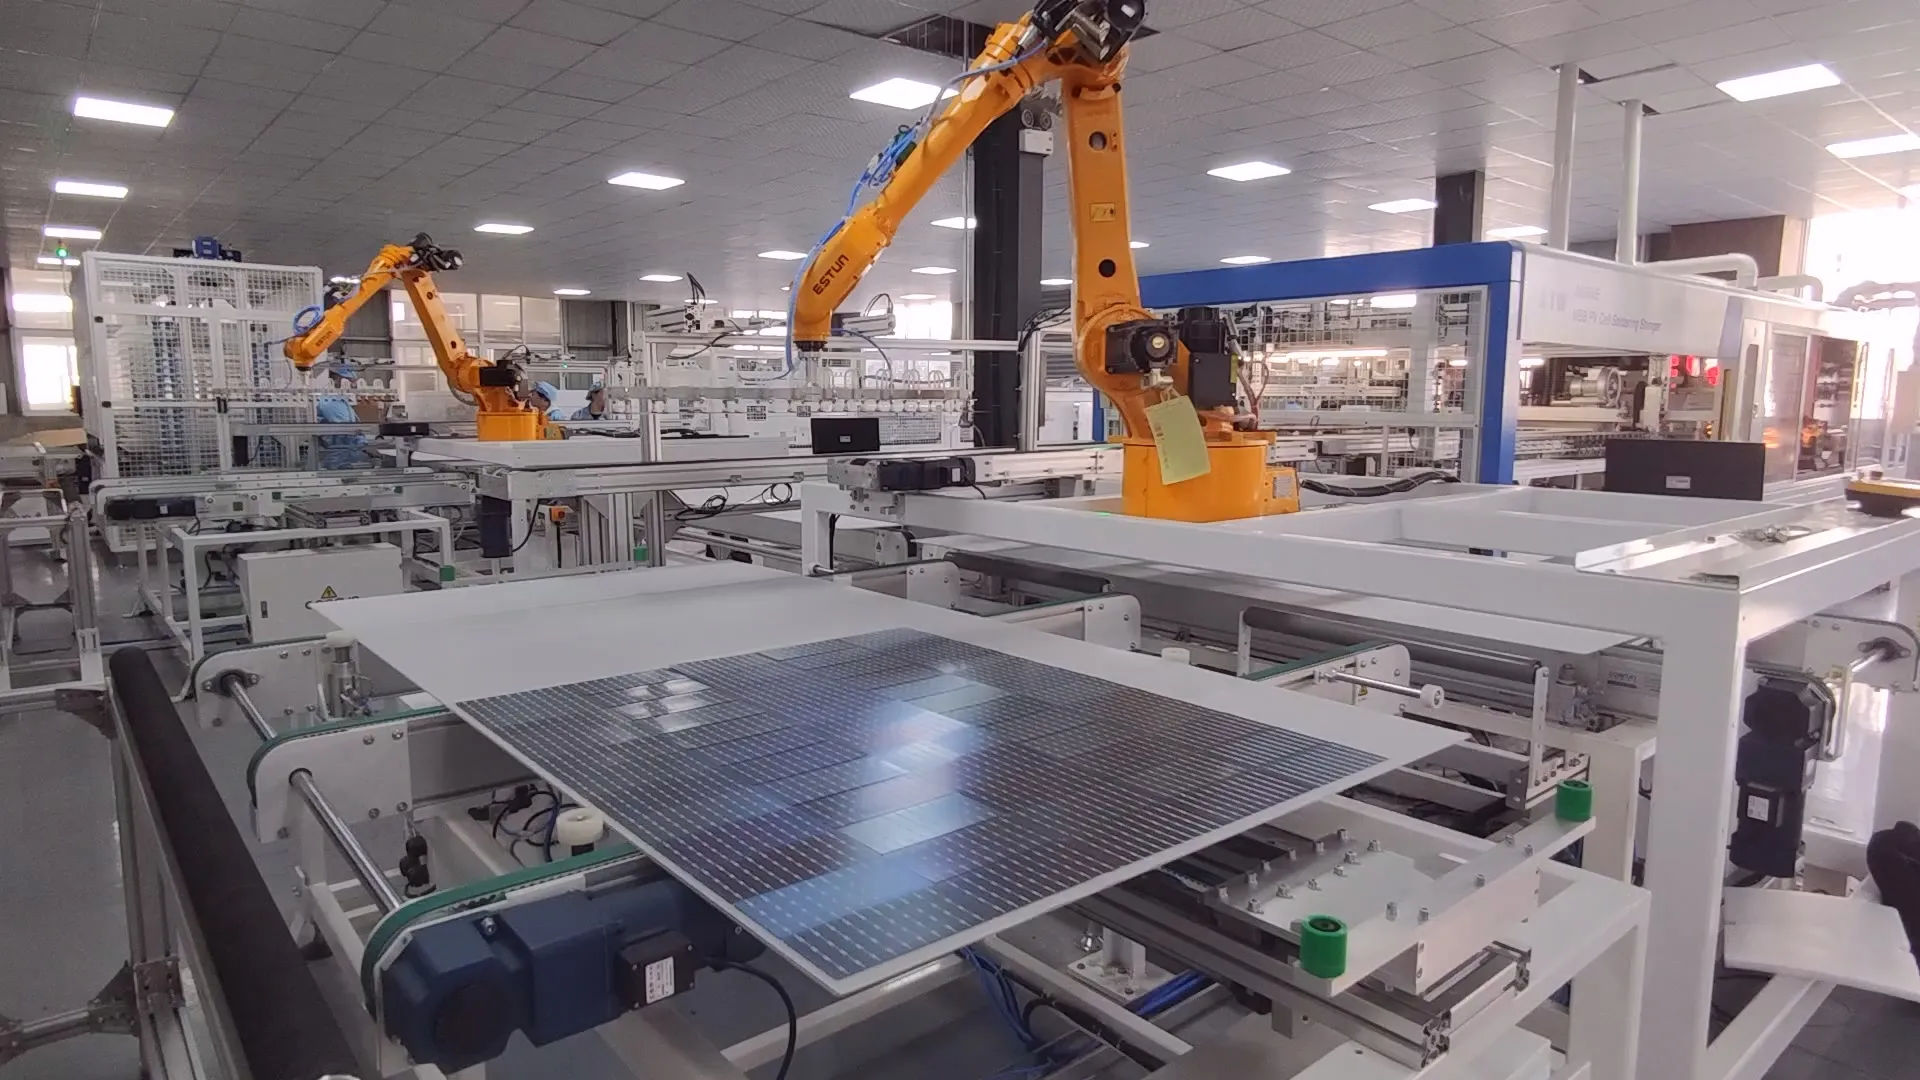
Wchodząc do fabryki paneli słonecznych, nie zobaczysz jednej ogromnej maszyny zamieniającej surowce w gotowe panele. To, co faktycznie zobaczysz, to połączona linia produkcyjna, w której każda maszyna wykonuje określoną część zadania: cięcie ogniw, lutowanie ich w stringi, układanie stringów, laminowanie modułu, montaż ramy i wreszcie testowanie gotowego panelu.
Na papierze brzmi to dość prosto. W rzeczywistej produkcji każdy proces wpływa na następny. Niewielki błąd pozycjonowania podczas układania może stać się pęcherzem lub wadą wyrównania po laminowaniu. Słaby lut może wyglądać dobrze dla ludzkiego oka, ale pojawić się jako ciemny obszar podczas kontroli EL.
Dlatego dobra linia produkcyjna paneli słonecznych musi działać jako jeden zrównoważony system, a nie jako przypadkowy zbiór maszyn.
Zanim przejdziemy do sprzętu, istnieje jedno ważne rozróżnienie.
Ten artykuł dotyczy linii produkcyjnej modułów słonecznych—fabryki, która kupuje gotowe ogniwa słoneczne i montuje je w panele słoneczne. Produkcja ogniw słonecznych z płytek krzemowych to inny proces obejmujący sprzęt do obróbki chemicznej na mokro, piece dyfuzyjne, systemy PECVD lub ALD, sitodruki, piece do wypalania i inne specjalistyczne maszyny.
Jakie więc maszyny są używane do produkcji gotowego panelu słonecznego?
1. Tester i sortownik ogniw słonecznych
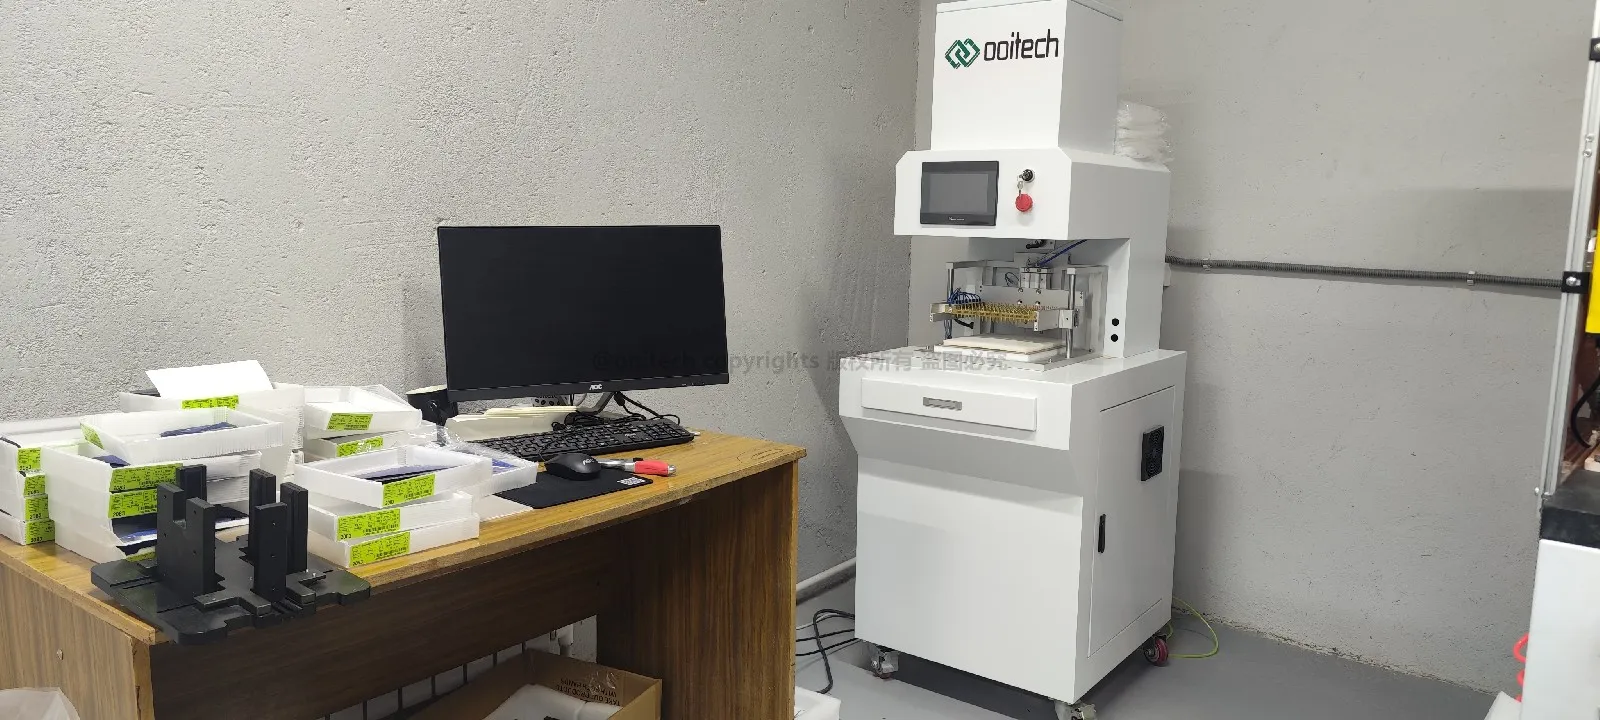
Ogniwa słoneczne z tej samej partii produkcyjnej nie zawsze są elektrycznie identyczne. Ich prąd, napięcie i moc maksymalna mogą się nieznacznie różnić. Jeśli ogniwa o znacznie różnych charakterystykach elektrycznych zostaną połączone w tym samym stringu, ogniwo o najniższej wydajności może ograniczyć moc całego stringu.
Tester ogniw słonecznych mierzy takie parametry jak:
Napięcie obwodu otwartego
Prąd zwarcia
Moc maksymalna
Wydajność ogniwa
Charakterystyka krzywej I-V
System sortowania następnie grupuje ogniwa o podobnych parametrach.
Niektóre linie produkcyjne wykorzystują również automatyczną kontrolę optyczną lub inspekcję EL na poziomie ogniw, aby zidentyfikować odpryski krawędziowe, ukryte pęknięcia, zanieczyszczenia i obszary nieaktywne elektrycznie, zanim ogniwa trafią do procesu łączenia w łańcuchy.
Może to wyglądać jak mały krok, ale dokładne sortowanie pomaga zmniejszyć niedopasowanie elektryczne i poprawia spójność gotowych modułów.
2. Maszyna do cięcia ogniw słonecznych laserem
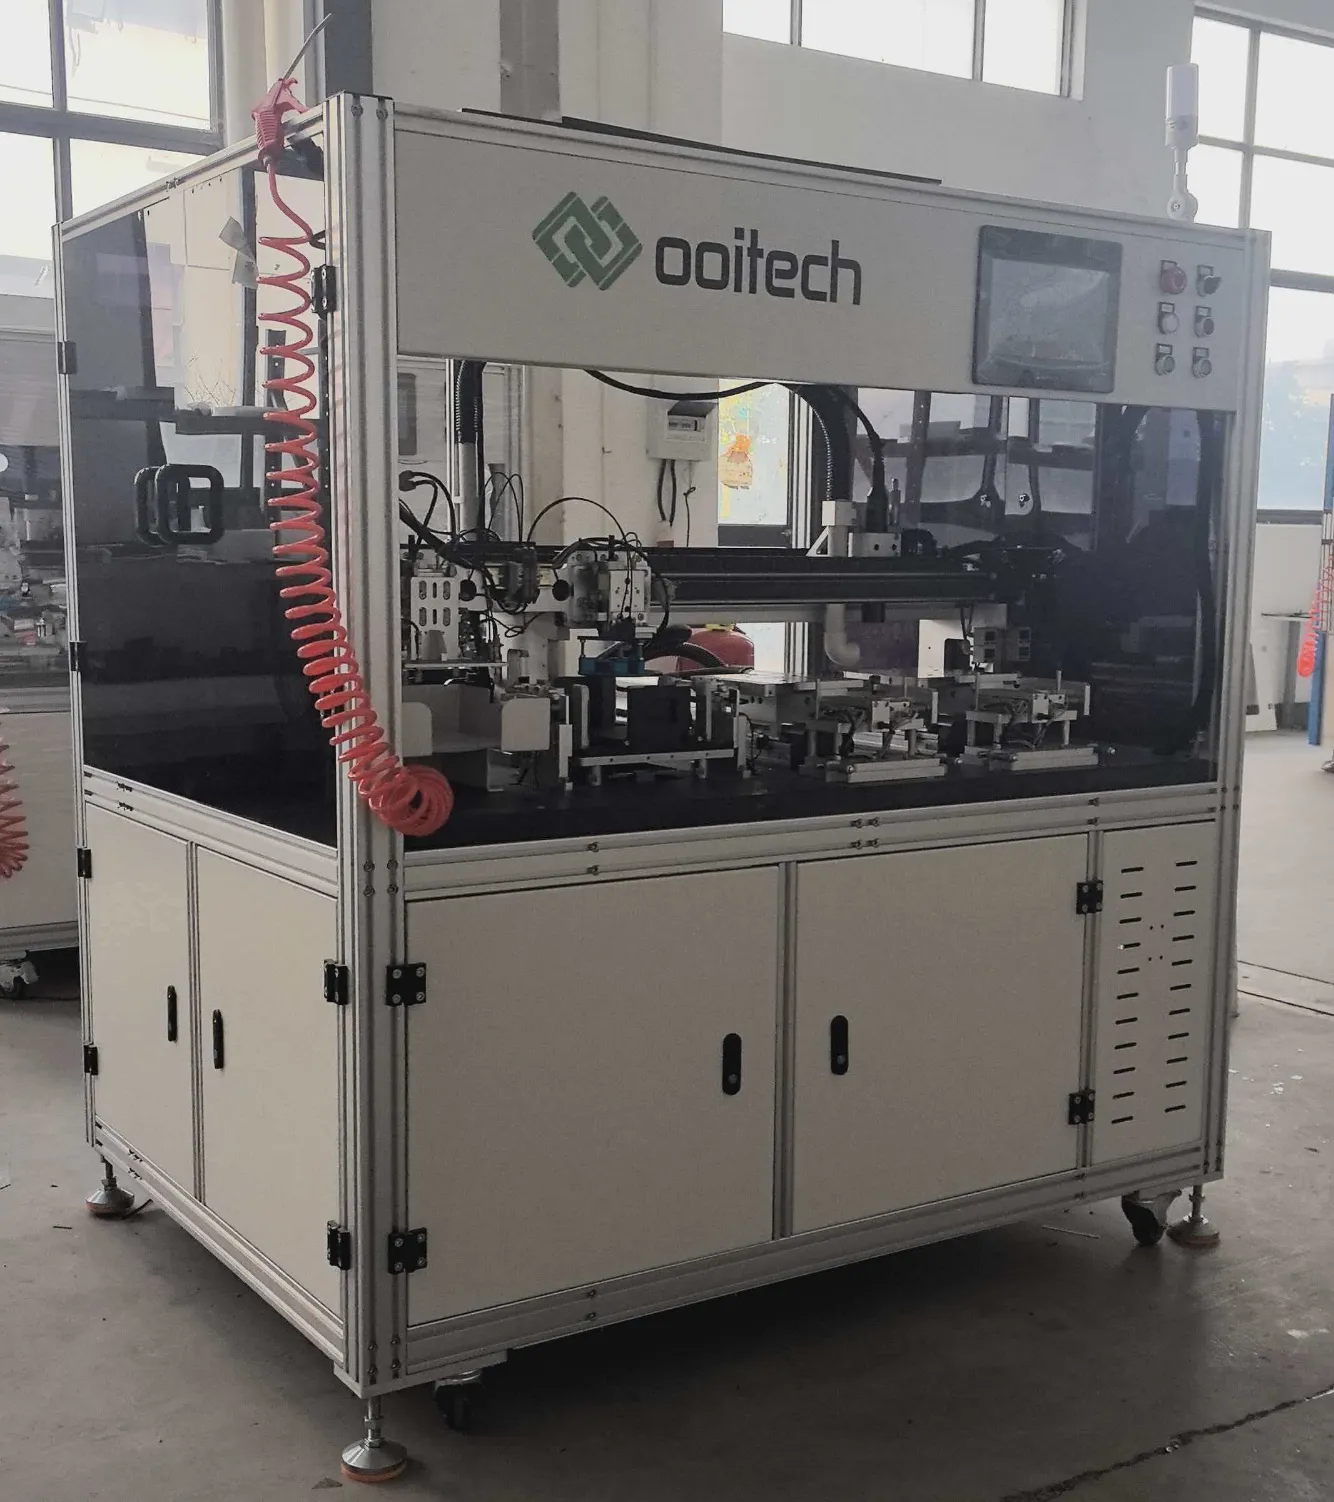
Większość nowoczesnych modułów słonecznych wykorzystuje ogniwa przecięte na pół. Moduły typu shingled i inne specjalne konstrukcje modułów mogą wykorzystywać jeszcze mniejsze sekcje ogniw. W takich przypadkach ogniwa słoneczne pełnowymiarowe muszą zostać podzielone przed łączeniem w łańcuchy.
Maszyna do cięcia ogniw słonecznych laserem nacina i rozdziela ogniwa z wysoką precyzją. W zależności od konstrukcji modułu może ciąć ogniwa na połowy, trzecie części lub mniejsze kawałki.
Stosowane są dwie popularne metody cięcia:
Konwencjonalne nacinanie laserowe, a następnie łamanie mechaniczne
Nieniszczące cięcie laserowe zaprojektowane w celu zmniejszenia naprężeń mechanicznych i termicznych
Cięcie nieniszczące staje się coraz ważniejsze, ponieważ ogniwa stają się cieńsze i większe. Mikropęknięcia powstałe podczas cięcia mogą się rozszerzać podczas łączenia w łańcuchy, laminowania, transportu lub długotrwałej pracy na zewnątrz.
Jeśli fabryka produkuje wyłącznie moduły z pełnymi ogniwami, maszyna do cięcia laserem może nie być konieczna. Jednak w przypadku produkcji modułów półogniwowych i shingled jest ona kluczowym elementem linii.
3. Maszyna tabber stringer
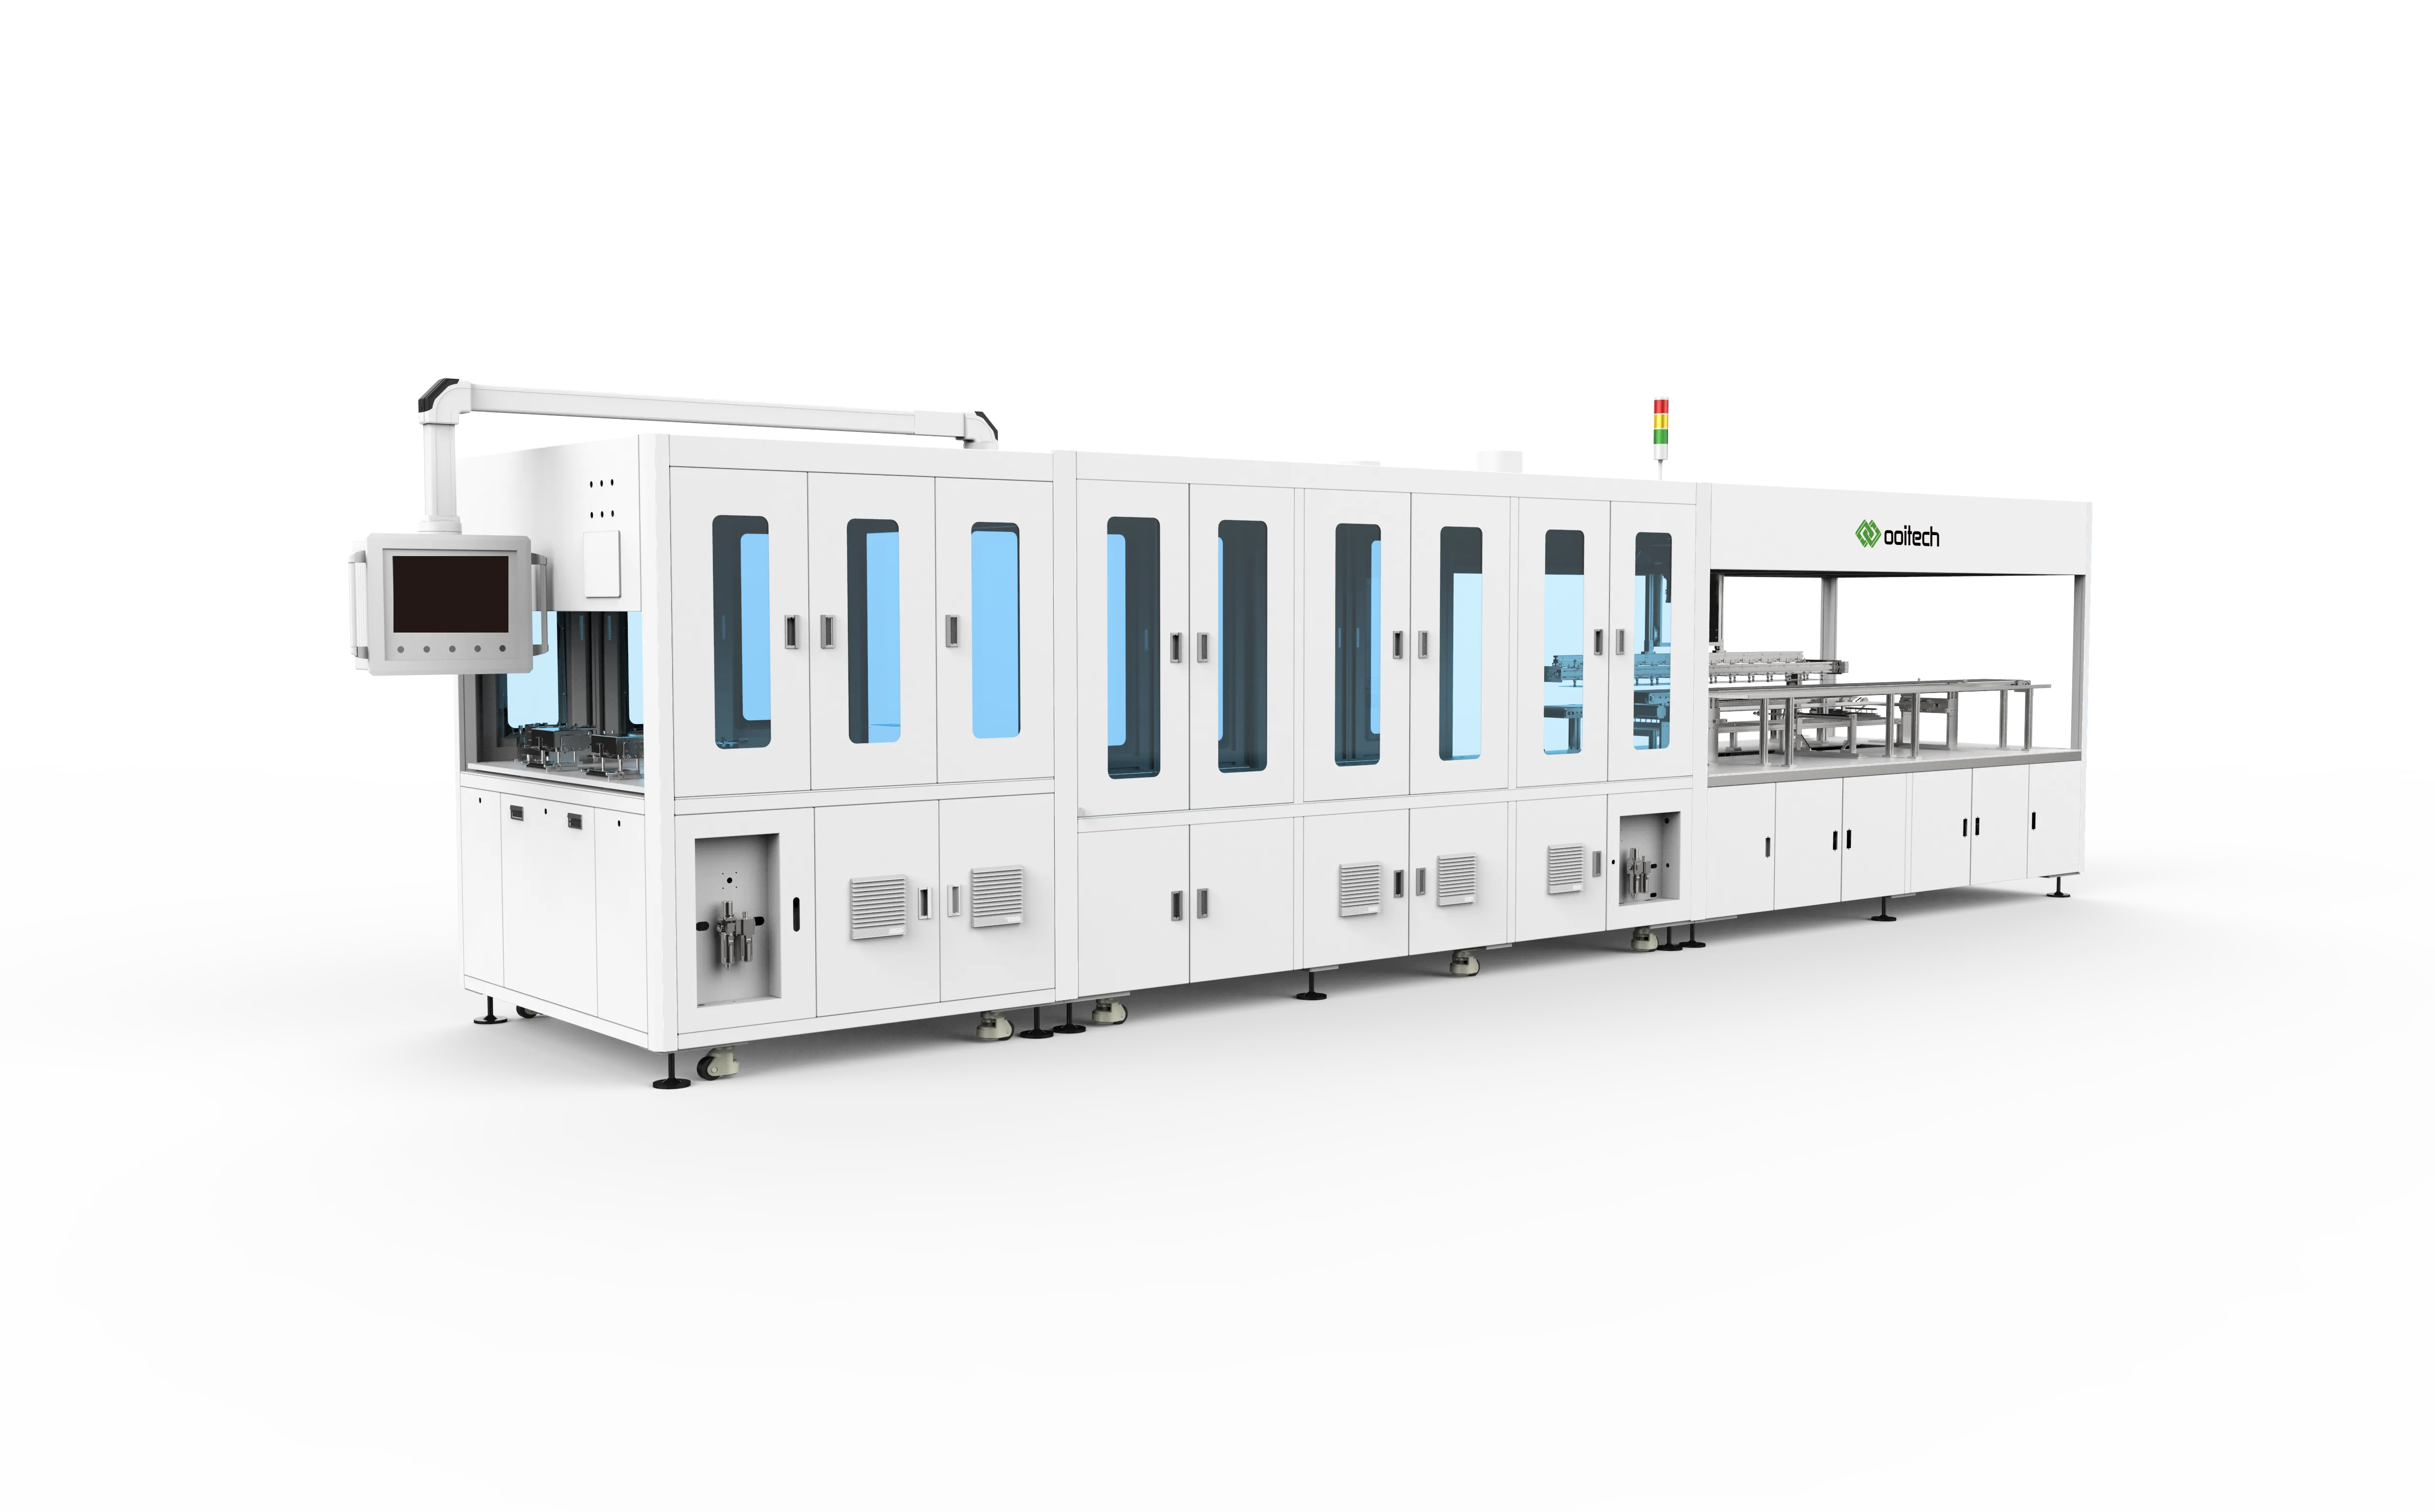
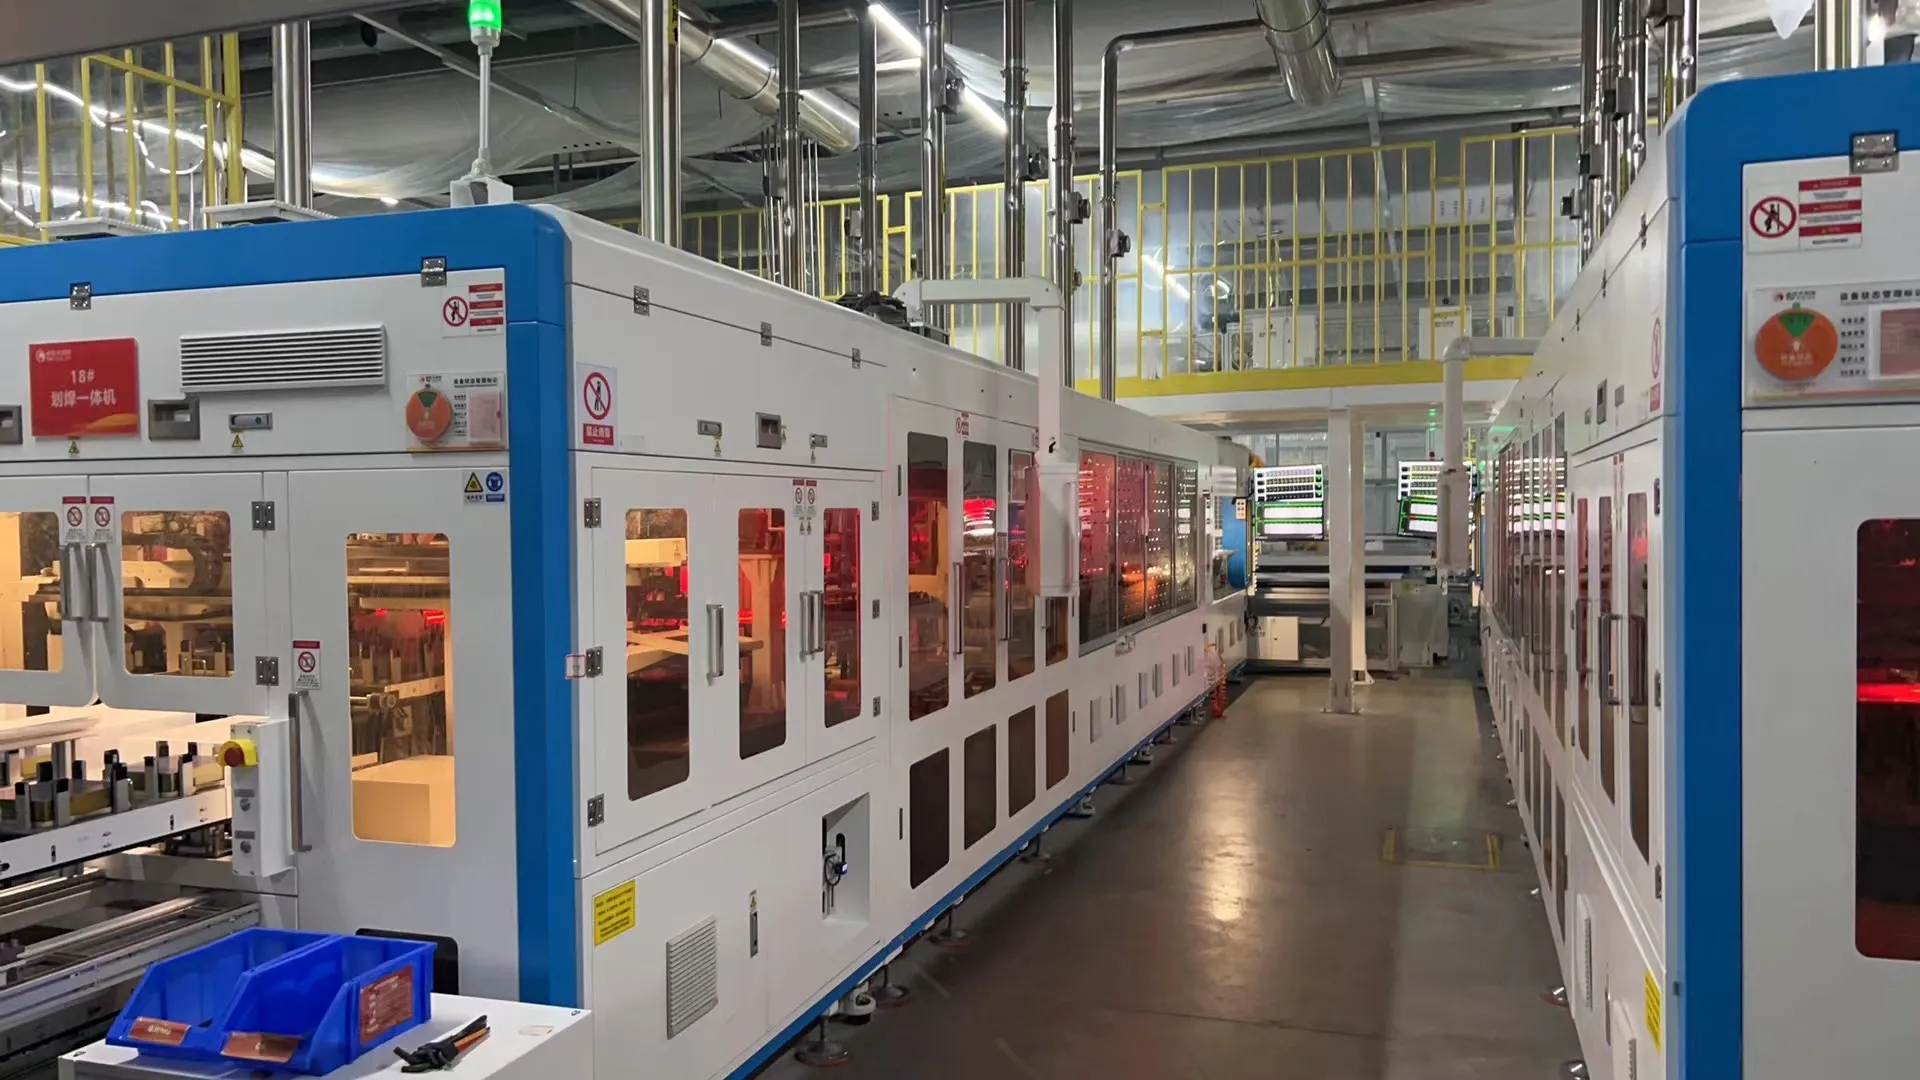
Tabber stringer jest często uważany za serce linii produkcyjnej paneli słonecznych.
Jego głównym zadaniem jest lutowanie taśmy fotowoltaicznej do poszczególnych ogniw i łączenie ogniw szeregowo w celu utworzenia łańcuchów ogniw. Nowoczesne maszyny zwykle łączą zarówno tabbing, jak i stringing w jednym automatycznym procesie.
Tabber stringer zazwyczaj obsługuje:
Załadunek i separację ogniw
Pozycjonowanie ogniw
Podawanie taśmy
Aplikację topnika
Lutowanie
Wyrównanie łańcucha
Cięcie i rozładowywanie łańcucha
Inspekcję wizyjną
Prawidłowa metoda łączenia w łańcuchy zależy od technologii ogniw.
Ogniwa PERC i TOPCon można zasadniczo przetwarzać za pomocą konwencjonalnych stringerów wieloszynowych. Ogniwa HJT mogą wymagać lutowania w niższej temperaturze, ponieważ są bardziej wrażliwe na ciepło. Ogniwa BC, IBC, ABC i HPBC wymagają specjalistycznego sprzętu do spawania kontaktów tylnych, ponieważ zarówno ich kontakty dodatnie, jak i ujemne znajdują się po stronie tylnej.
Wybór stringera powinien zatem opierać się na rozmiarze ogniwa, konstrukcji szyn zbiorczych, typie taśmy, temperaturze lutowania i strukturze modułu — a nie tylko na reklamowanej liczbie ogniw na godzinę.
4. Inline String EL Inspection

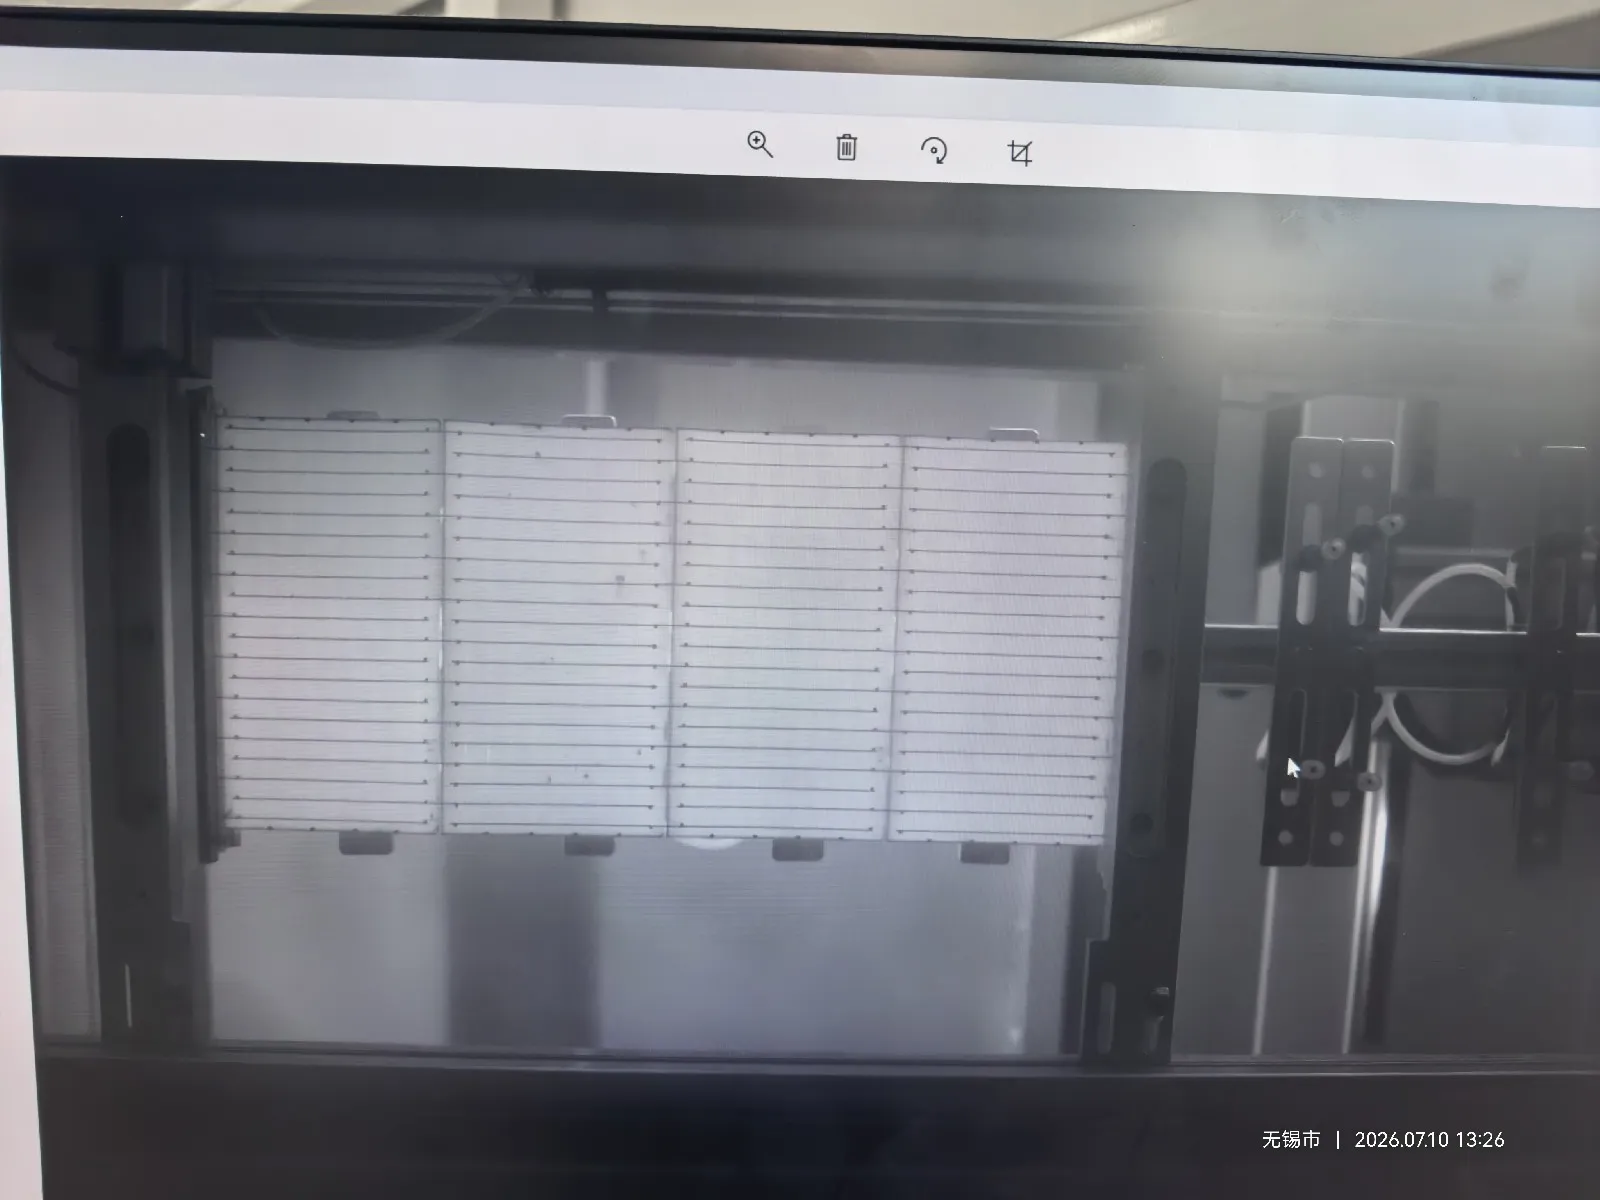
Kontrola string EL jest zwykle opcjonalną funkcją zintegrowaną ze stringerem do tabowania, a nie całkowicie osobną maszyną.
W praktyce większość producentów wybiera tę opcję, zwłaszcza przy produkcji modułów z ogniwami TOPCon, HJT lub BC. W przypadku tych technologii ogniw słabe spoiny lutownicze, ukryte pęknięcia i obszary elektrycznie nieaktywne mogą być trudne do zidentyfikowania za pomocą zwykłej kontroli wizualnej.
Kontrola inline EL sprawdza string natychmiast po lutowaniu. Do połączonych ogniw przykładany jest prąd, a kamera wrażliwa na podczerwień rejestruje obraz elektroluminescencji. Pęknięcia, rozłączone obszary i słabe połączenia elektryczne pojawiają się jako nieprawidłowe ciemne obszary.
Pozwala to na usunięcie wadliwych stringów przed układaniem i laminowaniem, gdy naprawa lub wymiana jest jeszcze stosunkowo łatwa.
Offline'owy tester string EL może być nadal używany do pobierania próbek, ponownej kontroli lub analizy laboratoryjnej, ale zwykle nie jest wymagany jako osobne stanowisko produkcyjne, gdy stringer zawiera już kontrolę inline EL.
5. Solar Glass Loading and Inspection Equipment
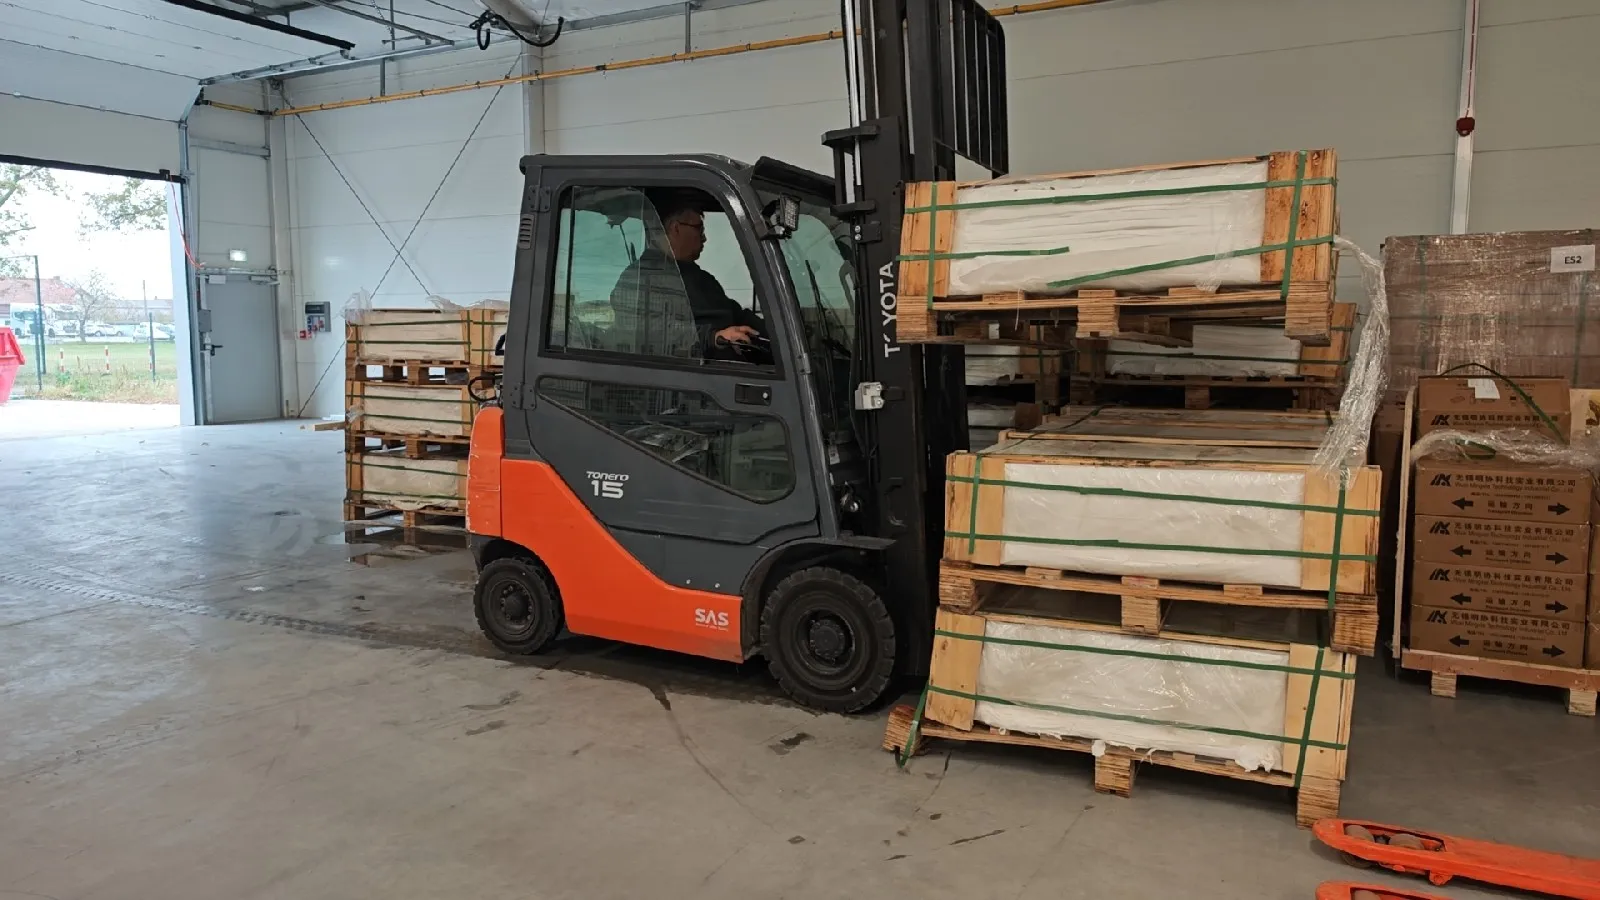
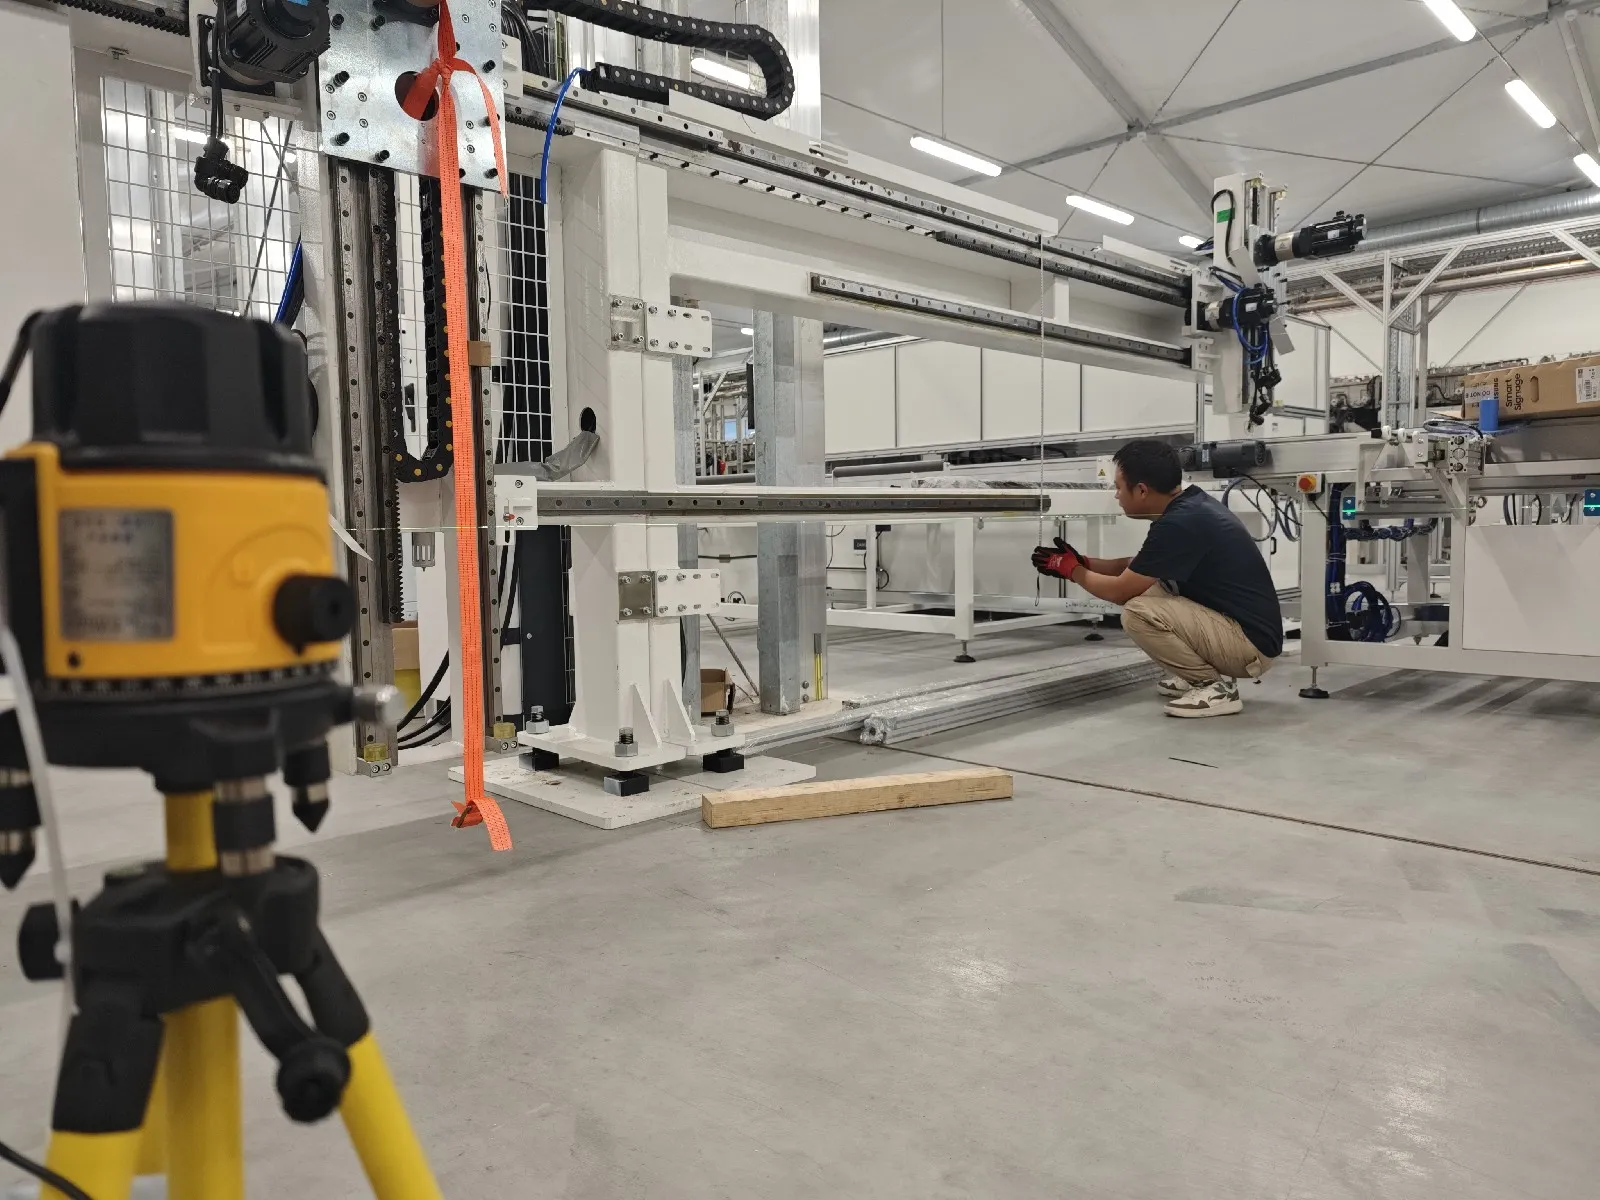
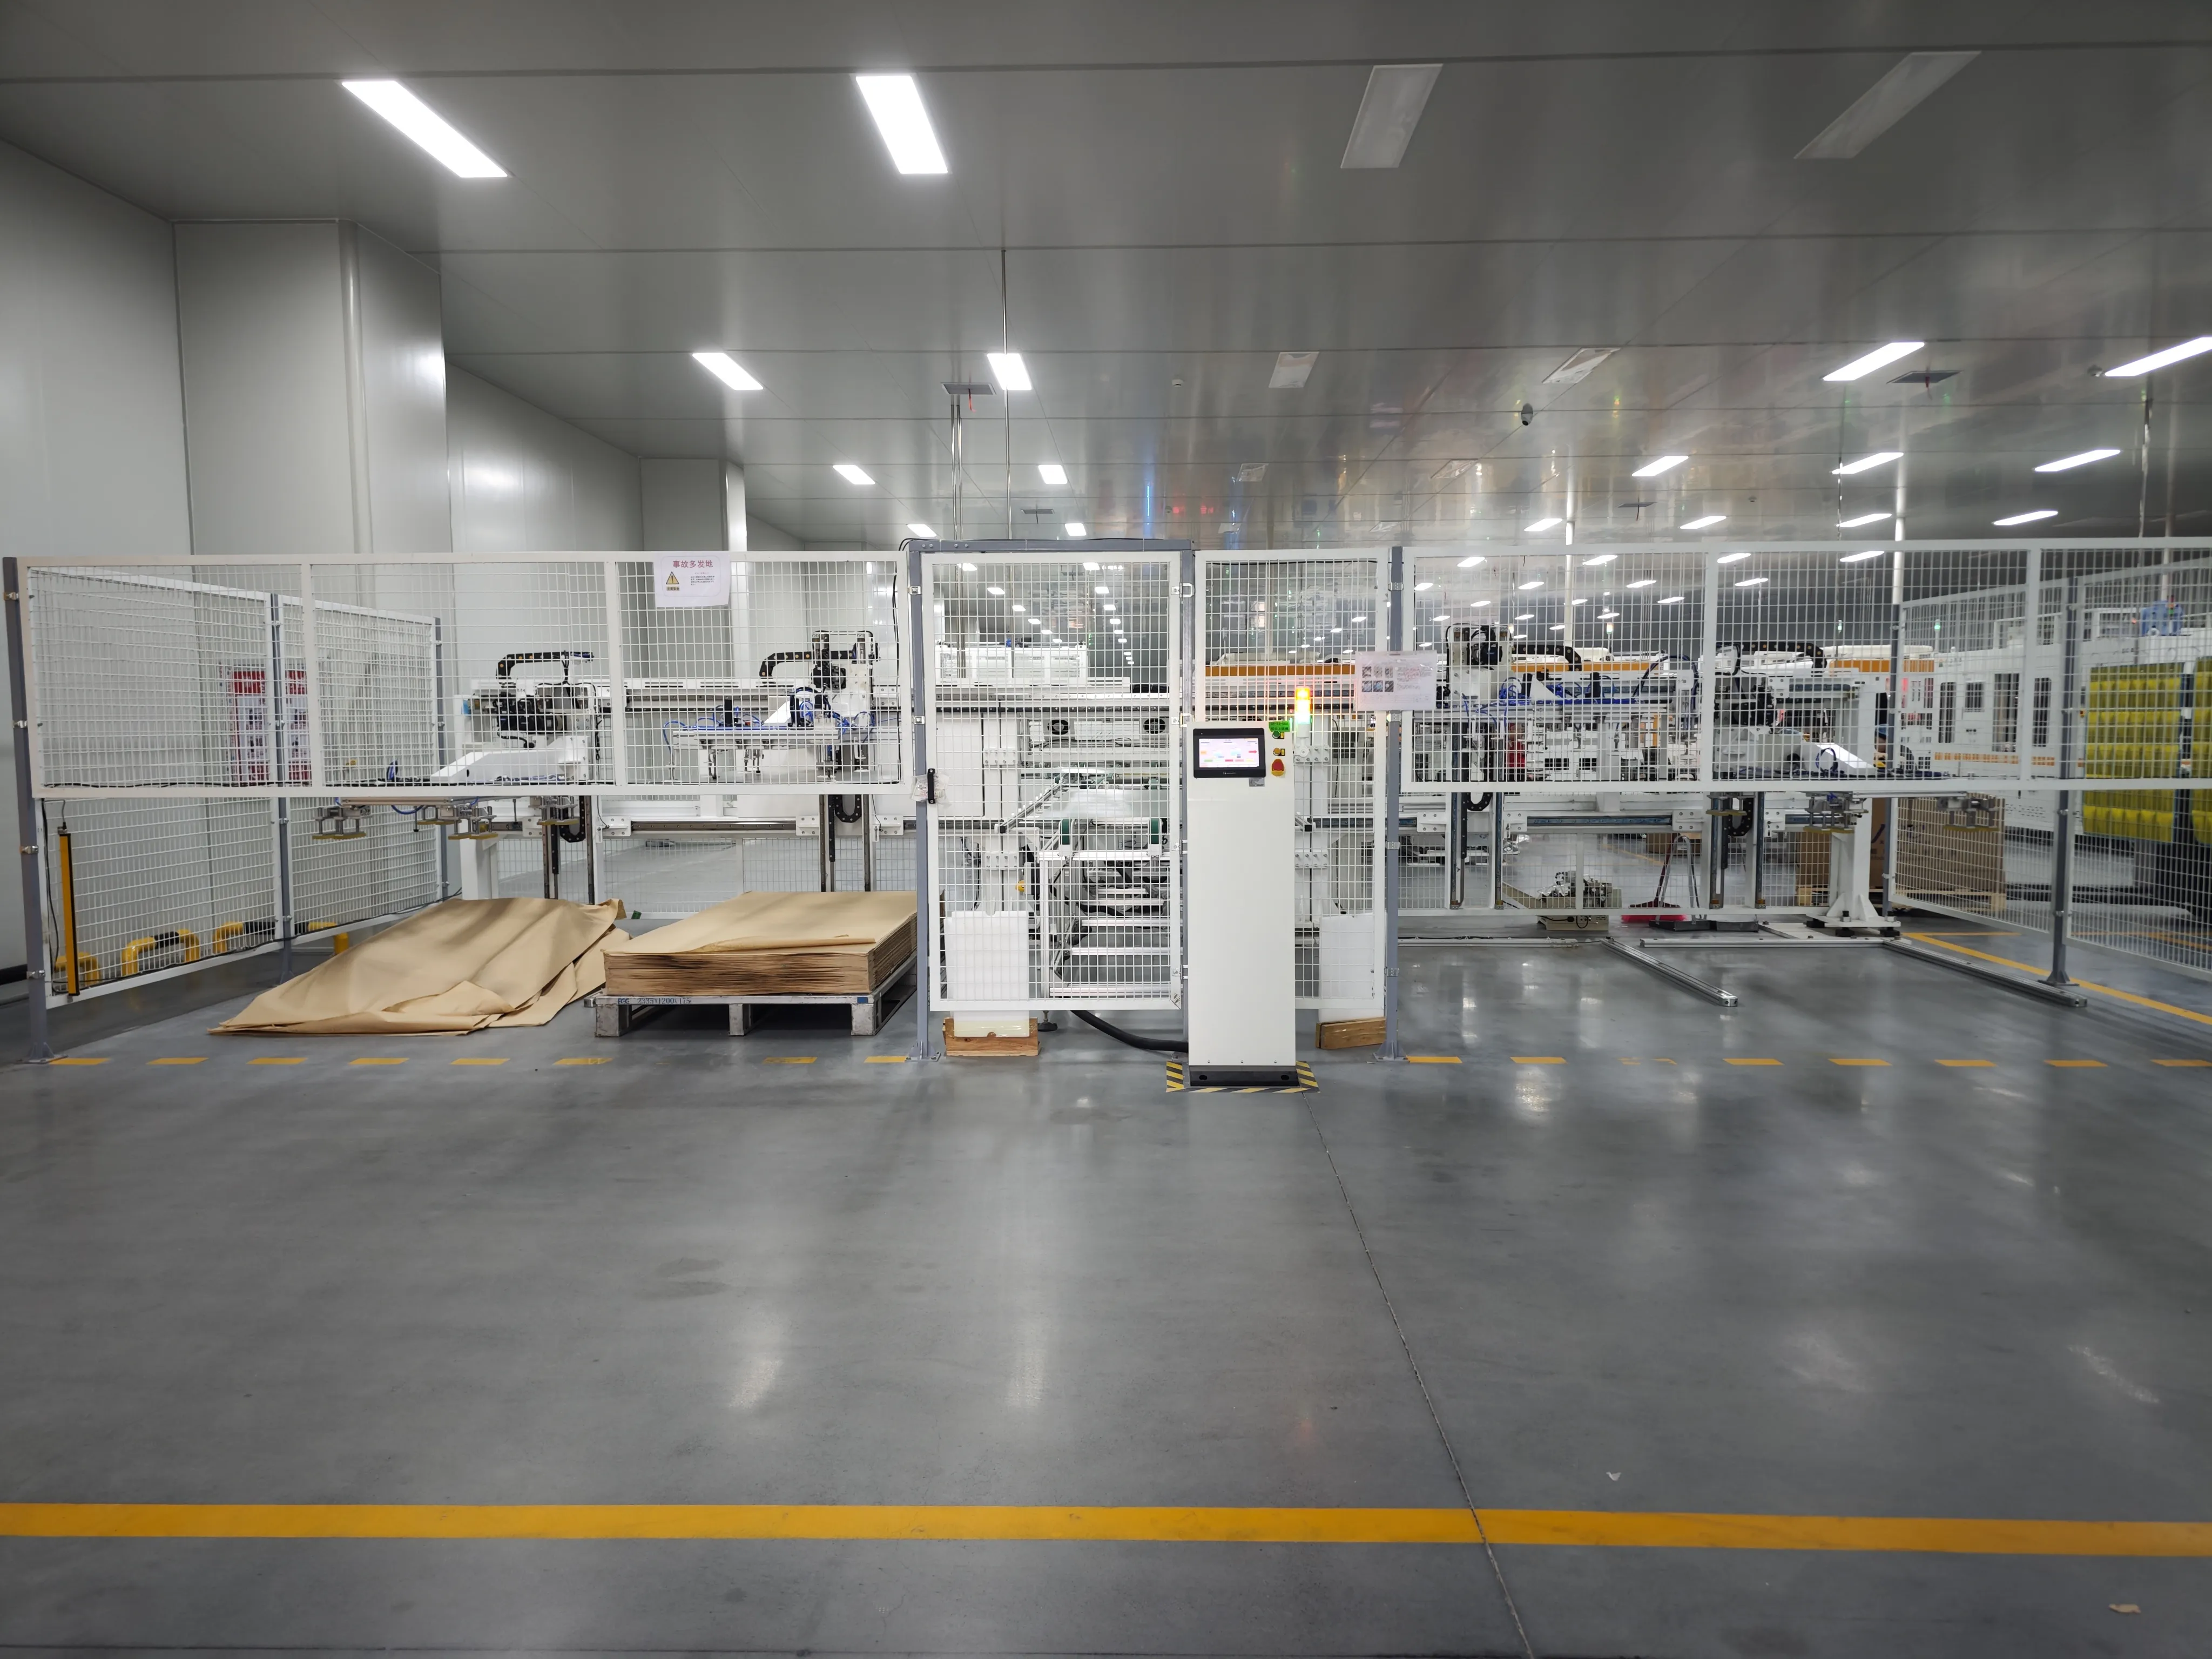
Szkło solarne dostarczane do nowoczesnych fabryk modułów jest zwykle myte i przygotowywane przez producenta szkła. Z tego powodu dedykowana myjka do szkła na ogół nie jest wymagana w standardowej linii produkcyjnej paneli słonecznych.
Automatyczny loader szkła umieszcza przygotowane szkło na przenośniku. Przed ułożeniem EVA lub POE szkło jest sprawdzane pod kątem:
Kurz i zanieczyszczenia powierzchni
Zadrapania
Uszkodzenia krawędzi
Odpryski szkła
Wady powłoki
Nieprawidłowe wymiary
Szkło przednie stanowi podstawę stosu modułu, więc jego położenie musi pozostać stabilne podczas kolejnych procesów układania materiałów i montażu ogniw.
6. Maszyny do cięcia i układania EVA, POE i folii tylnej
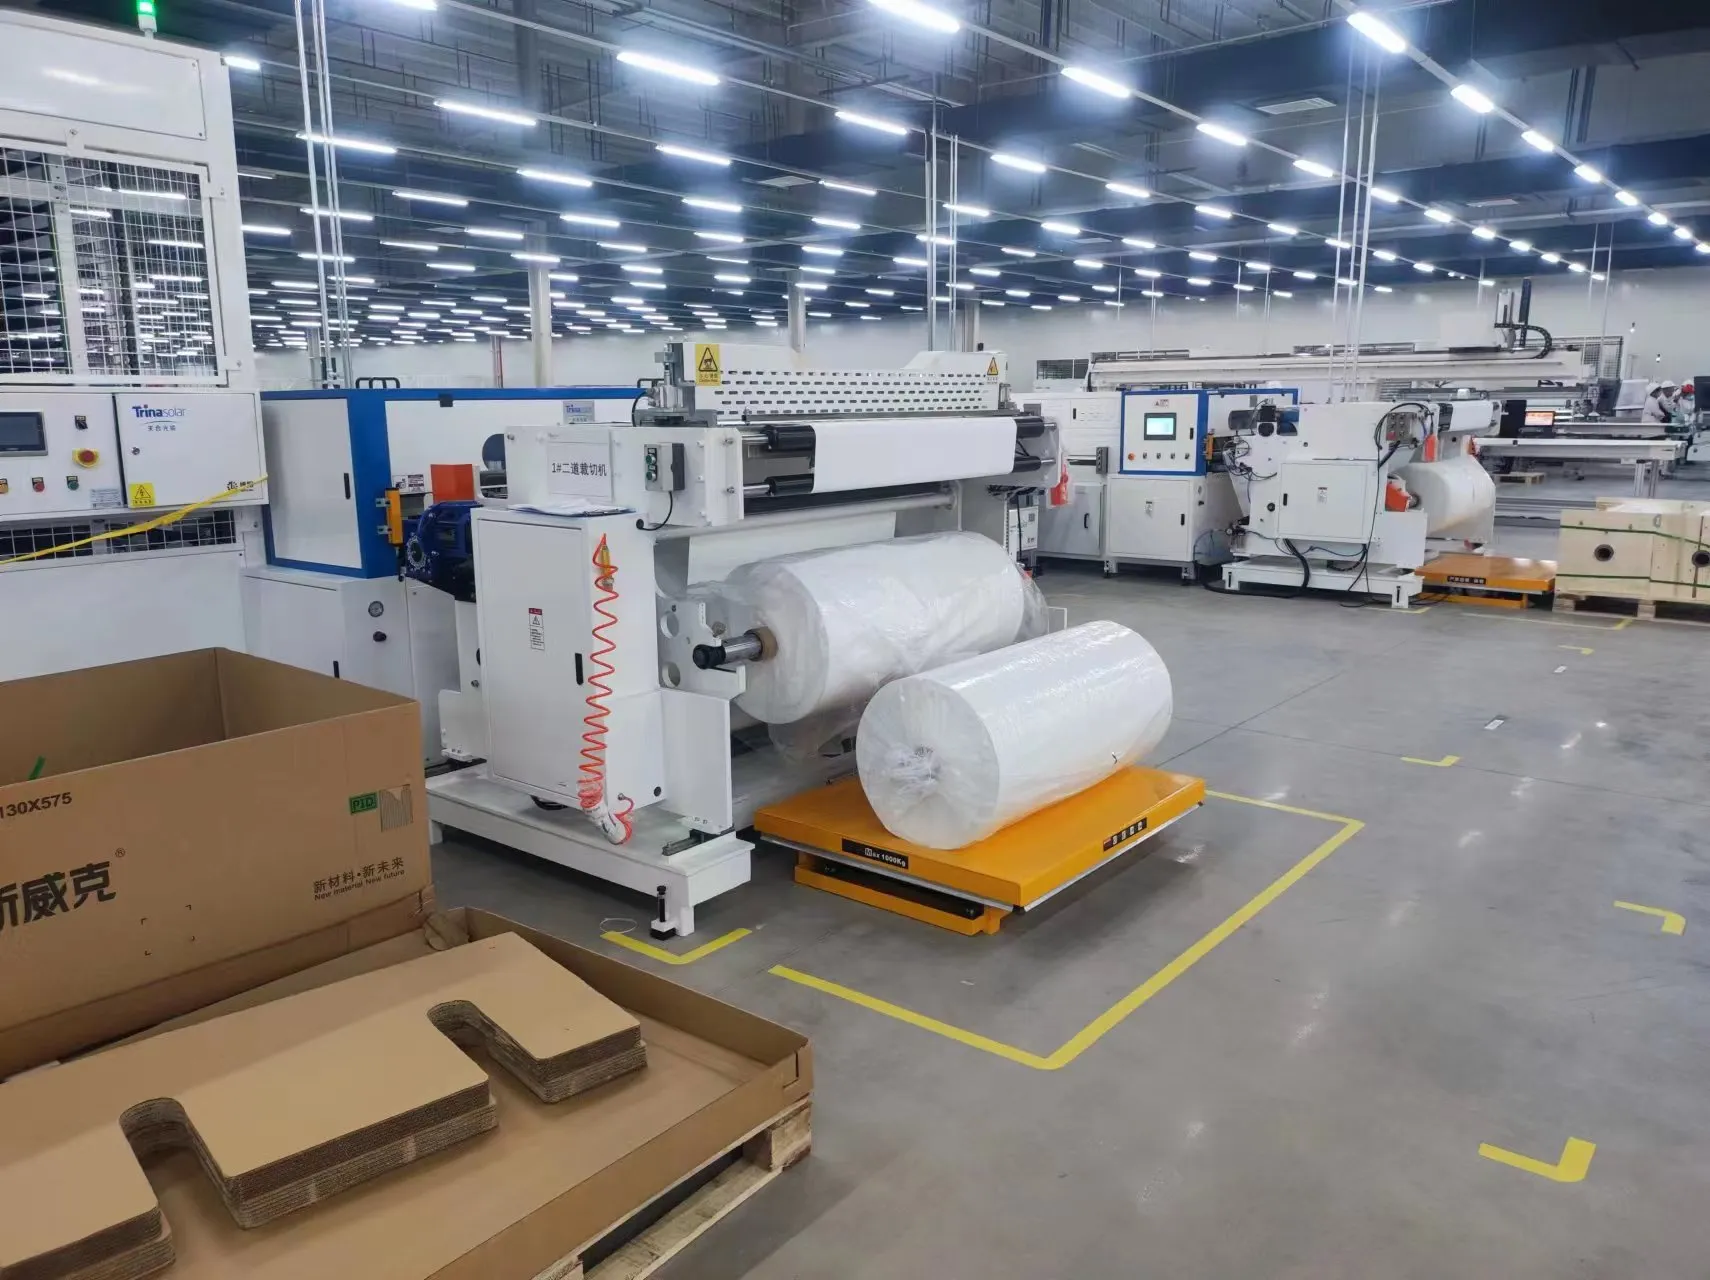
Przed montażem materiały enkapsulujące i warstwy tylnej należy pociąć na prawidłowe wymiary modułu.
Automatyczna maszyna do cięcia i układania może przygotować takie materiały, jak:
Folia EVA
Folia POE
TPT lub inne folie tylne
Paski izolacyjne
Materiały izolacyjne do szyn zbiorczych
Po cięciu maszyna automatycznie układa enkapsulant na szkle.
W modułach szkło-szkło folia tylna z polimeru jest zastępowana drugim kawałkiem szkła. Układ linii, laminator i urządzenia do transportu muszą więc być zaprojektowane z uwzględnieniem dodatkowego ciężaru i odmiennej struktury modułu.
Małe fabryki mogą ciąć materiały EVA i folię tylną ręcznie. Automatyczne cięcie i układanie staje się bardziej opłacalne wraz ze wzrostem zdolności produkcyjnych, ponieważ poprawia spójność wymiarową i zmniejsza ilość odpadów materiałowych.
7. Automatyczna maszyna do montażu
Automatyczna maszyna do montażu pobiera gotowe łańcuchy ogniw i umieszcza je na szkle i enkapsulancie.
Jest to proces precyzyjny. Rozstaw łańcuchów, wyrównanie ogniw oraz odległość między ogniwami a krawędziami szkła muszą mieścić się w określonych tolerancjach.
Złe wyrównanie łatwo zauważyć na gotowym panelu, ale wygląd to nie jedyny problem. Nieprawidłowe położenie łańcuchów może również wpływać na enkapsulację, uszczelnienie krawędzi i długoterminową niezawodność modułu.
Automatyczna maszyna do montażu zwykle wykorzystuje:
Roboty przemysłowe lub systemy portalowe
Chwytaki próżniowe
Kamery wizyjne
Automatyczna korekcja położenia
Sterowanie rozstawem łańcuchów
Wykrywanie położenia szkła
Niektóre linie produkcyjne korzystają z oddzielnej maszyny do montażu. Inne łączą pozycjonowanie łańcuchów, montaż i podłączanie szyn zbiorczych w jednym zintegrowanym urządzeniu.
8. Zgrzewarka do łączenia ogniw (Bussing Machine)
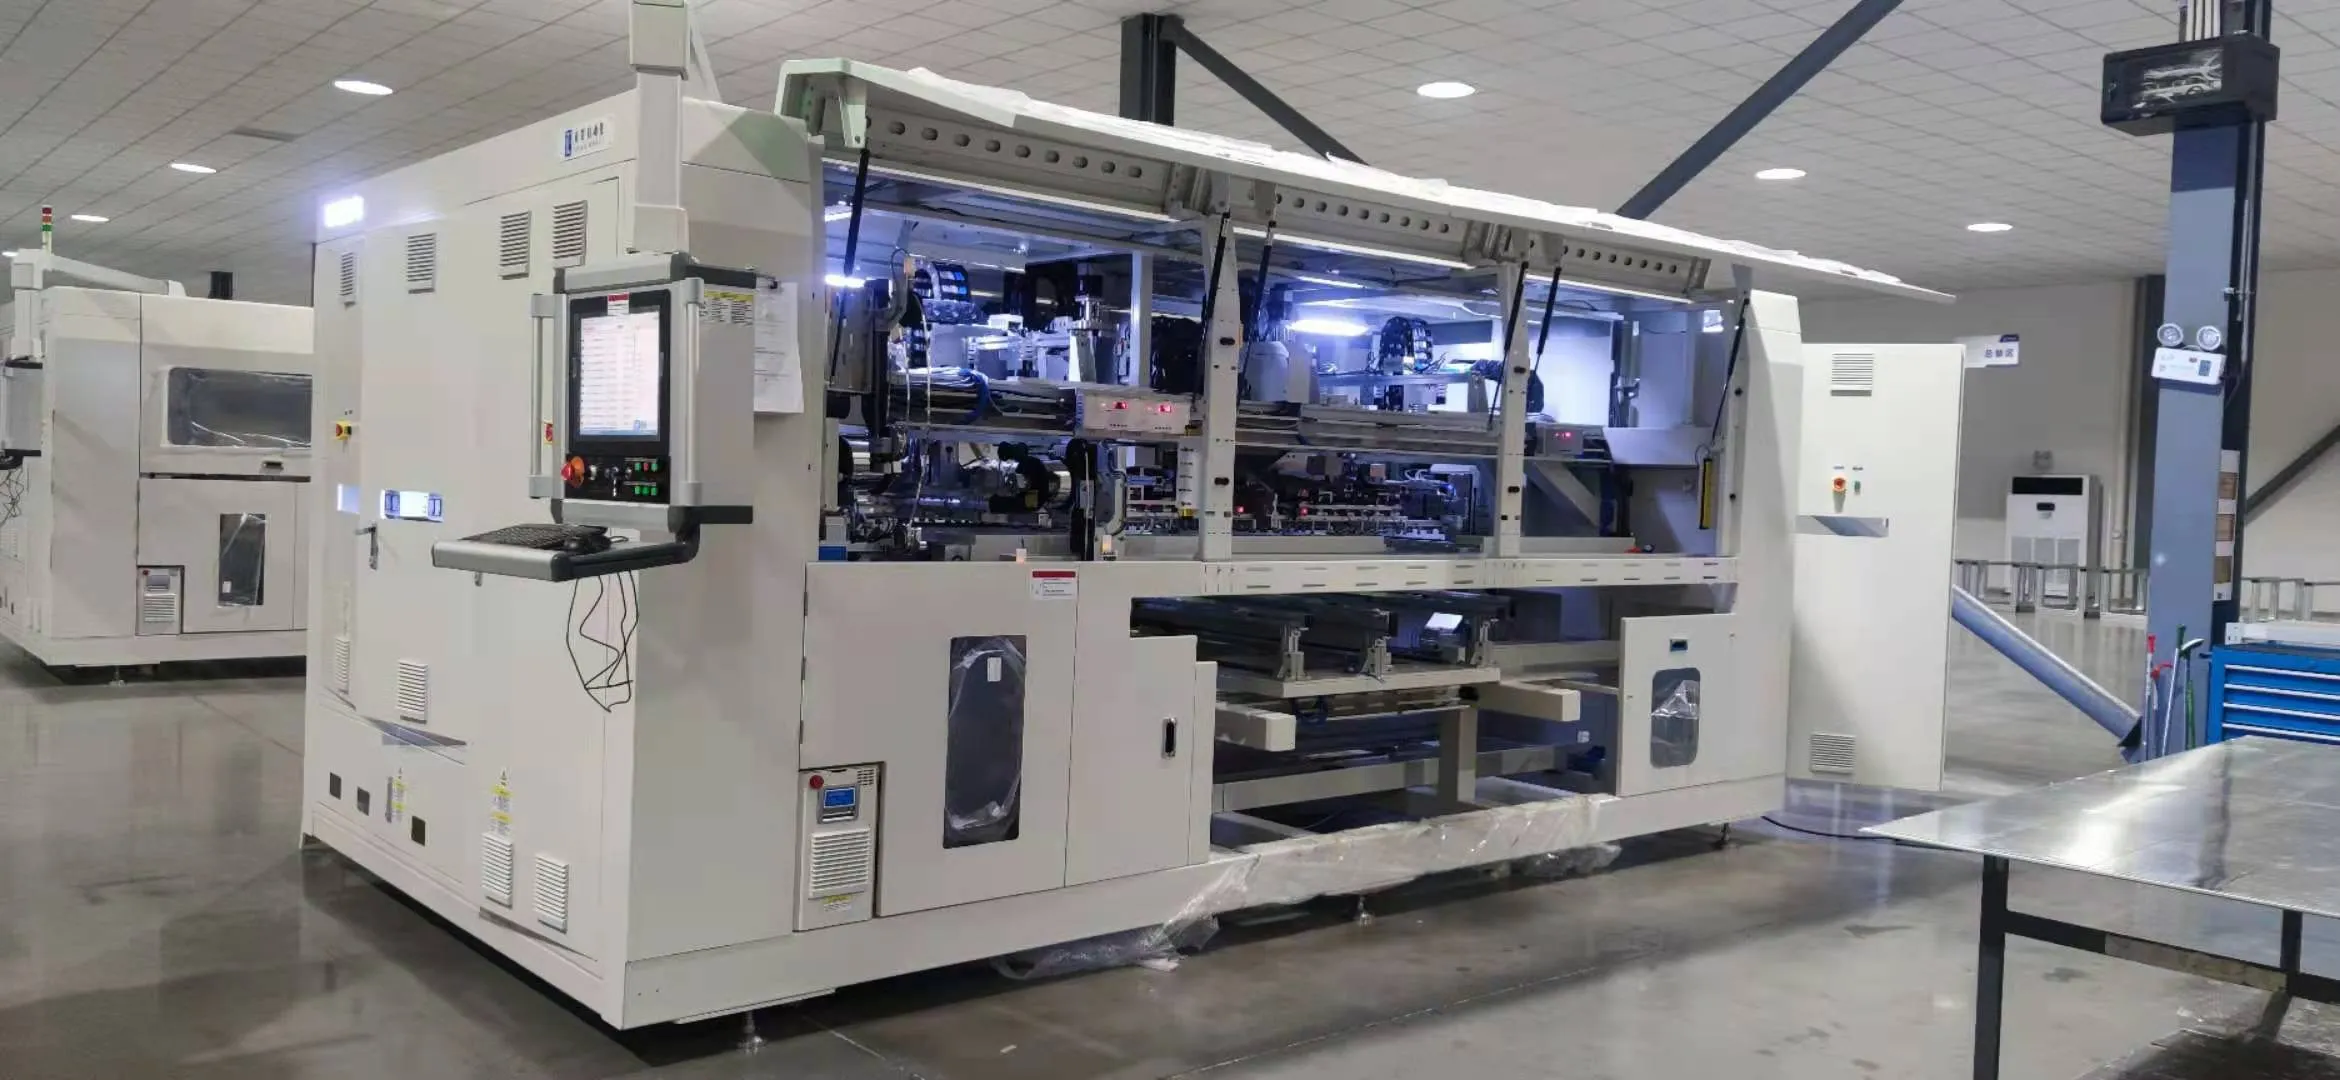
Po ułożeniu ogniw w łańcuchy (stringi) należy je połączyć elektrycznie za pomocą taśmy szynoprzewodzącej (busbar).
Automatyczna zgrzewarka do łączenia ogniw zgrzewa lub lutuje końcówki łańcuchów zgodnie z projektem elektrycznym modułu. Może również automatycznie zginać, ciąć i pozycjonować taśmy szynoprzewodzące.
Moduły półogniwowe wymagają szczególnej uwagi, ponieważ ich górna i dolna sekcja ogniw są zazwyczaj połączone równolegle. Punkt wyprowadzenia znajduje się zwykle w pobliżu środka panelu, a nie na górze.
Proces łączenia ogniw musi kontrolować:
Pozycję szynoprzewodu
Temperaturę zgrzewania lub lutowania
Wytrzymałość połączenia
Kształt taśmy
Rozstaw łańcuchów
Pozycję taśmy wyprowadzającej
Słabe połączenie może spowodować utratę mocy, nadmierne miejscowe nagrzewanie lub całkowitą awarię obwodu.
Na małej linii półautomatycznej łączenie można wykonać ręcznie za pomocą narzędzi do lutowania i szablonów pozycjonujących. Fabryki o większej wydajności zwykle używają automatycznych zgrzewarek do lepszej powtarzalności i przepustowości.
9. Tester EL przed laminowaniem i kontrola wizualna
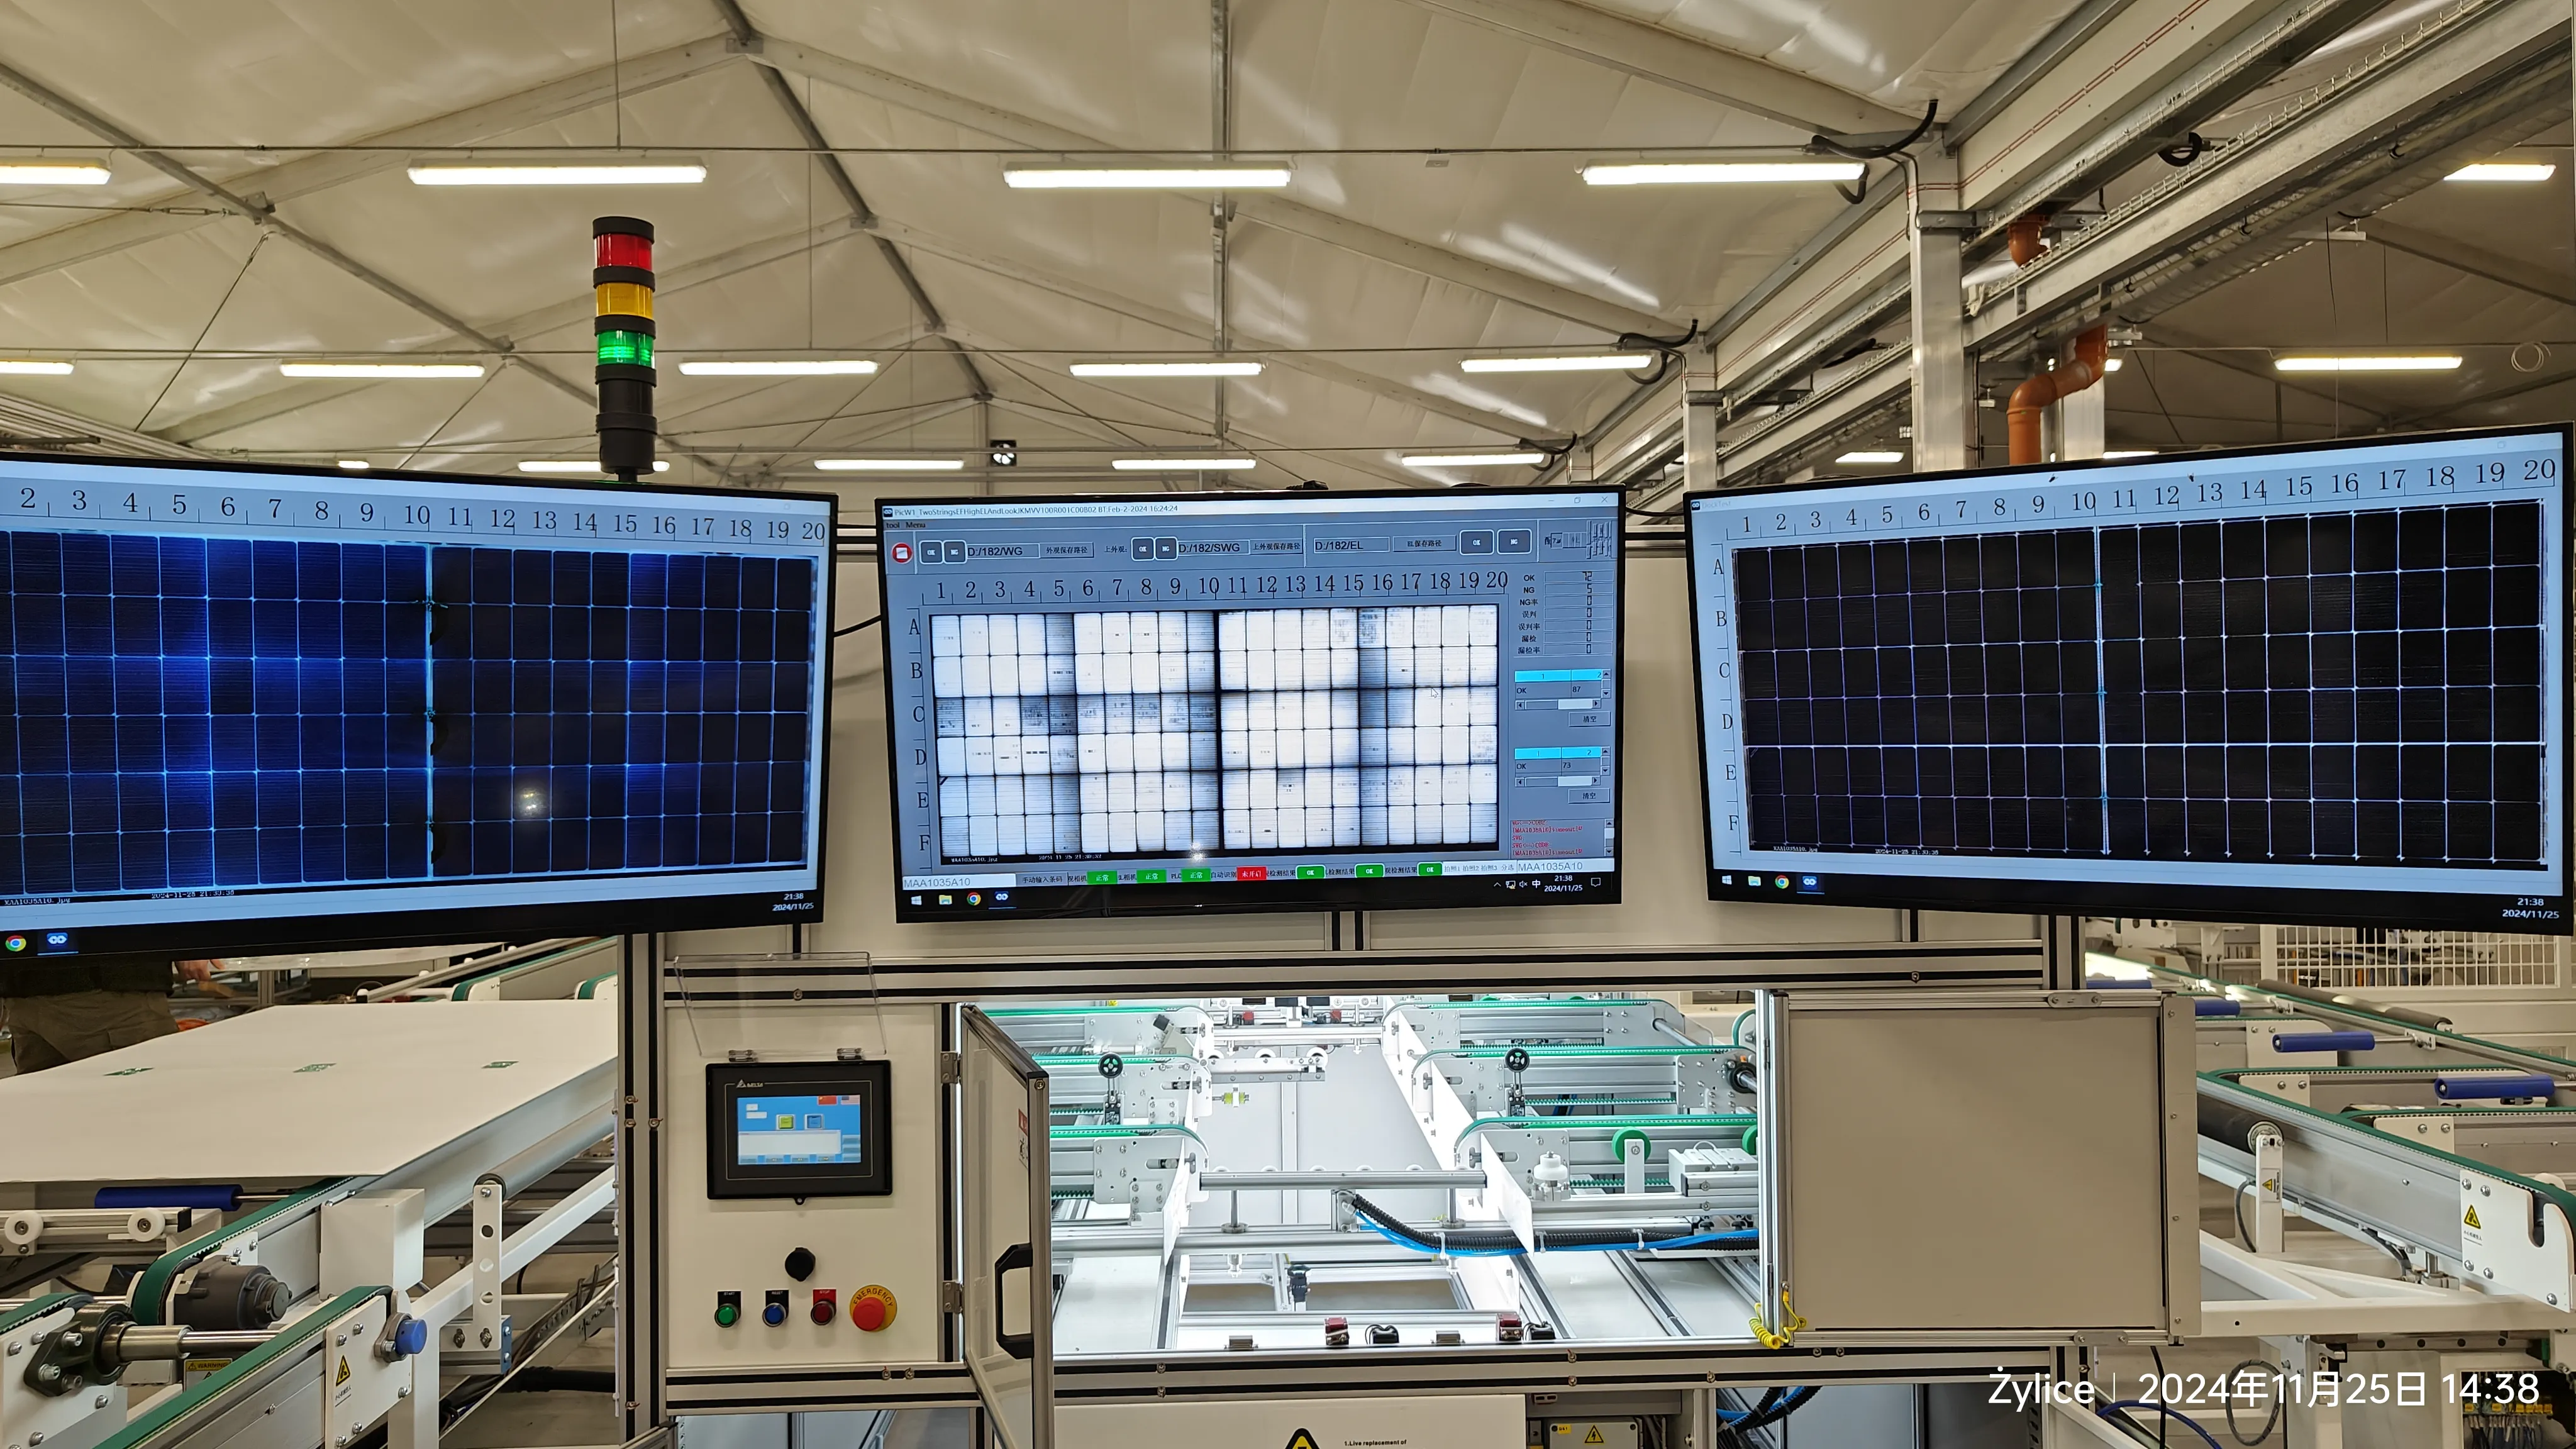
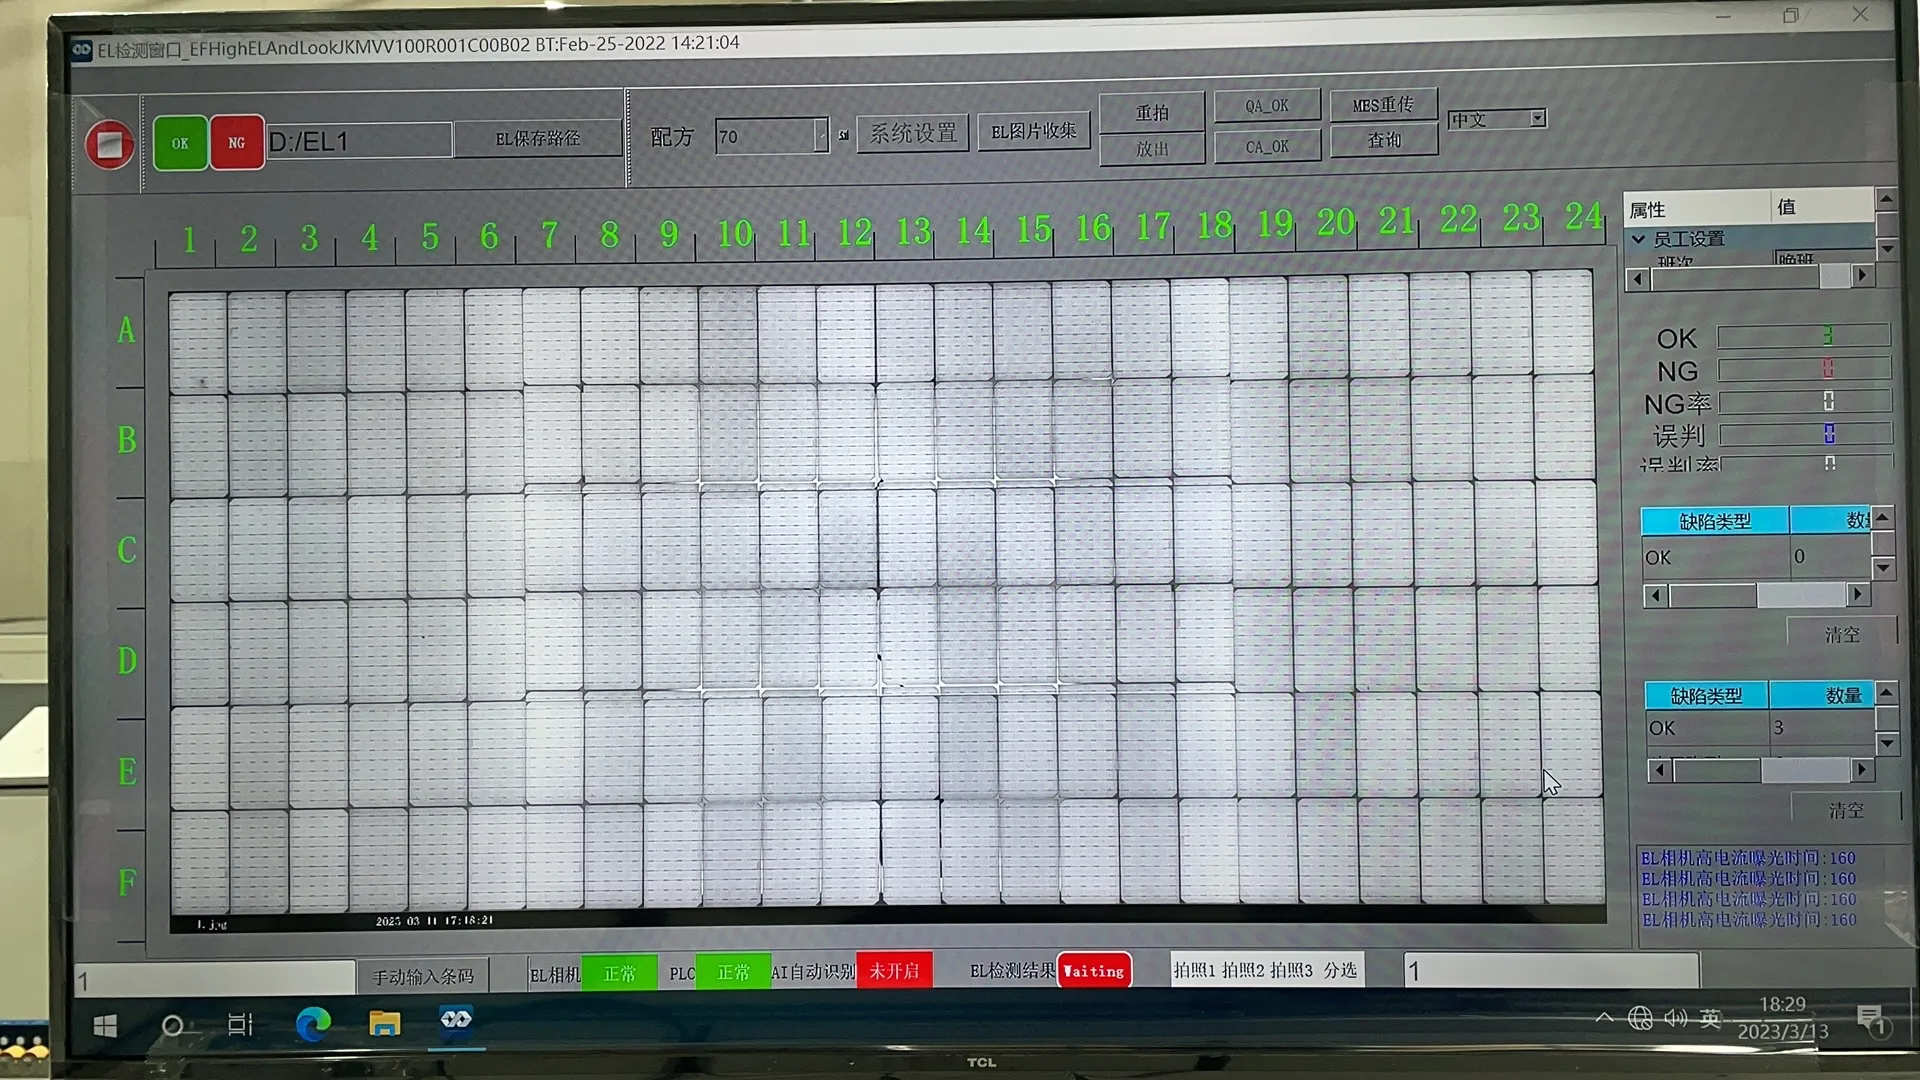
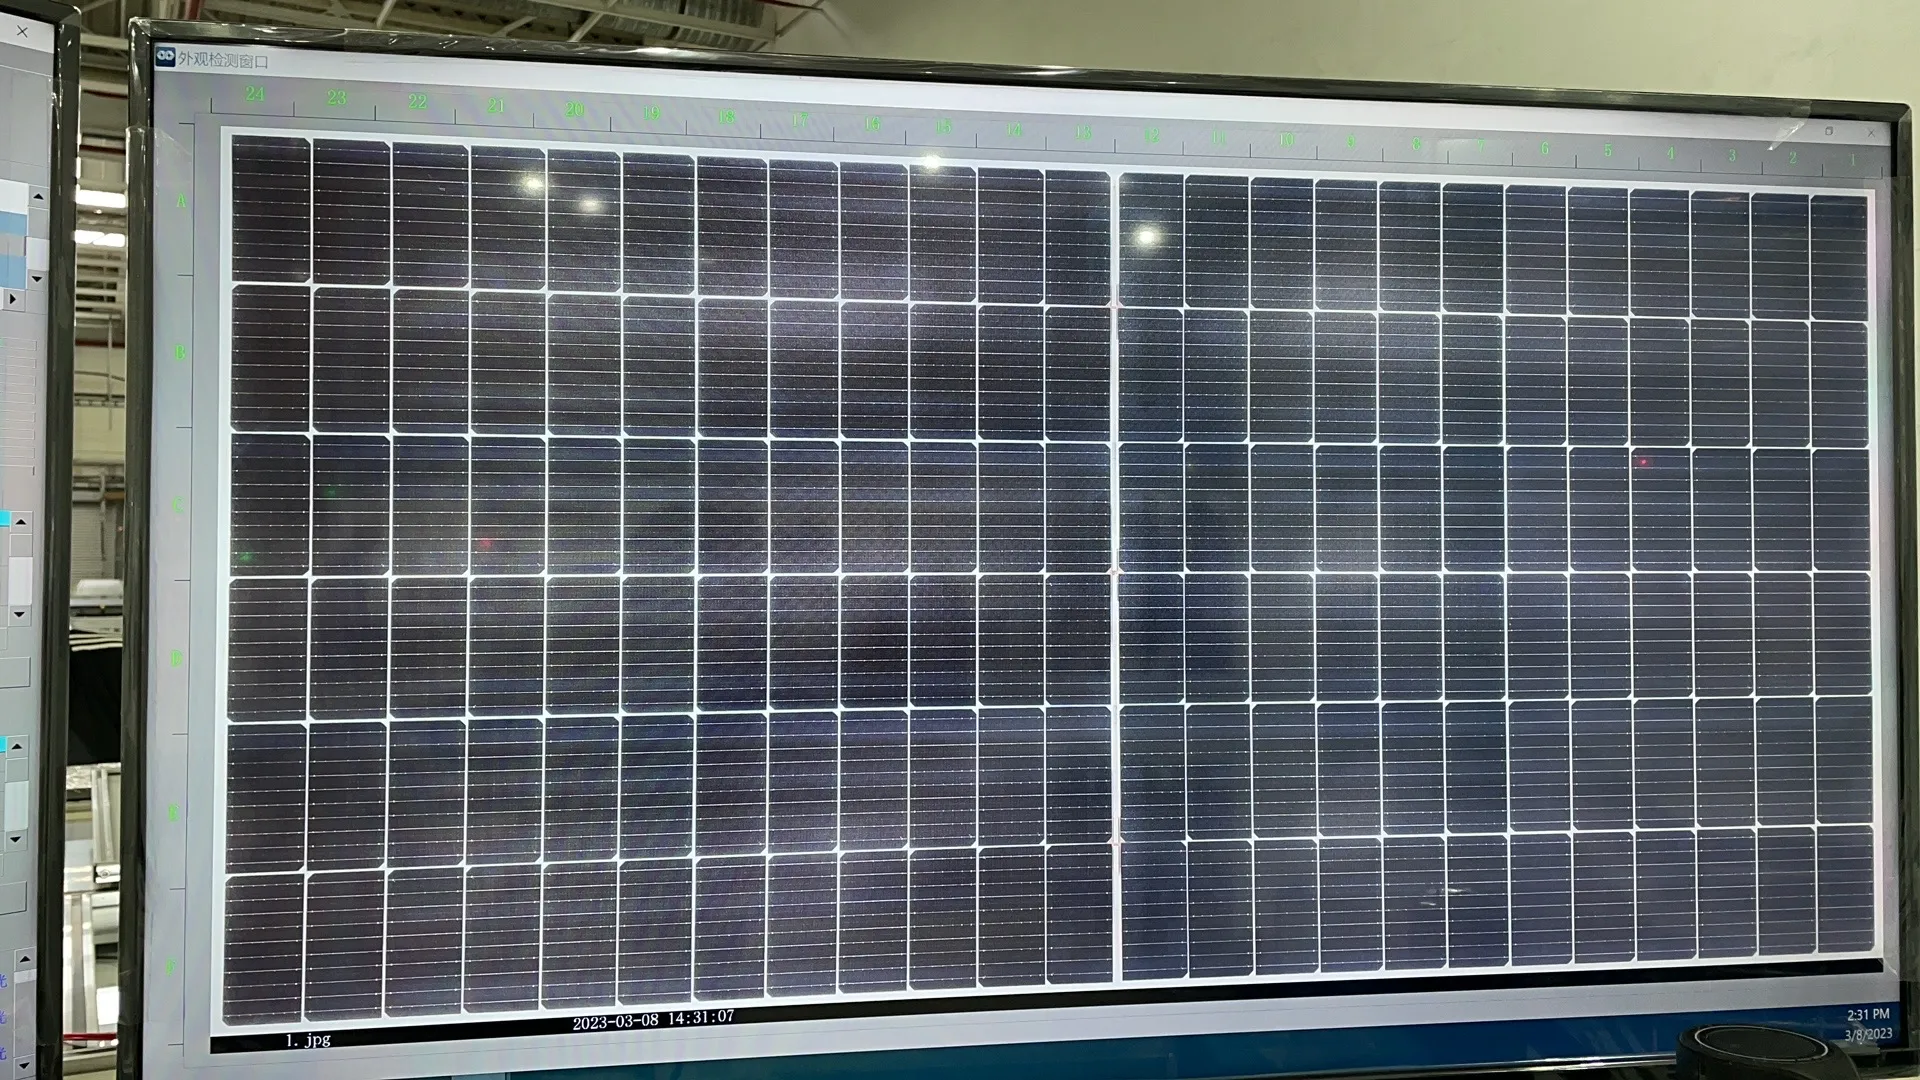
Przed laminowaniem zmontowany moduł powinien przejść kontrolę wizualną i test EL.
To ostatnia praktyczna okazja do naprawy wielu wad produkcyjnych. Operatorzy lub automatyczne systemy kontroli sprawdzają takie problemy jak:
Pęknięte ogniwa
Przesunięte łańcuchy
Brakujące taśmy
Słabe połączenia
Nieprawidłowe pozycje wyprowadzeń
Zanieczyszczenia wewnątrz modułu
Pofałdowany lub przesunięty enkapsulant
Nieprawidłowe umieszczenie tylnej folii
Tester EL przed laminowaniem sprawdza stan elektryczny całego obwodu ogniw, zanim zostanie on trwale zamknięty.
Laminowanie jest praktycznie nieodwracalne. Jeśli wada zostanie wykryta po laminowaniu, koszt naprawy jest znacznie wyższy, a w wielu przypadkach cały moduł trzeba złomować.
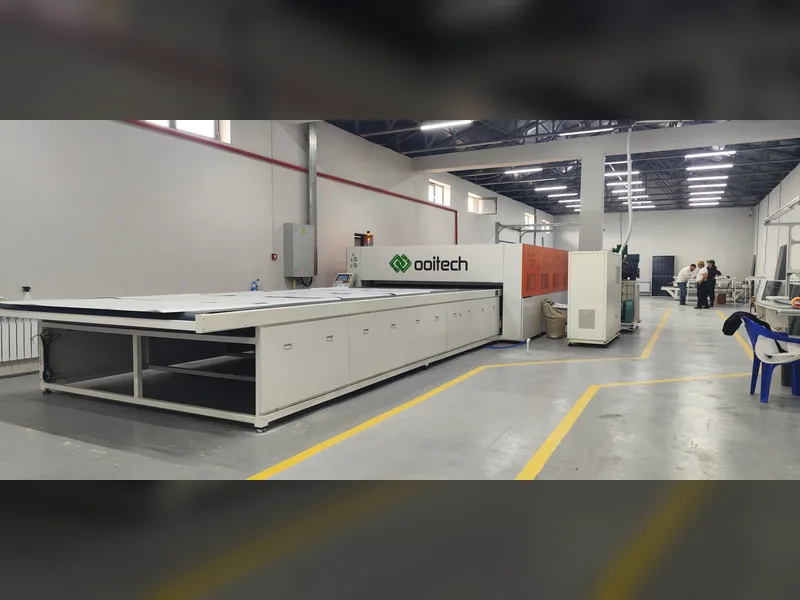
10. Laminator paneli słonecznych
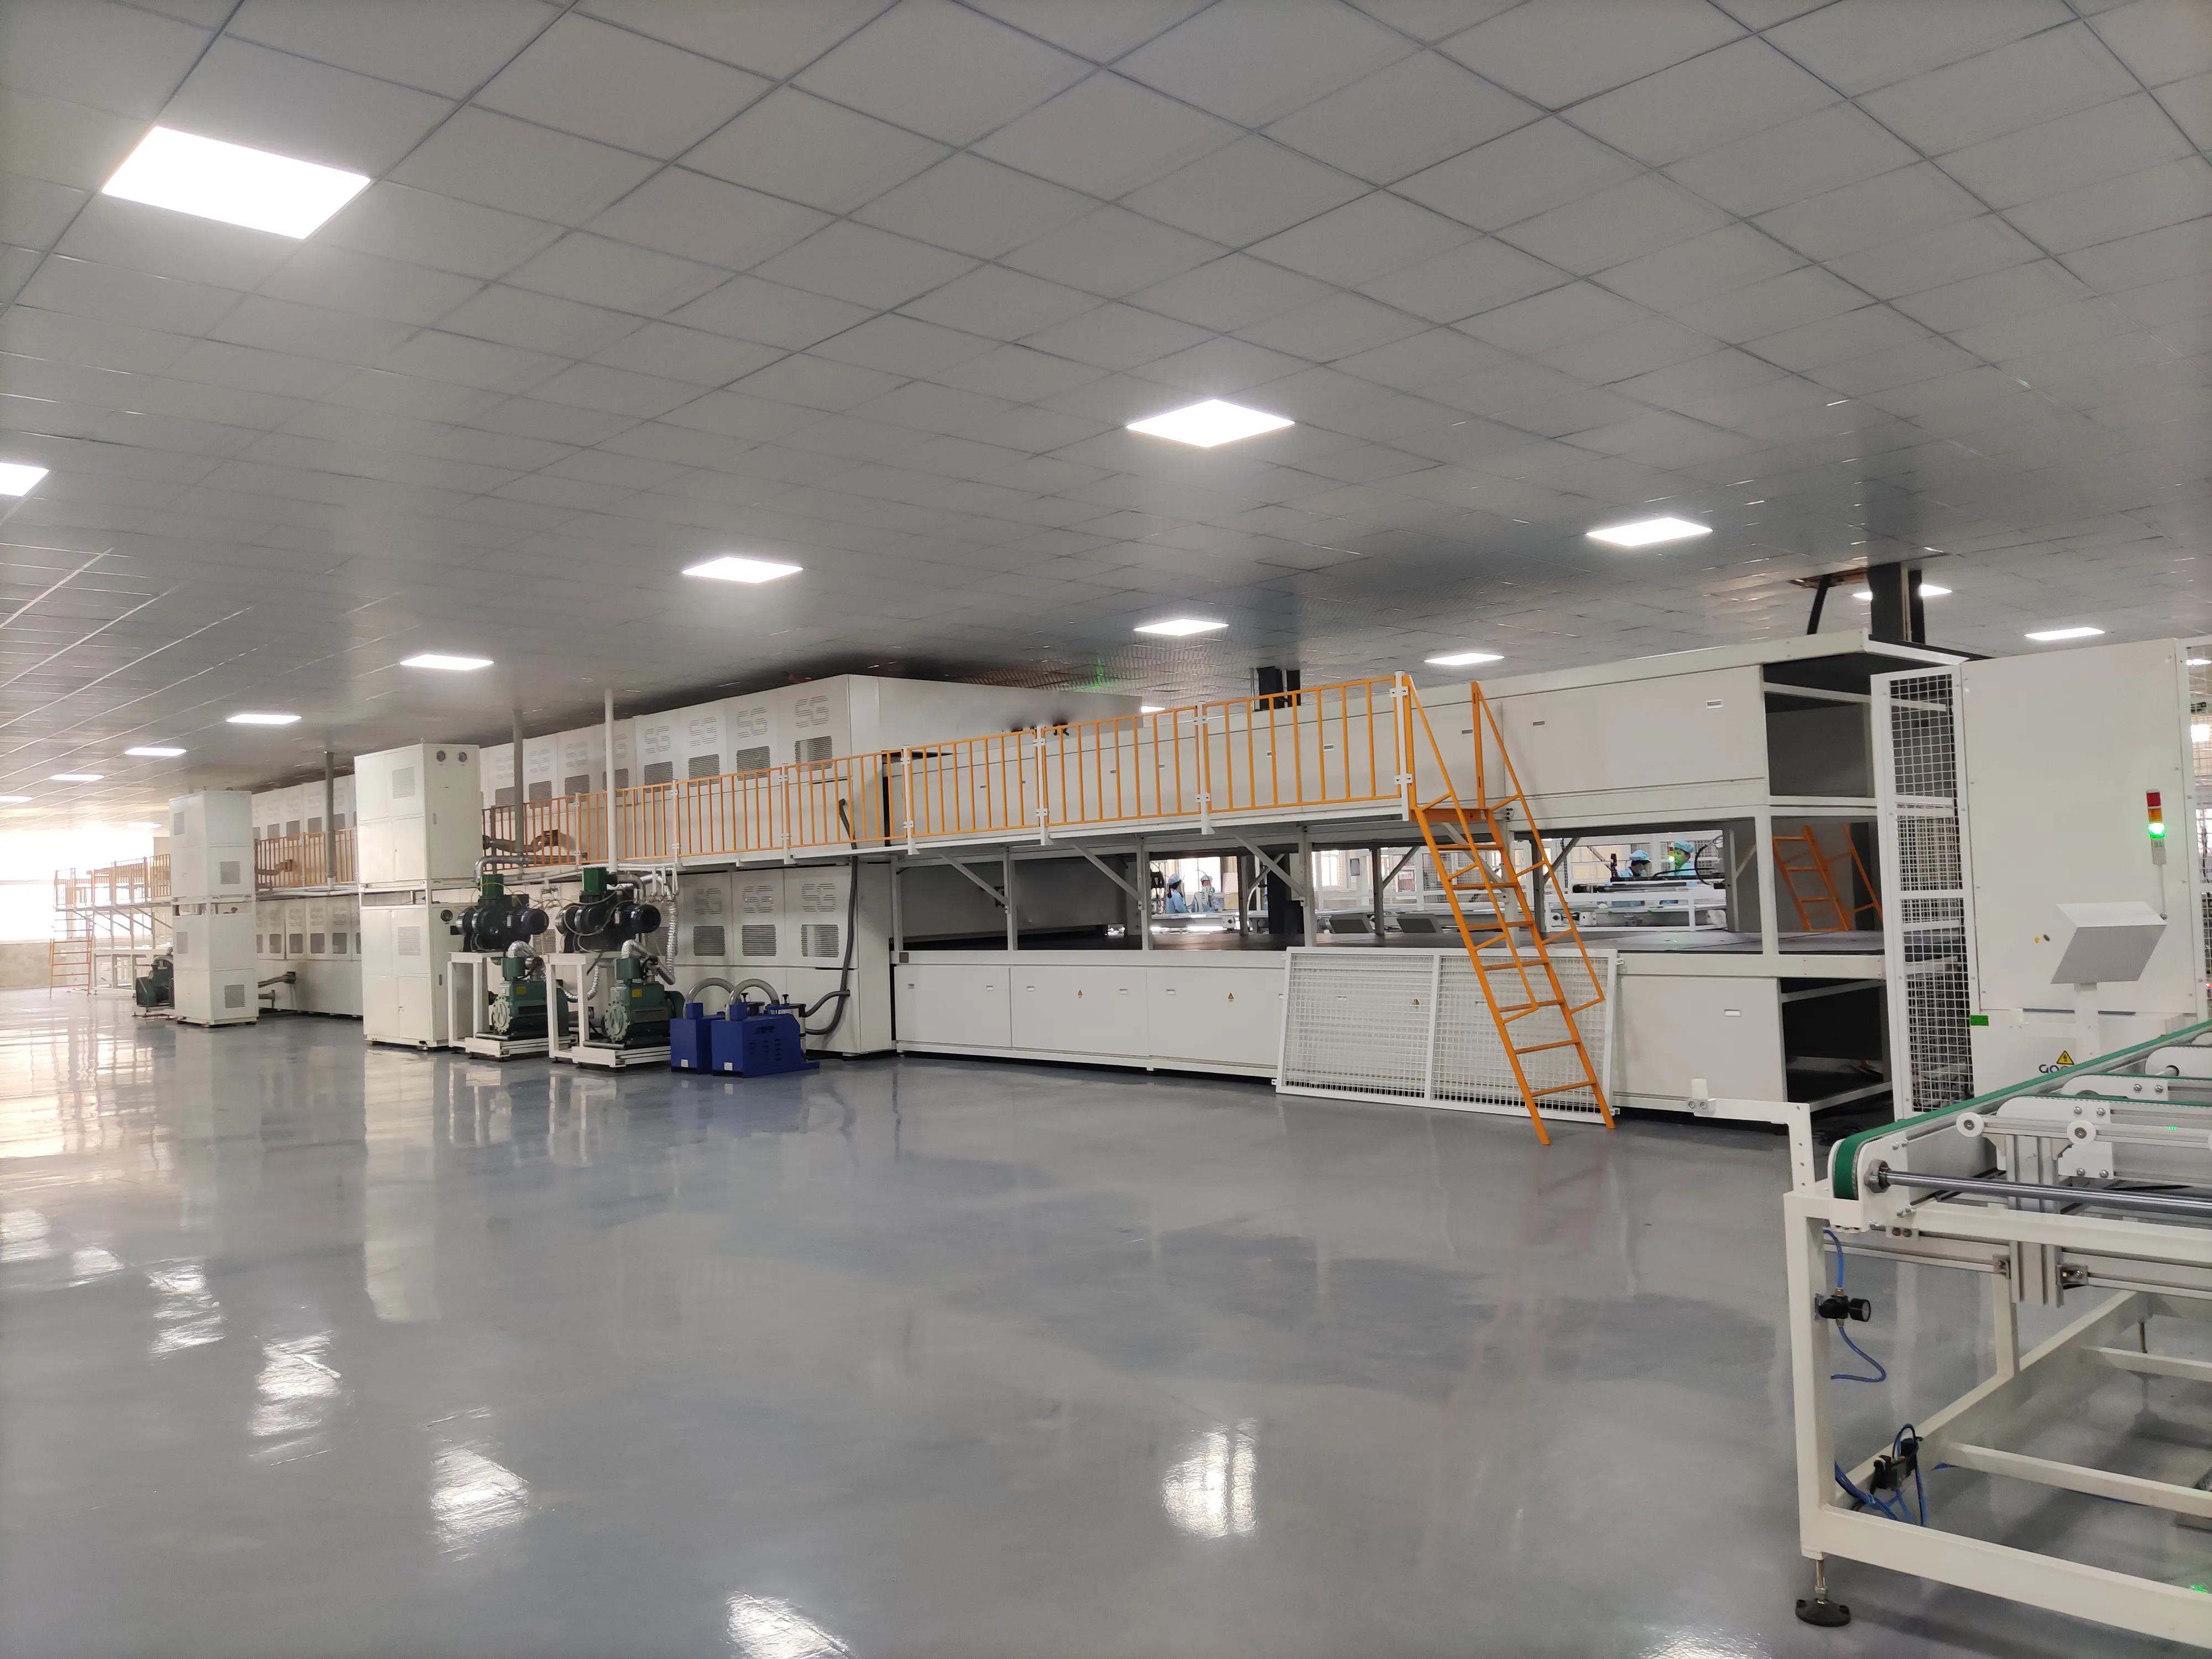
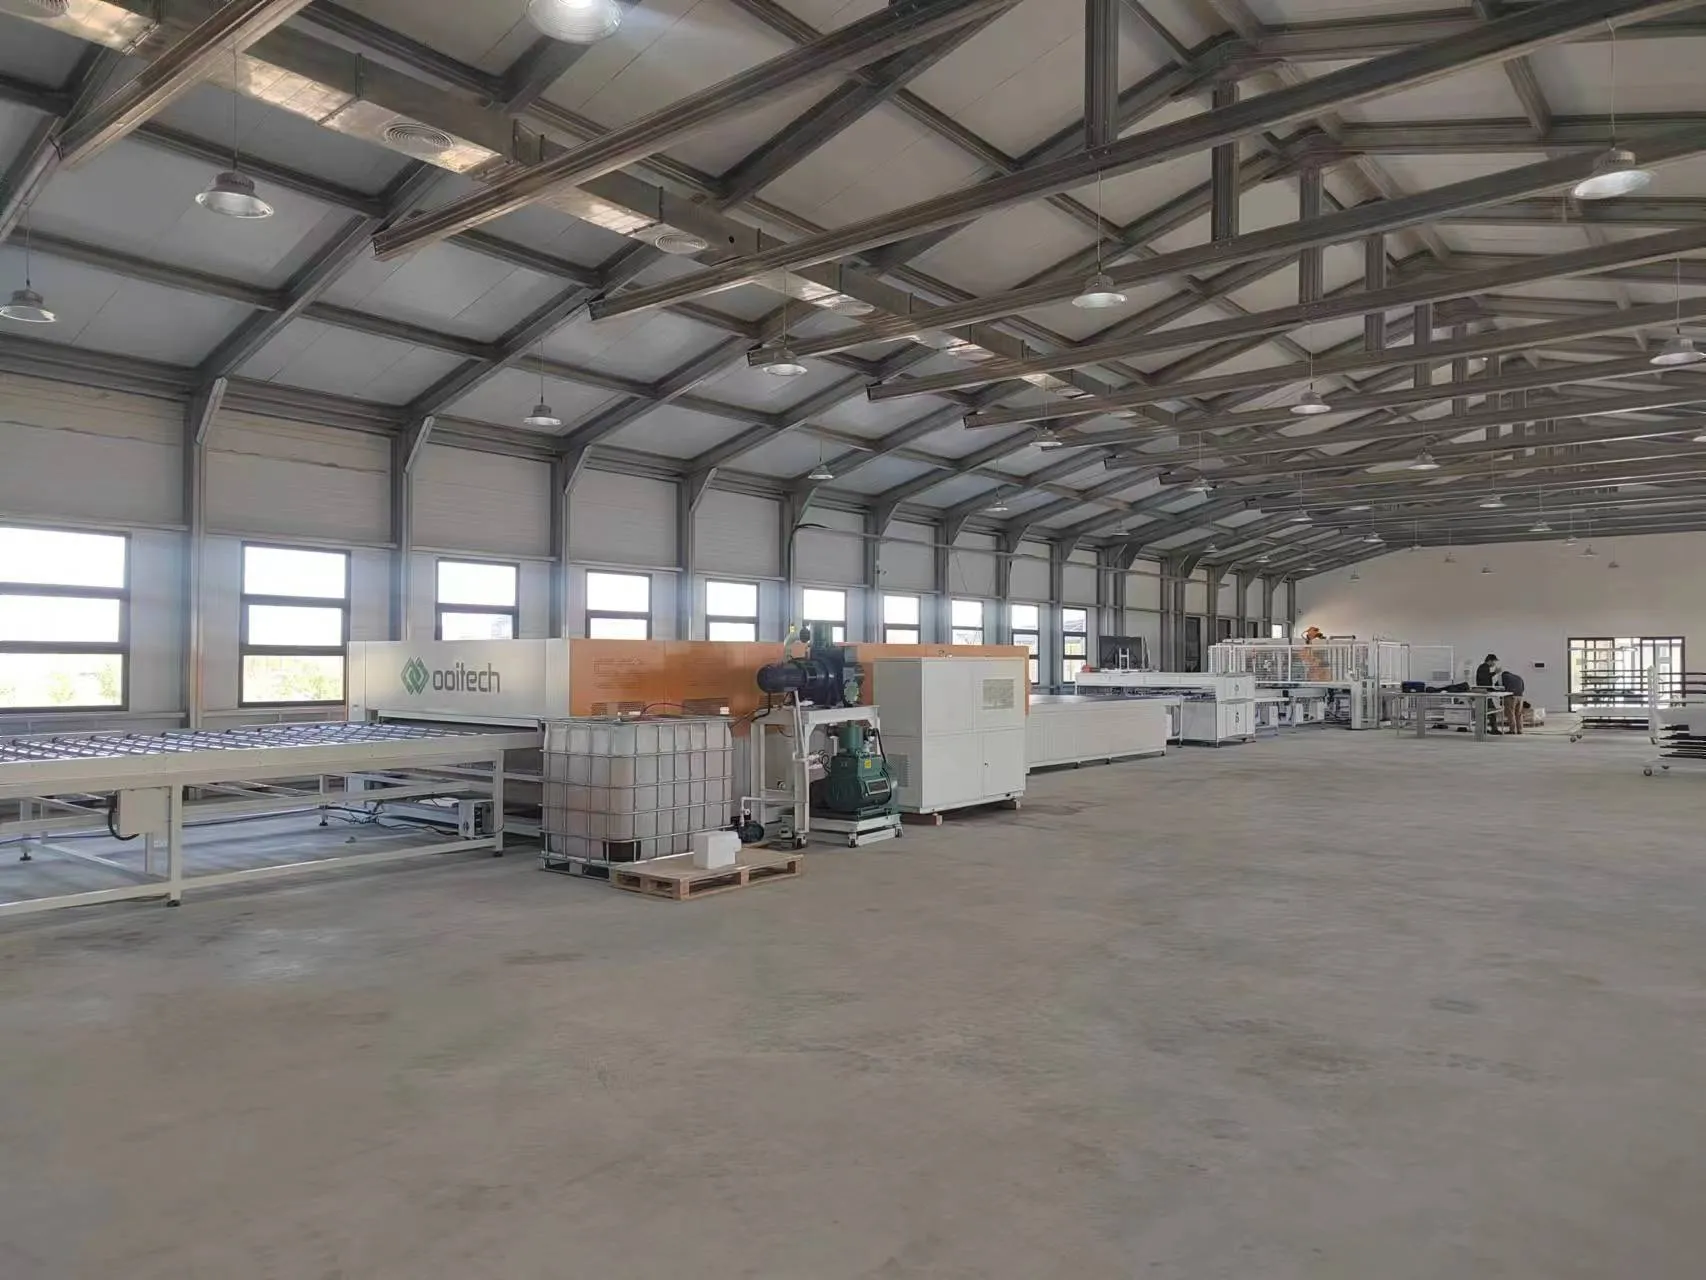
Laminator łączy szkło, enkapsulant, ogniwa słoneczne i tylną folię — lub tylne szkło — w jedną trwałą strukturę.
Wewnątrz laminatora próżnia usuwa uwięzione powietrze ze stosu modułu. Następnie ciepło i ciśnienie utwardzają EVA lub POE, łącząc wszystkie warstwy razem.
Przepis laminowania zależy od:
Rodzaj enkapsulantu
Rozmiar modułu
Grubość szkła
Struktura szkło-folia tylna lub szkło-szkło
Technologia ogniw
Wymagania dostawcy materiałów
Typowy cykl laminowania może trwać około 10 do 20 minut, chociaż rzeczywisty czas zmienia się w zależności od materiałów i sprzętu.
Laminator jest często najwolniejszym głównym procesem w linii produkcyjnej. Fabryka może zatem potrzebować kilku laminatorów pracujących równolegle.
Jest to ważny punkt przy obliczaniu zdolności produkcyjnej. Instalacja szybszych stringerów nie zwiększy końcowej produkcji modułów, jeśli sekcja laminowania nie może przetwarzać paneli w tym samym tempie.
Jakość laminowania bezpośrednio wpływa na przyczepność, izolację elektryczną, odporność na wilgoć i oczekiwaną żywotność modułu.
11. Sprzęt do obcinania krawędzi i kontroli po laminowaniu
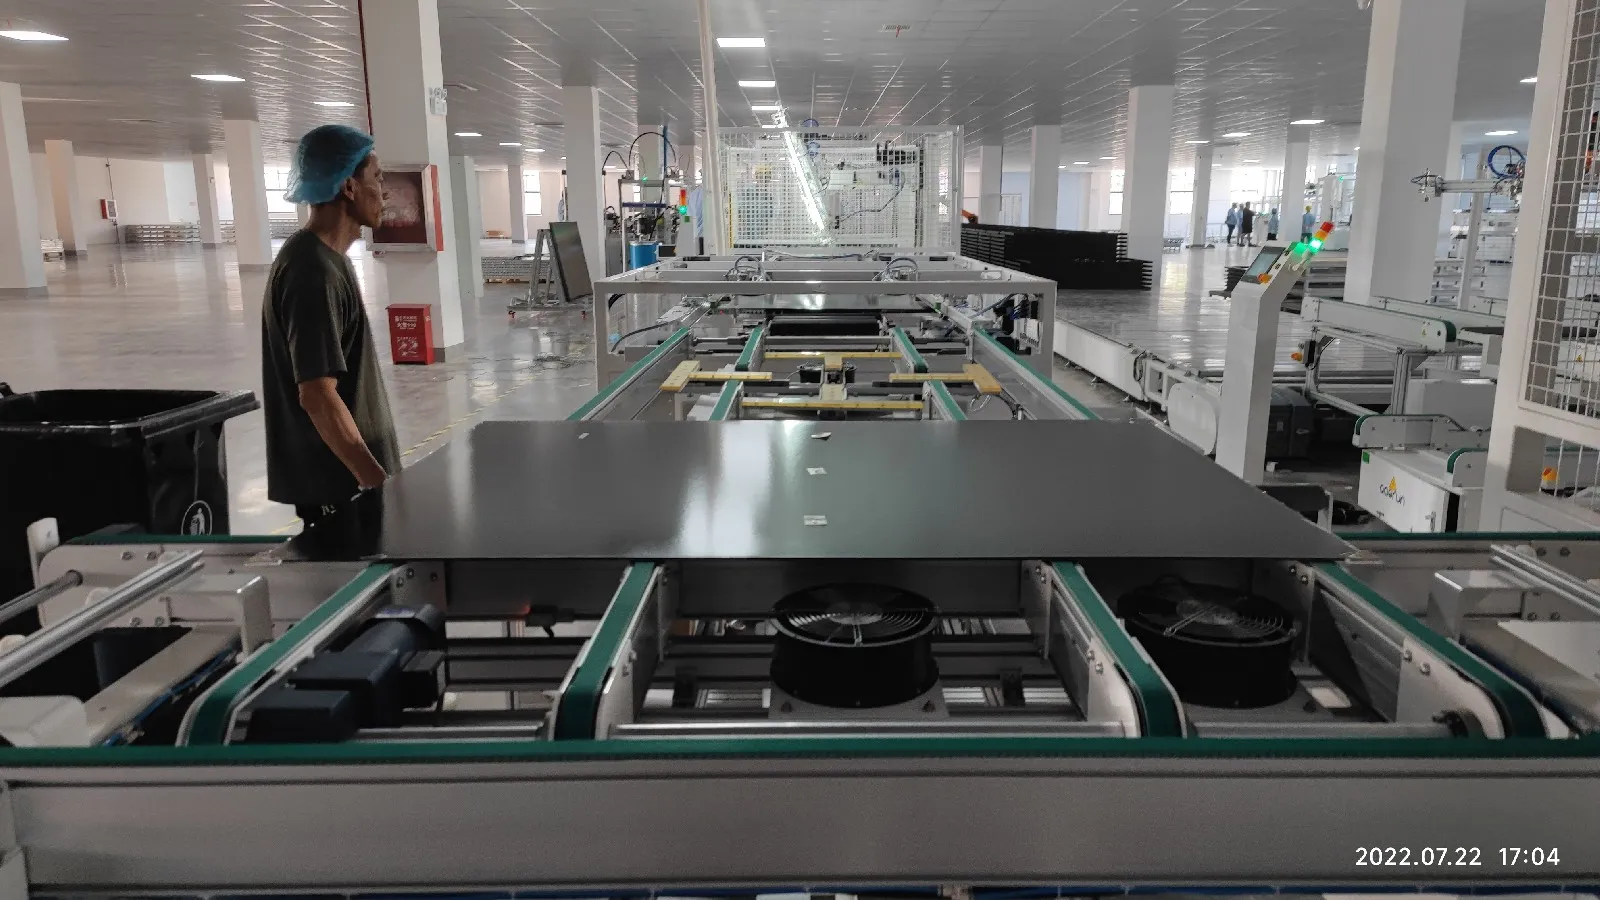
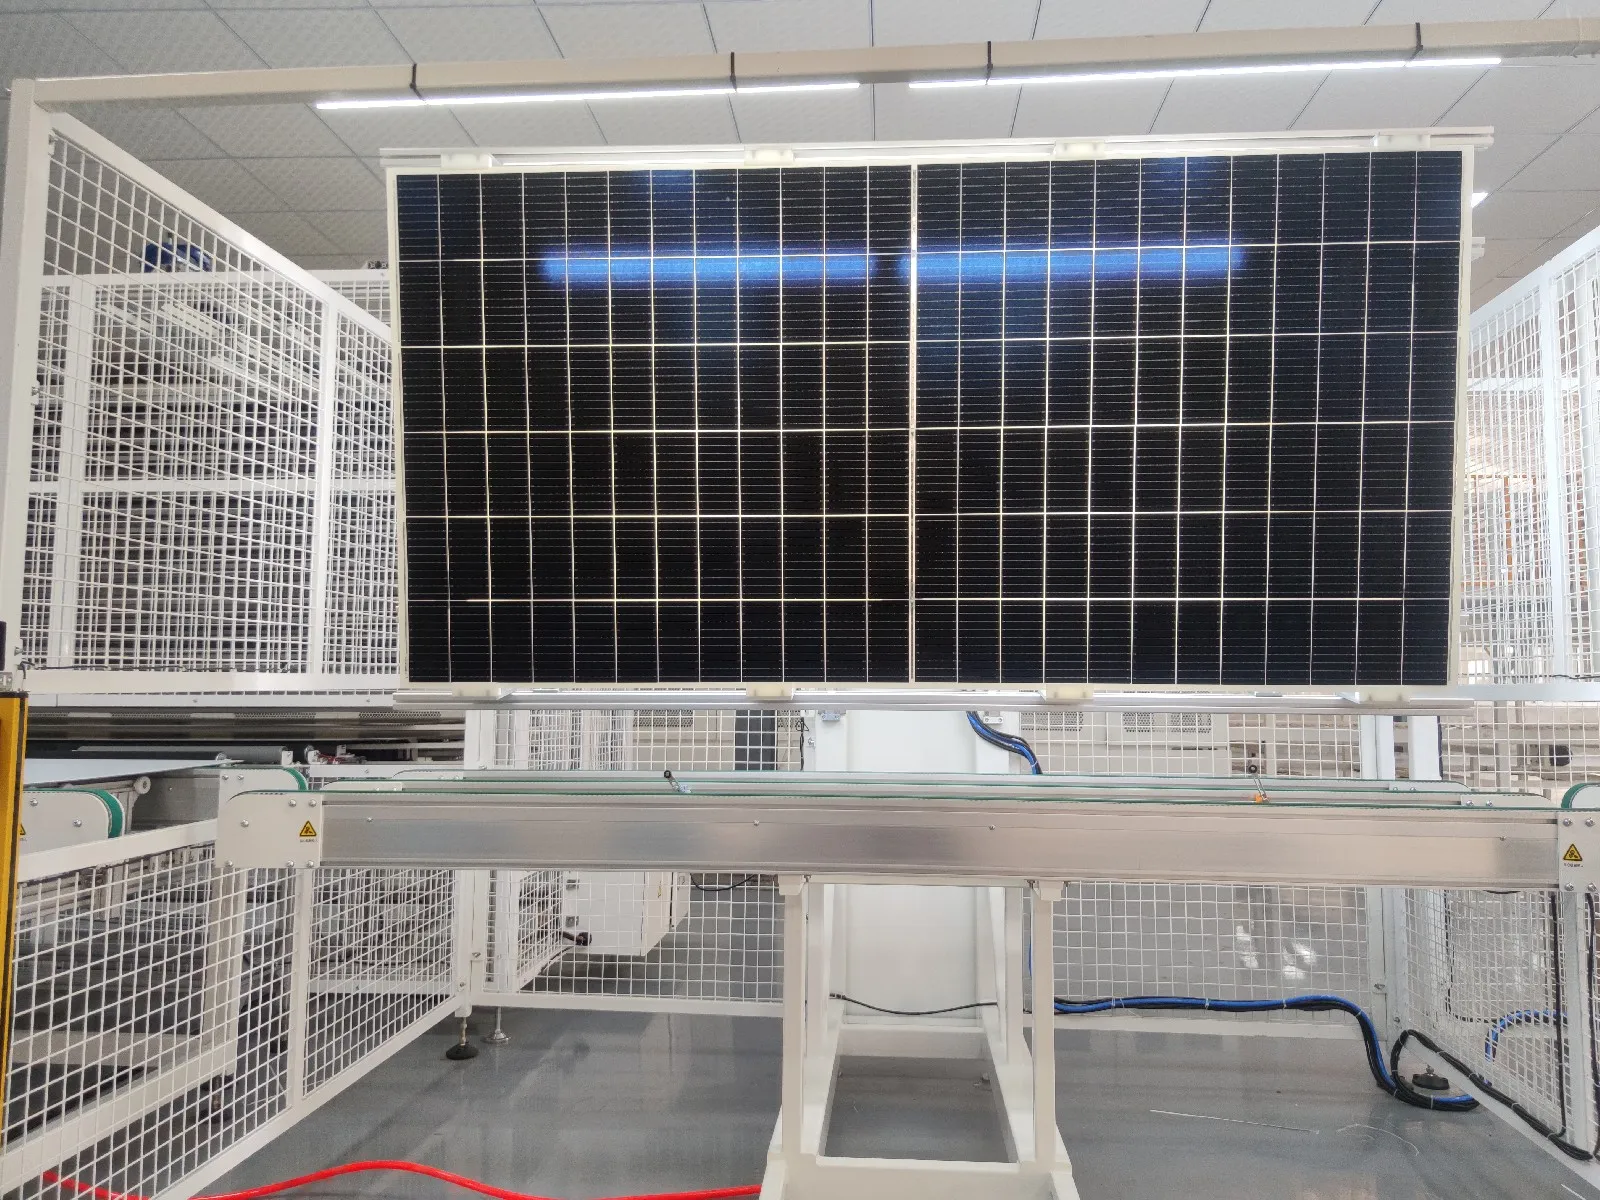
Po laminowaniu nadmiar EVA, POE lub folii tylnej pozostaje wokół krawędzi modułu. Materiał ten należy usunąć przed ramowaniem.
Na małej linii operatorzy mogą obcinać krawędzie ręcznie. Wysokowydajna linia automatyczna zwykle używa maszyny do obcinania krawędzi.
Zalaminowany moduł jest również kontrolowany pod kątem:
Pęcherzyki powietrza
Rozwarstwienie
Wyciek enkapsulantu
Zadrapania
Uszkodzenie szkła
Przemieszczenie ogniw
Przemieszczenie stringów
Zanieczyszczenie wewnątrz laminatu
Automatyczne jednostki obrotowe ułatwiają kontrolę obu stron modułu bez polegania na ręcznym podnoszeniu.
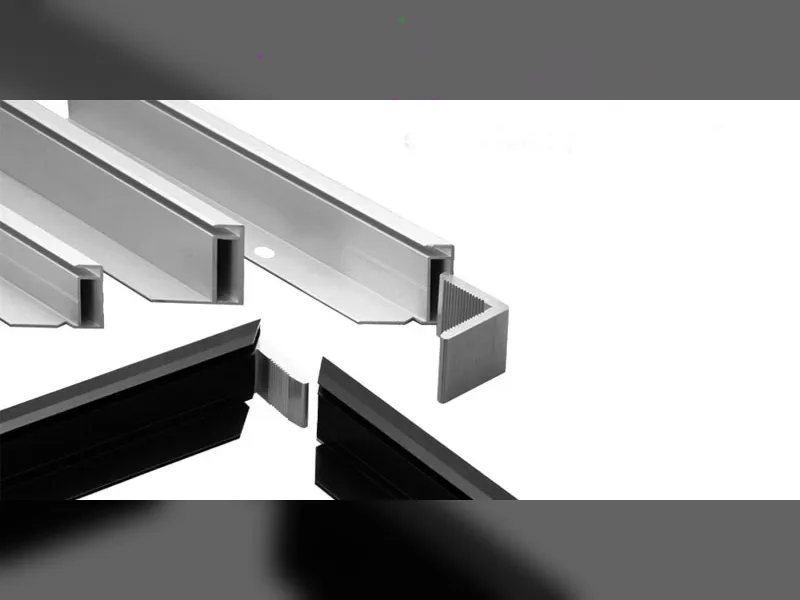
12. Klejenie ramy i maszyna do ramowania
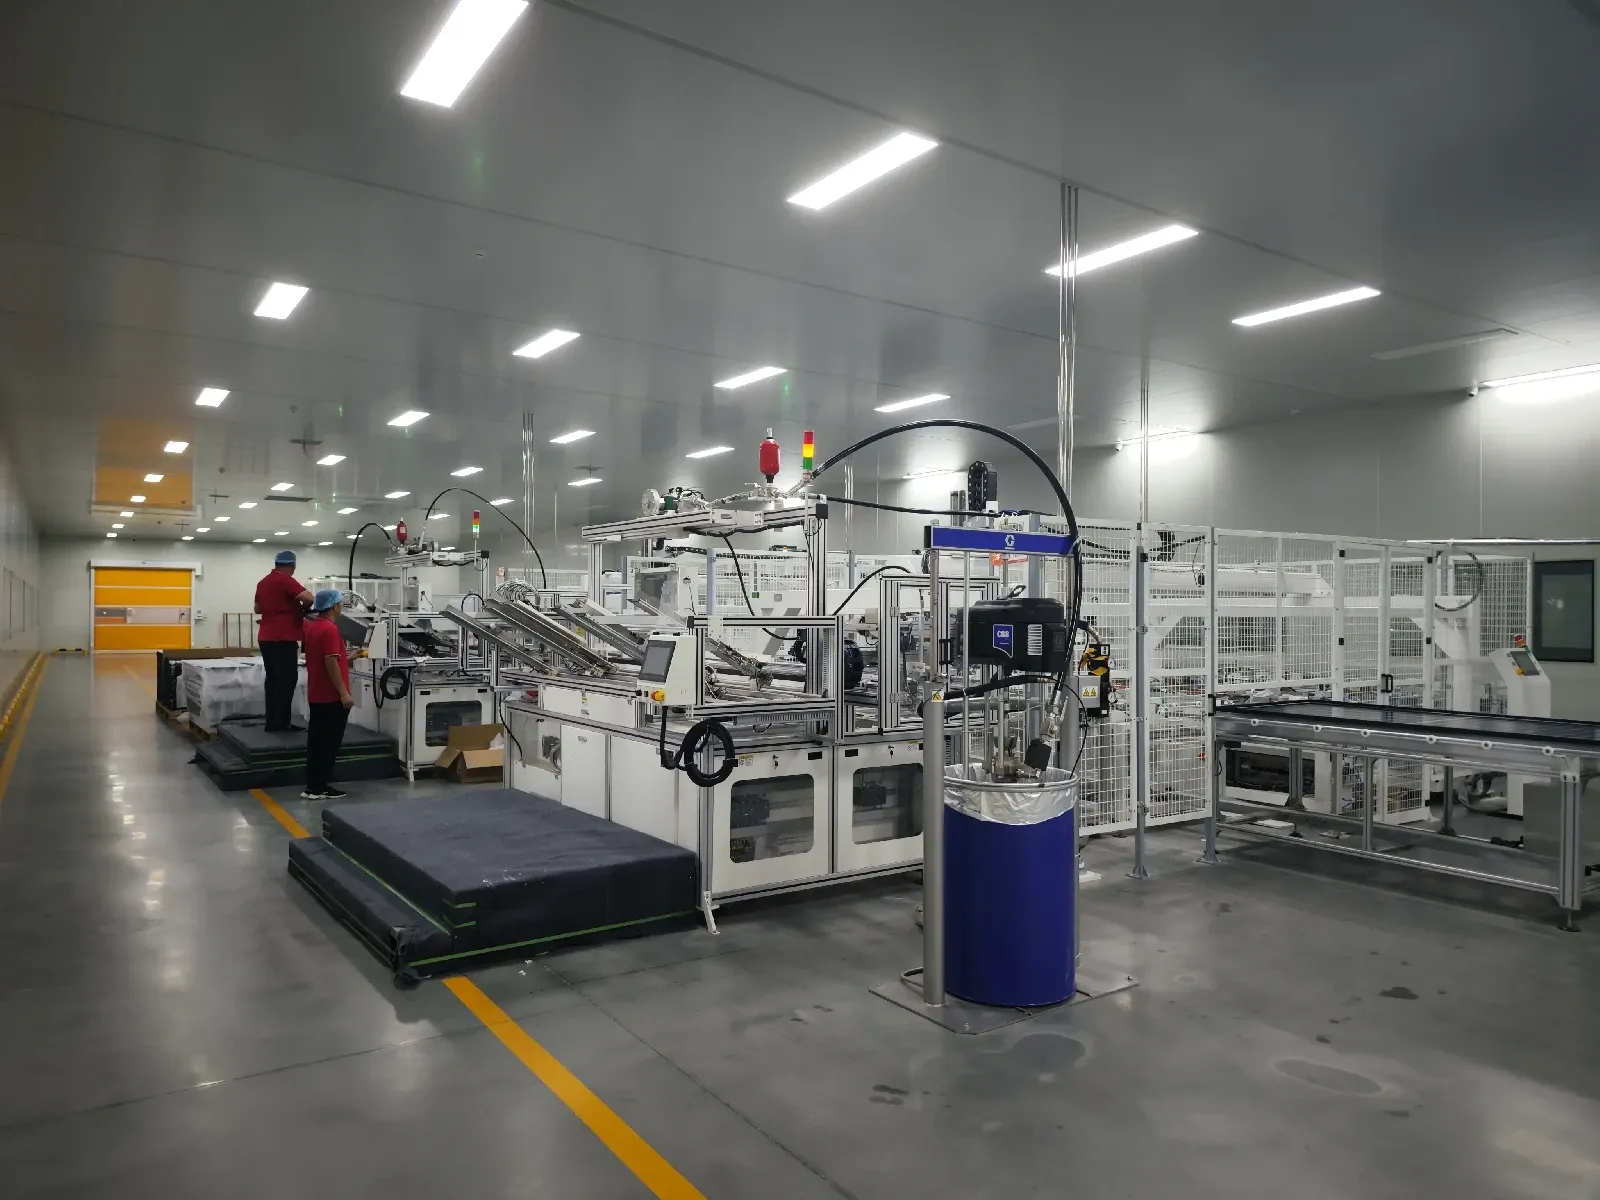

Większość konwencjonalnych paneli słonecznych wykorzystuje aluminiową ramę do ochrony krawędzi szkła i zapewnienia wsparcia mechanicznego podczas transportu i instalacji.
Sekcja ramowania może obejmować:
Automatyczna maszyna do klejenia ram
System załadunku aluminiowych ram
Urządzenie do wstawiania narożników
Maszyna do montażu ram
Pneumatyczna lub hydrauliczna maszyna do ramowania
Urządzenie do przebijania ram
Uszczelniacz jest nakładany wewnątrz aluminiowych profili, zanim cztery sekcje ramy zostaną dociśnięte wokół laminowanego modułu.
Gotowa rama musi być kwadratowa, stabilna i prawidłowo uszczelniona. Typowe wady ramowania obejmują luźne narożniki, niewystarczającą ilość uszczelniacza, nadmiar uszczelniacza, zarysowania i nieprawidłowe wymiary ramy.
Moduły bezramowe szkło-szkło mogą nie wymagać tego procesu, w zależności od konstrukcji produktu.
13. Maszyny do montażu puszek przyłączeniowych
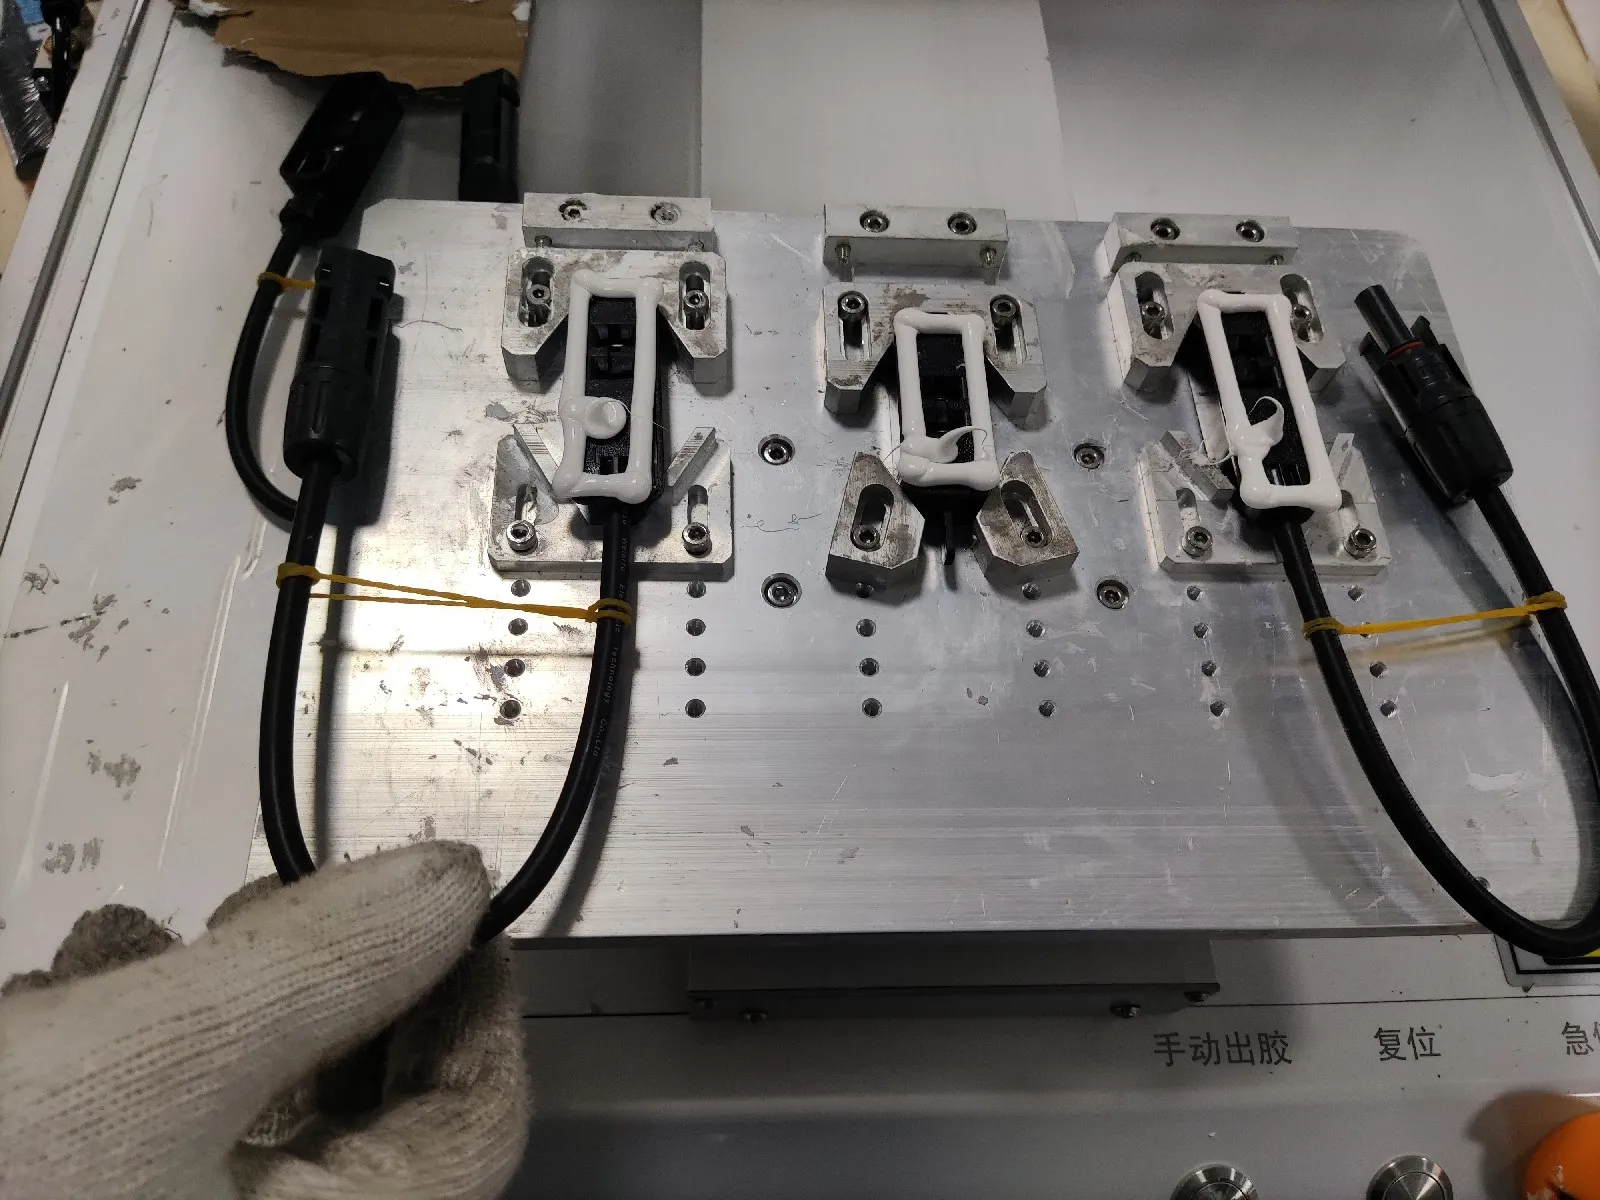
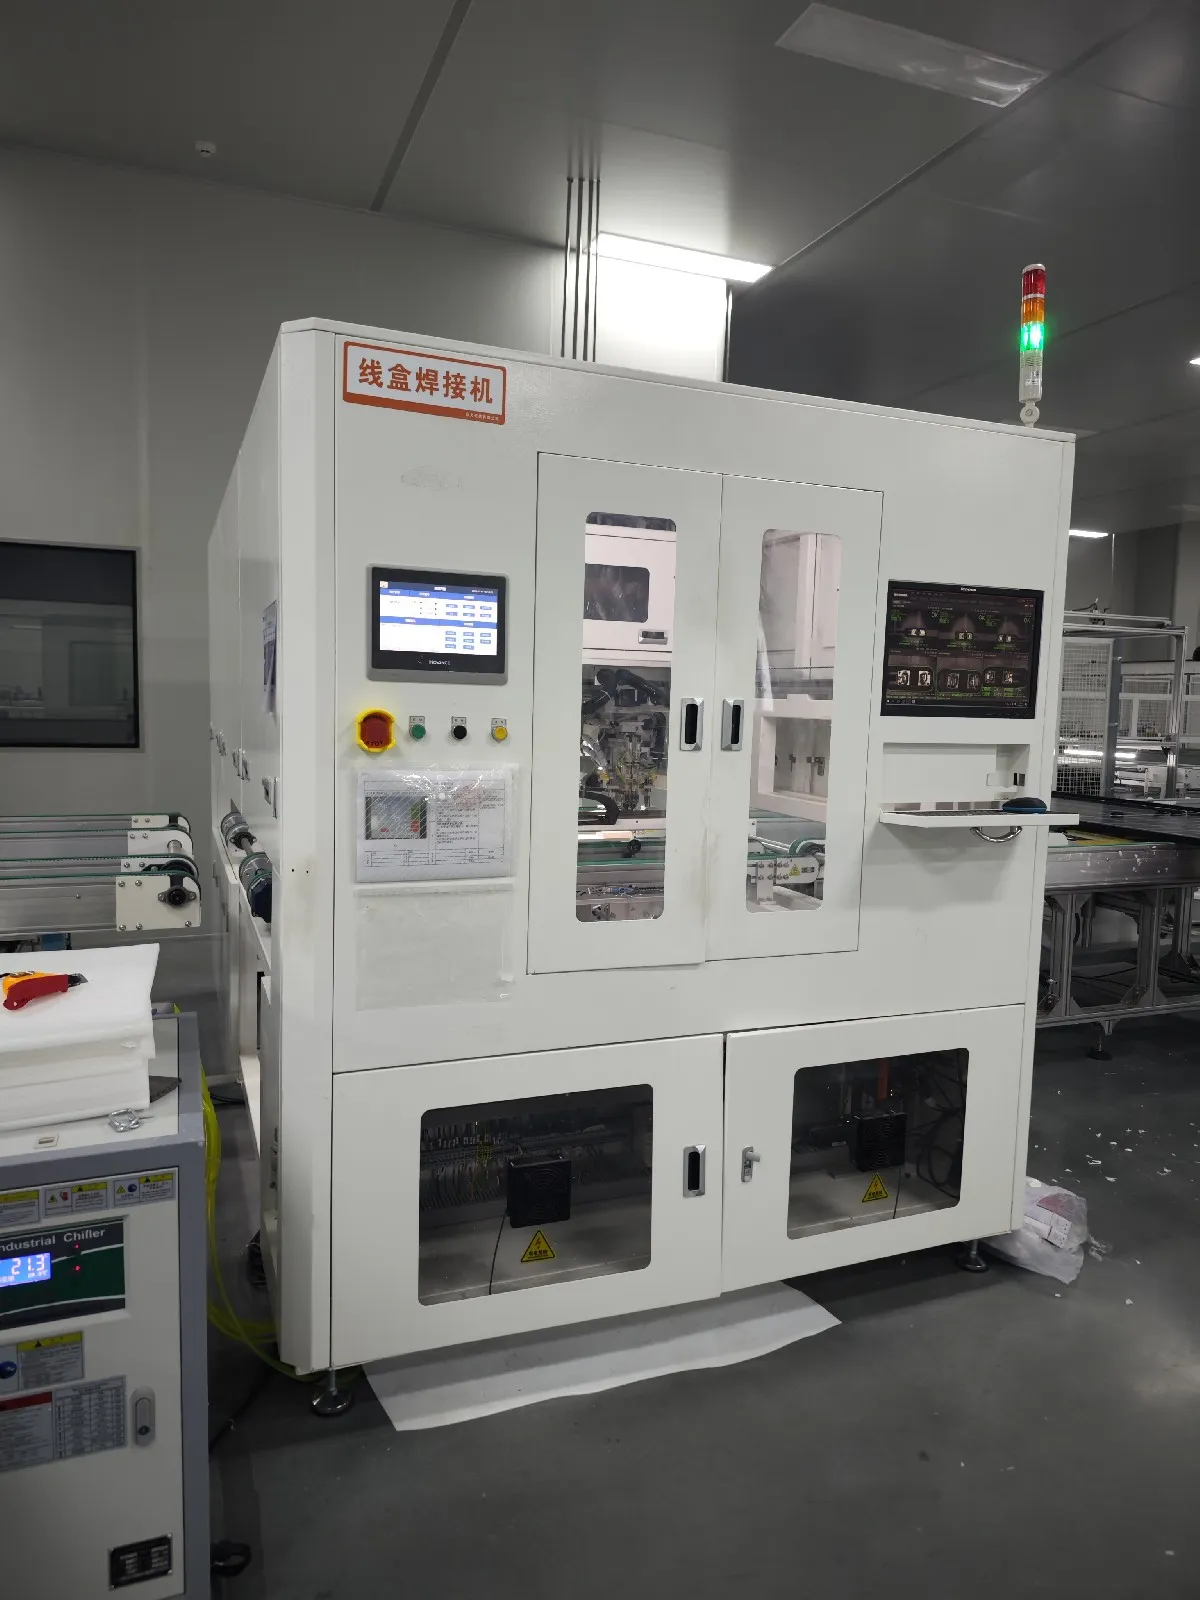
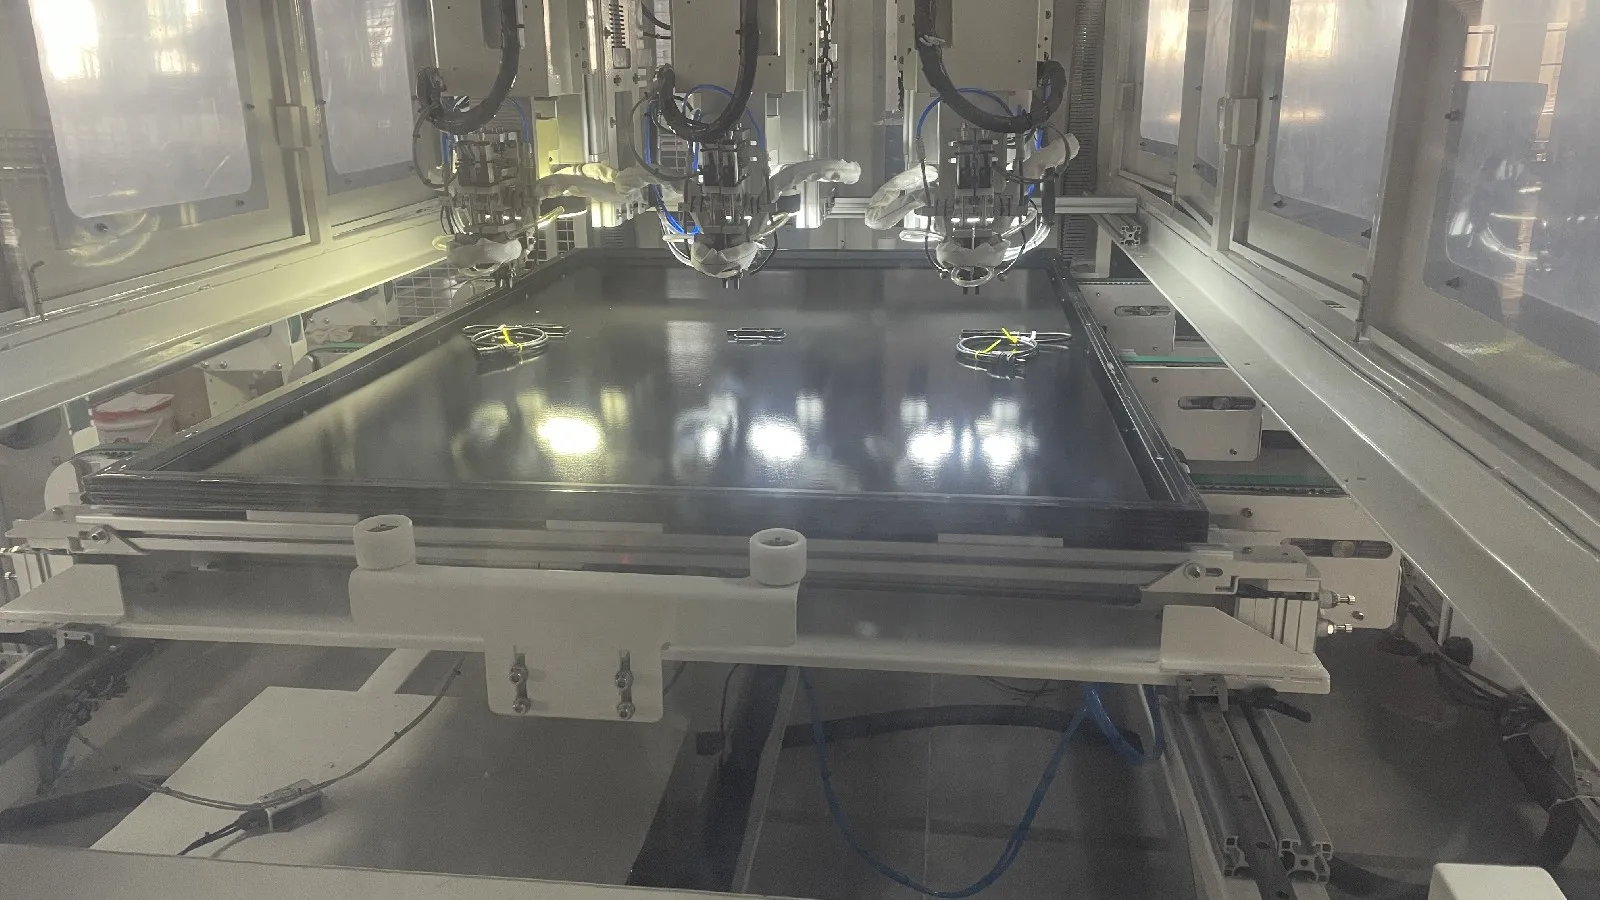
Puszka przyłączeniowa zbiera moc elektryczną z obwodu ogniw i zapewnia połączenie między modułem a zewnętrznym systemem PV.
Proces montażu puszki przyłączeniowej może obejmować:
Pozycjonowanie puszki przyłączeniowej
Dozowanie silikonu lub kleju
Lutowanie taśm wyprowadzających
Automatyczne zgrzewanie zacisków
Wypełnianie klejem AB
Zalewanie
Kontrola kabli i złączy
Maszyna do lutowania puszek przyłączeniowych łączy taśmy wyprowadzające modułu z zaciskami puszki przyłączeniowej. Następnie maszyna do dozowania lub zalewania nakłada uszczelniacz lub materiał wypełniający, aby chronić połączenia elektryczne przed wilgocią, ruchem i korozją.
Klej i materiał zalewowy muszą mieć wystarczający czas utwardzania przed końcowym testowaniem i pakowaniem.
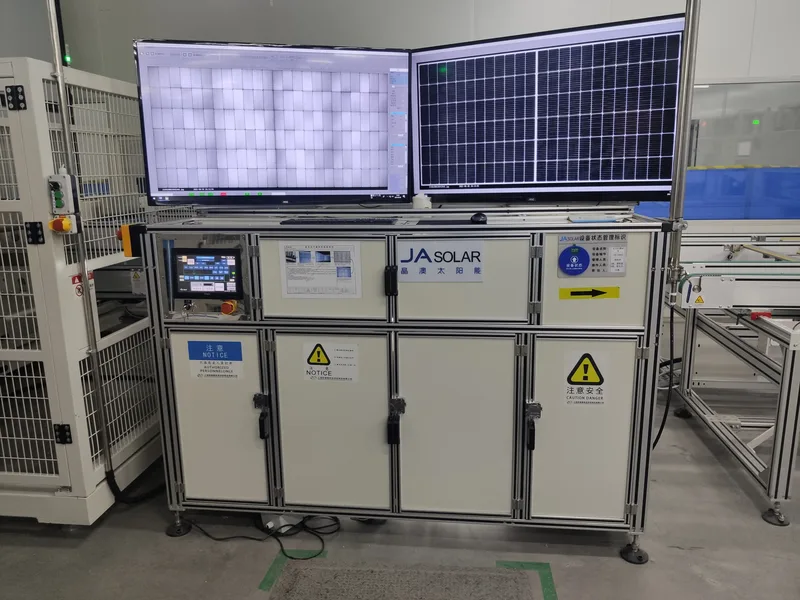
14. Końcowy tester EL
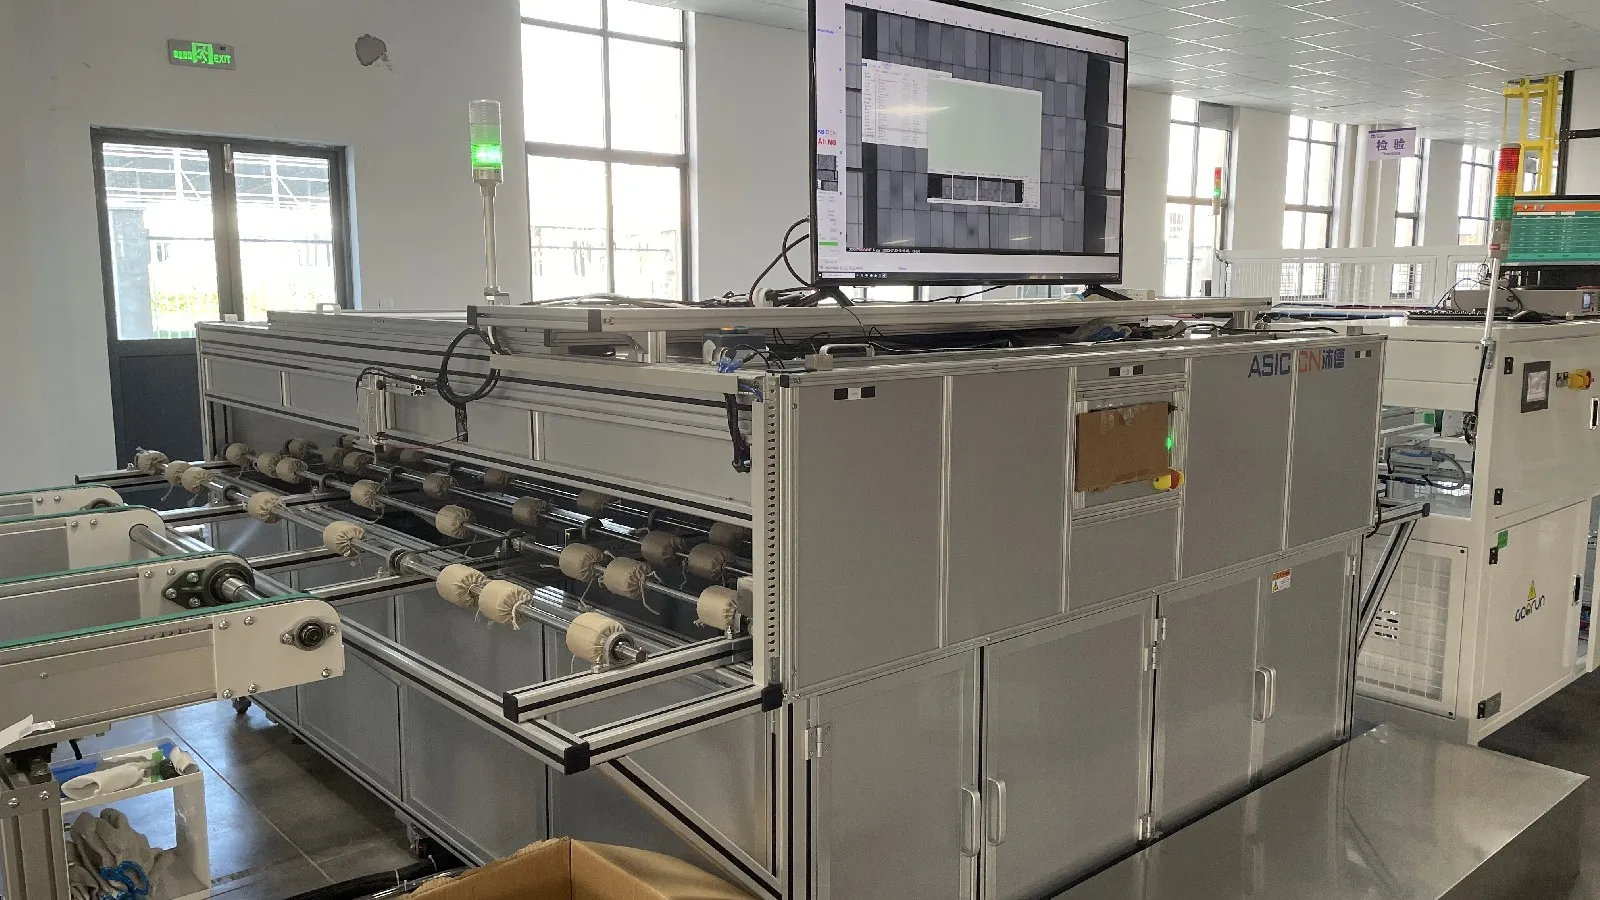

Drugi test EL wykonuje się zwykle po laminowaniu lub końcowym montażu modułu.
Test ten jest konieczny, ponieważ podczas laminowania, obcinania, ramowania lub przenoszenia materiałów mogą powstać nowe mikropęknięcia.
Końcowy obraz EL może ujawnić:
Mikropęknięcia ogniw
Uszkodzone ogniwa
Przerwane palce
Słabe spoiny lutownicze
Uszkodzone szyny zbiorcze
Obszary nieaktywne elektrycznie
Przerwania łańcuchów
Automatyczne oprogramowanie do analizy obrazu może pomóc w klasyfikacji defektów, ale producent nadal potrzebuje jasnych standardów akceptacji. System musi określać, które defekty są dopuszczalne, które wymagają przeróbki, a które skutkują odrzuceniem.
15. Symulator słoneczny i tester I-V
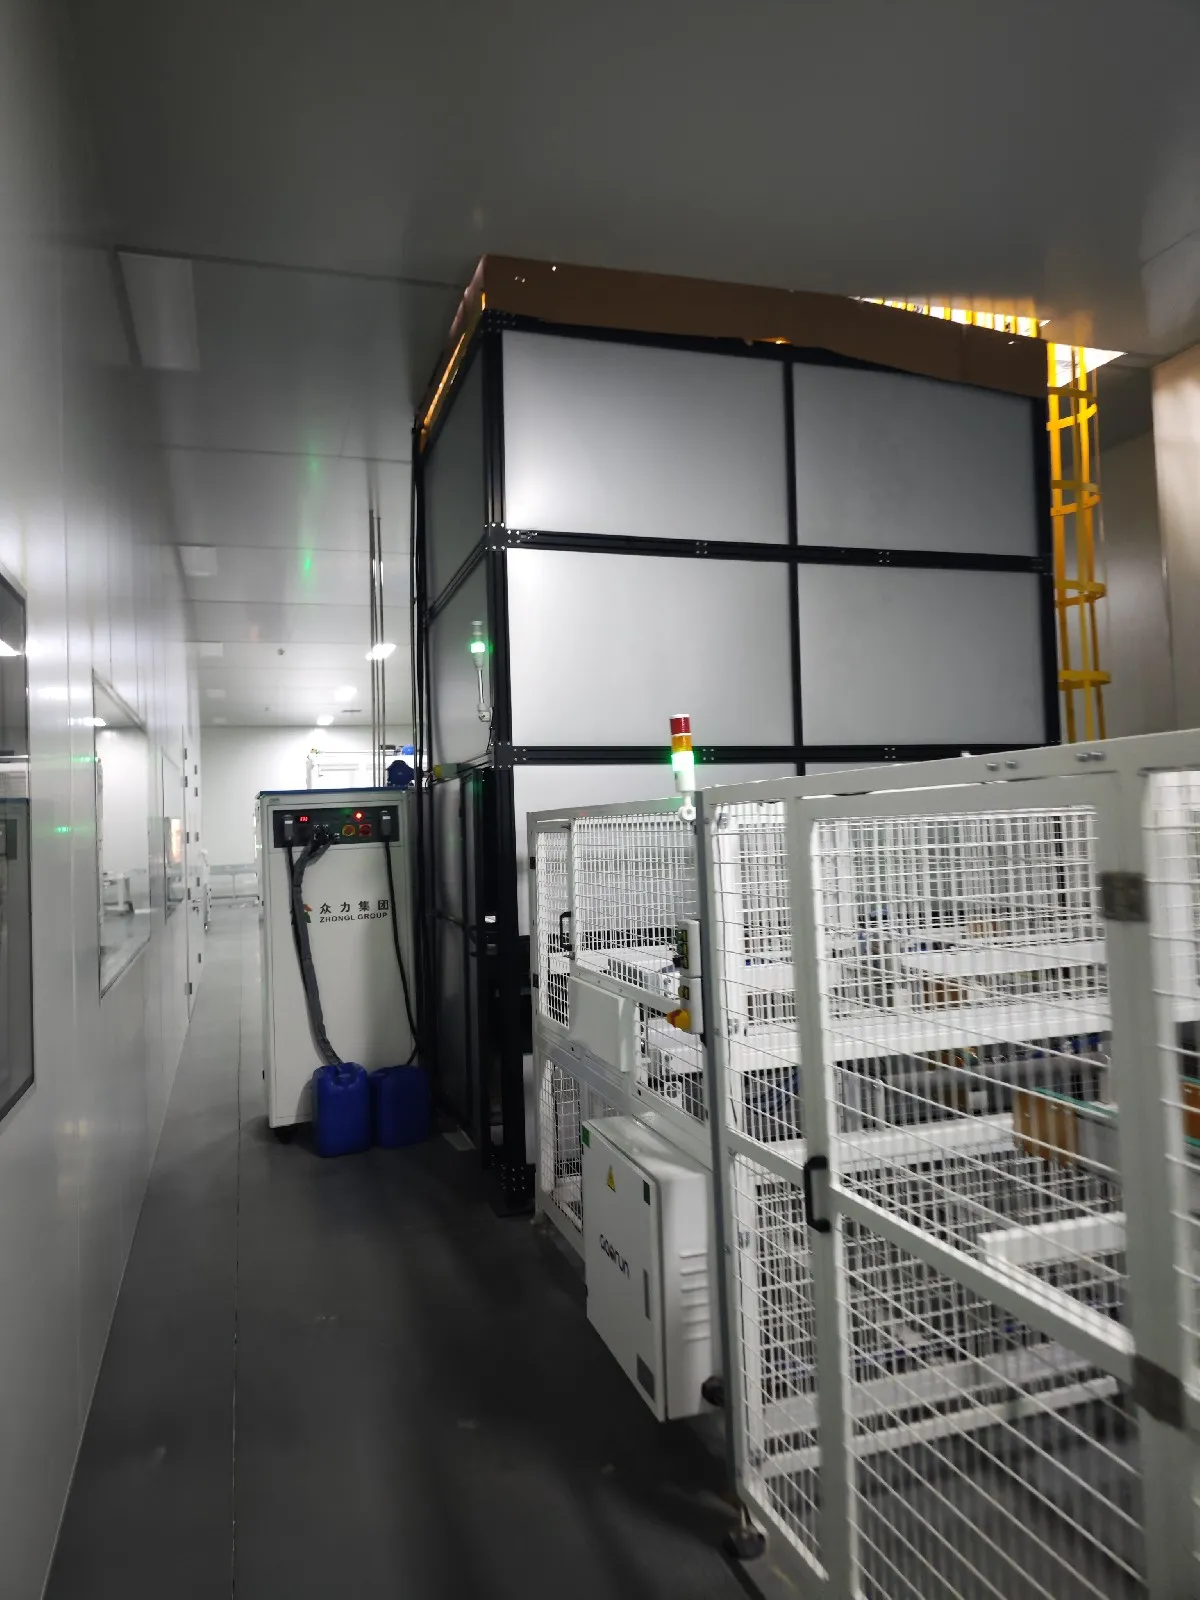
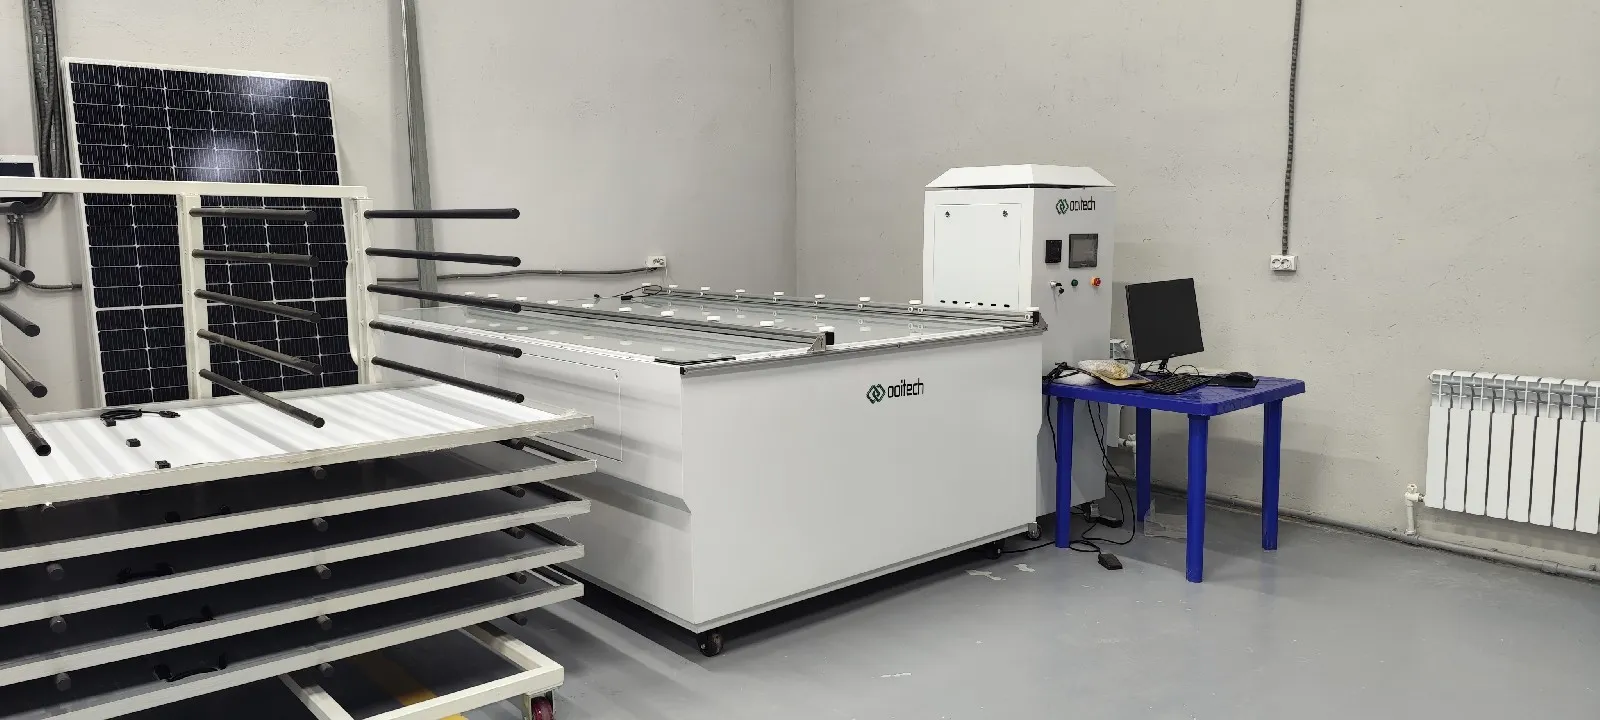
Symulator słoneczny, znany również jako tester błyskowy lub tester I-V, mierzy wydajność elektryczną gotowego panelu słonecznego w kontrolowanych warunkach oświetlenia.
Tester rejestruje parametry, w tym:
Moc maksymalna
Napięcie obwodu otwartego
Prąd zwarcia
Napięcie robocze
Prąd roboczy
Współczynnik wypełnienia
Wydajność modułu
Pełna krzywa I-V
Zmierzona moc jest wykorzystywana do klasyfikacji panelu i wygenerowania jego tabliczki znamionowej lub etykiety produkcyjnej.
Symulator słoneczny powinien mieć odpowiednie dopasowanie widmowe, równomierność światła i stabilność. Jego prędkość testowania musi również odpowiadać wydajności produkcyjnej reszty linii. W przeciwnym razie gotowe panele zaczną gromadzić się przed stanowiskiem testowym.
16. Sprzęt do testów bezpieczeństwa
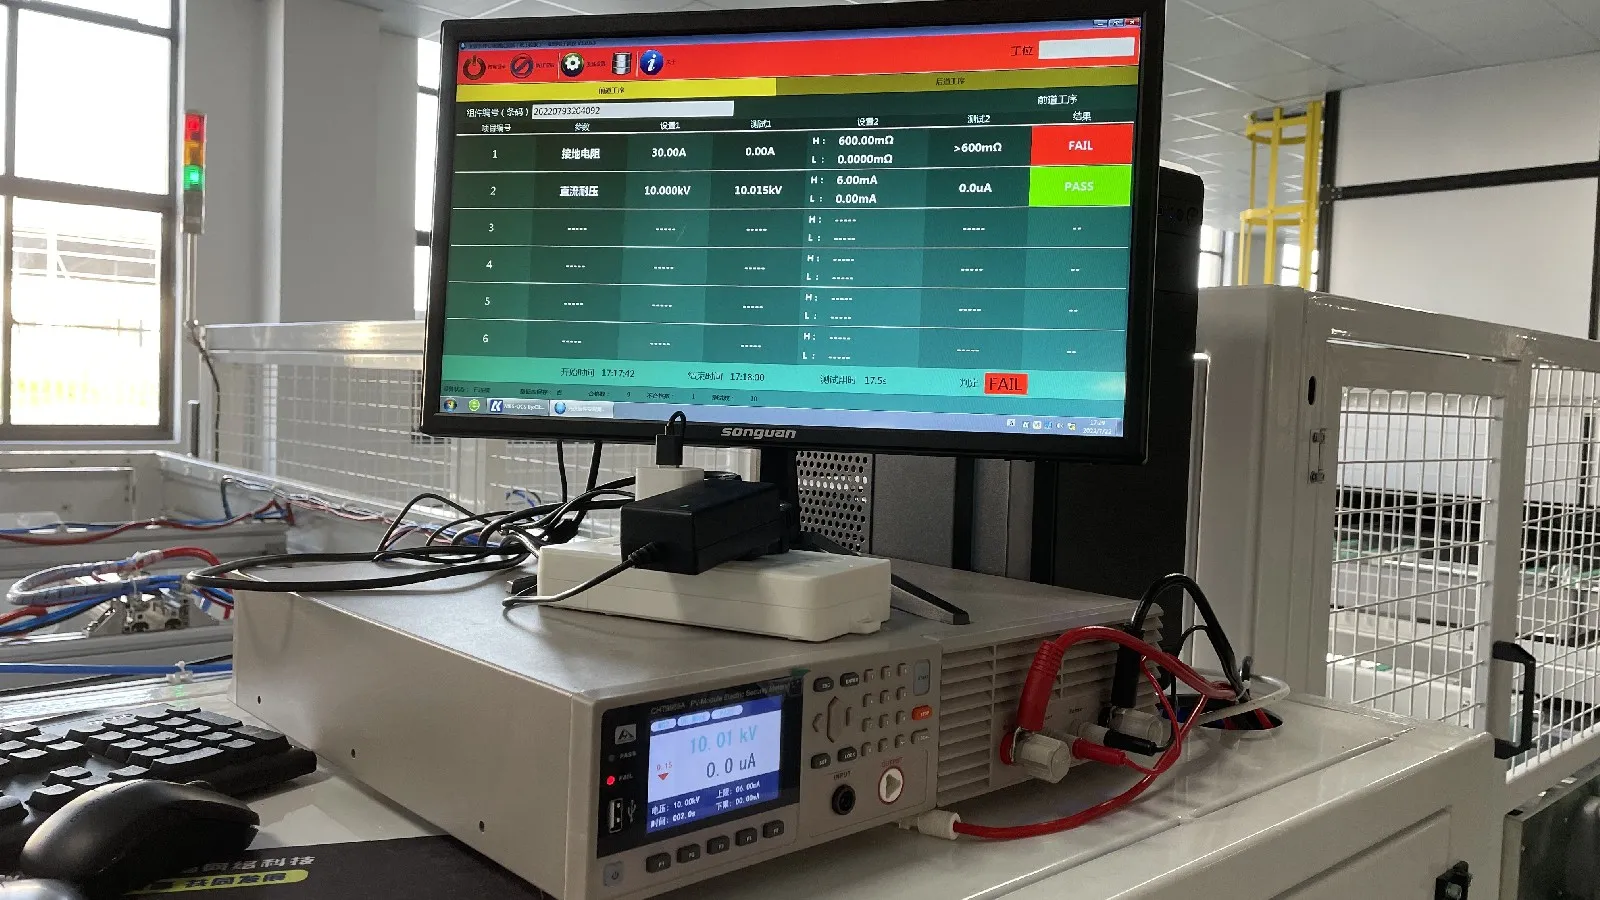
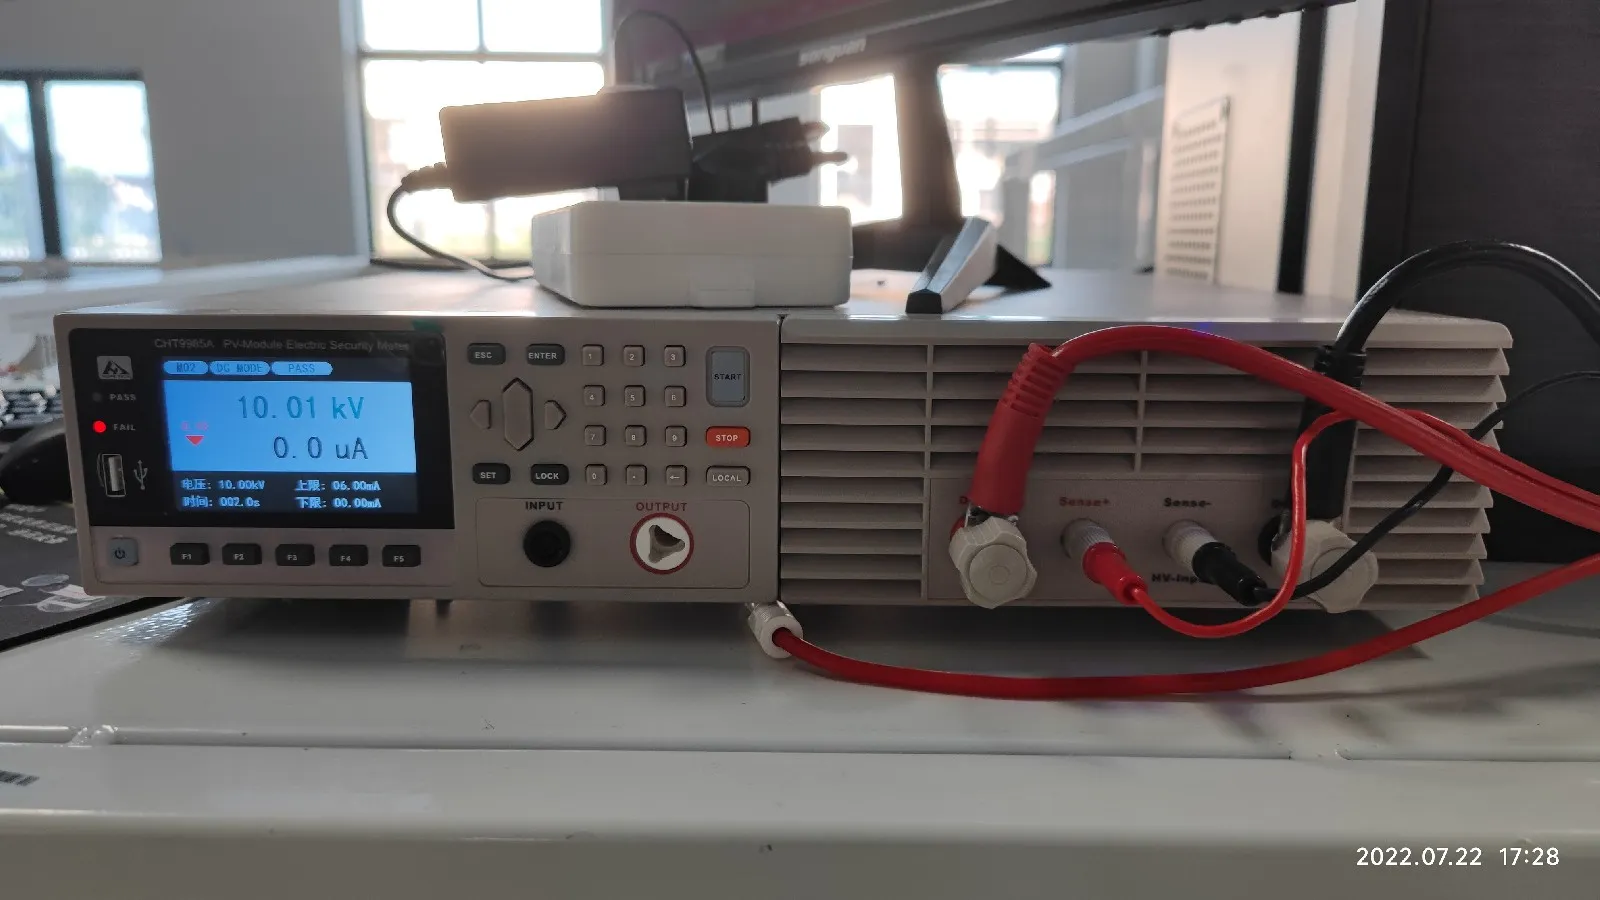
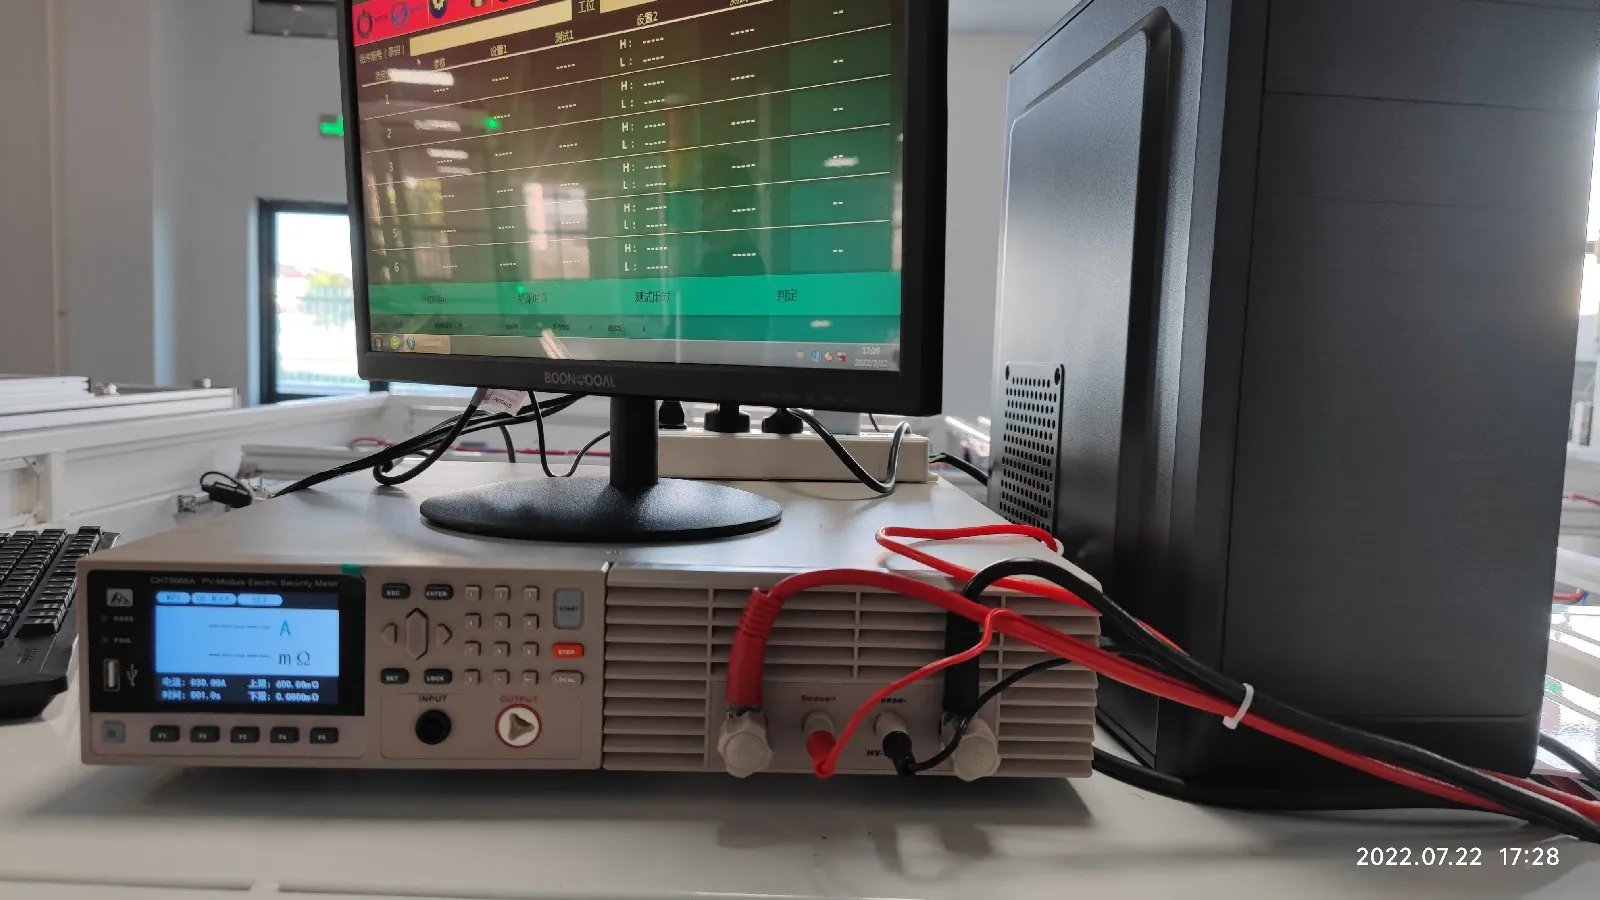
Wydajność elektryczna to tylko część końcowej kontroli jakości. Panel musi być również bezpieczny elektrycznie.
Typowy sprzęt do testów bezpieczeństwa obejmuje:
Tester wytrzymałości elektrycznej (hi-pot)
Tester rezystancji izolacji
Tester ciągłości uziemienia
Tester prądu upływu
Test hi-pot polega na przyłożeniu wysokiego napięcia między wewnętrznym obwodem elektrycznym a ramą modułu w celu weryfikacji integralności izolacji.
Test ciągłości uziemienia mierzy połączenie elektryczne między ramą aluminiową a jej punktami uziemienia. Testowanie izolacji sprawdza, czy moduł może działać bezpiecznie bez niebezpiecznych ścieżek upływu.
Są to niezbędne testy produkcyjne, a nie opcjonalne kontrole jakości.
17. Linia etykietowania, sortowania i pakowania
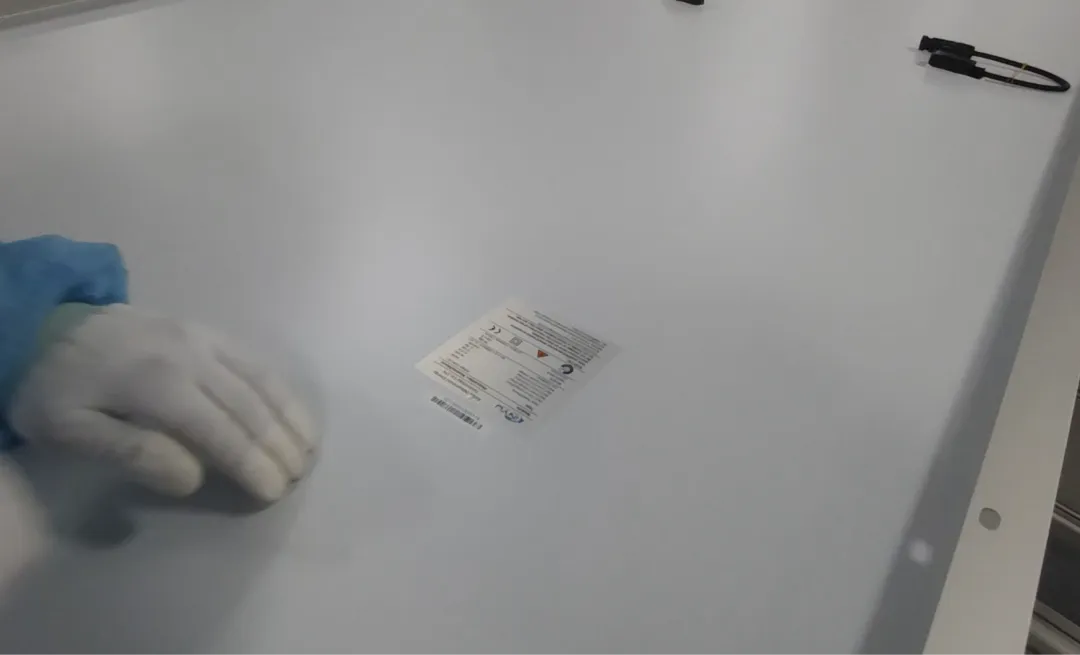
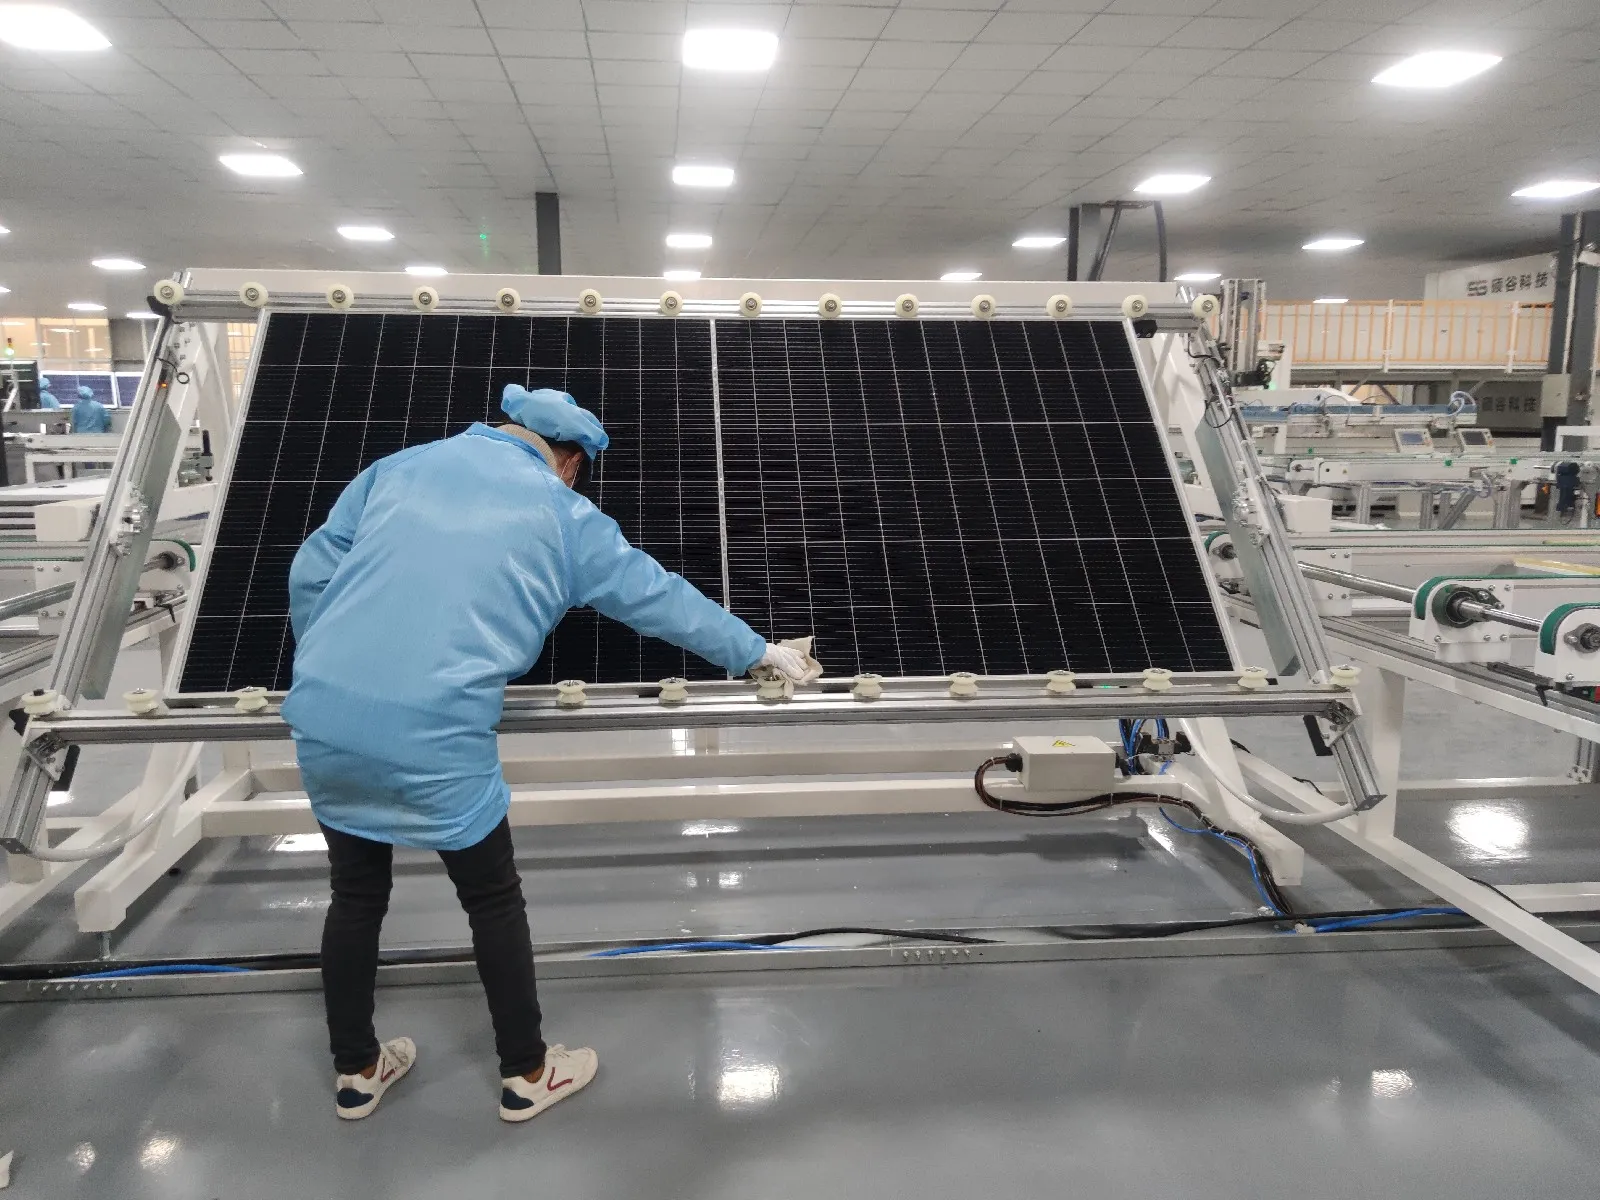
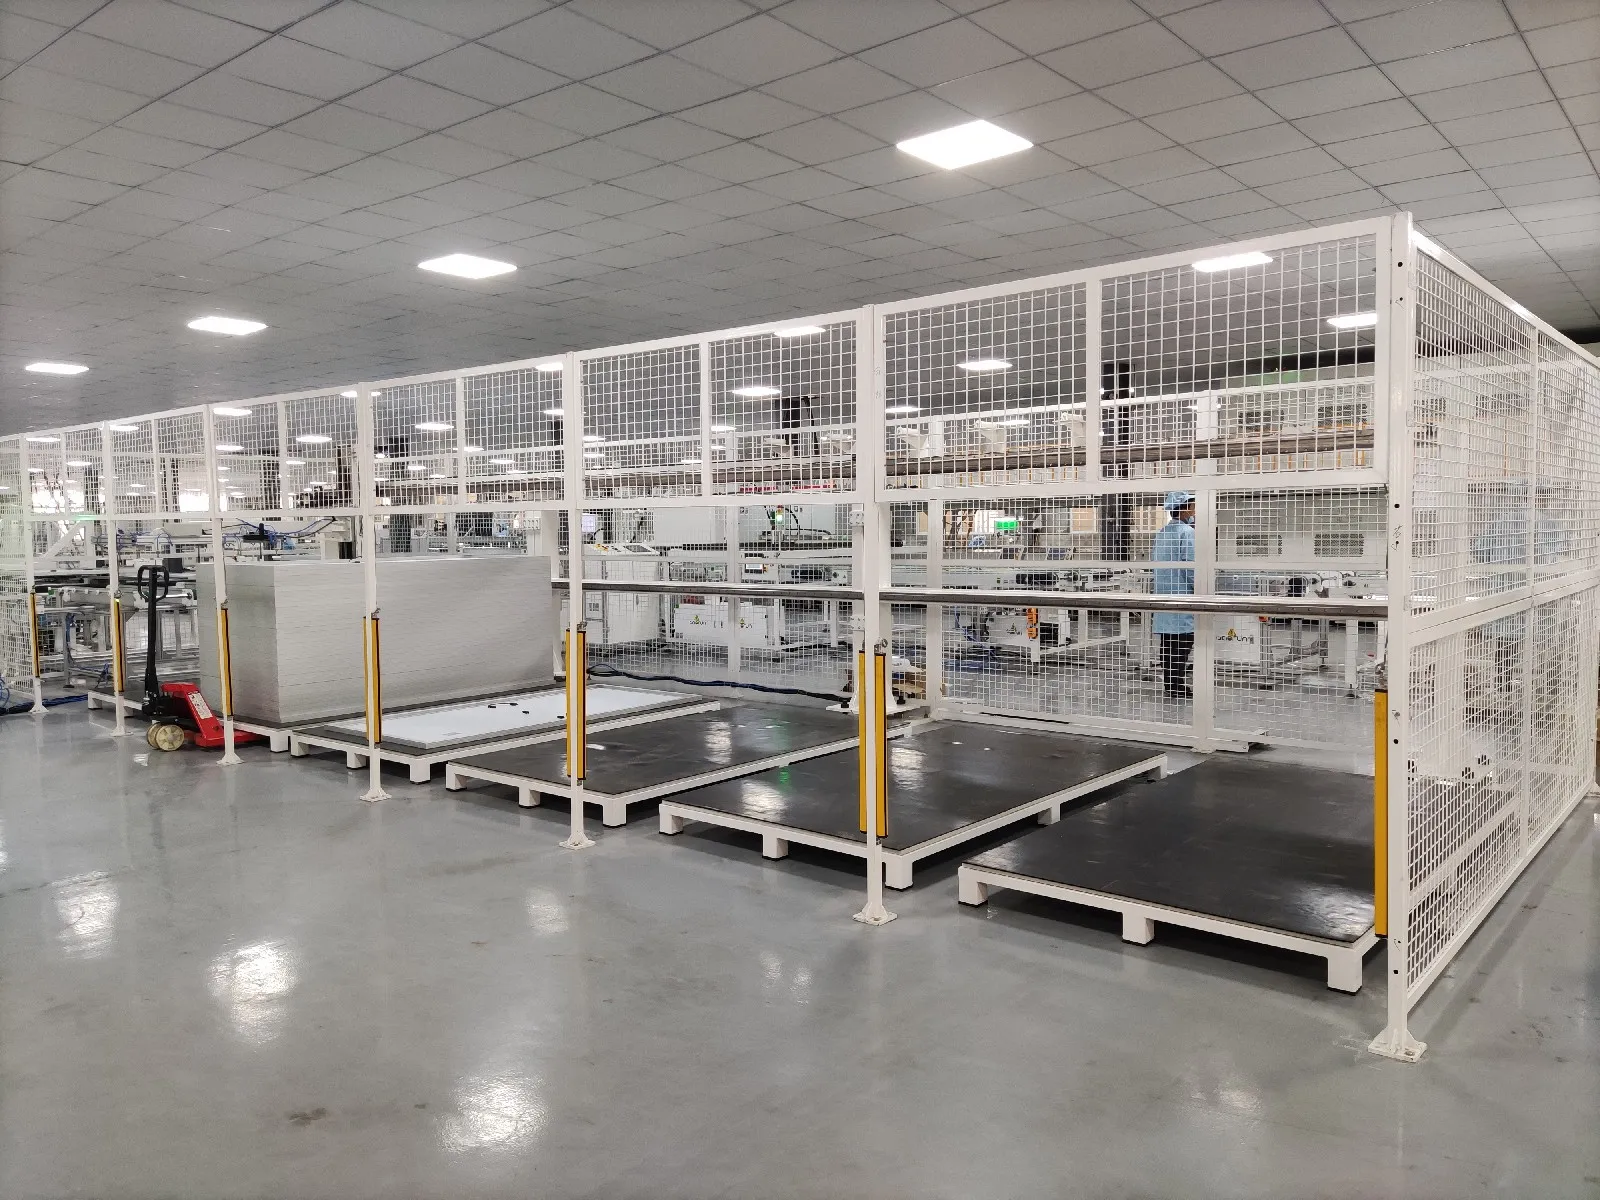
Po przejściu panelu przez kontrolę elektryczną, bezpieczeństwa, EL i wizualną fabryka drukuje etykietę produktu i rejestruje końcowe wyniki testów.
Każdy moduł zwykle otrzymuje unikalny numer seryjny. Na linii automatycznej numer ten może być połączony z systemem MES lub systemem identyfikowalności.
Fabryka może następnie prześledzić gotowy moduł z powrotem do informacji takich jak:
Partia ogniw słonecznych
Dane produkcyjne stringera
Obrazy EL
Stanowisko układania
Receptura laminatora
Stanowisko ramowania
Wynik testu I-V
Wynik testu bezpieczeństwa
Data produkcji i zmiana
Gotowe moduły są sortowane według klasy mocy, układane w stosy z materiałami ochronnymi i pakowane do transportu.
Pakowanie może wydawać się prostym procesem, ale nieprawidłowe układanie w stosy lub niewystarczająca ochrona mogą uszkodzić dobre moduły, zanim dotrą na miejsce projektu.
Półautomatyczna czy w pełni automatyczna?
Fabryka paneli słonecznych nie zawsze potrzebuje pełnej automatyzacji.
Linie półautomatyczne są często odpowiednie dla projektów pilotażowych, regionalnych producentów i fabryk o niższej planowanej wydajności. Operatorzy mogą ręcznie obsługiwać okablowanie, przygotowanie materiałów, przycinanie, montaż skrzynki przyłączeniowej i kontrolę wizualną.
W pełni automatyczne linie dodają obsługę robotyczną, automatyczne przenośniki, zintegrowane systemy kontroli, bufory produkcyjne i identyfikowalność danych. Zapewniają wyższą przepustowość i bardziej spójną kontrolę procesu, ale wymagają również większych zdolności utrzymania ruchu i lepszego zarządzania produkcją.
Właściwy poziom automatyzacji zależy od:
Planowana roczna zdolność produkcyjna
Konstrukcja modułu
Technologia ogniw
Dostępne inwestycje
Lokalne warunki pracy
Wymagania dotyczące jakości produktu
Plany przyszłej rozbudowy
Nie wybieraj każdej maszyny osobno
Największa maszyna nie zawsze jest najważniejszą maszyną, a najszybsza maszyna nie tworzy automatycznie najszybszej linii produkcyjnej.
Zdolność produkcyjna musi być zrównoważona na etapach cięcia ogniw, łączenia w sznury, układania, okablowania, laminowania, ramowania, montażu puszki przyłączeniowej i testów końcowych.
Fabryka potrzebuje również systemów wspomagających, takich jak:
Automatyczne przenośniki
Bufory produkcyjne
Sprężarki powietrza
Systemy próżniowe
Chillery
Magazyn materiałów
Oprogramowanie MES i identyfikowalności
Przestrzeń serwisowa
Strefy kontroli jakości
Konstrukcja modułu musi zostać potwierdzona przed wyborem urządzeń. Linia zaprojektowana dla konwencjonalnych modułów pełnokomórkowych PERC może nie być odpowiednia dla wielkoformatowych półogniw TOPCon, modułów HJT, ogniw BC lub ciężkich paneli szkło-szkło bez zmiany kilku maszyn.
Realistyczny plan fabryki powinien zatem zaczynać się od docelowej specyfikacji modułu i rocznej zdolności produkcyjnej. Ostateczna lista maszyn pojawia się po tym.
Nasze stanowisko jest proste: niezawodna fabryka solarna to nie stos imponujących maszyn, lecz jeden zrównoważony system produkcyjny, a Ooitech może dostarczyć kompletne linie produkcyjne do paneli słonecznych półautomatyczne i w pełni automatyczne od 5 MW do 1,2 GW, projekt rozmieszczenia fabryki, instalację, szkolenia, wsparcie w zakresie surowców i globalny serwis posprzedażowy.