Jak powstaje taśma PV: ciągnienie, wyżarzanie i cynowanie
Spis treści
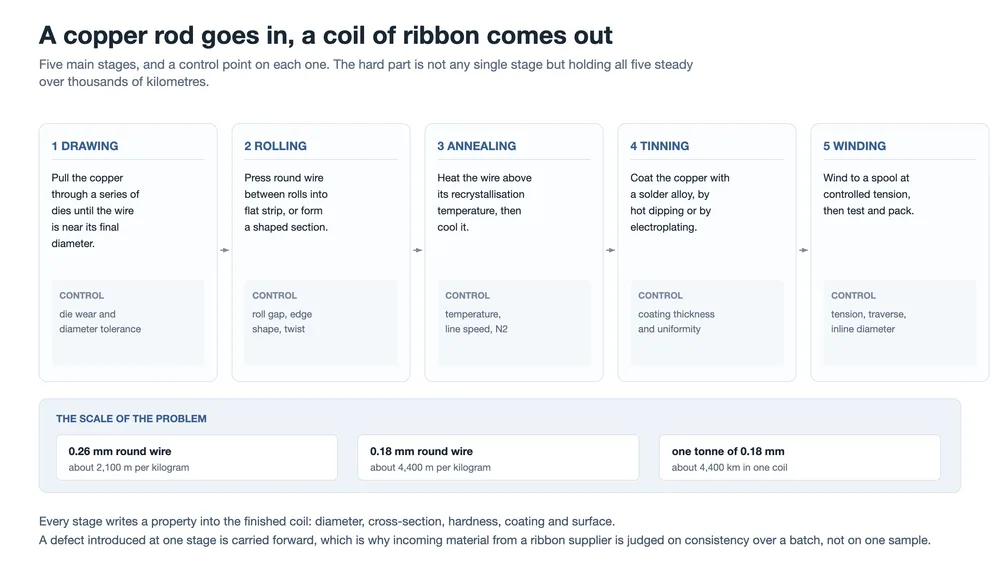
Krótka odpowiedź: Taśma PV powstaje w pięciu etapach — ciągnienie, walcowanie lub formowanie, wyżarzanie, cynowanie oraz nawijanie z kontrolą. Każdy z nich ustala właściwość, której następny etap nie naprawi: ciągadła ustalają średnicę, walce ustalają przekrój, piec ustala twardość i wydłużenie, kocioł lutowniczy ustala grubość powłoki i stop, a nawijarka decyduje o tym, jak zwój zachowuje się na stringerze klienta. Te tolerancje odczuwa się dotkliwiej, gdy drut staje się cieńszy. Niedobór średnicy 0,01 mm kosztuje około 6% więcej rezystancji na drucie 0,35 mm i około 12% na drucie 0,18 mm.
Zwój taśmy trafia do fabryki modułów owinięty folią i wygląda jak towar masowy. Nim nie jest. Drut wewnątrz tego zwoju przeszedł przez sekwencję, w której każdy etap zapisuje liczbę w gotowym produkcie, a liczby te wzajemnie na siebie oddziałują: dryfująca średnica powoduje dryf rezystancji, piec pracujący nieco za gorąco zmienia zachowanie taśmy, gdy stringer ją ciągnie, a kocioł lutowniczy zbyt rzadko badany zmienia moment topnienia powłoki.
Ta strona śledzi miedź od pręta do gotowej szpuli. Strona materiałowa — który gatunek miedzi, który stop powłoki, co powłoka robi ze złączem — jest omówiona w Materiały na taśmy PV: rdzeń miedziany, twardość i powłoka, a strona produktowa w Struktura i rodzaje taśm PV. Pod obiema leży linia, która je wytworzyła.
Jedna uwaga o zakresie. Opisy procesów podane tutaj odzwierciedlają sposób, w jaki takie linie są zwykle eksploatowane, a nie pomiary wykonane na jednej konkretnej linii. Gdy wartość jest geometryczna, a nie zmierzona, jest tak oznaczona na końcu strony.
Pięć etapów i to, co każdy z nich decyduje
Kolejność nie jest dowolna. Ciągnienie i walcowanie ustalają kształt miedzi, dopóki jest ona jeszcze wystarczająco twarda, by można ją było ciągnąć i zgniatać. Wyżarzanie musi następnie zmiękczyć ten kształt bez jego zmiany. Cynowanie musi pokryć to, co wytworzyło wyżarzanie, w temperaturze, która nie odwraca wyżarzania. Nawijanie musi nawinąć wynik bez jego rozciągania. Każdy etap dziedziczy geometrię etapu poprzedniego.
| Etap | Co ustala | Jak zawodzi po cichu |
|---|---|---|
| Rysunek | Średnica końcowa | Zużycie ciągadła powiększa otwór, więc średnica dryfuje w górę w obrębie partii |
| Walcowanie i formowanie | Przekrój: szerokość, grubość, kształt | Zużycie walców zaokrągla krawędzie taśmy i pozwala przekrojowi się skręcać |
| Wyżarzanie | Granica plastyczności i wydłużenie | Niewielka zmiana prędkości lub temperatury przesuwa twardość w obrębie zwoju |
| Cynowanie | Grubość powłoki, równomierność, stop | Kocioł dryfuje w miarę rozpuszczania się w nim miedzi i zużywania stopu |
| Nawijanie | Naprężenie, wzór posuwu, długość pakowania | Nadmierne naprężenie rozciąga miękką taśmę; zły posuw plącze się przy odwijaniu |
Etapy, którym kupujący poświęca najmniej uwagi, to zwykle te, które sprawiają najwięcej kłopotów na końcu linii. Zwłaszcza twardość i wzór posuwu są niewidoczne w karcie danych, ale decydują o tym, czy stringer pracuje bez zatrzymań.
Ciągnienie: pręt staje się drutem
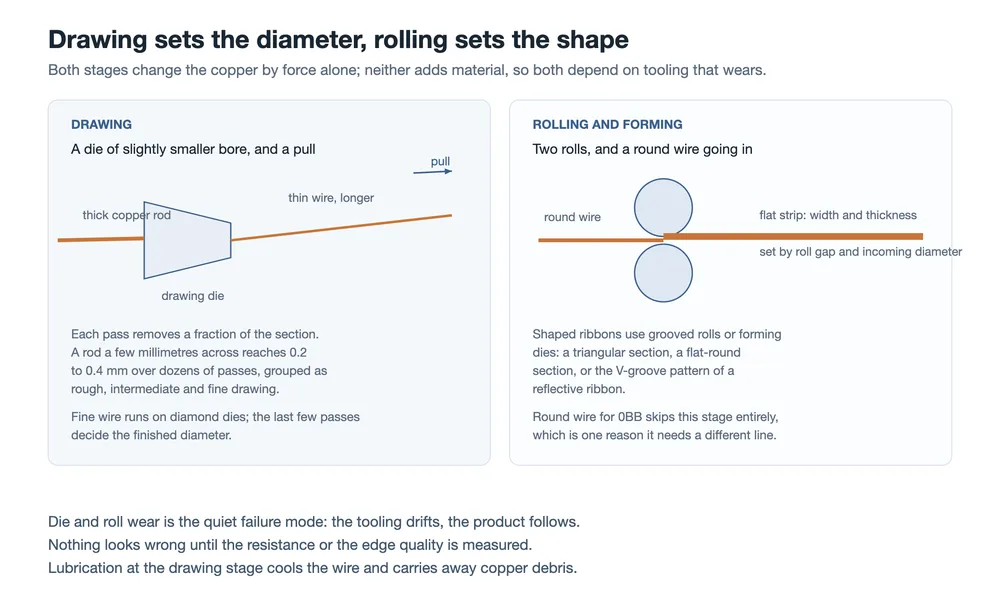
Ciągnienie przeciąga miedź przez ciągadło, którego otwór jest nieco mniejszy niż wchodzący drut. Metal nie ulega ściskaniu; jest rozciągany, więc drut wydłuża się w miarę zmniejszania średnicy. Ponieważ masa jest zachowana, każdy przepust wymienia średnicę na długość i żaden pojedynczy przepust nie może zrobić wiele bez ryzyka zerwania drutu.
Pręt miedziany o średnicy kilku milimetrów osiąga zatem 0,2 do 0,4 mm w ciągu dziesiątek przepustów, zwykle pogrupowanych na ciągnienie zgrubne, pośrednie i dokładne. Najważniejszych jest kilka ostatnich przepustów, ponieważ średnica końcowa jest sumą wszystkich ciągadeł, przez które przeszedł drut, przy czym największy pojedynczy wpływ ma ciągadło końcowe.
Trzy rzeczy decydują o średnicy
- Stan ciągadła. Cienki drut przechodzi przez ciągadła diamentowe, które lepiej opierają się zużyciu i dłużej zachowują swój otwór niż alternatywy. Zużycie jest stopniowe, więc drut schodzący z linii może dziś mieścić się w specyfikacji, a w przyszłym tygodniu z niej wypaść, choć nic widocznie się nie zmienia.
- Smarowanie i chłodzenie. Ciecz ciągnąca odprowadza ciepło i wypłukuje odpady miedzi. Niedostateczne smarowanie objawia się zarysowaniami i zerwaniami, a same odpady rysują powierzchnię, którą musi pokryć następny etap.
- Jakość powierzchni. Zarysowania, zadziory i nalepienia miedzi są dziedziczone. Wada wprowadzona na etapie ciągnienia nie znika w piecu ani w kotle lutowniczym; powraca jako słaba przyczepność powłoki lub problem z lutowalnością u klienta.
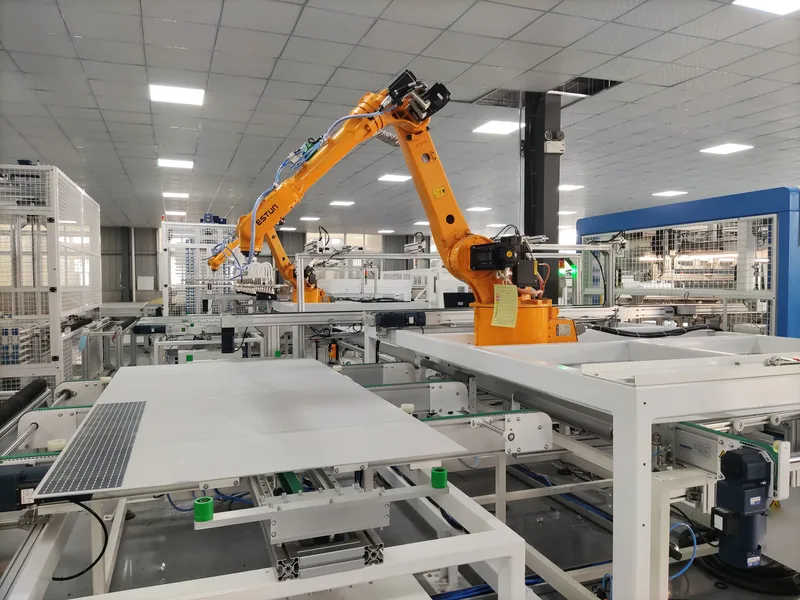
To etap, wokół którego zbudowana jest sekcja ciągnienia linii do taśmy, i tu także większość sprzedawanego jako pakiet sprzętu do produkcji taśmy koncentruje swoją aparaturę. Nasza własna maszyna do ciągnienia drutu do produkcji taśmy oraz zintegrowana linia ciągnienia i cynowania stoją lub upadają na zarządzaniu ciągadłami, a nie na prędkości ciągnienia.
Walcowanie i formowanie: okrągły drut staje się płaską taśmą
Płaska taśma do szyn zbiorczych i do starszych układów połączeń międzymodułowych jest produkowana przez przepuszczanie okrągłego drutu między dwa walce. Szerokość i grubość wynikają ze szczeliny walców i ze średnicy wchodzącego drutu, dlatego etap ciągnienia musi być spójny, zanim możliwe będzie walcowanie: dwa źródła zmienności w szeregu zachowują się gorzej niż suma ich indywidualnych tolerancji.
Nominalna grubość to oczywista właściwość do utrzymania, ale kształt krawędzi ma równie duże znaczenie. Walec zużyty w środku daje taśmę cieńszą w środku, a taśma z zaokrągloną lub postrzępioną krawędzią zachowuje się inaczej na stanowisku formowania szyny zbiorczej niż taśma z krawędzią prostokątną. Skręcenie to druga cicha wada: taśma, która opuszcza walcarkę ze skręceniem, wciąż wygląda na szpuli akceptowalnie i staje się problemem dopiero wtedy, gdy maszyna próbuje ułożyć ją płasko.
Drut okrągły do układów 0BB całkowicie pomija ten etap. To jeden z powodów, dla których przejście na 0BB zmienia sposób konfiguracji linii do taśm, a nie tylko zmianę kodu produktu, i dlatego zintegrowana linia do ciągnienia, walcowania i cynowania jest przeznaczona do taśmy na szynę zbiorczą, a nie do drobnego drutu okrągłego.
Wyżarzanie: etap, który decyduje o zachowaniu taśmy w stringerze
Ciągnienie mocno utwardza miedź. Struktura krystaliczna ulega zniekształceniu, drut staje się sztywny i nie przetrwa ciągnięcia przez stringer bez przenoszenia naprężeń do ogniwa. Wyżarzanie odwraca ten proces: drut jest nagrzewany powyżej temperatury rekrystalizacji, a następnie chłodzony, a struktura odkształcona zostaje zastąpiona nowymi ziarnami.
Powszechne są dwa rozwiązania grzewcze. Piec rurowy prowadzi drut przez strefę grzejną. Bezpośrednie nagrzewanie oporowe przepuszcza prąd przez sam drut, więc miedź wytwarza własne ciepło. W obu przypadkach fizyka jest ta sama: to, co otrzymuje miedź, jest kombinacją temperatury i czasu, a oba są ustalane przez prędkość linii.
Prędkość i temperatura to jedna regulacja, a nie dwie
Szybka linia daje każdemu centymetrowi drutu mniej czasu w strefie gorącej, więc do osiągnięcia tego samego wyniku potrzebna jest wyższa temperatura. To powiązanie sprawia, że niewielka zmiana prędkości linii zmienia twardość, nawet gdy nastawa pieca się nie zmieniła, a efekt pojawia się na całej długości zwoju, a nie w pojedynczej próbce. Zwój może więc przejść kontrolę laboratoryjną i nadal zachowywać się niespójnie w stringerze, ponieważ stringer widzi całą długość.
Atmosfera ma znaczenie z tego samego powodu. Gorąca miedź łatwo się utlenia, a warstwa tlenku na powierzchni zakłócałaby kolejną powłokę. Zwykle stosuje się azot, aby odsunąć tlen podczas wyżarzania i następującego po nim chłodzenia.
Grubość ogniwa dodatkowo zawęża okno. Cieńsze ogniwo słabiej toleruje naprężenia w złączu, więc dopuszczalny zakres granicy plastyczności się zawęża, a linia do taśm musi utrzymywać ten zakres konsekwentnie, a nie średnio. Zachowanie mechaniczne złącza omówiono bardziej szczegółowo w co robi taśma PV: trzy zadania, jeden kompromis, a samo okno twardości w Materiały na taśmy PV.
W dalszym etapie to właśnie odczuwa stringer. Taśma, która przychodzi zbyt twarda, przenosi naprężenia do ogniwa; ta, która przychodzi zbyt miękka, może zostać rozciągnięta i naciągnięta przez samo manipulowanie maszyny, a jak stringer obsługuje taśmę wyjaśnia, dlaczego maszyna toleruje zakres, a nie pojedynczą wartość.
Cynowanie: dwa sposoby nakładania stopu na miedź
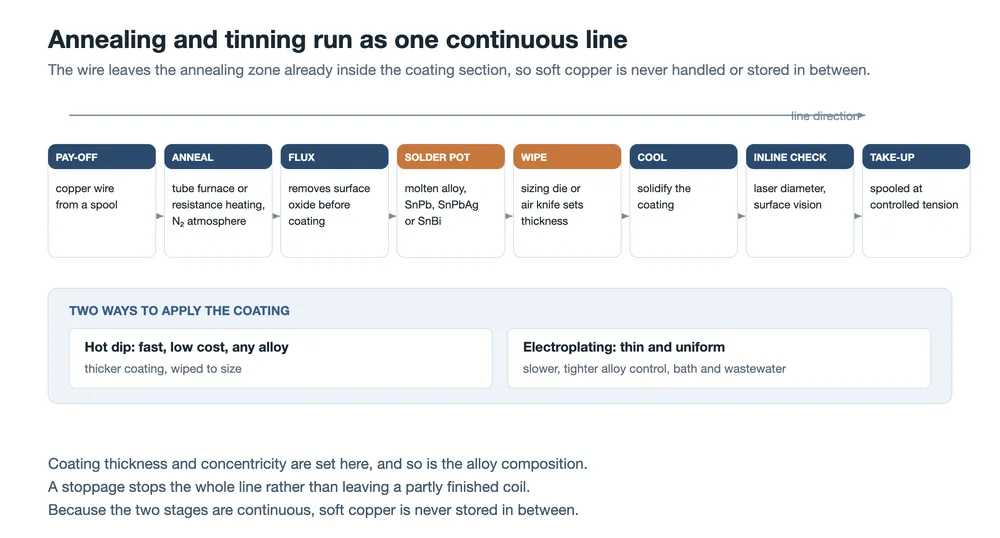
Sama miedź nie lutuje się czysto i utlenia się podczas przechowywania, więc drut pokrywa się stopem lutowniczym. Główną metodą jest zanurzanie na gorąco. Drut przechodzi przez kąpiel topnika usuwającą tlenek z powierzchni, wchodzi do tygla z roztopionym stopem, wychodzi przez element zgarniający — matrycę kalibrującą lub nóż powietrzny — który usuwa nadmiar, a następnie stygnie. Element zgarniający ustala grubość powłoki i jest to ustawienie mechaniczne, które musi się utrzymywać przez godziny produkcji, a nie tylko dla próbki.
Alternatywą jest galwanizacja, w której powłoka jest osadzana z elektrolitu. Daje cieńszą i bardziej równomierną warstwę, co ma znaczenie, gdy grubość powłoki musi być ściśle utrzymywana, ale jest wolniejsza, utrudnia regulację składu stopu i wprowadza do fabryki kąpiel galwaniczną oraz strumień ścieków, których może ona nie chcieć.
| Właściwość | Zanurzanie na gorąco | Galwanizacja |
|---|---|---|
| Jak powstaje powłoka | Drut jest zanurzany w roztopionym stopie; warstwa jest zgarniana do wymiaru | Metal jest osadzany z elektrolitu na miedzi |
| Typowa grubość | Grubsza, ustalana przez element zgarniający | Cieńsza i łatwiejsza do równomiernego utrzymania |
| Zmiana stopu | Prosta: SnPb, SnPbAg i SnBi działają w tym samym układzie tygla | Ograniczona przez system elektrolitu |
| Co cię to kosztuje | Zużycie stopu, zgary i tygiel, którego skład się zmienia | Prędkość, konserwacja kąpieli, oczyszczanie ścieków |
Niezależnie od wybranej drogi trzeba jednocześnie utrzymać cztery właściwości:
- Grubość. Zbyt cienka pozostawia zbyt mało lutu do niezawodnego złącza. Zbyt gruba marnuje przekrój na warstwie, która przewodzi słabo w porównaniu z miedzią, i zwiększa prawdopodobieństwo powstawania kulek i mostków lutowniczych.
- Równomierność i koncentryczność. Na drucie okrągłym powłoka musi być równa na całym obwodzie; na taśmie płaskiej musi być równa na obu stronach. Drut gruby z jednej strony i cienki z drugiej przechodzi kontrolę średniej grubości, a mimo to źle się lutuje z jednej strony.
- Skład stopu. Tygiel zmienia się w miarę zużywania stopu i rozpuszczania się w nim miedzi, a oba czynniki zmieniają zachowanie przy topieniu i zwilżanie. Okresowe oznaczanie i uzupełnianie utrzymują powłokę w specyfikacji, a nie początkowy wsad.
- Stan powierzchni. Gotowa powłoka powinna być gładka, kompletna, bez wypukłości i bez niekontrolowanych pozostałości topnika.
Chemia powłoki i jej wpływ na złącze — w tym dlaczego stopy bezołowiowe i niskotemperaturowe zachowują się inaczej — są opisane w Taśma PV i topnik.
Dlaczego wyżarzanie i cynowanie zwykle przebiegają jako jedna linia
Wyżarzona miedź jest miękka, czysta i reaktywna. Gdyby była zwijana między piecem a tyglem lutowniczym, utleniałaby się na powierzchni i odkształcała pod własnym ciężarem, a etap cynowania pokrywałby wtedy powierzchnię, która już się zmieniła. Prowadzenie obu etapów po kolei — odwijanie do pieca, z pieca do topnika i tygla — pozwala uniknąć obu problemów i dlatego oba etapy zwykle opisuje się jako jedną linię, a nie dwie maszyny.
Ten układ ma konsekwencje dla kontroli jakości. Ponieważ etapy są ciągłe, stan wyżarzony miedzi potwierdza się dopiero na końcu nawijania tej samej linii. Jeśli piec dryfuje, dowód dryfu znajduje się w gotowej szpuli, a nie w pośredniej, dlatego pomiar w linii i badanie każdej partii na końcu linii mają większe znaczenie niż kontrole pośrednie.
Specjalne taśmy to modyfikacja linii, a nie osobny produkt
Taśmy profilowane i funkcjonalne powstają przez dodanie lub modyfikację jednego z pięciu etapów i stąd bierze się ich koszt.
- Taśma segmentowa. Płaskie odcinki są wciskane w okrągły drut przy stałym skoku. Skok musi być dopasowany do wymiarów ogniwa i szczeliny między ogniwami, co zamienia prasę w linii w problem synchronizacji, a nie formowania.
- Taśma odblaskowa. Rolka z wzorem wciska rowki w kształcie litery V w powierzchnię płaskiego paska. Rowki muszą być uformowane bez uszkodzenia powłoki pod nimi.
- Przekroje trójkątne i płasko-okrągłe. Wymagają one rolek rowkowych lub matryc formujących. Trudność polega na zachowaniu spójności przekroju na całej długości i zapobieżeniu skręcaniu się paska podczas nawijania.
- Czarna taśma. Po cynowaniu powłoka lub obróbka powierzchniowa przyciemnia powierzchnię. Kolor musi być jednolity i nie może zakłócać lutowania ani długoterminowej niezawodności.
Wspólną cechą jest węższe okno procesowe i wolniejsze dochodzenie do stabilnej wydajności. Producenci taśm oferujący te produkty zwykle sprzedają narzędzia i kontrolę procesu w takim samym stopniu, jak sprzedają metal.
Nawijanie, kontrola i to, co otrzymuje producent modułów
Ostatni etap decyduje o tym, jak poprzednie cztery przetrwają transport. Napięcie nawijania musi być wystarczająco wysokie, aby wytworzyć stabilną szpulę, i wystarczająco niskie, aby nie rozciągnąć miękkiej taśmy, ponieważ rozciągnięta taśma ma mniejszą średnicę niż ta wytworzona na etapie ciągnienia. Wzór posuwu decyduje o tym, czy urządzenie u klienta może odwijać drut bez splątania, a w przypadku taśmy 0BB liczba bardzo cienkich drutów odwijanych jednocześnie sprawia, że wzór nawijania staje się częścią stabilności stringera, a nie detalem pakowania.
Kontrola dzieli się na dwa rodzaje. Systemy w linii mierzą średnicę laserem i obserwują powierzchnię kamerą, dzięki czemu dryf jest wychwytywany podczas pracy linii. Testy poza linią działają partiami i obejmują właściwości, od których faktycznie zależy producent modułów: wymiary, rezystywność, wytrzymałość na rozciąganie, granicę plastyczności, wydłużenie, grubość powłoki i lutowność. Rezystywność zasługuje na osobną uwagę, ponieważ to tam spotykają się przekrój poprzeczny i czystość materiału.
Jak setna milimetra staje się procentem
Opór na jednostkę długości maleje z kwadratem średnicy, więc zaniżona średnica zwiększa opór szybciej, niż sugeruje to niedobór. Jeśli etap ciągnienia wytwarza drut o 0,01 mm poniżej wartości nominalnej, wzrost nie wynosi jeden procent — wynosi kilka, i rośnie w miarę zmniejszania się średnicy nominalnej:
| Średnica nominalna | Wzrost oporu przy zaniżeniu o 0,01 mm | Długość na kilogram |
|---|---|---|
| 0,35 mm (MBB) | około 6,0% | około 1 160 m |
| 0,26 mm (SMBB) | około 8,2% | około 2 100 m |
| 0,18 mm (0BB) | około 12,1% | około 4 400 m |
Kolumna długości wyjaśnia, dlaczego kwestia tolerancji nie jest akademicka. Przy 0,18 mm jeden kilogram miedzi to ponad cztery kilometry drutu, a tona to ponad cztery tysiące kilometrów. Średnica, która dryfuje o setną milimetra gdzieś na tej długości, nie jest widoczna w produkcie, ale zmienia opór każdego metra, przez który przechodzi.
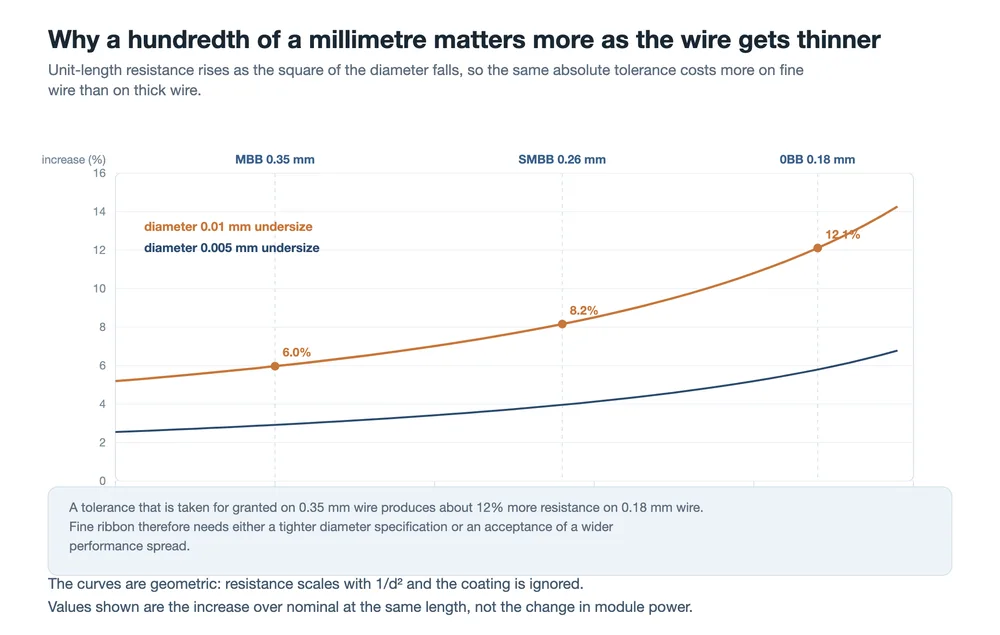
Praktyczną konsekwencją jest kompromis, którego klient nie może uniknąć. Linia do taśm może utrzymywać tolerancję bezwzględną i pozwolić, aby względna kara rosła w miarę cieńszego drutu, albo może zaostrzyć tolerancję dla cienkiego drutu i zaakceptować wolniejsze ciągnienie, częstsze wymiany matryc i większe obciążenie kontrolą, które się z tym wiążą. Tam, gdzie cienki drut znajduje się w stringerze przykładającym napięcie do dziesiątek nitek jednocześnie, ta kalkulacja należy do specyfikacji taśmy, a nie do zakupu maszyny, co jest tym samym kompromisem opisanym od strony modułu w Struktura i rodzaje taśm PV.
O co pytać dostawcę taśm
Prawie wszystko, co idzie nie tak z taśmą, na początku wygląda jak problem lutowania, a okazuje się problemem spójności procesu na wcześniejszym etapie. Sześć pytań odróżnia dostawcę, który kontroluje linię, od tego, który sprzedaje to, co linia wyprodukowała:
- Jaki jest rozkład średnic w obrębie szpuli i między szpulami, a nie tylko wartość nominalna?
- Jaki jest zakres grubości powłoki i jak sprawdzana jest równomierność wokół drutu, a nie na próbce?
- Jak często badany jest tygiel lutowniczy i co wyzwala uzupełnienie?
- Jakie są wartości granicy plastyczności i wydłużenia i jak bardzo zmieniają się one wzdłuż zwoju?
- Jaka metoda badania lutowności jest stosowana i w jakich odstępach?
- W przypadku cienkiego drutu, jaki jest wzór nawijania i jakie napięcie jest stosowane przy nawijaniu?
FAQ
Czy cynowanie zmienia średnicę drutu?
Tak. Gotowy produkt to miedź plus powłoka, a powłoka jest uwzględniana przy określaniu wymiarów. Przewodzi bardzo mały prąd w porównaniu z miedzią, dlatego grubsza powłoka nie jest sposobem na zmniejszenie oporu.
Czy jedna linia może wytwarzać zarówno drut okrągły, jak i płaski pasek?
Sekcje ciągnienia i wyżarzania są wspólne, a drut okrągły po prostu omija sekcję walcowania. Przekroje profilowane to inna sprawa, ponieważ wymagają rolek rowkowych lub matryc formujących, a nie pary płaskich rolek.
Dlaczego nie wyżarzać tak miękko, jak to możliwe?
Ponieważ ograniczeniem staje się samo obchodzenie się ze stringerem. Bardzo miękka taśma rozciąga się pod napięciem stosowanym do umieszczenia i naciągania jej, co zmienia jej przekrój poprzeczny i położenie względem ogniwa. Użyteczny zakres to okno, a nie kierunek.
Dlaczego taśma 0BB jest trudniejsza w produkcji niż taśma płaska?
Jest cieńsza, więc ta sama bezwzględna tolerancja średnicy kosztuje więcej oporu; ma powłokę, która musi być równomierna wokół przekroju kołowego; a dziesiątki nitek są odwijane razem, co sprawia, że nawijanie i wzór posuwu stają się częścią niezawodności maszyny, a nie detalem pakowania.
Czy powłoka galwaniczna jest lepsza niż zanurzeniowa na gorąco?
Lepszy w utrzymaniu cienkiej, równej warstwy, co jest realną zaletą, gdy grubość musi być ściśle określona. Zanurzenie na gorąco jest szybsze, tańsze i znacznie bardziej elastyczne pod względem doboru stopu. Właściwa odpowiedź zależy od tego, którego parametru brakuje w danym zastosowaniu.
Czy skład powłoki naprawdę zmienia się w trakcie produkcji?
Tak. Stop opuszcza kąpiel na drucie, a miedź rozpuszcza się w stopionym metalu z drutu przez niego przechodzącego. Oba czynniki zmieniają skład i oba zmieniają zachowanie podczas topienia. Analiza i uzupełnianie to właśnie to, co utrzymuje powłokę w granicach specyfikacji.
Wnioski końcowe
Produkcja taśmy nie jest procesem wysokiej technologii w takim sensie, w jakim jest nim wytwarzanie ogniw. To pięć etapów mechanicznych i termicznych, z których każdy musi utrzymywać określoną wartość na przestrzeni tysięcy kilometrów drutu. Trudność nie tkwi w żadnym pojedynczym etapie; tkwi w tym, że niewielka zmiana na jednym etapie dociera do klienta. Matryca, która trochę się zużyła, piec pracujący nieco za szybko, kąpiel lutownicza, której nie zbadano w tym tygodniu — żadnego z nich nie widać w zwoju, a wszystkie są widoczne na linii modułów.
To także dlatego pytania o proces warto zadawać przed pytaniami o cenę. Tańszy zwój i niższy całkowity koszt posiadania to nie to samo, gdy różnicę mierzy się w zatrzymaniach stringera.
Co robi taśma PV: trzy zadania, jeden kompromis
Materiały na taśmy PV: rdzeń miedziany, twardość i powłoka
Struktura i rodzaje taśmy PV: płaska, okrągła i profilowana
Taśma PV i topnik: niezbędne komponenty w produkcji modułów
Zintegrowana linia do ciągnienia i cynowania drutu na taśmę fotowoltaiczną
Ciągarka do produkcji taśmy
Linia do ciągnienia, walcowania i cynowania taśmy busbar
Maszyna do tabowania i łączenia ogniw: jak działa, jak wybrać
Stringer do lutowania ogniw MBB w produkcji modułów
Powiązane: Metody testowania taśmy PV: wymiary, wytrzymałość i lutowność. Każda badana tu właściwość jest ustalana przez krok w tym procesie.
Uwaga dotycząca danych: wzrosty rezystancji są geometryczne, obliczane jako (d/(d − Δd))² − 1 na przekroju miedzi z pominięciem powłoki, i wyrażają zmianę przy stałej długości, a nie zmianę mocy modułu. Długości na kilogram zakładają gęstość miedzi 8,96 g/cm³ i pomijają powłokę. Opisy procesów odzwierciedlają sposób, w jaki zwykle eksploatuje się linie do ciągnienia, walcowania, wyżarzania i cynowania; nie są to pomiary wykonane na konkretnej linii. Stopy powłok są nazywane według składu, a nie według marki.