Odpowiedzialność redakcyjna za ten artykuł spoczywa na Wuhan Ooi Photoelectric Technology Co., Ltd. Napisane i zweryfikowane przez zespół redakcyjny Ooitech. Zobacz naszą politykę redakcyjną dotyczącą tego, jak piszemy, gdzie wykorzystywane są narzędzia AI oraz jak zgłosić prośbę o korektę.
Zamówienia BC zarezerwowane do 2027 r.: Co to zmienia dla linii modułów
Spis treści
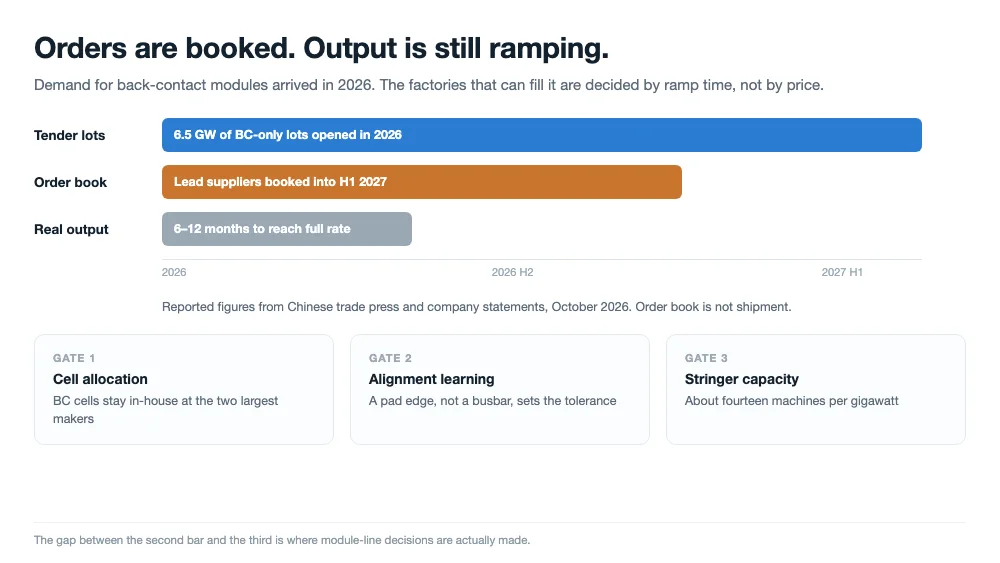
Krótka odpowiedź: W październiku 2026 roku chińskie doniesienia branżowe i ujawnienia spółek wskazywały, że przetargi na skalę przemysłową dotyczące BC przekroczyły w tym roku 6,5 GW, a portfele zamówień dwóch wiodących producentów BC sięgają pierwszej połowy 2027 roku. Dla linii modułów zmienia to kolejność planowania, a nie recepturę lutowania: alokacja ogniw, czas rozruchu i wydajność stringerów określają teraz termin dostawy w większym stopniu niż cena modułu.
Co zmieniło się w 2026 roku
Ogniwa back-contact przez ostatnie pięć lat były produktem premium na dachy, sprzedawanym głównie do Europy i Japonii, w cenie, której większość projektów przemysłowych nie chciała płacić. Doniesienia z października 2026 roku opisują inny rynek. Nabywcy państwowi, w tym Datang, Jingneng, CNPC oraz grupa South-to-North Water Diversion, otworzyli w 2026 roku pakiety przetargowe dedykowane BC, a łączny wolumen jest raportowany powyżej 6,5 GW. Pakiet przetargowy to nie zamówienie, ale zakład użyteczności publicznej, który wpisuje do swojego harmonogramu zakupów pakiet wyłącznie na BC, zaakceptował już premię w swoim budżecie.
Liczby przypisane do dwóch największych dostawców mówią, jak ciasna jest kolejka. AIKO ma podobno około 15 GW zamówień na moduły ABC, zakontraktowanych do pierwszej połowy 2027 roku, plus pakiet 4 GW BC w programie Datang na lata 2026–2027. Moduły HPBC 2.0 firmy LONGi są wyceniane na 650–670 W w produkcji głównego nurtu, a skumulowane dostawy BC zbliżają się do 100 GW do końca 2026 roku. GCL wysłał moduły back-contact GPC za granicę, TCL Zhonghuan ma australijskie zamówienie na BC w skali przemysłowej, a Trina prowadzi rozmowy o próbkach i umowach ramowych.
Traktuj te dane jako raportowane, a nie audytowane. Źródłem jest chińska prasa branżowa relacjonująca oświadczenia spółek i nie zweryfikowaliśmy żadnych z nich niezależnie. Dla fabryki liczy się wzorzec kryjący się za liczbami: popyt pojawił się szybciej niż zdolność produkcji ogniw, a lukę zamyka się poprzez rezerwowanie mocy produkcyjnych, a nie konkurencję cenową.
| Co mówią doniesienia z października 2026 roku | Co to zmienia dla planisty linii |
|---|---|
| Wolumen przetargów BC powyżej 6,5 GW w 2026 roku | Decyzja o zdolnościach BC przechodzi z opcjonalnej na zaplanowaną, ponieważ pakietu użyteczności publicznej nie można obsłużyć modułami TOPCon |
| Portfele zamówień do pierwszej połowy 2027 roku | Twój termin dostawy zależy od alokacji ogniw, więc linia modułów musi być gotowa, zanim dotrą ogniwa, a nie po |
| Nowe linie BC potrzebujące 6–12 miesięcy na osiągnięcie pełnego tempa | To rozruch, a nie zakup, jest wąskim gardłem; czas dostawy sprzętu i uruchomienie mieszczą się w tym oknie |
| Ogniwa BC w większości zachowane dla modułów własnych | Podaż ogniw na wolnym rynku jest niewielka, więc linia BC bez umowy na ogniwa to linia bez harmonogramu |
| Krajowe moce produkcyjne ogniw BC prawdopodobnie powyżej 100 GW w 2026 roku | Moce to nie produkcja; wydajność i alokacja ogniw decydują o tym, co faktycznie opuszcza budynek |
Portfel zamówień to nie produkcja
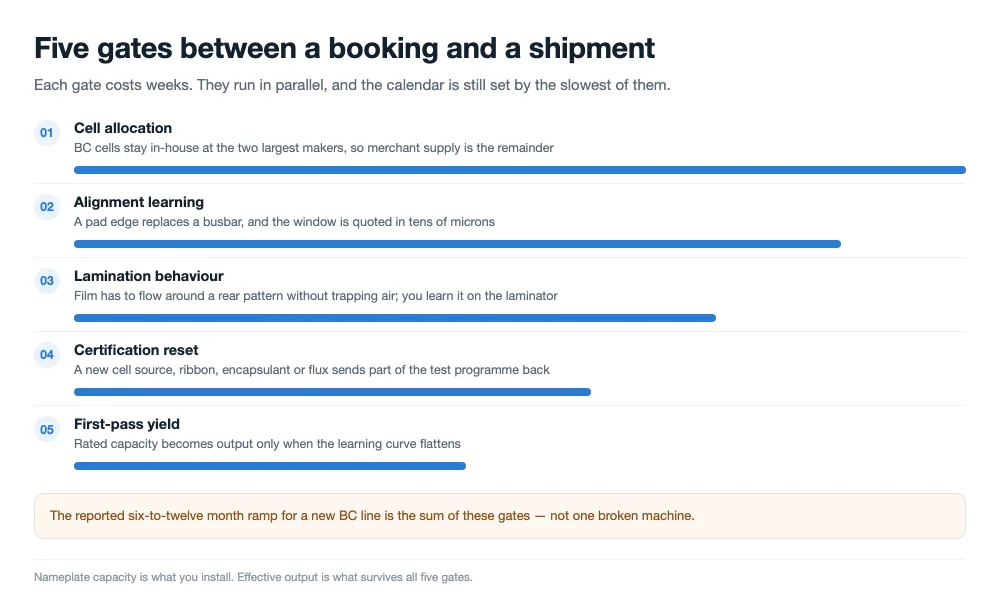
Zdanie, które w doniesieniach odgrywa największą rolę, brzmi: „moce nie równają się efektywnym dostawom”. Linię BC, która została zainstalowana, i linię BC, która dostarcza w tempie, dzieli pięć rzeczy, a tylko jedna z nich to sprzęt.
Pierwszą jest dostawa ogniw. Jeśli dwóch największych producentów BC zachowa swoje ogniwa dla własnych modułów, fabryka modułów kupująca na wolnym rynku konkuruje o resztę, a reszta porusza się powoli, ponieważ każde sprzedane ogniwo to moduł, którego sama nie może wysłać. Drugą jest uczenie się procesu. Ogniwo back-contact umieszcza obie polaryzacje na jednej powierzchni, co zamienia stanowisko lutowania w problem wyrównania z oknem mierzonym w dziesiątkach mikronów; krzywa uczenia się operatora na tym stanowisku jest dłuższa niż przy ogniwie z szyną zbiorczą i objawia się w wydajności pierwszego przejścia, a nie w mocy nominalnej. Stronę ogniwową tego problemu warto zrozumieć, zanim cokolwiek kupisz: to wzór na tylnej stronie sprawia, że połączenie jest trudne, a proces wytwarzania ogniw decyduje o tym, jaką tolerancję uzyskasz.
Trzecią jest zachowanie przy enkapsulacji i laminowaniu. Wzór na tylnej stronie z wąskimi podkładkami i liniami kleju wymaga, aby układ był wystarczająco płaski, by folia opłynęła go bez uwięzienia powietrza, a to odkrywa się na laminatorze, a nie na rysunku. Czwartą jest certyfikacja: każda zmiana dostawcy ogniw, taśmy, enkapsulantu lub topnika resetuje część prac kwalifikacyjnych. Piątą jest ta, na którą nikt nie planuje budżetu, a mianowicie to, że wszystkie cztery powyższe nakładają się na siebie, więc linia osiąga swoją moc znamionową miesiące po odbiorze ostatniej maszyny.
Prowadzimy układy back-contact na laminatorach olejowych z wieloetapowym odpowietrzaniem, kontrolując równomierność temperatury na ogniwach 130–170 μm, aby enkapsulant topił się płynnie we wzór na tylnej stronie bez uwięzienia pęcherzyków powietrza.
Dlatego raportowany 6–12-miesięczny rozruch nowej linii BC nie jest wymówką sprzedażową. To normalny kształt rozruchu back-contact i liczba, według której należy planować, gdy przyznanie przetargu kładzie na twoim biurku termin dostawy.
Dlaczego stanowisko stringowania jest najwolniejszą bramą
Na ogniwie front-contact taśma ląduje na podkładce szyny zbiorczej o szerokości kilku milimetrów, a przesunięcie wciąż pozostawia metal pod połączeniem. Na ogniwie back-contact to samo przesunięcie może umieścić pasek między dwoma palcami o przeciwnej polaryzacji, co nie jest słabym połączeniem, lecz zwarciem. Tolerancja umieszczenia przestaje więc być kwestią kalibracji maszyny, a staje się kwestią pomiaru: musisz wiedzieć, gdzie znajduje się krawędź podkładki, na każdym ogniwie, przez całą zmianę. Jeśli mechanika tego stanowiska jest dla ciebie nowa, sekwencja lutowania taśm dla ogniw BC przeprowadzi cię przez nią stanowisko po stanowisku.
Wynikają z tego trzy konsekwencje, które są mechaniczne, a nie metalurgiczne. Wyrównanie musi być oparte na wizji, ponieważ ogranicznik mechaniczny nie widzi podkładki. Siła docisku musi być niska i równomierna, ponieważ ogniwo 130–170 μm z pełnym wzorem połączeń na tylnej stronie pęka, a nie ugina się. A taśma musi być płaska, ponieważ okrągły drut dotyka płaskiej podkładki wzdłuż linii, a nie na powierzchni. Sama metalurgia lutowania — zwilżanie, wzrost intermetaliczny, krzepnięcie — nie zmienia się znacząco; to ten sam stop na bazie cyny wykonujący te same trzy rzeczy.
To także wyjaśnia, dlaczego warianty 0BB mają tu znaczenie. Połączenie punktowo-klejowe, taśmowe i pełnofoliowe przenoszą część połączenia na późniejszy etap procesu, co skraca czas przebywania ogniwa w wysokiej temperaturze i poszerza okno procesowe, ale przenosi również wykrywanie wadliwego złącza na dalszy etap. Defekt, który kiedyś był wychwytywany na stringerze, pojawia się teraz po laminacji, gdy moduł jest wart znacznie więcej. W przypadku linii planującej wdrożenie BC warto zrozumieć ten kompromis przed przybyciem sprzętu, a nie po nim.
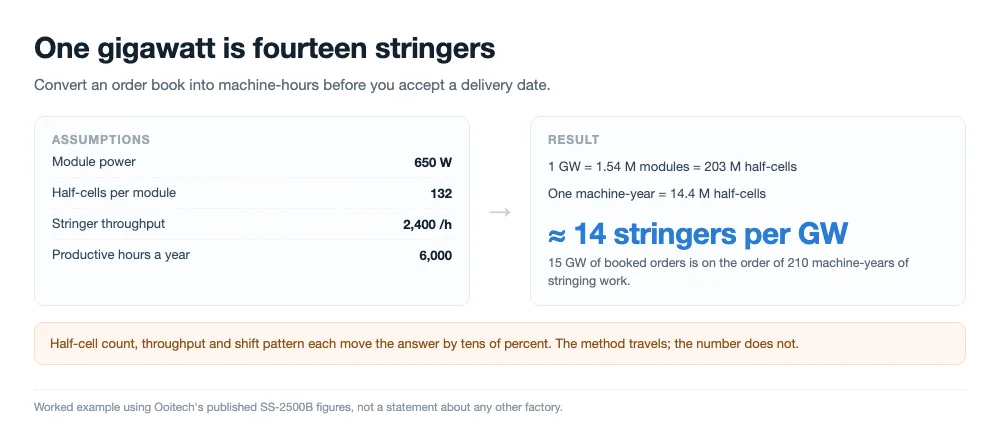
Właściwym sposobem czytania planu zdolności produkcyjnych BC jest zatem przeliczenie gigawatów na stringer-lata. Weźmy moduł 650 W, 132 połówki ogniw, 2400 połówek ogniw na godzinę na maszynie klasy SS-2500B i około 6000 godzin produkcyjnych rocznie: jeden stringer pokrywa około 71 MW rocznej produkcji modułów, więc gigawat to około czternaście maszyn. Piętnaście gigawatów zamówionych to rząd dwóch setek stringer-lat pracy. Zestaw to z rampą trwającą od sześciu do dwunastu miesięcy, a kolejka przestaje wyglądać jak opowieść marketingowa, a zaczyna wyglądać jak arytmetyka.
To nasze własne opublikowane dane użyte jako przykład obliczeniowy, a nie twierdzenie o czyjejkolwiek fabryce. Liczba połówek ogniw, przepustowość i dostępne godziny zmieniają wynik o dziesiątki procent. Metoda jest tym, co można przenieść: najpierw określ zdolność stringowania, potem resztę linii.
Co można przygotować, zanim ogniwa dotrą
Jeśli Twoja linia czeka na ogniwa BC, większość pracy związanej z rampą można wykonać z wyprzedzeniem. Zespawaj partię kwalifikacyjną z każdego zamierzonego źródła ogniw na maszynie, którą faktycznie posiadasz, a nie na jednostce demonstracyjnej, i zapisz, co robi złącze na granicach okna. To jedno ćwiczenie zamienia niewiadomą w bibliotekę receptur i stanowi różnicę między linią, która startuje na 90%, a linią, która startuje na 60%.
Drugim przygotowaniem jest utrzymanie platformy zdolnej do zmiany produktu bez przebudowy mechanicznej. Linia, która wymaga zmiany sprzętowej między partią TOPCon a partią BC, traci dni na każde przełączenie, a linia z przełączalną recepturą i wspólnym nośnikiem traci godziny. Jeśli spodziewasz się uruchamiać obie technologie przez kilka lat, podczas gdy rynek podejmie decyzję, ta różnica to cały biznesplan.
| Element przygotowania | Dlaczego ma większe znaczenie dla BC | Dowody, o które należy poprosić |
|---|---|---|
| Partia kwalifikacyjna na każde źródło ogniw | Pasta, geometria palców i szerokość pól różnią się w zależności od producenta, a receptura podąża za ogniwem | Wydajność pierwszego przejścia i wytrzymałość na odrywanie na źródło, na Twojej maszynie |
| Tolerancja umiejscowienia w mikronach | Źle umieszczony pasek może połączyć przeciwne bieguny, zamiast jedynie się podłożyć | Rozkład zmierzonego przesunięcia w całej zmianie, a nie pojedynczy dobry przebieg |
| Ustawienie siły i płaskości | Cienkie ogniwa z gęstym wzorem tylnym pękają pod siłą, którą ogniwo z szyną zbiorczą toleruje | Wskaźnik pękania po spawaniu, według grubości ogniwa |
| Kontrola po spawaniu | Mikropęknięcia w pobliżu pola mogą nie ujawnić się w teście odrywania, który złącze przechodzi | Obrazy EL porównane przed i po stringowaniu |
| Czas przełączenia produktu | Mieszany portfel zamówień oznacza przełączanie między technologiami w tym samym tygodniu | Udokumentowana zmiana z próbą na czas, a nie szacunek |
Strona zaopatrzenia już się zmieniła
Deweloperzy i firmy EPC cytowani w tych samych raportach opisują inne negocjacje niż te prowadzone dwa lata temu. Pytanie nie brzmi już, ile kosztuje moduł; brzmi, który slot produkcyjny jest dostępny. Umowy długoterminowe blokujące wolumen oraz wcześniejsza rezerwacja zdolności linii stają się standardowym sposobem kupowania modułów BC w Chinach, a projekty, które nie zarezerwowały wcześniej, są przesuwane na przyszły rok.
To zachowanie przenosi się w górę łańcucha dostaw. Jeśli Twoi klienci rezerwują zdolność Twojej linii, Ty w ten sam sposób rezerwujesz dostawy ogniw i sprzęt. Decyzja o BC, która zaczyna się w momencie podpisania przetargu, zawsze będzie spóźniona, ponieważ alokacja ogniw, czas dostawy maszyny i rampa nakładają się, a nie czekają w kolejce.
Czytanie partii przetargowej BC, zanim odpowiesz
Partia BC dla zakładu użyteczności publicznej jest napisana przez inżyniera, który już zdecydował, co moduł musi robić, a dokument zwykle mówi więcej o linii niż o cenie. Przedział mocowy to pierwsza rzecz do sprawdzenia względem własnych możliwości. Partia wymagająca przedziału 650 W z ogniw, które w rękach dostawcy dają 670 W, pozostawia budżet strat na stringowanie, układanie i laminację; jeśli wydajność pierwszego przejścia wciąż się uczy, ten budżet to różnica między wysyłką a przeróbką.
Drugą rzeczą do przeczytania jest sposób, w jaki partia opisuje kontrolę. Moduły z kontaktem tylnym ukrywają część swojego połączenia z tyłu, więc kryteria EL i kryteria wizualne trzeba czytać razem z konstrukcją modułu. Jeśli przetarg zakłada obraz EL strony tylnej o danej rozdzielczości, Twoja stacja kontroli musi być w stanie go wytworzyć, a to decyzja zakupowa, a nie operacyjna.
Trzecią jest lista materiałów stojąca za gwarancją. Klej izolacyjny, płaska taśma, enkapsulant i puszka przyłączeniowa pojawiają się w pliku kwalifikacyjnym, a partia, która ustala którykolwiek z nich, odbiera Ci możliwość zamiany podczas rampy. Warto to potwierdzić przed podpisaniem, ponieważ zamiana, którą planowałeś jako dźwignię kosztową, może już być wykluczona.
- Przedział mocowy i wynikający z niego budżet strat dla Twojej linii
- Kryteria akceptacji EL i wizualne, w tym obrazowanie strony tylnej
- Które materiały ustala gwarancja i plik kwalifikacyjny
- Czy konstrukcja modułu zakłada połączenie klejowe, taśmowe czy foliowe
- Harmonogram dostaw względem Twojej realistycznej daty rampy, a nie daty z tabliczki znamionowej
Nic z tego nie jest egzotyczne. To ta sama lista, którą przeczytałbyś dla każdego przetargu, zastosowana do produktu, którego tryby awarii znajdują się po stronie niewidocznej od przodu.
Trzy sposoby na dodanie zdolności BC
Nie ma jednej właściwej odpowiedzi, są tylko trzy struktury o różnych profilach ryzyka. Zdecyduj, w której jesteś, zanim poprosisz o wyceny, ponieważ sprzęt, personel i prace certyfikacyjne się różnią.
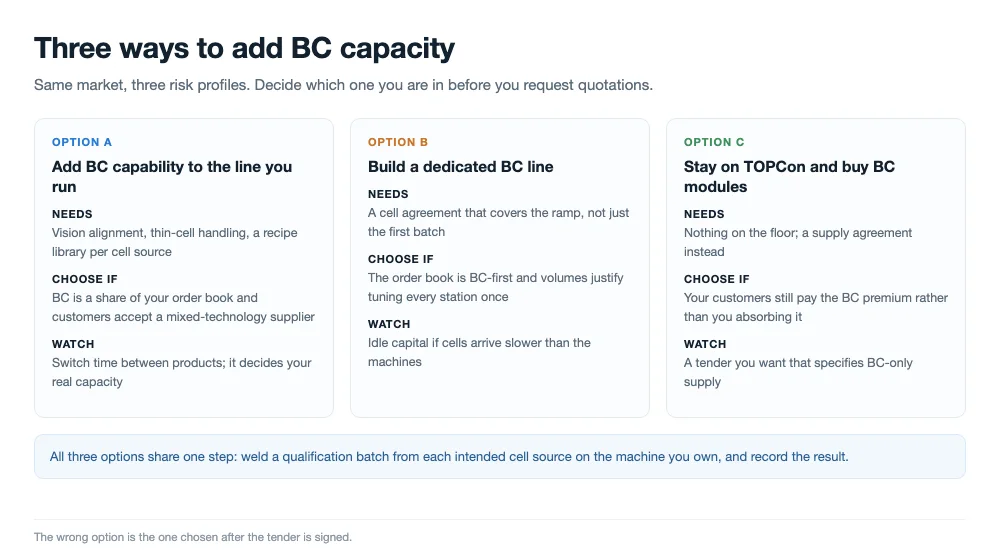
Dodaj możliwość BC do linii, którą już prowadzisz
Jeśli Twoja istniejąca platforma obsługuje już cienkie ogniwa i ma wyrównywanie wizyjne, koszt krańcowy to biblioteka receptur, partia kwalifikacyjna dla każdego źródła ogniw i ponowne szkolenie. Wybierz to, gdy BC stanowi część Twojego portfela zamówień, a nie całość, oraz gdy Twoi klienci akceptują dostawcę technologii mieszanej.
Zbuduj dedykowaną linię BC
Jeśli portfel zamówień jest zorientowany na BC i wolumeny to uzasadniają, dedykowana linia eliminuje karę za przełączanie i pozwala dostroić każdą stację pod jeden produkt. Wybierz to, gdy masz umowę na ogniwa obejmującą rampę, ponieważ dedykowana linia z dostawą cienkich ogniw to najdroższy sposób na bezczynność kapitału.
Pozostań przy TOPCon i kupuj moduły BC
Jeśli Twój rynek nie wymaga jeszcze BC, a Twoje wolumeny są małe, kupowanie gotowych modułów BC do projektów, które ich wymagają, utrzymuje kapitał wolnym. Wybierz to, gdy premia za BC jest wciąż płacona przez Twojego klienta, a nie przez Ciebie, i wróć do tej decyzji, gdy przetarg, na którym Ci zależy, będzie wymagał dostaw wyłącznie BC.
Co mogłoby zmienić ten obraz
Warto obserwować pięć rzeczy, a każda z nich przesuwa obraz w innym kierunku. Dostawa ogniw od producentów zewnętrznych jest pierwsza: jeśli dwóch największych producentów zacznie sprzedawać ogniwa BC na zewnątrz w dużych ilościach, rampa modułów przestanie być ograniczana alokacją. Redukcja srebra i uproszczenie procesu są drugie: oba zmniejszają lukę kosztową, która obecnie uzasadnia premię. Trzecia to, czy przetargi na skalę przemysłową nadal będą tworzyć partie dedykowane BC, co właśnie zamieniło produkt dachowy w produkt przemysłowy.
Czwarta to ścieżka połączeń. Jeśli metody kleju i folii w stylu 0BB dojrzeją, stacja sznurowania przestanie być wąskim gardłem, a laminator stanie się nim bardziej, co zmienia to, gdzie linia powinna inwestować kapitał. Piąta to po prostu krzywa wydajności: dostawca, który publikuje 98% wydajności pierwszego przejścia przy pełnym tempie, mówi Ci coś innego niż ten, który publikuje moc znamionową.
Aby etap laminowania nie ograniczał tempa linii, łączymy laminatory dwukomorowe z rozdzielonymi etapami grzania i chłodzenia, utrzymując stały transfer cieplny przez 132 moduły półogniw podczas dłuższych cykli utwardzania.
Często zadawane pytania
Czy zaległości zamówień BC są realne, czy to ogłoszona zdolność produkcyjna?
Istnieją oba, a raportowanie je miesza. Zamówienia w ręku i zainstalowana zdolność produkcyjna to różne liczby; to, co ma znaczenie dla daty dostawy, to produkcja skorygowana o wydajność, która jest rzadko ujawniana. Proś o dane dotyczące wysyłki lub przychodów, a nie gigawatów znamionowych.
Czy istniejącą linię TOPCon można przekształcić na BC?
Częściowo. Sznurowarka wymaga wyrównywania wizyjnego i mniejszej, bardziej płaskiej siły docisku, a stacje układania i laminowania muszą obsługiwać wzór na tylnej stronie. Duża część linii pozostaje niezmieniona, dlatego dodanie możliwości BC do istniejącej platformy jest zwykle tańsze niż nowy budynek.
Dlaczego linia BC potrzebuje od sześciu do dwunastu miesięcy, aby osiągnąć pełne tempo?
Ponieważ ograniczenia nakładają się, a nie czekają w kolejce: alokacja ogniw, uczenie się wyrównywania, zachowanie przy laminowaniu, certyfikacja każdego zmienionego materiału i poprawa wydajności pierwszego przejścia przebiegają jednocześnie. Żadne z nich nie jest wolne samo w sobie; razem wyznaczają kalendarz.
Ile sznurowarek potrzebuje jeden gigawat?
Przy modułach 650 W, 132 półogniwach każdy, 2400 półogniwach na godzinę i 6000 godzin produkcyjnych, około czternastu. Zmień którekolwiek z tych założeń, a odpowiedź zmieni się o dziesiątki procent, więc wykonaj obliczenia z własnym formatem ogniw i wzorcem zmianowym.
Czy BC potrzebuje innej taśmy?
Zwykle płaskiej taśmy, a nie okrągłej, ponieważ tylna podkładka jest płaską powierzchnią o określonej szerokości, a okrągły drut dotyka jej tylko wzdłuż linii. Grubość i twardość powłoki pozostają w normalnym zakresie, choć sztywność musi pasować do cieńszego ogniwa.
A co z HJT i TOPCon, gdy BC się rozwija?
Platforma, która posiada bibliotekę receptur, może obsługiwać wszystkie trzy. HJT wyznacza górną granicę temperatury procesu, TOPCon i BC mieszczą się w podobnym zakresie, a sprzęt maszynowy nie musi się między nimi zmieniać, jeśli nośnik i system wyrównywania są wspólne.
Czy potrzebuję nowej certyfikacji, aby produkować moduły BC?
Tak, dla wszystkiego, co zmienia listę materiałów lub konstrukcję ogniwa. Kwalifikacja IEC jest powiązana z projektem i testowanymi materiałami, więc nowy typ ogniwa lub nowy enkapsulant oznacza, że część programu testów jest przeprowadzana ponownie. Zaplanuj to w ramach rampy, a nie po niej.
Jeśli BC jest wyprzedane, czy to podnosi ceny modułów?
To wspiera premię, a nie skok cen spot, ponieważ nabywcami są zakłady użyteczności publicznej na podstawie umów długoterminowych. Widocznym efektem jest czas realizacji i alokacja, a cena zmienia się wolniej niż dostępność.
Wnioski końcowe
Historia BC w październiku 2026 to tak naprawdę historia harmonogramowania. Popyt jest zakontraktowany, ogniwa są alokowane, a fabryki, które wygrają następne dwa lata, to te, które traktują rampę jako produkt, a nie opóźnienie. Jeśli planujesz linię BC, najpierw określ zdolność sznurowania, udowodnij połączenie na partii kwalifikacyjnej z każdego źródła ogniw i utrzymuj platformę zdolną do przełączenia z powrotem. Rynek zdecyduje, ile BC chce; kalendarz zdecyduje, kto może go dostarczyć.
Powiązane lektury:
- Kompatybilność ogniw BC: sześciu producentów, jedna stringerka do tabowania
- Dlaczego ogniwa BC są trudne w produkcji: dwuetapowy proces samomaskujący AIKO
- Ogniwa słoneczne BC wyjaśnione: struktura i lutowanie sznurów
- 0BB w ogniwach słonecznych z kontaktami tylnymi: zyski i ograniczenia wydajności
- Dlaczego ogniwa BC potrzebują kleju izolacyjnego z tyłu?
- Maszyna Tabber i Stringer: Jak działa, jak wybrać
- SS-2500B W pełni automatyczna sznurowarka do ogniw słonecznych
- Automatyczna zgrzewarka do ogniw słonecznych SS-1500B
OOITech dostarcza jednokomorowe i dwukomorowe maszyny do laminowania paneli słonecznych z ogrzewaniem elektrycznym lub olejem termicznym do linii modułów back-contact i hybrydowych. Jeśli dostosowujesz swój proces do wąskich marginesów tylnych kontaktów, wyślij swoje rysunki, stos modułów lub próbki ogniw do naszego zespołu inżynieryjnego w celu testowania laminowania i oceny profilu termicznego.