Ogniwa TOPCon w warunkach wilgotnego ciepła: dlaczego
Spis treści
Krótka odpowiedź: TOPCon zdobył większość rynku wysokowydajnego krzemu krystalicznego, a otwartym pytaniem nie jest już wydajność, lecz to, jak ogniwo zachowuje się po latach pracy w terenie w warunkach wilgotnego ciepła. Standardowy test przyspieszony przebiega w 85 °C i 85% wilgotności względnej — DH85 — który został zaprojektowany tak, aby wnikać wilgocią do enkapsulantu i stosu ogniwa szybciej, niż miałyby to miejsce w warunkach terenowych. Struktura warstwowa ma tu znaczenie: tlenek tunelowy o grubości około 10 nm pod domieszkowaną warstwą polikrzemu jest wystarczająco cienki, że o niezawodności decyduje chemia międzyfazowa, a nie materiał objętościowy. Temperatury laminowania bliskie 150 °C oraz własna przepuszczalność wilgoci przez enkapsulant wpływają na tę samą ścieżkę awarii. Narzędzia charakteryzujące klasy QL200 są używane do śledzenia, co ekspozycja na wilgotne ciepło robi z pasywacją, a nie tylko tego, czy moc spadła.
Produkcja modułów PV · autor: Jerry, Ooitech
Wprowadzenie
TOPCon przejął większość rynku wysokowydajnych krzemowych ogniw monokrystalicznych (c-Si), ale długoterminowa niezawodność w warunkach polowych wciąż jest trudna do przewidzenia. Jeden słaby punkt stale się pojawia w badaniach nad wilgotnym ciepłem: tylny stos pasywacyjny. Niedawne badanie (Tong i in., Sol. Energy Mater. Sol. Cells, DOI: 10.1016/j.solmat.2024.113188) ustaliło, co faktycznie idzie nie tak, gdy sole sodu osadzają się na powierzchni ogniwa i pozostają w warunkach 85°C/85% RH. W skrócie — tylna warstwa SiNₓ jest słabym punktem, a cienka warstwa AlOₓ osadzana metodą ALD naprawia większość problemu.
Najważniejsze wnioski na wstępie
Tylna warstwa SiNₓ jest słabym punktem w wilgotnym cieple. Octan sodu (CH₃COONa) obniżył tylne napięcie obwodu otwartego (Voc) o 5,8% i zwiększył rezystancję szeregową (Rₛ) o 450%.
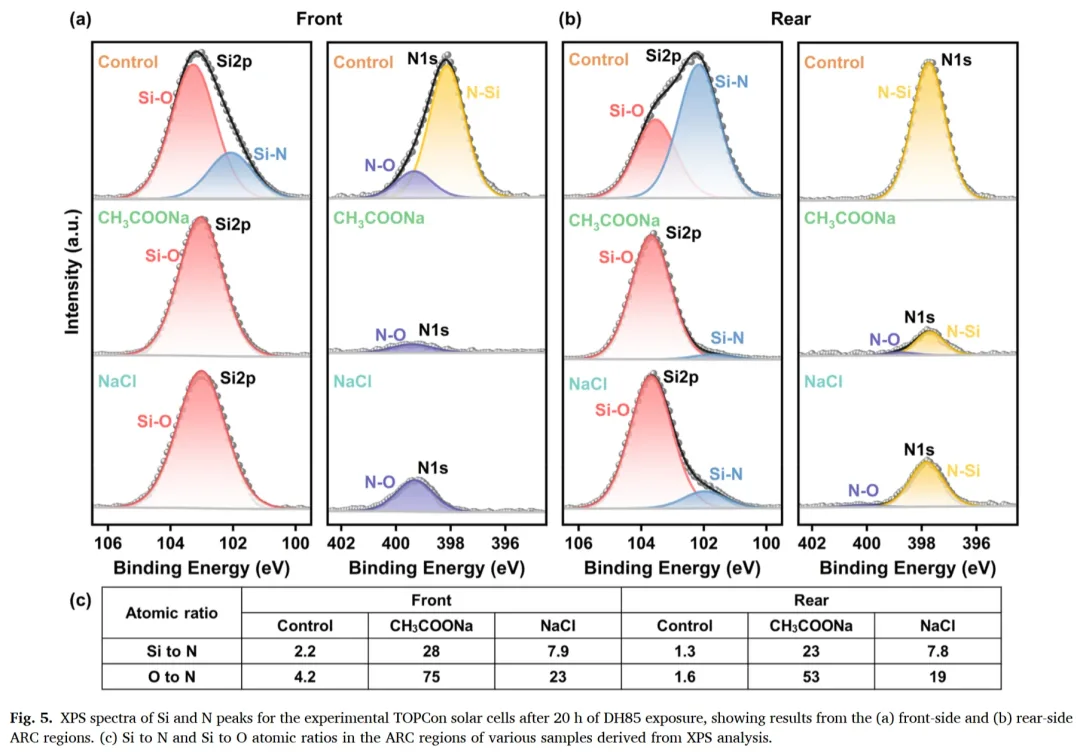
Sole sodowe przyspieszają utlenianie powierzchni i utratę azotu. XPS wykazał skok tylnego stosunku atomowego Si/N z 1,3 do 23, a O/N z 1,6 do 53.
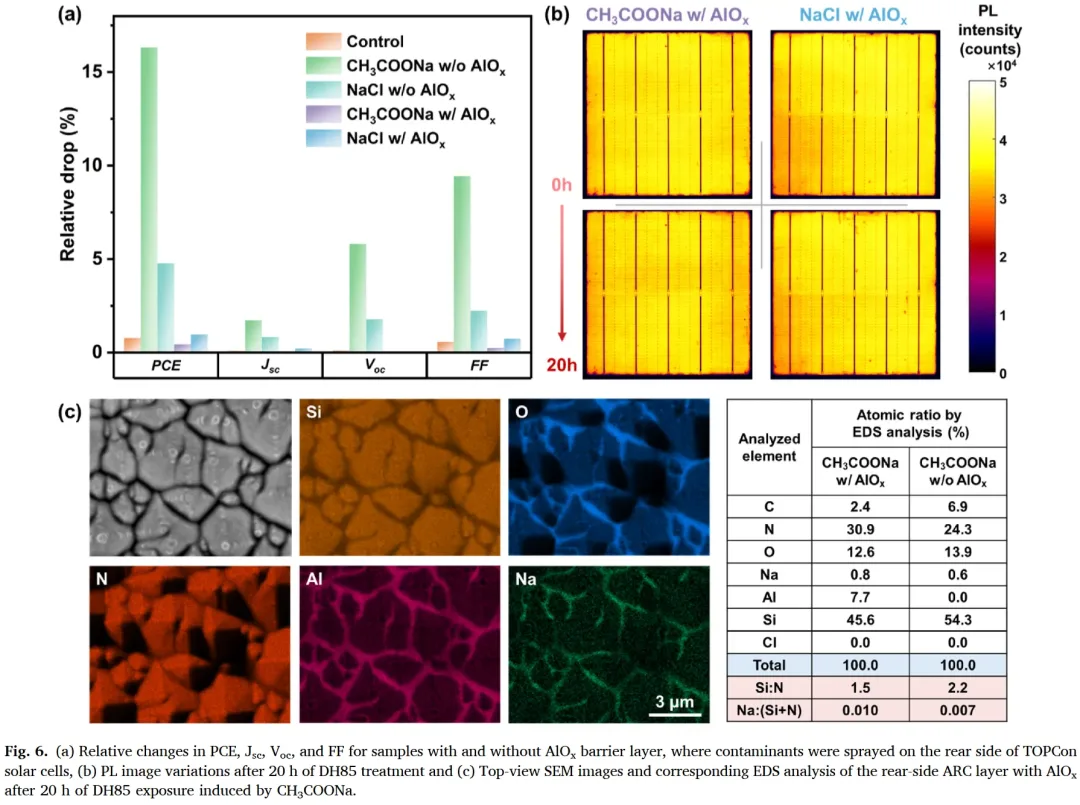
Bariera 10nm ALD Al₂O₃ zrobiła ogromną różnicę — utrata PCE przy zanieczyszczeniu CH₃COONa spadła z 16% do zaledwie 0,4%.
Przednia pasywacja jest znacznie odporniejsza. Wielowarstwa AlOₓ/SiOᵧNᵣ blokuje dyfuzję sodu, więc zanieczyszczenie tam kosztowało tylko 0,87% PCE.
Dwa zanieczyszczenia działają różnie: octan sodu atakuje kontakt metalowy, podczas gdy chlorek sodu (NaCl) głównie utlenia warstwę pasywacyjną.
Tło
Kluczowe pytanie jest łatwe do sformułowania, ale trudniejsze do odpowiedzi: dlaczego ogniwa TOPCon tracą wydajność w wilgotnym cieple, gdy obecne są sole sodowe, i dlaczego tylna pasywacja jest dotknięta bardziej (Kyranaki i in., 2022)?
Gdzie są luki
Większość wcześniejszych prac koncentrowała się na korozji kontaktu metalowego (Iqbal i in., 2023), ale nikt nie zbadał systematycznie samego rozkładu chemicznego warstwy pasywacyjnej. Przedni i tylny stos są zbudowane inaczej — przedni to AlOₓ/SiNₓ/SiOᵧNᵣ, tylny to SiNₓ na domieszkowanym poly-Si — i ich odporność na korozję nigdy nie była bezpośrednio porównywana (Feldmann i in., 2014). Dodatkowo uważano, że dwa powszechne zanieczyszczenia (CH₃COONa vs. NaCl) zachowują się tak samo, a tak nie jest (Li i in., 2021).
Właściwe podejście do tego ma znaczenie dla realnych pieniędzy. Elektrownie PV są sprzedawane z obietnicą 25-letniego okresu eksploatacji (Peters et al., 2021), a tryb awarii tylnej strony, który ujawnia się w warunkach wilgotności, jest dokładnie tym, co podkopuje tę obietnicę.
Podejście
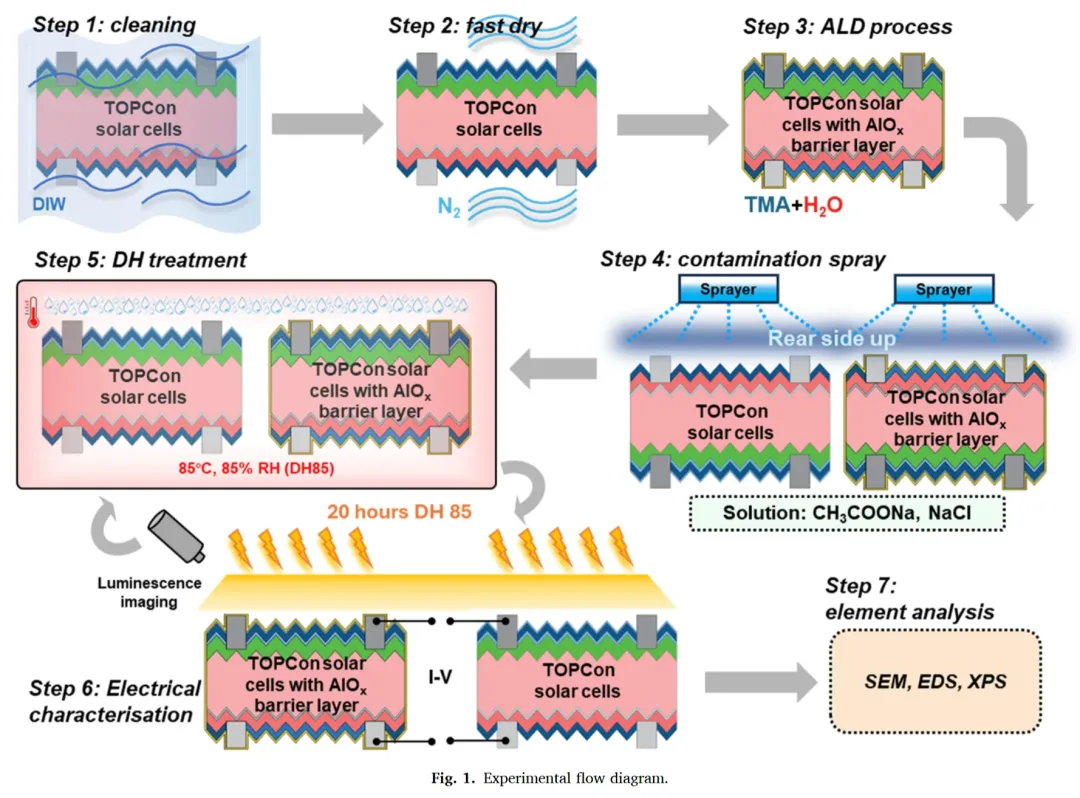
Przepływ pracy został utrzymany blisko rzeczywistego procesu produkcyjnego: przemysłowe ogniwa TOPCon → miejscowe natryskiwanie soli sodowej na powierzchnię przednią lub tylną → przyspieszona próba wilgotnego gorąca (85°C/85% RH) → charakterystyka elektryczna i chemiczna → test bariery ALD AlOₓ → opracowanie mechanizmu ochrony.
Co jest tu nowego
Od strony teoretycznej jest to pierwsze badanie wskazujące na utratę azotu w tylnej warstwie SiNₓ jako główny czynnik spadku Voc. Od strony praktycznej warstwa AlOₓ o grubości 10nm działa na standardowym przemysłowym sprzęcie ALD i kosztuje jedynie około 0,01% bezwzględnej wydajności. A pod względem metodologicznym zespół opracował test DH na poziomie ogniwa, w którym 20 godzin odpowiada kilku latom starzenia zewnętrznego (Sen et al., 2023).
Łańcuch logiczny jest łatwy do prześledzenia: zanieczyszczenie tylnej strony powoduje gwałtowny spadek Voc, co wskazuje bezpośrednio na awarię pasywacji. XPS następnie potwierdza reakcję utleniania SiNₓ i otwieraną przez nią ścieżkę dyfuzji sodu. Dodanie warstwy AlOₓ blokuje sód, a obrazowanie PL potwierdza zahamowanie defektów.
Metody
Przygotowanie próbek
| Pozycja | Szczegóły |
|---|---|
| Struktura ogniwa | TOPCon typu n. Przód: emiter dyfundowany borem + AlOₓ/SiNₓ/SiOᵧNᵣ, ARC. Tył: SiO₂/poli-Si domieszkowany fosforem + SiNₓ, ARC |
| Zanieczyszczenie | 0,155 mol/L roztwór CH₃COONa lub NaCl, 0,3 g na próbkę, miejscowy natrysk |
| Bariera ALD | 10nm AlOₓ, osadzana w 150°C (Leadmicro QL200) |
| Wilgotne gorąco | 85°C/85% RH, 20 godzin (komora środowiskowa ASLi) |
Jak to zmierzono
Parametry I-V (Pmax, Voc, FF, Jsc) za pomocą systemu LOANA (pv-tools).
Jakość pasywacji poprzez efektywny czas życia nośników mniejszościowych (τ_eff).
Chemia powierzchni poprzez XPS i SEM-EDS.
Wyniki i dyskusja
Degradacja elektryczna
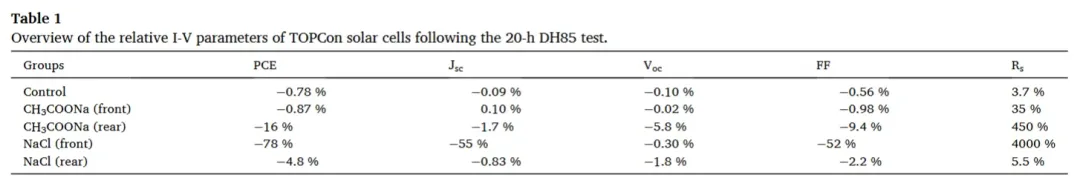
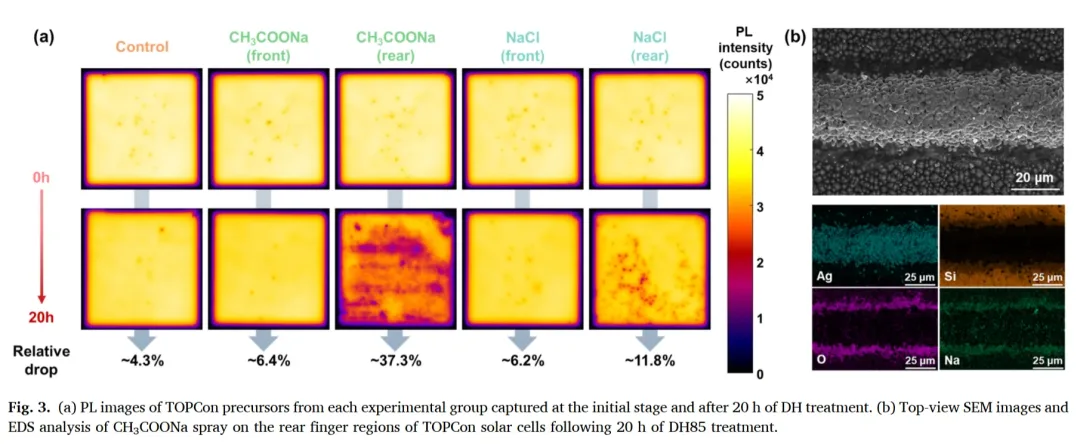
Tylna strona jest wyraźnie tą wrażliwą. CH₃COONa na tylnej stronie obniżył Voc o 5,8%, zwiększył Rₛ o 450% (Tabela 1) i zmniejszył intensywność PL o 37,3% (Rys. 3a). Ta sama obróbka na przedniej stronie kosztowała tylko 0,87% PCE. Ta sama sól, zupełnie inny wynik w zależności od tego, którą stronę trafi.
Chemiczny rozkład pasywacji
XPS na tylnej powierzchni wykazał gwałtowny wzrost udziału wiązań Si-O (Rys. 5b), przy stosunku atomowym O/N rosnącym z 1,6 w próbce kontrolnej do 53 w grupie z CH₃COONa. Mechanizm to utrata azotu — wilgotne ciepło hydrolizuje SiNₓ i niszczy pasywację powierzchni.
Co robi bariera AlOₓ
Przy 10nm warstwie AlOₓ z ALD strata PCE pod wpływem zanieczyszczenia CH₃COONa na tylnej stronie spadła z 16% do 0,4%, a Voc pozostał na tym samym poziomie (Rys. 6a). SEM-EDS wykazał spadek zawartości sodu o 86% w próbkach z AlOₓ (Rys. 6c), a PL nie wykazał aktywacji defektów (Rys. 6b). Bariera robi dokładnie to, czego byś oczekiwał — nie przepuszcza sodu.
Wniosek
Najważniejsze wnioski
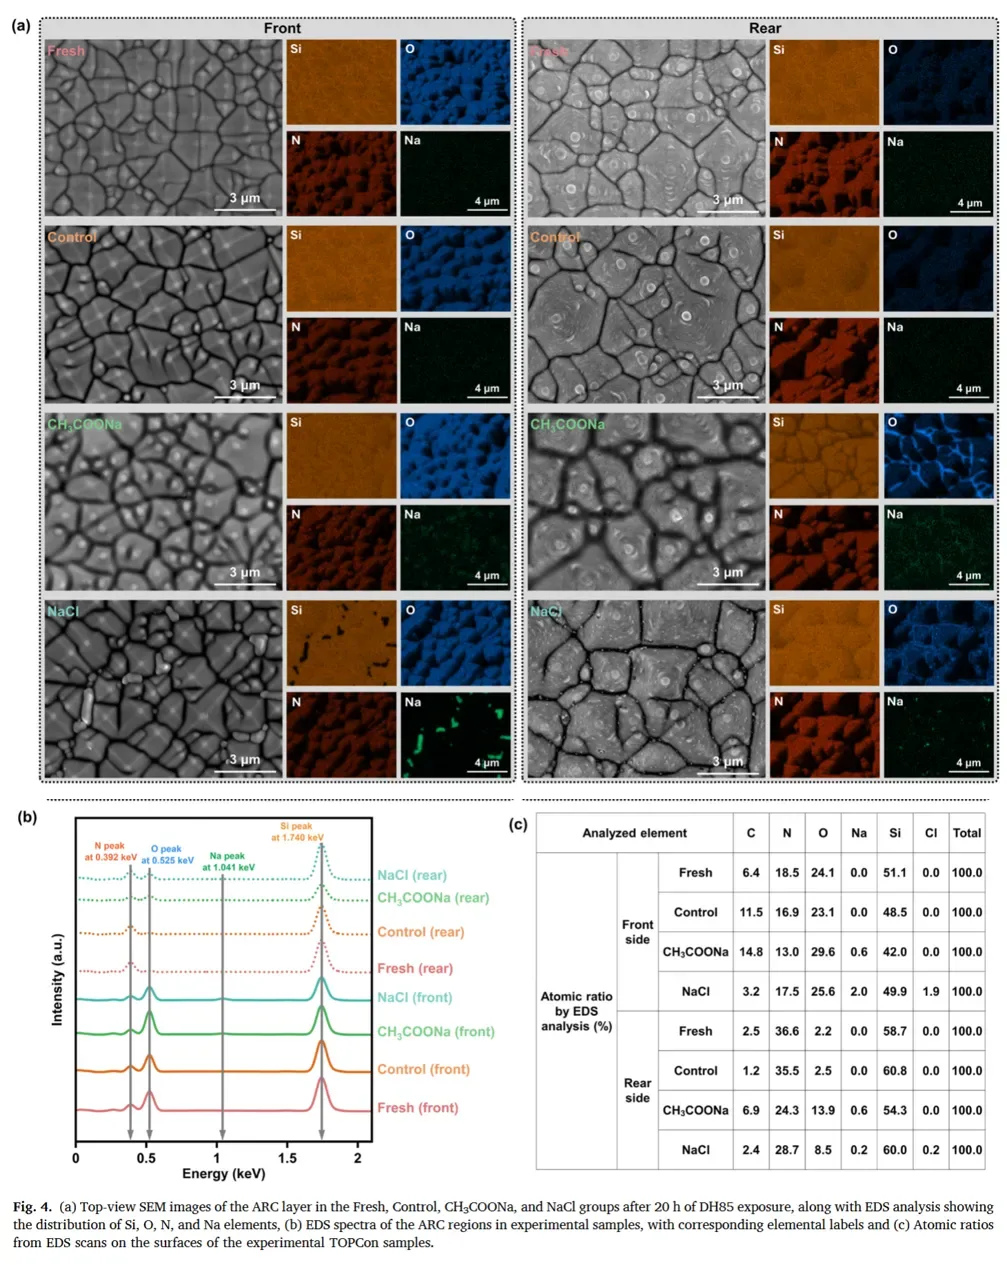
Tylna warstwa SiNₓ hydrolizuje i utlenia się pod wpływem wilgotnego ciepła i soli sodowej, co obniża Voc i podnosi Rₛ (potwierdzone przez XPS/EDS, Rys. 4-5). Warstwa AlOₓ o grubości 10nm blokuje dyfuzję sodu i utrzymuje stratę PCE w DH85 poniżej 1% (Rys. 6a). A przednia wielowarstwowa struktura AlOₓ/SiOᵧNᵣ jest z natury odporna na korozję, więc zanieczyszczenie tam ledwo daje się zauważyć.
Dlaczego to jest przydatne
Bariera AlOₓ może wejść bezpośrednio do masowej produkcji TOPCon na urządzeniach takich jak Leadmicro QL200. Patrząc dalej, połączenie AlOₓ z SiNₓ w hermetyzacji modułów dwuszybowych mogłoby wydłużyć żywotność instalacji w wilgotnych regionach.
Trochę tła
Struktura TOPCon: tlenek tunelowy (SiO₂) plus domieszkowany polikrzemowy kontakt pasywujący, który ogranicza rekombinację na metalu (Feldmann i in., 2014).
ALD: warstwa po warstwie wzrost nanofilmu, zapewniający jednolite pokrycie AlOₓ w skali nanometrowej.
Testowanie DH: przyspieszone starzenie w 85°C/85% RH w celu symulacji degradacji modułu w wilgotnym klimacie.
Pasywacja SiNₓ: uwodorniony azotek krzemu, dobry do antyrefleksji i pasywacji powierzchni, ale zawiera wiązania wiszące i łatwo ulega hydrolizie.
Bibliografia
Tong H. i in., Mitigating contaminant-induced degradation in TOPCon solar cells via ALD AlOₓ barrier, DOI: 10.1016/j.solmat.2024.113188
Feldmann F. i in., Passivated rear contacts for high-efficiency n-type Si solar cells, Solar Energy Materials and Solar Cells 120 (2014) 270–274.
Li X. i in., Przyspieszone testy wilgotnościowo-cieplne ogniw TOPCon z użyciem NaCl, Solar Energy Materials and Solar Cells 262 (2023) 112554.
Peters I.M. i in., Wartość stabilności w fotowoltaice, Joule 5 (2021) 3137–3153.
Opinia Ooitech
Warto tu zwrócić uwagę, jak duża część historii niezawodności tkwi w tylnym stosie pasywacyjnym, a nie w nagłówku dotyczącym konstrukcji ogniwa. Na rzeczywistej linii dodatkowy krok ALD AlOₓ o grubości 10nm to tanie zabezpieczenie dla projektów w wilgotnym klimacie i wpasowuje się w standardową produkcję modułów bez większych komplikacji. Budujemy kompletne linie do produkcji modułów pod klucz, dlatego uważnie śledzimy takie wnioski — drobne korekty procesu na wcześniejszych etapach często decydują o tym, czy zakład wytrzyma 25 lat. Jeśli chcesz dowiedzieć się więcej z hali produkcyjnej, kanał Ooitech na YouTube (www.youtube.com/ooitech) wart jest obserwowania.