Naciąganie modułów słonecznych: Praktyczny przewodnik
Spis treści
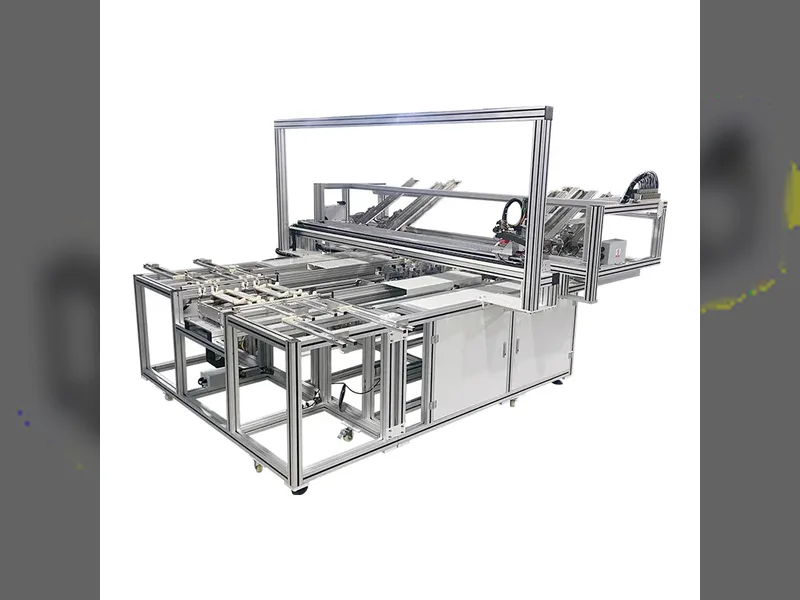
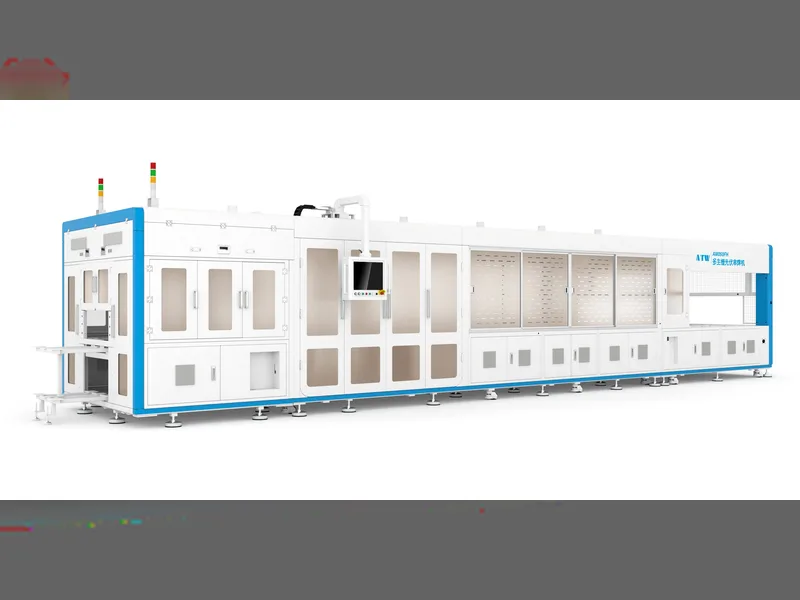
Krótka odpowiedź: Stringing to etap, w którym pojedyncze ogniwa słoneczne są lutowane w szereg, i to on ustala zarówno moc modułu, jak i górny limit wydajności linii. Tabber umieszcza i lutuje taśmę na każdym ogniwie; stringer następnie układa te ogniwa w sekwencji i łączy je. Ponieważ pękniętego ogniwa lub zimnego lutu nie można naprawić na dalszym etapie, wszystko, co pójdzie tu źle, zostaje zapisane w gotowym module. Praktyczna praca przy stringowaniu sprowadza się do czterech zmiennych: elastyczności formatu ogniw, liczby szyn zbiorczych dla układów wieloszynowych, dokładności umieszczania taśmy i współczynnika pękania. Grubość taśmy również ma znaczenie — cieńsza taśma obniża koszt materiału i zwiększa rezystancję, więc istnieje dolna granica, poniżej której sprawność zyskana na ogniwie jest ponownie tracona na złączu. Platformy maszynowe takie jak klasa ATW050 obsługują wiele formatów ogniw bez zmiany linii.
Produkcja modułów PV · autor: Jerry, Ooitech
Wprowadzenie produktu
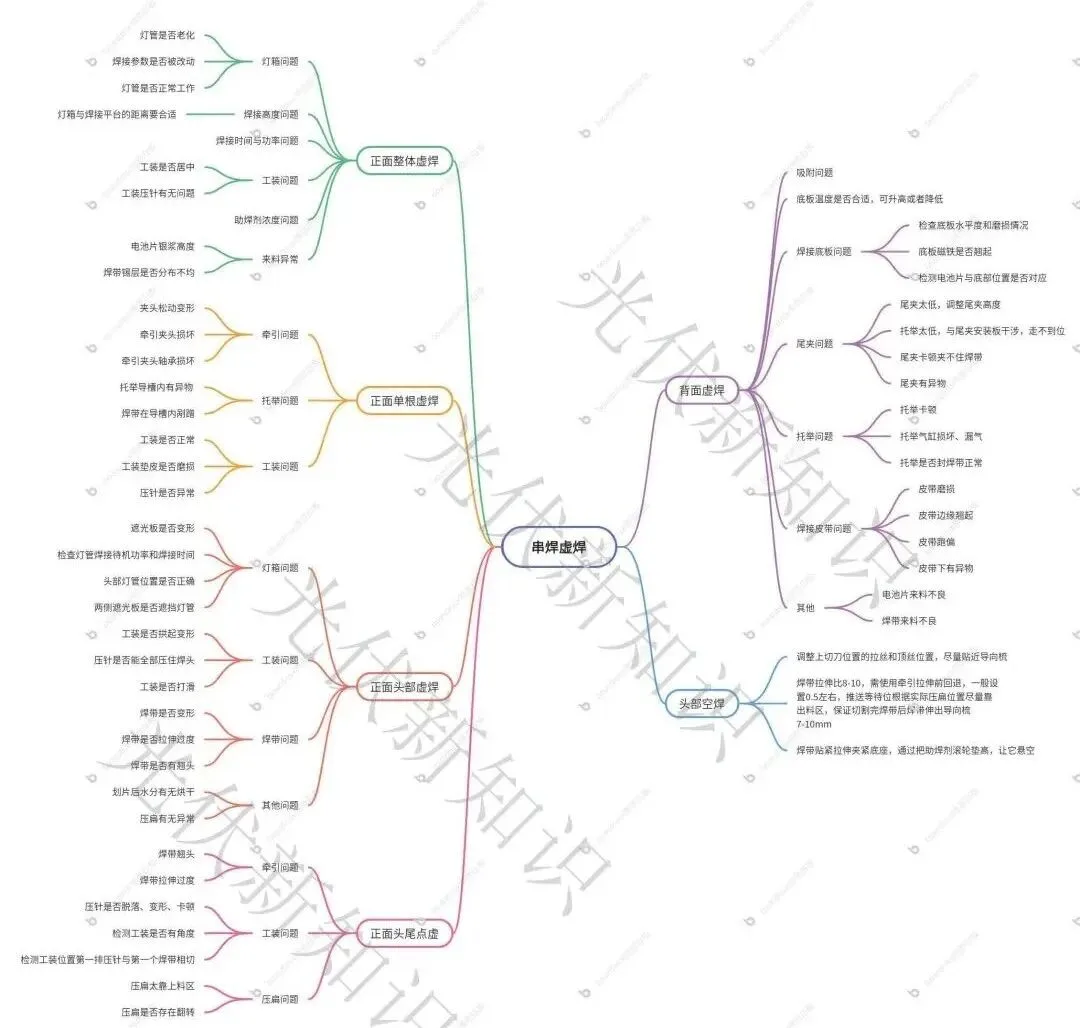
Bez długiego wstępu. Najpierw mapa myśli. Jeśli to pomocne, zapisz artykuł i pobierz obraz. Możesz też skontaktować się przez backend WeChat, aby dołączyć do grupy technicznej modułów PV i otrzymać wersję w wysokiej rozdzielczości. (Wystarczy powiedzieć, którym obszarem się zajmujesz, np. procesem, jakością, sprzętem lub produkcją.)
Zanim przejdziemy do rozwiązywania problemów z zimnymi lutami, omówmy, jak faktycznie działa łączenie ogniw. Taśma, ciągnięta przez mechanizm przeciągający, jest umieszczana precyzyjnie bezpośrednio nad szyną zbiorczą ogniwa. Następnie opuszcza się przyrząd do spawania, a sworznie dociskowe na przyrządzie wywierają nacisk na taśmę, aby dotykała szyny zbiorczej. Ogniwo przesuwa się pod skrzynią świetlną stringera, gdzie promieniowanie podczerwone nagrzewa taśmę i ogniwo. Cyna na taśmie topi się i wiąże z pastą srebrną na szynie zbiorczej, tworząc stop metalu.
Jedna rzecz do zapamiętania. Przy każdej kontroli zimnego lutu najpierw sprawdź, czy nie ma odsłoniętych białych (niezwiązanych) obszarów. Jeśli widzisz odsłonięty biały obszar, zajmij się nim, zanim ocenisz samo lutowanie. Wszystko poniżej wykorzystuje TOPCon łączenie ogniw i stringer ATW050 jako przykład.
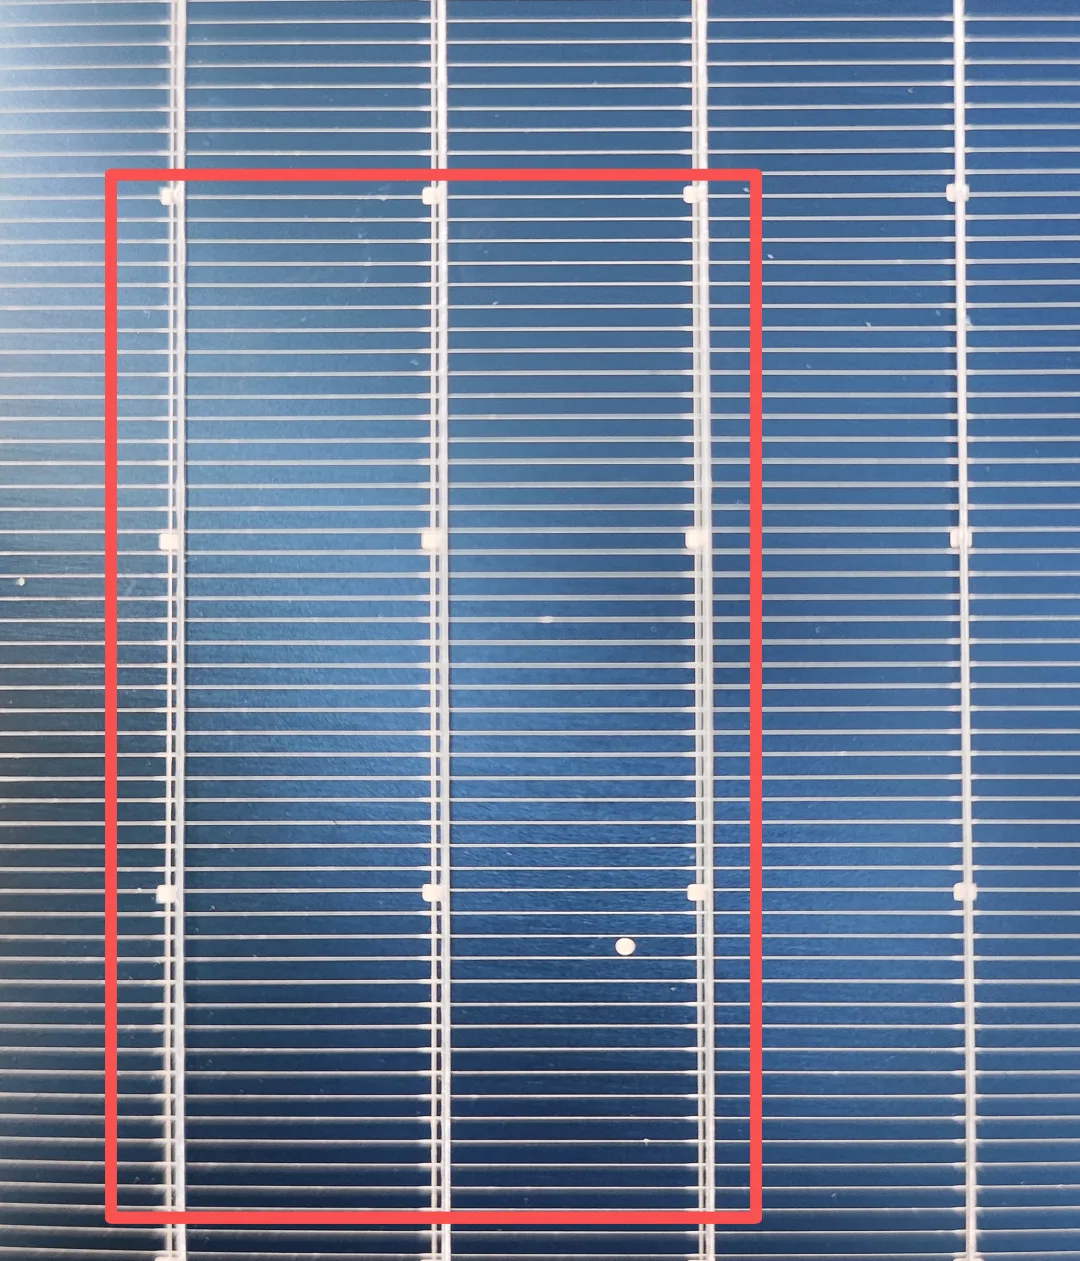
Jak pokazano, pierwsza, druga i trzecia taśma wewnątrz czerwonego pola są odsłonięte na biało. Czwarta poza polem jest prawidłowa.
Parametry techniczne
1. Zimny lut na całym przednim panelu
Gdy cała przednia strona wykazuje zimny lut, sprawdź następujące rzeczy:
| Pozycja | Na co patrzeć |
|---|---|
| Skrzynia świetlna | Skup się na parametrach lutowania. Czy skrzynia świetlna się starzeje? Sprawdź wszystko, co wpływa na nagrzewanie całego panelu. |
| Wysokość spawania | Przy zatrzymaniu skrzynia świetlna unosi się nieco, aby uniknąć przegrzania ogniwa pod spodem. Jeśli szczelina między skrzynią świetlną a platformą spawalniczą jest podczas lutowania zbyt duża, wydajność promieniowania podczerwonego spada i pojawia się zimny lut. |
| Czas i moc | Czas lutowania i moc skrzyni świetlnej to główne czynniki. Sprawdź je najpierw. |
| Stężenie topnika | Nieprawidłowy topnik, zwłaszcza zbyt niski, nie usuwa tlenku z powierzchni taśmy, a jakość lutowania spada do zimnego lutu na całym panelu. |
| Materiał przychodzący | Ogniwa z zbyt małą ilością pasty srebrowej powodują zimny lub nadmierny lut. Nierówna powłoka cynowa na taśmie oznacza, że cienkie miejsca nie mogą dobrze połączyć się z pastą. Przeterminowany lub zdegradowany topnik nie usunie tlenków i połączenie zawodzi. |
| Przyrząd | Czy przyrząd jest wyśrodkowany? Niecentryczny przyrząd oznacza, że sworznie dociskowe nie mogą docisnąć taśmy do szyny zbiorczej, pozostawiając szczelinę i zimny lut. Sprawdź także same sworznie dociskowe. |
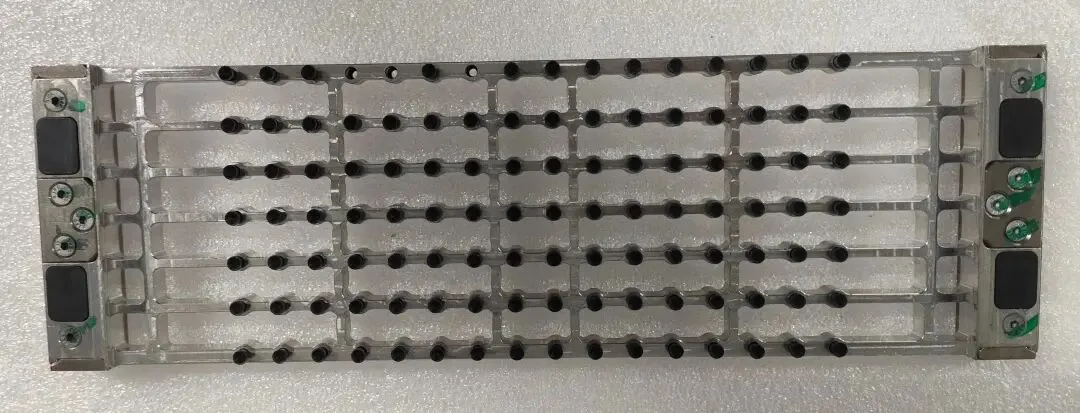
Przyrząd do spawania 16BB
2. Zimny lut przedniej pojedynczej taśmy
Ponieważ jest to pojedyncza taśma, sprawdź tylko mechanizm związany z tą konkretną taśmą.
| Pozycja | Na co patrzeć |
|---|---|
| Rysunek | Luźny zacisk ciągnący, uszkodzony zacisk lub uszkodzone łożysko zacisku. Jakakolwiek usterka mechanizmu tej pojedynczej taśmy powoduje przesunięcie taśmy i pogorszenie połączenia. |
| Podnoszenie | Ciało obce w rowku prowadnicy podnoszenia lub taśma ocierająca wewnątrz rowka. |
| Przyrząd | Przyrząd prawidłowy? Podkładka przyrządu zużyta? Sworzeń dociskowy nieprawidłowy? |
| Rura świetlna | W przypadku zimnego lutu w stałym miejscu sprawdź rurę świetlną w tej pozycji pod kątem starzenia lub nieprawidłowej mocy. |
| Nóż | Czy po cięciu taśma ma zagięcia lub zadziory? Oba powodują ocieranie taśmy o taśmę transportową lub inne części i psują połączenie. |
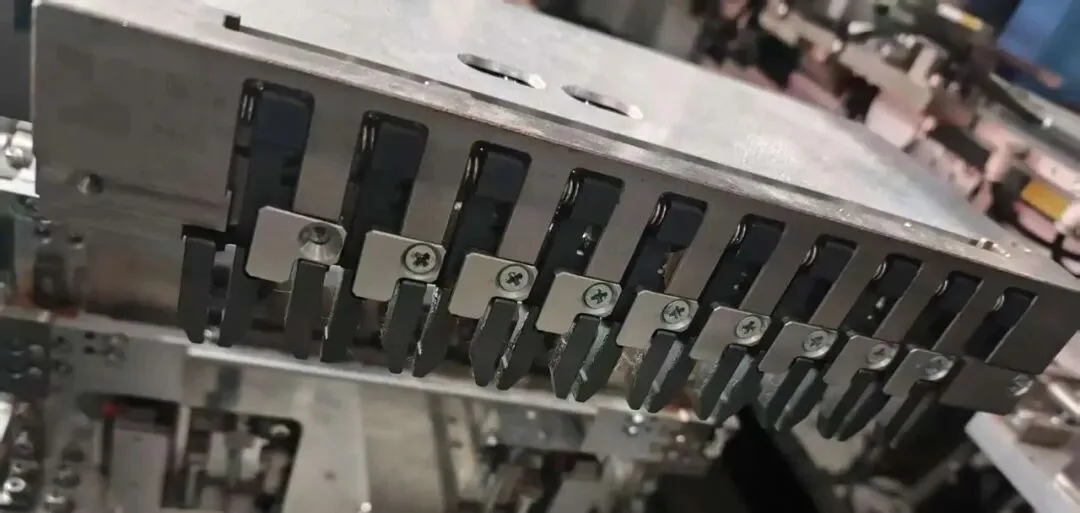
Mechanizm ciągnący stringera 10BB
3. Zimny lut przedniej głowicy
| Pozycja | Na co patrzeć |
|---|---|
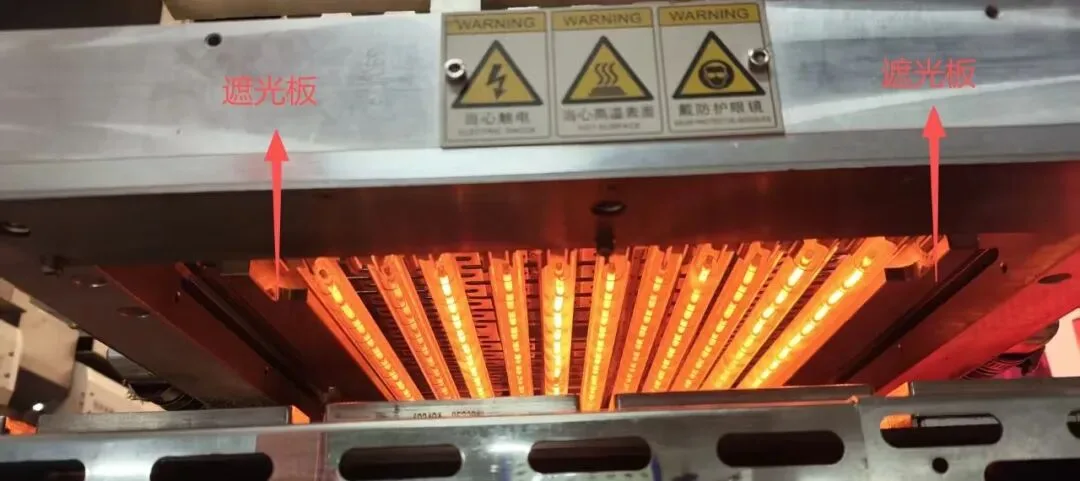
| Skrzynia świetlna | Czy płyta przesłaniająca jest odkształcona lub blokuje rurę świetlną? Nieprawidłowa pozycja płyty przesłaniającej pozwala taśmie stopić cynę przed wejściem do skrzynki świetlnej, to przedwczesne topienie cyny, i otrzymujesz zimny lut głowicy. Sprawdź moc czuwania i czas lutowania rury świetlnej. |
| Przyrząd | Czy przyrząd jest wygięty lub odkształcony? Wygięty przyrząd nie może docisnąć taśmy, więc pojawia się zimny lut. Czy wszystkie sworznie dociskowe przytrzymują głowicę lutowniczą? Czy przyrząd się ślizga? |
| Taśma | Odkształcona lub nadmiernie rozciągnięta taśma wygina się i nie może ustawić się w linii z szyną zbiorczą, powodując zimny lut. Sprawdź także podniesione końce taśmy, które nie mogą dotknąć szyny zbiorczej. |
| Inne | Czy wilgoć została osuszona po cięciu ogniw? |
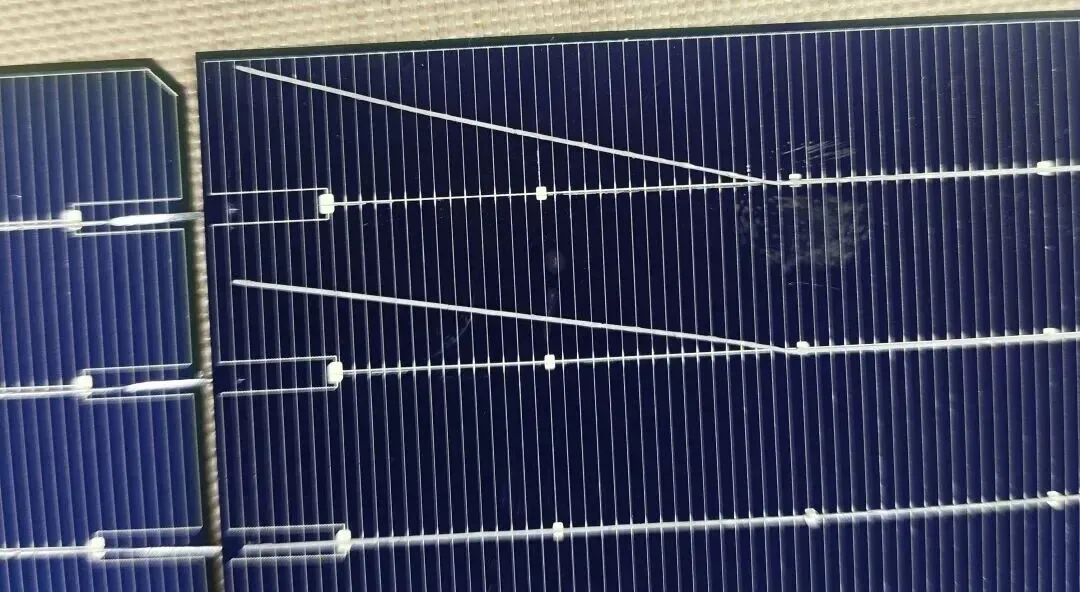
4. Zimny lut punktowy głowicy i ogona
| Pozycja | Na co patrzeć |
|---|---|
| Rysunek | Podniesiony koniec taśmy lub nadmiernie rozciągnięta taśma. |
| Przyrząd | Kołek dociskowy wypadł, odkształcił się lub zaciął. Zimny lut punktowy zwykle wynika z problemu z kołkiem dociskowym. Bez kołka taśma nie może dotrzeć do szyny zbiorczej. |
| Spłaszczanie | Spłaszczanie zbyt blisko strefy załadunku lub spłaszczanie przewracające się. |
5. Zimny lut na tylnej stronie
| Pozycja | Na co patrzeć |
|---|---|
| Adsorpcja | Gdy adsorpcja płyty podstawy jest wyłączona, ogniwo i taśma przesuwają się względem siebie podczas ruchu, powodując zimny lut z tyłu. (Zwykle cała tylna strona.) |
| Płyta podstawy spawalnicza | Słaba równość płyty podstawy lub duże zużycie. Czy magnes płyty podstawy jest podniesiony? Czy pozycje ogniwa i podstawy się zgadzają? |
| Zacisk końcowy | Zacisk końcowy zbyt nisko, zaciśnięty, nie może chwycić taśmy lub ciało obce w środku. |
| Podnoszenie | Podnoszenie zablokowane, cylinder uszkodzony lub przecieka, albo nieprawidłowe uszczelnienie taśmy, więc taśma odbija i przesuwa się i nie osadza się prawidłowo. |
| Taśma spawalnicza | Zużyta taśma, podniesione krawędzie lub ciało obce pod taśmą przesuwa tylną taśmę, gdy ogniwo i uchwyt się poruszają. (Nic innego na to nie wpływa. Przednia taśma jest trzymana przez uchwyt i nie przesunie się łatwo.) |
| Inne | Wadliwe przychodzące ogniwa lub wadliwa przychodząca taśma. |
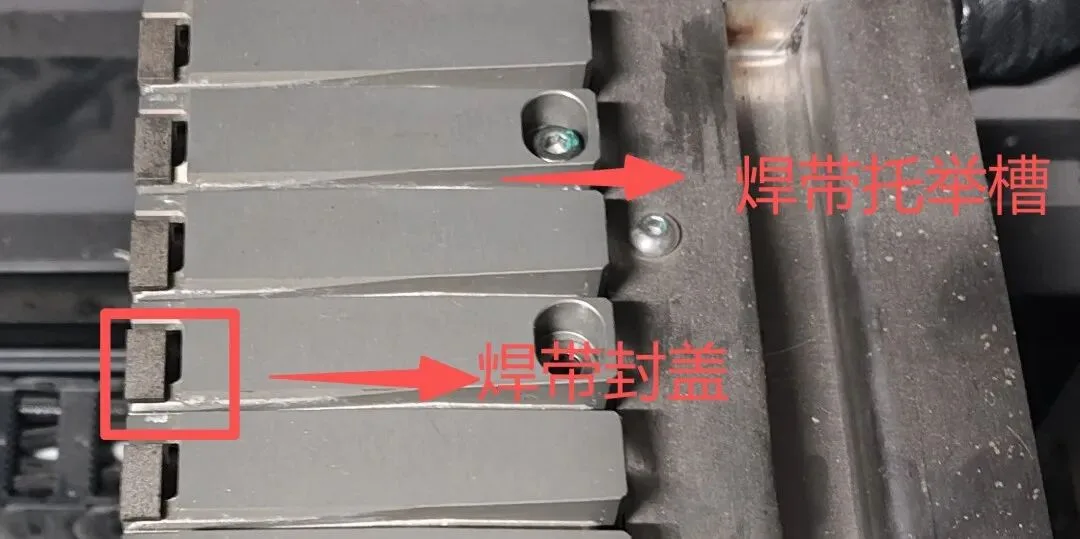
Zgadnij, dla ilu BB jest ten przyrząd do podnoszenia. (PS: nie używany od pół roku.)
Zalety techniczne
Rozwiązywanie problemów najpierw logika: zawsze sprawdź odsłonięty biały przed oceną złącza, aby naprawić rzeczywisty defekt, a nie objaw
Metoda oparta na lokalizacji: pełny panel przedni, pojedyncza taśma, głowica, punkt końcowy i tylna strona mają własne listy kontrolne, więc szybko zawężasz zakres
Pokrycie przyczyn źródłowych: skrzynka świetlna, rysunek, podnoszenie, uchwyt, taśma, topnik, płyta podstawy i taśma są odwzorowane na konkretne typy defektów
Odniesienie do rzeczywistej linii: zbudowane wokół ogniw TOPCon i stringera ATW050, zgodne z tym, co operatorzy faktycznie widzą na hali
Zastosowanie produktu
Ta logika rozwiązywania problemów ma zastosowanie w głównych liniach modułów. Po stronie przedniej light box, centrowanie uchwytu i koncentracja topnika zwykle wyjaśniają problemy z całym panelem, podczas gdy wady pojedynczej taśmy i głowicy wskazują na mechanizmy rysowania i cięcia. Po stronie tylnej, adsorpcja, poziomowanie płyty bazowej i stan pasa są zwykle podejrzanymi. Niezależnie od tego, czy obsługujesz stringer 10BB, 16BB czy MBB, to samo mapowanie wady na mechanizm utrzymuje zespoły procesu, jakości, sprzętu i produkcji na tej samej stronie podczas poszukiwań zimnego lutu.
Opinia Ooitech
To, co widzimy na rzeczywistych liniach, ściśle odpowiada temu przewodnikowi: większość skarg dotyczących zimnego lutu wynika z centrowania uchwytu i stanu topnika na długo przed tym, zanim sam light box jest winny, więc sprawdzenie odsłoniętego białego najpierw oszczędza dużo zmarnowanego czasu na demontaż. Szyny zbiorcze TOPCon są cieńsze, a okno pasty srebrowej jest wąskie, dlatego płaskość taśmy i stan sworznia dociskowego mają większe znaczenie niż w czasach PERC. Dostrajamy te parametry podczas uruchamiania i szkolenia operatorów dla każdej linii modułów, którą dostarczamy, a jeśli chcesz zobaczyć konfiguracje stringowania, takie jak przepływ w stylu ATW w akcji, kanał Ooitech na YouTube pod www.youtube.com/ooitech ma mnóstwo materiałów z fabryki wartych obejrzenia.
Uwaga: artykuł odnosi się do "Podsumowania wad lutowania" ATW.