Ślady ślimaków na panelach słonecznych: przyczyny i zapobieganie
Spis treści
Ślady ślimaków na panelach słonecznych: przyczyny i zapobieganie
Szara lub żółto-brązowa linia pojawia się wzdłuż pęknięcia ogniwa kilka miesięcy po instalacji, a moduł zostaje obwiniony. Ślady ślimaka są zwykle kosmetyczne. Pęknięcie pod spodem nie jest. Na linii produkcyjnej modułów pęknięcie jest tym, co kontrolujesz.
Produkcja modułów PV · Niezawodność i inspekcja modułów · autor: Jerry, Ooitech
1. Czym jest ślad ślimaka, a czym nie jest
Ślad ślimaka, nazywany również śladem ślimaka lub śladem robaka, to szare, żółto-brązowe lub ciemne przebarwienie na przedniej stronie modułu z krzemu krystalicznego. Zwykle biegnie wzdłuż srebrnego palca siatki, krawędzi ogniwa lub ścieżki pęknięcia ogniwa. Ten ostatni wzór jest źródłem nazwy: przebarwienie podąża za pęknięciem tak, jak ślad przecina szkło.
IEA PVPS, międzynarodowy program współpracy ds. fotowoltaicznych systemów energetycznych, opisuje ślad ślimaka jako przebarwienie przedniej metalizacji i podaje, że zwykle staje się widoczny około trzech miesięcy do roku po instalacji. Czas ten zmienia się w zależności od konstrukcji modułu i środowiska pracy, dlatego dwie identycznie wyglądające instalacje mogą się różnić.
Rozróżnienie, które rozstrzyga większość sporów handlowych, jest następujące: widoczny ślad i leżąca u jego podstaw wada elektryczna to nie to samo. Aktualne wytyczne IEA PVPS stwierdzają, że same ślady ślimaka nie mają udowodnionego bezpośredniego wpływu na wydajność modułu. To, co może zmniejszyć moc wyjściową lub spowodować nieprawidłowe nagrzewanie, to powiązany stan: pęknięcie ogniwa oddzielające aktywny obszar, uszkodzony palec siatki, wadliwe połączenie międzykontaktowe lub niedopasowanie prądu w podłańcuchu.
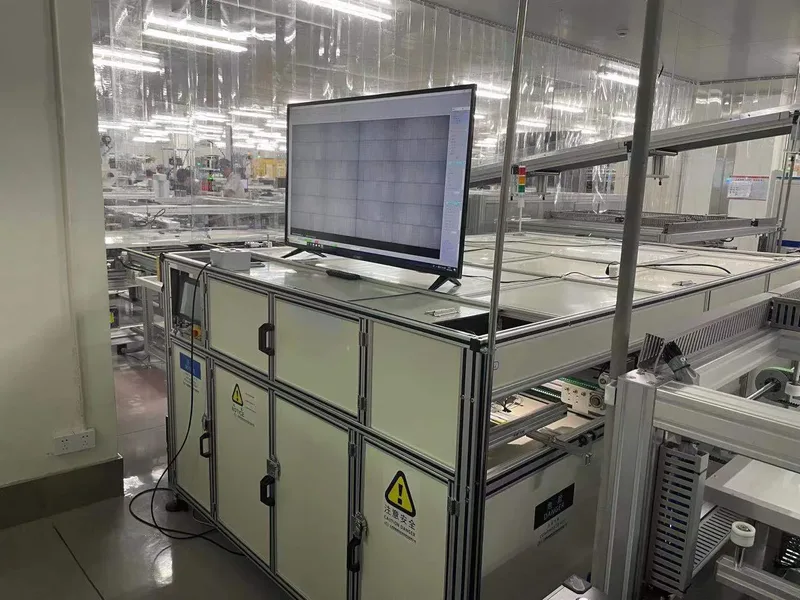
Rys. 1: Wbudowane stanowisko inspekcji EL na linii produkcyjnej modułów. Monitor pokazuje obraz elektroluminescencji, na którym pęknięcie pojawia się jako ciemna linia. Ślad ślimaka obserwowany w terenie często biegnie dokładnie wzdłuż tej linii.
| Ślad ślimaka jest | Ślad ślimaka nie jest |
|---|---|
| Przebarwieniem przedniej metalizacji, widocznym gołym okiem | Dowodem, że moduł utracił moc |
| Wzorem, który zwykle biegnie wzdłuż pęknięcia, krawędzi ogniwa lub palca siatki | Dowodem, że pęknięcie powstało na twojej linii produkcyjnej |
| Dowodem, że obecna była zarówno ścieżka, jak i chemia | Tym samym trybem awarii co PID, LID lub LeTID |
| Często rozwijającym się powoli i często stabilnym po utworzeniu | Automatyczną podstawą do odrzucenia przesyłki |
2. Jak tworzy się ślad ślimaka: pęknięcie, chemia i transport
Żadna pojedyncza przyczyna nie tworzy śladu ślimaka. Opublikowane dowody wskazują na wzajemne oddziaływanie, a trzy warunki muszą się nakładać, zanim cokolwiek stanie się widoczne.
| Warunek | Co to oznacza dla modułu | Na co możesz mieć wpływ |
|---|---|---|
| Ścieżka | Mikropęknięcie, krawędź ogniwa lub szczelina między ogniwami, która pozwala cząsteczkom przemieszczać się wzdłuż metalizacji | Obsługa ogniw, cięcie, łączenie w łańcuchy, układanie, laminowanie i obciążenia podczas ramowania |
| Chemia | Srebrna metalizacja reagująca z reaktywnymi cząsteczkami, tworząca przebarwione związki srebra | Formuła enkapsulantu i tylnej folii oraz ich dodatki |
| Transport | Gazy i produkty lotne przemieszczające się przez warstwy polimerowe, a także promieniowanie UV i temperatura napędzające reakcję | Właściwości barierowe laminatu i lista materiałów jako system |
Dowody chemiczne są bardziej szczegółowe niż popularne wyjaśnienie. Badania mikroskopowe i chemiczne powiązały przebarwienie śladu ślimaka ze zmianami w układzie srebrnej metalizacji. Meyer i współpracownicy zidentyfikowali nanocząstki srebra w enkapsulancie bezpośrednio nad dotkniętymi palcami siatki. Peng i współpracownicy zidentyfikowali nanocząstki węglanu srebra na przebarwionych srebrnych siatkach. Inne badania donosiły o octanie srebra, fosforanie srebra, węglanie srebra i siarczku srebra na modułach eksponowanych w terenie. Fan i współpracownicy zidentyfikowali octan srebra i zaproponowali mechanizm obejmujący srebrną siatkę, tlen i kwas octowy w pobliżu mikropęknięcia.
Te ustalenia nie składają się na jedną uniwersalną ścieżkę, co ma znaczenie dla sposobu specyfikowania materiałów. Termin „ślad ślimaka” opisuje wizualnie podobne przebarwienia, które może wytworzyć więcej niż jedno oddziaływanie materiałów.
Jeden wynik w szczególności powinien zmienić sposób, w jaki czytasz twierdzenia dostawców. Fan i współpracownicy modelowali ten proces i przeprowadzili testy przyspieszone. W ich wynikach mikropęknięcie wraz ze szczeliną między ogniwami działało jako ścieżka transportu. Przenikanie tlenu przez tylną folię miało istotny wpływ na tworzenie octanu srebra. W badanym w tym opracowaniu zakresie przepuszczalności pary wodnej stwierdzono, że przepuszczalność pary wodnej nie kontroluje tworzenia śladu ślimaka.
Pęknięcie jest częstym warunkiem wstępnym powstania śladu ślimaka, ale nie jest wystarczające. Wiele pękniętych ogniw nigdy nie wytwarza widocznego śladu. IEA PVPS wskazuje kombinację materiałów modułu, promieniowania UV i temperatury jako ważną przyczynę różnic w podatności między konstrukcjami modułów.
3. Ślad ślimaka, PID i LID: trzy tryby starzenia, trzy klauzule
Te trzy terminy są mieszane w dokumentach specyfikacyjnych, a to pomieszanie jest kosztowne. Mają różne przyczyny, różne dowody i różne klauzule testowe. Zapisanie jednej ogólnej klauzuli „brak degradacji” nie obejmuje właściwie żadnego z nich.
| Ślad ślimaka | PID | LID / LeTID | |
|---|---|---|---|
| Główna przyczyna | Ścieżka oraz chemia metalizacji srebrowej, z transportem tlenu, UV i temperaturą | Napięcie systemowe w połączeniu z wilgotnością i temperaturą, powodujące migrację jonów i bocznikowanie | Kinetyka defektów związanych z krzemem masowym i wodorem pod wpływem oświetlenia i ciepła |
| Jak się objawia | Widoczne przebarwienie wzdłuż pęknięcia, palca siatki lub krawędzi ogniwa | Utrata mocy i bocznikowanie, często skoncentrowane na krawędziach ogniw w pobliżu ramy | Utrata mocy bez charakterystycznego widocznego wzoru |
| Na obrazie EL | Często pokrywa się z pęknięciem; nieaktywne obszary, w których pęknięcie oddziela aktywny obszar | Ciemne, często skoncentrowane na krawędziach obszary obejmujące wiele ogniw | Stopniowa utrata kontrastu, a nie jeden zlokalizowany wzór |
| Dowody, o które należy poprosić | Zapis wizualny oraz obraz EL oraz krzywa I-V w odniesieniu do wartości bazowej | Dane z testu wilgotnego ciepła i stresu napięciowego zgodnie z IEC TS 62804 | Pomiar w warunkach oświetlenia i przechowywania w ciemności dla typu ogniwa, który kupujesz |
W przypadku LID i LeTID zachowanie zależy od technologii ogniwa i nie można go przenosić z jednego typu ogniwa na inny. Nasze własne pomiary na ogniwach typu n z kontaktem tylnym wiążą ze sobą współczynnik temperaturowy w stanie ustalonym, dynamikę LeTID i upływ w ciemności, a wniosek jest wyraźnie ograniczony do mierzonego ogniwa, a nie do całej rodziny technologii. Jeśli kupujesz inne ogniwo, potrzebujesz danych dla tego ogniwa. Metodę pomiaru omawiamy bardziej szczegółowo w badanie degradacji temperaturowej i LeTID na ogniwach typu n z kontaktem tylnym.
W przypadku PID odporność na degradację encapsulantu jest zwykle podawana zgodnie z IEC TS 62804, a porównanie encapsulantów na tej stronie zawiera ten parametr dla każdego typu folii. To właściwe miejsce na zakotwiczenie klauzuli PID, ponieważ awaria jest powodowana przez środowisko elektryczne i wilgotnościowe, które encapsulant musi wytrzymać.
4. Gdzie Twoja linia tworzy warunek wstępny: pęknięcia ogniw
Ślad ślimaka potrzebuje ścieżki. Po stronie produkcji tą ścieżką jest pęknięcie, a pęknięcia pochodzą z krótkiej listy miejsc. IEA PVPS wskazuje obsługę ogniw, cięcie, łączenie w łańcuchy, lutowanie, układanie, laminowanie, ramowanie i lokalny nacisk mechaniczny jako potencjalne źródła, a także dodaje pakowanie, transport i instalację jako główne źródła poprodukcyjne.
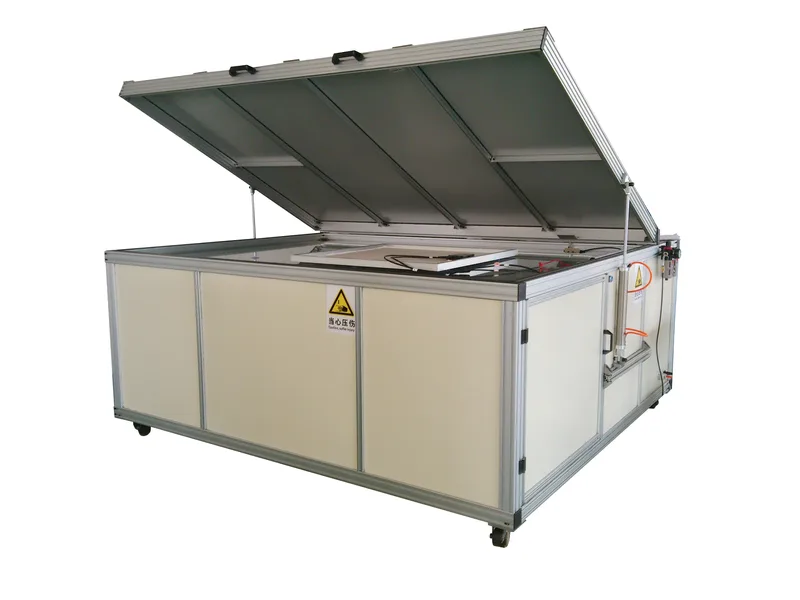
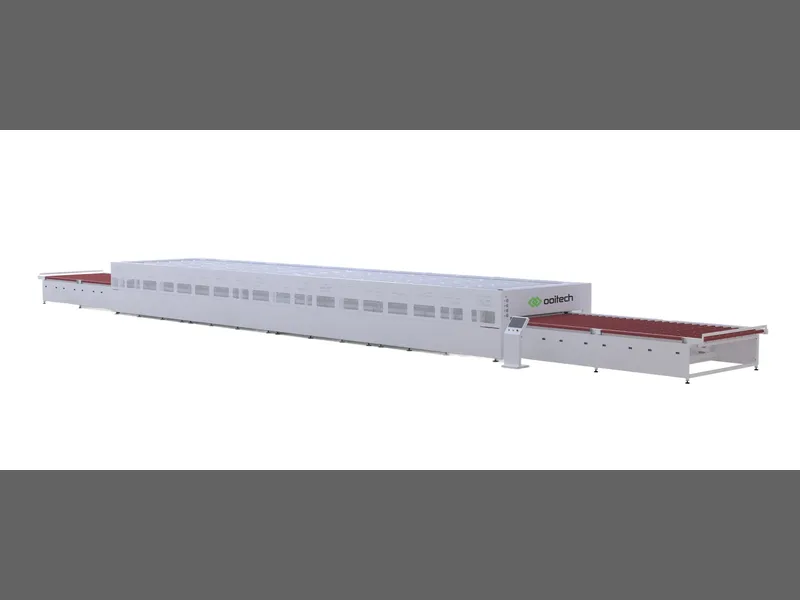
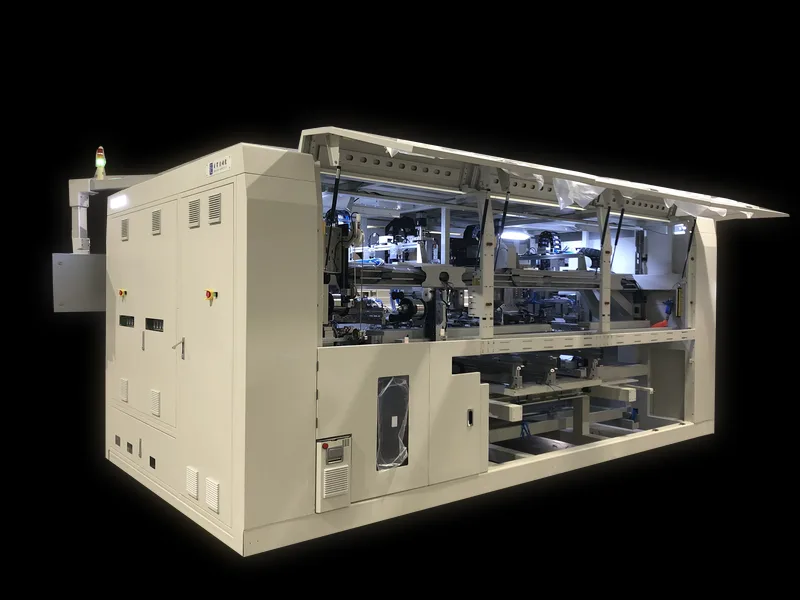
Rys. 2: Laminator modułów z otwartą komorą. Laminowanie stosuje ciepło i nacisk do całego laminatu, więc każde pęknięcie obecne podczas układania zostaje przeniesione do gotowego modułu i nie jest już tanie do usunięcia.
Warto obserwować dwa sygnały operacyjne. Po pierwsze, powtarzające się wzory pęknięć w wielu modułach zwykle wskazują na mechanizm związany z produkcją, a nie na losowe uszkodzenie podczas obsługi. Po drugie, samo pojawienie się pęknięcia nie identyfikuje zdarzenia, które je spowodowało, więc użyteczne pytanie nie brzmi „czy jest pęknięcie”, ale „na którym etapie się pojawiło”.
Na to pytanie można odpowiedzieć, jeśli inspekcję przeprowadza się w więcej niż jednym punkcie. Ooitech buduje inspekcję EL dla trzech pozycji na linii, a różnice w specyfikacji między nimi pozwalają zlokalizować pęknięcie, a nie tylko je wykryć.
| Model | Pozycja | Obrazowanie | Obsługiwany rozmiar modułu |
|---|---|---|---|
| OPT-M950B | W linii, automatycznie, przed lub po układaniu | 8 kamer (4 EL + 4 VI); 0,5 mm/piksel EL, 0,1 mm/piksel VI; cykl testowy ≤20 s | Długość 1650-2500 mm, szerokość 992-1400 mm |
| OEL-CCD2400 | Poza linią, półautomatycznie, przed lub po laminowaniu | 6 × 4 MP (łącznie 24 MP), ekspozycja 1-60 s | Do 2600 × 1500 mm |
| OEL-S2400 | Poza linią, półautomatycznie, przed lub po laminowaniu | 2 kamery, 6000 × 4000, ekspozycja 1-60 s | Do 2500 × 1400 mm |
| OPT-S110H | Poziom łańcucha, przed układaniem | Inspekcja łańcucha ogniw | Łańcuch, nie moduł |
5. Co EL może, a czego nie może udowodnić w odniesieniu do śladu
Obrazowanie elektroluminescencyjne to najbardziej informacyjna pojedyncza metoda pozwalająca stwierdzić, czy widoczny ślad pokrywa się z pęknięciem i czy występuje obszar elektrycznie nieaktywny. Jest to również metoda najczęściej nadmiernie zaufana.
Obraz EL nie jest fotografią z automatycznym zaliczeniem lub odrzuceniem. Przyłożony prąd przewodzenia, czułość kamery, ekspozycja, ostrość, światło otoczenia, temperatura modułu i normalizacja obrazu zmieniają wygląd obrazu. IEC TS 60904-13 określa, jak należy rejestrować i przetwarzać obrazy EL, oraz podaje wytyczne dotyczące interpretacji jakościowej. Ciemny obszar może wskazywać na pęknięcie, defekt połączenia, bocznikowanie lub przerwanie palca. Prawidłowe odczytanie oznacza zestawienie obrazu EL z obrazem wizualnym, konstrukcją modułu i danymi I-V.
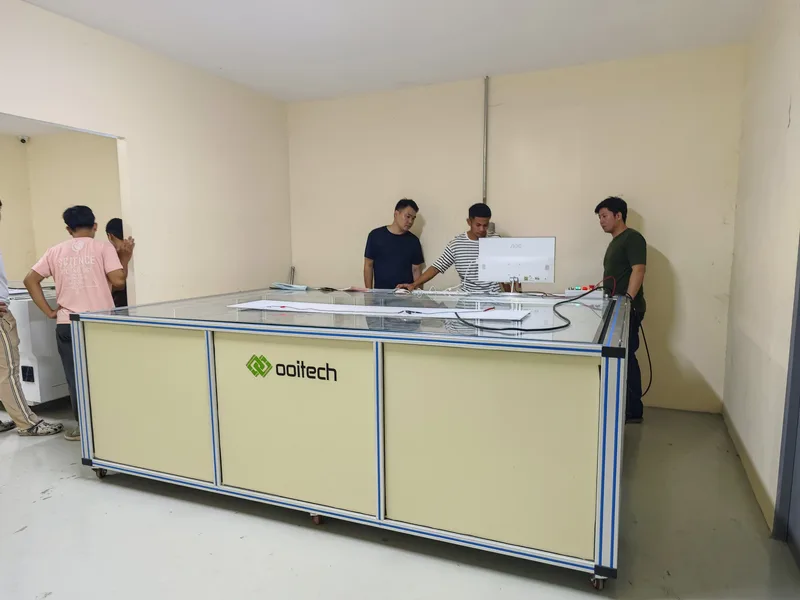
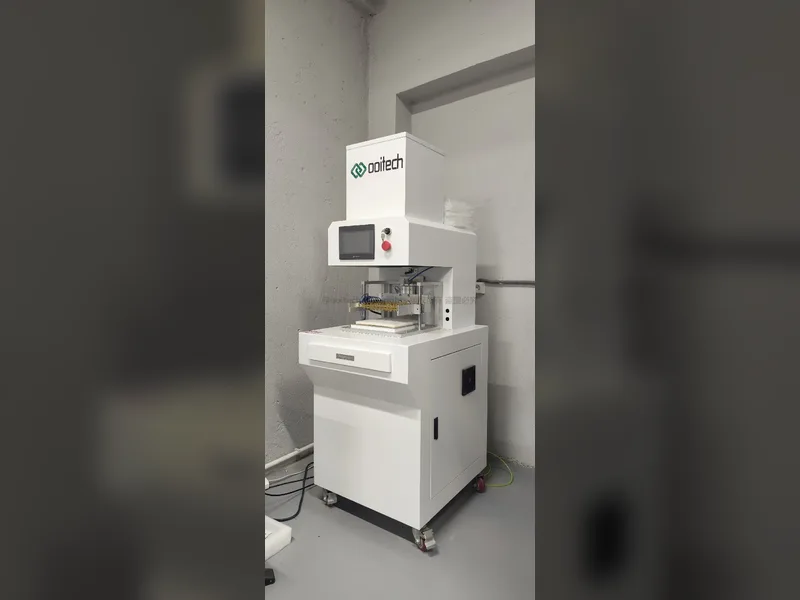
Rys. 3: Stacja EL poza linią ze szklanym stołem. Ponieważ moduł jest ładowany ręcznie, stacja nie jest ograniczona taktem linii, co czyni ją praktycznym miejscem do ponownej inspekcji podejrzanego modułu lub zwróconej jednostki.
| Metoda | Co ustala | Główne ograniczenie |
|---|---|---|
| Kontrola wizualna | Dokumentuje ślad, rozwarstwienie, pęcherze, stan tylnej folii i ślady przypalenia | Nie może pokazać, czy pęknięcie odizolowało aktywny obszar ogniwa |
| Obrazowanie EL | Pokazuje pęknięcia, nieaktywne obszary i przerwy w palcach | Wygląd zależy od prądu, sprzętu, ekspozycji i obróbki |
| Pomiar I-V | Określa ilościowo moc, prąd, napięcie, współczynnik wypełnienia i zmianę kształtu krzywej | Wymaga wiarygodnych danych o napromieniowaniu i temperaturze oraz ważnej podstawy porównawczej |
| Termografia w podczerwieni | Lokalizuje nieprawidłowe temperatury ogniw, podciągów, diod, kabli lub skrzynek przyłączeniowych | Nie ujawnia geometrii pęknięć ani przyczyny chemicznej |
| Fluorescencja UV | Ujawnia starzenie polimeru i wzory fotowybielania wokół pęknięć i krawędzi ogniw | Nie jest ilościowym pomiarem wilgoci i nie dowodzi szlaku reakcji |
| Analiza laboratoryjna | Identyfikuje związki srebra, produkty korozji i skład polimeru | Może być destrukcyjna i kosztowna; nieodpowiednia do przesiewania całej instalacji |
Warto wyraźnie stwierdzić dwa ograniczenia, ponieważ decydują one o tym, co można obiecać klientowi. Obrazowanie EL nie widzi za aluminiową ramą ani pod skrzynką przyłączeniową, więc wszystko w tych obszarach musi zostać sprawdzone przed oprawieniem. A obrazowanie EL nie mówi nic o chemii śladu; pokazuje skutek elektryczny, a nie reakcję, która spowodowała odbarwienie.
Gdy pytanie zmienia się z „czy jest pęknięcie” na „ile kosztowało nas to w mocy”, EL przestaje być samodzielnie właściwym narzędziem. Pomiar I-V dostarcza tę liczbę, a oba wyniki należy porównywać według kodu kreskowego modułu, aby dane elektryczne jednego modułu i obraz jednego modułu pozostały powiązane. Procedura pomiarowa jest opisana w jak dokładnie zmierzyć krzywą I-V modułu fotowoltaicznego, a decyzje dotyczące rozmieszczenia stanowiska omówiono w Testowanie EL paneli słonecznych: konfiguracja inline vs offline.
6. Zmniejszanie ryzyka powstawania śladów ślimaka w materiałach i procesie
Jeśli nie można usunąć każdego pęknięcia, następną dźwignią jest chemia. Tu do dyskusji wchodzi wybór encapsulantu i backsheetu oraz tu kilka powszechnych twierdzeń wymaga zastrzeżeń.
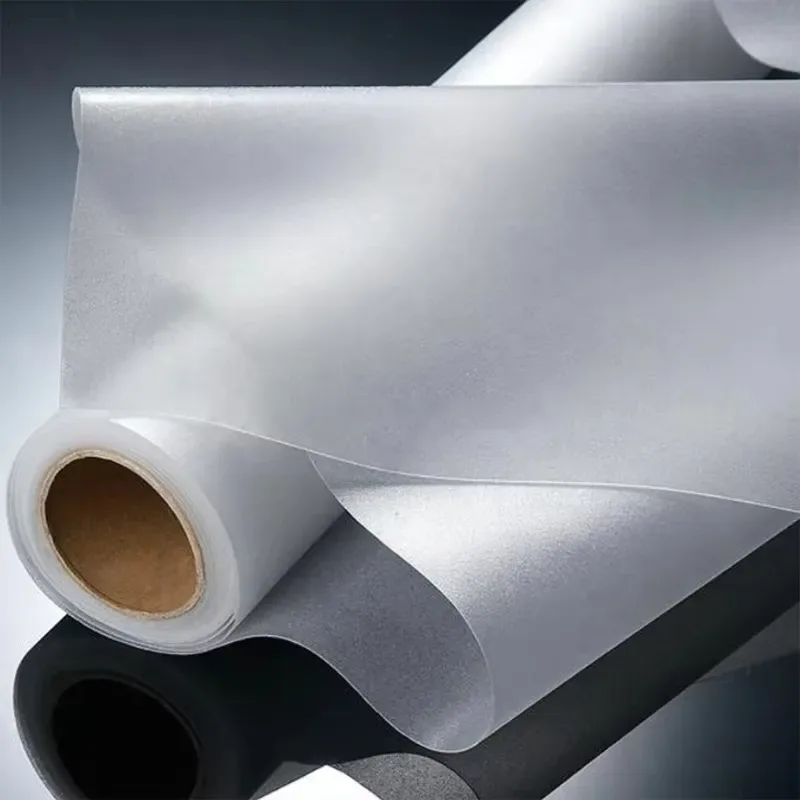
Rys. 4: Folia encapsulantowa. Folia to warstwa, z którą faktycznie styka się siatka srebrna, więc jej skład i dodatki decydują o tym, jakie reaktywne cząsteczki są dostępne w pobliżu metalizacji.
W modułach na bazie EVA degradacja może wytwarzać kwas octowy, a kwas octowy jest jednym z czynników związanych z produktami reakcji zawierającymi srebro. Przejście na encapsulant na bazie poliolefiny może wyeliminować szlak deacetylacji EVA prowadzący do kwasu octowego. Nie jest to uniwersalna gwarancja przeciw odbarwieniu: przyczepność, dodatki, warunki laminowania, stabilność optyczna, właściwości elektryczne i długoterminowa kompatybilność międzywarstwowa nadal muszą być oceniane jako kompletny system materiałowy.
Porównanie encapsulantów opublikowane na tej stronie wymienia parametry istotne dla tej decyzji i warto je przeczytać jako zestaw.
| Parametr | Wartość w całym zakresie folii | Dlaczego ma znaczenie dla śladu |
|---|---|---|
| Współczynnik przenikania pary wodnej | Od 5-10 g/m²/dzień do 30-40 g/m²/dzień (ASTM F1249), przy czym folie na bazie poliolefiny znajdują się na dolnym końcu | Decyduje o wilgoci docierającej do ogniwa i metalizacji, choć nie jest czynnikiem kontrolującym zidentyfikowanym dla tworzenia octanu srebra |
| Skład bez kwasu | Podany dla folii poliolefinowych w porównaniu | Eliminuje szlak deacetylacji EVA wytwarzający kwas octowy |
| Wydajność anty-PID | Podana dla każdego typu folii zgodnie z IEC TS 62804 | Oddziela klauzulę PID od dyskusji o śladach ślimaka, które są różnymi trybami awarii |
| Temperatura przetwarzania | 145-155 °C dla porównywanych folii (analiza DSC) | Określa okno laminowania, a niedopasowane okno powoduje problemy z rozwarstwieniem i przyczepnością |
| Wytrzymałość na odrywanie od szkła | Powyżej 90 do powyżej 120 N/cm w zależności od folii (ISO 11339) | Awaria przyczepności otwiera interfejsy, w których zaczyna się transport i korozja |
Wybór backsheetu zasługuje na takie samo potraktowanie, a tu dowody łatwo przeoczyć. Prace nad dodatkami do folii polimerowych wykazały, że dodatki w samej folii mogą wywoływać powstawanie śladów ślimaka, co oznacza, że dwa backsheety o podobnej przepuszczalności z karty danych mogą zachowywać się różnie w terenie. Przeglądanie tylko głównej liczby barierowej nie wystarczy. Pełne porównanie typów folii, w tym kolumny bez kwasu i anty-PID, przedstawiono w naszym przewodniku po Folia encapsulantowa EVA, POE i EPE do produkcji paneli słonecznych.
Laminowanie znajduje się między wyborem materiału a pęknięciem. Pęknięcie obecne przy układaniu jest przenoszone do gotowego laminatu, a proces laminowania poza oknem dodaje własne wady, w tym pęcherze, rozwarstwienie i przeskakiwanie ramy. Są to odrębne tryby awarii o odrębnych przyczynach, omówione w jak wybrać właściwą laminarkę do modułów słonecznych oraz w prawdziwe przyczyny pęcherzy w modułach słonecznych.
7. FAQ
Czy ślady ślimaka zmniejszają moc wyjściową paneli słonecznych?
Samo widoczne przebarwienie nie ma udowodnionego bezpośredniego wpływu na wydajność modułu. Ryzyko wynika z tego, za czym podąża ślad. Jeśli leżąca u podstaw pęknięcie oddziela aktywny obszar ogniwa, przerywa palce siatki lub tworzy niedopasowanie prądu wewnątrz podłańcucha, moc wyjściowa może spaść. Często cytowane badanie porównywało moduły z widocznymi śladami z czystymi modułami referencyjnymi. Cztery wybrane moduły wytwarzały około 68% do 88% energii referencyjnej. Autorzy przypisali ten niedobór mikropęknięciom i uszkodzonym obszarom ogniw, a nie przebarwieniu. Te cztery moduły nie były losową próbą, więc zakresu nie należy traktować jako typowego. Jedyną wiarygodną odpowiedzią dla konkretnego modułu jest pomiar I-V względem wartości bazowej.
Co faktycznie powoduje ślady ślimaka?
Interakcja, a nie jedna przyczyna. Opublikowane prace wskazują na trzy nakładające się warunki: ścieżkę, taką jak mikropęknięcie lub krawędź ogniwa, chemię obejmującą metalizację srebra i reaktywne związki oraz transport tlenu i lotnych produktów przez warstwy polimerowe. Promieniowanie UV i temperatura napędzają reakcję. Na dotkniętych modułach zidentyfikowano różne związki srebra, w tym octan srebra, węglan srebra, fosforan srebra i siarczek srebra, co sugeruje, że więcej niż jedna droga chemiczna prowadzi do podobnego wyglądu.
Czy przyczyną jest wnikanie wilgoci?
Nie sama w sobie, i tutaj popularne wyjaśnienie jest zbyt uproszczone. W modelowaniu i testach przyspieszonych, które zidentyfikowały octan srebra, przepuszczalność tlenu przez tylną folię miała istotny wpływ na powstawanie, podczas gdy nie stwierdzono, aby przepuszczalność pary wodnej kontrolowała ten proces w badanym zakresie. Wilgotność nadal ma znaczenie dla korozji, degradacji enkapsulantu i delaminacji. Ale jeśli dostawca odpowiada na Twoje obawy dotyczące śladów ślimaka wyłącznie wartością przepuszczalności pary wodnej, odpowiedź jest niepełna.
Jak szybko po instalacji pojawiają się ślady ślimaka?
IEA PVPS podaje, że ślad ślimaka staje się zazwyczaj widoczny po około trzech miesiącach do roku od instalacji. Czas zależy od konstrukcji modułu i środowiska pracy. To opóźnienie jest powodem, dla którego klauzule odbioru oparte na wyglądzie powodują spory: stan ten często rozwija się długo po opuszczeniu fabryki przez moduły.
Czy ślady ślimaka to to samo co PID?
Nie. PID jest wywoływany przez napięcie systemowe w połączeniu z wilgotnością i temperaturą, powodując migrację jonów i bocznikowanie, i jest oceniany za pomocą testów wilgotnego ciepła i naprężenia napięciowego zgodnie z IEC TS 62804. Ślad ślimaka jest związany z fizyczną ścieżką plus chemią metalizacji srebra. Moduł może mieć jedno bez drugiego. Traktuj je jako dwie klauzule w specyfikacji, a nie jedną.
Czy przejście z EVA na POE zapobiegnie śladom ślimaka?
To usuwa jedną drogę, ponieważ enkapsulanty poliolefinowe nie wytwarzają kwasu octowego tak jak EVA. To nie jest gwarancja. Przyczepność, dodatki, warunki laminowania, stabilność optyczna i długoterminowa kompatybilność z sąsiednimi warstwami również wpływają na to, czy pojawi się przebarwienie. Oceń laminat jako system i zauważ, że wykazano, iż dodatki w folii tylnej same mogą wywoływać powstawanie śladów.
Czy ślady ślimaka można usunąć lub naprawić?
Nie. Przebarwienie jest zmianą w metalizacji i w enkapsulancie nad nią, i znajduje się wewnątrz zamkniętego laminatu. Czyszczenie szkła nie ma na to wpływu. Dlatego zapobieganie i wcześniejsze wykrywanie są jedynymi praktycznymi dźwigniami, i dlatego użytecznym punktem interwencji jest pęknięcie na Twojej linii, na długo przed pojawieniem się jakiegokolwiek śladu.
Czy powinienem odrzucić dostawę z powodu śladów ślimaka?
Nie tylko na podstawie wyglądu i nie bez dowodów. Poproś o obraz EL dotkniętego modułu i krzywą I-V względem danych flash z fabryki. Decyzja powinna opierać się na tym, czy występuje elektrycznie nieaktywny obszar, przerwany palec siatki lub usterka połączenia. Ślad, który nie pokrywa się z żadną nieprawidłowością elektryczną, jest ustaleniem kosmetycznym; ten, który pokrywa się z oddzielonym obszarem ogniwa, jest ustaleniem dotyczącym wydajności i gwarancji.
Jak wykryć pęknięcie, za którym podąży ślad?
Za pomocą obrazowania EL na więcej niż jednym etapie produkcji. Pojedyncze stanowisko na końcu linii potwierdza, że pęknięcie istnieje, ale nie może powiedzieć, czy wprowadził je stringer, etap układania czy prasa do ram. Kontrola na poziomie stringa przed ułożeniem plus kontrola na poziomie modułu po laminowaniu lokalizuje etap, co pozwala naprawić proces u jego źródła.
Końcowe przemyślenia
Traktuj ślady ślimaka jako dwa pytania, a nie jedno. Ślad jest wynikiem materiałowym i chemicznym, na który wpływasz poprzez system enkapsulantu i tylnej folii. Pęknięcie, za którym podąża ślad, jest wynikiem procesu, na który wpływasz na linii, i to ono niesie ryzyko elektryczne. Określ swoje kryteria odbioru w kategoriach obrazów EL i danych I-V na nazwanych etapach produkcji, a następnie poproś o współczynnik przepuszczalności tlenu obok współczynnika przepuszczalności pary wodnej, gdy kwalifikujesz laminat. Jeśli podasz nam rozmiar modułu, technologię ogniw i miejsce, w którym chcesz umieścić kontrolę, zaproponujemy konfigurację EL i konkretne etapy kontroli.