Materiały na taśmy PV: rdzeń miedziany, twardość i powłoka
Spis treści
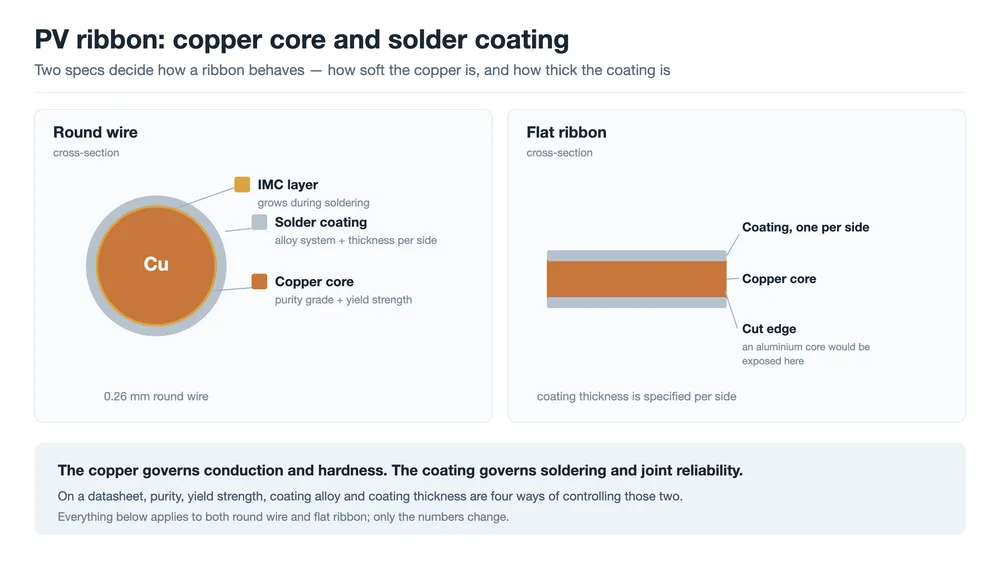
Krótka odpowiedź: Taśma PV to miedziany przewodnik z powłoką lutowniczą, a obie części pełnią różne funkcje. Miedź przewodzi prąd i decyduje o tym, jak duże naprężenie taśma przenosi na ogniwo podczas stygnięcia złącza — co jest kwestią granicy plastyczności, a nie przewodności. Powłoka to lut: ustala temperaturę lutowania, zwilża srebrne siatki i decyduje o trwałości złącza. Cztery liczby w karcie danych kontrolują te dwie funkcje: gatunek miedzi, granica plastyczności, stop powłoki i grubość powłoki.
Dwie taśmy mogą mieć tę samą średnicę, masę powłoki i szpulę. Przepuść je przez ten sam stringer, a jedna da złącza wytrzymujące cykle termiczne, podczas gdy druga da rozrzut niskich sił wyrywania i rosnącą liczbę mikropęknięć. Gdy geometria jest identyczna, pozostaje materiał.
Ten artykuł rozkłada taśmę na części: co wnosi podłoże miedziane, co wnosi powłoka i który parametr w karcie danych dostawcy chroni przed jakim uszkodzeniem.
Dlaczego miedź i dlaczego twardość ma większe znaczenie niż przewodność
Wymagania stawiane taśmie są ze sobą sprzeczne. Musi przewodzić prąd ogniwa z minimalnymi stratami, dobrze przyjmować lut, być wystarczająco miękka, by nie obciążać ogniwa, i wystarczająco tania, by zniknąć w liście materiałów modułu. Zestaw potencjalne metale obok siebie, a rozumowanie staje się krótkie.
| Materiał | Rezystywność (µΩ·cm) | Gęstość (g/cm³) | Rozszerzalność (10⁻⁶/K) | Główny problem |
|---|---|---|---|---|
| Srebro (Ag) | około 1,59 | 10.5 | około 19 | Koszt |
| Miedź (Cu) | około 1,72 | 8.96 | około 17 | Cięższa; zmienność cen |
| Aluminium (Al) | około 2,82 | 2.70 | około 23 | Trudne do lutowania; bardziej się rozszerza |
| Krzem (Si), odniesienie | — | 2.33 | około 2,6 | Materiał, którego taśma nie może uszkodzić |
Srebro przewodzi lepiej niż cokolwiek innego w tabeli i kosztuje około sto razy więcej niż miedź, co wyklucza je dla części mierzonej w dziesiątych częściach grama na ogniwo. Aluminium jest tanie i lekkie, ale jego rezystywność jest o około 60% wyższa, tlenek na powierzchni czyni konwencjonalne lutowanie niemal niemożliwym, a rozszerza się bardziej. Miedź jest punktem równowagi czterech wymagań, a jej statystyki są zwyczajne: cięższa od aluminium, mniej przewodząca niż srebro, o zmiennej cenie.
Jedyną poważną wadą jest niedopasowanie do krzemu. Miedź rozszerza się o około 17 × 10⁻⁶/K wobec około 2,6 dla krzemu, czyli ponad sześć razy więcej. Wyobraź sobie, co to oznacza na całym ogniwie. Taśma jest lutowana w temperaturze znacznie powyżej 150 °C, a następnie stygnie do temperatury pokojowej. W tym zakresie miedź chce się skurczyć o około 0,2%; krzem pod nią chce się skurczyć o około 0,03%. Coś musi ustąpić, a ogniwo jest z tych dwóch bardziej kruche.
Dlatego specyfikacja, która ma największe znaczenie dla podłoża miedzianego, to nie jego przewodność. To, jak miękkа jest miedź, gdy dociera do stringera.
Podłoże miedziane: gatunek, czystość i rezystywność
Miedź do taśm jest zwykle miedzią beztlenową. W chińskim systemie gatunków oznacza to TU1 lub TU2, o minimalnej zawartości miedzi 99,97% i 99,95%; alternatywą zawierającą tlen jest T2. Te same rodziny pojawiają się gdzie indziej jako C10100, C10200 i C11000.
| Klasa | Zawartość miedzi, minimum | Przybliżony odpowiednik międzynarodowy | Dlaczego jest wymagany |
|---|---|---|---|
| TU1 | 99.97% | C10100 (OFE) | Beztlenowa |
| TU2 | 99.95% | C10200 (OF) | Beztlenowa |
| T2 | 99.90% | C11000 (ETP) | Zawierająca tlen |
Za preferencją dla miedzi beztlenowej stoją dwa praktyczne powody. Pierwszy to przewodność: mniej zanieczyszczeń i mniej tlenu utrzymuje rezystywność bliżej wartości teoretycznej czystej miedzi. Drugi to zachowanie podczas wyżarzania. W miedzi zawierającej tlen wodór z redukującej atmosfery pieca może reagować z tlenkiem miedzi na granicach ziaren, co w branży znane jest jako kruchość wodorowa lub choroba wodorowa. Miedź beztlenowa tego unika, ziarna rosną bardziej równomiernie, a zmiękczenie wychodzące z pieca jest bardziej powtarzalne od zwoju do zwoju.
Drugi powód ma wagę handlową, ponieważ decyduje o powtarzalności następnego etapu procesu. Czystość w tym kontekście nie jest hasłem marketingowym. To różnica między dwoma zwojami nominalnie identycznej taśmy docierającymi do stringera z tą samą twardością lub z różną twardością.
Twardość: umocnienie odkształceniowe, wyżarzanie i okno granicy plastyczności
Twardość zaczyna się jako efekt uboczny produkcji. Ciągnienie i walcowanie odkształcają miedź: ziarna wydłużają się w kierunku obróbki, nagromadzają się dyslokacje, wytrzymałość na rozciąganie rośnie, a wydłużenie spada. To umocnienie odkształceniowe i nie da się go uniknąć — taśmę trzeba jakoś zredukować do wymiaru.
Zalutuj taką umocnioną odkształceniowo miedź w module, a opisany powyżej skurcz dotrze do ogniwa w pełni. Ogniwa się wyginają, pojawiają się mikropęknięcia, często niewidoczne na stringerze: pierwszym wyraźnym dowodem jest obraz EL wykonany po laminacji.
Dlatego produkcja taśmy zawsze obejmuje etap wyżarzania. Miedź jest podgrzewana powyżej temperatury rekrystalizacji, rosną nowe ziarna i umocnienie odkształceniowe zostaje usunięte. Granica plastyczności gwałtownie spada, wydłużenie rośnie, a naprężenie docierające do ogniwa maleje wraz z nim.
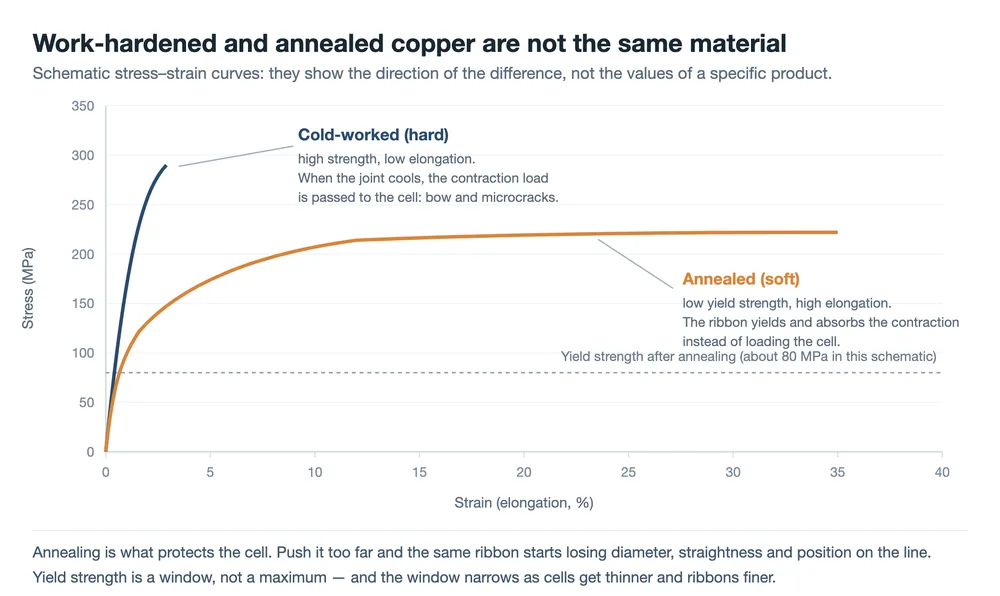
Czy miększy jest zawsze lepszy, to oczywiste kolejne pytanie, a odpowiedź brzmi: nie. Poniżej pewnej granicy plastyczności na linii modułów zaczynają się trzy problemy.
- Naprężenie w stringerze rozciąga go. Taśma, która płynie pod wpływem ciągnięcia, wychodzi cieńsza i dłuższa, niż weszła, co objawia się niestabilną średnicą drutu i błędami pozycjonowania na ogniwie.
- Prostoliniowość się pogarsza. Cienki okrągły drut łatwiej się wygina podczas odwijania, przewlekania i transportu szpuli, a dokładność pozycjonowania cierpi wraz z tym.
- Laminacja go odkształca. Pod ciśnieniem i temperaturą laminatora taśma, która jest zbyt miękka, spłaszcza się lub przesuwa.
Granica plastyczności jest więc raczej oknem niż maksimum, a okno zwęża się w miarę, jak ogniwa stają się cieńsze, a taśmy drobniejsze. Utrzymywanie temperatury wyżarzania, prędkości linii i atmosfery pieca w tym oknie — i utrzymywanie ich na stałym poziomie między partiami — to jedna z kluczowych zdolności procesowych w produkcji taśm.
Jeszcze jedna właściwość miedzi zasługuje na osobne zdanie: jakość powierzchni. Rysy, zadziory i plamy tlenkowe pozostawione przez ciągnienie lub walcowanie dają powłoce słabą powierzchnię do przylegania i grubość, która zmienia się wokół drutu. Efektem jest złącze dobrze wypełnione z jednej strony i głodne z drugiej. Na okrągłym drucie 0,26 mm powierzchnia stanowi znacznie większy udział przekroju niż na szynie zbiorczej 6 mm, więc ten sam defekt kosztuje więcej.
Gdzie te właściwości są ustalane i gdzie dają o sobie znać
Gatunek, twardość i powłoka wychodzą z jednej sekwencji: odlewanie, ciągnienie lub walcowanie do wymiaru końcowego, wyżarzanie, cynowanie przez kocioł lutowniczy, następnie cięcie wzdłużne i nawijanie na szpule. Dwa etapy decydują o większości tego, co odczuje linia modułów. Etap wyżarzania ustala granicę plastyczności i wydłużenie; etap cynowania ustala skład powłoki, grubość i równomierność. Cewka, która dryfuje na którymkolwiek etapie, daje taśmę, która przechodzi kontrolę wizualną i zawodzi gdzieś dalej.
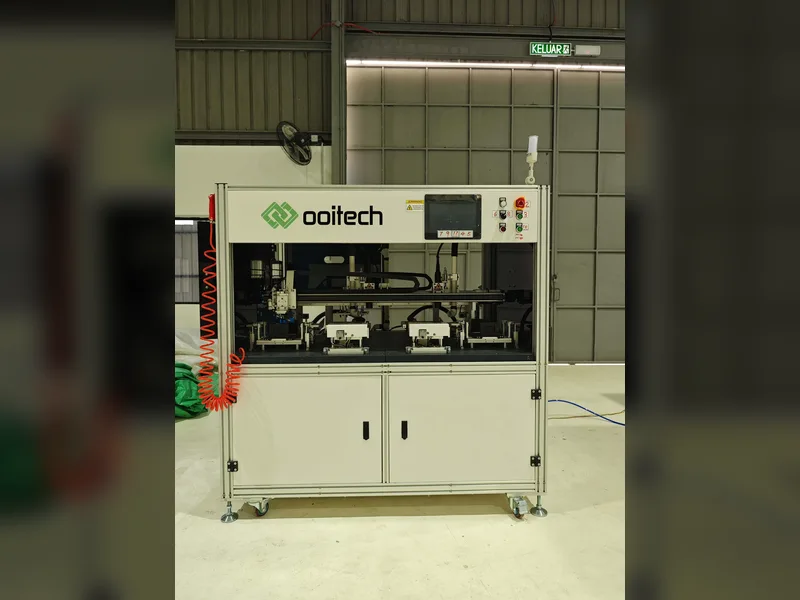
Po stronie sprzętu ta sekwencja jest tym, wokół czego zbudowana jest linia do ciągnienia i cynowania drutu na taśmy PV , a taśma szyny zbiorczej przechodzi przez te same etapy na linii do ciągnienia, walcowania i cynowania. W dalszym procesie właściwości trafiają w różne miejsca.
- Stringer przykłada naprężenie i umieszcza taśmę. Zbyt miękka ujawnia się najpierw jako dryf średnicy i błąd pozycjonowania; zbyt twarda ujawnia się później jako wygięcie ogniwa i mikropęknięcia. W stringerze do tabowania MBB rozstrzyga się ten kompromis dla każdego ogniwa, którego dotyka.
- Układanie i laminacja przykładają ciśnienie i ciepło, a taśma o zbyt małej granicy plastyczności spłaszcza się lub migruje.
- Stacje szyny zbiorczej i spawania łączą taśmę z taśmą, gdzie stop powłoki i topnik decydują o tym, jak tworzy się drugie złącze. Proces opisano bardziej szczegółowo w tej notatce o maszynie do spawania szyn zbiorczych.
- Cyklowanie termiczne i gorąca wilgoć to jedyne miejsca, w których długoterminowa konsekwencja wyboru stopu staje się widoczna, dlatego certyfikat ma mniejsze znaczenie niż stojący za nim raport z badań.
Istnieje praktyczna implikacja dla kontroli przychodzącej, niezależnie od tego, czy firma produkuje taśmę, czy ją kupuje. Granica plastyczności i wydłużenie, grubość powłoki i jej równomierność, stan powierzchni i prostoliniowość są warte sprawdzenia dla każdej partii. Każdy z tych pomiarów jest tani w porównaniu z kosztem znalezienia tego samego defektu na obrazie EL po laminacji.
Stopy powłok: cztery systemy i co każdy z nich poświęca
Powłoka to lut. Podczas stringowania topi się, zwilża srebrne linie siatki na ogniwie, a złącze tworzy się, gdy krzepnie. Wybór stopu to czterokierunkowy kompromis między temperaturą topnienia, zachowaniem zwilżania, długoterminową niezawodnością i przepisami środowiskowymi.
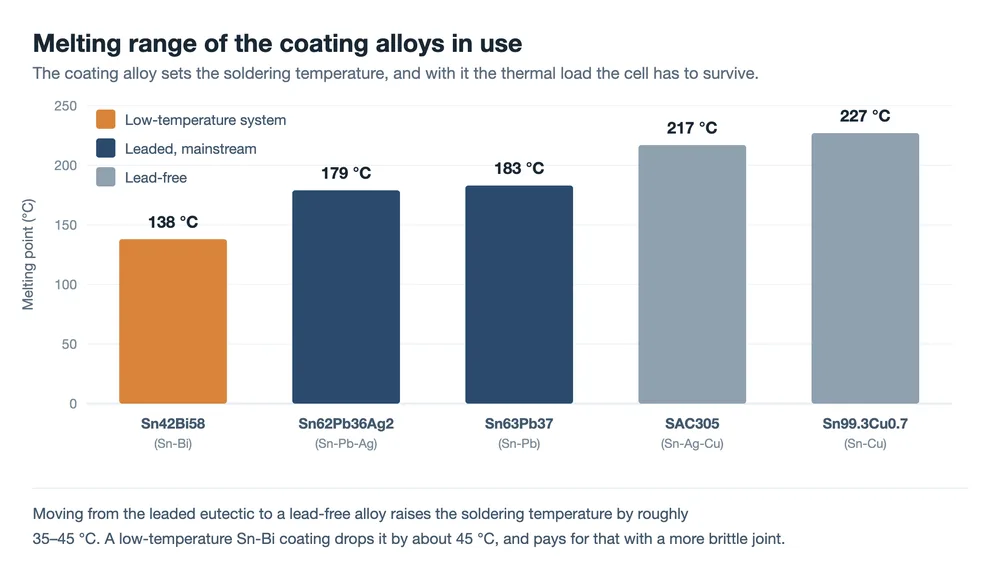
Sn63Pb37 (cyna-ołów). Klasyczny eutektyk, topiący się w około 183 °C. Dobrze zwilża, toleruje szerokie okno procesowe, mało kosztuje i jest odporny na wąsy cynowe. Pozostaje główną powłoką dla konwencjonalnych ogniw.
Sn62Pb36Ag2 (cyna-ołów-srebro). Niewielki dodatek srebra nieznacznie obniża temperaturę topnienia i, co bardziej użyteczne, tłumi rozpuszczanie srebra z linii siatki w stopionym lucie. Mniej srebra jest wyjadane z linii siatki podczas lutowania, a złącze jest dzięki temu mocniejsze.
Sn42Bi58 (cyna-bizmut). Niskotemperaturowy eutektyk w około 138 °C, stosowany do typów ogniw, które tolerują niewiele ciepła, takich jak ogniwa heterozłączowe, oraz do cienkich płytek wrażliwych na naprężenia termiczne. Bizmut jest kruchy, stop jest gorszym przewodnikiem, a zachowanie zmęczeniowe złącza trzeba zweryfikować, a nie zakładać.
Bez ołowiu (SAC305, SnCu i pokrewne). Spełnia wymagania środowiskowe, przy temperaturach topnienia na ogół powyżej 217 °C. Wyższa temperatura lutowania oznacza większe naprężenia termiczne w ogniwie i węższe okno procesowe.
| Powłoka | Temperatura topnienia | Gdzie pasuje | Co to kosztuje |
|---|---|---|---|
| Sn63Pb37 | około 183 °C | Ogniwa konwencjonalne; domyślny wybór | Zawartość ołowiu wyklucza go na niektórych rynkach |
| Sn62Pb36Ag2 | około 179 °C | Tam, gdzie liczy się rozpuszczanie srebra z linii siatki | Wyższy koszt materiału |
| Sn42Bi58 | około 138 °C | Ogniwa HJT i cienkie ogniwa wrażliwe na ciepło | Kruche złącze, wyższa rezystywność, zmęczenie wymaga badań |
| SAC305, SnCu | około 217 – 227 °C | Wymagania bez ołowiu | Wyższa temperatura lutowania; węższe okno |
To, że taśma ołowiana wciąż jest rozwiązaniem dominującym, nie jest wyłącznie kwestią wydajności i kosztu. Europejska dyrektywa RoHS ogranicza zawartość ołowiu w sprzęcie elektrycznym i elektronicznym, jednak moduły fotowoltaiczne od dawna pozostają poza jej zakresem i są zagospodarowywane po zakończeniu eksploatacji głównie w ramach dyrektywy WEEE. Niektórzy klienci i rynki wymagają jednak produktów bez ołowiu, dlatego zdolność procesowa jest potrzebna nawet tam, gdzie domyślnym rozwiązaniem jest taśma ołowiana.
Wybór stopu nie jest decyzją samodzielną. Taśma niskotemperaturowa w połączeniu z lutowaniem niskotemperaturowym zmniejsza obciążenie termiczne cienkiego ogniwa, jednak zachowanie takiego złącza w warunkach cyklicznych zmian temperatury musi zostać potwierdzone badaniami TC; początkowa wytrzymałość na rozciąganie nic o tym nie mówi. Topnik jest częścią tej samej decyzji, ponieważ to on usuwa tlenki w momencie lutowania, umożliwiając zwilżenie i rozpłynięcie się lutu. Zmiana powłoki zwykle wymaga również zmiany aktywności i składu topnika. Oba elementy kwalifikuje się razem, a nie osobno.
Związki międzymetaliczne: wolno zmieniający się czynnik w złączu lutowanym
Lutowanie wygląda jak topienie i krzepnięcie, ale na granicy faz zachodzi chemia. Cyna z powłoki reaguje z miedzią pod spodem oraz ze srebrem w liniach siatki, tworząc na granicy warstwy związków międzymetalicznych: fazy miedź-cyna i srebro-cyna. Cienka, ciągła warstwa międzymetaliczna sprawia, że złącze staje się wiązaniem metalurgicznym, a nie dwiema stykającymi się powierzchniami, a jej obecność jest dobrym znakiem.
Komplikacja polega na tym, że reakcja nie zatrzymuje się w momencie krzepnięcia lutu. Warstwa pogrubia się powoli, szybciej w wyższej temperaturze i w trakcie eksploatacji modułu. Związki międzymetaliczne są twarde i kruche, a gdy warstwa jest już gruba, granica faz staje się drogą pęknięć: w warunkach cyklicznych zmian temperatury złącze ulega zniszczeniu wzdłuż warstwy związku zamiast się odkształcać.
Dlatego dwie taśmy o tej samej początkowej wytrzymałości na rozciąganie mogą wyglądać różnie po starzeniu. Wytrzymałość na rozciąganie mierzona w dniu dostawy jest punktem wyjścia, a nie wynikiem trwałości, a każdą zmianę powłoki należy odczytywać łącznie z danymi z badań cyklicznych zmian temperatury, które po niej następują.
Grubość powłoki: część przekroju, która nie przewodzi
Jeden fakt łatwo przeoczyć: rezystywność stopu powłoki jest blisko dziesięć do dwudziestu razy większa niż rezystywność miedzi, którą pokrywa.
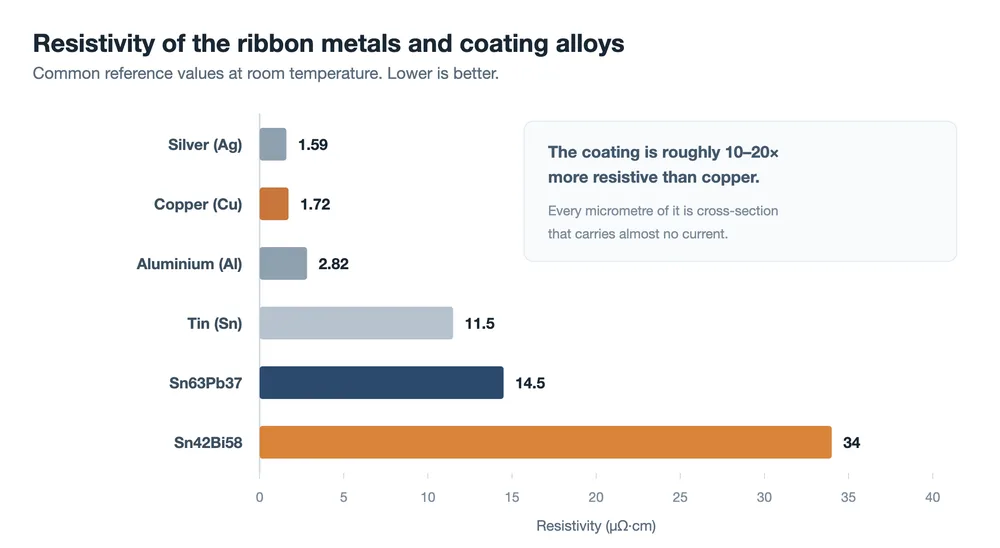
Powłoka jest więc lutem i niemal wcale nie jest przewodnikiem, a mimo to zajmuje przekrój. Weźmy drut okrągły o średnicy 0,26 mm z powłoką 15 µm z każdej strony. Rdzeń miedziany ma wtedy tylko około 0,23 mm średnicy, a jego udział w przekroju wynosi około 78%. Pozostałe 22% pod względem elektrycznym jedzie na gapę.
Im cieńsza taśma, tym większe to ma znaczenie. Ta sama powłoka 15 µm na drucie okrągłym o średnicy 0,18 mm pozostawia rdzeniowi miedzianemu około 70% przekroju. Ta wrażliwość jest jednym z powodów, dla których ultradrobne taśmy stosowane w konstrukcjach ogniw bez szyn zbiorczych są specyfikowane z wąskimi tolerancjami powłoki: zdjęcie kilku mikrometrów z powłoki to najtańszy przewodzący przekrój, jaki można uzyskać.
Cienko nie znaczy jednak automatycznie lepiej.
- Zbyt cienko i brakuje lutu do wypełnienia złącza. Wytrzymałość na rozciąganie spada, a spada jeszcze bardziej po przechowywaniu, ponieważ utleniona powłoka trudniej ulega zwilżeniu.
- Zbyt grubo i nadmiar jest wyciskany w postaci kulek lub mostków lutowniczych, materiał jest zużywany na część przekroju, która nie przewodzi, a wygląd i izolacja mogą ucierpieć.
- Nierównomiernie jest często najgorszym z trzech przypadków. Mimośrodowa powłoka na drucie okrągłym lub powłoka grubsza na jednej stronie niż na drugiej na płaskiej taśmie daje złącze dobrze wypełnione z jednej strony i niedostatecznie z drugiej oraz duży rozrzut wytrzymałości na rozciąganie w obrębie jednego modułu.
Specyfikacja powłoki musi zatem określać grubość średnią, tolerancję i wymaganie równomierności. Warunki przechowywania i okres przydatności do użycia należą do tej samej rozmowy, ponieważ powłoka utlenia się z czasem, a lutowność wraz z nią spada.
Obniżenie kosztów: aluminium platerowane miedzią, cieńsza taśma, powłoki o niskiej zawartości srebra
Cena taśmy to zasadniczo cena miedzi plus opłata za przetworzenie, co czyni metal dominującą zmienną. Przykładowe obliczenie: moduł 182 mm ze 144 połówkami ogniw i szesnastoma taśmami okrągłymi 0,26 mm zawiera około 0,27 kg miedzi, z czego około 0,21 kg w taśmie połączeniowej i 0,06 kg w szynie zbiorczej. Przy szanghajskiej cenie spot z września 2026 r. wynoszącej około 110 000 CNY za tonę daje to około 30 CNY na moduł, czyli około 0,05 CNY na wat, przed przetworzeniem. Każdy ruch ceny miedzi o 10 000 CNY za tonę zmienia moduł o około 2,7 CNY.
Z tej arytmetyki wynikają trzy drogi.
Aluminium platerowane miedzią. Rdzeń aluminiowy z platerowaniem miedzianym zachowuje dużą część lutowności miedzi oraz większość zalet aluminium pod względem masy i kosztu. Przy 15% miedzi objętościowo i równej rezystancji szacowany kompromis to średnica około 21% większa, masa około 60% masy miedzi i koszt surowca blisko 30%.
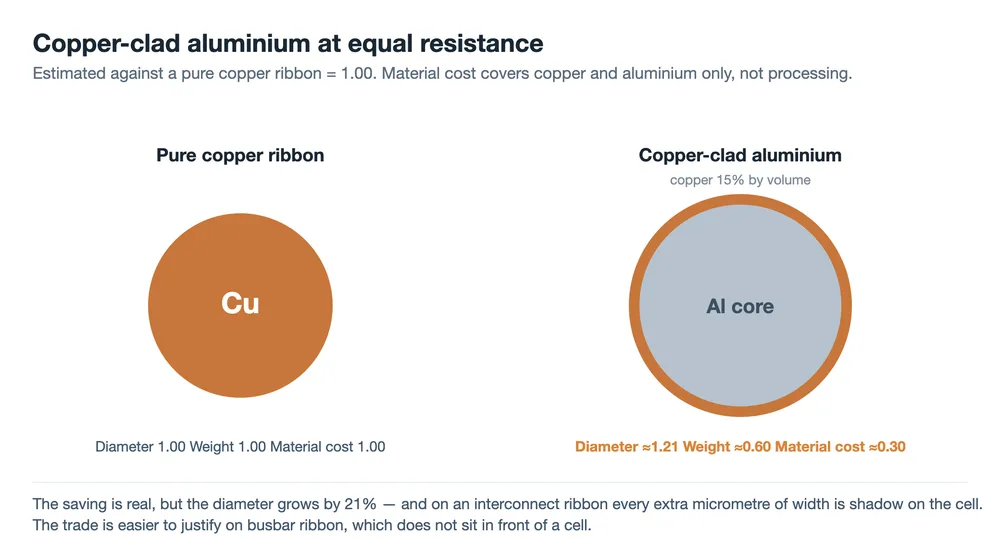
Średnica jest haczykiem. W taśmie połączeniowej dodatkowa szerokość znajduje się przed ogniwem i zacienia je, co odbiera część zysku. Przed uznaniem aluminium platerowanego miedzią za zamiennik typu drop-in trzeba odpowiedzieć na trzy dalsze pytania: jak mocna i jak stabilna jest granica faz miedź-aluminium, ponieważ cykliczne zmiany temperatury, które ją pękają, zwiększają rezystancję; co dzieje się na przeciętym końcu, gdzie rdzeń aluminiowy jest wystawiony na działanie wilgotnego gorąca i tworzy ogniwo galwaniczne miedź-aluminium; oraz jak niższa wytrzymałość i odporność na zmęczenie aluminium zachowują się w miarę zmniejszania przekroju. Z dotychczasowych dowodów wynika, że taśma szyny zbiorczej jest łatwiejszym punktem wejścia, ponieważ nie jest krytyczna pod względem wymiaru i niczego nie zacienia. Taśma połączeniowa wymaga rzetelnego rozliczenia mocy, niezawodności i kosztów.
Cieńsza i drobniejsza taśma. Zmniejszenie przekroju bezpośrednio obniża zużycie miedzi i jest tym samym kierunkiem co przejście na drobniejszy drut okrągły. Ograniczeniem jest strata rezystancji, którą określa konstrukcja linii siatki ogniwa.
Powłoki o niskiej zawartości srebra lub bez srebra. Srebro stanowi niewielki udział w powłoce, ale realny koszt, gdy cena srebra jest wysoka. Zastąpienie SnPbAg stopem SnPb tam, gdzie pozwalają na to wymagania niezawodnościowe, jest prostą oszczędnością.
| Kierunek | Oszczędność | Główny koszt lub ryzyko |
|---|---|---|
| Aluminium pokryte miedzią | Duże: koszt surowca spada do około 30% | Średnica większa o 21% i wynikające z tego zacienienie; ryzyko związane z interfejsem i korozją |
| Cieńsza, drobniejsza taśma | Średnie: zależy od konstrukcji ogniwa | Wyższe straty rezystancyjne; ograniczone przez układ linii siatki |
| Powłoka o niskiej zawartości srebra lub bez srebra | Małe do średniego: podąża za ceną srebra | Wytrzymałość złącza i niezawodność wymagają ponownej weryfikacji |
Oszczędność liczy się tylko wtedy, gdy przetrwa stratę mocy i ryzyko dla niezawodności. W przypadku taśmy koszt materiału i wydajność systemu trzeba obliczać razem, dlatego ta sama zamiana może być oczywiście słuszna na szynie zbiorczej i oczywiście błędna na przewodzie połączeniowym.
Jak czytać kartę danych taśmy
Mając pod ręką model dwuczęściowy, kartę danych czyta się inaczej. Każdy parametr jest odpowiedzią na konkretny tryb awarii.
| Parametr | Co kontroluje | O co pytać |
|---|---|---|
| Gatunek miedzi (TU1, TU2, T2) | Rezystywność i powtarzalność etapu wyżarzania | Czy istnieje certyfikat analizy dla każdej partii? |
| Granica plastyczności i wydłużenie | Naprężenie w ogniwie po lutowaniu w porównaniu z obsługą na linii | Jaka metoda badania i jaki zakres tolerancji? |
| Stop powłoki | Temperatura lutowania i trwałość złącza | Ołowiowa czy bezołowiowa i jakie dane o niezawodności za nią stoją? |
| Grubość powłoki na stronę | Objętość lutu w porównaniu z przekrojem, który nie przewodzi | Wartość średnia, tolerancja i jak mierzy się równomierność? |
| Powierzchnia i prostość | Przyczepność powłoki i dokładność umieszczania na stringerze | Jaka strzałka jest określona i jak kontroluje się powierzchnię? |
| Okres przydatności i opakowanie | Lutowność po przechowywaniu | Kod daty, opakowanie szczelne, warunki przechowywania |
Ten ostatni wiersz najczęściej brakuje w specyfikacji zakupowej i najczęściej wyjaśnia nagły spadek wytrzymałości na rozciąganie na linii, na której nic innego się nie zmieniło.
FAQ
Z czego wykonana jest taśma PV?
Z rdzenia z miedzi beztlenowej z cienką powłoką lutowniczą, zwykle około 15 µm na stronę na drucie okrągłym. Powłoka należy do jednej z czterech rodzin: cyna-ołów, cyna-ołów-srebro, cyna-bizmut do procesów niskotemperaturowych lub stop bezołowiowy. Powszechnie stosuje się gatunki miedzi takie jak TU1 i TU2, a zawartość tlenu jest wystarczająco niska, aby rezystywność i zachowanie podczas wyżarzania pozostawały przewidywalne.
Dlaczego w ogóle pokrywa się miedź lutem?
Ponieważ lutowność to całe zadanie powłoki. Miedź utlenia się, a nawet czysta miedź nie jest tym, co zwilża srebrne linie siatki i tworzy złącze. Powłoka topi się podczas stringowania, zwilża metalizację ogniwa i krzepnie w złącze lutowane. Goła taśma miedziana doskonale przewodziłaby prąd, ale nie przyczepiłaby się do ogniwa.
Czy miększa taśma zawsze oznacza mniejsze naprężenie w ogniwie?
Dla ogniwa tak: mniej naprężenia dociera do krzemu. Dla linii nie. Poniżej pewnej granicy plastyczności taśma rozciąga się pod napięciem stringera i traci stabilność średnicy, prostość i dokładność pozycjonowania, a także łatwiej odkształca się w laminatorze. Granica plastyczności jest określona jako przedział, a przedział jest węższy dla cienkich ogniw i drobnego drutu okrągłego.
Czy wymagana jest taśma bezołowiowa?
Nie powszechnie. Europejska dyrektywa RoHS od dawna wyłącza moduły PV ze swojego zakresu, a moduły wycofane z eksploatacji w Europie są obsługiwane głównie przez WEEE. Wiele projektów nadal stosuje więc powłoki ołowiowe, ale coraz więcej klientów i rynków wymaga bezołowiowych. Kompromisem jest temperatura lutowania około 35 do 45 °C wyższa niż w przypadku eutektyki ołowiowej, co oznacza większe obciążenie termiczne ogniwa i węższe okno procesowe.
Do czego służy taśma z aluminium pokrytego miedzią?
Przede wszystkim do szyny zbiorczej. Zastąpienie miedzi przewodnikiem z aluminium pokrytego miedzią zwiększa średnicę o około 21% przy tej samej rezystancji, a szersza taśma połączeniowa zacienia ogniwo. Taśma szyny zbiorczej nie znajduje się przed ogniwem, co usuwa ten zarzut. Zastosowanie jako przewód połączeniowy musi też odpowiedzieć na pytania o stabilność interfejsu w cyklach termicznych i korozję galwaniczną, gdy rdzeń aluminiowy jest odsłonięty na przeciętym końcu.
Co należy sprawdzić w kontroli przychodzącej?
Granicę plastyczności i wydłużenie dla każdej partii, grubość powłoki wraz z jej równomiernością, prostość lub strzałkę, stan powierzchni, lutowność po okresie przechowywania faktycznie stosowanym w zakładzie oraz kod daty na opakowaniu. Wszystko to taniej sprawdzić przy przyjęciu towaru niż wykryć później na obrazach EL, gdzie ten sam defekt został już zalaminowany w module.
Końcowe przemyślenia
Miedź przewodzi, a twardość miedzi decyduje o tym, ile naprężenia lutowniczego dociera do ogniwa. Powłoka lutuje, a powłoka decyduje o tym, jak długo złącze wytrzyma. Niemal każda liczba w specyfikacji taśmy jest sposobem kontrolowania jednego z tych dwóch zadań, a wiedza o tym, do którego zadania należy parametr, mówi, przed czym on chroni. Dla linii modułowej praktyczna wersja jest jeszcze krótsza: gdy zmienia się wytrzymałość na rozciąganie, liczba mikropęknięć lub dokładność pozycjonowania, odpowiedź zwykle tkwi w materiale, a nie w ustawieniach maszyny.
Wartości rezystywności, gęstości, współczynnika rozszerzalności i temperatury topnienia są typowymi danymi referencyjnymi i nieznacznie różnią się między źródłami. Zużycie miedzi i dane kosztowe to przykładowe obliczenie oparte na module 182 mm z 144 połówkami ogniw i szesnastoma okrągłymi taśmami 0,26 mm oraz wrześniowej cenie spot miedzi w Szanghaju z 2026 roku; nie uwzględniają kosztów przetwarzania i będą się zmieniać wraz z rynkiem. Wartości grubości powłoki są przykładami. Oznaczenia gatunków i tolerancje należy potwierdzić zgodnie z GB/T 5231 oraz własnym certyfikatem analizy dostawcy.
Powiązane: Co robi taśma PV: trzy zadania, jeden kompromis odchodzi od materiału i pyta, co taśma ma faktycznie robić w module.
Powiązane: Jak powstaje taśma PV: ciągnienie, wyżarzanie i cynowanie przenosi pytania o miedź i powłokę dalej, do wyboru materiału.