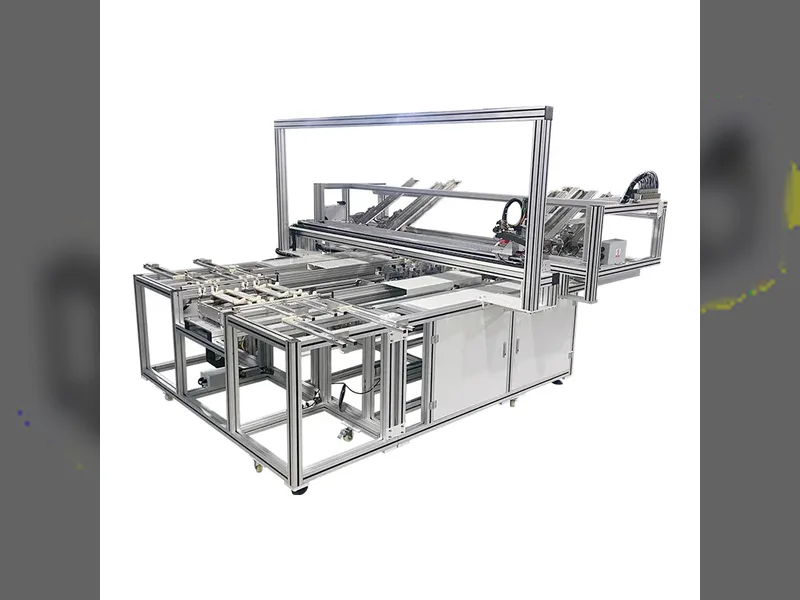
Od ogniwa do modułu: Proces produkcyjny
Spis treści
Krótka odpowiedź: Przejście od ogniwa do modułu to moment, w którym technologia kontaktu tylnego przekształca proces produkcyjny, a nie tylko sam produkt. Branża znajduje się w trakcie transformacji, w której dwie rzeczy dzieją się jednocześnie: pasma wydajności ogniw przesuwają się w górę, a wartości około 25,5%, 26,0%, 26,5%, 27,0% i 27,1% reprezentują kolejne generacje, a architektura kontaktu tylnego staje się zmienną produkcyjną, a nie stałym projektem. Dla linii modułów oznacza to, że stanowiska łączenia i szynoprzewodów ponoszą większe ryzyko, ponieważ wzór na tylnej stronie jest gęstszy, a połączenia są trudniejsze do kontroli. Etapy laminowania i ramowania zmieniają się mniej, ale okno procesowe dla enkapsulantu i wymagania dotyczące obsługi cieńszego ogniwa zaostrzają się. Planowanie linii musi zatem zaczynać się od ścieżki ogniwa, którą zamierzasz realizować.
Produkcja modułów PV · autor: Jerry, Ooitech
Wprowadzenie: dlaczego technologia kontaktów tylnych zmienia branżę fotowoltaiczną
Branża PV przechodzi obecnie prawdziwą zmianę technologiczną. PERC dominował przez lata, TOPCon szybko się rozwinął, a teraz trzecia architektura przyciąga poważną uwagę zarówno producentów, jak i deweloperów projektów: technologia ogniw z kontaktami tylnymi (BC).
Konwencjonalne ogniwa z kontaktami przednimi marnują część światła słonecznego, ponieważ metalowe linie siatki znajdują się bezpośrednio po nasłonecznionej stronie. Ogniwa BC przenoszą wszystkie kontakty elektryczne na tył. Przód pozostaje całkowicie czysty. Oznacza to wyższy prąd zwarcia, bardziej elegancki wygląd i wydajność modułu, która obecnie konkuruje bezpośrednio z rozwiązaniami głównego nurtu.
Oto część, która czyni BC interesującym dla każdego, kto prowadzi linię produkcyjną: przejście od gotowego ogniwa BC do w pełni zmontowanego modułu BC to nie to samo zadanie, które branża wykonywała przez dziesięciolecia. Brak przednich szyn zbiorczych, brak przednich palców. Ten jeden fakt zmienia sposób łączenia ogniw, budowy stringów, projektowania taśm oraz ustalania receptury laminacji.
Ten blog opisuje krok po kroku cały proces od ogniwa BC do modułu BC, wraz z zaangażowanym sprzętem i pułapkami procesowymi, na które należy uważać.
1. Zrozumienie ogniwa BC: krótkie wprowadzenie
1.1 Czym jest ogniwo z kontaktami tylnymi?
Ogniwo z kontaktami tylnymi (BC), czasami nazywane ogniwem z naprzemiennymi kontaktami tylnymi (IBC) lub po prostu ogniwem z kontaktami wyłącznie tylnymi, umieszcza zarówno kontakty emitera, jak i bazy na tylnej stronie płytki w naprzemiennym wzorze. Przód to czysty krzem, co eliminuje trzy rzeczy jednocześnie:
Straty zacienienia, zazwyczaj 3-5% powierzchni ogniwa w ogniwach konwencjonalnych
Straty rezystancyjne związane z kompromisami w projektowaniu przedniej siatki
Widoczne linie siatki, które mają duże znaczenie dla wyglądu
Wiodące warianty BC w latach 2024-2025:
| Technologia | Główny deweloper(zy) | Wydajność ogniwa (laboratorium) | Wydajność ogniwa (produkcja masowa) |
|---|---|---|---|
| HPBC (High-Performance BC) | LONGi | ~26.5% | 25.0-25.5% |
| ABC (All Back Contact) | Aiko Solar | ~27.0% | 25.5-26.0% |
| TBC (BC oparty na TOPCon) | Wielu chińskich producentów | ~27.1% | 25.0-25.8% |
| HBC (BC oparty na HJT) | CSEM, Maxeon, Risen | ~27.1% | 24.5-25.5% |
| Klasyczny IBC | Maxeon (dawniej SunPower) | ~26.0% | 24.5-25.0% |
Kierunek jest oczywisty: BC przechodzi od niszowego produktu premium do głównego konkurenta, mocno napędzany przez chińskich producentów skalujących się w latach 2024-2025.
1.2 Kluczowa różnica: geometria kontaktów
Na ogniwie PERC lub TOPCon przednie szyny zbiorcze (9-16 w nowoczesnych ogniwach) i palce są utrzymywane tak cienkie, jak to możliwe, przy jednoczesnym zbieraniu prądu. Ty taśmy lutowniczej bezpośrednio na te szyny zbiorcze. Proste.
W ogniwie BC tylna strona zawiera naprzemienne pasy kontaktów typu n i typu p w równoległym, wzajemnie zazębionym wzorze. Szerokość, skok i odstępy tych pasów są różne dla każdego producenta i są zastrzeżone. Decydują one również dokładnie o tym, jak ogniwo może być połączone wewnątrz modułu.
2. Proces produkcji modułu BC: krok po kroku
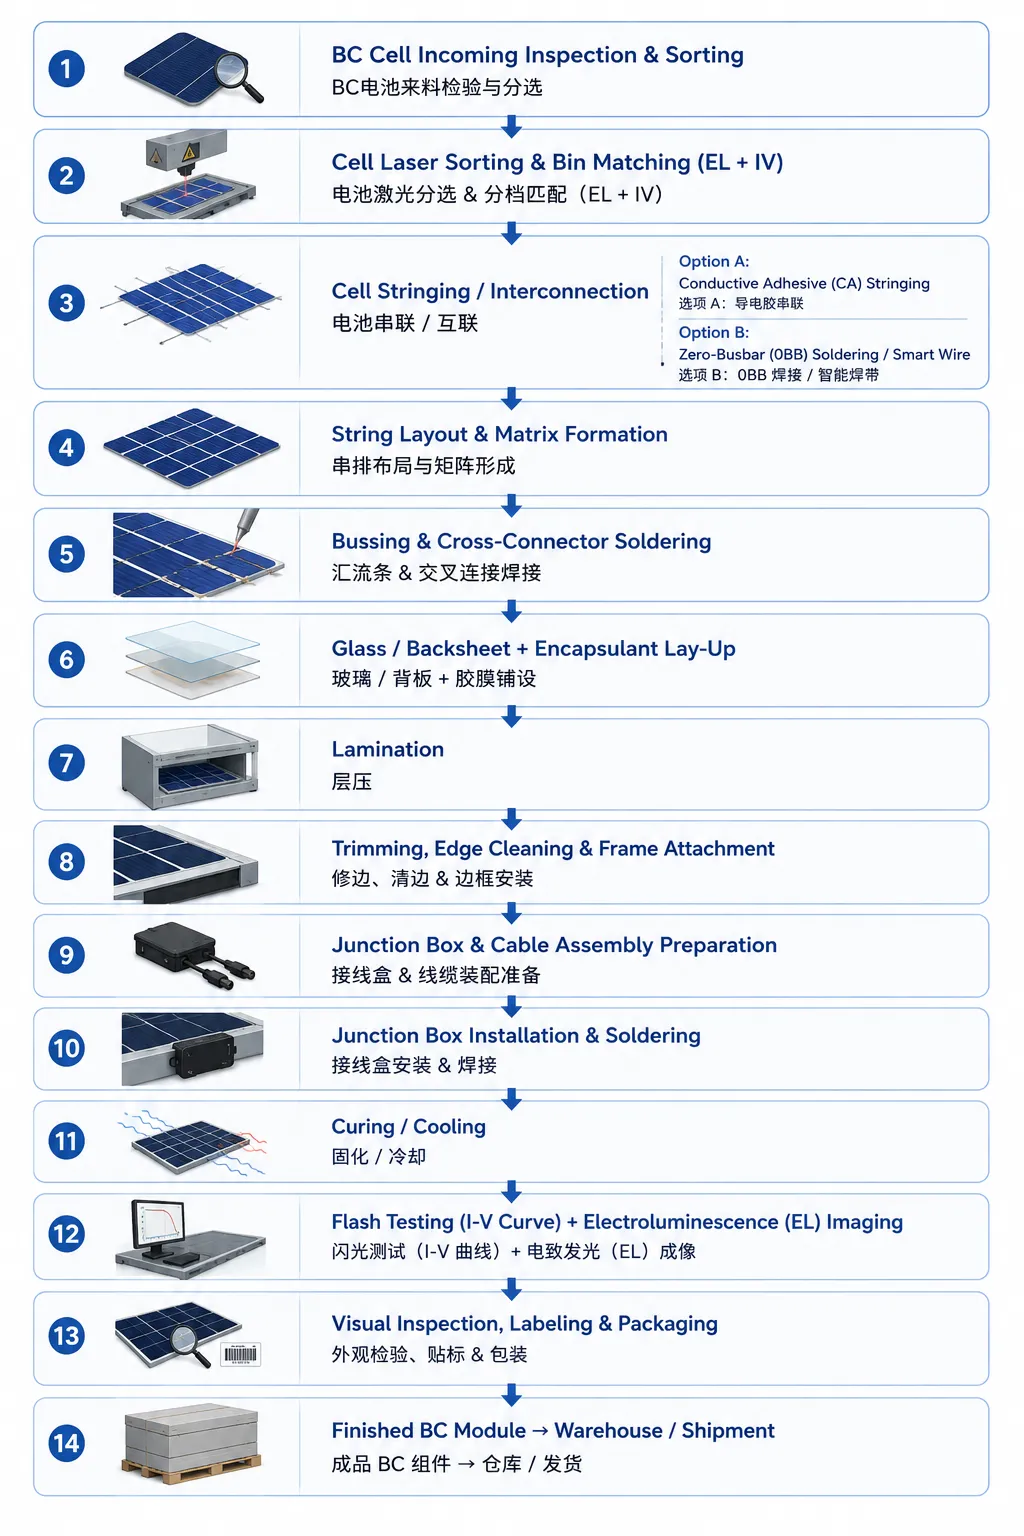
Linia do modułów BC dzieli wiele urządzeń z konwencjonalną linią, takich jak laminatory, stringery i stacje ramowania. Jednak kroki łączenia i formowania stringów są naprawdę inne. Oto pełny przepływ:
Teraz omówmy każdy krok po kolei.
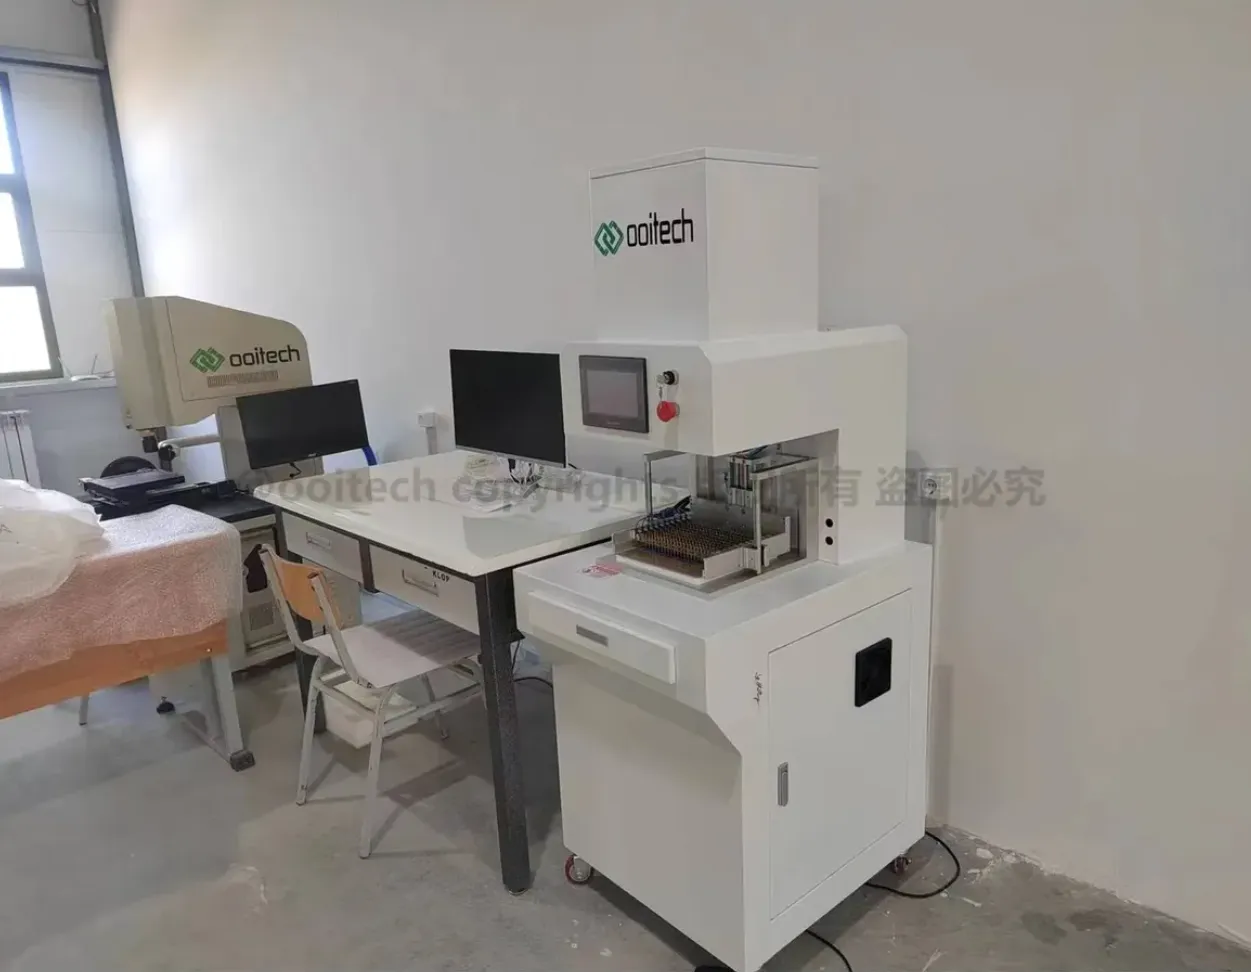
Krok 1: Kontrola przychodząca ogniw i sortowanie
Ogniwa BC przychodzą z fabryki ogniw jako kwadranty, pełnowymiarowe lub przecięte na pół, w zależności od konstrukcji modułu. Pierwszy krok jest wspólny dla każdej linii modułów:
Kontrola wizualna pod kątem mikropęknięć, odprysków, zanieczyszczeń lub zmiany koloru
Testowanie I-V pod kątem Voc, Isc, Pmax i współczynnika wypełnienia
Elektroluminescencja (EL) w celu wykrycia mikropęknięć, przerwanych palców, zwarć lub martwych obszarów
Sortowanie i binowanie ogniw według klasy mocy, zwykle w przedziałach 1-2,5 W, a dla ogniw BC również według jednorodności koloru, ponieważ odsłonięta przednia strona sprawia, że każda zmiana koloru jest bardzo widoczna
Wyzwanie specyficzne dla BC: bez przedniego metalu, spójność koloru jest wszystkim, zwłaszcza w zastosowaniach mieszkaniowych i BIPV, gdzie wygląd napędza sprzedaż. Wielu producentów BC stosuje ciaśniejsze przedziały kolorystyczne, czasami sortowane na zamówienie za pomocą kolorymetrów odczytujących wartości Lab* w porównaniu z konwencjonalnymi modułami.
Krok 2: Łączenie ogniw w łańcuchy / wzajemne połączenia - serce produkcji modułów BC
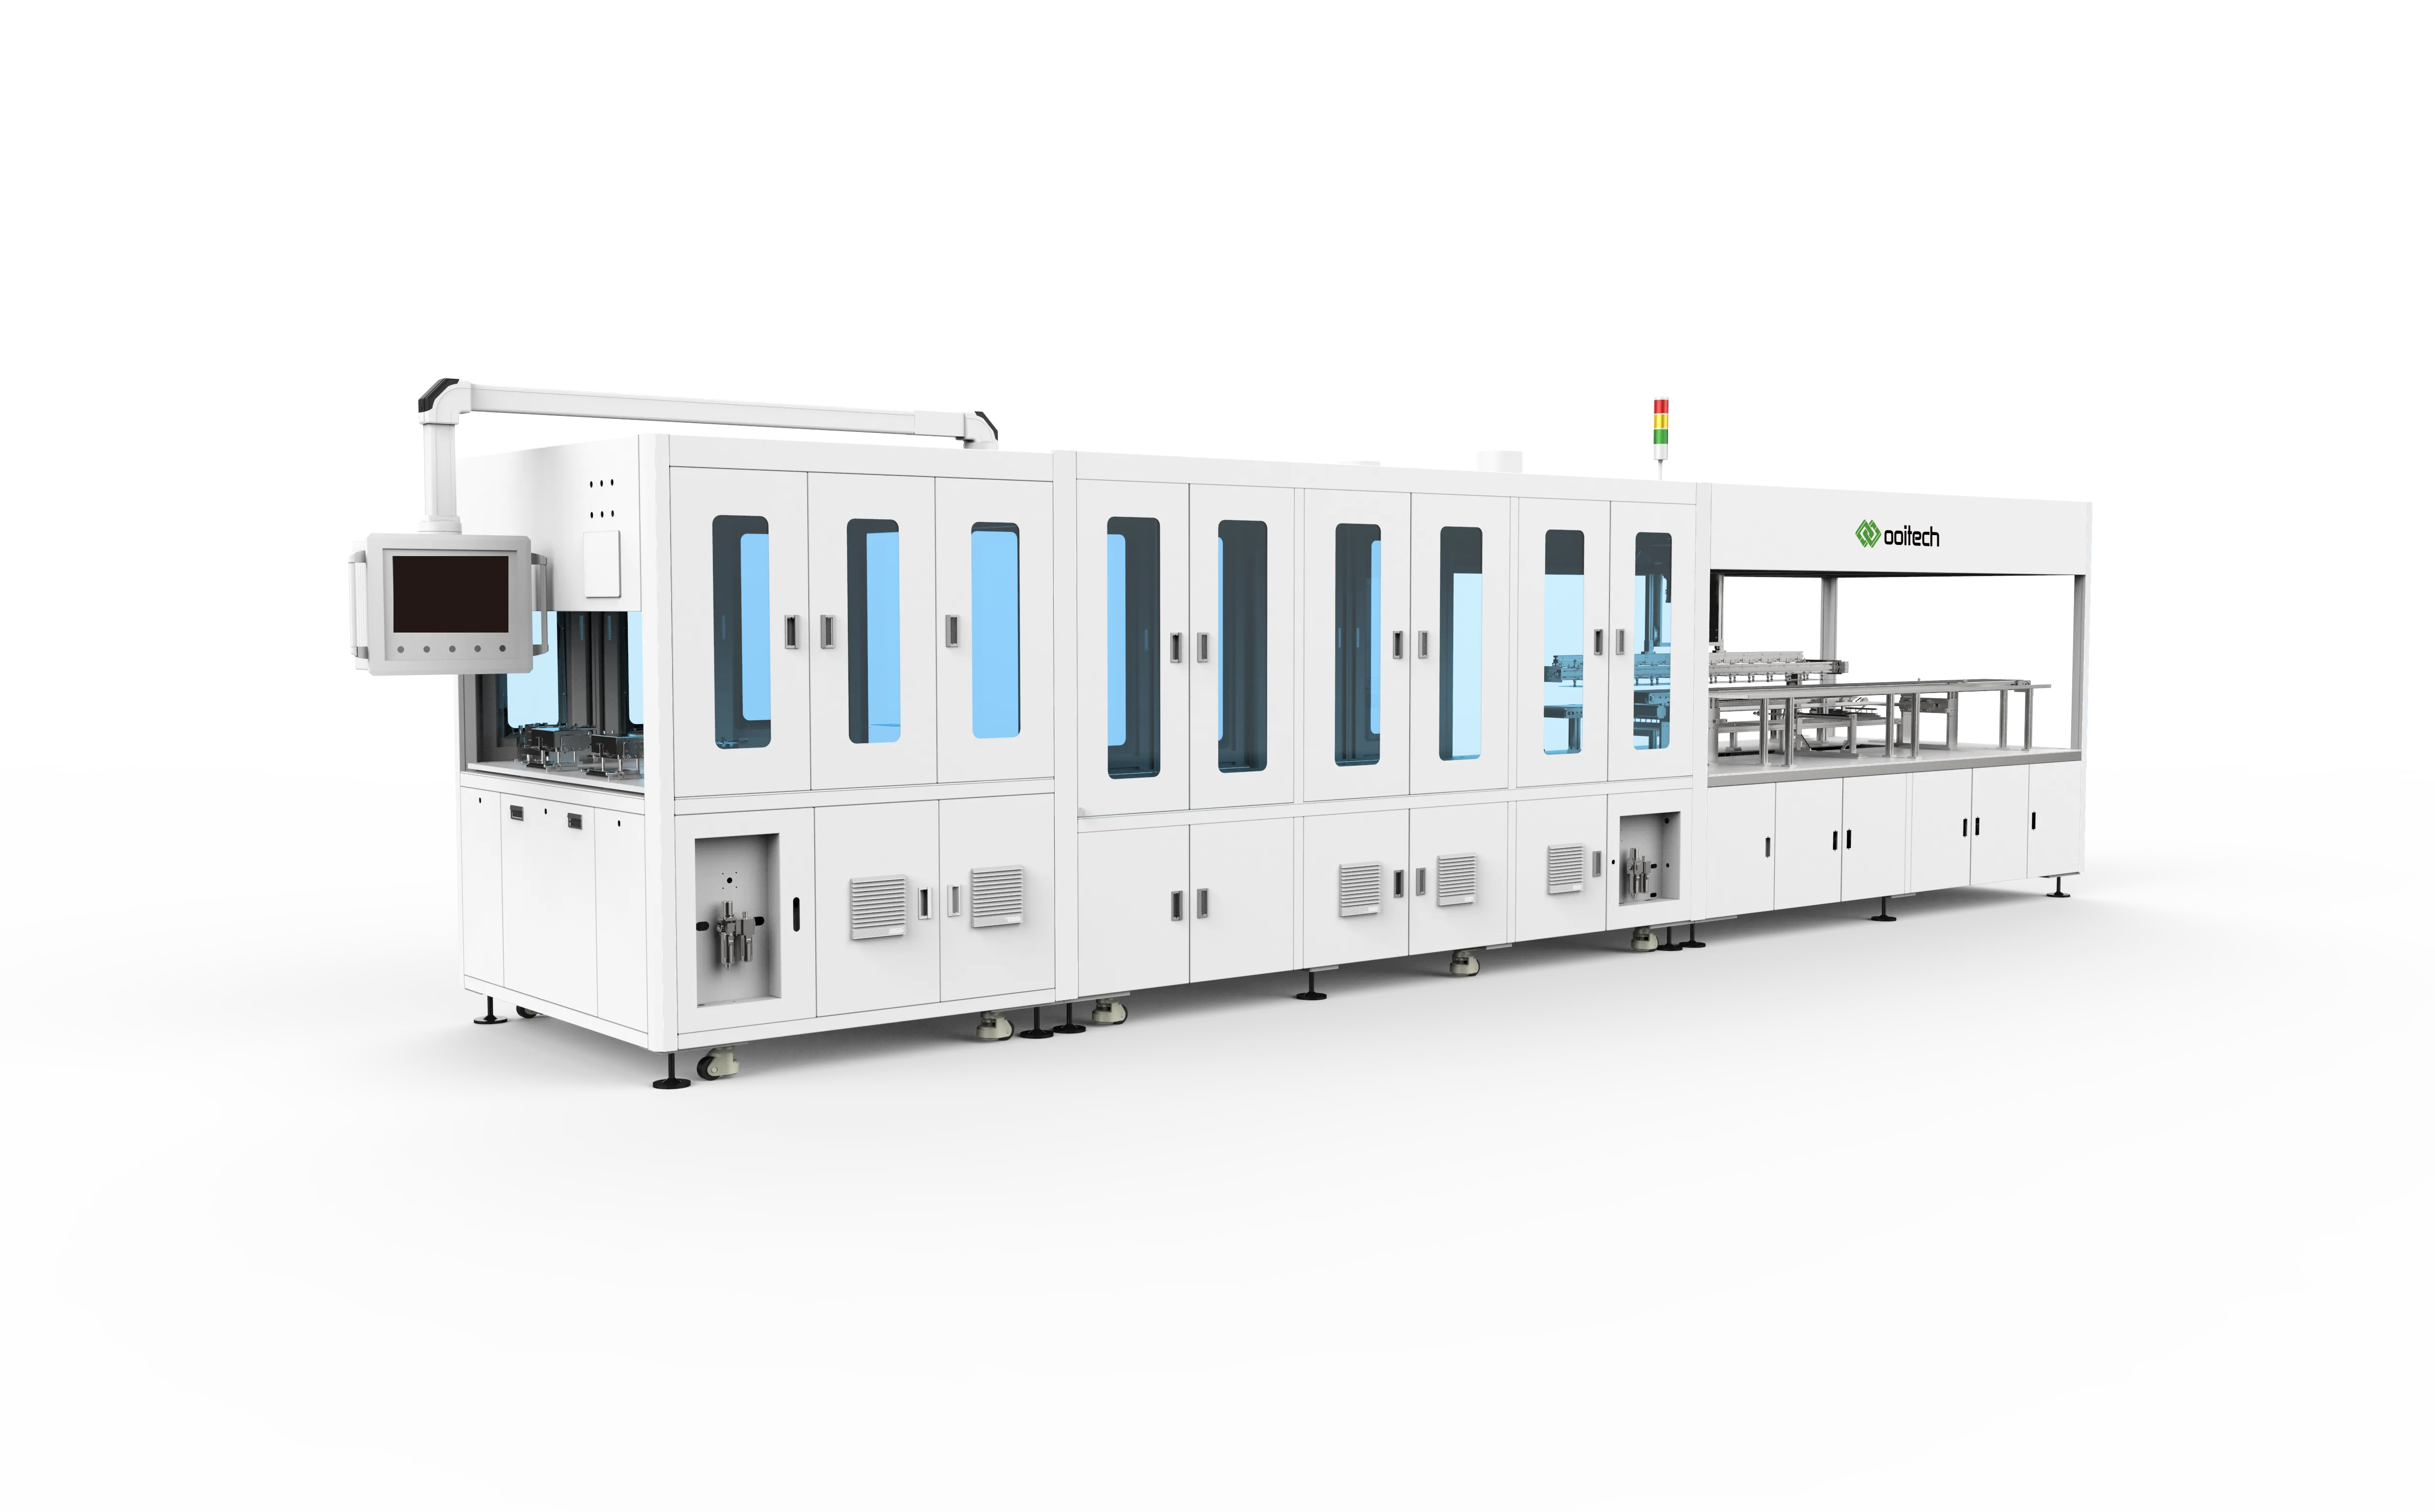
To tutaj moduły BC najbardziej różnią się od konwencjonalnych i gdzie trafia większość ostatnich innowacji w zakresie sprzętu.
2.1 Wyzwanie związane z wzajemnym połączeniem
Na zwykłym ogniwie lutuje się płaską taśmę w poprzek przednich szyn zbiorczych i zagina ją do tyłu następnego ogniwa. Prosta geometria.
Na ogniwie BC zarówno styki dodatnie, jak i ujemne znajdują się z tyłu w układzie naprzemiennym. Zatem:
Prosta taśma zaginana od przodu do tyłu nie zadziała
Połączenie musi łączyć tylne paski stykowe sąsiednich ogniw
Rozstaw, szerokość i wyrównanie pasków są specyficzne dla producenta
Nieprawidłowe wyrównanie podczas łączenia powoduje straty rezystancji szeregowej lub bocznikowanie
Obecnie w produkcji masowej dominują dwa podejścia do wzajemnego łączenia.
Opcja A: Łączenie klejem przewodzącym (CA)
Popierana przez producentów takich jak Aiko Solar w ich modułach ABC, wykorzystuje elektrycznie przewodzący klej (ECA), żywicę epoksydową wypełnioną srebrem, zamiast lutu.
Proces:
Precyzyjny dozownik nakłada kontrolowaną ilość kleju przewodzącego na tylne paski stykowe
Złącze, płaska cynowana taśma miedziana lub elastyczny obwód drukowany (FPC), jest umieszczane na kleju
Zespół utwardza się w niskotemperaturowym piecu, około 150-180C przez 1-3 minuty, lub podczas laminowania
Zalety:
Obróbka w niskiej temperaturze, więc mniejszy stres termiczny na ogniwach, co ma znaczenie, gdy wafle zmierzają w stronę 130 mikronów i poniżej
Brak kontaktu z lutownicą, więc mniej mikropęknięć
Możliwość drobnego rozstawu do poniżej milimetra, dopasowana do drobnego wzoru naprzemiennego
Utwardzony klej pozostaje nieco elastyczny i lepiej absorbuje naprężenia cykli termicznych niż sztywny lut
Wady:
ECA wypełniony srebrem jest drogi
Utwardzanie wydłuża czas cyklu, choć utwardzanie inline podczas laminowania pomaga
Długoterminowa niezawodność złączy ECA wciąż jest potwierdzana na skalę przemysłową, choć wstępne dane z testów przyspieszonych wyglądają dobrze
Opcja B: Lutowanie Zero-Busbar (0BB) / technologia Smart Wire
Bardziej konwencjonalna droga, stosowana przez producentów takich jak LONGi dla modułów opartych na HPBC, często z lutem niskotemperaturowym lub metodami SmartWire.
Proces:
Ultracienkie okrągłe druty, około 0,2-0,35 mm, lub płaski drut (SmartWire) są wstępnie osadzone w ramce nośnej
Ogniwo BC jest umieszczane stroną przednią do góry, tyłem odsłoniętym, na zespole drutów
Termoda (hot bar) lub ogrzewanie podczerwienią na krótko przetapia lut na drucie, aby połączyć go z tylnymi paskami
Drut prowadzi do następnego ogniwa
Kluczową ideą jest 0BB, zero busbar. Zamiast lutować grubą taśmę przez dyskretne szyny zbiorcze, dziesiątki ultracienkich drutów stykają się bezpośrednio z drobnymi tylnymi palcami kontaktowymi, więc gruba szyna zbiorcza nie jest potrzebna.
Zalety:
Opiera się na istniejącym sprzęcie do lutowania, więc niższy capex
Połączenia lutowane są dobrze poznane, więc niezawodność jest wysoka
Druty 0BB dopasowują się do wzoru międzypalczastego
Wady:
Wymaga precyzyjnej kontroli termicznej, zbyt dużo ciepła szkodzi cienkim waferom
Wyrównanie drutu do kontaktu jest ciasne i krytyczne
Nieco wyższa rezystancja szeregowa niż CA w niektórych konfiguracjach
Sprzęt do stringowania: najnowsza generacja
Na rok 2026-2027 wiodący dostawcy stringowania BC obejmują:
| Dostawca sprzętu | Technologia | Kluczowa cecha |
|---|---|---|
| SC Solar (lub Jinchen) | Stringowanie CA + 0BB | Szybkie dozowanie CA, <0,5 s/ogniwo |
| Autowell | Lutowanie 0BB | Wielodrutowy SmartWire kompatybilny z BC |
| Leadmicro / Lead Intelligence | Hybryda 0BB + CA | Elastyczna platforma dla obu technologii |
| Teamtechnik (Niemcy) | Stringer wielodrutowy | Sprawdzony w produkcji Maxeon IBC |
| ooitech | Linia 0BB BC | Linie modułów BC w Chinach |
Łączenie ogniw BC w łańcuchy przebiega około 10-15% wolniej niż w przypadku ogniw konwencjonalnych z powodu ciaśniejszego wyrównania, ale dostawcy szybko nadrabiają tę lukę.
Krok 3: Układ łańcuchów i formowanie matrycy
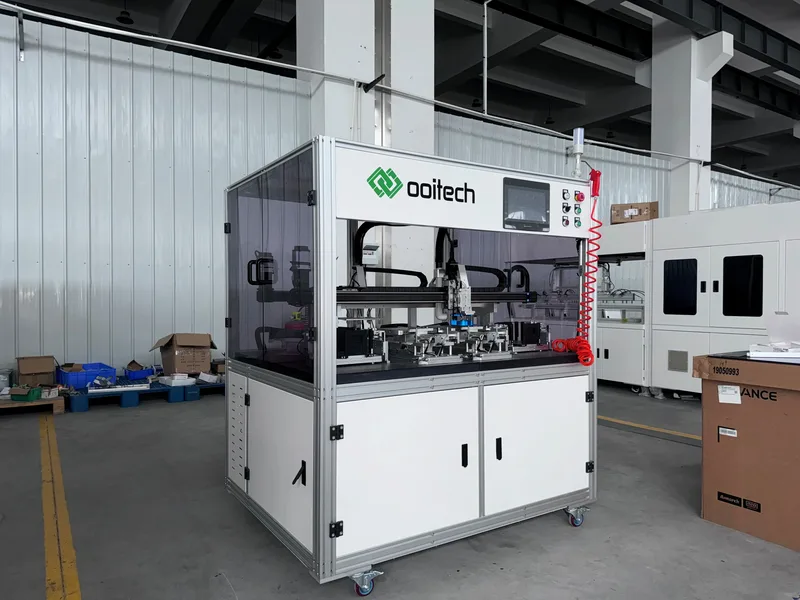
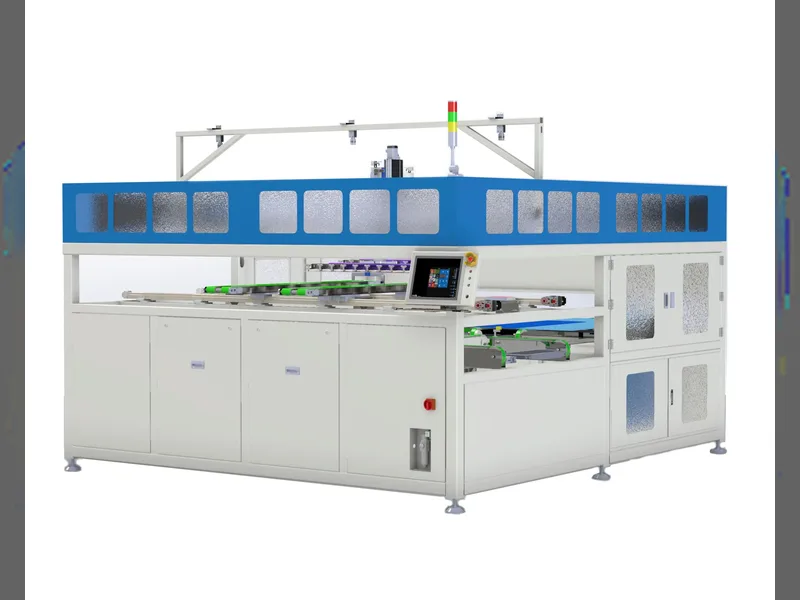
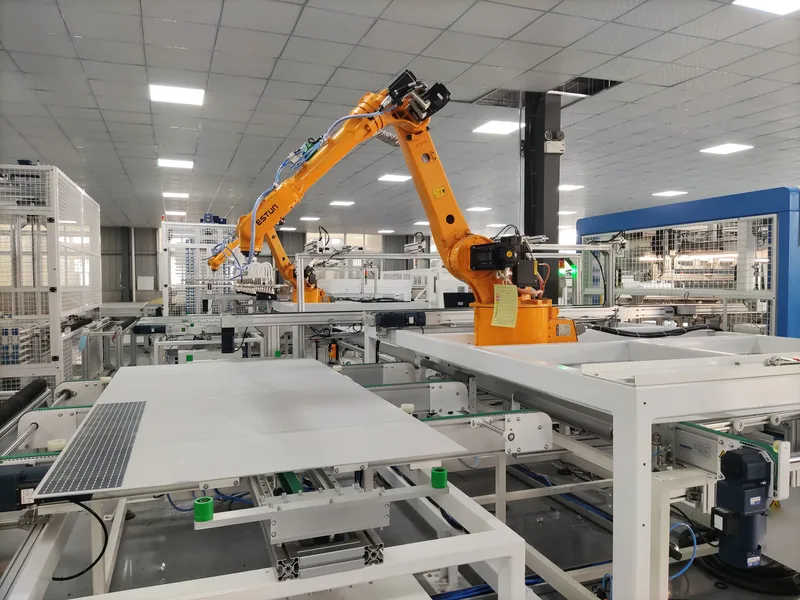
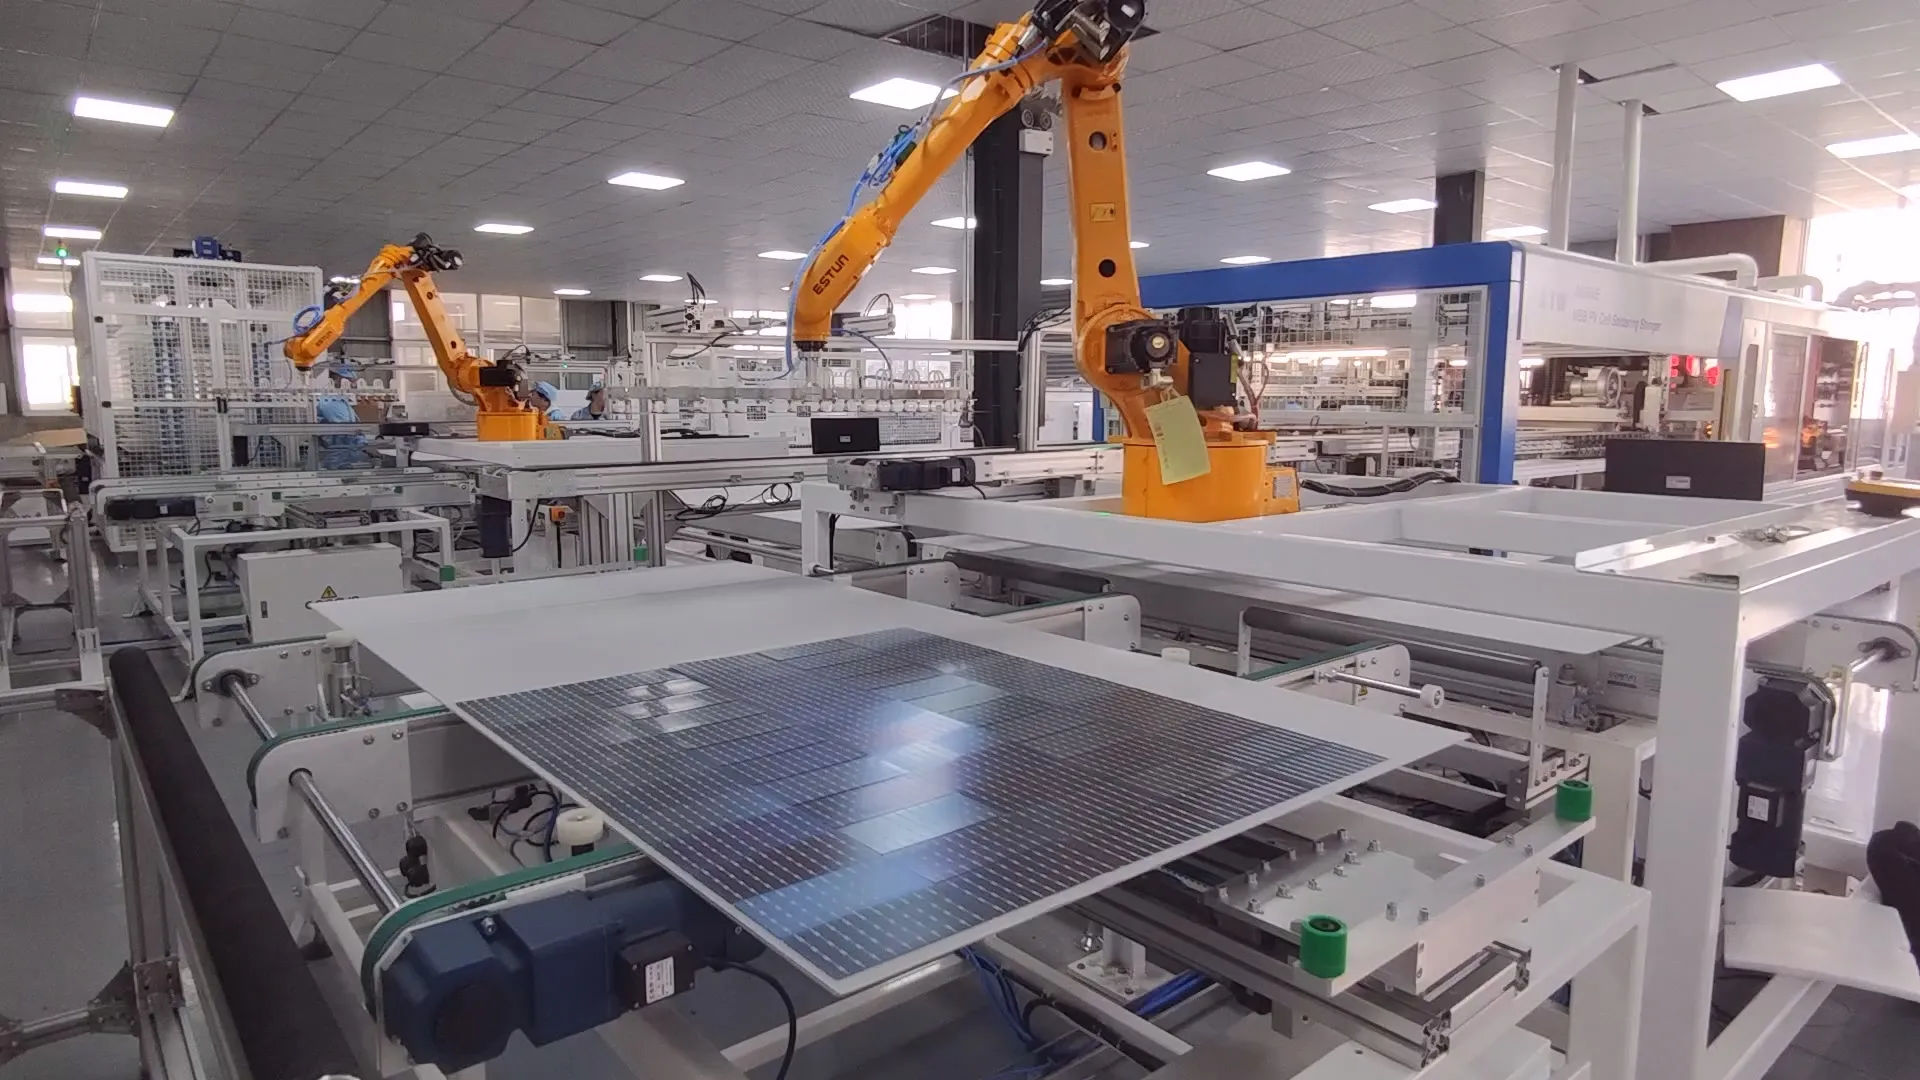 Maszyna do układania | Zautomatyzowany system układania modułów fotowoltaicznych - Ooitech" title="Od ogniwa do modułu: Proces produkcji modułów fotowoltaicznych z kontaktem tylnym (BC)"/>
Po utworzeniu łańcuchów BC, zwykle ogniw 2xN dla układów półciętych, trafiają one do matrycy modułu:
Szkło pojedyncze (szkło/tylna folia) lub szkło podwójne (szkło/szkło), to drugie coraz częstsze dla BC ukierunkowanych na wysoką niezawodność i BIPV
Łańcuchy są umieszczane na tylnym enkapsulancie w prawidłowej orientacji szeregowej
Rozstaw łańcuchów zależy od rozmiaru modułu, np. moduł 72-ogniwowy oparty na M10 ma około 2278 x 1134 mm
Szczególne względy dla BC: Ogniwa BC generują nieco większy prąd dzięki zerowemu zacienieniu przedniej strony i nie mają przednich szyn zbiorczych jako wskazówki wizualnej. Dlatego układ zwykle wymaga kontroli optycznej w celu potwierdzenia polaryzacji ogniwa przed laminowaniem. Odwrócone ogniwo BC łatwiej przeoczyć niż ogniwo z kontaktem przednim z widocznymi szynami zbiorczymi.
Krok 4: Lutowanie szyn zbiorczych i złączy krzyżowych
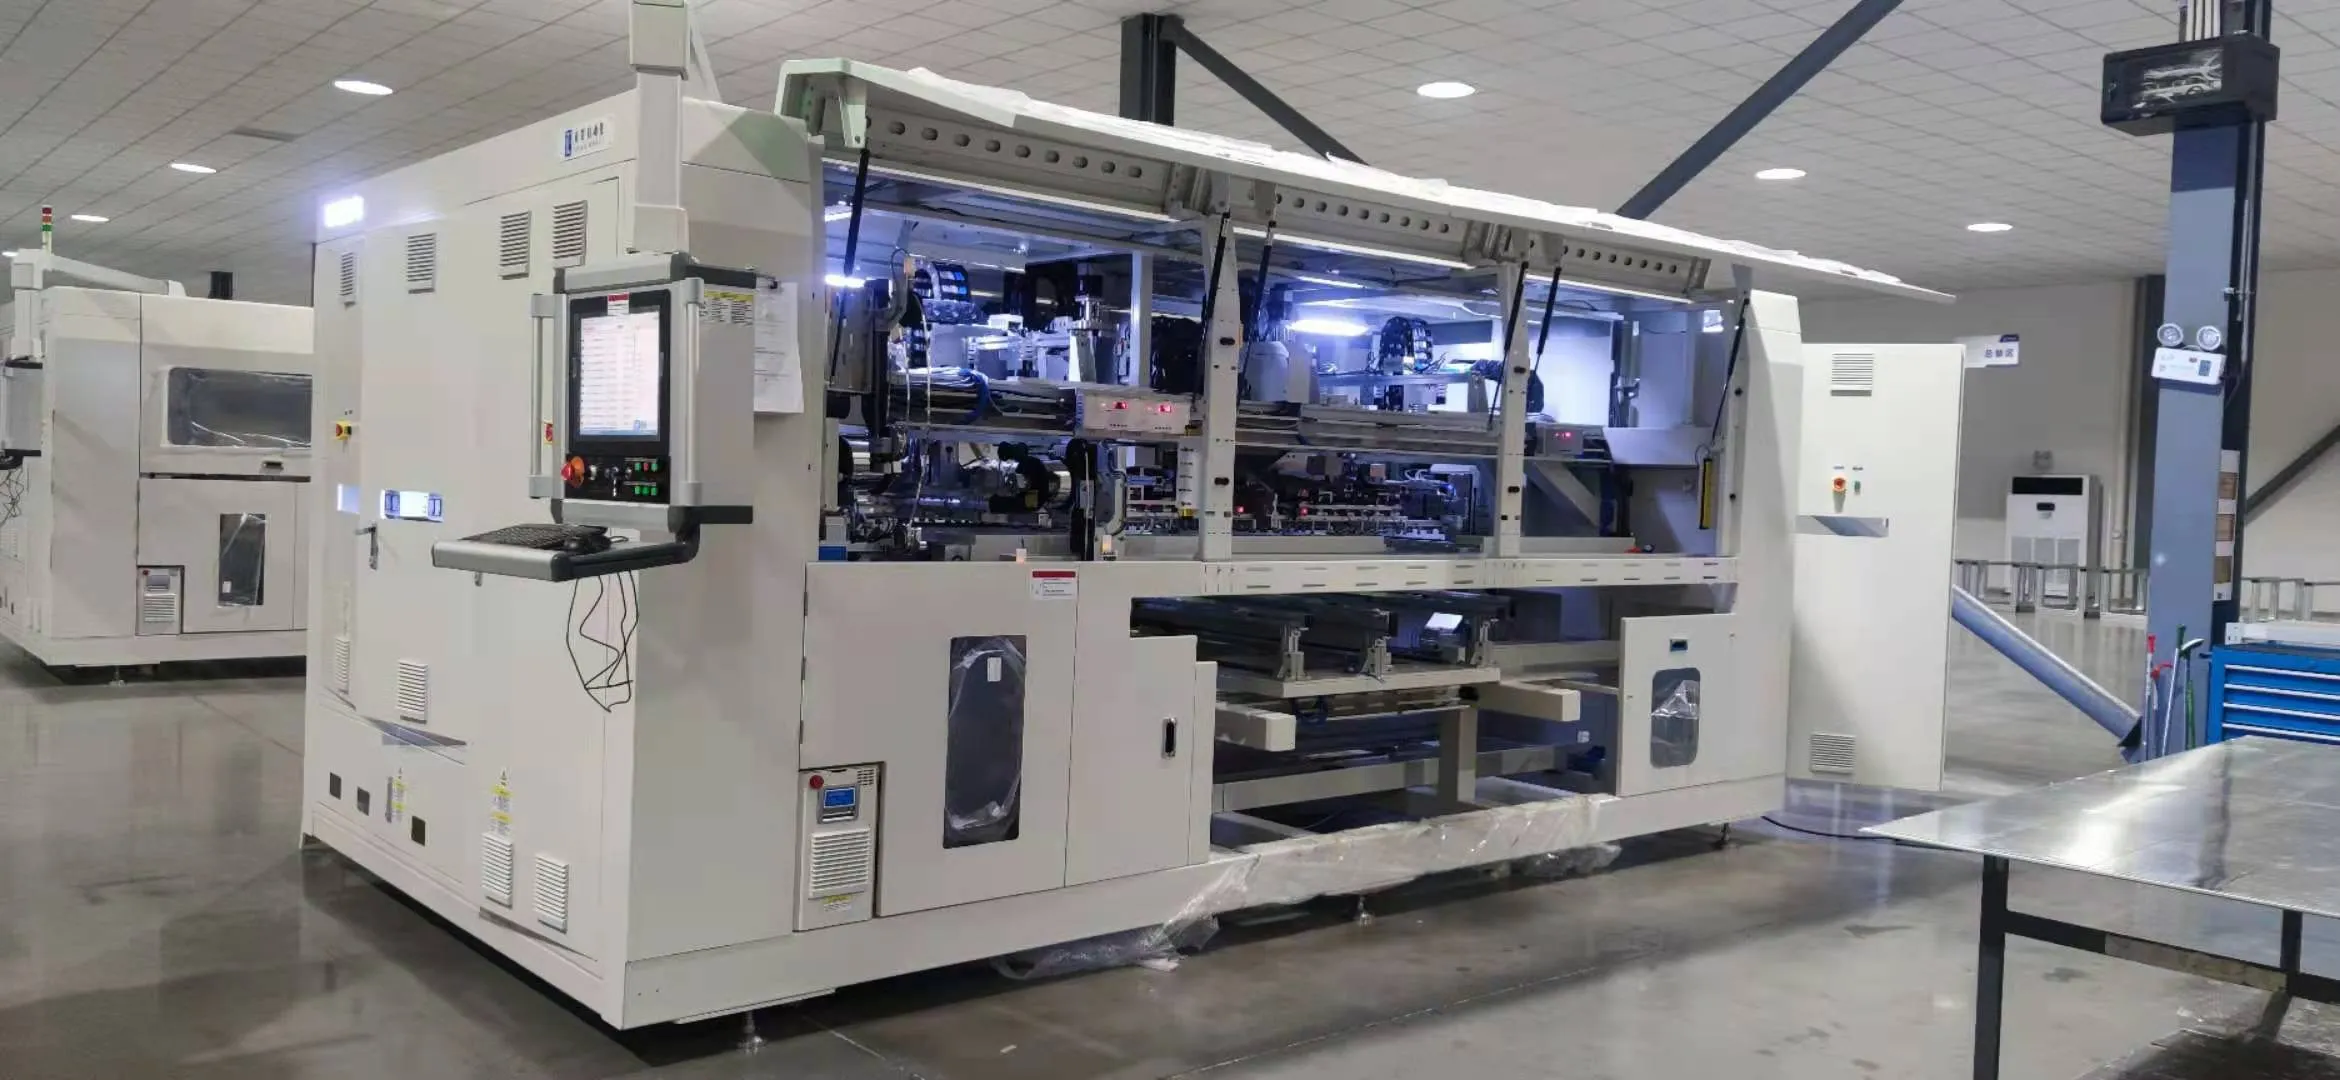
Po ułożeniu główne taśmy szyn zbiorczych łączą łańcuchy szeregowo, aby zbudować napięcie.
Dla modułów BC:
Mocowanie taśmy szyny zbiorczej przebiega według tej samej zasady co w modułach konwencjonalnych, taśma lutowana do pól szyny zbiorczej na krawędzi ogniwa
Ogniwa BC często mają specjalnie wykonane pola szyn zbiorczych na krawędziach, szersze niż drobne palce międzypalczaste, dzięki czemu lutowanie szyn pozostaje wykonalne przy użyciu konwencjonalnego sprzętu
Niektóre konstrukcje BC wykorzystują zintegrowane złącza łańcuchów mocowane podczas łączenia w łańcuchy, co może wyeliminować osobny etap szyn zbiorczych
Najnowszy zwrot, hybryda shingled + BC: niektórzy producenci testują shingled BC, cięcie ogniw BC na paski i ich nakładanie, dzięki czemu nie jest potrzebna osobna taśma szyny zbiorczej. Klej przewodzący na każdym zakładzie tworzy połączenie szeregowe. Wciąż niszowe w 2025 roku, ale obiecujące dla układów o wysokiej gęstości.
Krok 5: Układanie (enkapsulant + szkło + montaż tylnej folii/szkła)
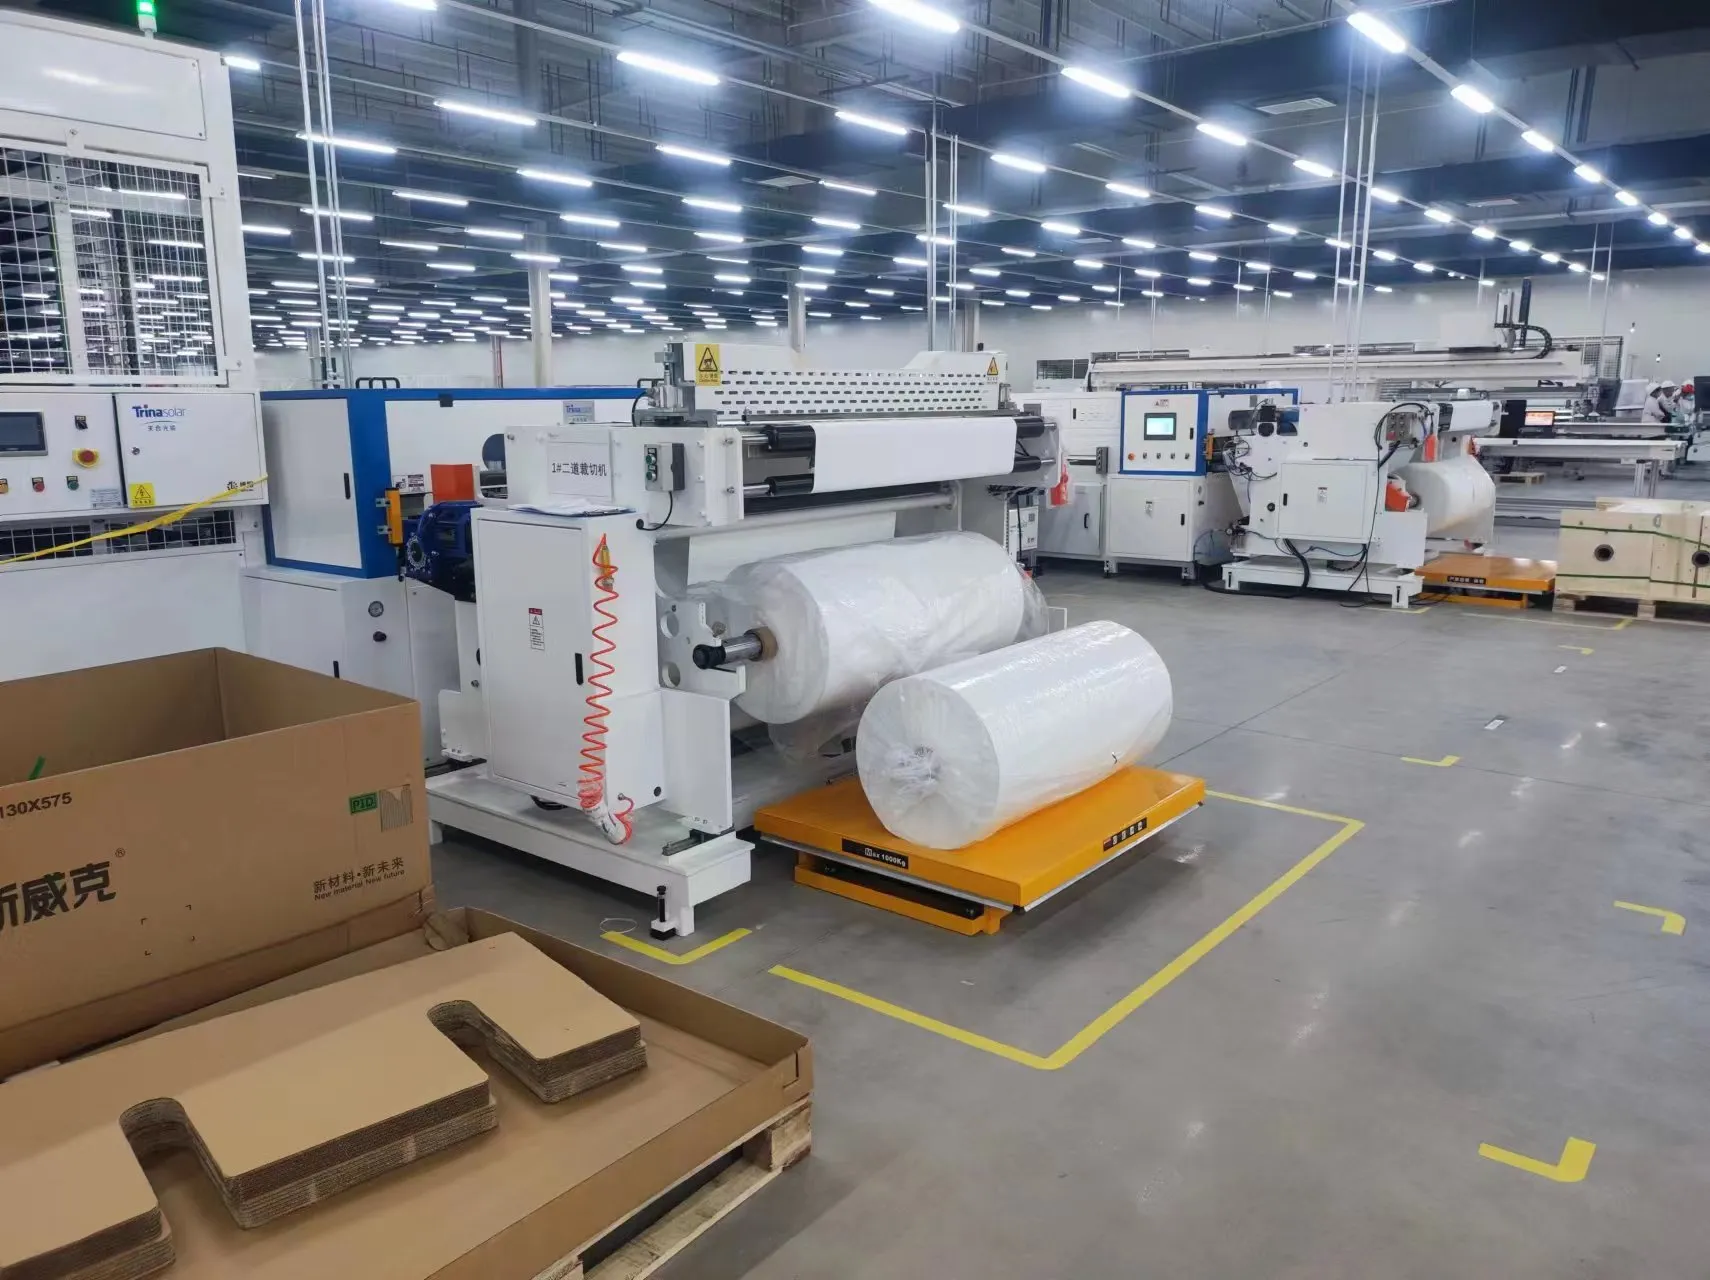
Układanie wygląda bardzo podobnie do modułu konwencjonalnego.
Dla modułu BC szkło/tylna folia:
Tylny arkusz enkapsulantu, EVA lub POE, 0,45-0,5 mm, kładzie się na stole układającym
Łańcuchy/matryca BC są na nim umieszczane
Przednia warstwa encapsulantu nakładana jest na ogniwa
Szkło przednie, hartowane i pokryte powłoką AR dla maksymalnej transmisji, umieszczane jest na wierzchu
Dla modułu BC szkło/szkło, coraz bardziej popularnego:
Szkło przednie, przedni encapsulant, matryca ogniw, tylny encapsulant, szkło tylne (przezroczyste dla zysku bifacjalnego lub nieprzezroczyste)
Uwagi dotyczące encapsulantu specyficznego dla BC:
POE (elastomer poliolefinowy) jest zdecydowanie preferowany nad EVA dla BC ze względu na niższą przepuszczalność pary wodnej, co chroni tylne kontakty przed korozją wilgociową; lepszą odporność na PID, co ma znaczenie, gdy cała architektura elektryczna znajduje się z tyłu; oraz silniejszą przyczepność do gładkiej metalizowanej powierzchni tylnej
Równomierność grubości encapsulantu ma tu większe znaczenie, ponieważ nierównomierny przepływ tworzy różnice optyczne na przedzie, widocznej stronie modułu BC. Niespójny encapsulant może pozostawić widoczne pęcherze lub defekty w postaci znaków wodnych, które wyróżniają się na przedzie bez szyn zbiorczych
Krok 6: Laminacja
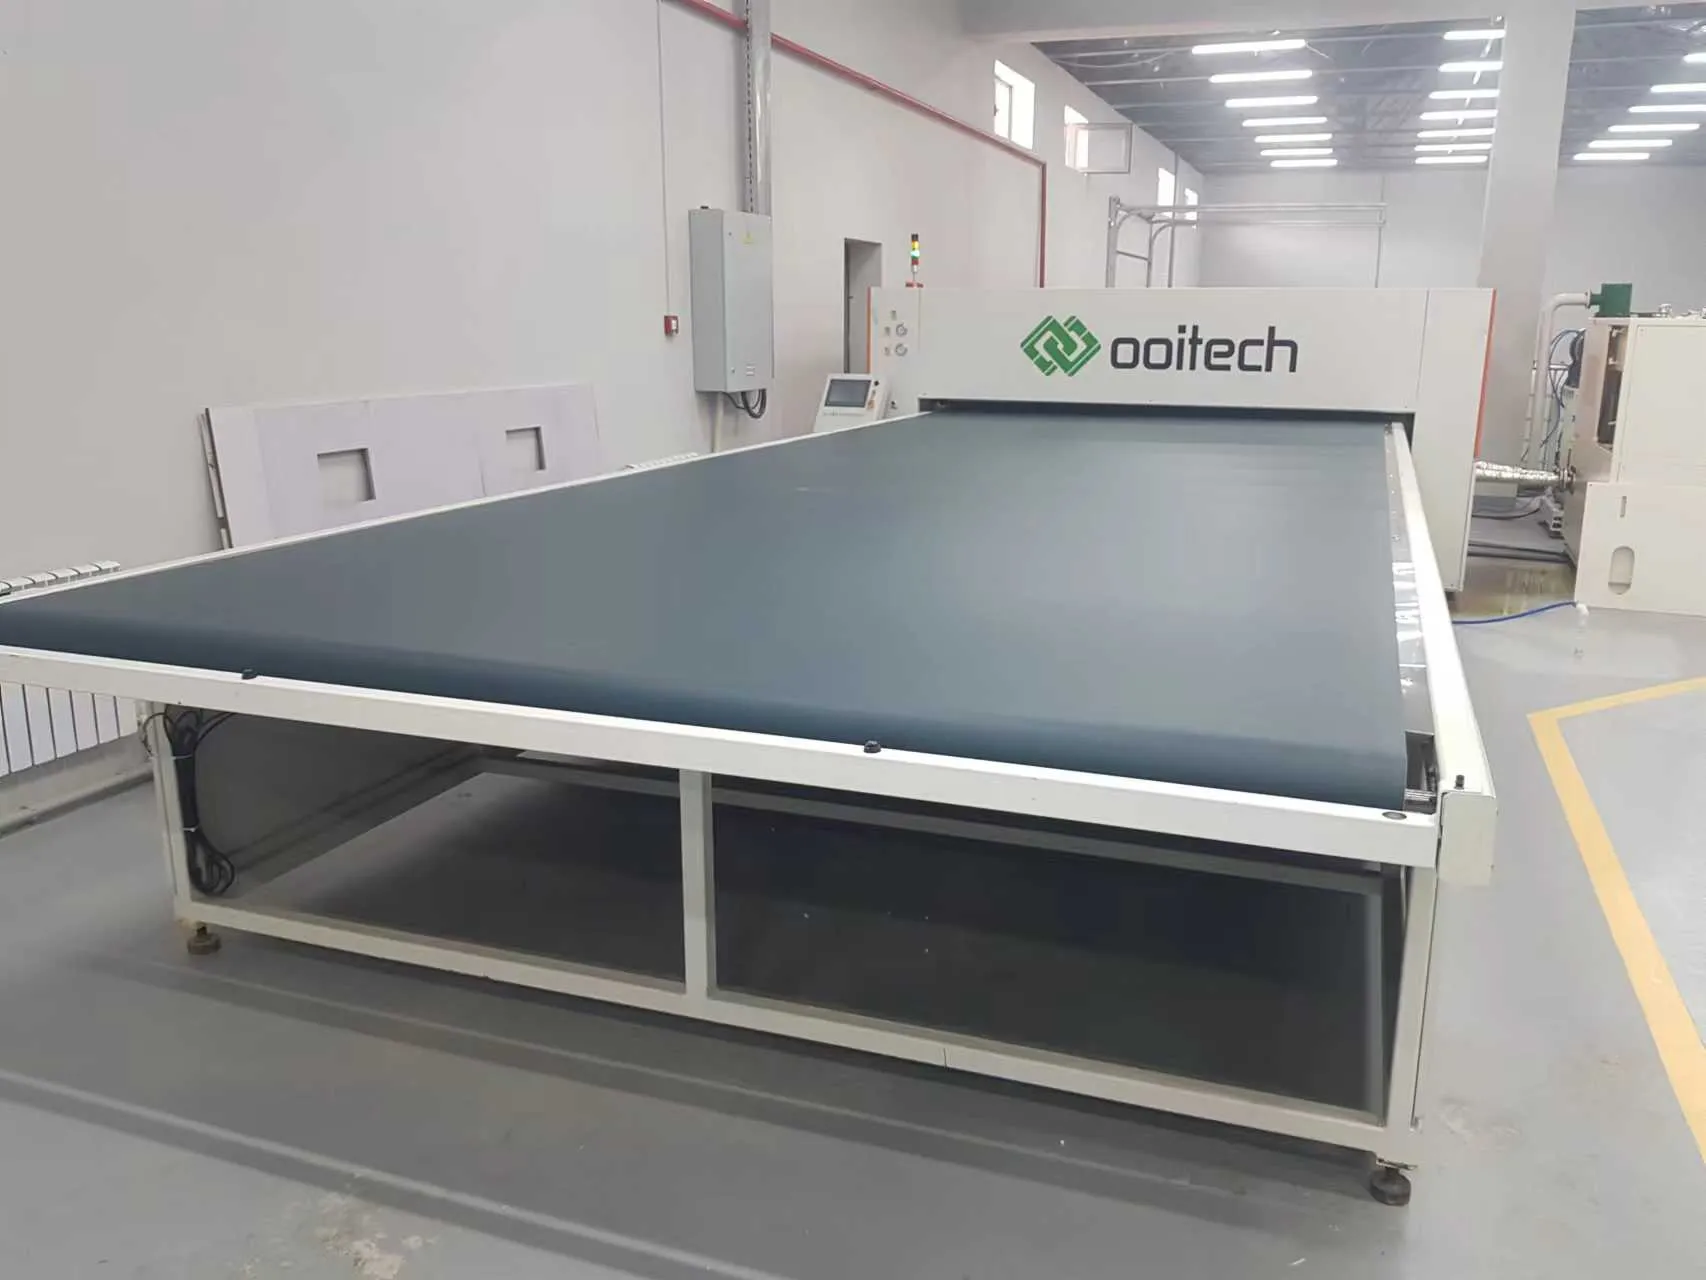
Stos trafia do laminatora, prawdopodobnie najważniejszej maszyny na każdej linii modułów.
Typowy profil laminacji dla modułów BC:
| Faza | Temperatura | Próżnia | Ciśnienie | Czas trwania |
|---|---|---|---|---|
| Podgrzewanie wstępne | 135-145C | Pełna próżnia (<1 mbar) | - | 3-5 min |
| Żelowanie | 145-150C | Pełna próżnia | - | 5-8 min |
| Utwardzanie / Prasowanie | 145-155C | Zwolnienie próżni | 0,8 atm (membrana silikonowa) | 12-18 min |
| Chłodzenie | <80C | - | Utrzymać ciśnienie | 5-10 min |
Całkowity czas cyklu: 25-40 minut w zależności od encapsulantu i laminatora.
Wyzwania laminacji specyficzne dla BC:
Uwięzienie powietrza na tylnych kontaktach. Wzór naprzemiennych palców tworzy mikrotopografię, która uwięzia powietrze podczas laminacji. Wiodący producenci stosują teksturowane lub mikrokanalikowe folie enkapsulujące, czasami nazywane enkapsulantem odpowietrzającym, dzięki czemu powietrze łatwiej ucieka podczas faz próżniowych.
Utwardzanie kleju przewodzącego. Jeśli stringowanie wykorzystywało CA, laminacja pełni podwójną funkcję, enkapsulując moduł i utwardzając klej jednocześnie. Profil musi doprowadzić klej do pełnego utwardzenia, około 150C przez ponad 10 minut, bez przegrzewania enkapsulantu.
Zarządzanie wygięciem ogniw. Ogniwa BC, zwłaszcza cienkie o grubości 140 mikronów lub mniej, mogą lekko się wyginać z powodu asymetrycznego naprężenia metalizacji tylnej. Laminacja musi absorbować to wygięcie bez przesuwania odstępów między ogniwami, więc lepkość enkapsulantu podczas żelowania jest starannie dostrajana.
Sprzęt laminatora dla modułów BC. Te same główne marki obsługują zarówno linie konwencjonalne, jak i BC, ale laminatory dostrojone do BC oferują wzmocnioną próżnię (dwustopniową do <0,5 mbar), ściślejszą jednorodność temperatury (około ±1,5C na całym stole) oraz programowalne profile ciśnienia membrany, od miękkiego docisku do pełnego docisku.
Krok 7: Obróbka krawędzi, czyszczenie krawędzi i ramowanie
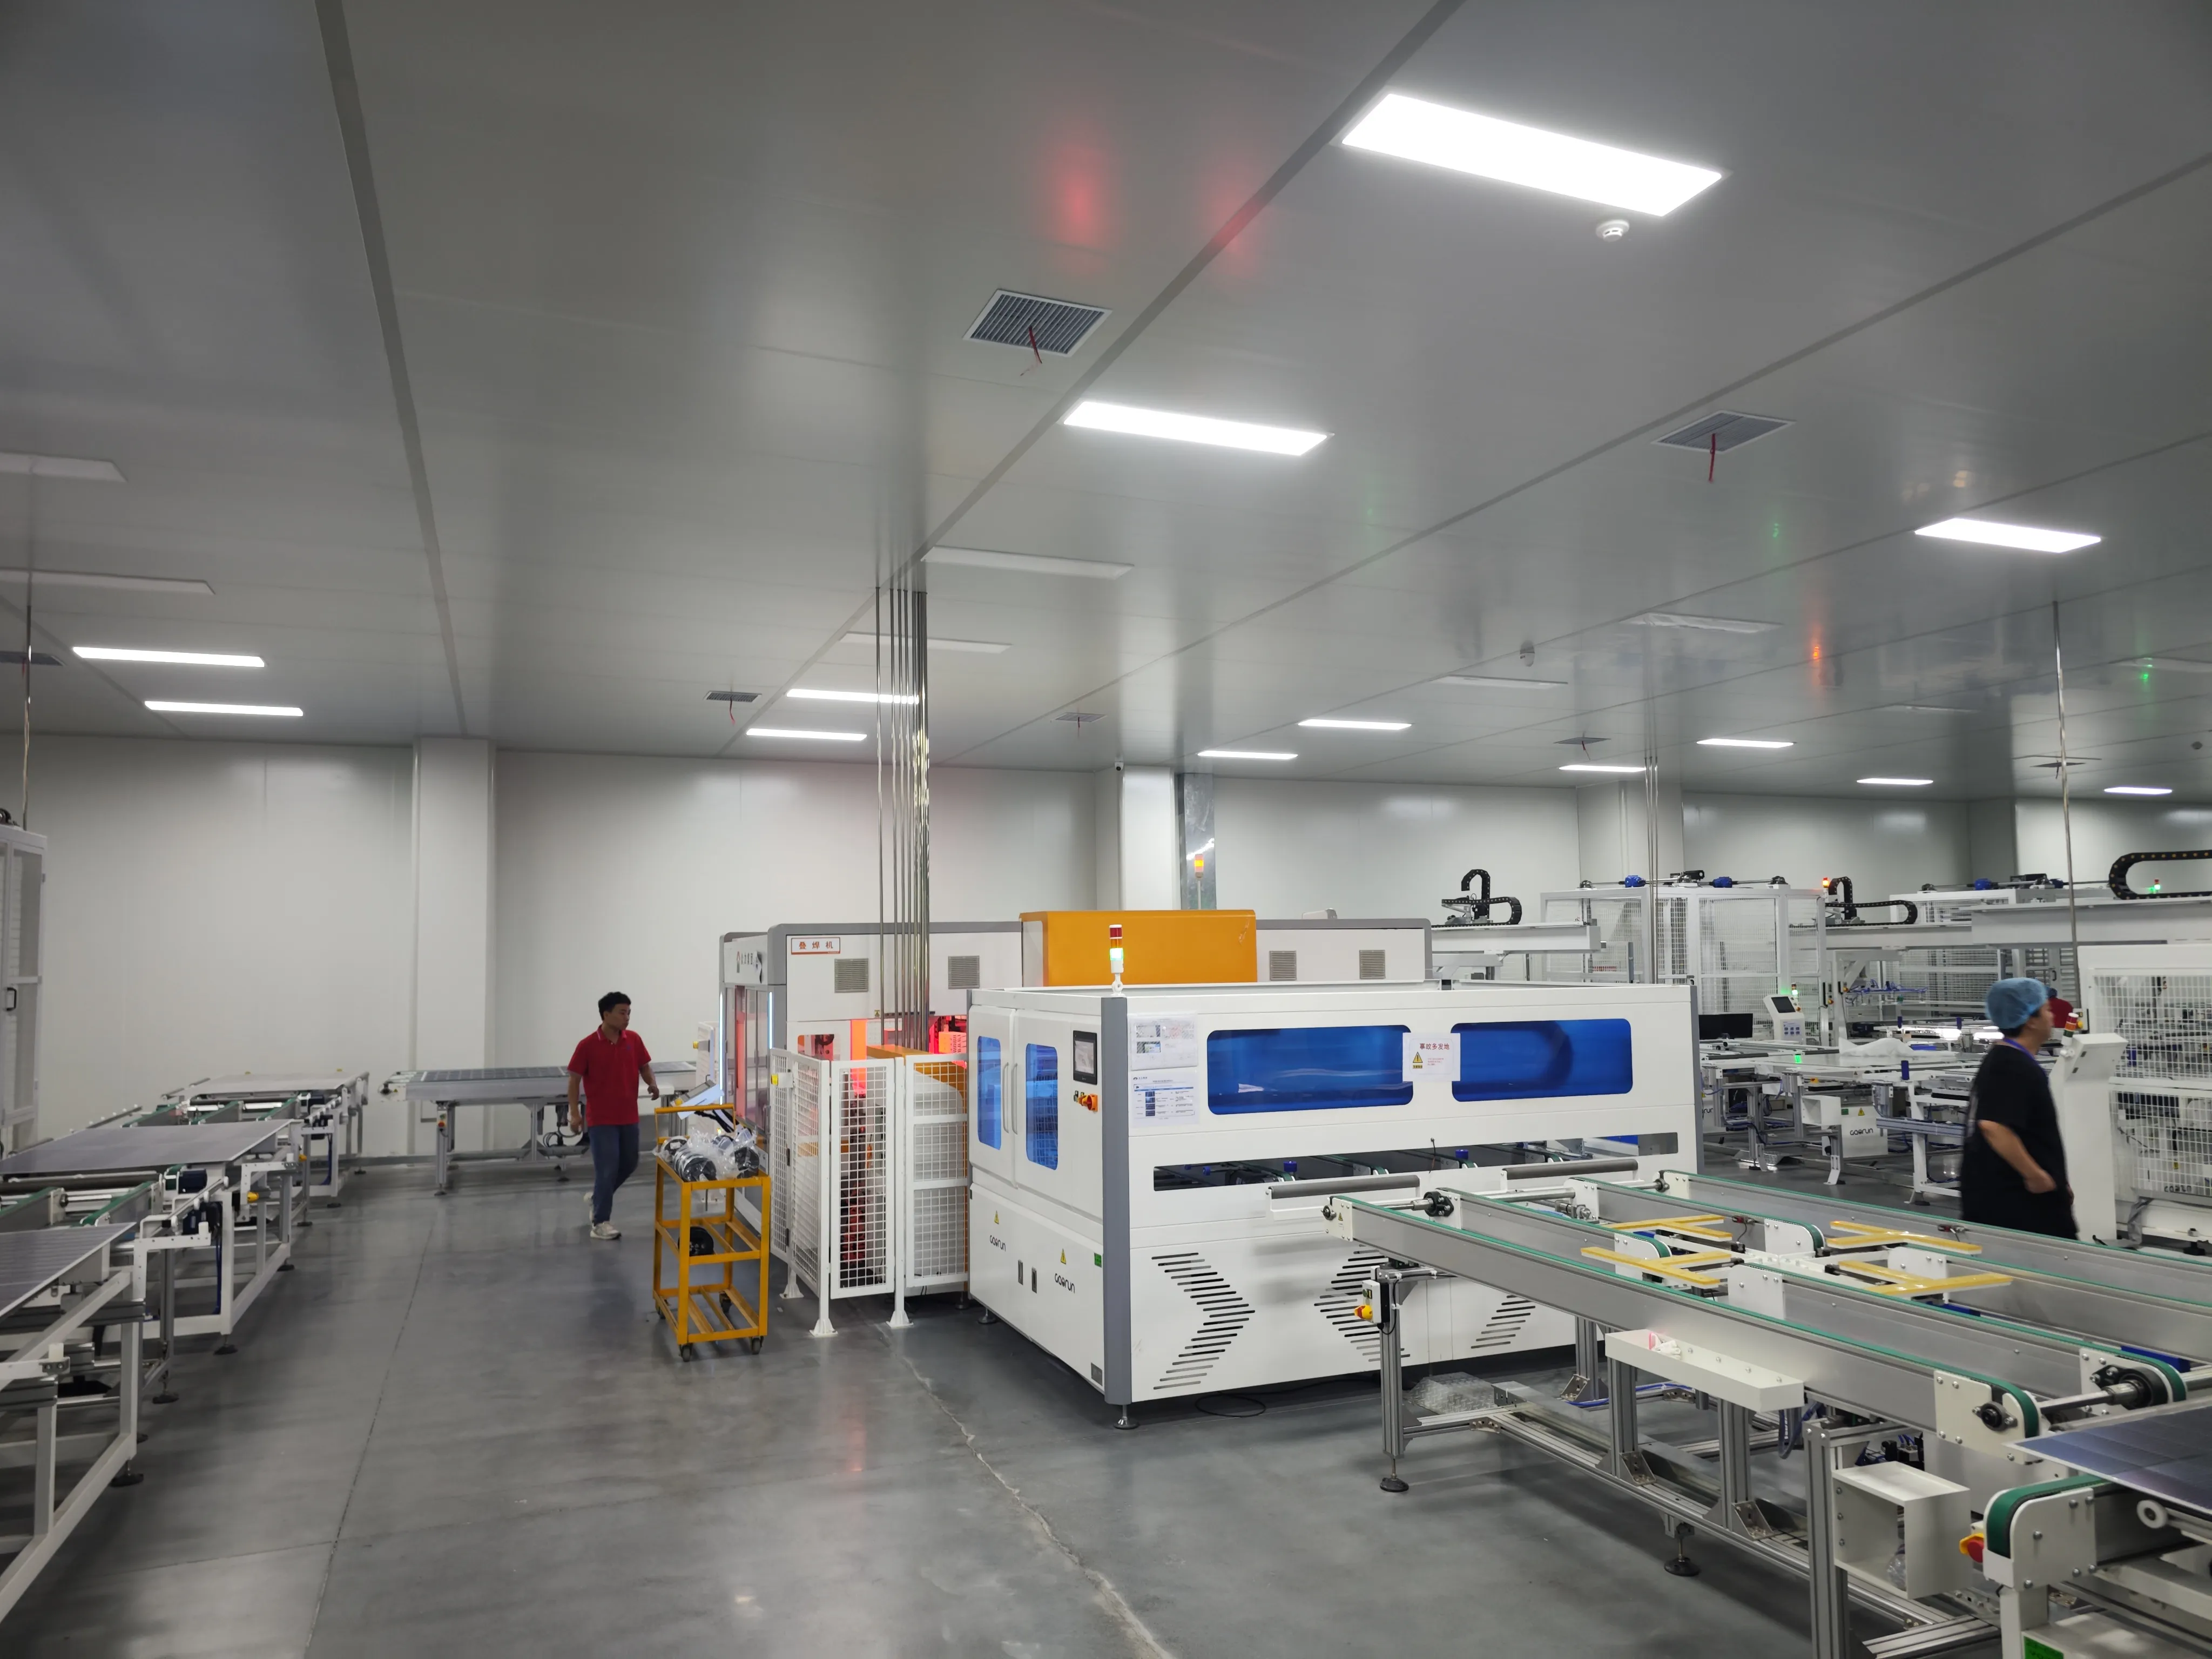
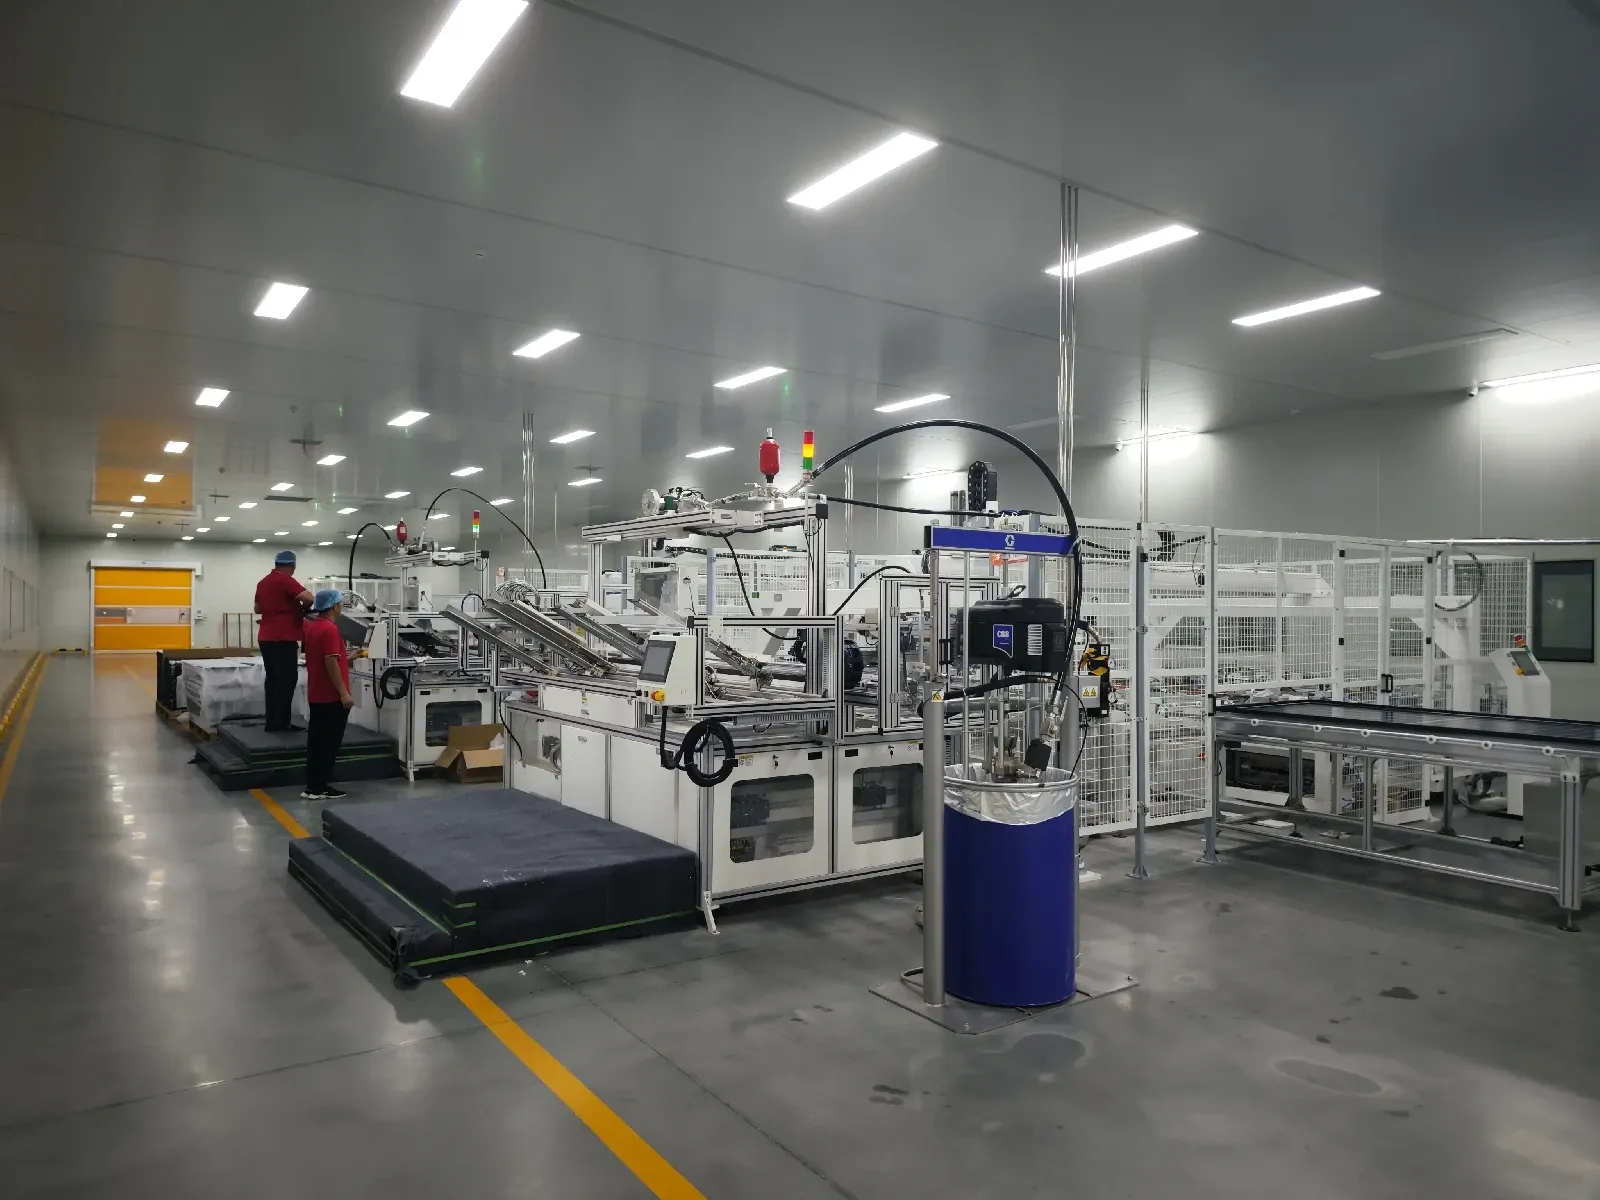
Po laminacji moduł przechodzi:
Obróbkę krawędzi, usuwanie enkapsulantu, który wypłynął poza krawędź szkła
Szlifowanie/fazowanie krawędzi dla bezpieczeństwa i eliminacji punktów naprężeń
Mocowanie ramy za pomocą uszczelniacza silikonowego lub mechanicznego zaciskania
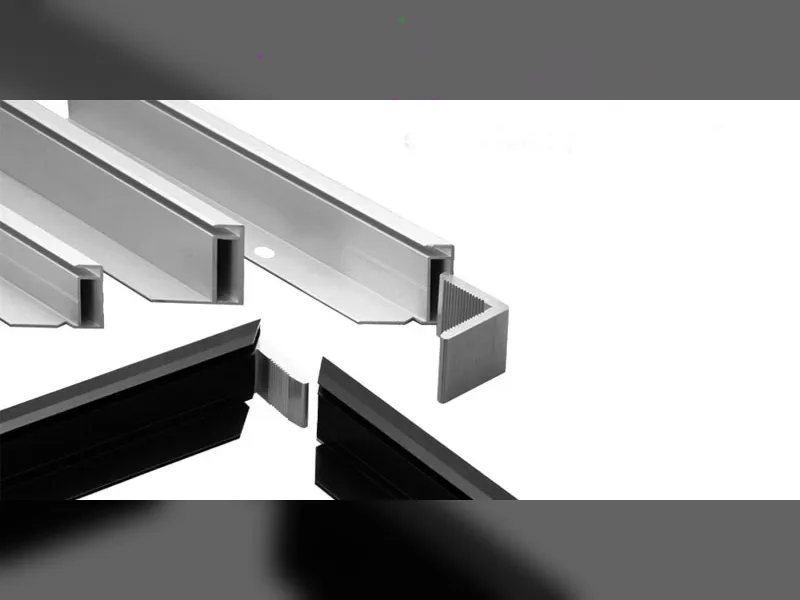
Ramowanie specyficzne dla BC. Moduły BC zwykle plasują się jako produkty premium dla dachów mieszkaniowych, BIPV i wysokiej klasy zastosowań komercyjnych, więc wygląd ramy liczy się bardziej. Czarne ramy, anodowane lub malowane, są standardem dla zachowania całkowicie czarnego wyglądu. Niektóre moduły BC są bezramowe, z jedynie uszczelniaczem krawędziowym, zwłaszcza dla BIPV. Profile ram mogą być cieńsze lub używać czystszych połączeń narożnych, aby dopasować się do eleganckiego wyglądu ogniw.
Krok 8: Puszka przyłączeniowa Instalacja
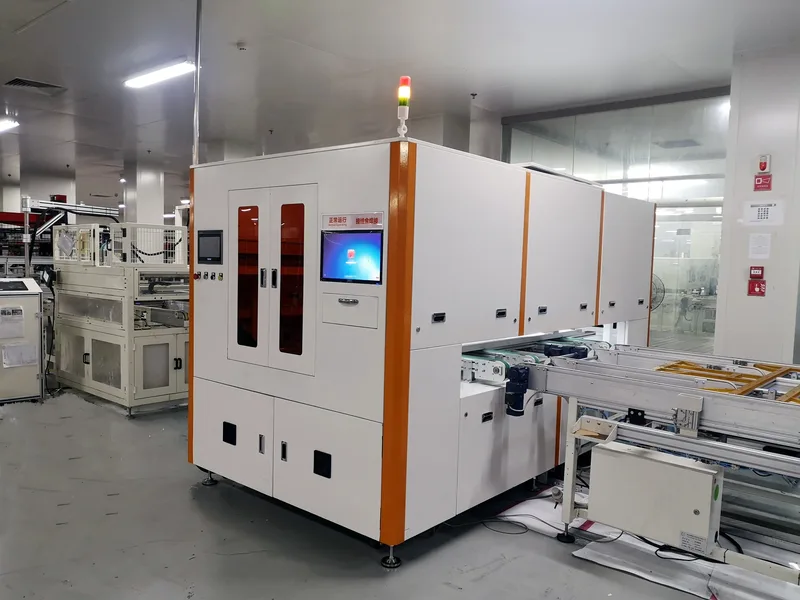
Puszka przyłączeniowa montowana jest z tyłu i łączy się z taśmami szyn zbiorczych.
Dla modułów BC preferowane są puszki przyłączeniowe o małym profilu i niskim reliefie, ponownie ze względu na wygląd i dopasowanie do BIPV. Niektórzy producenci stosują zintegrowane konstrukcje puszek przyłączeniowych z diodami obejściowymi osadzonymi w module, a nie w zewnętrznej puszce. Lutowanie lub zaciskanie przewodów puszki przyłączeniowej do końcówek taśm szyn zbiorczych jest takie samo jak w modułach konwencjonalnych, ale przewody powinny być prowadzone z dala od gęstej od kontaktów tylnej powierzchni, aby wykluczyć jakiekolwiek zwarcie.
Krok 9: Utwardzanie i chłodzenie
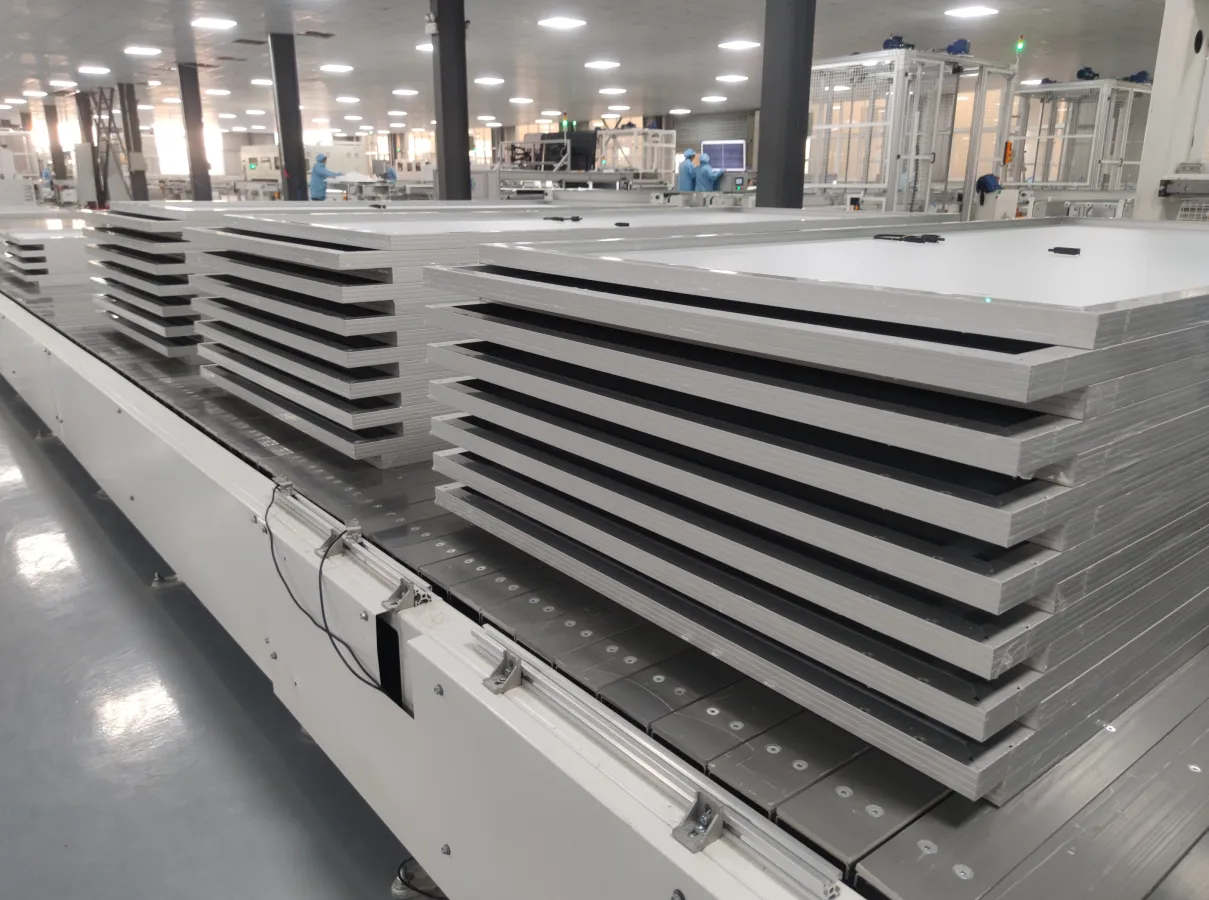
Po ramie i skrzynce przyłączeniowej:
Utwardzanie silikonu: 15-30 minut w temperaturze pokojowej lub szybciej w tunelu z ciepłym powietrzem w 60-80C przez 5-10 minut
Kondycjonowanie termiczne: niektórzy producenci przepuszczają moduł w ramie przez kontrolowany tunel chłodzący, aby ustabilizować enkapsulant i zredukować naprężenia resztkowe przed testem elektrycznym
Krok 10: Test błyskowy i obrazowanie elektroluminescencyjne (EL)
Ostatnia brama jakościowa przed pakowaniem.
Test błyskowy (krzywa I-V). A symulator słoneczny, zwykle klasy AAA+ zgodnie z IEC 60904-9, emituje skalibrowany impuls świetlny (AM1.5G, 1000 W/m2, 25C) i odczytuje pełną krzywą I-V: Pmax, Voc, Isc, FF oraz wydajność na powierzchni modułu.
Moduły BC rutynowo osiągają:
22,5-24,0% sprawności modułu dla głównych formatów 182mm lub 210mm
580-620W dla standardowego modułu 72-ogniwowego half-cut z ogniwami M10
Obrazowanie elektroluminescencyjne (EL). Prąd jest wstrzykiwany przy polaryzacji w kierunku przewodzenia, a kamera podczerwieni rejestruje świecenie. Ciemne punkty wskazują mikropęknięcia, przerwane palce lub paski kontaktowe, zwarcia bocznikowe albo martwe ogniwa.
Uwaga dotycząca EL specyficzna dla BC. Obraz EL dla modułów BC jest wykonywany od tyłu, gdzie znajdują się kontakty i ścieżki prądowe. Obrazy różnią się od EL ogniw przednich, wzór naprzemiennych palców jest wyraźnie widoczny, a defekty wyglądają inaczej. Operatorzy i systemy EL oparte na AI potrzebują bibliotek defektów specyficznych dla BC.

Krok 11: Kontrola wizualna, etykietowanie i pakowanie
Kroki końcowe:
Kontrola wizualna pod kątem defektów kosmetycznych, zarysowań przedniej szyby, wad ramy, wycieku uszczelniacza
Etykieta z danymi elektrycznymi, certyfikatami (IEC 61215, IEC 61730, MCS, UL i tak dalej), numerem seryjnym, datą produkcji
Pakowanie, zwykle 30-36 modułów na paletę, z narożnymi ochraniaczami, spięte i owinięte
Ponieważ moduły BC plasują się w segmencie premium, progi jakości często rosną: niektórzy producenci prowadzą 100% kontroli EL zamiast wyrywkowej, standardy kosmetyczne stają się ostrzejsze (brak widocznych defektów w obszarze aktywnym), a pakowanie może obejmować materiały markowe lub instrukcje dla instalatorów dla odbiorców mieszkaniowych.
3. Kluczowe kwestie jakości i niezawodności dla modułów BC
| Wyzwanie | Przyczyna źródłowa | Łagodzenie |
|---|---|---|
| Korozja kontaktu tylnego | Wilgoć atakująca metalizowane kontakty | Enkapsulant POE, konstrukcje z uszczelnieniem krawędzi, budowa szkło-szkło |
| Degradacja kleju przewodzącego | Zmęczenie termiczne złączy CA | Zoptymalizowana formuła CA, konstrukcja złącza redukująca naprężenia |
| Mikropęknięcia ogniw (cienkie płytki) | Naprężenia mechaniczne podczas łączenia w łańcuchy i układania | Obsługa o niskim naprężeniu, CA zamiast lutu, cieńszy enkapsulant |
| PID (potencjałowo indukowana degradacja) | Naprężenie wysokiego napięcia na złączu tylnym | Enkapsulant POE, konstrukcja ogniwa anty-PID, uziemiona puszka przyłączeniowa |
| Jednorodność koloru | Zmienność płytek widoczna na odsłoniętym przodzie | Ścisła selekcja koloru na wejściu, spójność procesu |
4. Stan produkcji modułów BC w latach 2026-2027
Rynek modułów BC szybko się skaluje:
LONGi postawiło wszystko na BC (HPBC 2.0) jako swoją kolejną technologię głównego nurtu, z ogłoszonymi celami moc produkcyjnych powyżej 50 GW do końca 2025 r.
Aiko Solar rozwinęło ABC do skali wielu GW, z wydajnością ogniw w produkcji masowej powyżej 25,5%
Tongwei, JinkoSolar i Risen Energy rozwijają warianty TBC (hybryda TOPCon-BC) lub czystego BC do produkcji w latach 2025-2026
Maxeon nadal produkuje moduły premium IBC w swoich zakładach w Malezji i Meksyku
Dostawcy sprzętu, tacy jak Autowell, SC Solar i Leadmicro, wprowadzili dedykowane systemy łączenia w łańcuchy i układania gotowe do BC
Wydajność na poziomie modułu osiąga obecnie 23,0-24,0% dla komercyjnych modułów BC (krzem jednozłączowy), z klasami mocowymi powyżej 600 W w standardowych formatach.
Różnica kosztów między modułami BC i TOPCon zmniejszyła się do około 0,05–0,10 juana/Wp, poniżej około 0,0180–0,0220 USD/Wp, a wielu analityków oczekuje, że BC osiągnie parytet kosztów z TOPCon do 2026–2027 r., gdy wykorzystanie sprzętu wzrośnie, a zużycie srebra na wat będzie nadal spadać.
5. Wnioski: Produkcja modułów BC - więcej niż tylko zmiana ogniwa
Zbudowanie modułu BC to nie tylko wrzucenie ogniw BC do konwencjonalnej linii. Połączenia, wybór enkapsulantu, receptura laminowania, protokół kontroli i standardy jakości – wszystko to wymaga rozwiązań skrojonych na miarę, które respektują geometrię i propozycję wartości ogniw back-contact.
Plus jest taki: sprzęt, materiały i know-how procesowy szybko dojrzewają. To, co pięć lat temu służyło tylko premium rynkowi mieszkaniowemu, dziś znajduje się na krawędzi głównego nurtu adopcji na skalę GW.
Dla każdego, kto rozważa ścieżkę BC, rada jest prosta. Najpierw opanuj etap połączeń – tam tkwi około 80% pracy procesowej. Opanuj stringowanie, wybierz właściwy enkapsulant, a reszta linii to bardziej ewolucja niż rewolucja.
Era modułów back-contact nadeszła.
Opinia Ooitech
Ciągle powtarzamy klientom to samo, gdy pytają o linie BC: cała gra tkwi w stringerze i enkapsulancie, a nie w reszcie linii. Zapewnij powtarzalne dozowanie CA i wybierz dobry POE, a dobrze zbudowana linia modułowa poradzi sobie z geometrią tylnych kontaktów bez dramatu. Warto zaznaczyć, że Ooitech dostarcza wyłącznie linie modułowe (montażowe), a nie produkcję ogniw, więc projekt BC łączy nasz sprzęt do układania, laminowania i testowania z dowolnymi ogniwami BC, które pozyskasz. Jeśli chcesz zobaczyć ten przepływ w prawdziwej fabryce, kanał Ooitech na YouTube pod adresem www.youtube.com/ooitech to dobre miejsce, by obejrzeć rzeczywiste nagrania stringowania i laminowania.
Powiązane: 0BB na ogniwach back-contact: korzyści i ograniczenia wydajności podąża za modułami w górę strumienia do punktu, w którym w pełni metalizowana tylna powierzchnia styka się z bardzo małym połączeniem.
Powiązane: Technologia ogniw 0BB: co zmienia usunięcie szyny zbiorczej opisuje krok wzajemnego połączenia w kontekście, w tym gdzie ogniwo bez szyn zbiorczych zmienia sekwencję.
Powiązane: Płaska vs okrągła taśma: dlaczego ogniwa BC łamią regułę — geometria taśmy leżąca u podstaw etapu tylnego łączenia.
Powiązane: Hybrydowe ogniwa kontaktowe BC: co 28% wciąż musi udowodnić — sekwencja po stronie modułu dla ogniwa z kontaktem tylnym.
Dalsza lektura i dane kontekstowe
Publiczne materiały referencyjne na ten temat, opublikowane przez organizacje, które utrzymują branżową mapę drogową technologii i dane rynkowe: