Delaminacja laminacji enkapsulantu EPE: w kształcie linii
Spis treści
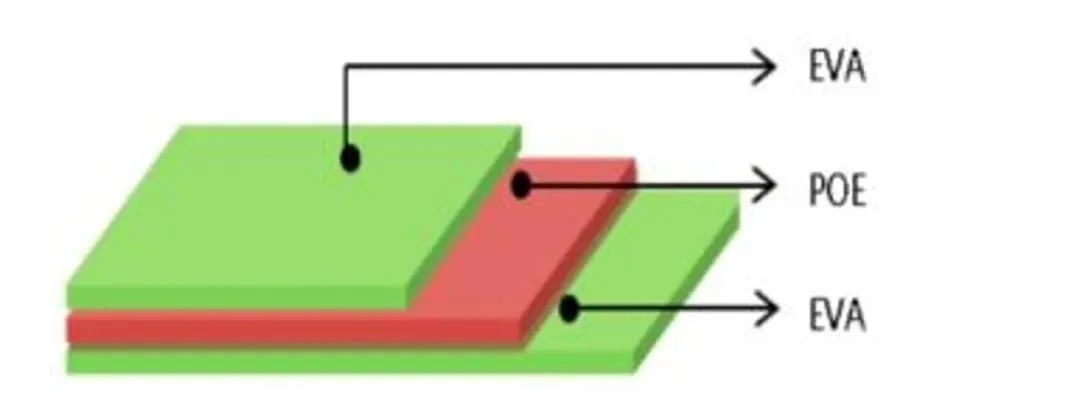
Krótka odpowiedź: Folia enkapsulująca EPE, nazywana również współwytłaczanym enkapsulantem POE, to trójwarstwowa folia z rdzeniem poliolefinowym między warstwami zewnętrznymi EVA. Taka konstrukcja istnieje, aby uzyskać niską przepuszczalność wilgoci i odporność na PID charakterystyczne dla POE bez trudności w obróbce typowych dla POE, ponieważ warstwy zewnętrzne EVA wiążą się ze szkłem i folią tylną tak, jak robi to konwencjonalny enkapsulant. Rozwarstwienie w kształcie linii w module laminowanym folią EPE zwykle wynika z jednej z trzech przyczyn: niewystarczającego usieciowania warstwy rdzeniowej, zanieczyszczenia na powierzchni szkła lub folii tylnej, które blokuje przyczepność, albo cyklu laminowania, w którym narastanie temperatury pozwoliło folii płynąć, zanim stos się ustabilizował. Rozwarstwienie w kształcie linii, a nie plamowe, samo w sobie jest wskazówką diagnostyczną — podąża za kierunkiem płynięcia enkapsulanta, co wskazuje na cykl laminowania, a nie na partię materiału.
Produkcja modułów PV · autor: Jerry, Ooitech
Wprowadzenie: Czym jest folia EPE Enkapsulant ?
Folia enkapsulacyjna EPE, znana również jako współwytłaczany enkapsulant POE, to materiał enkapsulacyjny fotowoltaiczny produkowany przez współwytłaczanie żywicy POE i żywicy EVA. W produkcji modułów słonecznych jest głównie stosowana, aby połączyć łatwość przetwarzania EVA z barierą wilgoci i wydajnością anty-PID POE.
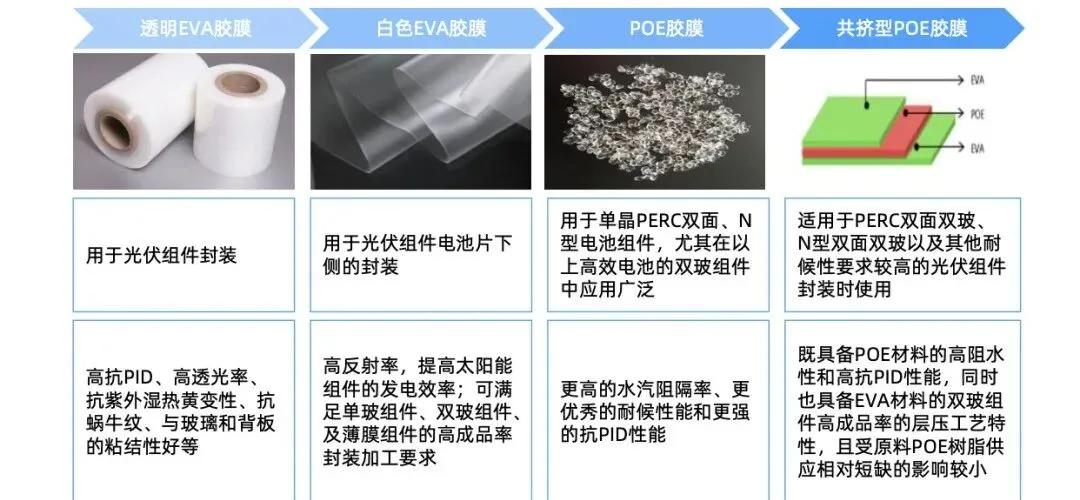
Konwencjonalna folia EVA jest szeroko stosowana w produkcji modułów PV, ponieważ oferuje dobrą odporność na PID, wysoką przepuszczalność światła, odporność na żółknięcie pod wpływem UV i wilgotnego ciepła, odporność na ślady ślimaków oraz silną przyczepność do szkła i backsheet. Jednak EVA ma również ograniczenia, takie jak stosunkowo słaba bariera przed wilgocią, wyższa przepuszczalność pary wodnej i wyższe ryzyko PID w pewnych warunkach pracy.
Folia POE, dla porównania, ma lepszą barierę pary wodnej, silniejszą odporność na warunki atmosferyczne i bardziej niezawodną zdolność anty-PID. Ale POE ma również własne wyzwania przetwarzania: jej przyczepność do szkła i tylnej folii jest zwykle słabsza niż EVA, jej reakcja sieciowania jest wolniejsza, a podczas produkcji modułu folia może łatwiej się ślizgać lub przesuwać, co może obniżyć wydajność produkcji.
Dlatego opracowano folię EPE. Poprzez proces współwytłaczania POE jest otoczony warstwami EVA, tworząc strukturę kanapkową EVA-POE-EVA. Ta konstrukcja zachowuje wysoką barierę wilgoci POE, pomagając chronić ogniwa słoneczne przed parą wodną, jednocześnie utrzymując dobrą kompatybilność laminacji i łatwiejszą przetwarzalność EVA. W normalnej produkcji EPE może poprawić zarówno niezawodność modułu, jak i wydajność produkcyjną, gdy materiał i proces laminacji są dobrze kontrolowane.
Mechanizm techniczny: Dlaczego EPE może się rozwarstwiać podczas laminacji
Chociaż EPE łączy zalety EVA i POE, oba materiały nie zachowują się dokładnie tak samo podczas laminowania. Ich krzywe utwardzania, charakterystyka sieciowania, polarność, zdolność pochłaniania dodatków i zachowanie przy rozszerzalności cieplnej są różne. Te różnice mogą prowadzić do rozwarstwienia międzywarstwowego i tworzenia się pęcherzy, szczególnie wokół obszarów taśmy lutowniczej , gdzie lokalne ciśnienie i zmienność grubości są bardziej widoczne.
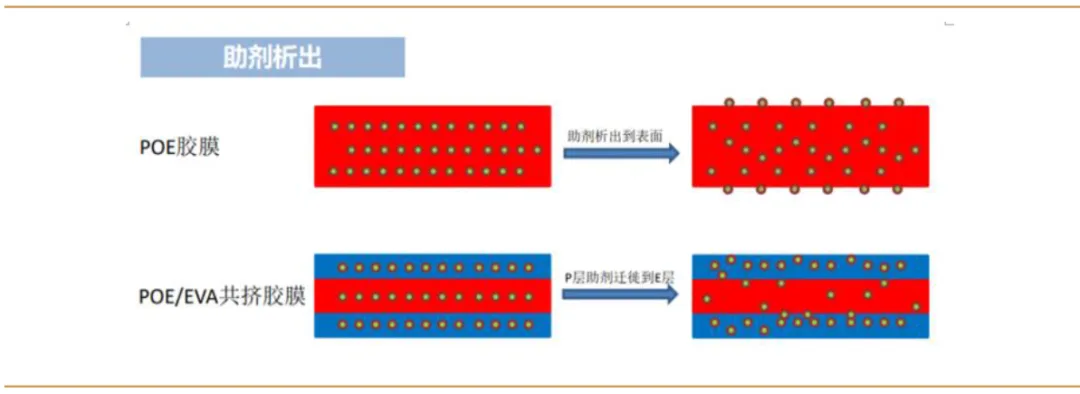
EVA i POE mają różną polarność. EVA jest materiałem polarnym, więc ma dobrą kompatybilność z wieloma dodatkami. POE jest mniej polarny, więc jego zdolność do zatrzymywania polarnych dodatków jest inna. W czasie przechowywania dodatki wewnątrz warstwy POE mogą stopniowo migrować w kierunku warstw EVA, które mają silniejszą polarność i lepszą zdolność absorpcji.
Ta migracja dodatków zmienia wewnętrzną strukturę i właściwości folii EPE. W rezultacie siła wiązania między warstwami POE i EVA może się zmniejszyć. W ciężkich przypadkach warstwa POE może zostać ściśnięta, rozdzielona lub miejscowo rozwarstwiona podczas laminacji modułu. Jest to również jeden z powodów, dla których okres przydatności folii EPE jest ogólnie krótszy niż w przypadku pojedynczej folii EVA lub pojedynczej folii enkapsulującej POE.
| Kluczowy czynnik | Mechanizm | Możliwa wada w laminacji modułu |
|---|---|---|
| Migracja dodatków | Polarne dodatki, takie jak środki sieciujące i stabilizatory, migrują z POE do EVA w czasie | Niższy stopień sieciowania POE, zmniejszona kohezja, rozwarstwienie międzywarstwowe EPE |
| Niedopasowanie szybkości sieciowania | EVA zwykle sieciuje szybciej niż POE podczas laminacji | Warstwa EVA staje się stała wcześniej, podczas gdy POE pozostaje stopiony, powodując nierównowagę naprężeń międzywarstwowych |
| Różnica współczynnika rozszerzalności cieplnej | EVA i POE wykazują różne zachowanie przy rozszerzaniu i kurczeniu po utwardzeniu | Naprężenia wewnętrzne podczas chłodzenia, możliwe rozdzielenie międzywarstwowe |
| Lokalna zmienność grubości | Grubość warstwy POE może być nierówna w kierunku TD lub EPE staje się miejscowo cieńsza w pobliżu taśm i szyn zbiorczych | Miejscowy niedobór kleju, nagromadzenie gazu, pęcherze w kształcie linii |
| Ciśnienie nakładania taśm i szyn zbiorczych | Lokalna grubość stosu jest większa w miejscach lutowania | Przepływ enkapsulantu, miejscowe rozwarstwienie, liniowe pęcherze rozciągające się od obszarów taśm |
Analiza techniczna: Powstawanie pęcherzy w kształcie linii wzdłuż tasiemek
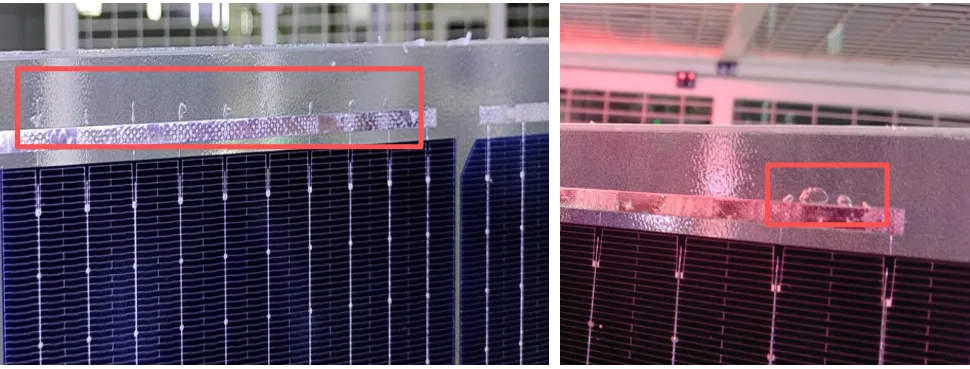
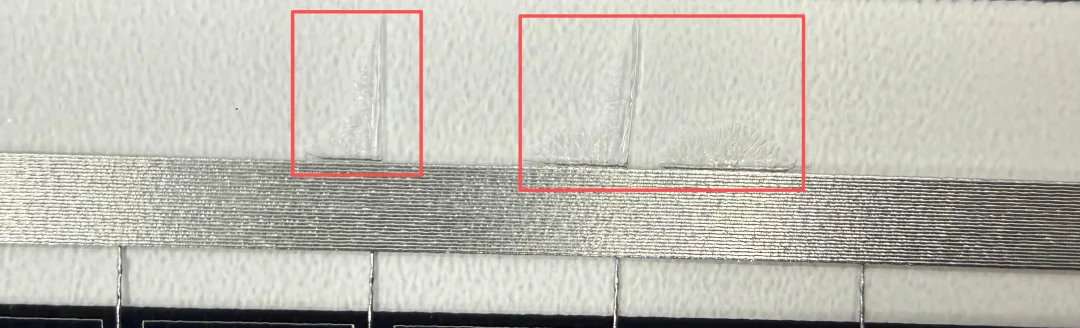
Pęcherze w kształcie linii rozciągające się od tasiemek lutowniczych są często związane z połączonym efektem migracji dodatków, niespójnej szybkości sieciowania oraz różnego zachowania przy rozszerzalności cieplnej między EVA i POE.
Podczas laminowania EVA sieciuje szybciej niż POE. Jeśli warstwa POE nie usieciuje się w odpowiednim czasie, gazy reakcyjne powstające podczas rozkładu nadtlenku mogą nie zostać w pełni usunięte przed zastosowaniem ciśnienia. Gazy te mogą pozostać uwięzione wewnątrz modułu i tworzyć pęcherze.
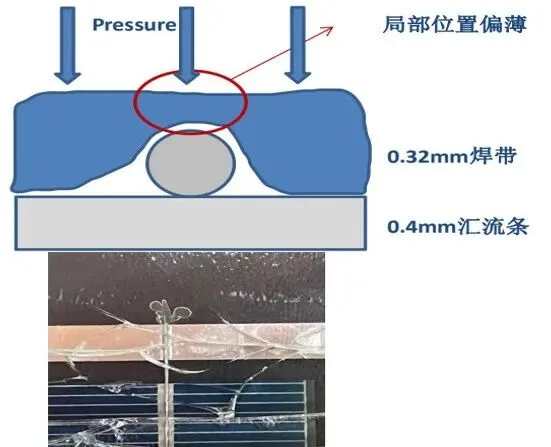
Inną częstą przyczyną jest miejscowe pocienienie folii EPE w miejscach tasiemek i szyn zbiorczych. Środkowa warstwa POE w EPE może mieć nierównomierną grubość w kierunku TD z powodu czynników związanych z surowcem. Ponadto podczas laminowania nakładająca się grubość tasiemek i szyn zbiorczych zwiększa miejscowe ciśnienie. Może to powodować pocienienie EPE w tym miejscu, tworząc słaby punkt, w którym bardziej prawdopodobny jest niedobór kleju lub nagromadzenie gazu.
Mówiąc prościej, obszar tasiemki jest poddawany wyższemu ciśnieniu podczas laminowania. Jeśli warstwy EVA zaczęły już sieciować, podczas gdy warstwa POE w pobliżu tasiemki jest wciąż w stanie płynnym, struktura EPE może miejscowo się rozdzielić. Pozostały encapsulant w miejscu tasiemki może zachowywać się bardziej jak POE, z wolniejszym sieciowaniem i większą skłonnością do płynięcia. Pod ciśnieniem laminowania może to tworzyć kolorowe lub przezroczyste pęcherze w kształcie linii rozprzestrzeniające się na zewnątrz od tasiemki.
Kluczowe objawy procesowe, na które należy zwracać uwagę
Pęcherze pojawiają się głównie wzdłuż ścieżek tasiemek lutowniczych, a nie losowo w całym module.
Wada może wyglądać jak cienkie liniowe ślady powietrza rozciągające się na zewnątrz od obszarów tasiemek lub szyn zbiorczych.
Problem może stać się bardziej widoczny, gdy folia EPE była przechowywana przez dłuższy czas.
Wada może się nasilać, gdy temperatura laminowania, czas próżni, moment zastosowania ciśnienia lub stopień utwardzenia nie są dobrze dopasowane do konkretnej formulacji EPE.
Praktyczne sugestie kontroli wad laminowania EPE
W przypadku pęcherzy spowodowanych nieodłącznym zachowaniem materiału encapsulantu EPE rozwiązanie powinno łączyć zarządzanie materiałem i optymalizację procesu laminowania. Nie wystarczy dostosować tylko jednego parametru bez sprawdzenia warunków przechowywania folii, krzywej laminowania i rozkładu ciśnienia w obszarze tasiemki.
1. Kontrola czasu przechowywania materiału EPE
Starannie zaplanuj zakup i zużycie produkcyjne enkapsulantu EPE. Pod warunkiem, że produkcja nie jest zakłócona, należy maksymalnie skrócić czas magazynowania folii EPE. Krótszy czas przechowywania pomaga ograniczyć migrację dodatków z warstwy POE do warstw EVA, utrzymując pierwotne właściwości wiązania międzywarstwowego i usieciowania w bardziej stabilnym stanie.
2. Odpowiednio zwiększ temperaturę laminowania w pierwszej komorze
Odpowiednie zwiększenie temperatury laminowania w pierwszej komorze może przyspieszyć sieciowanie POE w folii EPE. Pomaga to uniknąć sytuacji, w której EVA osiągnęła już stosunkowo wysoki stopień usieciowania, podczas gdy POE jest wciąż w stanie stopionym. Lepsza synchronizacja utwardzania EVA i POE może zmniejszyć naprężenia międzywarstwowe i pomóc zapobiegać powstawaniu pęcherzy w kształcie linii w pobliżu pozycji taśm.
3. Dopasuj próżnię, ciśnienie i czas utwardzania
Jeśli ciśnienie zostanie przyłożone zbyt wcześnie, gdy warstwa POE jest jeszcze wysoce płynna, gaz może zostać uwięziony lub wypchnięty wzdłuż obszarów taśm. Dobrze zaprojektowany przepis laminowania powinien zapewnić wystarczająco dużo czasu na usunięcie powietrza i zmiękczenie materiału przed przyłożeniem pełnego ciśnienia. Dokładne ustawienie należy zweryfikować za pomocą testów stopnia usieciowania, testów wytrzymałości na odrywanie i kontroli wyglądu po laminowaniu.
4. Sprawdź wysokość stosu taśm i szyn zbiorczych
Ponieważ miejscowe ciśnienie jest wyższe wokół taśm i szyn zbiorczych, nadmierna grubość stosu może powodować pocienienie EPE w tych punktach. Zespoły produkcyjne powinny sprawdzać płaskość lutowania, wyrównanie taśm, nakładanie się szyn zbiorczych i spójność układania warstw. Zmniejszenie miejscowej różnicy wysokości może obniżyć ryzyko miejscowego odkształcenia enkapsulantu i powstawania pęcherzy.
5. Zweryfikuj jakość przychodzącej folii EPE
W przypadku folii EPE kontrola przychodząca powinna obejmować nie tylko wygląd i grubość, ale także koncentrować się na równomierności grubości, okresie przydatności do użycia, warunkach przechowywania, zachowaniu zawartości żelu i wydajności adhezji. Jeśli to możliwe, przed produkcją masową należy przeprowadzić próbne laminowanie przy zmianie dostawcy, partii lub struktury modułu.
Ten blog opiera się na praktycznej analizie nieprawidłowości w produkcji modułów PV oraz następujących źródłach:
Doświadczenie terenowe z analizy nieprawidłowych defektów podczas produkcji modułów fotowoltaicznych
Dow Chemical, Zhang Wenxin, "POE wspierające wysokowydajne moduły fotowoltaiczne"
Southwest Securities, "Iteracja typu N, branża POE otwiera cykl wysokiego wzrostu"
Chemical Production and Technology, "Badania nad reakcją sieciowania folii enkapsulującej z poliolefiny do fotowoltaiki"
Opinia Ooitech
Jako dostawca sprzętu widzimy to tak: pęcherze w linii wstęgowej związane z EPE to nie tylko kwestia materiału, ale także kwestia okna procesowego, która zależy od profilu temperatury laminowania, wydajności próżni, czasu przykładania ciśnienia i płaskości układu warstw. Dla producentów modułów stosujących zaawansowane technologie ogniw i większe formaty tolerancja dla przepływu enkapsulantu i lokalnej wysokości stosu staje się znacznie mniejsza, dlatego kontrolę okresu przydatności materiału i walidację receptury laminowania należy traktować jako część tego samego systemu jakości. Stabilna linia produkcyjna paneli fotowoltaicznych wymaga zarówno dobrego doboru enkapsulantu, jak i zdyscyplinowanej weryfikacji procesu przed produkcją masową.