EL pokazuje, gdzie jest ciemno, ale nie dlaczego:
Spis treści
Krótka odpowiedź: Elektroluminescencja wskazuje, gdzie moduł jest ciemny; nie mówi jednak, dlaczego. Ta luka jest powodem, dla którego inżynierowie kontroli jakości kończą na łączeniu technik, ponieważ ciemny obszar może być pękniętym ogniwem, przerwaniem palca, obszarem zwartym lub wadą lutowania, a działania naprawcze różnią się w każdym przypadku. Fotoluminescencja i AOI dodają brakujący wymiar: PL obrazuje sam krzem, dzięki czemu może odróżnić problem materiałowy od problemu metalizacji, natomiast AOI sprawdza nadrukowany wzór względem jego specyfikacji. Pomiary przy skalach cech 107 nm i charakteryzacja czasu życia przy użyciu narzędzi klasy WCT-120 pozwalają prześledzić wadę do konkretnego etapu procesu. Praktyczna lekcja jest taka, że obraz EL to początek dochodzenia, a nie jego konkluzja.
Produkcja modułów PV · autor: Jerry, Ooitech
EL pokazuje, gdzie jest ciemno, ale nie dlaczego
#PVNotes #EL #PL #AOI #DefectAnalysis
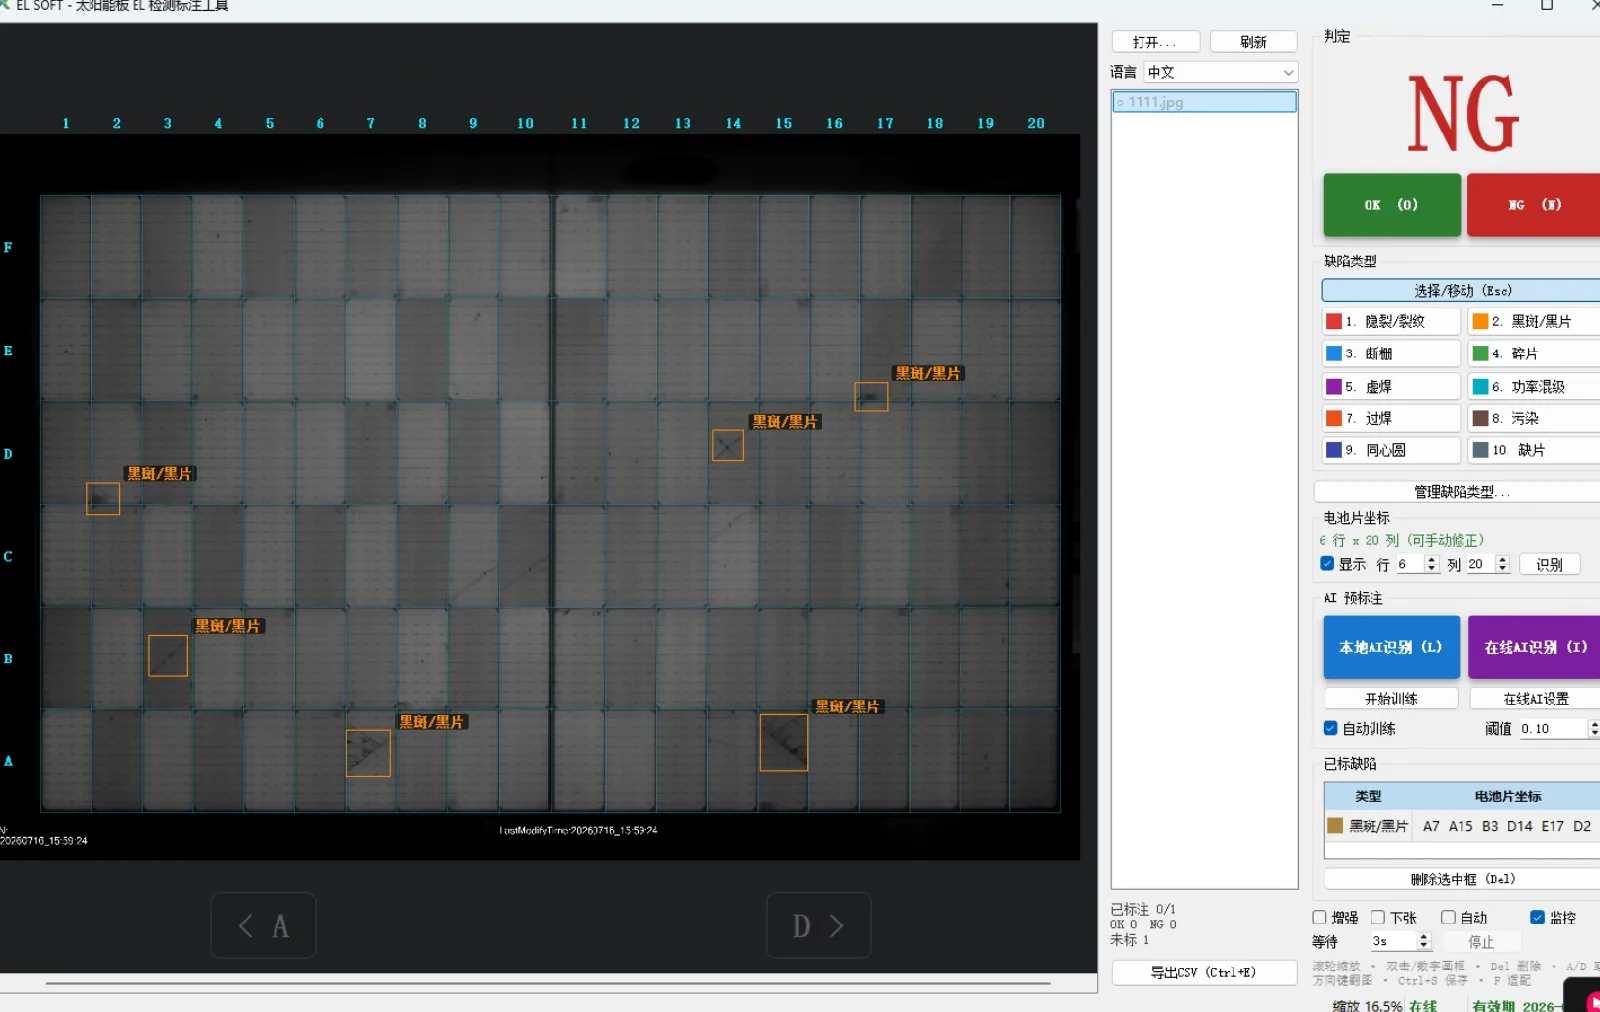
Inżynier inspekcji Zhou od pięciu minut wpatrywał się w ciemny obszar na obrazie EL.
Na ekranie urządzenia wartość skali szarości tego obszaru była wyraźnie niższa niż otoczenia. Inżynier procesu Zhang stanął za nim i zapytał: „Skąd bierze się problem?”
Zhou się nie odwrócił.
„EL mówi mi, że ten obszar jest ciemny. Ale nie mówi mi, czy warstwa pasywacyjna uległa degradacji, czy gęstość stanów międzyfazowych wzrosła, czy w płytce krzemowej był już zakopany wydzielony tlen.”
Zhang otworzył usta, ale nie wiedział, jak odpowiedzieć.
To jest niezręczna część narzędzi inspekcyjnych linii produkcyjnej, takich jak EL: mówią ci, że coś się stało, ale mogą nie powiedzieć dokładnie, co się stało.
1. Najpierw, co właściwie mierzy EL?
Krzem krystaliczny ma przerwę wzbronioną około 1,12 eV, co odpowiada długości fali fotonu około 1 107 nm. Jest to zakres bliskiej podczerwieni i nie może być widziane ludzkim okiem. Systemy EL na linii produkcyjnej wykorzystują zatem detektory czułe na bliską podczerwień, często kamery InGaAs, do rejestrowania emitowanego sygnału.
EL oznacza elektroluminescencji. Do ogniwa słonecznego przykłada się polaryzację w kierunku przewodzenia, wstrzykując nośniki mniejszościowe do złącza p-n. Gdy elektrony i dziury rekombinują promieniście, część ich energii jest uwalniana w postaci fotonów.
W praktyce jasność EL odzwierciedla łączny efekt lokalnego zachowania rekombinacyjnego i przestrzennego rozkładu wstrzykiwanego prądu.
EL może ujawnić kilka typowych problemów:
Przerwana ścieżka prądu, taka jak pęknięty palec lub słabe połączenie lutowane, pojawia się jako ciemna.
Naprężenie mechaniczne powodujące mikropęknięcia lub większe pęknięcia tworzy elektrycznie izolowane lub słabo połączone ciemne obszary.
Ogniwo o niskiej wydajności może wydawać się ciemniejsze na większości lub całej swojej powierzchni.
Lokalne nagromadzenie defektów aktywnych rekombinacyjnie może pojawić się jako ciemna plama.
EL ma również wyraźny limit:
Nie określa ilościowo jakości pasywacji. Rejestruje odpowiedź luminescencyjną po wstrzyknięciu nośników.
Nie mierzy bezpośrednio gęstości stanów granicznych.
Nie może jednoznacznie zidentyfikować każdego defektu krystalicznego w objętości, takiego jak dyslokacje, wydzielenia tlenu lub defekty koncentrycznych pierścieni. Mogą one pojawiać się jedynie jako niejasne wariacje odcieni szarości.
Pojedynczy obraz EL nie może w pełni uchwycić degradacji w czasie. Urządzenie może dziś wyglądać akceptowalnie, ale po miesiącach eksploatacji lub przyspieszonego starzenia może ulec degradacji pasywacji.
Mówiąc prościej, EL bardzo dobrze pokazuje, czy rozkład prądu jest nieprawidłowy. Nie jest to jednak pełny pomiar jakości materiału.
To jest linia podziału między EL a głębszymi narzędziami analitycznymi omówionymi poniżej.
2. Czterowarstwowa piramida narzędzi do inspekcji fotowoltaicznej
Metody inspekcji PV można pogrupować w cztery warstwy według skali, którą obserwują, oraz warunków wymaganych do wykonania pomiaru.
Im głębiej wchodzisz, tym bliżej jesteś przyczyny źródłowej. Kompromisem jest zwykle wyższy koszt, wolniejsze testowanie, bardziej złożone przygotowanie próbki lub analiza niszcząca.
| Warstwa | Typowe narzędzia | Główne pytanie, na które odpowiada | Typowy tryb testowania | Główne ograniczenie |
|---|---|---|---|---|
| Poziom linii produkcyjnej | Przedni AOI, tylny AOI, EL, PL | Gdzie jest nieprawidłowość? | Szybka, nieniszcząca inspekcja inline lub near-line | Zwykle pokazuje objawy, a nie przyczyny źródłowe |
| Poziom nośników | Zaawansowane PL, obrazowanie spektralne, testowanie czasu życia nośników mniejszościowych | Czy materiał jest aktywny, czy pasywacja jest wystarczająca i gdzie zachodzi rekombinacja? | Analiza laboratoryjna offline lub na próbkach | Wyniki zależą od poziomu wtrysku, kalibracji i założeń modelowania |
| Poziom mikrostrukturalny | SEM, TEM, XRD, Raman, FTIR | Jaka wada strukturalna, międzypowierzchniowa, krystaliczna lub chemiczna występuje? | Analiza laboratoryjna, czasami niszcząca | Kosztowna, powolna i silnie zależna od przygotowania próbki |
| Poziom śledzenia awarii | Starzenie UV, sekwencje LeTID, powtarzane testy EL/PL/czasu życia/IV | Jak wada rozwija się w czasie i pod wpływem obciążenia? | Przyspieszone starzenie plus okresowa charakteryzacja | Wymaga kontrolowanych sekwencji testowych i długich okresów obserwacji |
Warstwa 1: Inspekcja linii produkcyjnej — zestaw czterech narzędzi przesiewowych
To pierwsza linia obrony. W odpowiednio skonfigurowanej linii produkcyjnej każde ogniwo lub moduł może przejść przez te etapy inspekcji.
AOI strony przedniej i AOI strony tylnej: Wizja maszynowa obsługuje wady, które można zaobserwować optycznie. Typowe cele obejmują jednorodność powłoki, wady metalizacji i druku, jakość połączeń międzypowierzchniowych oraz wyrównanie wzoru. Oddzielna inspekcja przedniej i tylnej strony obejmuje główną widoczną geometrię obu powierzchni.
EL: EL ocenia rozkład prądu. Ciemne plamy, przerwane palce, mikropęknięcia, obszary nieaktywne i niektóre wady połączeń międzypowierzchniowych stają się widoczne.
PL: PL może dostarczyć informacji związanych z jakością pasywacji i czasem życia w masie. Można ją stosować do płytek przychodzących, częściowo przetworzonych ogniw oraz struktur pasywowanych przed utworzeniem kompletnego urządzenia elektrycznego. Gdy jest właściwie zintegrowana z produkcją, pomaga usuwać płytki lub ogniwa ze słabą pasywacją lub niskim sygnałem czasu życia, zanim zostanie dodana większa wartość procesowa.
Wspólne zalety tych czterech metod inspekcji są jasne: są nieinwazyjne, szybkie i odpowiednie do szerokiego przesiewu.
Ich ograniczenie jest równie jasne. Działają głównie na poziomie objawów. Mówią zespołowi procesowemu, która próbka jest nieprawidłowa, ale pierwotna przyczyna może nadal wymagać zbadania offline.
Termografia w podczerwieni jest na ogół bardziej powszechna na poziomie modułu niż w pełnej inspekcji poszczególnych ogniw. Jest przydatna do lokalizowania gorących punktów, lokalnych efektów zacienienia, nagrzewania się połączeń międzykrystalicznych, problemów z diodami bocznikującymi i awarii puszek przyłączeniowych.
Warstwa 2: Analiza na poziomie nośników — od wykonania zdjęcia do separacji ilościowej
PL może być już stosowana do przesiewania produkcyjnego, ale jej potężniejsze zastosowania znajdują się w laboratoriach. Obrazowanie spektralne, PL zależna od wzbudzenia i sprzężone modelowanie mogą być używane do rozdzielenia czasu życia nośników mniejszościowych, zależności od wstrzykiwania, zachowania rekombinacji oraz interakcji między warstwami przyrządu lub podogniwami.
Badanie czasu życia nośników mniejszościowych jest również powszechnie wykonywane poza linią produkcyjną lub metodą próbkowania. Typowym przykładem jest Sinton WCT-120, który wykorzystuje metody przejściowej lub quasi-ustalonej fotoprzewodności. Próbka jest oświetlana, mierzona jest odpowiedź przewodności i obliczany jest efektywny czas życia nośników mniejszościowych, τ_eff.
Dzięki odpowiednim modelom i pomiarom wspomagającym inżynierowie mogą następnie zbadać udział czasu życia w objętości i rekombinacji powierzchniowej.
Testowanie na poziomie nośników odpowiada na trzy praktyczne pytania: Czy materiał jest elektrycznie aktywny? Czy pasywacja jest wystarczająca? Gdzie rekombinacja ogranicza wydajność?
PL produkcyjna często daje szybki sygnał zaliczenia lub odrzucenia. Charakteryzacja laboratoryjna ma na celu wyjaśnienie, dlaczego sygnał się zmienił i o ile.
Warstwa 3: Analiza mikrostrukturalna — spojrzenie do wnętrza kryształu
Na tym poziomie badanie wykracza poza obrazy luminescencji i zaczyna obejmować analizę struktury fizycznej.
SEM, czyli skaningowa mikroskopia elektronowa: Stosowana do obserwacji morfologii powierzchni i przekrojów poprzecznych od skali mikrometrowej w dół do skali nanometrowej, w zależności od przyrządu i próbki.
TEM, czyli transmisyjna mikroskopia elektronowa: Służy do obserwacji dyslokacji, błędów ułożenia, cienkich warstw i granic międzyfazowych z bardzo wysoką rozdzielczością. W przypadku granicy międzyfazowej a-Si/c-Si w ogniwach HJT lub granicy międzyfazowej polikrzem/tlenek w strukturach TOPCon , TEM jest jednym z najbardziej bezpośrednich narzędzi do sprawdzenia, czy granica międzyfazowa i stos warstw są strukturalnie czyste i jednorodne.
XRD, czyli dyfrakcja rentgenowska: Stosowana do badania struktury krystalicznej, naprężeń resztkowych, składu fazowego i tekstury.
Spektroskopia Ramana: Stosowane do badania naprężeń, faz materiału, środowisk wiązań i krystaliczności.
FTIR, czyli spektroskopia w podczerwieni z transformacją Fouriera: Stosowana do identyfikacji wiązań chemicznych i konfiguracji wiązań. W badaniach azotku krzemu bogatego w krzem, na przykład, cechy barkowe FTIR mogą być łączone z dowodami z XRD przy kącie padania ślizgowego i TEM, aby potwierdzić wytrącanie lub tworzenie nanokryształów krzemu.
Sam materiał krzemowy może również zawierać trudne struktury defektów. Badanie przeprowadzone przez Wang Pengfei i współpracowników sklasyfikowało defekty monokrystalicznego krzemu na trzy kategorie związane ze skalą i zaproponowało gęstość mikrodeformacji poniżej 40 defektów/mm² i absorbancję wytrąceń tlenu poniżej 0,5 jako kryteria przesiewowe dla wysokiej jakości płytek.
Defekty w postaci koncentrycznych pierścieni w krzemie typu n otrzymywanym metodą Czochralskiego mogą być makroskopowymi przejawami związanymi z wytrącaniem tlenu. Na obrazie EL mogą pojawiać się jedynie jako słabe lub rozmyte zmiany w odcieniach szarości. Do identyfikacji ich rzeczywistego pochodzenia potrzebne są narzędzia do analizy mikrostrukturalnej lub analizy materiałów.
Warstwa 4: Śledzenie awarii — praca z czasem, nie tylko przestrzenią
Najgłębsza warstwa nie dotyczy tylko obserwacji mniejszych cech przestrzennych. Chodzi o śledzenie, jak wydajność zmienia się w czasie.
Degradacja wywołana promieniowaniem UV, czyli UVID, jest związana z długoterminową odpowiedzią ogniw, materiałów enkapsulacyjnych, interfejsów i modułów pod wpływem ekspozycji na promieniowanie ultrafioletowe. Pojedynczy obraz EL nie może ustalić mechanizmu degradacji. Inżynierowie potrzebują kontrolowanej sekwencji starzenia, powtarzanych pomiarów i narzędzi diagnostycznych, które mogą porównać urządzenie przed, w trakcie i po ekspozycji.
LeTID podlega tej samej logice. Degradacja wywołana światłem i podwyższoną temperaturą to ewolucja czasu życia nośników i wydajności urządzenia w określonych warunkach pracy lub przyspieszonego starzenia. Nie można jej w pełni wyjaśnić jednym statycznym obrazem.
Pomiary stosowane w sekwencji śledzenia awarii mogą obejmować:
Obrazy EL i PL wykonane w określonych odstępach czasu starzenia
Pomiary czasu życia nośników mniejszościowych
Testowanie wydajności IV
Pomiary odpowiedzi spektralnej lub wydajności kwantowej
Charakterystyka materiału i interfejsu przed i po starzeniu
Kontrolowana ekspozycja na UV, temperaturę, wilgotność, prąd lub oświetlenie
Czwarta warstwa nie jest pojedynczym instrumentem. To metoda oparta na eksperymentach starzeniowych, powtarzanych pomiarach i wzajemnej weryfikacji dowodów.
3. Praktyczna analiza defektów: stosuj eliminację, nie zgadywanie
Istotą czterowarstwowej piramidy nie jest kupowanie każdego dostępnego instrumentu. Istotą jest wiedza, jak eliminować możliwości we właściwej kolejności.
Rzeczywista analiza defektów zwykle przebiega od szczytu piramidy w dół:
Zacznij od pełnego przesiewania linii produkcyjnej. Użyj przedniego i tylnego AOI, EL oraz PL, aby szybko zidentyfikować nieprawidłowe próbki. Krańcowy koszt inspekcji jest niski, gdy systemy są zintegrowane z linią.
Wykonaj testy PL lub czasu życia nośników mniejszościowych na próbkach nieprawidłowych w EL. Pomaga to oddzielić problemy z pasywacją lub czasem życia w objętości od problemów ze ścieżką prądu i strukturalnych.
Jeśli przyczyna pozostaje niejasna, przejdź do SEM, TEM, XRD, Raman lub FTIR. Wybierz narzędzie w zależności od tego, czy podejrzewany problem dotyczy interfejsu, defektu kryształu, fazy materiału, naprężenia czy wiązania chemicznego.
Jeśli chodzi o długoterminową niezawodność, ustanów sekwencję starzeniową. Stosuj kontrolowane warunki UV, oświetlenia, temperatury lub inne warunki obciążenia i porównuj próbkę w określonych odstępach czasu.
Każda warstwa wykorzystuje najtańszą i najszybszą odpowiednią metodę do wyeliminowania szerokiego zestawu możliwości. Droższe narzędzia są zarezerwowane do precyzyjnej lokalizacji i potwierdzenia.
Jest to podobne do diagnozy medycznej: zacznij od rutynowych badań, przejdź do obrazowania, a biopsję zastosuj tylko wtedy, gdy wcześniejsze dowody nie mogą odpowiedzieć na pytanie.
Gdy zrozumiesz, co każda warstwa może, a czego nie może zobaczyć, przestaniesz spędzać godziny, próbując rozwiązać problem interfejsu za pomocą samego EL w linii. Staniesz się także mniej skłonny do przyjmowania czysto wyglądającego raportu PL jako dowodu, że usunięto wszelkie ryzyko związane z materiałem i procesem.
Pozytywny wynik inspekcji PL nie oznacza automatycznie, że końcowa wydajność urządzenia będzie wysoka. Nie dowodzi również, że próbka jest wolna od defektów mikrostrukturalnych.
4. Trzy częste błędne przekonania
Błędne przekonanie 1: „EL może mierzyć degradację”
EL pokazuje aktualny rozkład luminescencji i rekombinacji urządzenia w wybranych warunkach elektrycznych. Powolna degradacja, w tym zmiany pasywacji związane z UV oraz LeTID, jest procesem zależnym od czasu.
Pojedynczy obraz EL może ujawnić, że istnieje obszar zdegradowany, ale sam w sobie nie może ustalić mechanizmu degradacji. Potrzebne są pomiary czasu życia, sekwencje starzenia i powtarzana charakteryzacja.
Błędne przekonanie 2: „PL i EL są prawie takie same, więc kupowanie obu jest zbędne”
Ich metody wzbudzania są różne.
PL wykorzystuje wzbudzanie optyczne. Nie wymaga ukończonej struktury elektrod i może być stosowana do badania płytek, próbek z pasywacją i częściowo przetworzonych ogniw.
EL wykorzystuje wstrzykiwanie elektryczne. Wymaga funkcjonalnej ścieżki elektrycznej, odpowiedniej struktury urządzenia i przyłożonego napięcia polaryzacji. Jest szczególnie przydatna do obserwacji rozkładu prądu i obszarów elektrycznie nieaktywnych w warunkach wstrzykiwania zbliżonych do roboczych.
PL i EL to metody komplementarne. Jedna nie zastępuje po prostu drugiej.
Błędne przekonanie 3: „Tylko duzi producenci potrzebują narzędzi do badań mikrostruktury”
Prawdziwa lekcja nie polega na tym, że każda fabryka powinna kupić kompletne laboratorium SEM, TEM, XRD, Raman i FTIR.
Ważne jest zrozumienie, na jakie pytanie może odpowiedzieć każde narzędzie. Gdy granice narzędzi inline są jasne, próbki można wysłać do wykwalifikowanego laboratorium zewnętrznego, placówki uniwersyteckiej lub specjalistycznego centrum analiz.
Ta wiedza pomaga również zespołom inżynierskim ocenić, czy dane dostawcy rzeczywiście potwierdzają deklarowany wniosek.
5. Uwaga końcowa
Nie musisz posiadać każdego narzędzia inspekcyjnego. Nie musisz też rozumieć każdej wady w skali atomowej.
Ale gdy EL mówi ci: „Ten obszar jest ciemny”, musisz wiedzieć, o co zapytać dalej:
Dlaczego jest ciemny i która warstwa piramidy inspekcyjnej powinna go zbadać?
To jest odległość między samym odczytaniem obrazu EL a rzeczywistym zrozumieniem wady fotowoltaicznej.
Opinia Ooitech
Ciemny obszar EL należy traktować jako początek badania, a nie ostateczną diagnozę. Na linii produkcyjnej najlepsze wyniki osiąga się, łącząc wzorce EL z danymi AOI, PL, zapisami procesowymi i wynikami testów elektrycznych przed wysłaniem wybranych próbek do kosztownej analizy mikrostrukturalnej. Prawdziwą wartością nie jest posiadanie większej liczby urządzeń inspekcyjnych, lecz zbudowanie identyfikowalnej ścieżki decyzyjnej, która wiąże każdy sygnaturę defektu z następnym odpowiednim testem.
Dalsza lektura i dane kontekstowe
Publiczne materiały referencyjne na ten temat, opublikowane przez organizacje, które utrzymują branżową mapę drogową technologii i dane rynkowe: